Corps de raccords fluides
Nous usinons les alésages des raccords, les extrémités filetées, les épaulements et les détails de serrage. L’ouverture de passage, le filetage de fixation et la fonction d’étanchéité suivent le dessin de composant validé.
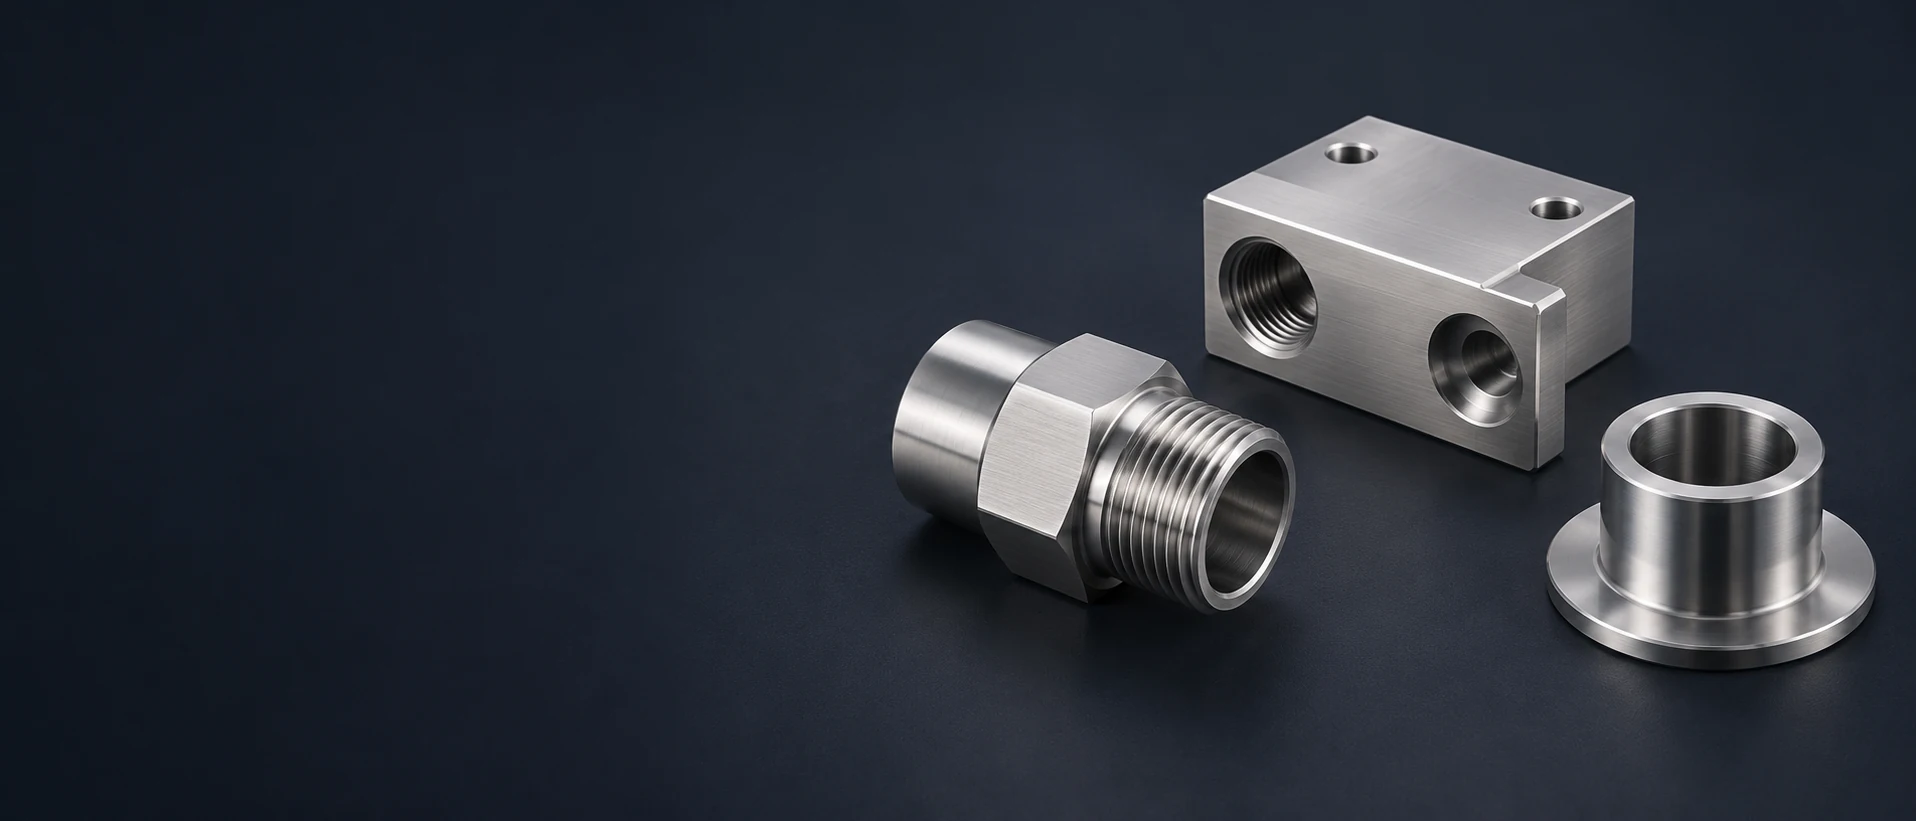
Nous usinons les alésages des raccords, les extrémités filetées, les épaulements et les détails de serrage. L’ouverture de passage, le filetage de fixation et la fonction d’étanchéité suivent le dessin de composant validé.
Bloc-corps de robinets Assembler les passages avec les faces de raccordement, les sièges internes et les détails de fixation. Nous usinons les caractéristiques du corps ainsi que l’accès spécifié pour le débarrassage des bavures aux trous connectés.
Nous usinons les cavités d’instruments, les sièges de couvercles et les points de fixation dans les boîtiers en acier inoxydable 316 ou 316L. Le jeu de la cavité et le rebord d’étanchéité restent distincts des caractéristiques internes de fixation.
Un manchon à bride combine un alésage ouvert, un diamètre de centrage et une face d’appui axiale. Nous usinons ces interfaces avec les trous de bride et les bords d’entrée spécifiés.
Nous usinons les portées, les épaulements et les détails d’accouplement, puis ajoutons les plats, les rainures ou les caractéristiques transversales spécifiés. L’alignement de l’arbre et la surface en contact avec le joint sont contrôlés comme des caractéristiques distinctes sur le dessin.
Nous usinons les faces de montage, les rainures et les motifs de fixation pour les supports d’équipements. Les zones de contact et les surfaces accessibles au nettoyage suivent le dessin, sans être intégrées à une finition cosmétique générale.
Nous fournissons ces composants usinés définis par plan dans les conditions spécifiées 316 ou 316L, avec la finition et la portée d’inspection convenues.
L’acier inoxydable 316 contient du molybdène, ce qui améliore sa résistance à la corrosion par piqûres et par crevasses par rapport aux nuances courantes de chrome-nickel telles que l’acier inoxydable 304. La nature réelle du fluide, la température et la géométrie des crevasses déterminent toutefois toujours l’adéquation du matériau ; le simple numéro d’alliage ne constitue pas une approbation automatique de l’exposition.[1]
La teneur plus faible en carbone de la nuance 316L réduit le risque de sensibilisation et de corrosion intergranulaire après soudage. Il s’agit d’un choix de matériau adapté au procédé de fabrication, et non d’un substitut à la préparation préalable de la zone à souder ou à la sélection d’un environnement d’utilisation adapté. [1] [2]
Un produit fourni peut être certifié conforme aux deux nuances 316 et 316L lorsqu’il satisfait aux exigences applicables de chacune d’elles. Nous maintenons cette identité liée à l’enregistrement matériel réel et à la fiche technique du produit, plutôt que de considérer systématiquement chaque brut 316L comme doublement certifié. [2]
Le tableau ci-dessous concerne les produits plats recuits. Une barre, un produit creux ou un brut écroui possède sa propre spécification et sa propre base de propriétés. Nous utilisons l’état du stock commandé pour établir le plan de coupe, plutôt que d’appliquer les mêmes valeurs de résistance à tous les composants en 316.
Une valeur minimale constitue une limite d’acceptation pour le produit matériau désigné, et non sa résistance mesurée typique. Un résultat d’essai supérieur à cette valeur minimale peut satisfaire la spécification commandée ; il ne modifie pas la nuance ni ne remplace les exigences dimensionnelles du dessin de la pièce finie. [1] [2]
Les colonnes 316 et 316L conservent leurs valeurs minimales de résistance distinctes ainsi que leur forme de produit déclarée commune.
| Propriété | 316 / S31600 | 316L / S31603 | Base |
|---|---|---|---|
| Carbone (% en masse) | ≤0.08 | ≤0.03 | Teneur maximale en éléments de composition |
| Molybdène (% en masse) | 2.0–3.0 | 2.0–3.0 | Plage de composition |
| Chrome (% en masse) | 16.0–18.0 | 16.0–18.0 | Plage de composition |
| Résistance à la traction (MPa) | ≥515 | ≥485 | Valeur minimale du matériau |
| Limite conventionnelle d’élasticité à 0,2 % (MPa) | ≥205 | ≥170 | Valeur minimale du matériau |
| Allongement (%) | ≥40 | ≥40 | Longueur de base de 2 po / 51 mm |
| Dureté Brinell (HB) | ≤217 | ≤217 | Valeur maximale du matériau |
Sources : Fiche technique ATI 316/316L/317/317L (2012), tôles, feuilles et bandes recuites selon la base ASTM A240 / ASME SA-240 déclarée ; United Performance Metals cite les mêmes valeurs sélectionnées pour les nuances 316 et 316L. Ces références préservent la base relative au produit et à son état. La spécification en vigueur applicable au produit commandé fixe les critères d’acceptation ; les barres et les produits écrouis font l’objet d’exigences distinctes.
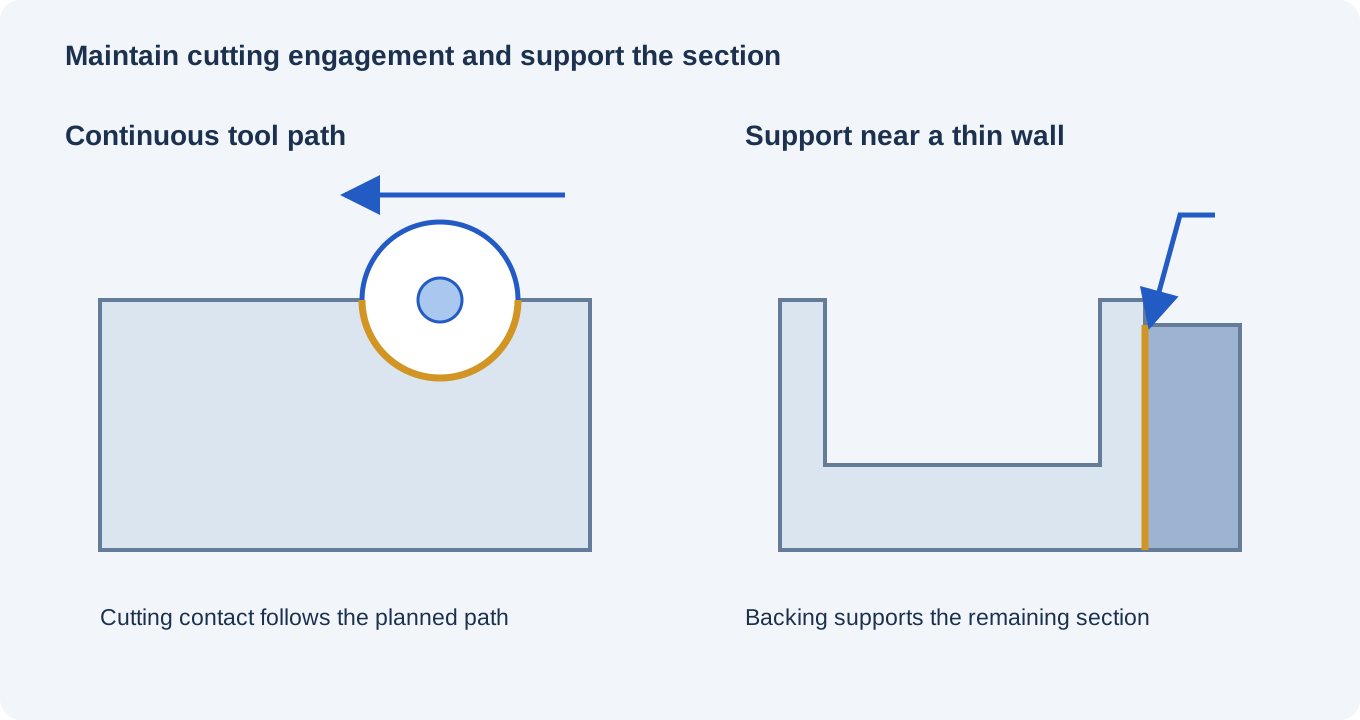
Les aciers inoxydables austénitiques peuvent durcir par écrouissage pendant l’usinage. Nous planifions la passe et l’engagement de l’outil afin d’enlever du matériau plutôt que de frotter répétitivement une surface déjà travaillée. L’état de la matière brute et la présence de caractéristiques interrompues influencent ce plan.
Un raccord ou un corps peut combiner un alésage profond, un orifice fileté et un trou intersectant. Nous planifions l’accès de l’outil et l’évacuation des copeaux pour l’ensemble de la connexion, y compris les arêtes internes accessibles uniquement lors de l’opération ultérieure.
Une paroi de boîtier ou un manchon long peuvent fléchir sous l’effet de l’usinage et du serrage. Des passes d’ébauche et de finition correctement supportées préservent la jante, l’alésage ou la face de montage importantes, sans recourir à la force de serrage du montage pour compenser la géométrie libérée. [3]
Chaque interface est vérifiée conformément au dessin, dans l’état final de surface spécifié.
| Caractéristique | Exigence ou référence | Condition acceptée | Vérification |
|---|---|---|---|
| Alésage de positionnement sélectionné | Ø20 H7: 20.000–20.021 mm | Lorsqu’il est sélectionné par le dessin, après l’état de finition spécifié | Mesure de l’alésage fini |
| Zone d’étanchéité | Géométrie du dessin, rugosité locale et tolérances sur les bords | Surface livrée spécifiée | Contrôles dimensionnels, géométriques et de rugosité |
| Trous internes connectés | Exigences géométriques de connexion, sur les bords et en matière de propreté | Après le débarrassage final et le nettoyage | Méthode convenue d’inspection interne et de contrôle de propreté |
| Interface soudée ou polie | Cotes finales du dessin et zones usinées | Après les opérations incluses affectant cette interface | Contrôles dimensionnels et de surface applicables |
Les tolérances Ø20 H7 constituent une référence ISO 286 sélectionnée, et non un ajustement par défaut pour toutes les pièces en acier inoxydable 316. Les performances d’étanchéité, la propreté interne et les essais d’application conservent chacun leur propre base d’acceptation.
Un composant brillant ou passivé nécessite néanmoins ses contrôles dimensionnels. La propreté et le résultat du traitement de surface sont rapportés chacun par rapport à sa propre base d’acceptation.
Un support extérieur sec et un passage continuellement mouillé peuvent être soumis à des conditions très différentes. Les chlorures, la température, les dépôts et la composition chimique du fluide influencent la corrosion localisée ; la nuance requise est sélectionnée en fonction de cette exposition spécifique, et non sur la base d’un libellé générique tel que « marine ».
Des jeux serrés sous un joint, des fluides piégés au niveau d’un raccord fileté et des logements non évacués peuvent créer des conditions locales plus sévères qu’une surface exposée. La conception libérée détermine le jeu de contact et l’évacuation ; l’usinage préserve l’accès et la géométrie prévus.
Les paires de contact en acier inoxydable peuvent gripper sous charge et en mouvement. L’engagement des filetages, l’état de surface, le matériau apparié et toute lubrification autorisée relèvent des choix d’assemblage ; un alliage résistant à la corrosion n’est pas automatiquement un matériau de palier à faible frottement. [3]
Une soudure ultérieure ou une jointure définitivement fermée peut rendre une surface interne difficile à nettoyer ou à inspecter. Nous maintenons les étapes d’usinage et de finition spécifiées en adéquation avec cet accès, notamment autour d’une portée d’étanchéité ou d’un passage connecté.
Une connexion nécessite la bonne relation entre l’ouverture d’écoulement, la fonction d’étanchéité et la fixation. Cette géométrie permet à l’étanchéité sélectionnée et à la pièce associée de s’engager conformément à la conception ; elle est plus spécifique que le simple ajustement d’une dimension nominale de tube ou d’orifice.
La jante du couvercle se referme autour de l'instrument installé, tandis que les bossages le supportent. Leurs hauteurs, jeux et accès pour le serrage déterminent si le boîtier peut être monté et rouvert sans exercer de charge sur l'instrument contre la paroi de la cavité.
Une portée d’étanchéité, un palier de support et un siège d’accouplement présentent des sollicitations de contact différentes. Leur position et leur état de surface suivent les exigences du joint ou du roulement associé, et la durée de vie en usure s’évalue au regard de ces sollicitations de contact.
Un support de fixation maintient l’élément attaché sur ses portées de fonctionnement et selon son motif de fixation. Des angles accessibles ainsi que l’espacement autour du support peuvent également faciliter l’écoulement et le nettoyage de l’ensemble installé, sans modifier les faces de contact porteuses de charge.
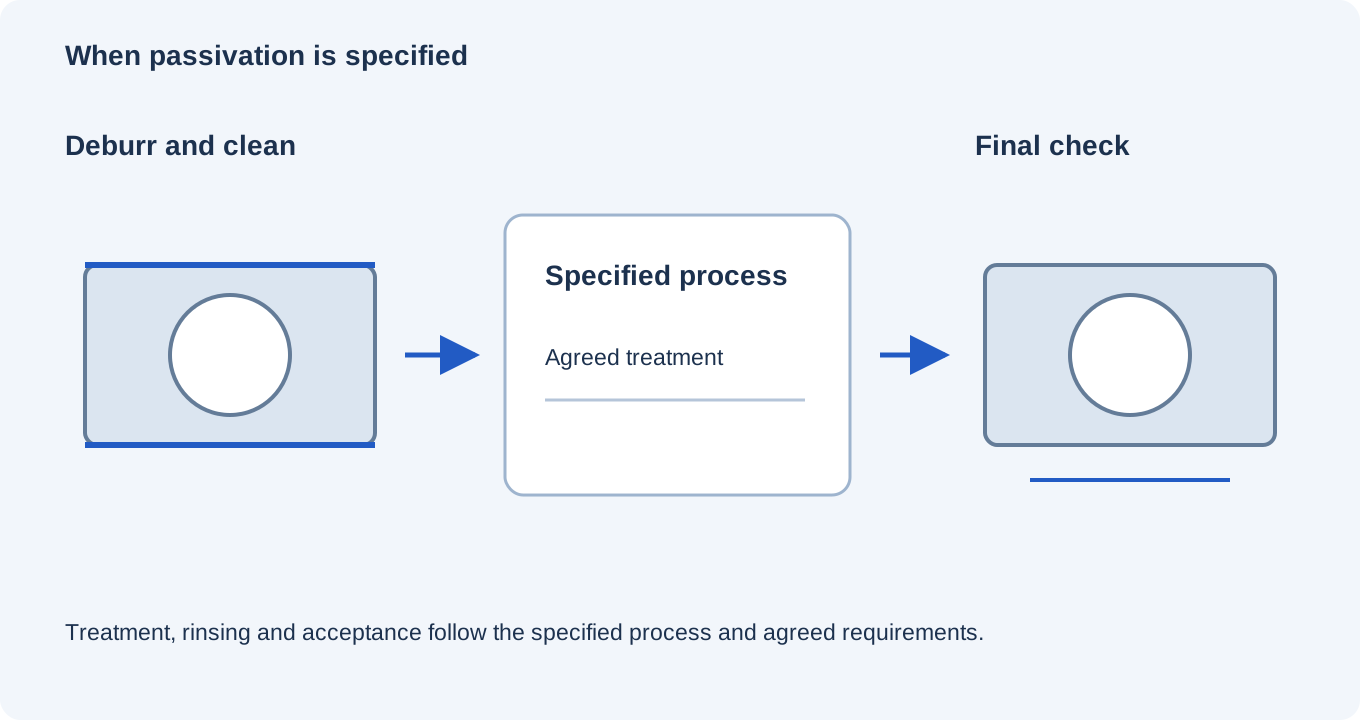
Nous éliminons les bavures et les résidus d’usinage spécifiés des surfaces accessibles ainsi que des liaisons internes. Le nettoyage et, le cas échéant, le décapage précèdent le traitement chimique retenu ; les copeaux et les lubrifiants ne sont pas laissés en place pour que la passivation les élimine.
La passivation élimine les contaminations de surface telles que le fer libre et renforce la couche passive de l’acier inoxydable. Elle ne constitue pas une couche protectrice déposée. Le procédé convenu et le contrôle d’acceptation suivent la nuance du composant et son état de surface.
Une face d’étanchéité, une portée glissante et l’extérieur visible peuvent nécessiter des finitions différentes. Nous maintenons distinctes leurs rugosités définies par le plan, leurs zones de polissage et leurs limites d’arêtes afin qu’une opération d’aspect n’élimine pas une caractéristique fonctionnelle.
La pièce nettoyée est isolée des sources de recontamination et protégée dans l’état de livraison convenu. Les ouvertures internes et les faces de contact respectent les exigences spécifiées en matière de manutention et d’emballage.
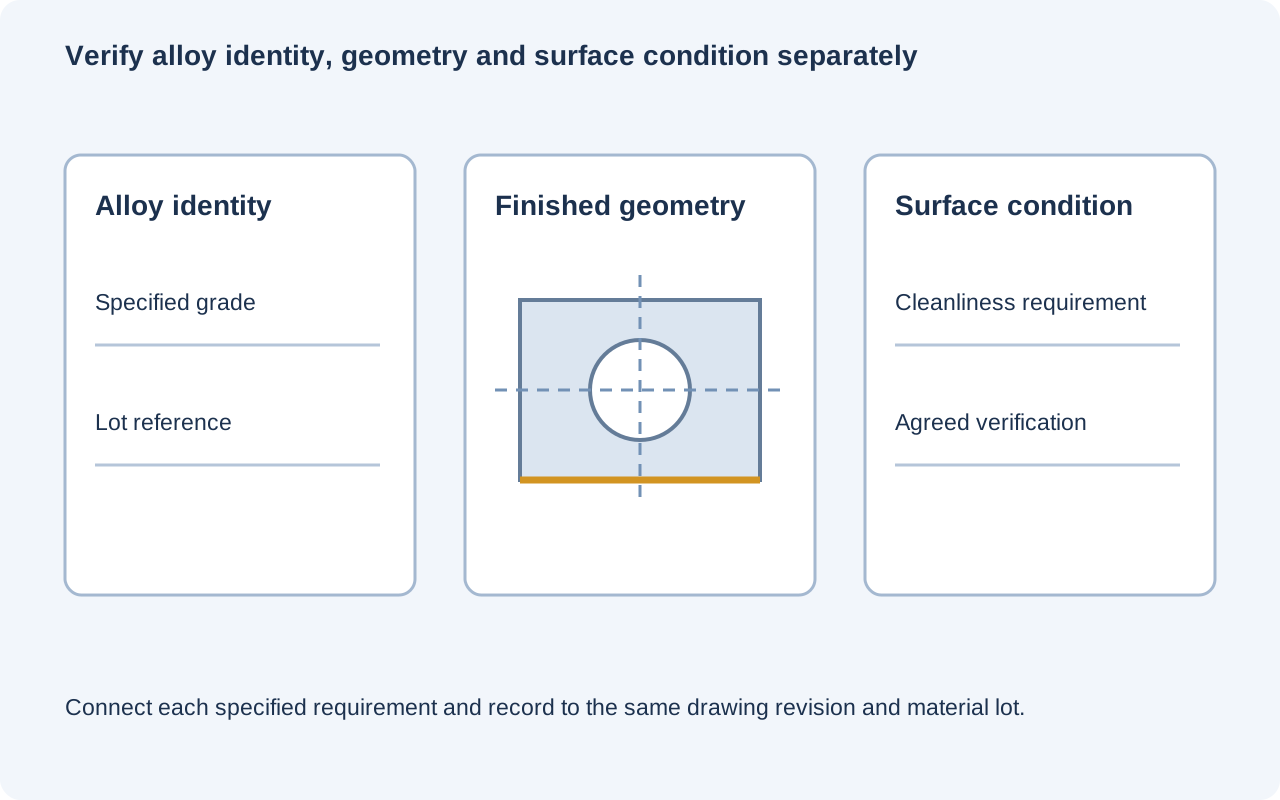
Le relevé matériel requis identifie l’alliage, la forme produit et l’état de livraison, y compris la double certification le cas échéant. Nous conservons son lien avec le lot de composants et la version approuvée du plan.
Nous vérifions les alésages, faces et relations entre références spécifiés dans leur état final accepté. Le plan de mesurage distingue les cotes, la rugosité locale et l’acceptation des arêtes internes, plutôt que de ne relever qu’une dimension extérieure globale.
Une exigence de passivation ou de propreté dispose de sa propre méthode d’acceptation et de son propre relevé. Les qualifications d’application — pression, étanchéité, hygiène ou autre — constituent un périmètre spécifié séparément ; elles ne sont pas déduites du certificat de nuance ni de l’apparence d’un composant usiné.
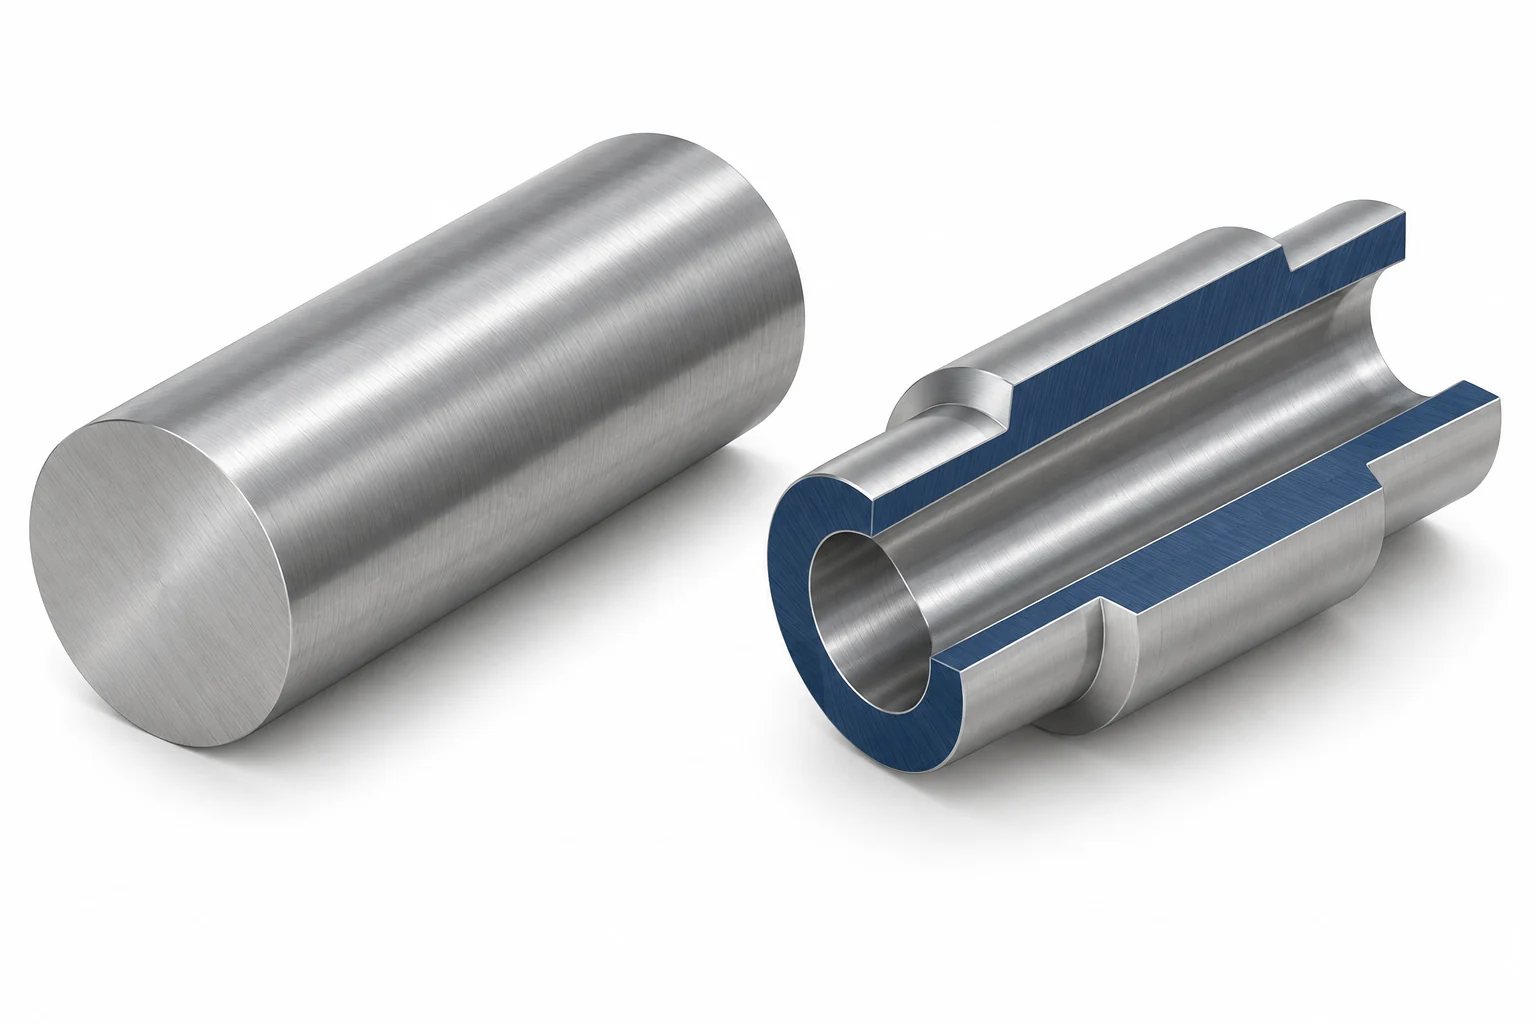
La nuance commandée et l’état du stock influencent la sélection du matériau et l’effort d’usinage. Un brut cylindrique proche de l’enveloppe d’un manchon et une tôle découpée pour former un support laissent des quantités différentes de matière brute non utilisée.
Des liaisons profondes, des coupes interrompues et des sections élancées peuvent nécessiter davantage de changements d’outils, de supports et de travail d’évacuation des copeaux. Une arête interne inaccessible peut coûter plus cher à finir et à vérifier qu’une arête similaire visible.
Les opérations de polissage, de nettoyage et de passivation spécifiées, ainsi que leurs contrôles d’acceptation, constituent des opérations distinctes. L’accès requis à l’intérieur de la pièce et le nombre de surfaces contrôlées séparément influencent ce travail, plutôt que le prix de la finition ne soit basé uniquement sur le poids de la pièce.
La programmation, la mise en place et la préparation initiale des dispositifs sont réparties sur l’ensemble des pièces fabriquées simultanément. Répéter le même stock approuvé et le même parcours de surface permet de réutiliser cette préparation ; en revanche, un changement de nuance ou de condition d’acceptation peut exiger un nouveau plan.
Un échantillon d’ajustement peut permettre de vérifier l’accès à l’installation, la fermeture du couvercle ou l’engagement avec un raccord complémentaire. Cet essai est tenu distinct de l’exposition finale aux fluides ainsi que de tout essai de surface ou d’application requis pour la production.
La référence de production utilise la nuance prévue, l’état de la matière brute et les surfaces finies. L’approbation couvre les zones d’étanchéité spécifiées, les arêtes internes et les caractéristiques de contact, et ne se fonde pas uniquement sur l’apparence extérieure.
Le lot suit la révision du plan approuvée, la définition du matériau et la portée des finitions. Les modifications apportées à un passage, à une interface d’étanchéité ou à une exigence de traitement sont résolues avant la fabrication des pièces restantes.
L’introduction d’un nouveau produit de nettoyage, d’une nouvelle température ou d’un nouveau matériau complémentaire peut modifier l’adéquation d’une pièce en 316 inchangée sous tous autres aspects. Une répétition inchangée suit la définition approuvée du composant et de sa livraison.
Pas si l'exigence publiée exige également le niveau de résistance 316. Une double certification signifie que le produit réel satisfait aux exigences applicables des deux désignations. Le certificat matière et la spécification produit applicable sont ce qui soutient une exigence 316, par une double certification aux deux désignations.
Non. La teneur plus faible en carbone vise principalement à réduire la sensibilisation et la corrosion intergranulaire après soudage. Le choix de l’alliage en matière de résistance à la corrosion par piqûres et sous contrainte dépend toutefois toujours de sa composition, de l’état de surface et des conditions réelles d’exposition. Choisir l’acier inoxydable 316L n’élimine pas pour autant une limitation liée aux chlorures ou aux zones confinées, uniquement parce que sa teneur en carbone est inférieure.
Ce n’est pas un traitement anti-grippage. La passivation ne fournit pas de couche lubrifiante ni ne résout les problèmes de mécanique du contact entre les filets. Les matériaux appariés, l’état de surface, le serrage et tout lubrifiant autorisé restent des éléments intégrants de la conception de l’assemblage, même lorsque les deux composants satisfont à leur exigence de traitement anticorrosion.
Non. Ces nuances austénitiques ne durcissent pas par la voie conventionnelle de trempe et revenu utilisée pour les aciers alliés adaptés. Le travail à froid peut augmenter la résistance et la dureté, mais il modifie également l’état du matériau fourni. Une propriété requise d’usure ou de résistance nécessite un choix adapté de matériau et de procédé, plutôt qu’une étape de durcissement supposée.
Pas automatiquement. Les oxydes de soudure et les calamines nécessitent le nettoyage ou le décapage spécifié ; la passivation ne saurait remplacer ce travail. Un composant soudé après usinage requiert donc une voie de finition de surface adaptée pour la zone de soudure et la zone adjacente, y compris l’accès aux surfaces pertinentes.
N° ATI identifie fortement les acides réducteurs, tels que l’acide chlorhydrique, comme potentiellement nocifs pour ces nuances d’acier inoxydable. La chimie du dégraissant, sa concentration, sa température et son temps de contact doivent être adaptées au composant et à son parcours en service. L’étape de nettoyage constitue une exposition à évaluer, même lorsque le fluide de fonctionnement normal est acceptable.
Partagez le dessin de la pièce, la spécification du matériau et la quantité. Indiquez l’état de surface requis ainsi que toute exposition à des fluides ou à des procédés de nettoyage affectant la pièce ; nous établirons un devis pour la portée convenue d’usinage et de finition.
Références de nuance, d’état du produit et de procédé de surface pour les distinctions ci-dessus.
Nous utilisons Google Analytics pour comprendre l’utilisation de ce site. Les cookies de mesure ne sont déposés qu’avec votre accord. Politique de confidentialité
