Körper für Fluidanschlüsse
Wir drehen Bohrungen für Anschlüsse, Gewindeenden, Absätze und Flachstellen für Schraubenschlüssel. Die Durchflussöffnung, das Befestigungsgewinde und die Dichtstelle entsprechen der freigegebenen Komponentenzeichnung.
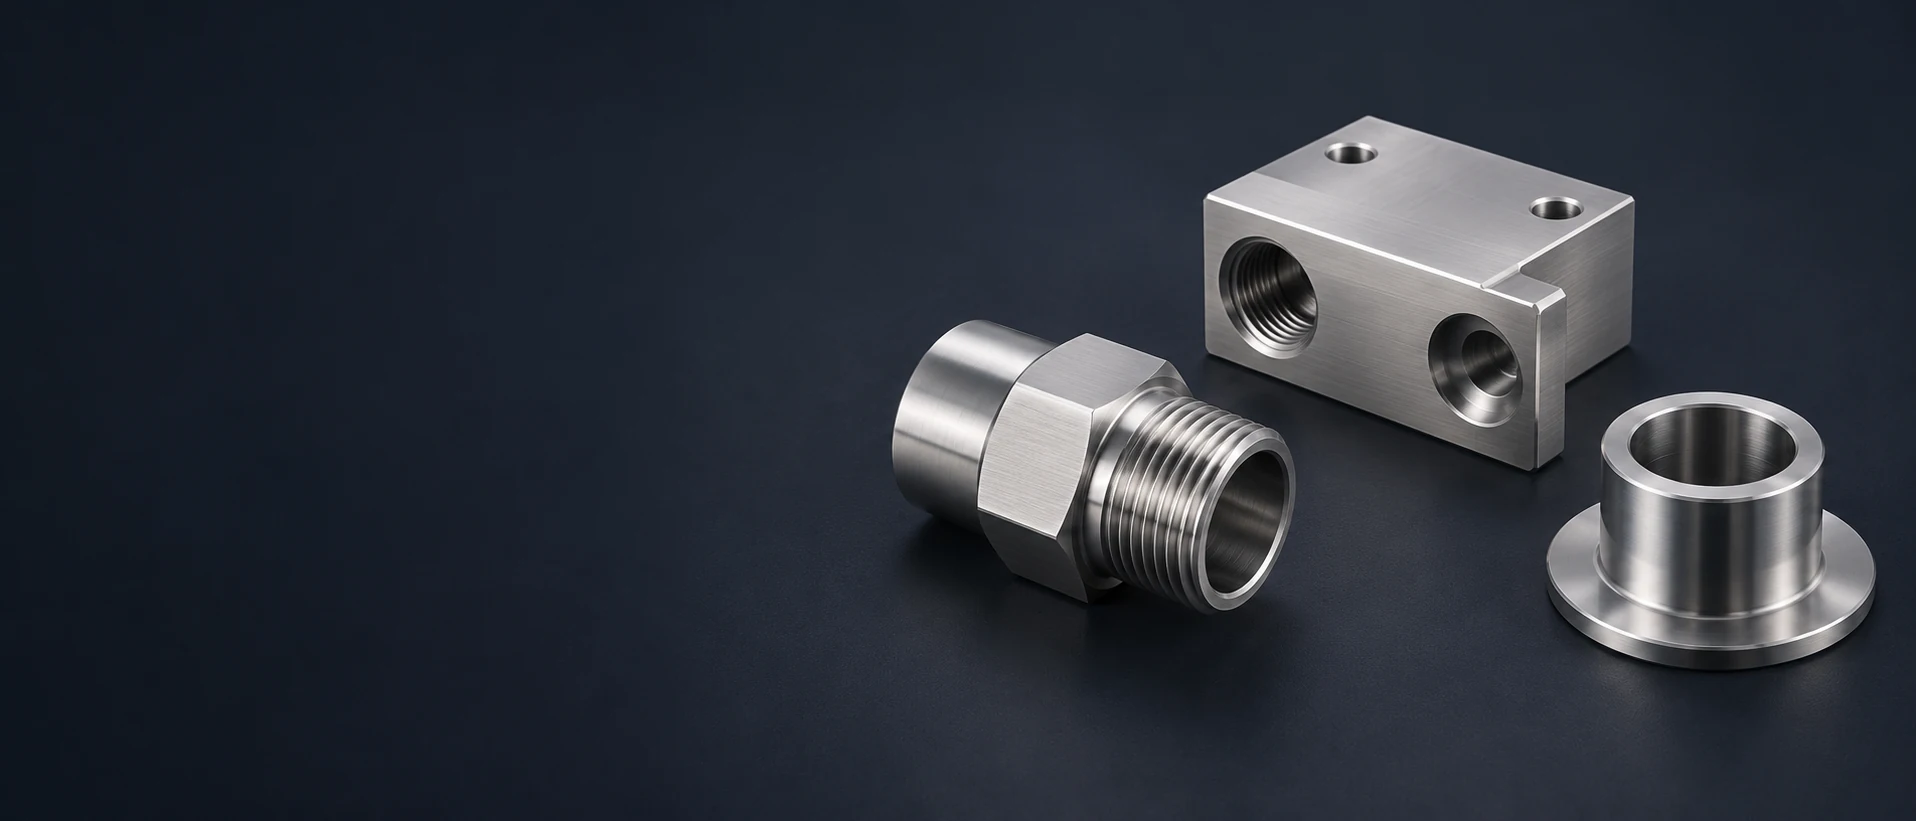
Wir drehen Bohrungen für Anschlüsse, Gewindeenden, Absätze und Flachstellen für Schraubenschlüssel. Die Durchflussöffnung, das Befestigungsgewinde und die Dichtstelle entsprechen der freigegebenen Komponentenzeichnung.
Ventilkörperblöcke Kombinieren Sie Abschnitte mit Anschlussflächen, internen Sitzflächen und Befestigungsdetails. Wir bearbeiten die Gehäusemerkmale sowie den angegebenen Zugang zum Entfernen von Graten an verbundenen Bohrungen.
Wir fräsen Instrumentenhohlräume, Deckelsitze und Befestigungspunkte in Gehäusen aus Edelstahl 316 oder 316L. Der Hohlräumfreiraum und der Dichtwulst bleiben von den internen Montageelementen getrennt.
Eine geflanschte Hülse kombiniert eine offene Bohrung, einen Zentrierdurchmesser und eine axiale Anlagefläche. Wir bearbeiten diese Schnittstellen mit den angegebenen Flanschbohrungen und Eintrittskanten.
Wir drehen Wellenabsätze, Absätze und Kupplungsdetails und ergänzen anschließend die vorgegebenen Flächen, Nuten oder Quermerkmale. Die Wellenausrichtung sowie die Oberfläche, die mit einer Dichtung in Kontakt steht, werden als separate Zeichnungsmerkmale kontrolliert.
Wir fräsen Montageflächen, Nuten und Befestigungsmuster für Halterungen der Ausrüstung. Kontaktflächen und zugängliche Reinigungsflächen folgen der Zeichnung und werden nicht in ein allgemeines kosmetisches Finish eingearbeitet.
Wir liefern diese Teile als zeichnungsgemäß bearbeitete Komponenten im spezifizierten Zustand 316 oder 316L mit der vereinbarten Oberflächenbeschaffenheit und dem vereinbarten Prüfungsumfang.
Edelstahl 316 enthält Molybdän, um die Beständigkeit gegen Lochfraß und Spaltkorrosion im Vergleich zu gängigen Chrom-Nickel-Werkstoffen wie 304 zu verbessern. Die tatsächliche Fluidart, Temperatur und Spaltgeometrie bestimmen jedoch weiterhin die Eignung; die Legierungsnummer allein genehmigt eine Einsatzmöglichkeit nicht.[1]
Die niedrigere Kohlenstoffgrenze bei Edelstahl 316L verringert das Risiko einer Sensibilisierung und interkristalliner Korrosion nach dem Schweißen. Dies ist eine werkstoffseitige Entscheidung für den Fertigungsprozess, kein Ersatz für die Vorbereitung der Schweißzone oder die Auswahl einer geeigneten Betriebsumgebung. [1] [2]
Ein geliefertes Produkt kann sowohl für 316 als auch für 316L zertifiziert sein, wenn es die jeweiligen Anforderungen beider Normen erfüllt. Wir binden diese Identität stets an die konkrete Materialdokumentation und Produktspezifikation, statt jedes Rohmaterial aus 316L pauschal als doppelzertifiziert zu behandeln. [2]
Die nachstehende Tabelle bezieht sich auf geglühte Flacherzeugnisse. Ein Stab, ein Hohlprofil oder ein kaltverformtes Halbzeug weist eigene Spezifikationen und Eigenschaftsbasis auf. Für den Zerspanungsplan verwenden wir den bestellten Lagerzustand statt dieselben Festigkeitswerte auf jedes 316-Bauteil anzuwenden.
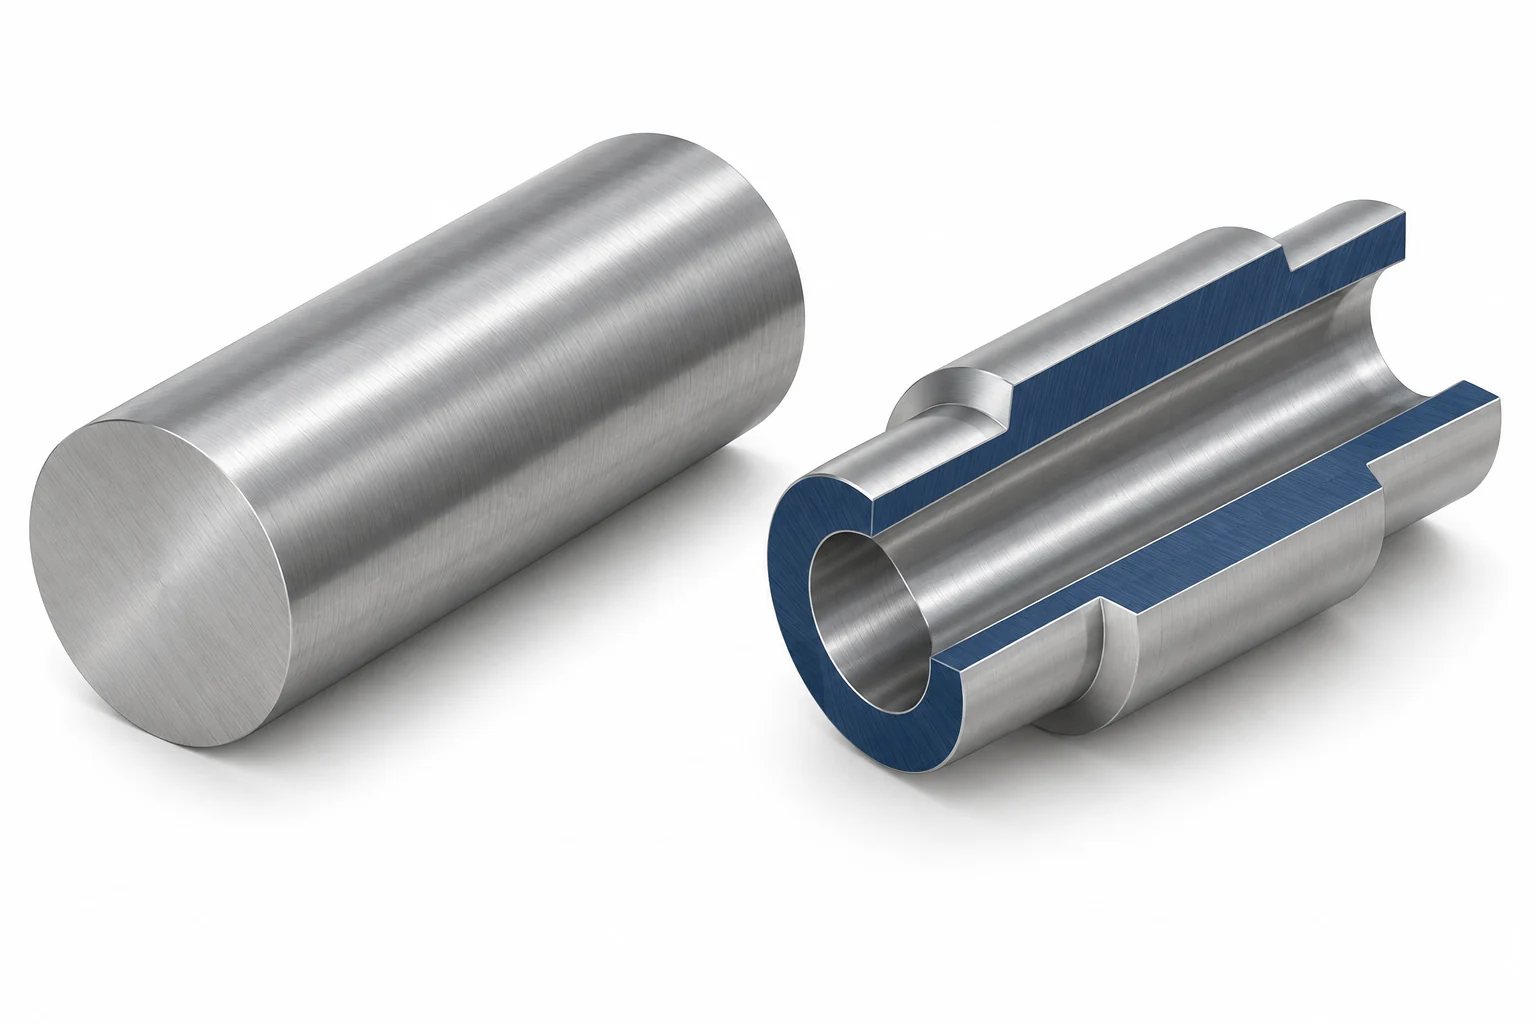
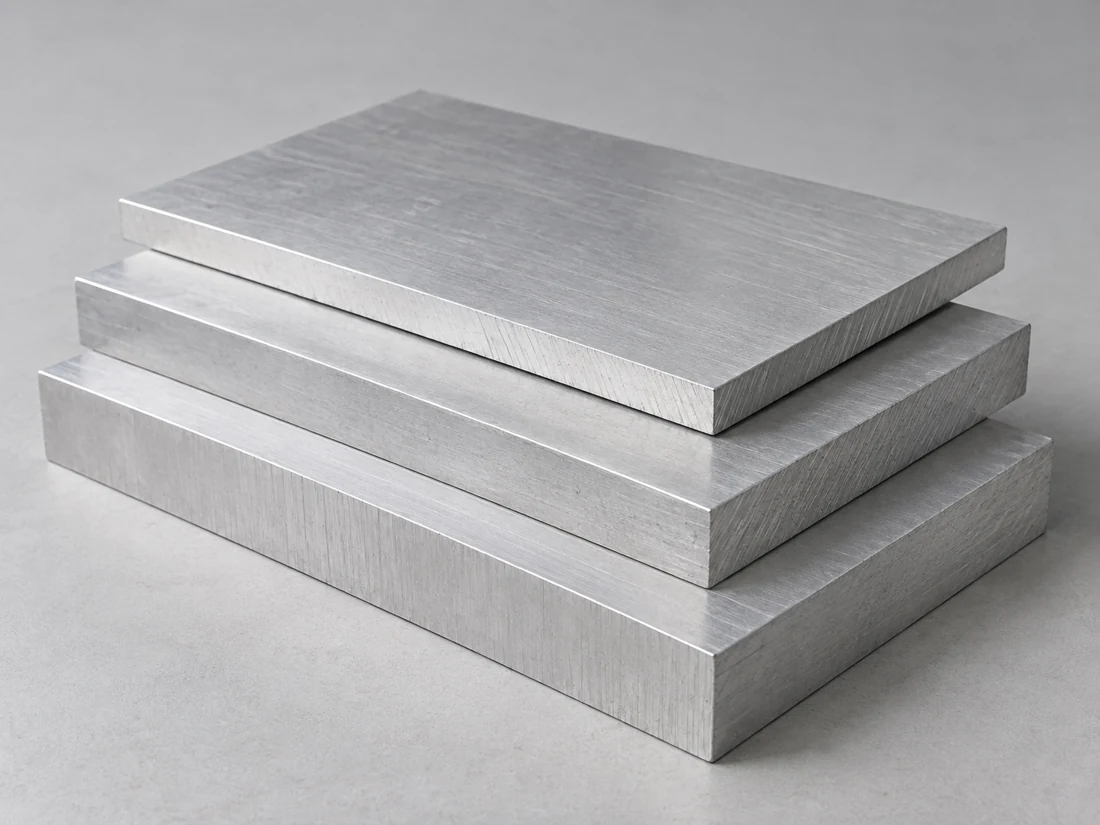
Ein Mindestwert stellt eine Annahmegrenze für das genannte Werkstoffprodukt dar, nicht dessen typische gemessene Festigkeit. Ein Prüfergebnis oberhalb dieses Mindestwerts kann die bestellte Spezifikation erfüllen; es ändert jedoch weder die Werkstoffgüte noch ersetzt es die zeichnungsmäßigen Anforderungen am fertigen Bauteil. [1] [2]
Die Spalten für 316 und 316L behalten ihre jeweils separaten Festigkeitsminima und die gemeinsam angegebene Erzeugnisform bei.
| Eigenschaft | 316 / S31600 | 316L / S31603 | Basis |
|---|---|---|---|
| Kohlenstoff (% Massenanteil) | ≤0.08 | ≤0.03 | Maximaler Zusammensetzungsgehalt |
| Molybdän (% Massenanteil) | 2.0–3.0 | 2.0–3.0 | Zusammensetzungsbandbreite |
| Chrom (% Massenanteil) | 16.0–18.0 | 16.0–18.0 | Zusammensetzungsbandbreite |
| Zugfestigkeit (MPa) | ≥515 | ≥485 | Werkstoffminimum |
| Streckgrenze bei 0,2 % Dehnung (MPa) | ≥205 | ≥170 | Werkstoffminimum |
| Bruchdehnung (%) | ≥40 | ≥40 | Messlänge 2 in / 51 mm |
| Brinell-Härte (HB) | ≤217 | ≤217 | Werkstoffmaximum |
Quellen: ATI 316/316L/317/317L Technisches Datenblatt (2012), geglühte Platten, Bleche und Bänder gemäß der darin angegebenen Grundlage ASTM A240 / ASME SA-240; United Performance Metals nennt dieselben ausgewählten Werte für 316/316L. Diese Referenzen bewahren die Grundlage hinsichtlich Erzeugnisform und Zustand. Die aktuell maßgebliche Spezifikation für das bestellte Erzeugnis legt die Annahmekriterien fest; Stäbe und kaltverformte Erzeugnisse unterliegen separaten Anforderungen.
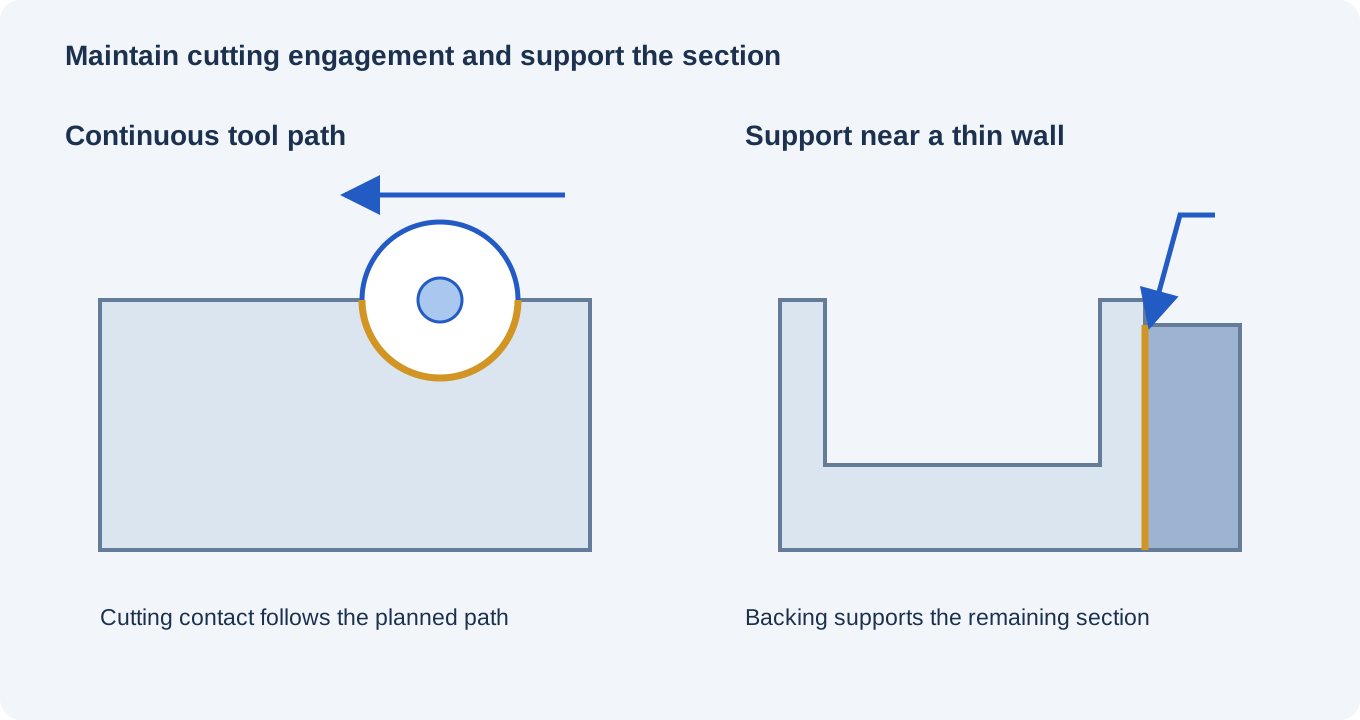
Austenitischer Edelstahl kann sich während der Zerspanung verfestigen. Wir planen den Schnitt und den Werkzeugeingriff so, dass Material entfernt und nicht wiederholt über bereits verfestigte Oberflächen gerieben wird. Der Lagerzustand sowie unterbrochene Merkmale beeinflussen diesen Plan.
Ein Verbinder oder Gehäuse kann eine Tiefbohrung, einen Gewindeanschluss und ein sich kreuzendes Loch kombinieren. Wir planen den Werkzeugzugang und die Spanabfuhr für die gesamte Verbindung, einschließlich der inneren Kanten, die durch die spätere Bearbeitung erreicht werden.
Eine Gehäusewand oder eine lange Hülse kann sich unter Zerspanungs- und Spannkraft verformen. Durch gestützte Vor- und Endbearbeitung wird die wichtige Randkontur, Bohrung oder Montagefläche erhalten, ohne dass die Spannkraft der Vorrichtung die freigegebene Geometrie ersetzen muss. [3]
Jede Schnittstelle wird in ihrem spezifizierten Endoberflächenzustand anhand der Zeichnung geprüft.
| Merkmal | Anforderung oder Bezug | Akzeptierter Zustand | Verifizierung |
|---|---|---|---|
| Ausgewählte Lagebohrung | Ø20 H7: 20.000–20.021 mm | Wo durch die Zeichnung vorgegeben, nach der angegebenen Oberflächenbearbeitung | Messung der fertigen Bohrung |
| Dichtfläche | Zeichnungsgeometrie, lokale Rauheit und Kantenbegrenzungen | Spezifizierte gelieferte Oberfläche | Größen-, Geometrie- und Oberflächenrauheitsprüfungen |
| Verbundene innere Bohrungen | Geometrie der Verbindung, Kanten- und Sauberkeitsanforderungen | Nach endgültigem Entgraten und Reinigen | Vereinbarte interne Inspektions- und Reinigungsmethode |
| Geschweißte oder polierte Schnittstelle | Endmaße gemäß Zeichnung und bearbeitete Bereiche | Nach den enthaltenen Bearbeitungsschritten, die diese Schnittstelle betreffen | Anzuwendende dimensions- und oberflächenbezogene Prüfungen |
Die Grenzmaße Ø20 H7 sind ein ausgewählter ISO-286-Bezug, kein Standardpassungstyp für jedes 316-Teil. Die Dichtleistung, die innere Sauberkeit und die Anwendungstests behalten ihre jeweils eigene Freigabebasis bei.
Ein blankes oder passiviertes Bauteil erfordert dennoch seine dimensionsbezogenen Prüfungen. Reinheit und das Ergebnis der Oberflächenbehandlung werden jeweils gegen ihre eigene Abnahmegrundlage dokumentiert.
Eine trockene Außenhalterung und ein ständig benetzter Kanal können sehr unterschiedlichen Bedingungen ausgesetzt sein. Chloride, Temperatur, Ablagerungen und die Fluidchemie beeinflussen die lokal begrenzte Korrosion; der erforderliche Werkstoffgrad wird gezielt für diese spezifische Exposition ausgewählt – nicht anhand einer allgemeinen Bezeichnung wie „maritim“.
Enge Spalte unter einer Dichtung, eingeschlossene Flüssigkeit an einer Gewindeverbindung und nicht entwässerte Aussparungen können lokal deutlich schwerere Bedingungen erzeugen als eine freiliegende Fläche. Das freigegebene Design bestimmt den Kontaktspalt und die Entwässerung; die Bearbeitung erhält den vorgesehenen Zugang und die vorgesehene Geometrie.
Edelstahl-Kontaktpaare können unter Last und Bewegung klemmen (gallen). Gewindeeingriff, Oberflächenzustand, das Gegenmaterial sowie jede zulässige Schmierung sind Montageentscheidungen; eine korrosionsbeständige Legierung ist nicht automatisch ein lagerfähiges Material mit geringer Reibung. [3]
Eine spätere Schweißnaht oder eine dauerhaft geschlossene Verbindung kann eine innere Oberfläche schwer zugänglich für Reinigung oder Inspektion machen. Wir halten die vorgegebenen Bearbeitungs- und Oberflächenfinish-Stufen mit diesem Zugang abgestimmt, insbesondere im Bereich einer Dichtfläche oder eines angeschlossenen Durchgangs.
Eine Verbindung erfordert die richtige geometrische Beziehung zwischen der Durchflussöffnung, der Dichtfunktion und der Befestigung. Diese Geometrie ermöglicht es der ausgewählten Dichtung und dem Gegenstück, wie vorgesehen zusammenzugreifen; sie ist spezifischer als die bloße Übereinstimmung mit einer Nennrohr- oder Anschlussgröße.
Der Abdeckrand schließt sich um das eingebaute Instrument, während die Vorsprünge es stützen. Ihre Höhen, Spielräume und Zugänglichkeit für die Befestigung bestimmen, ob das Gehäuse montiert und erneut geöffnet werden kann, ohne das Instrument gegen die Kavitätswand zu belasten.
Eine Dichtungslaufbahn, eine Stützwellenfläche und ein Kupplungssitz weisen unterschiedliche Kontaktbeanspruchungen auf. Ihre Lage und Oberflächenbeschaffenheit folgen den Anforderungen der zugehörigen Dichtung oder Lagerung; die Verschleißlebensdauer wird anhand dieser Kontaktbelastungen beurteilt.
Eine Montagehalterung trägt das angebrachte Bauteil über dessen Wirkflächen und Befestigungsmuster. Zugängliche Ecken sowie der Abstand rund um die Halterung können zudem helfen, dass die installierte Baugruppe abläuft und gereinigt werden kann, ohne dass sich die lasttragenden Kontaktflächen ändern.
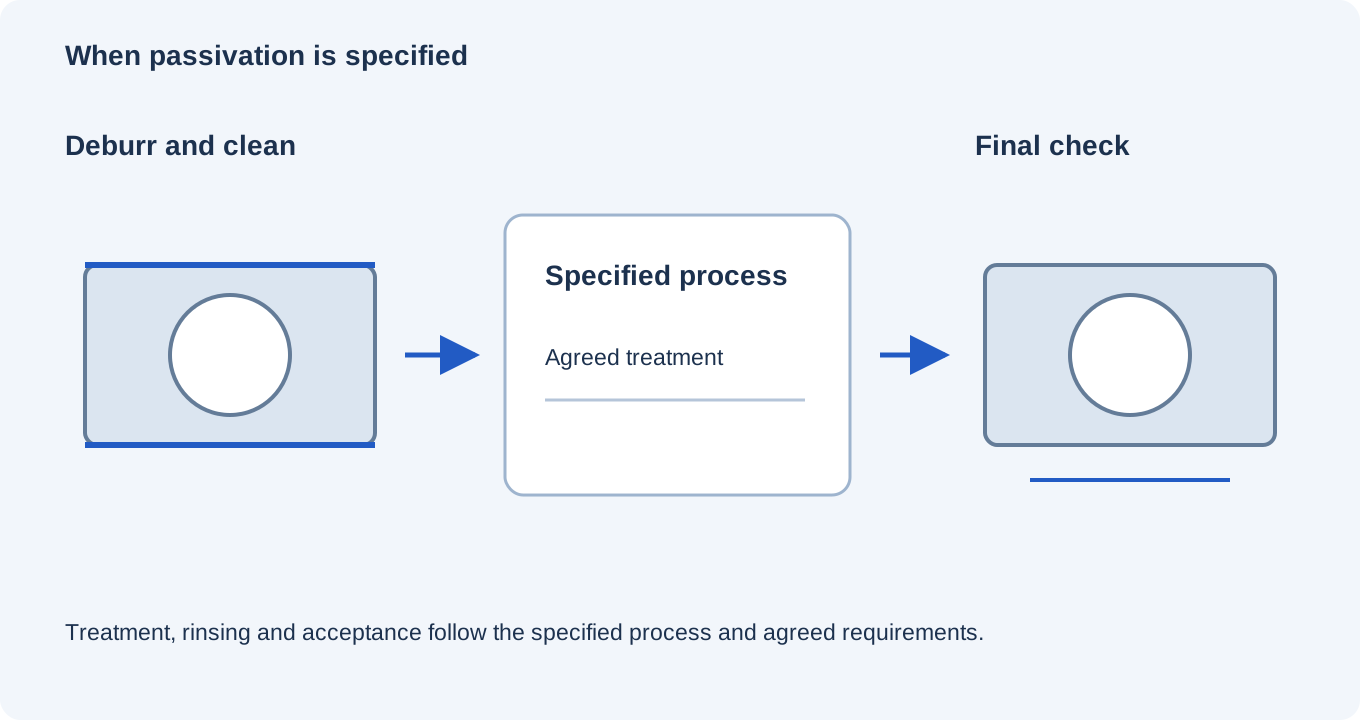
Wir entfernen die angegebenen Grate und Bearbeitungsrückstände von zugänglichen Oberflächen sowie inneren Verbindungen. Die Reinigung und gegebenenfalls erforderliche Entzunderung erfolgen vor der gewählten chemischen Behandlung; Späne und Schmiermittel werden nicht für die Passivierung belassen, um diese zu lösen.
Die Passivierung entfernt Oberflächenkontaminationen wie freies Eisen und unterstützt die passive Oberfläche des Edelstahls. Sie stellt keine aufgebrachte Schutzschicht dar. Das vereinbarte Verfahren und die Abnahmeprüfung richten sich nach der Werkstoffgüte und dem Oberflächenzustand des Bauteils.
Eine Dichtfläche, eine Gleitfläche und die sichtbare Außenoberfläche können unterschiedliche Oberflächenqualitäten erfordern. Wir halten deren zeichnungsgemäß definierte Rauheit, Polierbereiche und Kantenbegrenzungen strikt getrennt, damit eine optische Nachbearbeitung keine funktionale Merkmale entfernt.
Das gereinigte Teil wird von potenziellen Quellen einer erneuten Kontamination getrennt gehalten und für den vereinbarten Lieferzustand geschützt. Innere Öffnungen und Kontaktflächen entsprechen den vorgegebenen Anforderungen an Handhabung und Verpackung.
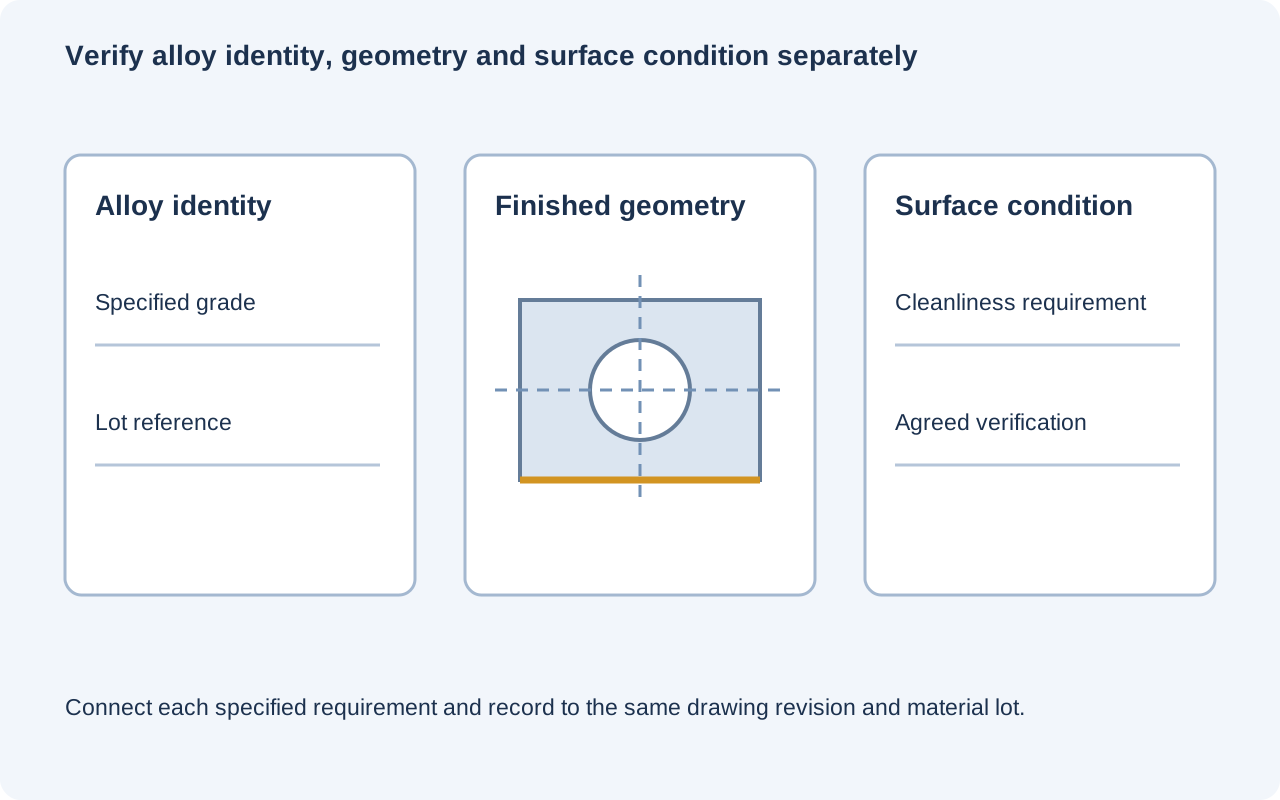
Der erforderliche Materialnachweis benennt die Legierung, die Erzeugnisform und den Lieferzustand einschließlich Doppelzertifizierung, falls zutreffend. Wir bewahren dessen Verknüpfung mit der Komponentencharge und der genehmigten Zeichnungsversion auf.
Wir prüfen die spezifizierten Bohrungen, Flächen und Bezugsbeziehungen in ihrem endgültigen, akzeptierten Zustand. Der Messplan unterscheidet zwischen Maßen, lokaler Rauheit und Akzeptanz innerer Kanten – statt lediglich eine gesamte Außenabmessung zu erfassen.
Eine Passivierungs- oder Reinheitsanforderung besitzt ihre eigene Akzeptanzmethode und ihren eigenen Nachweis. Druck-, Dichtheits-, hygienische oder andere anwendungsbezogene Qualifikationen stellen einen separaten, spezifizierten Umfang dar; sie werden weder aus dem Legierungszertifikat noch aus dem äußeren Erscheinungsbild des bearbeiteten Bauteils abgeleitet.
Der bestellte Legierungsgrad und der Rohlingszustand beeinflussen die Werkstoffauswahl und den Zerspanungsaufwand. Ein runder Rohling nahe der Hüllmaßangabe einer Hülse sowie eine Platte, die auf eine Halterung zugeschnitten wird, hinterlassen unterschiedliche Mengen ungenutzten Rohmaterials.
Tiefe Verbindungen, unterbrochene Schnitte und schlanke Querschnitte können zusätzlichen Werkzeugwechsel, zusätzliche Stützmaßnahmen und erhöhten Späneabfuhr-Aufwand erfordern. Eine nicht zugängliche innere Kante kann höhere Kosten für die Fertigbearbeitung und Prüfung verursachen als eine vergleichbare sichtbare Kante.
Spezifizierte Polier-, Reinigungs- und Passivierungsarbeiten sowie deren Akzeptanzprüfungen stellen eigenständige Operationen dar. Erforderlicher interner Zugang und die Anzahl separat gesteuerter Oberflächen beeinflussen diesen Aufwand – die Oberflächenfinish-Kosten richten sich nicht allein nach dem Gewicht des Teils.
Programmierung, Rüstung und erste Spannmittelvorbereitung verteilen sich auf die gemeinsam hergestellten Teile. Die Wiederholung derselben genehmigten Rohlings- und Oberflächenroute ermöglicht die Wiederverwendung dieser Vorbereitung; eine geänderte Legierung oder ein geänderter Akzeptanzbedingung erfordert hingegen einen neuen Plan.
Eine Passprobe kann den Montagezugang, den Deckelverschluss oder das Eingreifen mit einem Gegenstück festlegen. Dieser Versuch bleibt klar getrennt von der späteren Fluidbelastung sowie allen für die Serienfertigung erforderlichen Oberflächen- oder Anwendungsprüfungen.
Die Serienreferenz verwendet den vorgesehenen Legierungsgrad, den Rohlingszustand und die fertigen Oberflächen. Die Freigabe umfasst die spezifizierten Dichtflächen, inneren Kanten und Kontaktmerkmale – und stützt sich nicht ausschließlich auf das äußere Erscheinungsbild.
Die Charge folgt der akzeptierten Zeichnungsversion, der Materialdefinition und dem vereinbarten Finish-Umfang. Änderungen an einem Durchgang, einer Dichtschnittstelle oder einer Behandlungsanforderung werden vor der Fertigung der verbleibenden Teile geklärt.
Ein neues Reinigungschemikalie, eine andere Temperatur oder ein anderes Gegenstück-Material kann die Eignung eines ansonsten unveränderten 316-Teils verändern. Eine unveränderte Wiederholung folgt der genehmigten Komponenten- und Lieferdefinition.
Nicht, wenn die freigegebene Anforderung auch die Festigkeitsstufe 316 vorschreibt. Eine Doppelzertifizierung bedeutet, dass das tatsächlich gelieferte Produkt die jeweils anwendbaren Anforderungen beider Bezeichnungen erfüllt. Werkstoffnachweis und maßgebende Produktspezifikation belegen eine 316-Angabe, über eine Doppelzertifizierung nach beiden Bezeichnungen.
Nein. Der niedrigere Kohlenstoffgehalt dient in erster Linie der Verminderung der Sensibilisierung und der interkristallinen Korrosion nach dem Schweißen. Die Wahl hinsichtlich Loch- und Spaltkorrosion hängt weiterhin von der Legierungszusammensetzung, dem Oberflächenzustand und den konkreten Einsatzbedingungen ab. Die Auswahl von 316L hebt eine Chlorid- oder Spaltkorrosionsbeschränkung nicht einfach deshalb auf, weil der Kohlenstoffgehalt niedriger ist.
Es handelt sich nicht um eine Anti-Kaltverschweißungs-Behandlung. Die Passivierung stellt weder eine schmierende Schicht bereit noch löst sie die Kontaktmechanik des Gewindepaares. Die miteinander verbundenen Werkstoffe, der Oberflächenzustand, das Eingriffsmaß sowie jeglicher zugelassene Schmierstoff bleiben Teil der Baugruppenkonstruktion – auch dann, wenn beide Komponenten ihre Anforderung an die Korrosionsschutzbehandlung erfüllen.
Nein. Diese austenitischen Sorten erhärten nicht über den herkömmlichen Abschreck- und Anlassthermoprozess, der für geeignete legierte Stähle verwendet wird. Kaltverformung kann Festigkeit und Härte erhöhen, verändert jedoch zugleich den gelieferten Werkstoffzustand. Eine geforderte Verschleißfestigkeit oder Festigkeit erfordert vielmehr eine geeignete Werkstoff- und Verfahrenswahl statt eines pauschal angenommenen Härtungsschritts.
Nicht automatisch. Schweißoxide und Zunder erfordern die vorgeschriebene Reinigungs- oder Entzunderungsvorbereitung; Passivierung ist kein Ersatz für diese Arbeit. Ein nach der Bearbeitung geschweißtes Bauteil benötigt daher eine geeignete endgültige Oberflächenbehandlung für die Schweißnaht und den angrenzenden Bereich, einschließlich des Zugangs zu den relevanten Oberflächen.
Nr. ATI stuft stark reduzierende Säuren wie Salzsäure als potenziell schädlich für diese Edelstahlqualitäten ein. Die Chemie des Reinigungsmittels, dessen Konzentration, Temperatur und Einwirkzeit müssen auf das Bauteil und dessen Einsatzweg abgestimmt sein. Die Reinigungsstufe stellt eine Exposition dar, die bewertet werden muss – selbst dann, wenn die normale Betriebsflüssigkeit unbedenklich ist.
Teilen Sie die Zeichnung der Komponente, die Werkstoffspezifikation und die Menge mit. Geben Sie die erforderliche Oberflächenbeschaffenheit sowie jegliche Flüssigkeits- oder Reinigungsexposition an, die das Teil beeinflusst; wir erstellen ein Angebot für den vereinbarten Umfang der mechanischen Bearbeitung und der Oberflächenveredelung.
Güteklasse, Produktzustand und Oberflächenbearbeitungsverfahren für die oben genannten Unterscheidungen.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
