Corpos de conectores para fluidos
Usinamos furos internos de conectores, extremidades roscadas, ombros e detalhes para aperto com chave. A abertura de fluxo, a rosca de fixação e o recurso de vedação seguem o desenho do componente liberado.
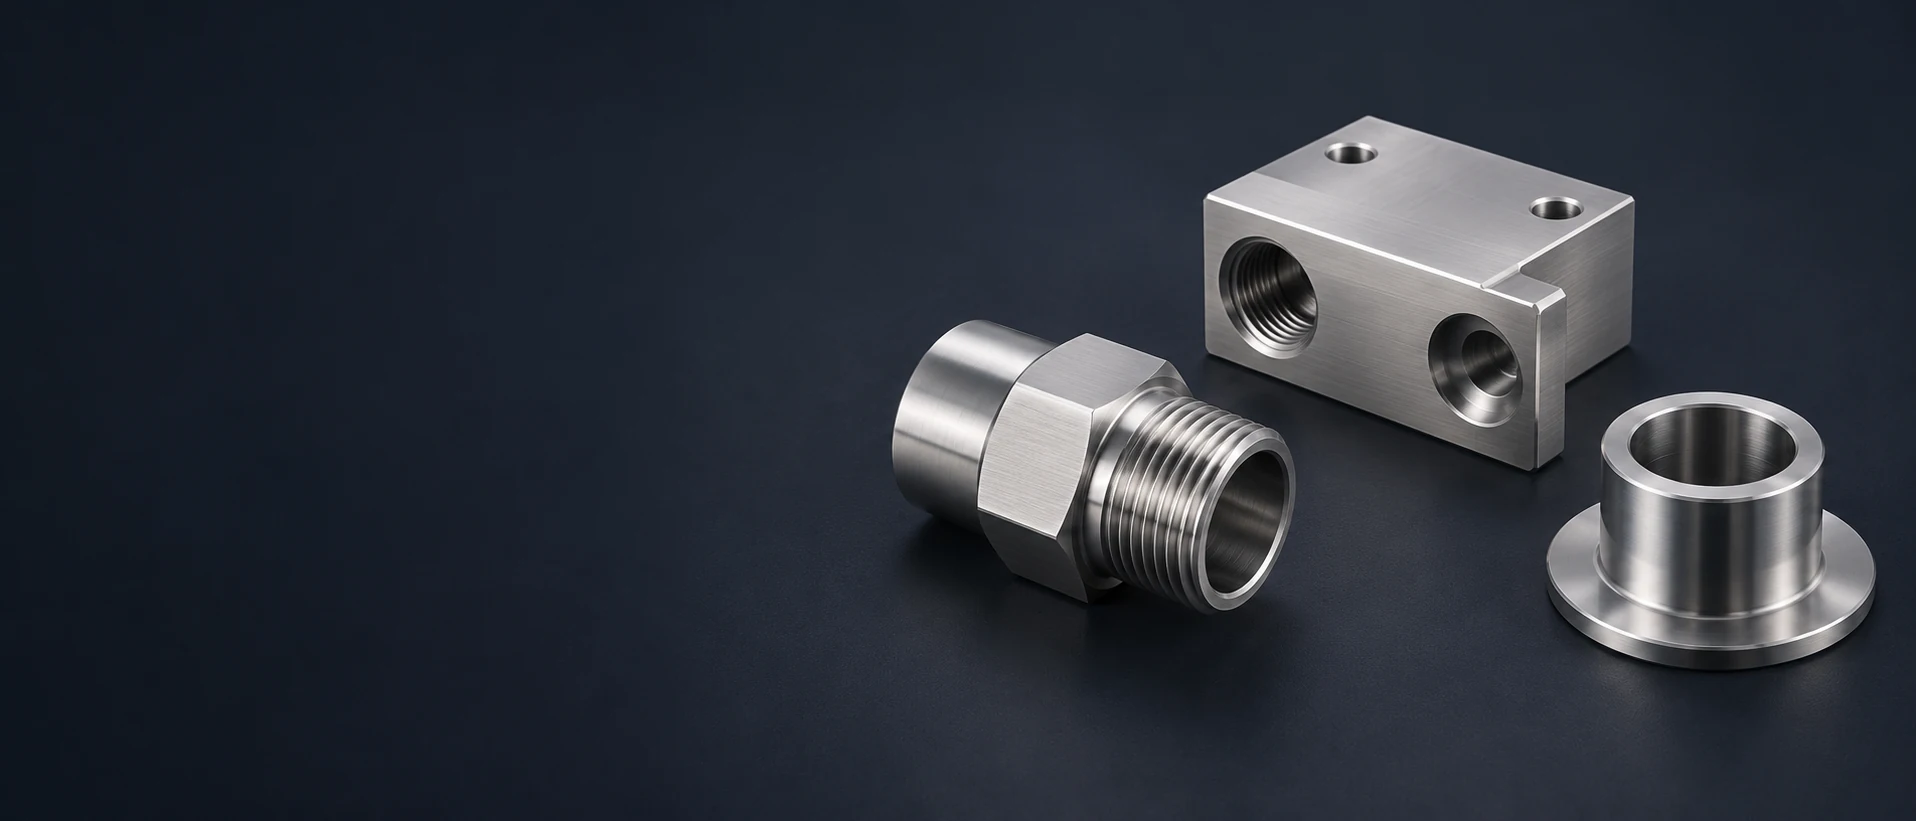
Usinamos furos internos de conectores, extremidades roscadas, ombros e detalhes para aperto com chave. A abertura de fluxo, a rosca de fixação e o recurso de vedação seguem o desenho do componente liberado.
Blocos para corpo de válvula combinar trechos com faces de porta, assentos internos e detalhes de fixação. Nós usinamos as características do corpo e o acesso especificado para remoção de rebarbas nos furos conectados.
Usinamos cavidades para instrumentos, assentos para tampas e pontos de fixação em carcaças em 316 ou 316L. O folga da cavidade e o rebordo de vedação permanecem distintos dos recursos internos de montagem.
Uma manga flangeada combina um furo interno aberto, diâmetro de localização e face axial de assentamento. Usinamos essas interfaces com os furos do flange e as bordas de entrada especificados.
Usinamos zonas de apoio (journals), ombros e detalhes de acoplamento, seguidos de planos, ranhuras ou recursos transversais especificados. O alinhamento do eixo e a superfície que entra em contato com a vedação são controlados como características separadas no desenho.
Usinamos faces de montagem, ranhuras e padrões de fixação para suportes de equipamentos. As áreas de contato e as superfícies acessíveis para limpeza seguem o desenho, em vez de serem integradas a um acabamento cosmético geral.
Fornecemos estes como componentes usinados definidos pelo desenho, na condição especificada de 316 ou 316L, com o acabamento e escopo de inspeção acordados.
O aço inoxidável 316 contém molibdênio para resistência melhorada à corrosão por pites e sob frestas, comparado a graus comuns de cromo-níquel, como o 304. A adequação real depende ainda do fluido específico, da temperatura e da geometria das frestas; o simples número da liga não autoriza automaticamente sua exposição.[1]
O limite inferior de carbono no 316L reduz o risco de sensibilização e corrosão intergranular após soldagem. Trata-se de uma escolha de material relacionada ao processo de fabricação, não um substituto para a preparação adequada da região soldada ou para a seleção de um ambiente de serviço apropriado. [1] [2]
Um produto fornecido pode ser certificado tanto como 316 quanto como 316L quando atender aos requisitos aplicáveis de ambos. Mantemos essa identidade vinculada ao registro real do material e à especificação do produto, em vez de considerar toda peça em bruto 316L como duplamente certificada. [2]
A tabela abaixo refere-se a produtos planos recozidos. Um perfil redondo, um produto tubular ou um blank laminado a frio possui sua própria especificação e base de propriedades. Utilizamos a condição do estoque solicitado no plano de usinagem, em vez de aplicar os mesmos valores de resistência a todos os componentes em 316.
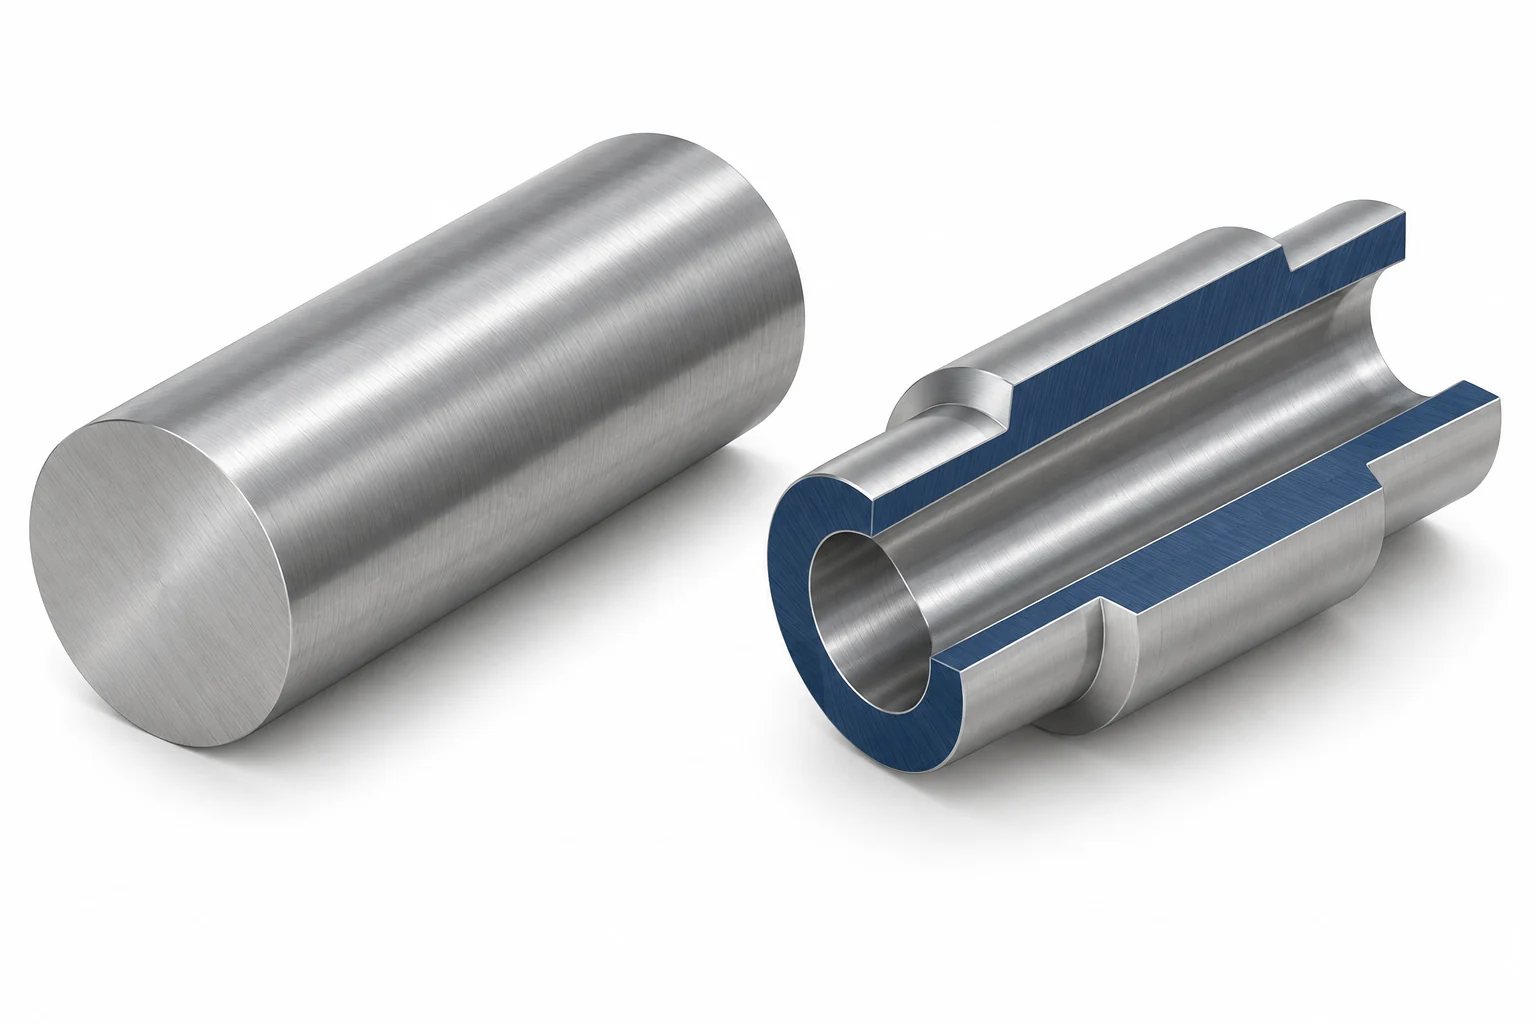
Um valor mínimo é um limite de aceitação para o produto de material nomeado, e não sua resistência típica medida. Um resultado de ensaio acima desse mínimo pode satisfazer a especificação solicitada; isso não altera o grau nem substitui os requisitos dimensionais do desenho do componente acabado. [1] [2]
As colunas 316 e 316L mantêm suas respectivas tensões mínimas de resistência e a forma de produto declarada comum.
| Propriedade | 316 / S31600 | 316L / S31603 | Base |
|---|---|---|---|
| Carbono (% em massa) | ≤0.08 | ≤0.03 | Composição máxima |
| Molibdênio (% em massa) | 2.0–3.0 | 2.0–3.0 | Faixa de composição |
| Cromo (% em massa) | 16.0–18.0 | 16.0–18.0 | Faixa de composição |
| Resistência à tração (MPa) | ≥515 | ≥485 | Valor mínimo do material |
| Resistência ao escoamento a 0,2 % (MPa) | ≥205 | ≥170 | Valor mínimo do material |
| Alongamento (%) | ≥40 | ≥40 | Comprimento de base de 2 pol / 51 mm |
| Dureza Brinell (HB) | ≤217 | ≤217 | Valor máximo do material |
Fontes: Ficha Técnica ATI 316/316L/317/317L (2012), chapa, folha e tira recozidas sob sua base declarada ASTM A240 / ASME SA-240; a United Performance Metals lista os mesmos valores selecionados para 316/316L. Essas referências preservam a base do produto e da condição. A especificação vigente para o produto encomendado define os critérios de aceitação; produtos em barra e produtos laminados a frio possuem requisitos separados.
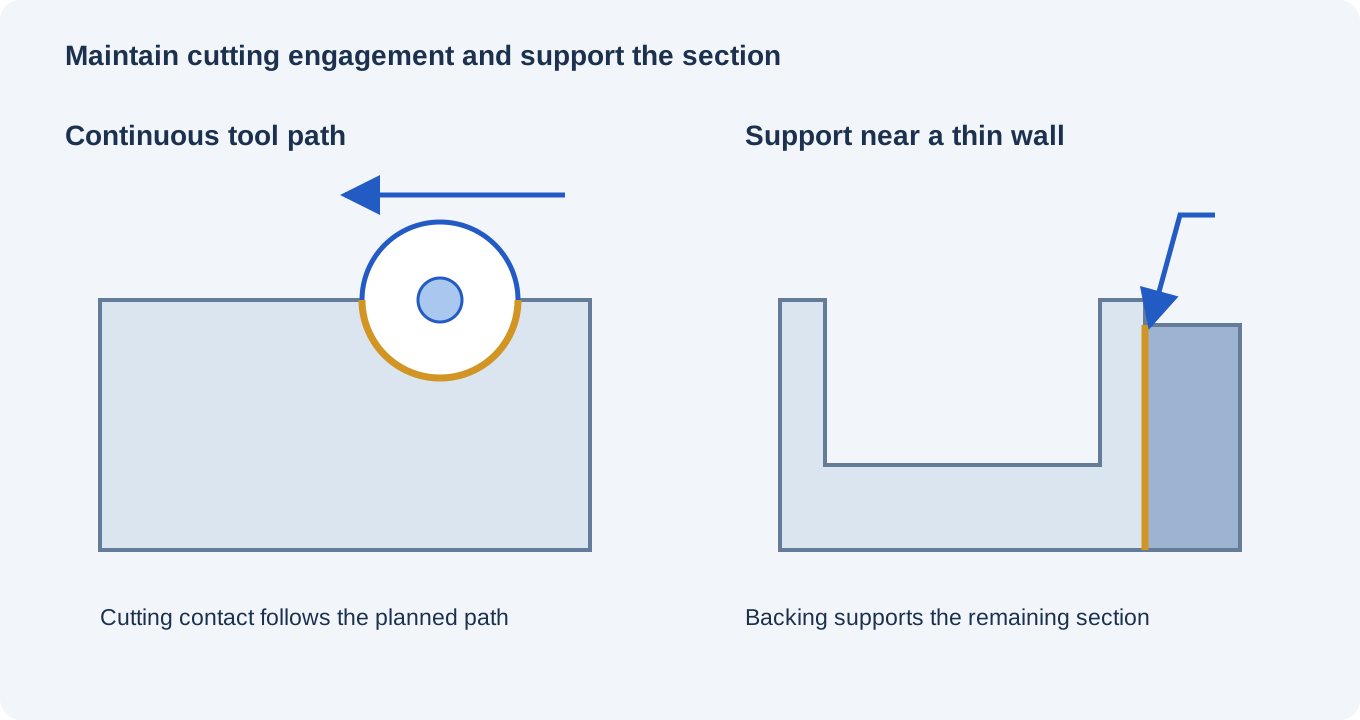
Aços inoxidáveis austeníticos podem sofrer encruamento durante a usinagem. Planejamos a passagem de corte e o engajamento da ferramenta para remover material, em vez de repetidamente friccionar uma superfície já trabalhada. A condição inicial da peça bruta e as características interrompidas influenciam esse planejamento.
Um conector ou corpo pode combinar um furo profundo, uma porta roscada e um furo transversal. Planejamos o acesso da ferramenta e a remoção de cavacos para toda a conexão, incluindo as arestas internas alcançadas pela operação subsequente.
Uma parede de carcaça ou uma bucha longa pode sofrer deflexão durante o corte e a fixação. Desbastes e passes finais com suporte preservam a borda, o furo ou a face de montagem importantes, sem recorrer à força da fixação para compensar a geometria liberada. [3]
Cada interface é verificada em comparação com o desenho, na condição final especificada da superfície.
| Característica | Requisito ou referência | Condição aceita | Verificação |
|---|---|---|---|
| Furo de localização selecionado | Ø20 H7: 20.000–20.021 mm | Onde selecionado pelo desenho, após o acabamento especificado | Medição do furo acabado |
| Superfície de vedação | Geometria do desenho, rugosidade local e limites das arestas | Superfície entregue especificada | Verificações de dimensão, geometria e rugosidade |
| Furos internos conectados | Requisitos de geometria de conexão, borda e limpeza | Após desburragem final e limpeza | Método acordado de inspeção interna e limpeza |
| Interface soldada ou polida | Dimensões finais do desenho e áreas processadas | Após as operações incluídas que afetam essa interface | Verificações dimensionais e de superfície aplicáveis |
Os limites Ø20 H7 são uma referência ISO 286 selecionada, não um ajuste padrão para todas as peças em aço inoxidável 316. O desempenho da vedação, a limpeza interna e os ensaios de aplicação mantêm sua própria base de aceitação.
Um componente brilhante ou passivado ainda requer suas verificações dimensionais. A limpeza e o resultado do tratamento de superfície são reportados face à sua própria base de aceitação.
Um suporte externo seco e uma passagem continuamente molhada podem estar sujeitos a condições muito distintas. Cloretos, temperatura, depósitos e a química do fluido afetam a corrosão localizada; a classe exigida é selecionada com base nessa exposição, e não com base em uma etiqueta genérica como "marinha".
Ranhuras apertadas sob uma vedação, fluido retido em uma junta roscada e reentrâncias sem drenagem podem criar condições locais mais severas do que uma face exposta. O projeto liberado define o intervalo de contato e a drenagem; a usinagem preserva o acesso e a geometria pretendidos.
Pares de contato em aço inoxidável podem sofrer galling sob carga e movimento. O engajamento roscado, a condição da superfície, o material de acoplamento e qualquer lubrificação permitida são decisões de montagem; uma liga resistente à corrosão não é, por si só, um material de baixo atrito para rolamentos. [3]
Uma soldagem posterior ou uma junta permanentemente fechada pode dificultar a limpeza ou inspeção de uma superfície interna. Alinhamos as etapas especificadas de usinagem e acabamento com esse acesso, especialmente ao redor de uma zona de vedação ou passagem conectada.
Uma conexão exige a relação correta entre a abertura de fluxo, o recurso de vedação e a fixação. Essa geometria permite que a vedação selecionada e a peça acoplada se engajem conforme projetado; trata-se de um critério mais específico do que simplesmente compatibilizar um diâmetro nominal de tubo ou orifício.
A borda da tampa fecha-se ao redor do instrumento instalado, enquanto os reforços o suportam. Suas alturas, folgas e acessibilidade para fixação determinam se o invólucro pode ser montado e reaberto sem submeter o instrumento a cargas contra a parede da cavidade.
Uma pista de vedação, um mancal de apoio e um assento de acoplamento têm funções de contato distintas. A sua posição e estado de superfície seguem os requisitos da vedação ou do rolamento associados, e a vida ao desgaste é avaliada face a essas solicitações de contacto.
Um suporte de montagem transmite a carga do item acoplado através de suas superfícies de trabalho e padrão de fixação. Cantos acessíveis e o espaçamento ao redor do suporte também podem auxiliar na drenagem e limpeza do conjunto instalado, sem alterar as faces de contato portantes.
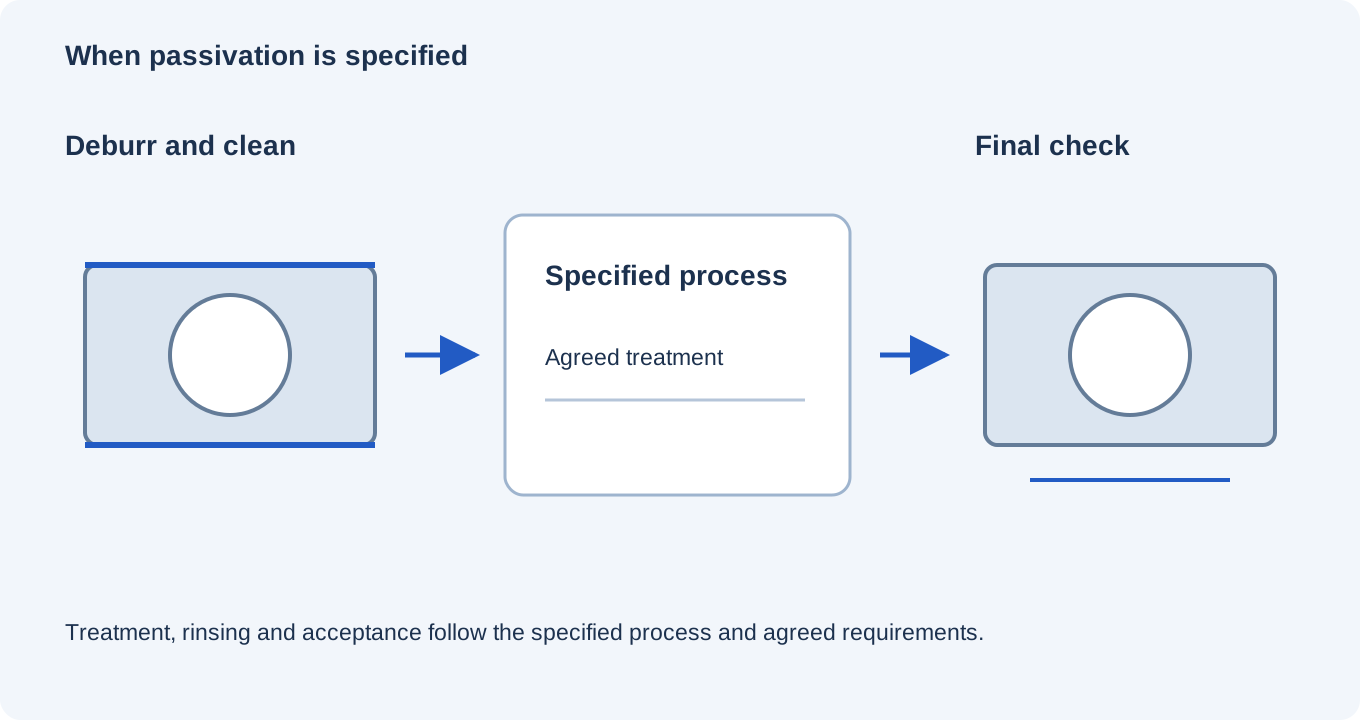
Removemos as rebarbas e resíduos de usinagem especificados das superfícies acessíveis e das conexões internas. A limpeza e, se necessário, a decapagem precedem o tratamento químico selecionado; cavacos e lubrificante não são deixados para serem removidos pela passivação.
A passivação trata a contaminação superficial, como o ferro livre, e apoia a formação da camada passiva do aço inoxidável. Não constitui uma camada protetora depositada.
Uma face de vedação, uma zona deslizante e o exterior visível podem exigir acabamentos diferentes. Mantemos distintos os valores de rugosidade, as áreas polidas e os limites de borda definidos no desenho, de modo que uma operação de acabamento estético não remova uma característica funcional.
A peça limpa é mantida separada de fontes de recontaminação e protegida para garantir a condição de entrega acordada. Aberturas internas e faces de contato obedecem aos requisitos específicos de manuseio e embalagem.
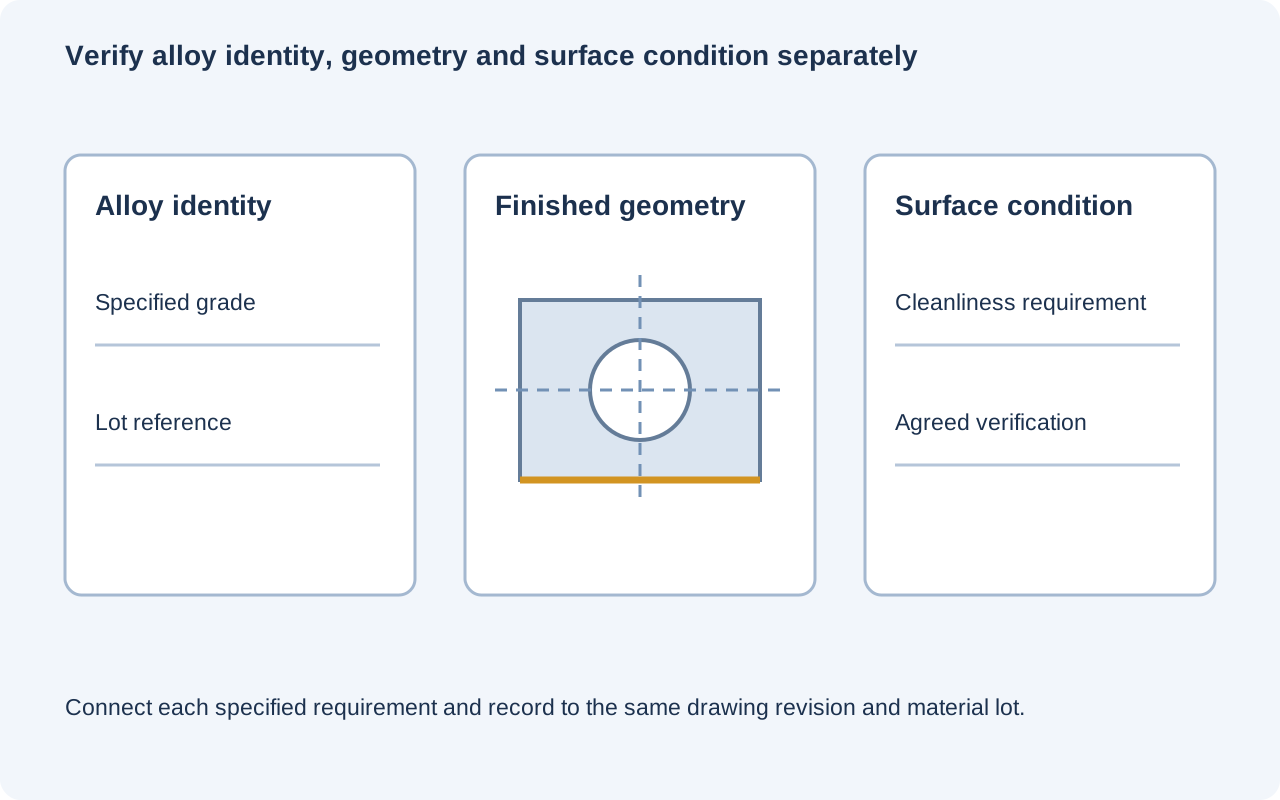
O registro obrigatório do material identifica a liga, a forma do produto e a condição de fornecimento, incluindo certificação dupla, quando aplicável. Mantemos sua vinculação ao lote do componente e à revisão aprovada do desenho.
Verificamos os furos, faces e relações de referência especificados em seu estado final aceito. O plano de medição distingue dimensões, rugosidade local e aceitação de bordas internas, em vez de registrar apenas uma dimensão externa geral.
Um requisito de passivação ou limpeza possui seu próprio método de aceitação e registro. A qualificação de pressão, vazamento, higiênica ou de outra aplicação constitui um escopo específico distinto; ela não é inferida a partir do certificado da liga ou da aparência de um componente usinado.
O grau solicitado e a condição do estoque afetam a seleção do material e o trabalho de usinagem. Um corpo cilíndrico próximo ao envelope de uma bucha e uma chapa cortada para formar um suporte deixam quantidades diferentes de sobra de material.
Conexões profundas, cortes interrompidos e seções esbeltas podem exigir trocas de ferramenta, suportes adicionais e trabalho de remoção de cavacos. Uma aresta interna inacessível pode custar mais para acabamento e verificação do que uma aresta visível semelhante.
Polimento, limpeza e passivação especificados — bem como seus ensaios de aceitação — acrescentam operações distintas. O acesso interno exigido e o número de superfícies controladas separadamente afetam esse trabalho, em vez de o acabamento ser cotado apenas com base no peso da peça.
Programação, preparação inicial e montagem do dispositivo de fixação são distribuídas entre as peças fabricadas em conjunto. Repetir a mesma rota aprovada de estoque e superfície permite reutilizar essa preparação; uma alteração no grau ou na condição de aceitação pode exigir um novo plano.
Uma amostra de encaixe pode verificar o acesso à instalação, o fechamento de tampas ou o engajamento com um componente acoplado. Esse ensaio é mantido distinto da exposição final ao fluido e de quaisquer ensaios de superfície ou aplicação exigidos para a produção.
A referência de produção utiliza o grau pretendido, a condição do estoque e as superfícies acabadas. A aprovação inclui as áreas de vedação especificadas, as arestas internas e os elementos de contato, em vez de depender exclusivamente da aparência externa.
O lote segue a revisão aprovada do desenho, a definição do material e o escopo de acabamento. Alterações em um canal, interface de vedação ou requisito de tratamento são resolvidas antes da produção das demais peças.
Um novo produto químico de limpeza, temperatura ou material acoplado pode alterar a adequação de uma peça em aço inoxidável 316, mesmo que esta permaneça inalterada em todos os demais aspectos. Uma repetição inalterada segue a definição aprovada do componente e da entrega.
Não, se o requisito liberado também exigir o nível de resistência 316. A certificação dupla significa que o produto real atende aos requisitos aplicáveis de ambas as designações. O certificado de material e a especificação de produto aplicável são o que sustenta uma indicação 316, através de dupla certificação a ambas as designações.
Não. O teor mais baixo de carbono visa principalmente evitar a sensitização e a corrosão intergranular após a soldagem. A resistência à corrosão por pites e por frestas continua dependendo da composição da liga, do estado da superfície e da exposição real. Selecionar o aço inoxidável 316L não elimina, por si só, limitações relacionadas à presença de cloretos ou a frestas, apenas porque o teor de carbono é menor.
Não é um tratamento anti-gripagem. A passivação não fornece uma camada lubrificante nem resolve a mecânica de contato do par de roscas. Os materiais acoplados, o estado da superfície, o engajamento e qualquer lubrificante permitido continuam fazendo parte do projeto de montagem, mesmo quando ambos os componentes atendem ao seu requisito de tratamento anticorrosivo.
Não. Essas ligas austeníticas não ganham dureza através da rota convencional de têmpera e revenimento utilizada em aços-liga adequados. A conformação a frio pode aumentar a resistência e a dureza, mas também altera a condição do material fornecido. Uma propriedade exigida de resistência ao desgaste ou de resistência mecânica requer a escolha adequada de material e processo, em vez de um passo de endurecimento assumido.
Não de forma automática. Os óxidos e a escama de soldagem exigem a limpeza ou descalação especificadas; a passivação não substitui esse trabalho. Um componente soldado após usinagem requer, portanto, uma rota final de tratamento superficial adequada para a solda e área adjacente, incluindo acesso às superfícies relevantes.
N.º A ATI identifica fortemente ácidos redutores, como o ácido clorídrico, como potencialmente nocivos para estas ligas de aço inoxidável. A química do agente de limpeza, sua concentração, temperatura e tempo de contato devem ser adequadas ao componente e à sua rota de serviço. A etapa de limpeza constitui uma exposição a ser avaliada, mesmo quando o fluido de operação normal é aceitável.
Compartilhe o desenho do componente, a especificação do material e a quantidade. Inclua a condição superficial exigida e qualquer exposição a fluidos ou limpeza que afete a peça; emitiremos orçamento para o escopo acordado de usinagem e acabamento.
Referências de grau, condição do produto e processo de superfície para as distinções acima.
Utilizamos o Google Analytics para perceber como este site é usado. Os cookies de análise só são definidos se aceitar. Política de Privacidade
