バルブステム
パッキングトラック、ガイド径および駆動部はステム軸に関係しています。シールトラックは外部操作用ねじとは明確に区別されます。
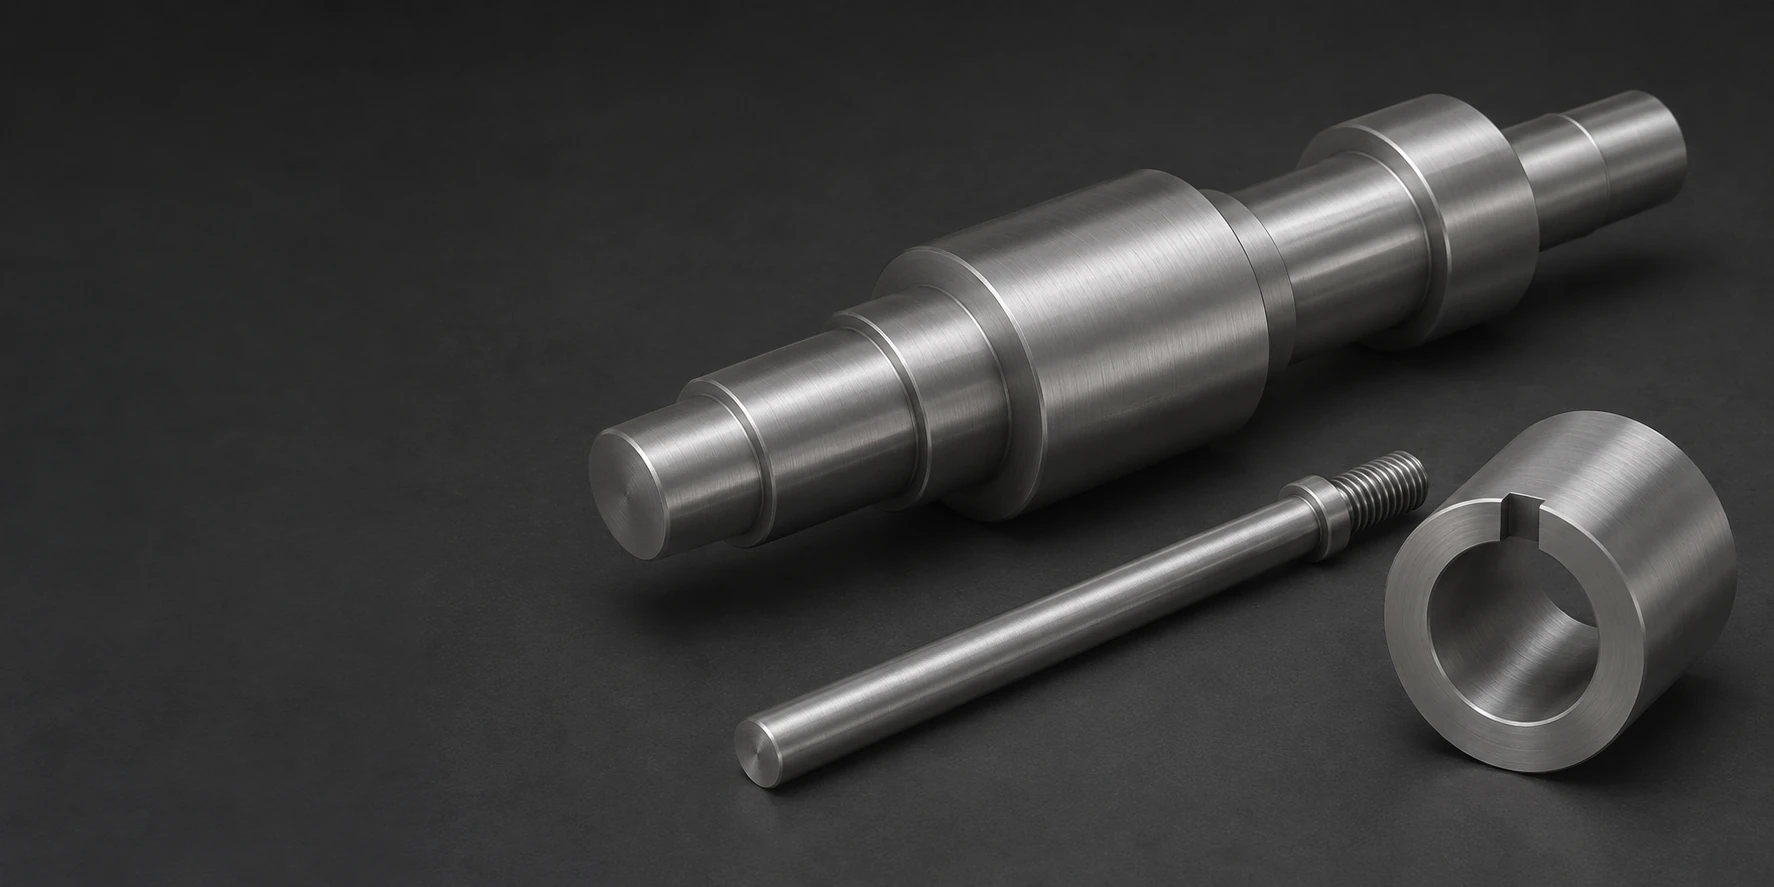
パッキングトラック、ガイド径および駆動部はステム軸に関係しています。シールトラックは外部操作用ねじとは明確に区別されます。
環状リングハウジング内または回転部品周囲に位置付けられます。その作動ギャップと保持公差は、それぞれ独立した要件です。
ブッシングは、走行ボアと外側座面および軸方向フランジを一体化しています。ハウジングへのきつめのフィットは、走行クリアランスと混同してはなりません。
ガイド長さおよび保持肩部は、実際のスライディング配置に従います。ねじ端部は保持機能を提供しますが、作動トラックを定義するものではありません。
フライス加工されたブロックには、指定された接触面および取付パターンが設けられます。埋込式のファスナーにより、硬質なネジ頭をスライディングパスから除外できます。
カスタム製ナット、コラーやねじ付きスリーブは、指定されたねじ噛み合い長さで保持されます。接触面におけるガリング抵抗性は有用ですが、組立時の締付けトルクを保証するものではありません。
当社は、指定されたスライドおよび機械的インターフェース向けに、カスタム旋盤加工およびフライス加工によるNitronic 60製部品の見積もりを提供します。UNS S21800はオーステナイト系耐ガリングステンレス鋼であり、対向材、荷重および表面状態が依然として接触設計を決定します。
Nitronic 60は、選定された耐 seizing(ガリング)性ステンレス鋼種です。名称が類似しているものの、Nitronic50およびニッケル・チタン系合金のNitinolとは異なる材質です。[1]
焼鈍状態の在庫材が以下の基準機械的特性を提供します。冷間加工による強度向上を前提とせず、シャフト、リング、ねじ付き部品への機械加工が可能です。[2] [1]
冷間加工により強度が向上しますが、延性および機械加工性も変化します。製品の正確な状態および断面サイズは、焼鈍材との比較において常に評価対象となります。[3]
耐 seizing 合金の選定は、材料ペアおよび接触条件を考慮して行われます。Nitronic部品の図面を変更せずに、異なる対向材または硬度を採用することで相互作用が変化する可能性があります。
Electralloy社が公表するNitronic 60の参照データでは、焼鈍棒材の最小値が通常の試験片結果と明確に区別されています。
| 特性 | 基準値 | 条件 | 基準 |
|---|---|---|---|
| 密度 | 7.622 g/cm³ | 製造元の参照値 | 指定合金 |
| 引張強さ | 655 MPa以上 | 焼鈍棒材;常温 | 許容引張特性 |
| 降伏強さ | 345 MPa以上 | 焼鈍棒材;常温 | 0.2 %オフセット |
| 延性 | 50 %以上 | 焼鈍棒材;常温 | 製造元の表 |
| 代表的な引張強さ | 717 MPa | Nominal25.4 mm径の棒材;21 °C | 代表的な試験片結果 |
| 平均熱膨張係数 | 15.8 µm/(m·K) | 焼鈍状態;21–93 °C | 区間平均 |
| 平均熱膨張係数 | 17.3 µm/(m·K) | 焼鈍状態;21–316 °C | 区間平均 |
エレクトロアロイ社のNitronic 60製品データシートには、これらの焼鈍棒材における最小値および記載された試験片に対する別途示された代表的測定結果が記載されています。受入許容限界は、順序付きの製品仕様および元の棒材直径に基づいて設定してください。

Nitronic 60は摩擦により加工硬化を起こす可能性があります。剛性の高いセットアップと適切な工具状態を確保することで、後続の切削工程で硬化した表面を繰り返し摩擦させることを防ぐことができます。
最終的なシールトラックまたはスライディングボアは、主要な材料切除後に仕上げられます。これにより、初期の外観確認用パスが想定される最終接触面となることを防ぎます。
狭いアンダーカットまたは盲孔では仕上げ用工具の使用が制限される場合があります。逃げ形状は、嵌合角および作業直径の仕上げ方法の両方に適合する必要があります。[4]
接触性能は選定された材料ペアおよび使用条件に対して評価され、寸法は指定された測定状態に従います。
| 特徴 | 要件または参照 | 承認済みの条件 | 検証 |
|---|---|---|---|
| 旋回加工による内径加工 | 図面 clearance および基準軸 | 緩められた状態または指定された取付状態 | 内径および位置決めの検査 |
| ステムトラック | 図面に示された表面粗さおよび軸方向位置 | 最終仕上げ後 | 表面および形状の測定 |
| ねじ組み合わせ | 図面規格および噛み合い長さ | 指定された潤滑/仕上げ | ねじおよび組立確認 |
| ガリング/摩耗負荷 | 合意済みのペアおよび試験条件 | 代表的な組立品 | 別途範囲を定めた評価 |
公表されている咬合抵抗値は、材料試験による証拠であり、新規部品ペアのサービス寿命を自動的に保証するものではない。
当社は、部品に必要なガイド径、座面関係および最終表面粗さについて見積りを行います。咬合または摩耗試験は、別途定義された受入検査項目として実施されます。
傾斜する短いスリーブは、その内径の一方の端縁に集中荷重を生じさせます。整列性および支持長さは、スライド部品に選定されたクリアランスと併せて検討する必要があります。
損傷した導入部は、完全噛み合いに至る前の組立力を上昇させます。導入部および逃がし部により、作動ねじ部が肩部および対向ハードウェアから離れた状態で保持されます。
耐 seizing 等級(アンチ・ゲーリング・グレード)を採用しても、設計上の潤滑要件が免除されるものではありません。溝または供給穴には、荷重を受けた接触部へと意図された流通経路が必要です。
コーティングまたは局所的な表面処理は接触対を変化させます。それらの厚さおよび最終状態は、一般的な外観上の選択ではなく、納入される界面の一部として規定されます。
ガイドボアとパッキングトラックは、それぞれ異なる機能を担います。低摩擦性のガイド材を選択しても、パッキング部におけるシール要件を代替することはできません。
保持部品および回転部品には、それぞれ選定された運転ギャップが必要です。キャビテーション、効率、および運用寿命の受入評価は、その選定ギャップを有する組立品において実施されます。
負荷下でねじが相対移動する場合、ガリング防止材の採用が有効となることがあります。ただし、締結設計が依然としてトルク、プリロード、および許容潤滑剤を決定します。
取付基準面は、ピンを可動部品に対して位置決めします。適切な合金ペアを選択していても、誤整列により接触応力が集中することがあります。

指定されたテクスチャは、実際のスライド面またはシール面に仕上げられます。光沢のある外観面では、測定済みの作業トラックを代用できません。
エッジ仕上げは、ねじ山に材料を押し込むことや、定位肩の端部を丸めることなくバリを除去します。
コーティングまたはその他の表面処理は、最終寸法および接触機能を満たすものとして受入されます。合金自体がガリングに耐性があるからといって、必ずしも表面処理が必要とは限りません。
パッキングにより、仕上げ済みのトラックは隣接する硬質部品から分離されます。出荷前に、溝および内部ねじ内の浮遊チップはすべて除去されます。

記録は、Nitronic 60の材質規格および在庫状態を部品に紐付けます。焼鈍状態の基準特性は、冷間加工済み在庫の適合性を保証するものではありません。
当社は、図面の基準点から作業用内径またはジャーナル面の検査を行います。振れおよび軸方向座面位置は、図面の基準点から測定されます。
試験には、対向材料、荷重、相対運動および受入基準が必要です。公表された材料試験結果は、異なる組立構成における実使用期間の結果を保証するものではありません。
焼鈍材および高強度冷間加工材では、調達および切削の前提が異なります。見積書は、お客様が明示的に依頼した断面形状および状態に基づいて算出されます。
加工硬化、深部へのアクセス、制御された接触面粗さは、部品の外形寸法を超えて工具および工作機械の所要時間を増加させます。
寸法報告書、表面粗さ測定値、接触試験はそれぞれ異なる納品物です。見積範囲に含まれる検査項目のみが適用されます。
同一形状のシャフトまたはリングでは、セットアップおよび初品準備が共通化されます。対向合金や表面処理の変更は、CADデータが不変であっても受入基準を変更する可能性があります。
初品では、想定される機構内における座面の嵌合状態、ねじのアクセス性および作業時の整列精度を確認します。
接触試験では、代表的な対向面およびその表面状態を用います。ガリング挙動は、代表的な対向面およびその表面状態を用いて評価されます。
受入済みの幾何形状、在庫状態および仕上げ状態がロットを定義します。試作段階での変更は、残りの部品製造前に記録されます。
量産供給時には、対向面、潤滑条件または表面処理の変更を明示的に識別し、部品番号が不変であるにもかかわらずこれらの変更が無言で導入されることを防止します。
Electralloy社によると、厳しい冷間加工後でも磁気透過率は低いままであると報告されています。典型的な常温値は、冷間加工なしで1.003から、75 %冷間加工で1.010まで増加します。透過率の上限値が重要な場合は、実際の材料状態および在庫ロットおよび完成組立体に対して要求される試験を維持しなければなりません。
いいえ。Nitronic 60は析出硬化型ステンレス鋼のグレードとして選定されていません。冷間加工によりその強度は変化しますが、17-4PHのエイジング指定は、その納入状態を定義するものではありません。
いいえ。Electralloy社は、同社独自の高強度バー材は、その後の熱間鍛造または溶接により強度を低下させると述べています。この後工程は、したがって材質状態の変化であると同時に形状の変化でもあります。完成部品は、合金指定記号がUNS S21800のままであっても、入荷時の高強度仕様による受入を維持することはできません。
いいえ。腐食ランキングは、使用される媒体および破損モードに依存します。摩耗(ガリング)試験で良好な結果が得られたからといって、あるいはピッティング試験で一つの良好な結果が得られたからといって、それがすべての化学薬品における均一腐食に対して一般化できるわけではありません。
溶接金属および熱影響部材は、部品の異なる状態です。作動中の接触面が溶接部を横切る場合、その表面仕上げおよび受入基準は、この経路を反映したものでなければなりません。
いいえ。Electralloy社の典型的な公称25.4 mm棒材データでは、21 °Cで引張強さ717 MPa、降伏強さ393 MPaを示すが、204 °Cではそれぞれ552および234 MPaとなる。これらの典型的な試験結果は、常温における最低受入基準値とは別に定められている。加熱されたシャフトには、その実際の使用状態および作業条件に応じた強度根拠が必要である。
図面、S21800の在庫状態、数量、および最終的な連絡先要件を送付してください。相手側部材、表面状態、および定義されたガリング、摩耗、または組立時の適合性に関する受入条件も含めてください。
Electralloy社Nitronic 60データおよび合金特性と部品接触受入基準の区別
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
