Ventilspindeln
Die Packspur, der Führungsdurchmesser und das Antriebsmerkmal stehen in Bezug zur Spindelachse. Die Dichtspur bleibt von dem äußeren Betätigungsgewinde getrennt.
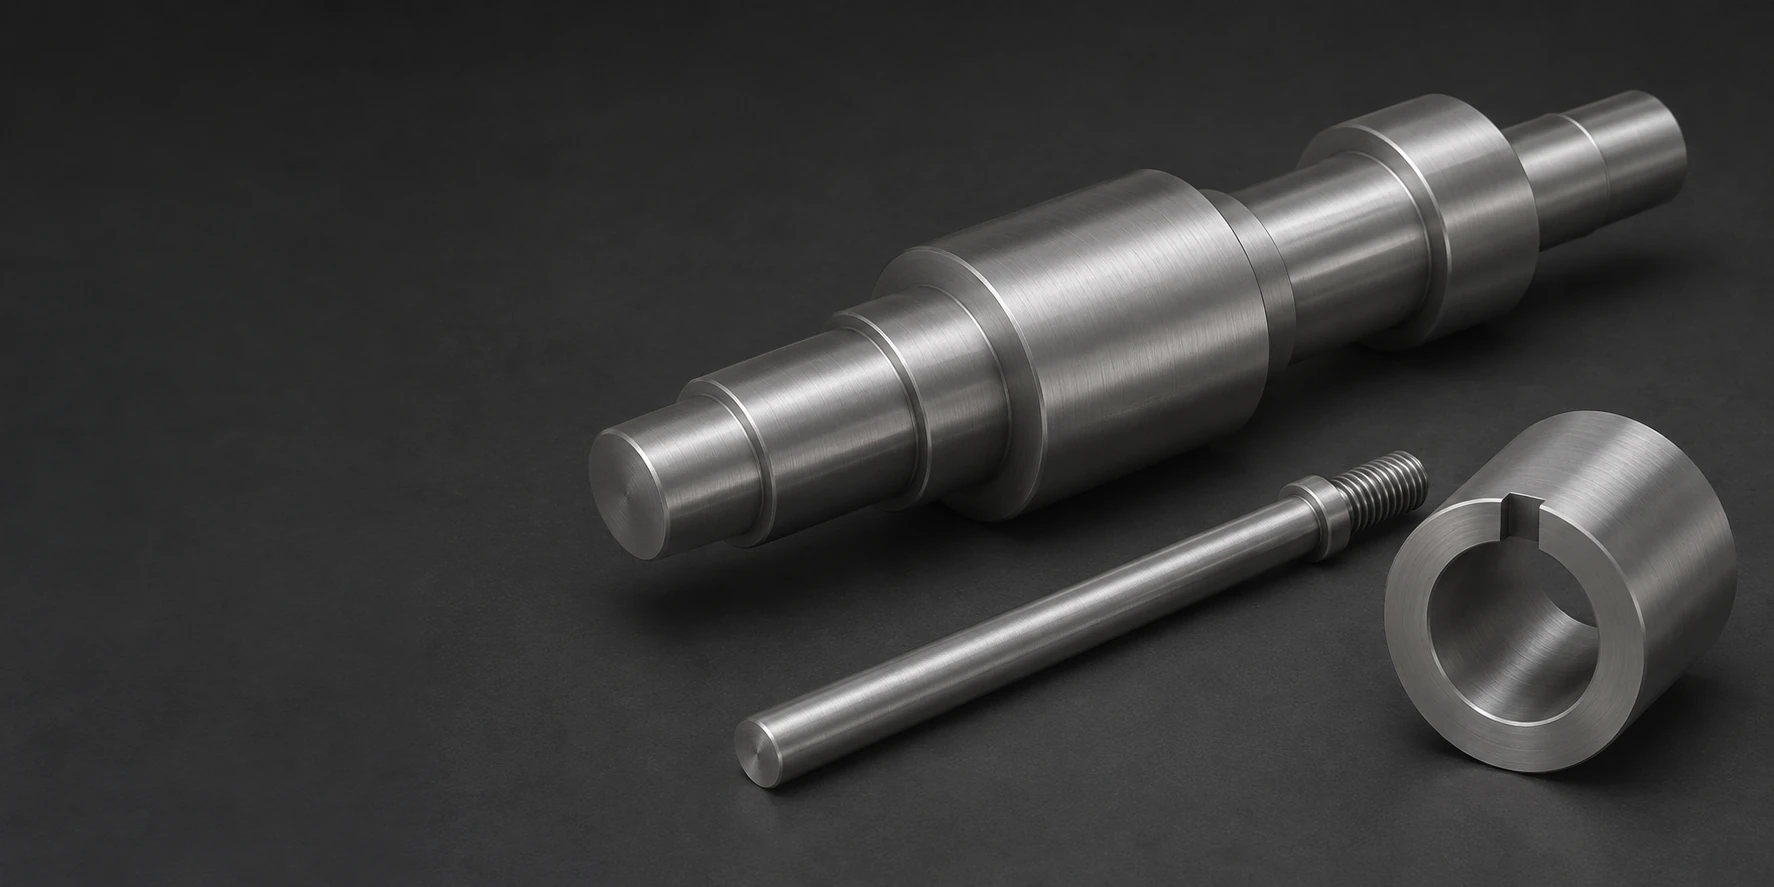
Die Packspur, der Führungsdurchmesser und das Antriebsmerkmal stehen in Bezug zur Spindelachse. Die Dichtspur bleibt von dem äußeren Betätigungsgewinde getrennt.
Ein ringförmiger Ring wird in einem Gehäuse oder um eine rotierende Komponente positioniert. Sein funktioneller Spalt und seine Haltepassung sind getrennte Anforderungen.
Eine Buchse vereint die Laufbohrung mit einer Außenauflagefläche und einem axialen Flansch. Eine feste Gehäusepassung darf nicht mit dem erforderlichen Laufspiel verwechselt werden.
Die Führungslänge und die Sicherungscheibe folgen der tatsächlichen Gleitanordnung. Ein Gewindeende dient der Sicherung, definiert jedoch nicht die funktionale Gleitstrecke.
Ein gefräster Block weist eine spezifizierte Kontaktfläche und ein vorgegebenes Befestigungsmuster auf. Vertiefte Schrauben können harte Schraubenköpfe aus dem Gleitpfad herausnehmen.
Kundenspezifische Muttern, Bundringe und Gewinderohre gewährleisten die vorgeschriebene Gewindeeingriffstiefe. Die Galling-Resistenz ist an Kontaktstellen nützlich, genehmigt jedoch nicht das Montagetorque.
Wir erstellen Angebote für kundenspezifische gedrehte und gefräste Nitronic-60-Komponenten für festgelegte Gleit- und mechanische Schnittstellen. UNS S21800 ist ein austenitischer, galling-resistenter Edelstahl; das Gegenmaterial, die Belastung und der Oberflächenzustand bestimmen jedoch weiterhin das Kontaktkonzept.
Nitronic 60 ist die ausgewählte gallschutzfähige Edelstahl-Sorte. Sie unterscheidet sich von Nitronic50 und vom nickel-titanhaltigen Nitinol, obwohl die Namen ähnlich sind.[1]
Weichgeglühtes Ausgangsmaterial bildet die Referenzgrundlage für die mechanischen Eigenschaften unten. Es lässt sich zu Stiften, Ringen und gewindeten Komponenten bearbeiten, ohne ein kaltverfestigtes Festigkeitsniveau vorauszusetzen.[2] [1]
Kaltverfestigung kann die Festigkeit erhöhen, verändert jedoch gleichzeitig die Duktilität und das Zerspanverhalten. Der genaue Lieferzustand und der Querschnitt bleiben Bestandteil eines Vergleichs mit weichgeglühtem Material.[3]
Die Auswahl einer gallschutzfähigen Legierung betrifft ein Materialpaar und den Kontaktzustand. Ein anderes Gegenmaterial oder eine andere Härte kann die Wechselwirkung verändern, ohne dass die Zeichnung des Nitronic-Teils geändert wird.
Galling ist eine adhesive Schädigung an Kontaktflächen. Eine zur Galling-Vermeidung ausgewählte Legierung wird dennoch hinsichtlich ihres Verhaltens im jeweiligen korrosiven Medium eigenständig bewertet; Lebensdauer bei Verschleiß und Druckfestigkeit werden durch eigene Prüfungen ermittelt.[1] [4]
Electralloys benannte Referenz für Nitronic 60 führt Mindestwerte für weichgeglühte Stäbe separat von typischen Probenergebnissen auf.
| Eigenschaft | Referenzwert | Zustand | Basis |
|---|---|---|---|
| Dichte | 7.622 g/cm³ | Herstellerreferenz | Benannte Legierung. |
| Zugfestigkeit | Mindestens 655 MPa. | Weichgeglühter Stab; Raumtemperatur. | Zulässige Zugfestigkeitseigenschaften. |
| Streckgrenze | Mindestens 345 MPa. | Weichgeglühter Stab; Raumtemperatur. | 0.2%-Versatz |
| Bruchdehnung | Mindestens 50 %. | Weichgeglühter Stab; Raumtemperatur. | Hersteller-Tabelle. |
| Typische Zugfestigkeit. | 717 MPa | Nominal25.4 mm-Durchmesser-Stab; 21 °C | Typisches Probenergebnis. |
| Mittlere Ausdehnung | 15,8 µm/(m·K) | Geglüht; 21–93 °C | Intervallmittelwert |
| Mittlere Ausdehnung | 17,3 µm/(m·K) | Geglüht; 21–316 °C | Intervallmittelwert |
Das Produkt-Datenblatt für Nitronic 60 von Electralloy enthält diese Mindestwerte für geglühte Stäbe sowie separate typische Ergebnisse für die angegebene Probe. Legen Sie die Akzeptanzgrenzen anhand der geordneten Produktspezifikation und des ursprünglichen Stabdurchmessers fest.

Nitronic 60 kann sich unter Reibung verfestigen. Ein steifer Aufspannungsaufbau und ein geeigneter Werkzeugzustand helfen zu verhindern, dass nachfolgende Bearbeitungsgänge wiederholt auf eine verfestigte Oberfläche reiben.
Die endgültige Dichtungsleiste oder Gleitbohrung wird nach dem Hauptabtrag fertiggestellt. Dadurch wird vermieden, dass ein früherer Erscheinungsschnitt als maßgebliche Kontaktfläche angesehen wird.
Eine schmale Unterbrechung oder eine blinde Bohrung kann das Fertigbearbeitungswerkzeug einschränken. Die Entlastungsgeometrie muss sowohl zur Anschlusskante als auch zum zur Fertigung des Arbeitsdurchmessers verwendeten Verfahren passen.[4]
Die Kontaktleistung wird anhand des ausgewählten Paars und der Einsatzbedingungen bewertet; die Abmessungen folgen ihrem angegebenen Messzustand.
| Merkmal | Anforderung oder Referenz | Akzeptierter Zustand | Verifizierung |
|---|---|---|---|
| Laufbohrung | Zeichnungsmäßiges Spiel und Bezugsachse | Loser oder spezifizierter montierter Zustand | Bohrungs- und Ausrichtungsprüfungen |
| Stiftleiste | Zeichnungsmäßige Oberflächenstruktur und axiale Lage | Nach der endgültigen Bearbeitung | Oberflächen- und Geometriemessung |
| Gewindepaar | Zeichnungsstandard und Eingriffstiefe | Spezifizierte Schmierung/Oberflächenfinish | Gewinde- und Montageprüfung |
| Kaltverschweißungs-/Verschleißbeanspruchung | Vereinbartes Paar und Prüfbedingungen | Repräsentative Montage | Separat abgegrenzte Bewertung |
Die veröffentlichte Kaltverschweißungsbeständigkeit stellt werkstofftechnische Prüfnachweise dar, keine automatische Lebensdauergarantie für ein neues Komponentenpaar.
Wir kalkulieren die Führungsdurchmesser, Sitzverhältnisse und endgültigen Oberflächentexturen, die von der Komponente benötigt werden. Die Prüfung auf Kaltverschweißung oder Verschleiß bleibt eine separat definierte Freigabeposition.
Eine kurze Hülse, die kippen kann, belastet möglicherweise eine Kante ihrer Bohrung. Ausrichtung und stützende Länge gehören zur für das gleitende Bauteil gewählten Spielklasse.
Eine beschädigte Einführung kann die Montagekraft bereits vor vollständigem Eingriff erhöhen. Ein Anlauf und der Rundlauf halten das funktionale Gewinde frei von Schulter und Gegenbauteil.
Ein kaltverschweißungsbeständiger Werkstoffgrad hebt die Konstruktionsanforderungen an die Schmierung nicht auf. Eine Nut oder Bohrung zur Schmierstoffzufuhr erfordert einen gezielten Pfad zum belasteten Kontakt.
Beschichtungen oder lokale Oberflächenprozesse verändern das Kontaktgefüge. Ihre Dicke und ihr Endzustand sind Teil der freigegebenen Kontaktfläche und keine allgemeine kosmetische Wahl.
Die Führungsbuchse und die Packungslaufbahn erfüllen unterschiedliche Funktionen. Eine niedrigreibende Führungslösung kann die Dichtanforderungen im Packungsbereich nicht ersetzen.
Die feststehenden und rotierenden Komponenten benötigen ihren ausgewählten Laufspalt. Kavitation, Wirkungsgrad und Betriebslebensdauer werden am zusammengebauten Bauteil mit dem ausgewählten Laufspalt validiert.
Ein anti-seitzendes Material kann nützlich sein, wenn sich Gewinde unter Last bewegen. Das Befestigungskonzept bestimmt weiterhin Drehmoment, Vorspannkraft und zulässige Schmierung.
Die Montagebezugsebene positioniert den Stift relativ zum beweglichen Teil. Eine Fehlausrichtung kann selbst bei einer geeigneten Legierungskombination zu konzentrierter Kontaktbelastung führen.

Die vorgegebene Struktur wird auf der tatsächlichen Gleit- oder Dichtfläche erzeugt. Eine glänzende Außenfläche kann nicht als Ersatz für eine gemessene Laufbahn dienen.
Kantenbearbeitung entfernt Grate, ohne Material ins Gewinde einzupressen oder das Ende einer Positionierabsatzes abzurunden.
Eine Beschichtung oder andere Behandlung ist mit ihren endgültigen Abmessungen und ihrer Kontaktfunktion akzeptabel. Sie wird nicht allein deshalb als erforderlich angenommen, weil die Legierung seitzfest ist.
Verpackung trennt die fertigen Laufbahnen von benachbarten harten Teilen. Lose Späne werden vor Auslieferung aus Nuten und Innengewinden entfernt.

Der Nachweis verknüpft die Nitronic-60-Güte und den Lagerzustand mit dem Bauteil. Die Eigenschaften des weichgeglühten Referenzmaterials zertifizieren nicht kaltverfestigten Lagerbestand.
Wir prüfen die funktionelle Bohrung oder den Wellenabschnitt ausgehend von den Zeichnungsbezugsebenen. Rundlauf und axiale Anlageposition werden von den Zeichnungsbezugsebenen aus gemessen.
Ein Prüfverfahren erfordert das Gegenmaterial, die Belastung, die Bewegung und die Akzeptanzkriterien. Ein veröffentlichter Werkstofftest ist kein Ergebnis zur Einsatzdauer einer anderen Baugruppe.
Weichgeglühte und hochfeste kaltverfestigte Erzeugnisse haben unterschiedliche Beschaffungs- und Zerspanungsgrundlagen. Das Angebot basiert auf dem exakt angeforderten Querschnitt und Zustand.
Verfestigung durch Kaltumformung, tiefer Zugang sowie kontrollierte Kontaktstrukturen beeinflussen die Werkzeug- und Maschinenlaufzeit über die äusseren Abmessungen des Bauteils hinaus.
Ein dimensionsbezogener Prüfbericht, eine Oberflächenmessung und ein Kontakttest sind unterschiedliche Lieferleistungen. Nur die im Angebot enthaltenen Prüfungen gehören zum zitierten Leistungsumfang.
Identische Stiele oder Ringe teilen sich Aufspannung und Erstteilvorbereitung. Eine Änderung der Gegenlegierung oder der Oberflächenbehandlung kann die Freigabebasis verändern, selbst wenn das CAD-Modell unverändert bleibt.
Am Erstteil wird die Sitzverzahnung, der Gewindezugang und die funktionale Ausrichtung im vorgesehenen Mechanismus überprüft.
Ein Kontaktversuch erfolgt mit repräsentativer Gegenfläche und repräsentativem Oberflächenzustand. Das Kaltverschweißungsverhalten wird anhand der repräsentativen Gegenfläche und des repräsentativen Oberflächenzustands bewertet.
Die freigegebene Geometrie, der Zustand des Ausgangsmaterials und die Oberflächenfinish definieren die Charge. Änderungen im Versuch werden vor der Fertigung der restlichen Teile dokumentiert.
Bei Wiederholungsbeschaffung werden Änderungen an Gegenfläche, Schmierung oder Oberflächenbehandlung identifiziert, damit sie nicht stumm in eine unveränderte Teilenummer eingebracht werden.
Electralloy gibt eine geringe magnetische Permeabilität auch nach starker Kaltverformung an. Die typischen Werte bei Raumtemperatur steigen von 1,003 bei keiner Kaltverformung auf 1,010 bei 75 % Kaltverformung. Wo ein Permeabilitätsgrenzwert relevant ist, halten Sie den tatsächlichen Materialzustand sowie den erforderlichen Prüfumfang für das Ausgangsmaterial und die fertige Baugruppe fest.
Nein. Nitronic 60 wird nicht als ausscheidungshärtender Edelstahl ausgewählt. Kaltverformung kann seine Festigkeit verändern; eine Alterungsbezeichnung nach 17-4PH definiert nicht seinen Lieferzustand.
Nein. Electralloy weist ausdrücklich darauf hin, dass sein proprietärer hochfester Rundstab bei nachträglicher Heißschmiedung oder Schweissung Festigkeit verliert. Der nachfolgende Prozess stellt daher sowohl eine Änderung des Materialzustands als auch eine geometrische Änderung dar. Ein fertiges Teil kann die Eingangsfreigabe für hohe Festigkeit nicht allein deshalb beibehalten, weil die Legierungsbezeichnung weiterhin UNS S21800 lautet.
Nein. Korrosionsbewertungen hängen vom Medium und vom Versagensmodus ab. Ein günstiges Ergebnis beim Kaltverschweißen oder ein einzelner Lochkorrosionstest lassen keine Verallgemeinerung auf die gleichmäßige Korrosion in jeder chemischen Umgebung zu.
Schweißgut und wärmebeeinflusster Grundwerkstoff befinden sich in unterschiedlichen Zuständen des Bauteils. Wo eine funktionale Kontaktfläche eine Schweißnaht kreuzt, müssen Oberfläche und Freigabe dieses Verlaufs Rechnung tragen.
Nr. Die typischen Nennwerte von Electralloy für Stäbe mit einem Durchmesser von 25.4 mm liefern bei 21 °C eine Zugfestigkeit von 717 MPa und eine Streckgrenze von 393 MPa, gegenüber 552 und 234 MPa bei 204 °C. Diese typischen Prüfergebnisse sind getrennt von den Mindestakzeptanzwerten des Werkstoffs bei Raumtemperatur. Für einen erhitzten Stift ist die Festigkeitsgrundlage für seinen tatsächlichen Zustand und seine Einsatzbedingungen erforderlich.
Senden Sie die Zeichnung, den Lagerzustand des Werkstoffs S21800, die Menge sowie die endgültigen Kontaktanforderungen. Geben Sie zudem das Gegenlaufmaterial, den Oberflächenzustand und alle definierten Anforderungen an Kaltverschweißen, Verschleiß oder Montagepassung an.
Electralloy-Nitronic-60-Daten und die Unterscheidung zwischen Legierungseigenschaften und der zulässigen Kontaktbelastung von Komponenten.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
