Steli per valvole
La pista di tenuta, il diametro di guida e la caratteristica di trasmissione sono riferite all’asse dello stelo. La pista di tenuta rimane distinta dal filetto esterno di comando.
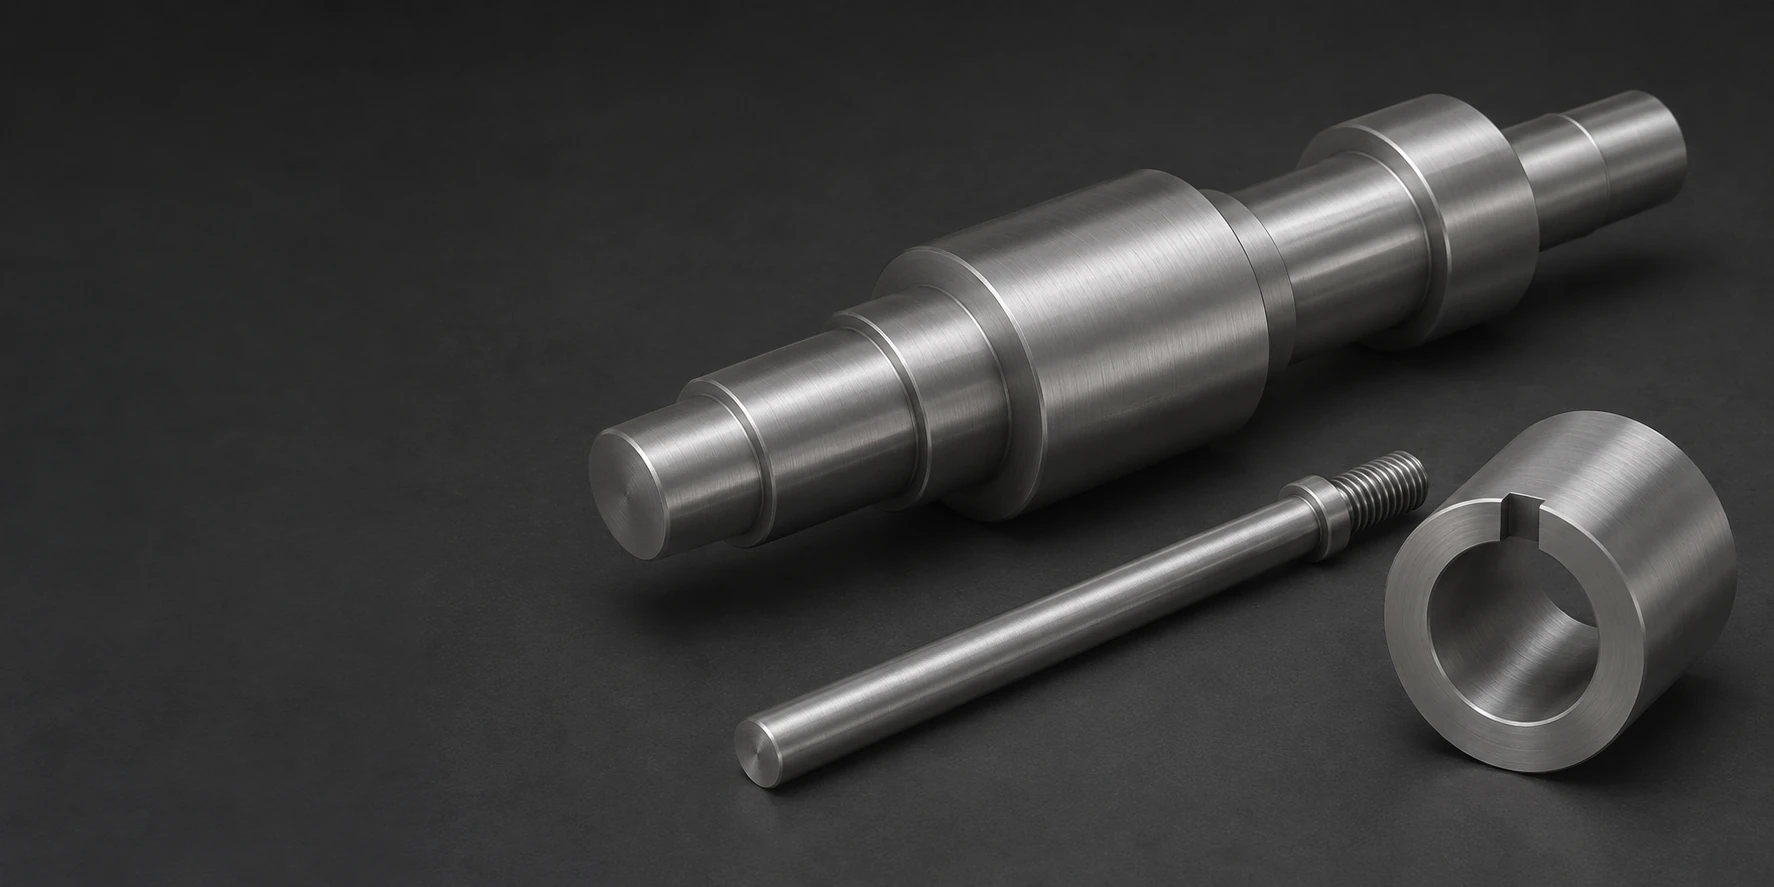
La pista di tenuta, il diametro di guida e la caratteristica di trasmissione sono riferite all’asse dello stelo. La pista di tenuta rimane distinta dal filetto esterno di comando.
Un anello circolare si trova in un alloggiamento o intorno a un componente rotante. Il suo gioco di funzionamento e il suo fissaggio di ritenzione sono requisiti separati.
Una bocchetta combina il foro di scorrimento con una sede esterna e una flangia assiale. Un adattamento stretto nella sede non deve essere confuso con il gioco di scorrimento.
La lunghezza di guida e la spalla di ritenzione seguono la disposizione reale dello scorrimento. Un’estremità filettata garantisce la ritenzione senza definire la pista funzionale.
Un blocco fresato presenta una faccia di contatto specificata e uno schema di fissaggio definito. Viti incassate possono mantenere le teste dure delle viti fuori dal percorso di scorrimento.
Dadi, collari e manicotti filettati personalizzati garantiscono l’ingranamento filettato specificato. La resistenza al grippaggio è utile al contatto, ma non autorizza un valore di coppia di serraggio.
Forniamo preventivi per componenti personalizzati in Nitronic 60 torniti e fresati, destinati a interfacce di scorrimento e meccaniche specificate. UNS S21800 è un acciaio inossidabile austenitico anti-grippaggio; il materiale abbinato, il carico e lo stato superficiale determinano comunque la progettazione del contatto.
Nitronic 60 è la classe di acciaio inossidabile anti-grippaggio prescelta. Si differenzia da Nitronic50 e dalla lega nickel-titanio Nitinol, nonostante i nomi simili.[1]
Il materiale in stato ricotto fornisce la base meccanica di riferimento riportata di seguito. Può essere lavorato per ottenere steli, anelli e componenti filettati senza presupporre un livello di resistenza derivante da deformazione a freddo.[2] [1]
La deformazione a freddo può aumentare la resistenza modificando duttilità e comportamento in lavorazione. Lo stato effettivo del prodotto e la sezione rimangono parte integrante del confronto con il materiale ricotto.[3]
La scelta di una lega anti-grippaggio riguarda una coppia di materiali e la condizione di contatto. Un diverso materiale abbinato o una diversa durezza possono modificare l’interazione senza alterare il disegno del componente in Nitronic.
Il grippaggio è un danno adesivo che si verifica sulle superfici a contatto. Anche un’lega scelta per resistere al grippaggio deve essere valutata autonomamente rispetto al mezzo corrosivo in questione; la durata all’usura e la pressione ammissibile sono stabilite mediante prove specifiche.[1] [4]
Il riferimento denominato Nitronic 60 di Electralloy tiene separati i valori minimi per barre ricotte dai risultati tipici su provini.
| Proprietà | Valore di riferimento | Condizione | Base |
|---|---|---|---|
| Densità | 7.622 g/cm³ | Riferimento produttore | Leghe denominate. |
| Resistenza a trazione | Minimo 655 MPa. | Barra ricotta; temperatura ambiente. | Proprietà di trazione accettabili. |
| Resistenza allo snervamento | Minimo 345 MPa. | Barra ricotta; temperatura ambiente. | 0.2% offset |
| Allungamento | Minimo 50%. | Barra ricotta; temperatura ambiente. | Tabella del produttore. |
| Resistenza a trazione tipica. | 717 MPa | Barra di diametro Nominal25.4 mm; 21 °C | Risultato tipico su provino. |
| Dilatazione media | 15,8 µm/(m·K) | Ricotto; 21–93 °C | Valore medio sull’intervallo |
| Dilatazione media | 17,3 µm/(m·K) | Ricotto; 21–316 °C | Valore medio sull’intervallo |
Il foglio dati prodotto Nitronic 60 di Electralloy elenca questi valori minimi per barre ricotte e risultati tipici separati per il campione indicato. Utilizzare la specifica prodotto ordinata e il diametro originale della barra per definire i limiti di accettazione.

Il Nitronic 60 può indurirsi per deformazione in presenza di sfregamento. Un fissaggio rigido e uno stato adeguato degli utensili contribuiscono a impedire che passate successive sfreghino ripetutamente una superficie già indurita.
La pista di tenuta finale o l’alesaggio scorrevole vengono rifiniti dopo la rimozione principale del sovrametallo. Ciò evita che una passata di apparenza eseguita in precedenza venga considerata erroneamente come superficie di contatto finale.
Un intaglio stretto o un foro cieco possono limitare lo strumento di finitura. La geometria di svasatura deve essere compatibile sia con lo spigolo di accoppiamento sia con il metodo utilizzato per finire il diametro di lavoro.[4]
Le prestazioni di contatto sono valutate sulla base della coppia e del ciclo di servizio prescelti; le dimensioni seguono lo stato di misurazione specificato.
| Caratteristica | Requisito o riferimento | Condizione accettata | Verifica |
|---|---|---|---|
| Alesaggio scorrevole | Gioco di disegno e asse di riferimento | Stato libero o montato secondo specifica | Controlli di alesaggio e allineamento |
| Pista dello stelo | Texture di disegno e posizione assiale | Dopo la finitura finale | Misura della superficie e della geometria |
| Coppia filettata | Norma di disegno e impegno filettato | Lubrificazione/finitura specificata | Controllo del filetto e dell’assemblaggio |
| Condizioni operative di grippaggio/usura | Coppia concordata e condizioni di prova | Assemblaggio rappresentativo | Valutazione definita separatamente |
La resistenza al grippaggio pubblicata costituisce evidenza derivante da prove sul materiale, non una garanzia automatica della durata operativa per una nuova coppia di componenti.
Forniamo in preventivo i diametri di guida, le relazioni di seduta e le finiture superficiali finali richieste dal componente. La prova di grippaggio o usura rimane un elemento di accettazione distinto e definito.
Una bussola corta che si inclina può caricare un solo bordo del suo foro. L’allineamento e la lunghezza di supporto devono essere coerenti con il gioco scelto per il membro scorrevole.
Un’entrata danneggiata può aumentare la forza di assemblaggio prima del completo impegno. Il raccordo di entrata e il raccordo finale mantengono il tratto funzionale del filetto libero dalla spalla e dagli elementi di fissaggio abbinati.
Un grado anti-grippaggio non elimina i requisiti di lubrificazione previsti dal progetto. Una scanalatura o un foro di alimentazione deve prevedere un percorso intenzionale verso la zona di contatto caricata.
Rivestimenti o processi superficiali locali modificano la coppia di contatto. Il loro spessore e lo stato finale fanno parte dell’interfaccia rilasciata, anziché costituire una scelta estetica generica.
Il foro di guida e la pista di tenuta assolvono funzioni diverse. Una scelta di guida a basso attrito non può sostituire i requisiti di tenuta nella zona di tenuta.
I componenti fissi e rotanti richiedono il gioco di funzionamento selezionato. L’accettazione relativa a cavitazione, efficienza e durata operativa è convalidata sull’insieme completo, con il gioco di funzionamento selezionato.
Un materiale anti-grippaggio può risultare utile laddove i filetti subiscono movimento sotto carico. Il progetto del fissaggio determina comunque coppia, precarico e lubrificazione ammessa.
La posizione di riferimento per il montaggio posiziona il perno rispetto al componente mobile. Un’allineamento errato può generare contatti localizzati anche con una coppia di leghe adeguata.

La tessitura specificata viene realizzata effettivamente sulla superficie di scorrimento o di tenuta. Una finitura lucida sulla faccia esterna non può sostituire una pista di lavoro misurata.
La finitura degli spigoli elimina le bave senza arrotolare materiale nel filetto né smussare l’estremità di una spalla di posizionamento.
Un rivestimento o altro trattamento è accettato nelle sue dimensioni finali e nella sua funzione di contatto. Non è considerato necessario di per sé solo perché la lega resiste al grippaggio.
L’imballaggio separa le piste finite dalle parti adiacenti rigide. Prima della consegna, trucioli sciolti vengono rimossi da gole e filetti interni.

Il documento collega la qualità Nitronic 60 e la condizione del materiale grezzo al pezzo. Le proprietà di riferimento in condizione ricotta non certificano materiale grezzo lavorato a freddo.
Verifichiamo il foro di lavoro o il perno partendo dai riferimenti di quotatura del disegno. L’escursione radiale e la posizione assiale della sede sono misurate partendo dai riferimenti di quotatura del disegno.
Una prova richiede il materiale abbinato, il carico, il movimento e i criteri di accettazione. Una prova di materiale pubblicata non costituisce un risultato di durata operativa per un diverso insieme.
Prodotti ricotti e prodotti lavorati a freddo ad alta resistenza presentano basi diverse per approvvigionamento e lavorazione. Il preventivo si riferisce esattamente alla sezione e alla condizione richieste.
L’indurimento per deformazione, l’accesso profondo e le texture superficiali controllate influenzano i tempi macchina e utensile oltre le dimensioni esterne del pezzo.
Un rapporto dimensionale, una lettura di rugosità e una prova di contatto sono deliverable distinti. Solo i controlli inclusi rientrano nell’ambito di fornitura quotato.
Steli o anelli identici condividono il setup e la preparazione del primo pezzo. La modifica della lega accoppiata o del trattamento superficiale può modificare la base di accettazione anche quando il modello CAD rimane invariato.
Il primo pezzo verifica l’ingaggio della sede, l’accessibilità della filettatura e l’allineamento funzionale nel meccanismo previsto.
Una prova di contatto utilizza la controparte rappresentativa e lo stato superficiale rappresentativo. Il comportamento di grippaggio viene valutato con la controparte rappresentativa e lo stato superficiale rappresentativo.
La geometria accettata, lo stato del materiale grezzo e la finitura definiscono il lotto. Le modifiche apportate in fase di prova vengono registrate prima della produzione dei pezzi rimanenti.
La fornitura ripetuta identifica le variazioni della controparte, della lubrificazione o del trattamento, impedendo che queste entrino silenziosamente in un numero di parte invariato.
Electralloy presenta una bassa permeabilità magnetica anche dopo un intenso lavoro a freddo. I suoi valori tipici a temperatura ambiente aumentano da 1,003 senza deformazione a freddo a 1,010 con il 75 % di deformazione a freddo. Qualora sia richiesto un limite di permeabilità, conservare effettivamente lo stato del materiale e la prova richiesta sia per il lotto di materiale grezzo che per l’insieme finito.
No. Nitronic 60 non è selezionato come acciaio inossidabile indurente per precipitazione. La deformazione a freddo può modificarne la resistenza; la designazione di invecchiamento dell’17-4PH non definisce la sua condizione di consegna.
No. Electralloy dichiara che il suo tondo ad alta resistenza brevettato perde resistenza se successivamente forgiato a caldo o saldato. Tale processo successivo costituisce quindi una modifica dello stato del materiale oltre che della geometria. Un pezzo finito non può mantenere l’accettazione iniziale ad alta resistenza unicamente perché la designazione di lega rimane UNS S21800.
No. Le classifiche relative alla corrosione dipendono dal mezzo e dalla modalità di guasto. Un risultato favorevole al grippaggio o un singolo test di corrosione localizzata non possono essere generalizzati alla corrosione uniforme in ogni ambiente chimico.
Il metallo d’apporto e il materiale nella zona termicamente influenzata sono stati diversi del componente. Dove una superficie di contatto funzionante attraversa una saldatura, la sua finitura superficiale e i criteri di accettazione devono riflettere tale percorso.
No. I dati tipici nominali del materiale Electralloy per barre da 25,4 mm indicano una resistenza a trazione di 717 MPa e una resistenza allo snervamento di 393 MPa a 21 °C, contro 552 e 234 MPa a 204 °C. Questi risultati tipici di prova sono distinti dai valori minimi di accettazione a temperatura ambiente. Un gambo riscaldato richiede la base di resistenza relativa alle sue effettive condizioni operative e al suo specifico impiego.
Invia il disegno, lo stato di fornitura del materiale S21800, la quantità richiesta e i requisiti finali di contatto. Includi il materiale abbinato, lo stato superficiale e qualsiasi criterio definito di accettazione relativo a grippaggio, usura o aderenza in fase di assemblaggio.
Dati tecnici Electralloy su Nitronic 60 e distinzione tra proprietà dell’lega e accettazione del contatto del componente.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
