Wałki zaworów
Ścieżka uszczelnienia, średnica prowadząca oraz element napędowy są powiązane z osią wałka. Ścieżka uszczelnienia pozostaje oddzielona od zewnętrznej gwintowanej części roboczej.
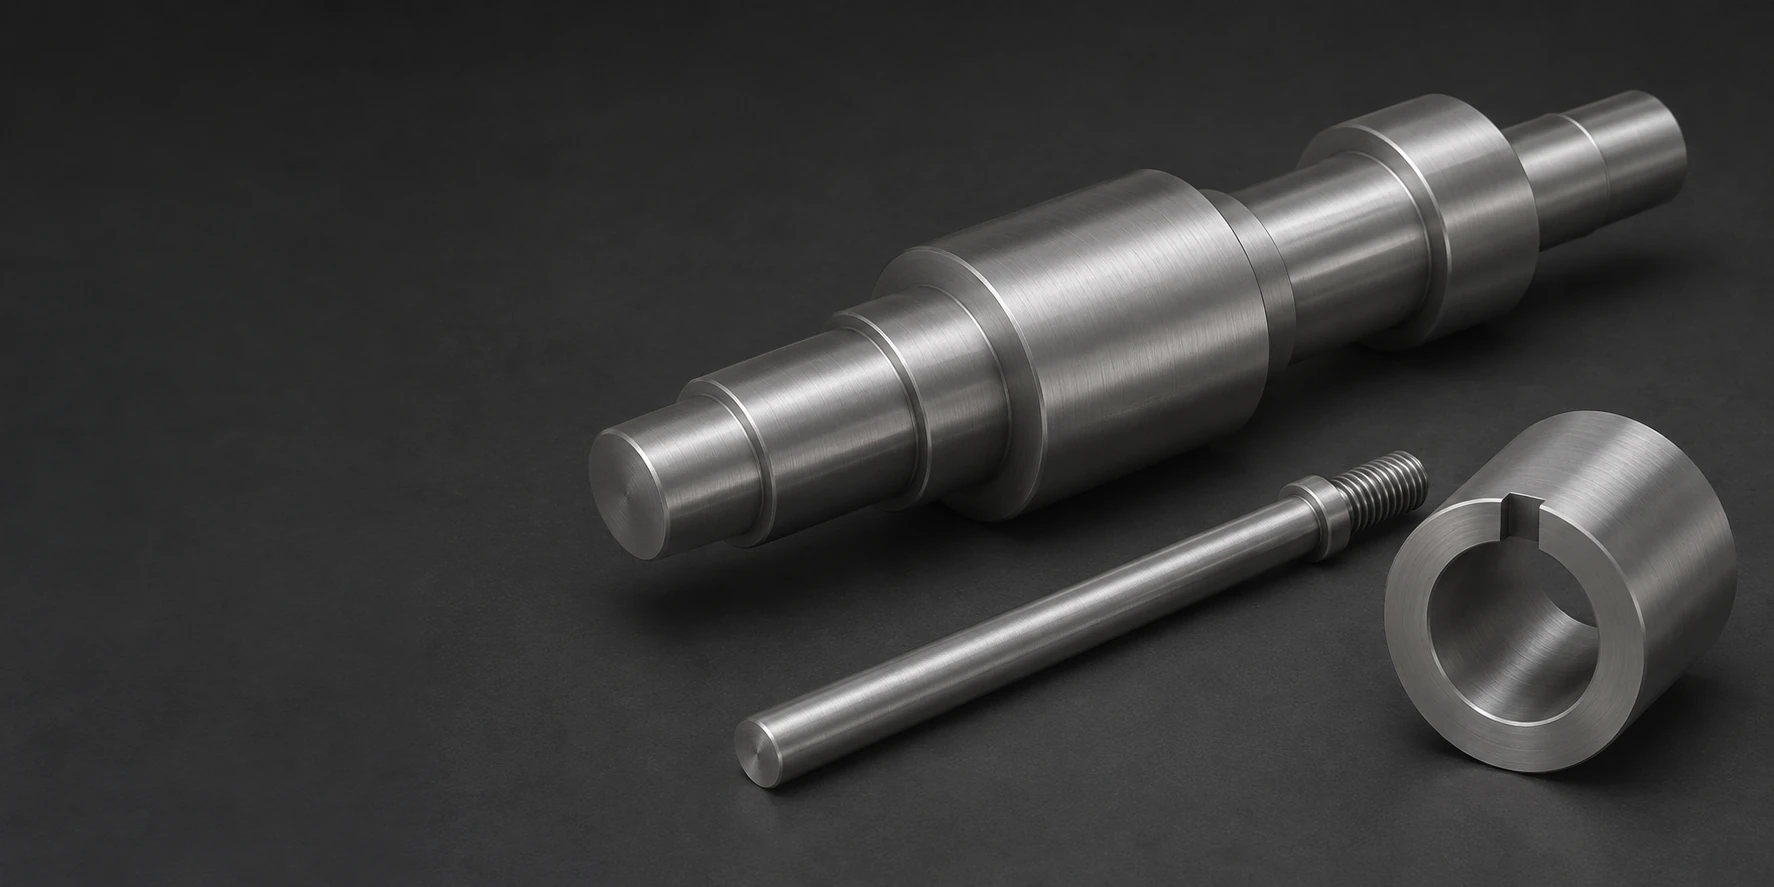
Ścieżka uszczelnienia, średnica prowadząca oraz element napędowy są powiązane z osią wałka. Ścieżka uszczelnienia pozostaje oddzielona od zewnętrznej gwintowanej części roboczej.
Pierścień pierścieniowyMontowany w obudowie lub wokół wirującego elementu. Wymagania dotyczące jego roboczego luzu i dopasowania zabezpieczającego są oddzielne
Tuleja łączy otwór roboczy z zewnętrznym gniazdem i kołnierzem osiowym. Dokładne dopasowanie do gniazda nie może być mylone z luzem roboczym w otworze.
Długość prowadzenia i stopień zatrzymujący są dostosowane do rzeczywistego układu ślizgowego. Gwintowany koniec zapewnia zabezpieczenie bez określania ścieżki roboczej.
Frezowany blok posiada określoną powierzchnię styku i wzór mocowania. Wkręcane w głąb śruby mogą zapobiegać wystawaniu twardych głów śrub na ścieżce ślizgowej.
Indywidualne nakrętki, pierścienie dystansowe i tuleje gwintowane zapewniają wymaganą długość współpracy gwintów. Odporność na zgrzanie jest korzystna w miejscach kontaktu, ale nie określa dopuszczalnego momentu dokręcania.
Wyceniamy indywidualne części ze stopu Nitronic 60 wykonane metodami toczenia i frezowania dla określonych powierzchni ślizgowych i mechanicznych. UNS S21800 to austenityczna stal nierdzewna o odporności na zgrzanie; materiał współpracujący, obciążenie oraz stan powierzchni nadal decydują o projektowaniu strefy kontaktu.
Nitronic 60 to wybrana stal nierdzewna odporna na przyklejanie się powierzchni (galling). Różni się od Nitronic50 oraz od stopu niklu i tytanu – Nitinolu, mimo podobnych nazw.[1]
Materiał w stanie ulepszonym cieplnie stanowi odniesienie mechaniczne poniżej. Może być poddawany obróbce skrawaniem na trzpienie, pierścienie i elementy gwintowane bez założenia poziomu wytrzymałości uzyskanego przez utwardzanie plastyczne.[2] [1]
Utwardzanie plastyczne może zwiększać wytrzymałość, zmieniając jednocześnie ciągliwość oraz zachowanie materiału podczas obróbki skrawaniem. Dokładny stan wyrobu oraz przekrój pozostają częścią porównania z materiałem ulepszonym cieplnie.[3]
Wybór stopu odpornego na zgrzanie dotyczy pary materiałowej oraz warunków kontaktu. Inny materiał współpracujący lub inna twardość mogą zmienić charakter interakcji bez zmiany rysunku części z Nitronic.
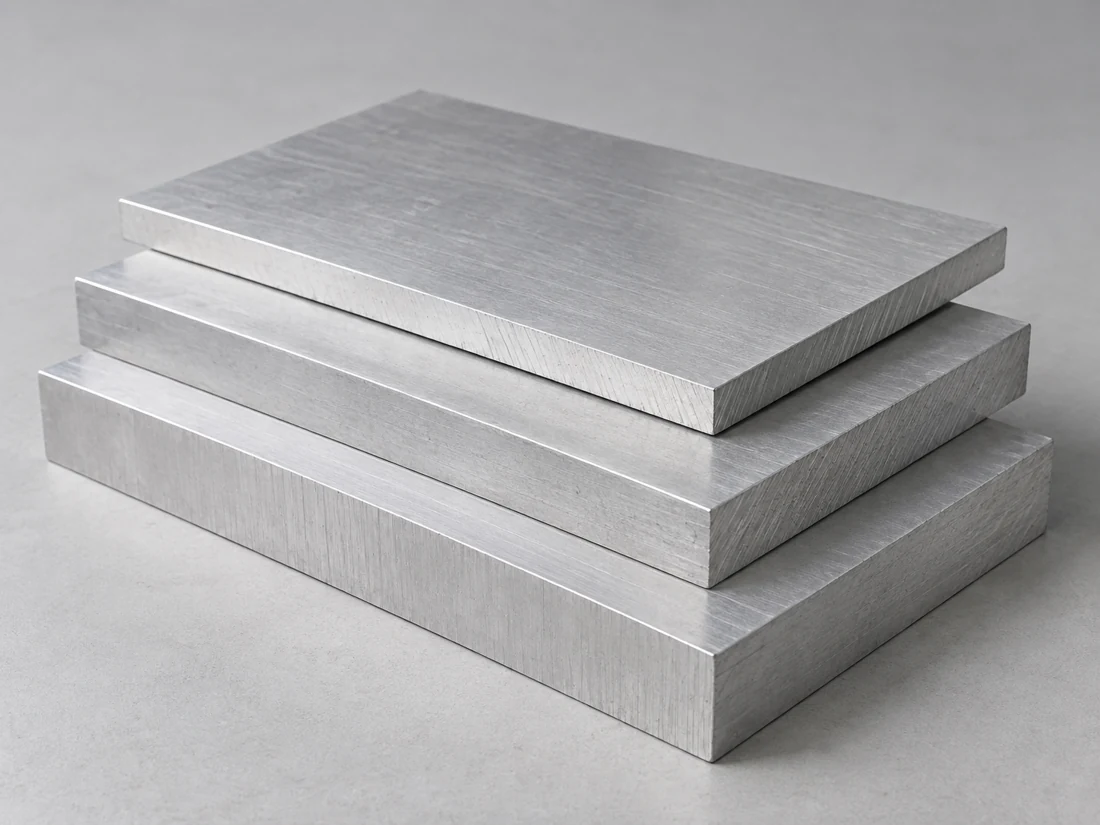
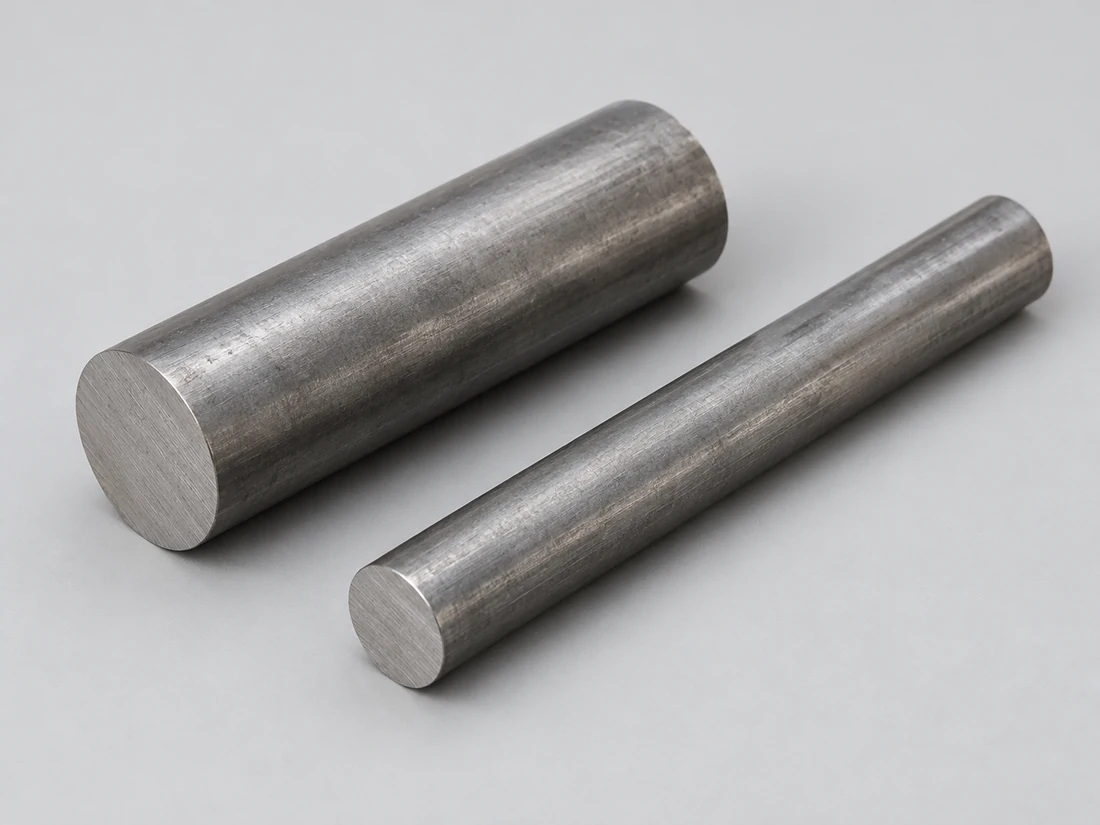
Przyklejanie się powierzchni (galling) to uszkodzenie adhezyjne powierzchni stykających się ze sobą. Stop dobrany ze względu na odporność na przyklejanie się powierzchni jest nadal oceniany samodzielnie pod kątem danego ośrodka korozyjnego; żywotność eksploatacyjna w warunkach zużycia oraz dopuszczalne ciśnienie określane są w oparciu o własne badania.[1] [4]
Odnośnik techniczny Electralloy dla Nitronic 60 oddziela minimalne wartości dla prętów po żarzeniu od typowych wyników badań próbek.
| Właściwość | Wartość odniesienia | Stan | Podstawa |
|---|---|---|---|
| Gęstość | 7.622 g/cm³ | Odniesienie producenta | Nazwany stop. |
| Wytrzymałość na rozciąganie | minimum 655 MPa | Pręt po żarzeniu; temperatura pokojowa | Dopuszczalne właściwości rozciągania |
| Granica plastyczności | minimum 345 MPa | Pręt po żarzeniu; temperatura pokojowa | 0.2% przesunięcie |
| Wydłużenie | minimum 50 % | Pręt po żarzeniu; temperatura pokojowa | Tabela producenta |
| Typowa wytrzymałość na rozciąganie | 717 MPa | Nominal25.4 mm średnicy pręt; 21 °C | Typowy wynik badań próbki |
| Średnie rozszerzalność | 15,8 µm/(m·K) | Zmiękczony; 21–93 °C | Średnia w przedziale |
| Średnie rozszerzalność | 17,3 µm/(m·K) | Zmiękczony; 21–316 °C | Średnia w przedziale |
Arkusz danych produktowych Nitronic 60 firmy Electralloy zawiera te minimalne wartości dla prętów zmiękczonych oraz osobne typowe wyniki dla podanego próbnika. Granice akceptacji należy ustalić na podstawie uporządkowanej specyfikacji produktu i pierwotnego średnicy pręta.

Nitronic 60 może ulec pracy plastycznej pod wpływem tarcia. Sztywna konfiguracja obrabiarki oraz odpowiedni stan narzędzi pomagają zapobiec wielokrotnemu tarcie po utwardzonej powierzchni w kolejnych przejściach.
Ostateczny tor uszczelnienia lub otwór ślizgowy jest wykonywany po głównym usuwaniu materiału. Dzięki temu wcześniejsze przejście wykończeniowe nie staje się przypadkowo przyjętą ostateczną powierzchnią kontaktową.
Wąski podcięcie lub otwór ślepy mogą ograniczać narzędzie wykańczające. Geometria ulgi musi być dostosowana zarówno do narożnika współpracującego, jak i do metody stosowanej do wykończenia średnicy roboczej.[4]
Wykonanie kontaktu oceniane jest w odniesieniu do wybranej pary materiałowej oraz warunków eksploatacji; wymiary podlegają pomiarowi w określonym stanie pomiarowym.
| Cecha | Wymaganie lub odniesienie | Akceptowana kondycja | Weryfikacja |
|---|---|---|---|
| Otwór ślizgowy | Luzy rysunkowe i oś odniesienia | Stan luźny lub określony stan zamontowany | Kontrole otworu i współosiowości |
| Tor wałka | Tekstura rysunkowa i położenie osiowe | Po końcowej obróbce | Pomiary chropowatości i geometrii |
| Para gwintowana | Standard rysunkowy i długość zazębienia | Określona smarowność/powłoka powierzchniowa | Kontrola gwintu i montażu |
| Obciążenie związane z przyklejaniem się (galling) lub zużyciem | Zgodna para i warunki testowe | Reprezentatywny montaż | Oddzielnie zakresowana ocena |
Opublikowane dane dotyczące odporności na przyklejanie się (galling) stanowią dowód uzyskany w badaniach materiału, a nie automatyczną gwarancję trwałości eksploatacyjnej nowej pary elementów.
Wyceniamy średnice prowadzące, zależności osadzenia oraz końcowe chropowatości powierzchni wymagane przez element. Badania odporności na przyklejanie się (galling) lub zużycie pozostają osobnym, zdefiniowanym elementem akceptacji.
Krótka tuleja ulegająca przechyleniu może obciążyć jedną krawędź jej otworu. Wyrównanie i długość podparcia powinny być dobrane łącznie z luzem wybranym dla elementu ślizgowego.
Uszkodzone wprowadzenie gwintu może zwiększyć siłę montażową przed pełnym zazębieniem. Pochylone wprowadzenie i bicie końcowe zapewniają, że czynny gwint pozostaje wolny od czoła i sprzężonych elementów.
Stal odporna na przyklejanie się (galling) nie znosi wymagań projektowych dotyczących smarowania. Rowek lub otwór doprowadzający smar musi mieć zaprojektowaną ścieżkę do obszaru obciążonego styku.
Powłoki lub lokalne procesy powierzchniowe zmieniają parę stykową. Ich grubość i ostateczny stan są częścią zatwierdzonego interfejsu, a nie ogólnym wyborem estetycznym.
Otwór prowadzący i tor uszczelniający pełnią różne funkcje. Wybór niskotarciaowego materiału prowadzącego nie zastępuje wymagań uszczelniających w obszarze toru uszczelniającego.
Zachowane i wirujące elementy wymagają wybranego luzu roboczego. Akceptację pod względem kawitacji, sprawności oraz czasu pracy weryfikuje się na zmontowanym układzie przy wybranym luzie roboczym.
Materiał odporny na zadziaranie może być przydatny tam, gdzie gwinty przesuwają się pod obciążeniem. Projekt połączenia gwintowego nadal określa moment dokręcania, siłę wstępnego docisku oraz dopuszczalne smarowanie.
Powierzchnia montażowa określa położenie sworznia względem elementu ruchomego. Niewspółosiowość może powodować skoncentrowane naciski nawet przy odpowiedniej parze stopów.

Określona tekstura jest wykonywana bezpośrednio na rzeczywistej powierzchni ślizgowej lub uszczelniającej. Lśniąca zewnętrzna powierzchnia nie może zastąpić zmierzonej ścieżki roboczej.
Wykańczanie krawędzi usuwa ostrza bez wprowadzania materiału do gwintu ani zaokrąglania końca powierzchni lokalizacyjnej.
Pokrycie lub inne obróbka są akceptowane przy zachowaniu końcowych wymiarów i funkcji kontaktowej. Nie zakłada się ich konieczności wyłącznie na podstawie odporności stopu na zadziaranie.
Opakowanie oddziela gotowe ścieżki robocze od sąsiednich twardych elementów. Przed dostawą usuwa się luźne wiórkę z rowków i gwintów wewnętrznych.

Dokumentacja łączy gatunek Nitronic 60 i stan magazynowy z częścią. Właściwości odniesienia dla stanu ulepszanego cieplnie nie świadczą o stanie materiału utwardzanego zimno.
Sprawdzamy roboczy otwór lub wałek względem punktów odniesienia z rysunku. Bicie i położenie osiowe powierzchni oprzywania mierzymy względem punktów odniesienia z rysunku.
Badanie wymaga materiału współpracującego, obciążenia, ruchu oraz kryteriów akceptacji. Opublikowane badanie materiału nie stanowi wyniku przewidywanego czasu eksploatacji innego układu.
Produkty w stanie ulepszonym cieplnie oraz w stanie wysokiej wytrzymałości uzyskanym przez utwardzanie zimne mają różne podstawy zakupowe i technologiczne. Wycena uwzględnia dokładnie zameldowany przekrój i stan materiału.
Utrudnienia wynikające z nagrzewania plastycznego, głębokiego dostępu do elementu oraz kontrolowanych tekstur powierzchni wpływają na czas pracy narzędzi i maszyny poza zewnętrznymi wymiarami części.
Raport wymiarowy, odczyt chropowatości oraz test kontaktu to różne dostarczane dokumenty. Do zakresu wyceny należą wyłącznie te kontrole, które zostały jawnie uwzględnione.
Identyczne trzpienie lub pierścienie korzystają z tego samego przygotowania stanowiska obróbkowego i pierwszej części próbnej. Zmiana stopu partnera lub rodzaju obróbki powierzchniowej może zmienić podstawę akceptacji, nawet jeśli model CAD pozostaje bez zmian.
Pierwsza część sprawdza założenie gniazda, dostęp do gwintu oraz prawidłową osadzkę w przeznaczonym mechanizmie.
Próba kontaktowa wykorzystuje reprezentatywną powierzchnię partnera oraz jej rzeczywisty stan powierzchniowy. Zachowanie w kwestii przyklejania się (galling) ocenia się przy użyciu reprezentatywnej powierzchni partnera i jej rzeczywistego stanu.
Zatwierdzona geometria, stan surowca oraz wykończenie definiują partię. Zmiany wprowadzone w trakcie próby są dokumentowane przed rozpoczęciem produkcji pozostałych części.
Powtarzalna dostawa identyfikuje zmiany w materiale partnera, smarowaniu lub obróbce powierzchniowej, aby nie wprowadzać ich milcząco do niezmienionego numeru części.
Electralloy deklaruje niską przenikalność magnetyczną nawet po intensywnym odkształceniu plastycznym. Typowe wartości w temperaturze pokojowej rosną od 1,003 przy braku odkształcenia plastycznego do 1,010 przy odkształceniu plastycznym 75 %. Gdy graniczna wartość przenikalności ma znaczenie, zachowaj rzeczywisty stan materiału oraz wymagany sposób badania zarówno dla partii surowca, jak i gotowego zespołu.
Nie. Nitronic 60 nie jest wybierany jako stal nierdzewna hartowana wydzieleniowo. Odkształcenie plastyczne może zmieniać jego wytrzymałość; oznaczenie starzeniowe 17-4PH nie określa warunków dostawy tego materiału.
Nie. Electralloy stwierdza, że jego własna wysokowytrzymała forma prętowa traci wytrzymałość w przypadku późniejszego kucia na gorąco lub spawania. Proces ten stanowi więc zmianę stanu materiału, a nie tylko zmianę geometrii. Gotowa część nie może zachować akceptacji opartej na wysokiej wytrzymałości surowca wyłącznie dlatego, że oznaczenie stopu pozostaje niezmienione jako UNS S21800.
Nie. Oceny odporności na korozję zależą od środowiska i trybu uszkodzenia. Korzystny wynik testu zapiekania lub pojedynczy test na powstawanie ognisk korozji nie mogą być uogólniane na korozję jednorodną we wszystkich środowiskach chemicznych.
Metal spawany i materiał wpływny cieplnie to różne stany komponentu. Tam, gdzie powierzchnia robocza przechodzi przez szw spawalniczy, jej stan powierzchniowy oraz kryteria akceptacji muszą uwzględniać tę trasę.
Nr. Typowe nominalne dane prętów Electralloy o średnicy 25.4 mm podają wytrzymałość na rozciąganie wynoszącą 717 MPa i wytrzymałość na początek plastyczności 393 MPa w temperaturze 21 °C, w porównaniu do 552 i 234 MPa w temperaturze 204 °C. Te typowe wyniki badań są oddzielone od minimalnych wartości akceptacyjnych przy temperaturze pokojowej. Nagrzany wałek wymaga podstawy wytrzymałościowej odpowiadającej jego rzeczywistemu stanowi i warunkom eksploatacji.
Wyślij rysunek, stan magazynowy materiału S21800, ilość oraz końcowe wymagania dotyczące stref kontaktowych. Dołącz materiał współpracujący, stan powierzchni oraz wszelkie określone kryteria akceptacji związane z zapiekaniem, zużyciem lub dopasowaniem w zmontowanym układzie.
Dane Electralloy dotyczące Nitronic 60 oraz różnica między właściwościami stopu a akceptacją stref kontaktowych komponentu.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
