流体コネクタ本体
当社は、コネクタの内径、ねじ付き端部、肩部およびレンチ用形状を旋盤加工します。流路開口部、取付用ねじ、シール部は、承認済み部品図面に従って加工されます。
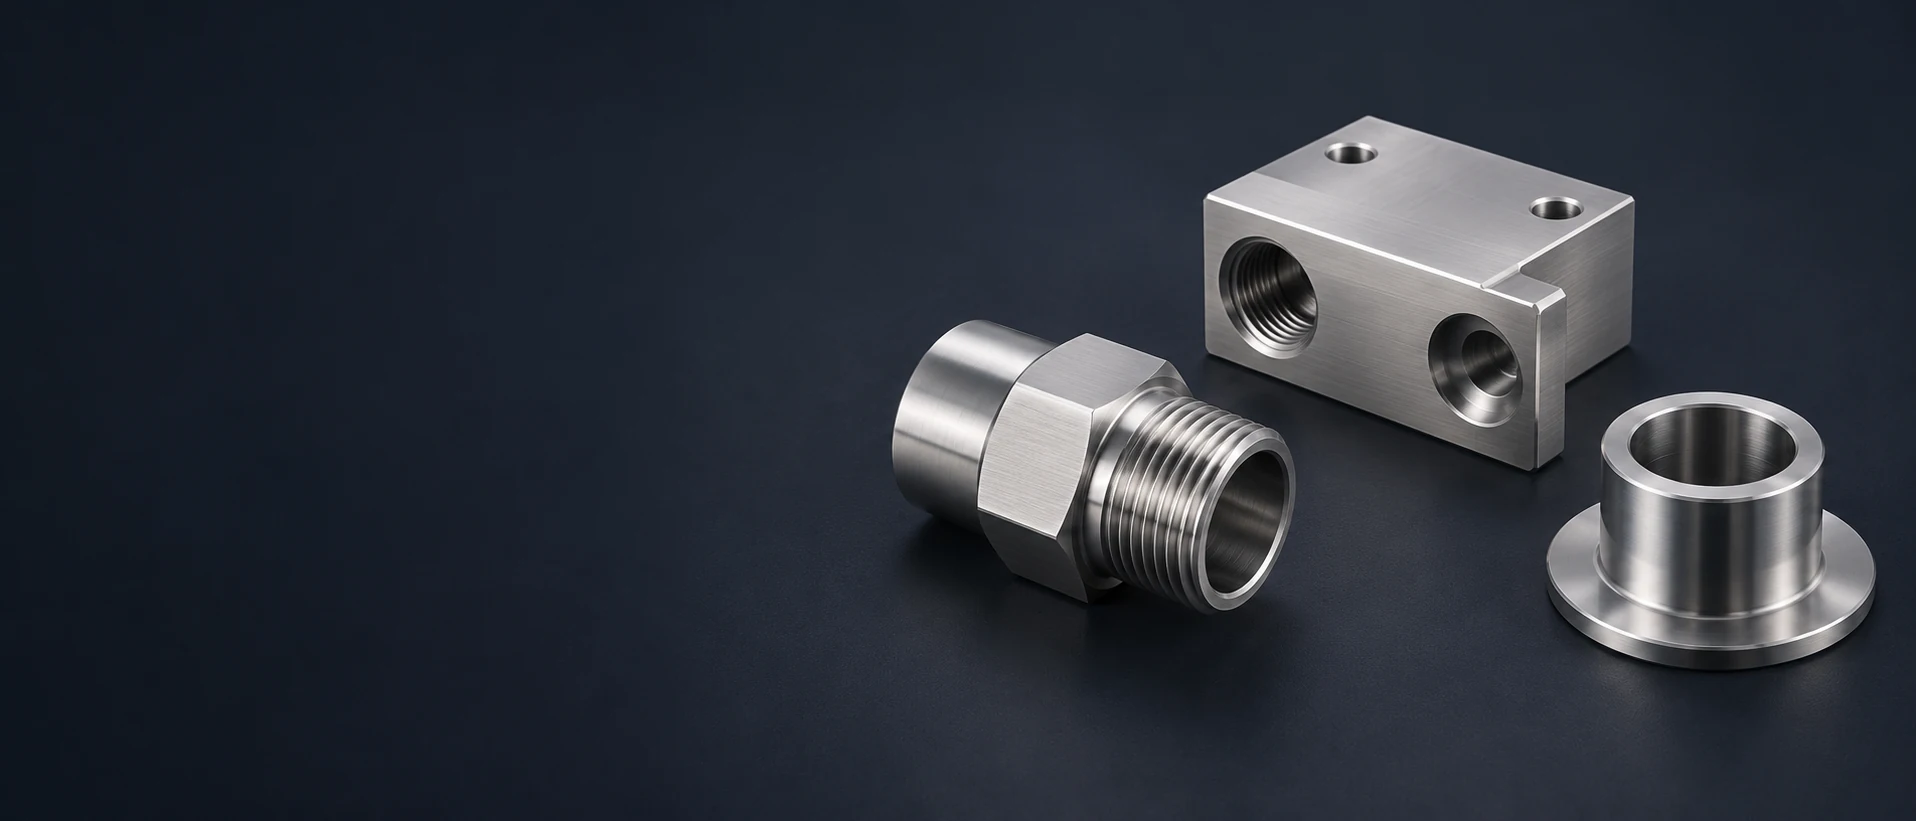
当社は、コネクタの内径、ねじ付き端部、肩部およびレンチ用形状を旋盤加工します。流路開口部、取付用ねじ、シール部は、承認済み部品図面に従って加工されます。
バルブ本体ブロックポート面、内部座面および取付詳細を統合した記述です。当社では本体の特徴形状および接続孔におけるバリ除去のための指定アクセスを機械加工します。
当社は、316または316Lハウジングに対して計測器収容空洞、カバーシート、取付ポイントをフライス加工します。空洞のクリアランスおよびシールリムは、内部取付特徴とは明確に区別されます。
フランジ付きスリーブは、開放型内径、位置決め直径および軸方向座面を組み合わせた構造です。当社は、これらのインターフェースを指定されたフランジ穴および入口エッジとともに加工します。
当社はジャーナル、肩部およびカップリング形状を旋盤加工した後、指定されたフラット面、スロットまたは横方向特徴を追加します。シャフトの直進性およびシールと接触する表面は、それぞれ独立した図面特徴として制御されます。
当社は、機器ブラケットの取付面、スロットおよび締結パターンをフライス加工します。接触ランドおよび清掃可能な表面は、外観仕上げとして一般化せず、図面に従って加工されます。
当社は、指定された316または316L状態で、合意済みの仕上げおよび検査範囲にて、図面で定義された機械加工部品としてこれらを供給します。
316は、304などの一般的なクロム・ニッケル系ステンレス鋼と比較して、点食および隙間腐食耐性を向上させるためにモリブデンを含む。ただし、実際に接触する流体、温度、および隙間の幾何形状によって適合性が依然として決定されるため、合金番号のみでは使用環境への適合が保証されない。[1]
316Lの炭素含有量下限値は、溶接後の感応化および粒界腐食リスクを低減する。これは製造工程における材料選択であり、溶接部の前処理や適切な使用環境の選定を代替するものではない。[1] [2]
供給される製品が316および316Lの両方の適用要件を満たす場合、両方の規格への認証を取得できる。当社では、この二重認証の識別を実際の材質記録および製品仕様書に明確に紐付け、すべての316L素材を自動的に二重認証済みとみなすことはしない。[2]
以下の表は焼鈍平板材を対象としています。棒材、中空材、または冷間加工材は、それぞれ独自の仕様および特性基準を持ちます。当社は、切断計画において注文された在庫状態を用い、すべての316部品に同一の強度値を適用することはありません。
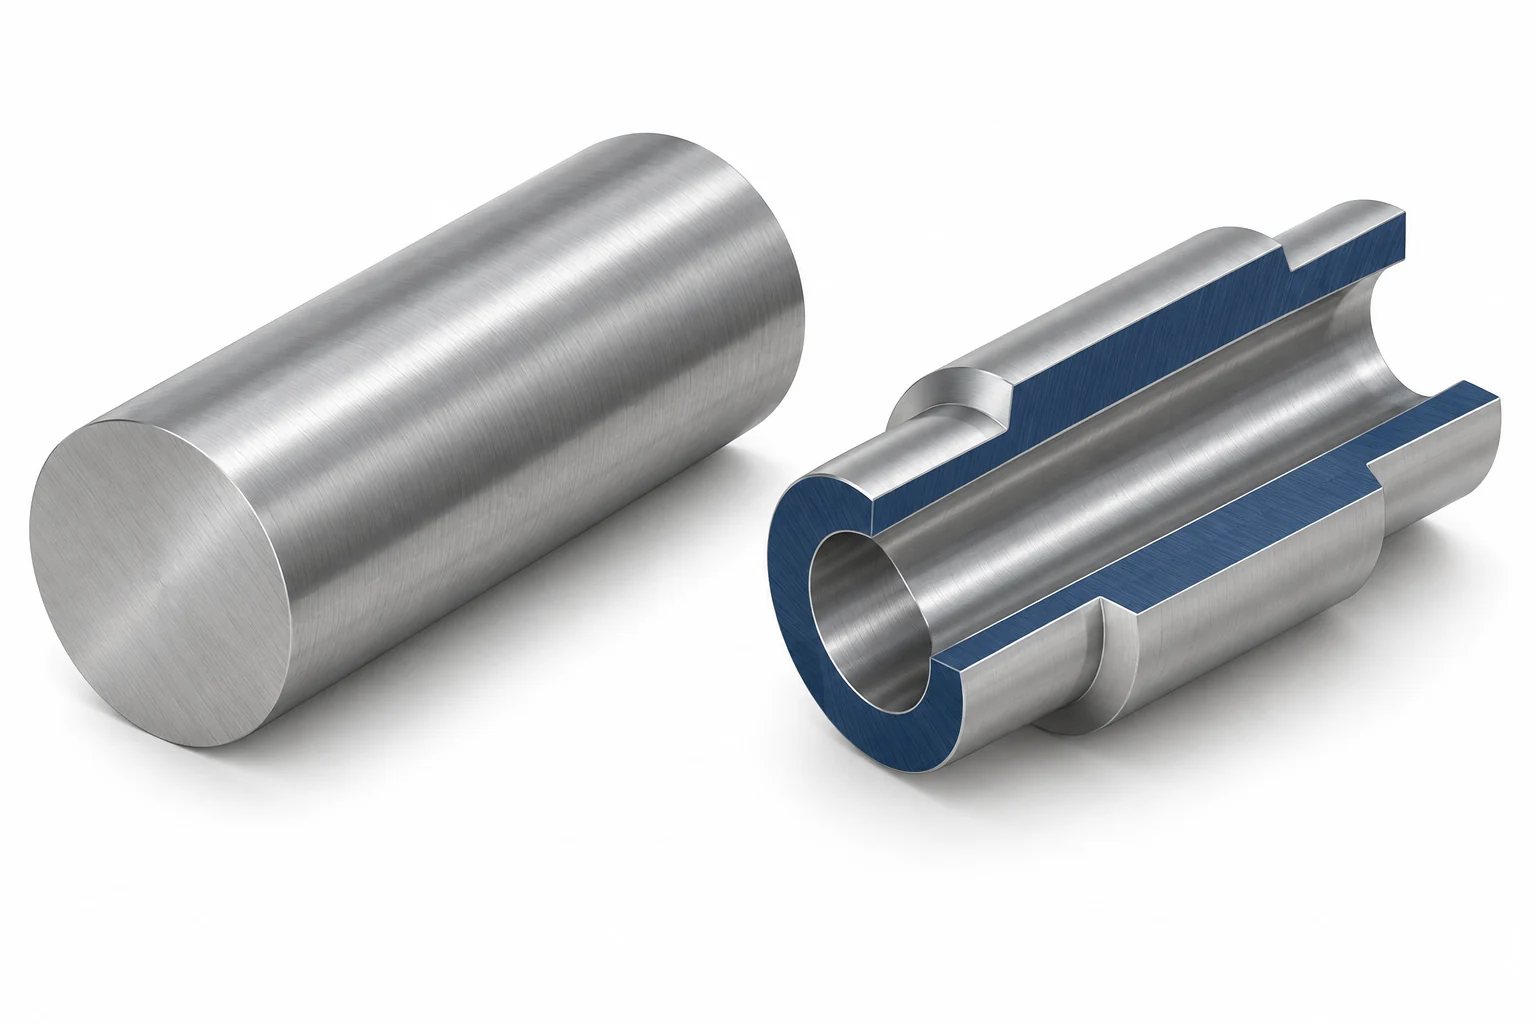
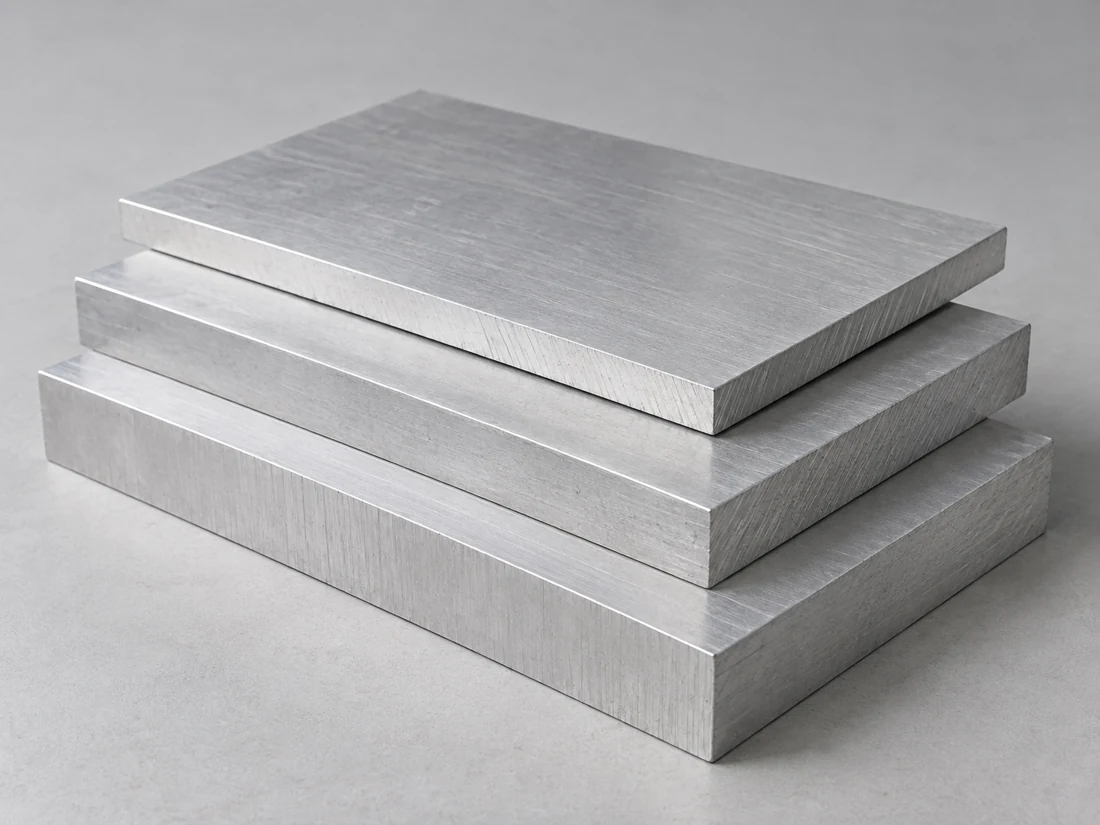
316および316Lの各列は、それぞれ固有の強度最低値および共通の規定製品形状を保持します。
| 特性 | 316 / S31600 | 316L / S31603 | 基準 |
|---|---|---|---|
| 炭素(質量パーセント) | ≤0.08 | ≤0.03 | 組成上限 |
| モリブデン(質量パーセント) | 2.0–3.0 | 2.0–3.0 | 組成範囲 |
| クロム(質量パーセント) | 16.0–18.0 | 16.0–18.0 | 組成範囲 |
| 引張強さ(MPa) | ≥515 | ≥485 | 材料下限 |
| 0.2 %耐力(MPa) | ≥205 | ≥170 | 材料下限 |
| 延性(%) | ≥40 | ≥40 | 2インチ/51 mmゲージ長 |
| ブリネル硬度(HB) | ≤217 | ≤217 | 材料上限 |
出典:ATI社「316/316L/317/317L 技術データシート」(2012年)、ASTM A240/ASME SA-240に基づく焼鈍プレート・シート・ストリップ;United Performance Metals社も同様の選定された316/316L値を掲載。これらの参照は製品種別および熱処理状態の根拠を保証する。発注製品に適用される現行の規格が受入基準を定める。棒鋼および冷間加工製品には別途要求事項がある。
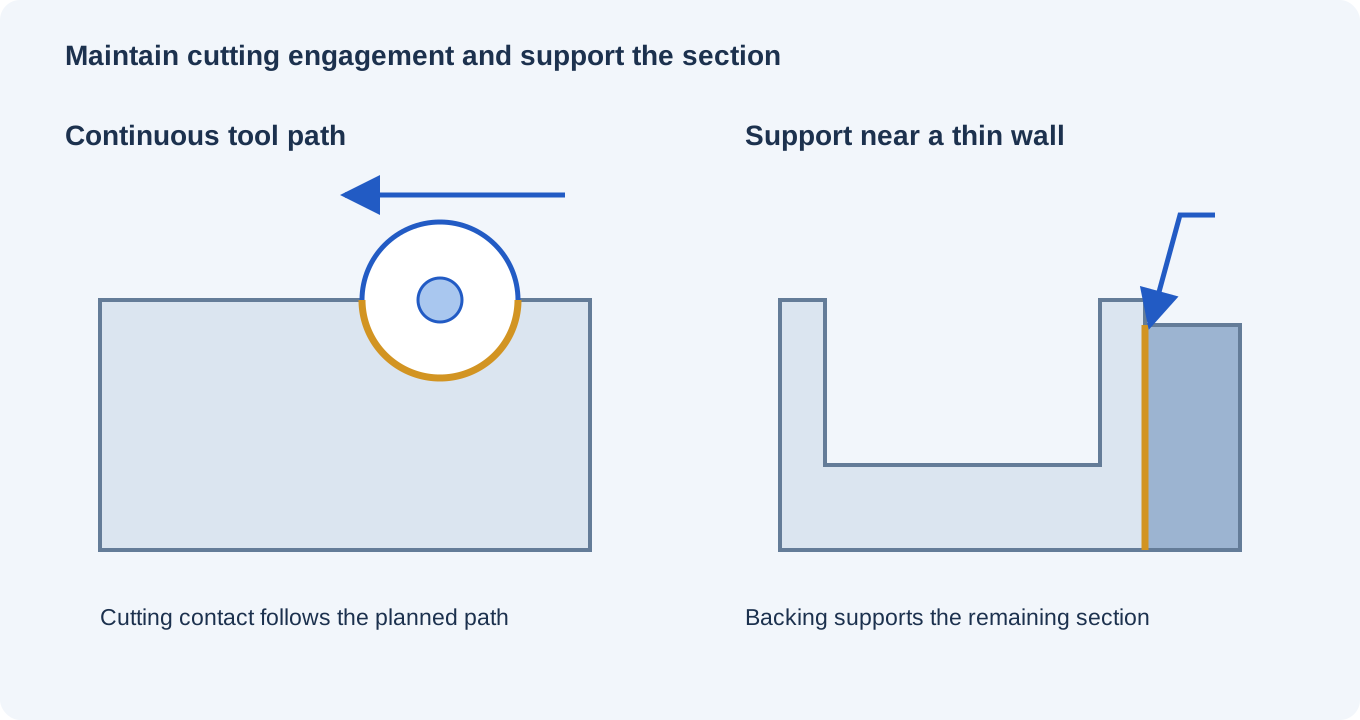
オーステナイト系ステンレス鋼は切削中に加工硬化を起こす可能性がある。当社では、既に加工された表面を繰り返し擦るのではなく、材料を確実に除去するよう切削計画および工具の被削材接触条件を設定する。素材の供給状態および断続的な形状要因がこの計画に影響を与える。
コネクタまたは本体には、深穴、ねじポートおよび交差孔が複合的に存在することがある。当社では、後工程で到達する内部エッジを含む完全な接続部全体について、工具のアクセス性および切屑排出を計画する。
ハウジング壁または長いスリーブは、切削およびクランプ時に変形する可能性がある。支持付き粗加工および仕上げ加工により、治具による締付け力を解放された幾何形状の代用とせずに、重要なリム、ボア、または取付面を保持する。[3]
各インターフェースは、指定された最終表面状態において、図面と照合して検査されます。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| 選定された定位内径 | Ø20 H7: 20.000–20.021 mm | 図面で選定された場合、指定された仕上げ後 | 仕上げ後の内径測定 |
| シールランド | 図面による形状、局所的な粗さおよびエッジ限界 | 指定された納入状態の表面 | 寸法、形状および粗さの検査 |
| 接続された内部穴 | 接続形状、エッジおよび清浄度要件 | 最終バリ取りおよび洗浄後 | 合意済みの内部検査および清浄度確認方法 |
| 溶接または研磨されたインターフェース | 最終図面寸法および加工済み領域 | 当該インターフェースに影響を与える工程を含む最終状態後 | 適用可能な寸法および表面検査 |
Ø20 H7公差は、ISO 286に基づく選定された基準であり、すべての316製品に自動適用される適合公差ではありません。シール性能、内部清浄度および用途試験は、それぞれ独自の受入基準に基づいて評価されます。
光沢仕上げまたはパスベーション処理済み部品であっても、寸法検査は必ず実施されます。清浄度および表面処理結果は、それぞれ固有の受入基準に基づいて報告されます。
乾燥した外部ブラケットと連続的に濡れた通路では、非常に異なる環境条件にさらされます。塩化物、温度、堆積物および流体の化学組成は、局所腐食に影響を与えます。必要なステンレス鋼グレードは、「マリン用」という広義のラベルではなく、その具体的な暴露条件に応じて選定されます。
シール下の狭小隙間、ねじ継手部で閉じ込められた流体、および排水されない凹部は、露出面よりも厳しい局所条件を生じさせる可能性があります。設計段階で接触ギャップおよび排水経路が決定され、機械加工工程では、意図されたアクセス性および形状が維持されます。
ステンレス鋼製接触対は、荷重および相対運動下でガリング(焼き付き)を起こす可能性があります。ねじの噛み合い長さ、表面状態、対向材質、および許容される潤滑剤の選択は、組立工程における判断事項です。耐食性合金であるからといって、それが自動的に低摩擦軸受材料となるわけではありません。[3]
後工程での溶接や永久閉塞継手により、内部表面の清掃・検査が困難になる場合があります。当社では、特にシールランドや接続通路周辺において、指定された機械加工および仕上げ工程をそのアクセス性に合わせて整合させます。
接続部には、流路開口部、シール機能部および取付部の間で適切な幾何学的関係が必要です。この形状によって、選定されたシールおよび相手部品が設計通りに噛み合うことが保証されます。これは、公称パイプサイズやポートサイズを単に一致させるよりも厳密な要件です。
カバーリムは設置済み計測器を周囲から密閉し、ボスは計測器を支持します。それらの高さ、クリアランス、および締結アクセスの確保状況によって、計測器をキャビティ壁に過度な負荷をかけずにハウジングの組立および再開が可能かどうかが決まります。
シールトラック、支持ジャーナル、カップリング座面はそれぞれ異なる接触要件を有しています。それらの位置および表面状態は、対応するシールまたはベアリングの要件に従い、摩耗寿命はこれらの接触要件に対して評価されます。
マウントブラケットは、取り付けられた部品をその作動ランドおよび締結パターンを通じて支えます。アクセス可能なコーナーおよびマウント周囲の間隔は、荷重支持面の接触状態を変更することなく、設置済みアセンブリの排水および清掃を容易にする役割も果たします。
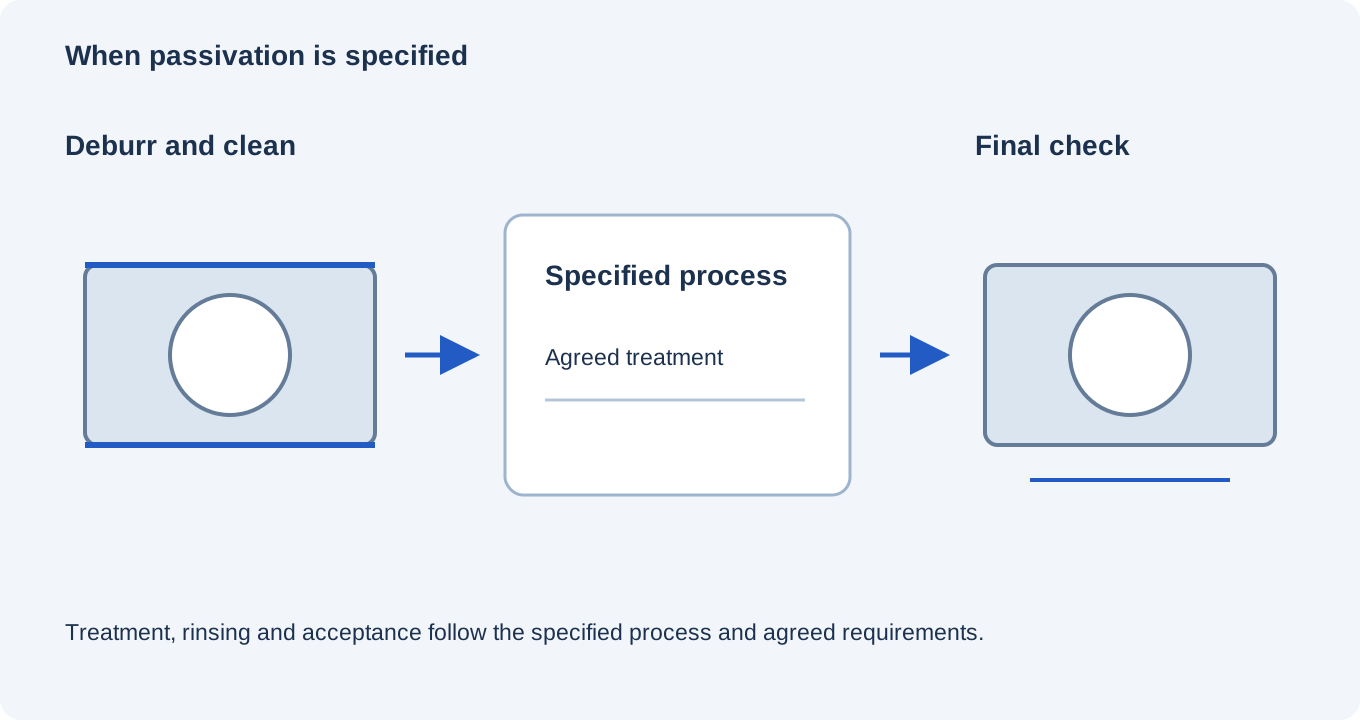
当社では、アクセス可能な表面および内部接続部から指定されたバリおよび機械加工残留物を除去します。清掃および必要に応じたデスケーリングは、選定された化学処理の前に実施されます。パッシベーション工程にチップや潤滑剤の除去を委ねることはありません。
パッシベーションは、遊離鉄などの表面汚染を除去し、ステンレス鋼の不働態表面を維持・支援する処理です。これは被膜を形成する保護層の付与ではありません。合意された処理方法および受入検査は、部品の材質および表面状態に従って実施されます。
シール面、スライドランド、可視外部面は、それぞれ異なる仕上げを必要とする場合があります。当社では、図面で定義された粗さ、研磨範囲、エッジ制限を明確に区別して管理し、外観仕上げ工程によって機能的特徴が除去されないよう配慮します。
清掃済み部品は、再汚染源から分離して保管され、合意された納入条件に適合するよう保護されます。内部開口部および接触面は、指定された取扱いおよび包装要件に従って管理されます。
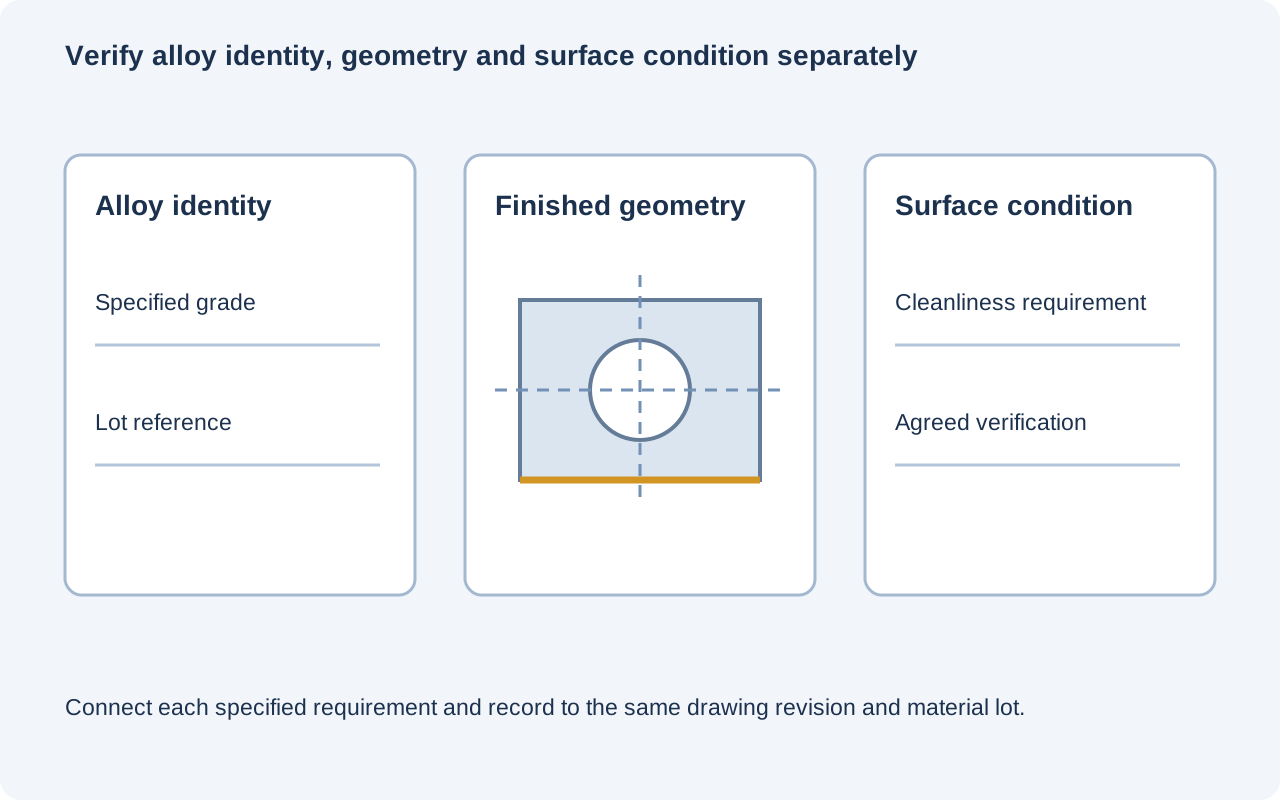
要求される材質記録には、合金種、製品形態および供給状態(該当する場合は二重認証を含む)が明記されています。当社は、その記録を部品ロットおよび承認済み図面改訂版と関連付けて管理します。
当社は、最終的に受入された状態における指定ボア、面および基準関係を検査します。測定計画では、全体外寸法のみを記録するのではなく、寸法、局所的な粗さおよび内部エッジの受入判定を明確に区別しています。
パッシベーションまたは清浄度要件には、それぞれ固有の受入方法および記録が定められています。圧力試験、漏れ試験、衛生適合性試験その他の用途適合性評価は、別途明示された範囲であり、合金証明書や機械加工部品の外観から推定されるものではありません。
発注された鋼種および在庫状態は、材料選定および切削作業に影響を与えます。スリーブの外形寸法に近い円形在庫と、ブラケットへ切断加工される板材では、未使用在庫の量が異なります。
深部接続部、断続切削および細長い断面は、工具交換、支持および切屑排出作業を追加することがあります。内部へのアクセスが困難なエッジは、同程度の可視エッジと比較して、仕上げおよび検証により多くのコストがかかる場合があります。
指定された研磨、洗浄、パッシベーションおよびそれらの受入検査は、それぞれ独立した工程として追加されます。必要な内部アクセス性および個別に制御される表面の数が、この作業に影響を与え、仕上げコストは部品の重量のみで算出されるものではありません。
プログラミング、セットアップおよび初期治具準備の作業は、同時に製造される部品数で按分されます。承認済みの同一在庫および表面処理ルートを再利用すれば、この準備作業を再利用できますが、鋼種や受入条件の変更は、新たな工程計画を必要とします。
適合サンプルは、取付時のアクセス性、カバー閉鎖、または対向部品との嵌合を確認するために使用できます。この試作は、最終的な流体暴露および量産に必要な表面検査・用途検査とは明確に区別して管理されます。
量産用基準部品には、意図された鋼種、在庫状態および完成表面が適用されます。承認には、外部外観のみに依拠せず、指定されたシールランド、内部エッジおよび接触機能が含まれます。
ロットは、承認済み図面改訂版、材質定義および仕上げ範囲に従って製造されます。通路、シールインタフェースまたは処理要件の変更は、残りの部品の製造開始前に解決されます。
新しい洗浄薬剤、温度、または対向材が変更された場合、それ以外は同一の316製品の適合性が変化する可能性があります。変更のない再発注は、承認済み部品および納入定義に従います。
リリースされた要求仕様が316の強度レベルも同時に規定している場合は、受入れできません。二重認証とは、実際の製品が両方の規格指定に適用される全要件を満たすことを意味します。316の呼び出しを正当化する根拠は、材料記録および適用される製品仕様であり、これらは両規格指定への二重認証によって裏付けられます。
いいえ。炭素含有量の低減は主に溶接後の感応化および粒界腐食への対策であり、ピッティングおよび隙間腐食に対する合金選択は、依然として合金組成、表面状態および実際の使用環境に依存します。炭素含有量が低いからといって、316Lを選択したからといって、塩化物や隙間による制限が自動的に解除されるわけではありません。
これはガリング防止処理ではありません。パッシベーションは潤滑膜を形成せず、ねじ組みの接触力学を解決しません。相手材、表面状態、ねじの嵌合状態、および許容される潤滑剤は、両部品がそれぞれの腐食防止処理要件を満たしている場合であっても、組立設計の一部として引き続き考慮する必要があります。
いいえ。これらのオーステナイト系ステンレス鋼は、適切な合金鋼に適用される従来の焼入れ・焼戻し法によって硬度を向上させません。冷間加工により強度および硬度を高めることは可能ですが、供給状態の材質条件も変化します。摩耗抵抗性または強度特性が要求される場合は、想定された硬化工程ではなく、適切な材質および加工方法を選択する必要があります。
自動的に十分とは限りません。溶接酸化物およびスケールは、規定された洗浄または脱スケール処理が必要であり、パッシベーションはその作業の代用になりません。機械加工後に溶接される部品については、溶接部および周辺領域に対して、関係する表面へのアクセスを含めた適切な最終表面処理ルートを設定する必要があります。
いいえ。ATIは、塩酸などの強還元性酸を、これらのステンレス鋼に対して潜在的に有害であると明記しています。洗浄剤の化学組成、濃度、温度、接触時間は、部品およびその使用条件に適合させる必要があります。洗浄工程は、通常の使用流体が許容可能であっても、評価すべき暴露工程です。
部品図面、材質仕様および数量をお知らせください。必要な表面状態および部品に影響を及ぼす流体接触や洗浄処理条件も併記してください。当社では合意済みの機械加工および仕上げ範囲についてお見積りいたします。
上記の区別に応じた、材質グレード、製品状態、表面処理に関する参照事項。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
