Lagerringens halvfabrikat
Geometrin för den svarvade ringen lämnar material för den slutgiltiga löpbanan och monteringsfunktionerna. Löpprofilen ingår i lagerkonstruktionen, inte i en generisk tolerans för hålet.
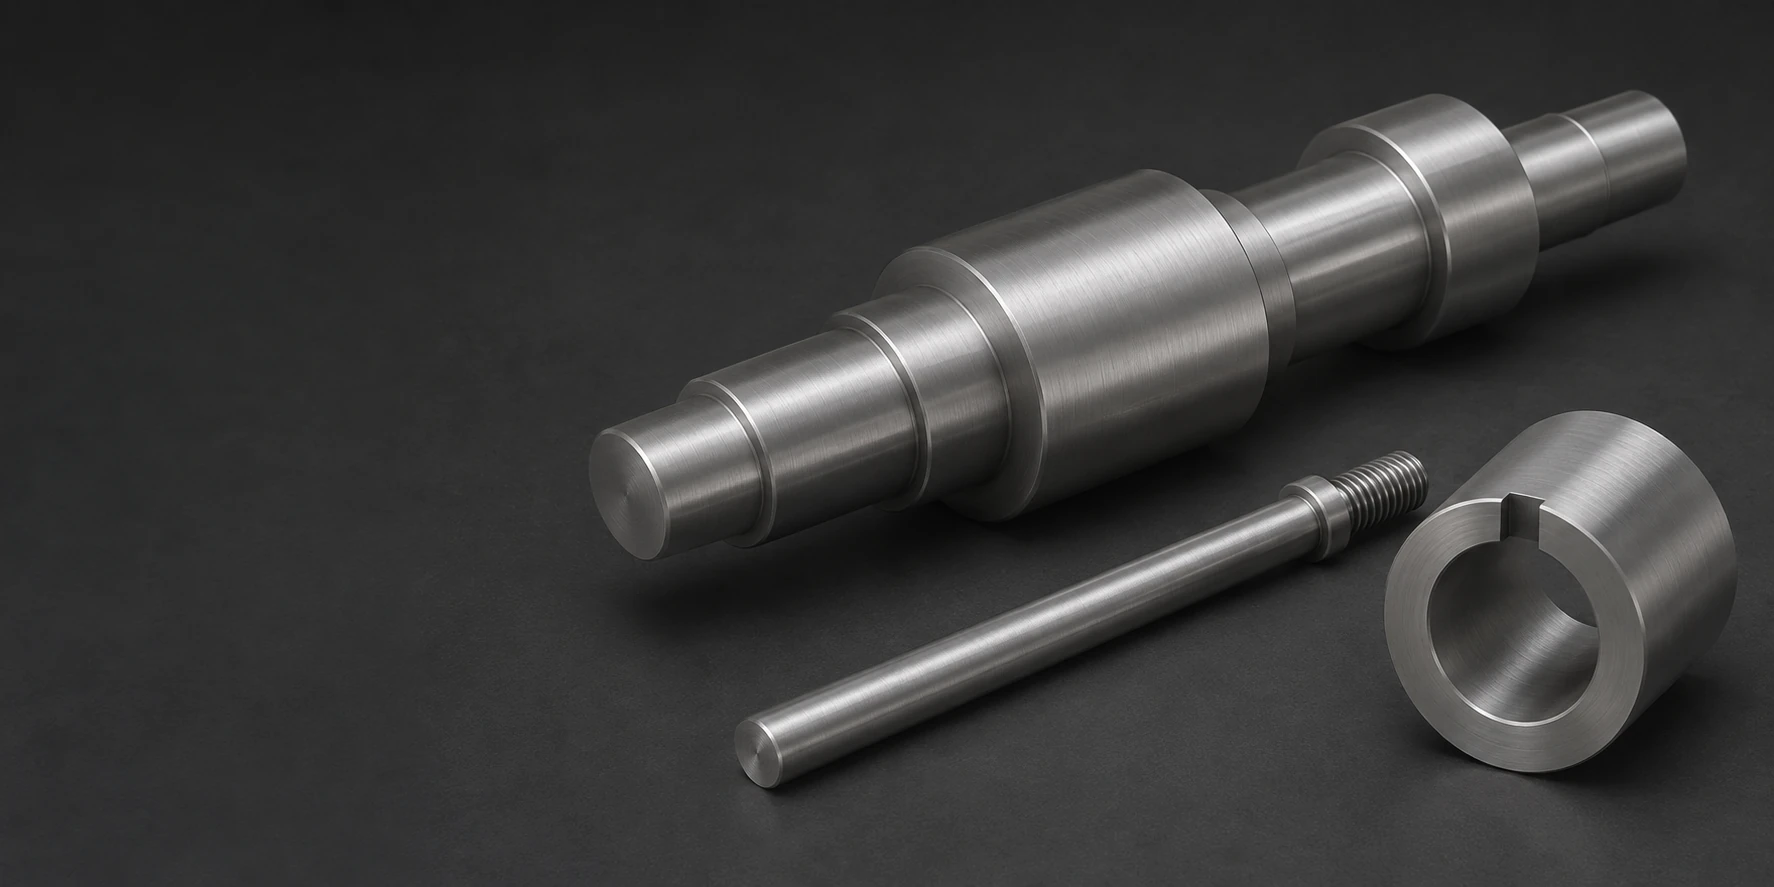
Geometrin för den svarvade ringen lämnar material för den slutgiltiga löpbanan och monteringsfunktionerna. Löpprofilen ingår i lagerkonstruktionen, inte i en generisk tolerans för hålet.
En cylindrisk löpytaär relaterad till hålet och ändytorna. Dess profil och slutliga hårdhet följer den faktiska kontaktanordningen.
En sleeve ger en utbytbar kontakt runt en fastsatt axel eller ett hus. Monteringspassningen och löpande yta godkänns separat.
Ett pins arbetsbana förblir sammanhängande där den kontaktar den rörliga guiden. Behållningshål eller -ytor ligger utanför denna bana, om inte konstruktionen säger annat.
En positioneringsbuss kopplar sitt hål till monteringsdiametern och axelskulten. Hörnfrigång krävs för full montering i den omgivande verktygsfacket.
Anpassade cylindriska kontakter kan inkludera steg, urgrävningar eller axiella hål. Den kvarhållna sektionen måste vara lämplig för den valda behandlingen och slutföringsprocessen.
Vi anbjuder offert på kundanpassade maskinbearbetade SUJ2-ringar, rullar, mantlar och slitagekomponenter. Omfattande materialavtag, härdning och slutlig slipning eller maskinbearbetning planeras för de i ritningen angivna kontaktytorna, medan en hel lagerbelastningsklass tillhör lagringskonstruktionen.
JIS SUJ2 är ett lagerstål med ca 1 % kol och en specificerad kromhalt. Produktstandarden och renhetskraven ingår i urvalet av utgångsmaterialet.[1]
Ett mjukt levererat tillfälle stödjer svarvning och borrning innan slutlig härdning. Det inkommande tillfället identifieras snarare än härleds från beteckningen SUJ2.[2] [1]
Sluthärden väljs utifrån komponenten och tvärsnittet. Härdringsresponsen genom väggen och kärnan följer den behandling som valts för det aktuella tvärsnittet.[3]
Lagertillverkare skiljer mellan SUJ2 och grader med högre härdbarhet för tjockare tvärsnitt. Att välja ett större SUJ2-råmaterial är inte ett substitut för att lösa de krävda egenskaperna genom hela tvärsnittet.


Högkolhaltiga lagerstål och karburerade lågkolhaltiga lagerstål är olika val. En hård yta över en tåligare kärna kan uppfylla andra krav på stötbelastning än en genomhärdat komponent. Ritningsansvarig väljer det aktuella materialet och härdningsbehandlingen.[1] [4]
Kemi och lager-tillverkarens hårdhetsreferens nedan beskriver deras angivna omfång; de tilldelar inte en enda hårdhet till alla SUJ2-delar.
| Urvalsalternativ | Referens | Grundläggande | Inköpsrelevant |
|---|---|---|---|
| Kol | 0,95–1,10 viktprocent | Nippon Steel-tabell för SUJ2 | Identitet för kolrik grad |
| Krom | 1,30–1,60 viktprocent | Samma namngivna grad | Skillnad i legering för lagerstål |
| Kisel | 0,15–0,35 viktprocent | Samma namngivna grad | Produktens kemiska sammansättning |
| Mangan | ≤0,50 viktprocent | Samma namngivna grad | Skilj mellan grader med högre härdbarhet |
| Allmänt härdat lagermaterial | 57–64 HRC | JTEKT:s riktlinjer för kromrikt stål med hög kolhalt | Referensapplikationsområde |
| Val av tjockare tvärsnitt | Grader med högre härdbarhet kan behövas | Leverantörens riktlinjer för lager | Behandlingsval beroende på tvärsnitt |
| Tung skockbelastning | Överväg lämplig yt-härdningskonstruktion | NSK:s materialriktlinjer | Olika balans mellan kärna och kontaktyta |
Kemisk sammansättning följer Nippon Steel U112en. Hårdhetsintervallet The57–64 HRC är JTEKT:s allmänna referens för lagermaterial, inte den krävda hårdheten för varje SUJ2-del eller ett löfte från VETCNC om kapacitet. Komponentspecifikationen väljer dess faktiska behandling och godkännande.

Huvudhålet och borttagning av yttre material etablerar komponenten innan den slutliga egenskapsbestämmande behandlingen. Tunnringar kräver stöd runt den kvarhållna sektionen.
Bearbetningsvägen lämnar tillåtet utrymme på arbetsytor och passningsytor. En tidigare diameter i mjukt tillfälle är inte den levererade dimensionen efter härdning.
En axelskulta eller en smal urgrävning kan begränsa slipverktyget eller skärande verktyget. Det slutliga profilen måste kunna nås utan att nödvändig stödstruktur bredvid kontaktytan tas bort.[4]
Ritningen separerar utgångsmaterialets identitet, hårdhet, kontaktform och eventuella krav på monterad lagerprestanda.
| Funktion | Krav eller referens | Godkänt tillfälle | Verifiering |
|---|---|---|---|
| Löpyta | Ritningsprofil, form och struktur | Efter slutfinish | Specificerad yt-/geometrikontroll |
| Monteringshål | Ritningsmått och förhållanden | Levererad komponent | Hål- och referenskontroll |
| Hårdhet | Specificerat intervall och provtagningsplatser | Slutbehandlingsstatus | Överenskommen hårdhetsmetod |
| Fullständig lagerfunktion | Monteringsspecifika last-/livskrav | Definierad lageranordning | Separat specificerad kvalificering |
Material, komponentmått och fullständig lagerprestanda utgör separata godkännandoområden.
Vi offrar på de specificerade passningarna, profilen och referensförhållandena. Lagerliv och bärförmåga härleds inte från materialbeteckningen eller en dimensionsrapport.
En kontakt som löper ut på en kant skapar en annan lokal belastningsförutsättning. Arbetsbandet och eventuell avlastning måste anpassas till motpartens konstruktion.
En djup ränna minskar den återstående tvärsnittsytan och kan komplicera härdningen och stödet. Dess botten och slutliga kant ingår fortfarande i komponentens definition.
En stödrundning kan störa ett kvadratiskt sammanfogat hörn. En kompatibel avfasning eller avlastning gör att de avsedda ytytorna kan sitta korrekt utan onödig skärphöjning av den belastade axelskultan.[4]
En tjock navdel som är fogad till en tunn ring reagerar annorlunda under värmebehandling. Den slutgiltiga bearbetningsvägen tar hänsyn till denna geometri i stället för att behandla ytterdiametern som hela komponenten.
En ring eller rull levererar den frigivna kontaktytgeometrin. Den fullständiga lageranordningen kräver fortfarande sin konstruktions- och prestandaacceptans.
Arbetsbandet kontaktar en motparthålsbana. Justering och den avsedda kontaktytprofilen förhindrar att belastningen koncentreras vid en oavsiktlig kant.
Hylsan behåller maskinens monteringsgränsyta samtidigt som dess arbetsyta förnyas. Slitna motpartsytor utvärderas innan en ny hylsa dimensioneras.
En ledpinne eller ledhylsa positionerar ett rörligt verktygsdel. Hållfunktioner måste lämna den specificerade ledlängden och spel fria.

Den slutgiltiga ytexturen och formen appliceras på arbetsbandet. En polerad yta ersätter inte den mätta kontaktytprofilen.
Avkantning tar bort upphöjda kanter utan att påverka säteslängden eller den stödjande hörngeometrin.
En beläggning eller lokal behandling identifieras med sina slutliga mått. Den antas inte enbart på grund av närvaron av krom i legeringen.
Den överenskomna skyddande tillståndet och den separerade packningen skyddar färdiga kontaktytor. Hård, lös utrustning får inte lämna märken på en löpbanan eller en styryta under transport.

Materialregistret identifierar SUJ2 och det krävda produkttillståndet. En generisk beskrivning av härdat stål kan inte uppfylla specifikationen för lagerstål.
Vi undersöker den godkända kontaktytan, måtten och monteringsreferenserna. Varje formkrav mäts mot den godkända kontaktytan.
De krävda hårdhetsmätningsplatserna och acceptansmetoden anges för komponenten. Ytterligare kontroller av en funktionsyta eller behandlingsresultat har sitt eget överenskomna omfång.
Ett nästan ringformigt blank kan minska materialborttagningen i hålet, men dess materialidentitet och tillägg måste fortfarande motsvara beställningen.
Behandling, omställning och slipning lägger till operationer efter mjukbearbetning. Tunnväggighet och nära relaterade sätesskytar påverkar denna väg.
Registrerade form-, struktur- eller hårdhetskontroller lägger till arbete vid de funktionella ytorna där de är relevanta. En separat monterad provning är ett annat omfångspost.
Identiska ringar eller stift delar programmering och första-delsförberedelse. En ändrad löpbanaprofil eller behandlingstillstånd utgör fortfarande en ny produktionsdefinition.
Den första delens kontroll fokuserar på montering, tillgänglighet och den motparterns kontaktpath snarare än endast om den yttre omgivningsdimensionen passar.
Representativt prov inkluderar den krävda härdningen och den slutliga ytvägen, så dess godkända geometri motsvarar den avsedda partien.
Den godkända profilen, referensytornas förhållanden och hårdhetsdefinitionen överförs till den släppta komponentrevisionen.
En upprepning refererar till den godkända kontakten och sammanmonteringsanordningen. Ändringar av banan eller stödet identifieras innan reservdelar levereras.
Detta är vanliga högkolhaltiga krombärande stålgrader som ofta jämförs, men deras standarder och produktgodkännanden är inte identiska. En föreslagen ersättning kräver att den faktiska specifikationen fastställs innan lagerbeställning sker.
Nej. Dess kromhalt stödjer ledbetongstålens legeringssystem; det är inte en rostfritt grad. Korrosionsskydd och den avsedda miljön förblir nödvändiga materialbeslut.
Nej. NTN förklarar att återstående austenit i härdat bärarstål kan omvandlas med tiden och ändra dimensioner, vilket minskar interferensen vid en inre ringens passning. Stabiliseringsbehandling kan minska denna förändring, men påverkar också egenskapsbalansen. En SUJ2-kontakt som används under lång tid eller utsätts för värme kräver den specificerade stabiliteten och värmebehandlingsgrundläggningen utöver slutlig hårdhet.
Det hårda materialet och den befintliga löpbanan gör detta till ett separat tillverknings- och konstruktionsbeslut. Nya borrhål kan påverka återstående tvärsnitt och yttillstånd; det ursprungliga lagerbetyget täcker inte automatiskt den modifierade komponenten.
Svetsning förändrar den lokala materialstrukturen och kan ge upphov till sprickor, hårdhetsvariationer och deformationer. En reparation kräver en godkänd arbetsgång och slutlig godkännande istället för att behandlas som en vanlig dimensionsjustering.
Endast genom en godkänd tillverkningsändring som fortfarande uppfyller de angivna kraven på form, struktur och ytytans egenskaper. Processnamnet skiljer sig från det mätta resultatet; att byta processnamn kan inte undanta ett tillämpbart krav på funktionsyta.
Skicka komponentens ritning, SUJ2-produktspecifikation, kvantitet och leveransvillkor. Identifiera funktionsprofilen, monteringspassningarna, erforderlig hårdhet samt eventuell ytterligare värmebehandling eller ytkontrollbevis.
Stålproducentens kemiska sammansättning och originaltillverkarens riktlinjer för lagermaterial, separerade från VETCNC:s komponentkapacitet.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
