軸受リング用ブランク
旋盤加工されたリング形状は、最終的なレースウェイおよび取付部に必要な材料を残します。レース形状は軸受設計に属し、一般的な内径公差ではありません。
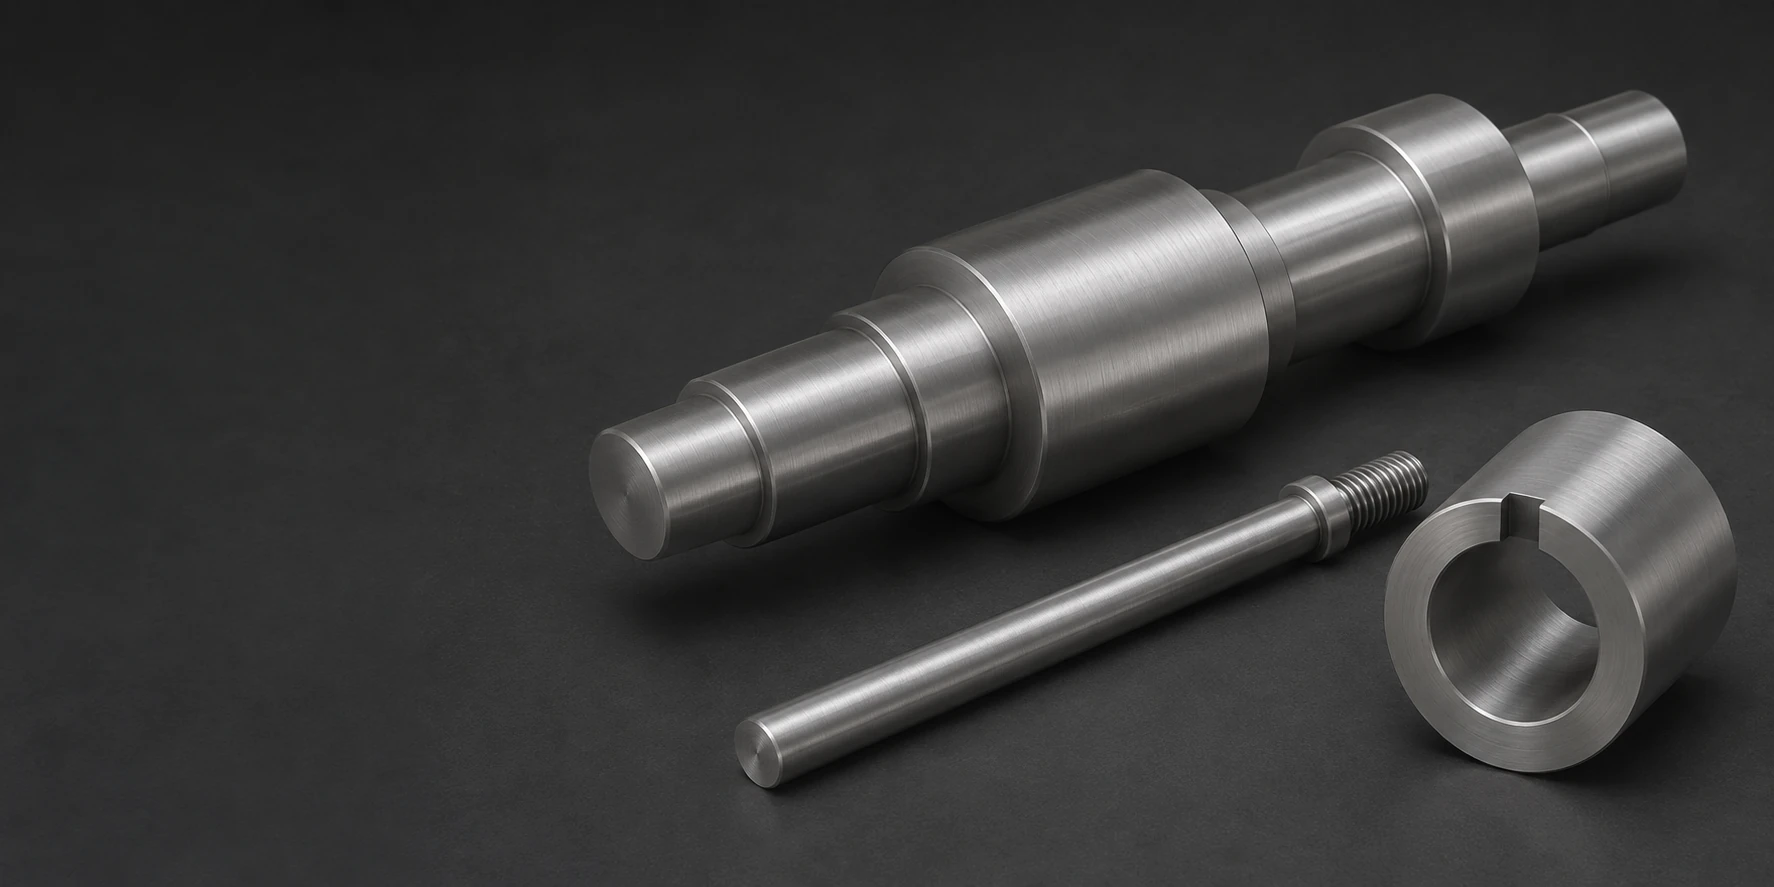
旋盤加工されたリング形状は、最終的なレースウェイおよび取付部に必要な材料を残します。レース形状は軸受設計に属し、一般的な内径公差ではありません。
円筒形の走行面これは内径および端面に関連しており、その輪郭および最終硬度は実際の接触配列に従う
スリーブは、固定されたシャフトまたはハウジング周囲に交換可能な接触面を提供します。取付公差および走行面は、それぞれ別個に受入されます。
ピンの作動トラックは、移動式ガイドと接触する箇所において連続して維持されます。保持用穴または平面は、設計仕様に明記されていない限り、当該トラックの外側に配置されます。
定位用ブッシュは、その内径を取付け用外径および肩部に接合します。周囲の治具への完全な嵌合には、角部の逃げが必要です。
カスタム円筒形接触部品には、段付き部、溝、または軸方向の穴を含めることができます。残存する加工部は、選択された熱処理および仕上げ工程に適合していなければなりません。
当社は、SUJ2製のカスタム機械加工リング、ローラー、スリーブおよび摩耗部品の見積もりを提供します。図面に示された接触面については、大量の材料削減、焼入れおよび最終研削または機械加工を予定しています。一方、ベアリング全体の荷重定格はベアリング設計に帰属します。
JIS SUJ2は、炭素含有量が約1 %で、規定されたクロム含有範囲を有する軸受用鋼の鋼種です。製品規格および清浄度要件は、在庫材選定の一部として維持されます。[1]
軟質の供給状態では、最終焼入れ前の旋盤加工およびドリル加工が可能となります。入荷時の状態は、SUJ2という材質名から推定されるものではなく、明確に識別されます。[2] [1]
最終硬度は、部品および断面に応じて選定されます。壁厚および心部における硬度の応答は、その断面に選定された熱処理に従います。[3]
軸受メーカーは、より厚い断面に対して優れた焼入性を有する鋼種と区別するためにSUJ2を指定します。所要の全断面特性を確保するための代替手段として、より大きなSUJ2材を選定することはできません。


化学および以下の軸受製造業者による硬度基準は、それぞれが明示した適用範囲を記述しているものであり、すべてのSUJ2部品に単一の硬度値を割り当てるものではない。
| 選択項目 | 参照資料 | 基準 | 調達における関連性 |
|---|---|---|---|
| 炭素 | 0.95–1.10 wt.% | 日本製鉄 SUJ2 表 | 高炭素鋼種の識別 |
| クロム | 1.30–1.60 wt.% | 同一名称の鋼種 | 軸受鋼合金の区分 |
| シリコン | 0.15–0.35 wt.% | 同一名称の鋼種 | 製品の化学組成 |
| マンガン | ≤0.50 wt.% | 同一名称の鋼種 | 高硬化性グレードを区別する |
| 一般的な焼入軸受用材料 | 57–64 HRC | JTEKT社の高炭素クロム鋼に関するガイドライン | 参照適用範囲 |
| 厚肉断面向けの選定 | 高硬化性グレードが必要となる場合がある | 軸受メーカーによるガイドライン | 断面形状に応じた熱処理方法の選択 |
| 激しい衝撃負荷 | 適切な表面硬化設計を検討すること | NSKの材質ガイドライン | コア部と接触部のバランスが異なる |
化学成分は日本製鉄 U112en に準拠します。The57–64 HRC の範囲は、JTEKT 社の一般軸受用材料硬度基準であり、すべての SUJ2 部品に要求される硬度でもなければ、VETCNC の能力保証でもありません。部品仕様書が実際の熱処理および受入を定めます。

主穴および外径の素材除去により、最終的な特性付与工程前の部品形状を確立する。薄肉リングの場合、保持された部の周囲に支持が必要である。
加工手順では、作業面および適合部品に所定の加工余裕を残します。初期の軟質状態での外径は、最終的に焼入れ済みで納入される寸法ではありません。
肩部または狭い溝により、研削砥石または切削工具のアクセスが制限されることがあります。最終輪郭は、接触部の隣接する必要な支持部を除去することなく、工具のアクセスを確保する必要があります。[4]
図面は、素材の識別、硬度、接触形状および組立ベアリングの性能要件をそれぞれ分離して規定します。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| 走行面 | 図面によるプロファイル、形状および表面粗さ | 最終仕上げ後 | 指定された表面/幾何公差の検査 |
| 取付け用内径面 | 図面による寸法および相互関係 | 納入部品 | 内径加工および基準面検査 |
| 硬度 | 指定範囲および試験位置 | 最終熱処理状態 | 合意済み硬度測定方法 |
| 完全なベアリング機能 | 組立仕様に応じた荷重/寿命要件 | 規定された軸受配置 | 個別に定義された適合性要件 |
材料、部品の寸法、および軸受の完全な性能は、それぞれ独立した受入範囲である。
当社は、指定された公差配合、輪郭形状および基準関係について見積りを行います。軸受寿命および荷重容量は、鋼種名や寸法報告書から推定されません。
エッジ上に延びる接触は、局所的な負荷条件を変化させます。作業帯および任意のリリーフは、対向部品の設計と一致しなければなりません。
深い溝は残りの断面を小さくし、焼入れおよび支持が困難になる可能性がある。その溝底部(ルート)および最終端面は、部品定義の一部として維持される。
支持用R面が直角の対向面隅部と干渉することがあります。互換性のある面取りまたは逃げ加工により、負荷を受ける肩部を不必要に鋭利にすることなく、意図された面同士を正しく密着させることができます。[4]
厚肉のハブと薄肉のリングが接合された構造では、熱処理などの工程中に異なる挙動を示す。最終的な加工手順は、外径を単一の全体として扱うのではなく、この幾何学的特徴に対応したものとなる。
リングまたはローラーが接触幾何形状を実現します。完全なベアリング構成は、依然として設計および性能の承認を必要とします。
走行帯は対向するトラックと接触します。アライメントおよび設計された接触プロファイルにより、荷重が意図しないエッジに集中することを防止します。
スリーブは機械の取付けインターフェースを維持しつつ、作業面を更新します。摩耗した対向幾何形状は、新しいスリーブの寸法決定前に評価されます。
ガイドピンまたはブッシュが可動工具部品の位置決めを行います。保持構造は、指定されたガイド長さおよびクリアランスを確保しなければなりません。

最終的な表面粗さおよび形状は、作業帯に施されます。光沢仕上げは、測定された接触プロファイルを代替するものではありません。
バリ取りは、座面長および支持用コーナー形状を維持したまま、盛り上がったエッジを除去します。
コーティングまたは局所的な処理は、その最終寸法とともに明記されます。合金中のクロムの存在から、その処理が自動的に想定されることはありません。
合意された保護状態および分離包装により、完成品の接触面が保護されます。輸送中に硬質な緩み部品がレースウェイまたはガイドトラックに傷を付けてはなりません。

材料記録にはSUJ2および必要な製品状態が明記されています。一般化された「焼入鋼」の記述では、軸受用鋼材の仕様を満たすことはできません。
当社は、承認済み接触面の輪郭、寸法および取付け基準を検査します。各形状要件は、承認済み接触面の輪郭に対して測定されます。
部品に対して要求される硬度測定位置および受入判定方法が明記されています。作業面または処理結果に関する追加検査については、それぞれ別途合意された範囲が適用されます。
近リング形状のブランクを使用すると、内径加工量を削減できますが、その材質と加工余裕は依然として注文仕様に適合する必要があります。
焼入れ処理、再セットアップ、研削加工は軟加工後の追加工程となります。薄肉部および相互に密接な関係にある座面は、この工程ルートに影響を与えます。
記録された形状、表面粗さまたは硬度の検査は、それらが重要となる箇所の特徴に対して追加作業を発生させます。別途組立状態で実施する試験も、別の範囲項目です。
同一のリングまたはピンは、NCプログラムおよび初品準備を共有します。一方、軌道面の輪郭や熱処理状態が変更された場合、それは新たな製品定義として扱われます。
初期の部品検査では、外周外形の適合性のみを確認するのではなく、取付け状態、アクセス性および相手側との接触経路を検証します。
代表試料には所定の焼入れおよび最終表面仕上げ工程が含まれており、その承認済み形状は量産ロットの意図された仕様と一致します。
承認済みの輪郭形状、基準要素間関係および硬度定義は、リリースされる部品改訂版にそのまま適用されます。
再発注では、承認済み接触および相手側との接触配置を参照します。軌道部または支持部の変更点は、交換部品の供給前に特定されます。
これらは一般的に比較される高炭素クロム軸受鋼の規格ですが、それぞれの規格および製品受入条件は同一ではありません。代替材の採用を検討する場合は、在庫発注前に実際の仕様を明確にする必要があります。
いいえ。そのクロム含有量は軸受鋼合金系を支えるものであり、ステンレス鋼の等級ではありません。腐食防止対策および想定される使用環境は、引き続き材料選定において必要な判断要素です。
No. NTN社は、硬化軸受鋼に残留オーステナイトが存在すると、時間の経過とともにその変態が生じ、寸法が変化し、内輪の嵌合における干渉量が減少することを説明しています。安定化熱処理によりこの変化を低減できますが、同時に材質の特性バランスも変化します。長期間運転または高温下で使用されるSUJ2製接触部品には、最終硬度に加えて、指定された寸法安定性および熱処理基準が必須です。
硬質材料および既存の軌道面(レースウェイ)を考慮すると、これは別途の製造および設計判断が必要です。新規に開口した穴は残留断面および表面状態に影響を及ぼす可能性があり、元の軸受の性能評価は、改造後の部品に対して自動的に適用されません。
溶接により局所的な材料組織が変化し、亀裂、硬度変化および歪みのリスクが生じます。修理作業には承認済みの工程および最終受入判定が必要であり、単なる寸法調整として扱ってはなりません。
形状、表面粗さおよび表面要件を満たすことが保証された、承認済みの製造変更のみが可能です。加工方法の名称と測定結果は異なる概念であり、加工方法の変更によって適用される工作面要件が免除されることはありません。
部品図面、SUJ2製品仕様書、数量および納期条件をお送りください。作動プロファイル、取付公差、要求硬度、および追加の熱処理または表面状態の証拠を明記してください。
製鋼メーカーの化学組成および元のベアリングメーカーによる材料ガイドライン。これはVETCNCの部品製造能力とは分離された情報である。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
