Półfabrykaty pierścieni łożyskowych
Geometria toczonego pierścienia pozostawia materiał na końcową powierzchnię bieżni i cechy montażowe. Profil bieżni należy do projektu łożyska, a nie do ogólnej tolerancji otworu.
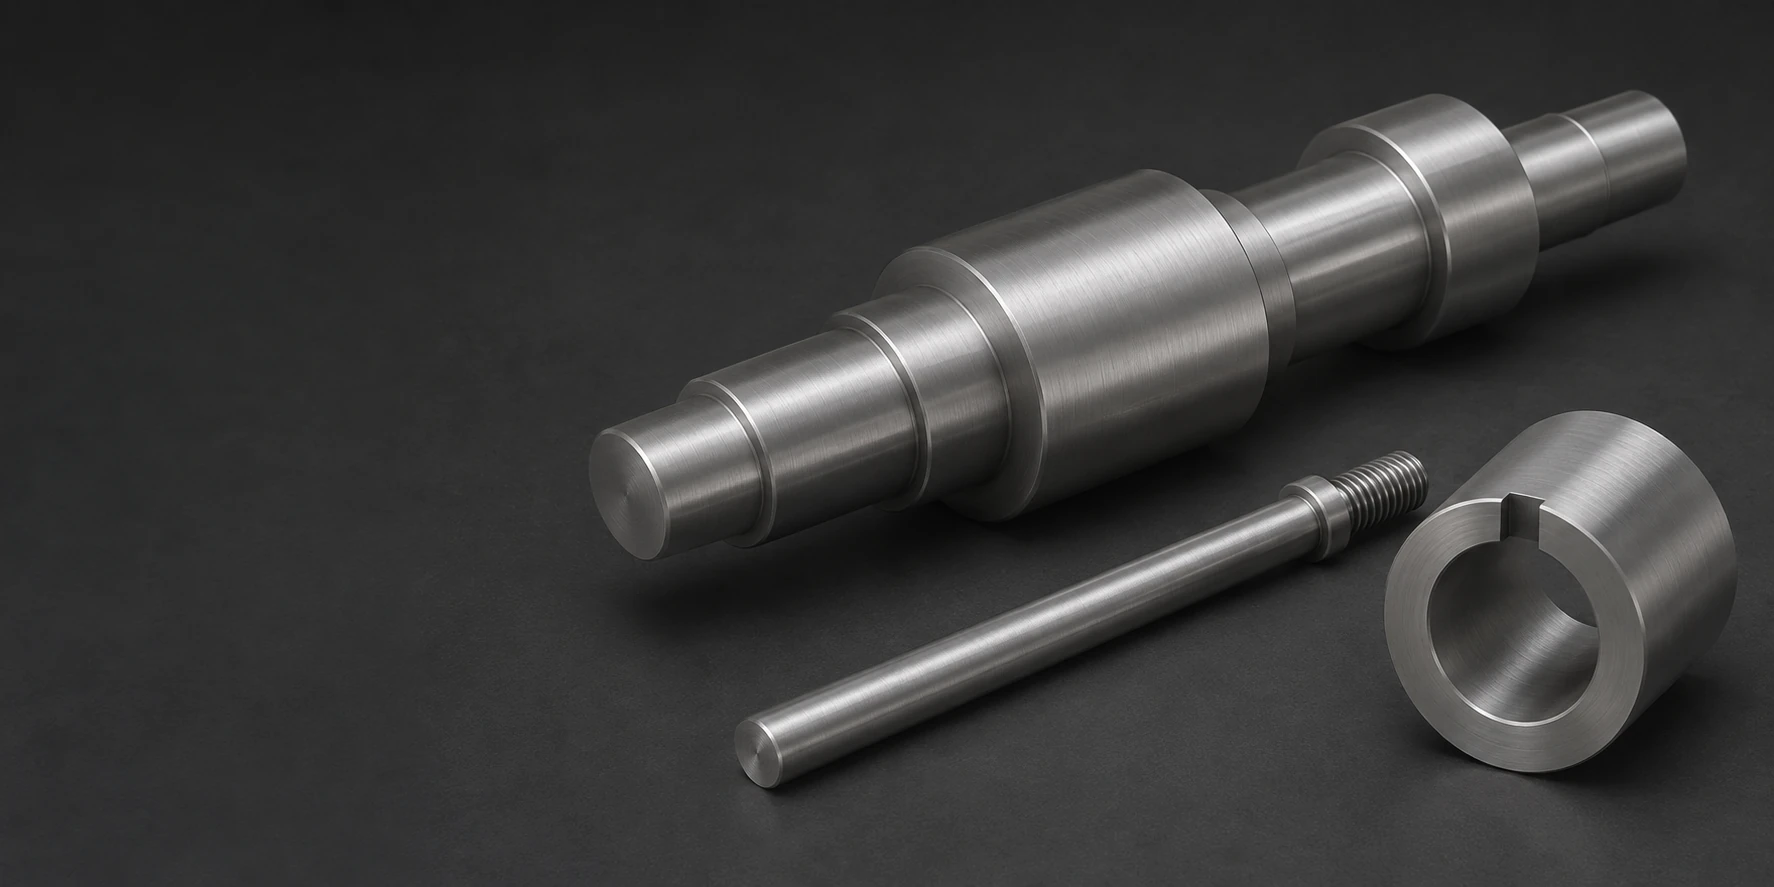
Geometria toczonego pierścienia pozostawia materiał na końcową powierzchnię bieżni i cechy montażowe. Profil bieżni należy do projektu łożyska, a nie do ogólnej tolerancji otworu.
Walcowa powierzchnia roboczajest powiązana z otworem i powierzchniami czołowymi. Jego profil oraz ostateczna twardość wynikają z rzeczywistego układu kontaktowego.
Tuleja zapewnia wymienną powierzchnię styku wokół osadzonego wału lub korpusu. Pasowanie montażowe i powierzchnia robocza są akceptowane osobno.
Ścieżka robocza sworznia pozostaje ciągła w miejscach styku z poruszającym się prowadnikiem. Otwory mocujące lub płaszczyzny montażowe znajdują się poza tą ścieżką, chyba że projekt przewiduje inaczej.
Tuleja lokalizacyjna łączy swój otwór z średnicą montażową i powierzchnią czołową. Wymagana jest luz kątowy dla pełnego osadzenia w otaczającym narzędziu.
Indywidualne walcowe powierzchnie styku mogą obejmować stopnie, rowki lub otwory osiowe. Sekcja osadzona musi być odpowiednia dla wybranej metody obróbki cieplnej i wykończeniowej.
Wyceniamy niestandardowo obrabiane pierścienie, wałki, tuleje i elementy cierne ze stali SUJ2. W przypadku dużego zdejmowania materiału, hartowania oraz szlifowania lub obróbki końcowej zaplanowano je na powierzchniach stykowych wskazanych na rysunku, podczas gdy nośność obciążeniowa całego łożyska należy do projektu łożyska.
JIS SUJ2 to gatunek stali łożyskowej zawierający około 1 % węgla oraz określony zakres chromu. Standard wyrobu i wymagania dotyczące czystości materiału pozostają częścią doboru surowca.[1]
Miękki stan dostarczenia umożliwia toczenie i wiercenie przed końcowym hartowaniem. Stan dostarczonego materiału jest identyfikowany, a nie wnioskowany na podstawie nazwy SUJ2.[2] [1]
Ostateczna twardość jest dobierana dla danego elementu i przekroju. Odpowiedź twardości w ścianie i w rdzeniu odpowiada zastosowanemu procesowi obróbki cieplnej dla tego przekroju.[3]
Producenci łożysk rozróżniają SUJ2 od gatunków o większej hartowalności stosowanych w przypadku grubszego przekroju. Wybór większego półfabrykatu SUJ2 nie zastępuje rozwiązania wymaganych właściwości przez cały przekrój.


Stale łożyskowe wysokowęglowe oraz stali łożyskowe niskowęglowe utwardzane w warstwie powierzchniowej to różne rozwiązania materiałowe. Twarda powierzchnia przy bardziej odpornym rdzeniu może spełniać inne wymagania związane z obciążeniem udarowym niż element utwardzony na całej głębokości. Wybór kombinacji materiału i obróbki cieplnej należy do osoby uprawnionej do zatwierdzania rysunku.[1] [4]
Skład chemiczny oraz poniższe odniesienia do twardości stali łożyskowej opisują ich określone zakresy zastosowania; nie przypisują jednej wartości twardości wszystkim częściam z SUJ2.
| Pozycja doboru | Odniesienie. | Podstawa | Znaczenie zakupowe |
|---|---|---|---|
| Węgiel | 0,95–1,10 mas.% | tabela stali łożyskowej Nippon Steel SUJ2 | tożsamość wysokowęglowej klasy stali |
| chrom | 1,30–1,60 mas.% | ta sama nazwana klasa stali | różnica między stopami stalowymi przeznaczonymi na łożyska |
| krzem | 0,15–0,35 mas.% | ta sama nazwana klasa stali | skład chemiczny produktu |
| mangan | ≤0,50 mas.% | ta sama nazwana klasa stali | różnić klasy stali o wyższej hartowalności |
| ogólny materiał łożyskowy po hartowaniu | 57–64 HRC | wytyczne JTEKT dotyczące wysokowęglowych stali chromowych | zakres zastosowań odniesienia |
| dobór dla grubszego przekroju | może być konieczne zastosowanie klas stali o wyższej hartowalności | wytyczne producentów łożysk | dobór obróbki cieplnej zależny od przekroju |
| ciężkie obciążenia udarowe | rozważyć odpowiednie projektowanie hartowania powierzchniowego | wytyczne materiałowe NSK | inny bilans twardości rdzenia i powierzchni kontaktowej |
Skład chemiczny zgodny z normą Nippon Steel U112en. Zakres twardości The57–64 HRC to ogólna odniesieniowa wartość materiałowa łożysk firmy JTEKT, a nie wymagana twardość dla każdej części ze stali SUJ2 ani zapewnienie możliwości technologicznych VETCNC. W specyfikacji komponentu określono rzeczywistą obróbkę cieplną i kryteria akceptacji.

Główna operacja wytaczania i usuwanie materiału z zewnętrznej powierzchni definiują kształt elementu przed końcową obróbką uzyskującą wymagane właściwości. Cienkie pierścienie wymagają podparcia wokół sekcji pozostawianej w elemencie.
Trasa pozostawia nadmiar materiału na powierzchni roboczej oraz na cechach dopasowania. Wcześniejszy średnica w stanie miękkim nie jest końcową wymiarową średnicą w stanie utwardzonym.
Plecionka lub wąski rowek mogą ograniczać dostęp szlifierki lub narzędzia skrawającego. Ostateczny kształt musi zapewniać możliwość obróbki bez usuwania wymaganego wsparcia obok powierzchni styku.[4]
Rysunek oddziela identyfikację materiału wyjściowego, twardość, kształt powierzchni kontaktowej oraz wszelkie wymagania dotyczące wydajności zmontowanego łożyska.
| Cecha | Wymaganie lub odniesienie | Zaakceptowany warunek | Weryfikacja |
|---|---|---|---|
| Powierzchnia robocza | Profil rysunku, kształt i tekstura | Po końcowej obróbce | Sprawdzenie określonej powierzchni/geometry |
| Otwór montażowy | Wielkość rysunku oraz zależności między elementami | Dostarczona część | Wytoczyć i sprawdzić punkty odniesienia |
| Twardość | Określony zakres i miejsca badań | Stan końcowej obróbki | Zaakceptowana metoda pomiaru twardości |
| Pełna funkcja łożyska | Wymagania dotyczące obciążenia i trwałości dostosowane do konkretnej zastosowania w układzie montażowym | Zdefiniowany układ łożyskowy | Osobno określona kwalifikacja |
Materiał, wymiary elementów oraz pełna wydajność łożyska stanowią osobne zakresy akceptacji.
Wyceniamy podane pasowania, kształt profilu oraz relacje odniesienia. Trwałość i nośność łożyska nie są wnioskowane na podstawie nazwy gatunku stali ani raportu wymiarowego.
Styk przesuwający się na krawędź tworzy inną lokalną sytuację obciążeniową. Pas roboczy oraz ewentualne uchylki muszą być zgodne z projektem współpracującego elementu.
Głęboki wyrób zmniejsza grubość pozostałej sekcji i może utrudniać hartowanie oraz zapewnienie odpowiedniego podparcia. Jego korzeń oraz końcowa krawędź pozostają częścią definicji elementu.
Promień wspierający może zakłócać kwadratowy narożnik współpracujący. Zgodny fazowanie lub luz umożliwia osadzenie zamierzonych powierzchni bez niepotrzebnego ostrzenia obciążonego czoła.[4]
Gruby wałek połączony z cienką pierścieniową częścią zachowuje się inaczej podczas obróbki cieplnej. Ostateczna ścieżka technologiczna uwzględnia tę geometrię, a nie traktuje średnicy zewnętrznej jako całościowego elementu.
Pierścień lub rolek dostarcza wyznaczonej geometrii styku. Pełny układ łożyskowy nadal wymaga własnego projektu oraz akceptacji wydajności.
Pas roboczy styka się z współpracującą ścieżką. Właściwe wypoziomowanie oraz zaprojektowany profil styku zapobiegają skupieniu obciążenia na nieprzewidzianej krawędzi.
Tuleja zachowuje interfejs montażowy maszyny, odnawiając jednocześnie jej powierzchnię roboczą. Zużyta geometria powierzchni współpracującej jest oceniana przed wyznaczeniem wymiarów nowej tulei.
Sworzeń lub tuleja prowadząca lokalizuje ruchomy element narzędzia. Elementy zabezpieczające muszą pozostawić dostępne określoną długość prowadzenia oraz luz montażowy.

Ostateczna tekstura i kształt są nadawane pasie roboczemu. Połyskająca powierzchnia nie zastępuje zmierzonego profilu kontaktowego.
Zdejmowanie wykańczaków usuwa wystające krawędzie, zachowując przy tym długość oprzywania oraz geometrię wspierającego narożnika.
Pokrycie lub lokalne zabieg technologiczny są identyfikowane z ich końcowymi wymiarami. Nie zakłada się ich obecności wyłącznie na podstawie zawartości chromu w stopie.
Umowny stan ochronny oraz oddzielne opakowanie chronią gotowe powierzchnie kontaktowe. Twarde, luźne elementy mocujące nie mogą uszkodzić bieżni tocznej ani toru prowadzącego podczas transportu.

Dokumentacja materiału identyfikuje stal SUJ2 oraz wymagany stan wyrobu. Ogólna nazwa „stal hartowana” nie rozstrzyga specyfikacji stali łożyskowej.
Sprawdzamy zwolniony profil kontaktowy, wymiary oraz odniesienia montażowe. Każdy wymóg dotyczący kształtu jest mierzony względem zwolnionego profilu kontaktowego.
Miejsca pomiaru wymaganej twardości oraz metoda akceptacji są określone dla danej części. Dodatkowe kontrole powierzchni roboczej lub skutku zabiegu technologicznego mają własny, umowny zakres.
Półwytwór w formie pierścienia bliskiego końcowej postaci może ograniczyć objętość materiału do usunięcia z otworu walcowego, jednak jego tożsamość materiałowa i warstwa nadmiaru muszą nadal odpowiadać zamówieniu.
Zabiegi cieplne, ponowne ustawienie i szlifowanie dodają operacji po obróbce miękkiej. Cienkie ścianki oraz blisko położone powierzchnie oprzywania wpływają na wybór tej trasy technologicznej.
Zapisane pomiary kształtu, tekstury lub twardości zwiększają zakres prac w miejscach, gdzie mają one znaczenie. Oddzielny test złożony stanowi kolejny element zakresu prac.
Tożsame pierścienie lub sworznie współdzielą programowanie i przygotowanie pierwszej sztuki. Zmiana profilu bieżni lub stanu obróbki cieplnej pozostaje nową definicją produkcji.
Pierwsza sztuka sprawdza montaż, dostęp oraz ścieżkę kontaktową z partnerem połączenia, a nie tylko to, czy zewnętrzny kontur pasuje.
Przykładowy element reprezentatywny obejmuje wymagane hartowanie oraz końcową trasę obróbki powierzchni, więc zaakceptowana geometria odpowiada zamierzonej partii.
Zaakceptowany profil, relacje odniesienia oraz definicja twardości przenoszone są do wydanej wersji komponentu.
Powtórzenie odnosi się do zaakceptowanego kontaktu i układu dopasowania. Zmiany w torze lub podporze są identyfikowane przed dostawą części zamiennych.
Te gatunki stali łożyskowej z wysoką zawartością węgla i chromu są często porównywane, ale ich normy oraz kryteria akceptacji produktu nie są identyczne. Propozycja zamiennika wymaga uprzedniego ustalenia rzeczywistej specyfikacji przed zamówieniem materiału na stan.
Nie. Zawartość chromu wspiera układ stopowy stali łożyskowej; nie jest to gatunek stali nierdzewnej. Ochrona przed korozją oraz przewidziane środowisko eksploatacyjne pozostają nadal niezbędnymi decyzjami materiałowymi.
Nie. NTN wyjaśnia, że utrzymywany austenit w utwardzonej stali łożyskowej może przekształcać się w czasie, powodując zmiany wymiarów i obniżenie naprężeń ściskających w miejscu osadzenia pierścienia wewnętrznego. Obróbka stabilizująca może ograniczyć te zmiany, ale jednocześnie modyfikuje równowagę własności materiałowych. Długotrwała lub nagrzana strefa kontaktu ze stalą SUJ2 wymaga określenia stabilności i podstawy obróbki cieplnej zgodnie ze specyfikacją, oprócz końcowej twardości.
Twardy materiał oraz istniejące bieżnie toczne czynią tę decyzję osobnym zagadnieniem technologicznym i konstrukcyjnym. Nowe otwory mogą zmienić grubość zachowanego przekroju oraz stan powierzchni; oryginalna klasa nośności łożyska nie obejmuje automatycznie zmodyfikowanego elementu.
Spawanie zmienia lokalną strukturę materiału i może powodować pęknięcia, zwiększenie twardości oraz odkształcenia. Naprawa wymaga zatwierdzonej metody wykonania oraz ostatecznej akceptacji, a nie może być traktowana jako zwykła korekta wymiarów.
Jedynie poprzez zatwierdzoną zmianę procesu produkcyjnego, która nadal spełnia określone wymagania dotyczące kształtu, tekstury i stanu powierzchni. Nazwa procesu różni się od wyniku pomiarowego; jej zmiana nie zwalnia od obowiązujących wymagań dotyczących powierzchni roboczych.
Wyślij rysunek części, specyfikację produktu ze stali SUJ2, ilość oraz warunki dostawy. Wskazórz profil roboczy, pasowania montażowe, wymaganą twardość oraz wszelkie dodatkowe obróbki cieplne lub dowody stanu powierzchni.
Skład chemiczny stali producenta oraz oryginalne wytyczne materiału od producenta łożysk – oddzielone od możliwości produkcyjnych VETCNC.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
