Ruwe ringen voor lagers
De gedraaide ringgeometrie laat materiaal over voor de definitieve loopbaan en montagekenmerken. Het loopbaanprofiel behoort tot het lagerontwerp, niet tot een algemene boringstolerantie.
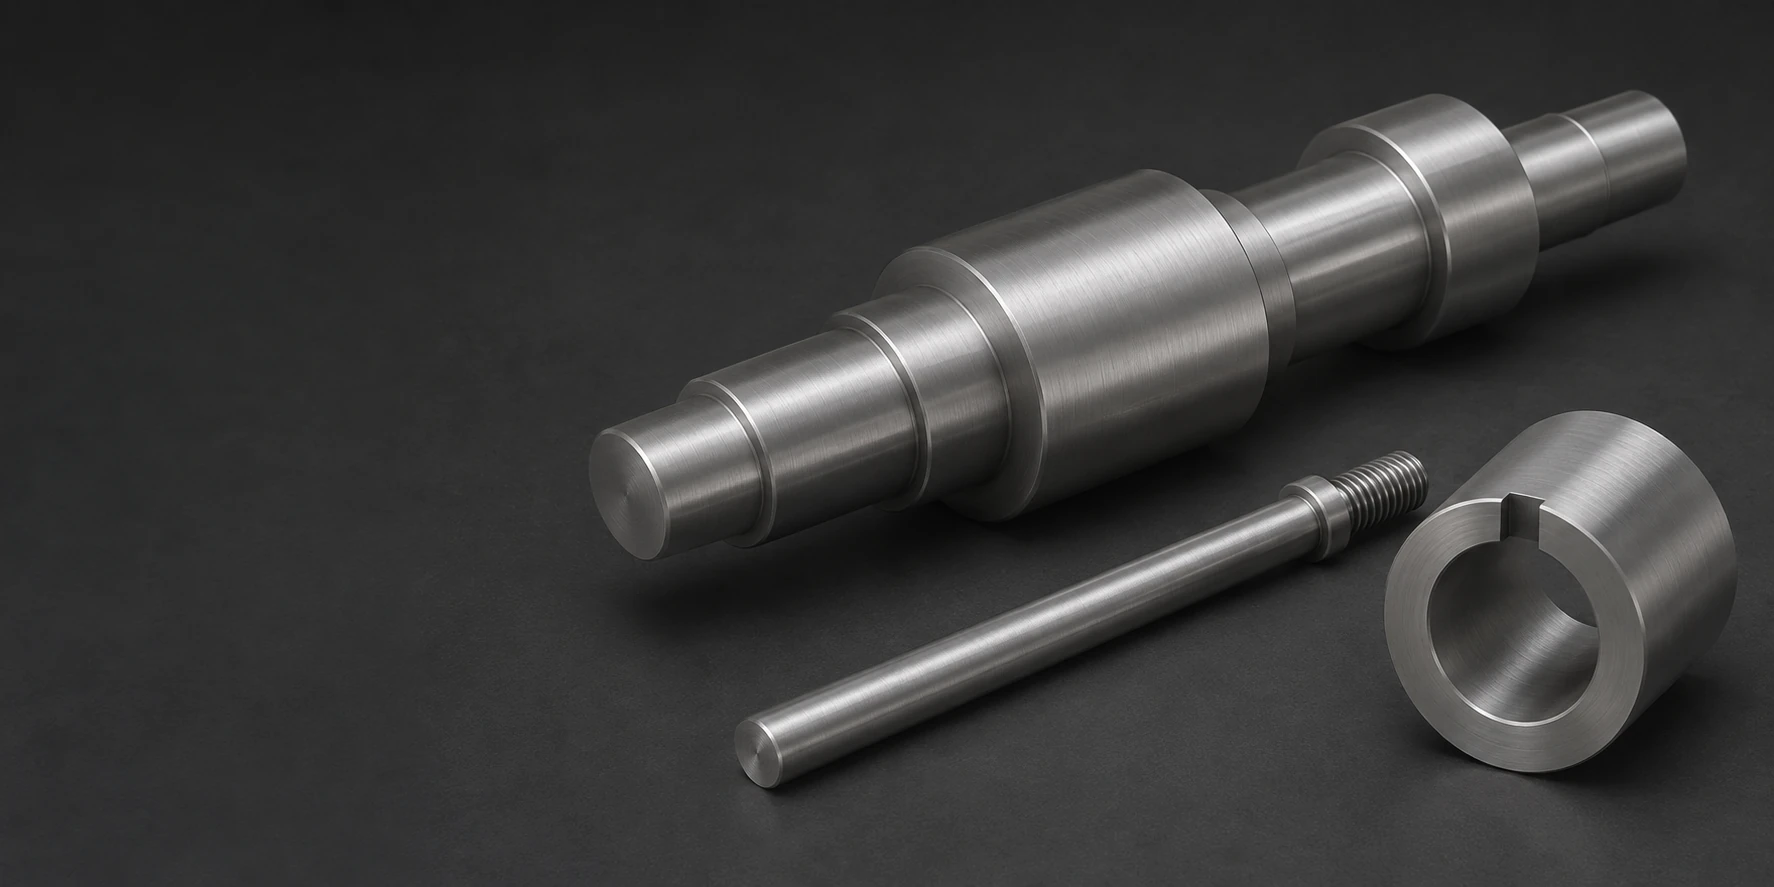
De gedraaide ringgeometrie laat materiaal over voor de definitieve loopbaan en montagekenmerken. Het loopbaanprofiel behoort tot het lagerontwerp, niet tot een algemene boringstolerantie.
Een cilindrisch loopoppervlak Is gerelateerd aan de boring en de eindvlakken. Zijn profiel en eindhardheid volgen de daadwerkelijke contactopstelling
Een busje biedt een vervangbaar contact rond een vastgezet as- of behuizinggedeelte. De montagepasvorm en het loopvlak worden afzonderlijk geaccepteerd.
Het werkende spoor van een pen blijft continu waar deze in contact staat met de bewegende geleiding. Vastzetgaten of vlakken behoren buiten dat spoor, tenzij het ontwerp anders aangeeft.
Een locatiebus verbindt zijn boring met de montage-diameter en schouder. Hoekafruiming is nodig voor volledige opname in de omringende gereedschapsopspanning.
Op maat gemaakte cilindrische contactonderdelen kunnen onder meer trappen, groeven of axiale gaten bevatten. Het vastgehouden gedeelte moet geschikt zijn voor de gekozen warmtebehandeling en nabewerking.
Wij bieden op maat gefreesde en gedraaide SUJ2-ring, -rol, -bus en slijtcomponenten aan. Voor de contactvlakken uit de tekening is een grotere materiaalafname, uitharden en eindgrinding of eindverspaning gepland, terwijl de belastingscapaciteit van een volledig lager onderdeel is van het lagerontwerp.
JIS SUJ2 is een lagerstaalgraad met ongeveer 1 % koolstof en een gedefinieerd chroombereik. De productnorm en reinheidseisen maken deel uit van de keuze van het uitgangsmateriaal.[1]
Een zachte geleverde toestand ondersteunt draaien en boren vóór het definitieve uitharden. De inkomende toestand wordt geïdentificeerd en niet afgeleid uit de naam SUJ2.[2] [1]
De definitieve hardheid wordt gekozen op basis van het onderdeel en de sectie. De hardheidsrespons door de wand en kern volgt de voor die sectie gekozen behandeling.[3]
Lagerfabrikanten onderscheiden SUJ2 van kwaliteiten met hogere uithardbaarheid voor grotere doorsneden. Het kiezen van een groter SUJ2-blok is geen vervanging voor het waarborgen van de vereiste doorsnede-eigenschappen.


Hoogkoolstofhoudende lagerstalen en carburerende laagkoolstofhoudende lagerstalen zijn verschillende keuzemogelijkheden. Een harde oppervlakte op een taaiere kern kan voldoen aan andere schokbelastingsvereisten dan een volledig gehard onderdeel. De tekeningsverantwoordelijke kiest die combinatie van materiaal en behandeling.[1] [4]
De chemische samenstelling en de hieronder vermelde referentie voor lagermateriaal beschrijven hun aangegeven toepassingsgebieden; zij wijzen niet één enkele hardheid toe aan alle SUJ2-onderdelen.
| Selectie-item | Referentie | Basis | Aankooprelevantie |
|---|---|---|---|
| Koolstof | 0.95–1.10 wt.% | Tabel Nippon Steel SUJ2 | Identiteit van hoogkoolstof-kwaliteit |
| Chroom | 1.30–1.60 wt.% | Zelfde benoemde kwaliteit | Onderscheid tussen lagerstaallegeringen |
| Silicium | 0.15–0.35 wt.% | Zelfde benoemde kwaliteit | Productchemie |
| Mangaan | ≤0,50 wt.% | Zelfde benoemde kwaliteit | Onderscheid hoger uithardbare kwaliteiten |
| Algemene geharde lagermateriaal | 57–64 HRC | JTEKT-richtlijn voor hoogkoolstof-chroomstaal | Referentietoepassingsgebied |
| Selectie voor dikkerwandige onderdelen | Hogere uithardbare kwaliteiten zijn mogelijk vereist | Leveranciersrichtlijn voor lagerfabrikanten | Behandeling gekozen op basis van wanddikte |
| Zware schokbelasting | Overweeg een geschikt oppervlaktehardingsontwerp | NSK-materiaalrichtlijn | Anders evenwicht tussen kern en contactvlak |
De chemische samenstelling volgt Nippon Steel U112en. Het bereik van 57–64 HRC is JTEKT’s algemene referentie voor lagermateriaal, niet de vereiste hardheid voor elk SUJ2-onderdeel noch een belofte van VETCNC op het gebied van bewerking. De onderdeelspecificatie bepaalt de daadwerkelijke warmtebehandeling en acceptatie.

Grovere bewerking van de hoofdbuis en buitenomtrek bepaalt de vorm van het onderdeel voordat het de definitieve eigenschapsroute volgt. Dunne ringen vereisen ondersteuning rond de behouden sectie.
De bewerkingsroute laat een bewerkingsvoorraad op het werkend oppervlak en de pasvormkenmerken. Een eerdere diameter in zachte toestand is niet de geleverde diameter na uitharding.
Een schouder of smalle groef kan de slijpschijf of het snijgereedschap beperken. Het uiteindelijke profiel moet toegankelijk zijn zonder dat de vereiste ondersteuning naast het contactgebied hoeft te worden verwijderd.[4]
De tekening onderscheidt de identiteit van het uitgangsmateriaal, de hardheid, de contactvorm en eventuele prestatievereisten van het geassembleerde lager.
| Kenmerk | Vereiste of referentie | Geaccepteerde toestand | Verificatie |
|---|---|---|---|
| Loopoppervlak | Profiel, vorm en textuur volgens tekening | Na de definitieve bewerking | Gespecificeerde controle van oppervlak/geometrie |
| Montageboring | Afmeting en relatie volgens tekening | Geleverd onderdeel | Controle van boring en referentievlak |
| Hardheid | Gespecificeerd bereik en meetlocaties | Toestand na de definitieve warmtebehandeling | Overeengekomen hardheidsmethode |
| Volledige lagerfunctie | Montagespecifieke belastings-/levensduureisen | Gedefinieerde lageropstelling | Afzonderlijk gespecificeerde kwalificatie |
Materiaal, onderdeelafmetingen en volledige lagerprestatie zijn afzonderlijke acceptatiegebieden.
Wij bieden de gespecificeerde passingen, profielen en referentierelaties aan. Lagerlevensduur en draagvermogen worden niet afgeleid uit de materiaalbenaming of een dimensionaal rapport.
Een contact dat op een rand uitkomt, creëert een andere lokale belastingsconditie. De werkband en eventuele ontlasting moeten overeenkomen met het tegenliggende ontwerp.
Een diepe groef vermindert de resterende doorsnede en kan het harden en ondersteunen bemoeilijken. De groefbasis en de uiteindelijke rand blijven onderdeel van de componentdefinitie.
Een ondersteunende radius kan interfereren met een vierkante aansluitende hoek. Een compatibele afschuining of ontlasting zorgt ervoor dat de bedoelde vlakken correct op elkaar passen, zonder de belaste schouder onnodig te verscherpen.[4]
Een dikke naaf die is verbonden met een dunne ring reageert anders tijdens de warmtebehandeling. De definitieve bewerkingsroute houdt rekening met die geometrie, in plaats van de buitendiameter als geheel onderdeel te behandelen.
Een ring of rol levert de vrijgegeven contactgeometrie. De volledige lageropstelling vereist nog steeds haar eigen ontwerp- en prestatieacceptatie.
De werkband raakt een tegenliggend spoor. Uitlijning en het ontworpen contactprofiel voorkomen dat de belasting zich concentreert op een onbedoelde rand.
De huls behoudt de montageinterface van de machine terwijl het werkoppervlak wordt vernieuwd. De versleten tegenliggende geometrie wordt beoordeeld voordat de nieuwe huls wordt uitgemeten.
Een geleidingspin of -bus positioneert een bewegende gereedschapscomponent. Vasthoudende kenmerken moeten de gespecificeerde geleidingslengte en speeltolerantie vrijlaten.

De definitieve textuur en vorm worden aangebracht op de werkband. Een gepolijste uitstraling vervangt niet het gemeten contactprofiel.
Ontbramen verwijdert verhoogde randen, terwijl de aansluitlengte en de ondersteunende hoekgeometrie behouden blijven.
Een coating of lokale behandeling wordt geïdentificeerd met haar eindafmetingen. Deze wordt niet afgeleid uit het aanwezig zijn van chroom in de legering.
De overeengekomen beschermende toestand en gescheiden verpakking beschermen de afgewerkte contactvlakken. Harde, losse bevestigingsmaterialen mogen tijdens het transport geen sporen achterlaten op een loopbaan of geleidingspad.

Het materiaaldossier geeft SUJ2 en de vereiste producttoestand aan. Een algemene omschrijving van gehard staal kan de specificatie voor lagerstaal niet vervangen.
Wij inspecteren het vrijgegeven contactprofiel, de afmetingen en de montageverwijzingen. Elke vormvereiste wordt gemeten ten opzichte van het vrijgegeven contactprofiel.
De vereiste locaties voor hardheidsbepaling en de acceptatiemethode zijn voor het onderdeel gespecificeerd. Aanvullende controles van een werkoppervlak of van het resultaat van een behandeling hebben elk een eigen overeengekomen omvang.
Een bijna-ringvormig halffabricaat kan de hoeveelheid materiaalverwijdering in de boring verminderen, maar de materiaalidentiteit en de bewerkingsvoorraad moeten nog steeds aan de bestelling voldoen.
Behandeling, herinstellen en slijpen voegen bewerkingen toe na de zachte verspaning. Dunne wanden en nauw verwante zitvlakken beïnvloeden deze route.
Geregistreerde vorm-, textuur- of hardheidscontroles vergroten de werklast op de functiegebieden waar zij van belang zijn. Een aparte geassembleerde test is een andere item in de omvang.
Identieke ringen of pennen delen programmeerdata en voorbereiding van het eerste stuk. Een gewijzigd loopbaanprofiel of een gewijzigde behandeltoestand blijft een nieuwe productdefinitie.
De controle van het eerste stuk richt zich op montage, toegankelijkheid en het contactpad met het tegenonderdeel, en niet alleen op het feit of de buitenomtrek past.
Het representatieve monster omvat de vereiste uithardings- en definitieve oppervlaktetraject, zodat de geaccepteerde geometrie overeenkomt met die van de beoogde partij.
Het geaccepteerde profiel, de referentieverhoudingen en de hardheidsdefinitie worden overgenomen in de vrijgegeven componentherziening.
Een herhaling verwijst naar het geaccepteerde contact en de bijbehorende montageopstelling. Wijzigingen aan de loopbaan of de ondersteuning worden geïdentificeerd voordat vervangende onderdelen worden geleverd.
Dit zijn veelgebruikte vergelijkbare hoogkoolstof-chroom lagerstaalrangen, maar hun normen en productacceptatie zijn niet identiek. Een voorgestelde vervanging vereist dat de daadwerkelijke specificatie wordt vastgesteld voordat voorraad wordt besteld.
Nee. Het chroomgehalte ondersteunt het lagerstaal-legeringssysteem; het is geen roestvast staal. Corrosiebescherming en de beoogde omgeving blijven noodzakelijke materiaalkeuzes.
Nee. NTN verklaart dat afgestaan austeniet in gehard lagerstaal zich in de tijd kan omzetten en daardoor de afmetingen kan veranderen, wat leidt tot een vermindering van de perspassing bij de binnenring. Een stabilisatiebehandeling kan die verandering verminderen, maar wijzigt ook de balans van eigenschappen. Een langdurig of verwarmd SUJ2-contact vereist naast de eindhardheid de gespecificeerde stabiliteit en de basis van de warmtebehandeling.
Het harde materiaal en de bestaande loopbaan maken dit tot een afzonderlijke productie- en constructiebeslissing. Nieuwe gaten kunnen de resterende doorsnede en de oppervlaktoestand wijzigen; de oorspronkelijke lagerclassificatie dekt het gewijzigde onderdeel niet automatisch.
Lassen verandert de lokale materiaalstructuur en kan scheurvorming, hardheidsveranderingen en vervorming veroorzaken. Een herstel vereist een goedgekeurde werkwijze en definitieve goedkeuring, en mag niet worden beschouwd als een gewone dimensionele aanpassing.
Alleen via een goedgekeurde productiewijziging die nog steeds voldoet aan de gespecificeerde vorm-, textuur- en oppervlaktevereisten. De procesnaam verschilt van het gemeten resultaat; een wijziging daarvan kan een toepasselijke werkoppervlaktevereiste niet opheffen.
Stuur de componenttekening, de SUJ2-productspecificatie, de gewenste hoeveelheid en de leveringsvoorwaarden. Geef het werkprofiel, de montagepassingen, de vereiste hardheid en eventuele aanvullende behandeling of oppervlaktebewijs aan.
Chemie volgens de staalproducent en oorspronkelijke materiaalrichtlijnen van de lagerfabrikant, gescheiden van de componentcapaciteiten van VETCNC.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
