Aller au contenu
VETCNCFABRICATION CNC
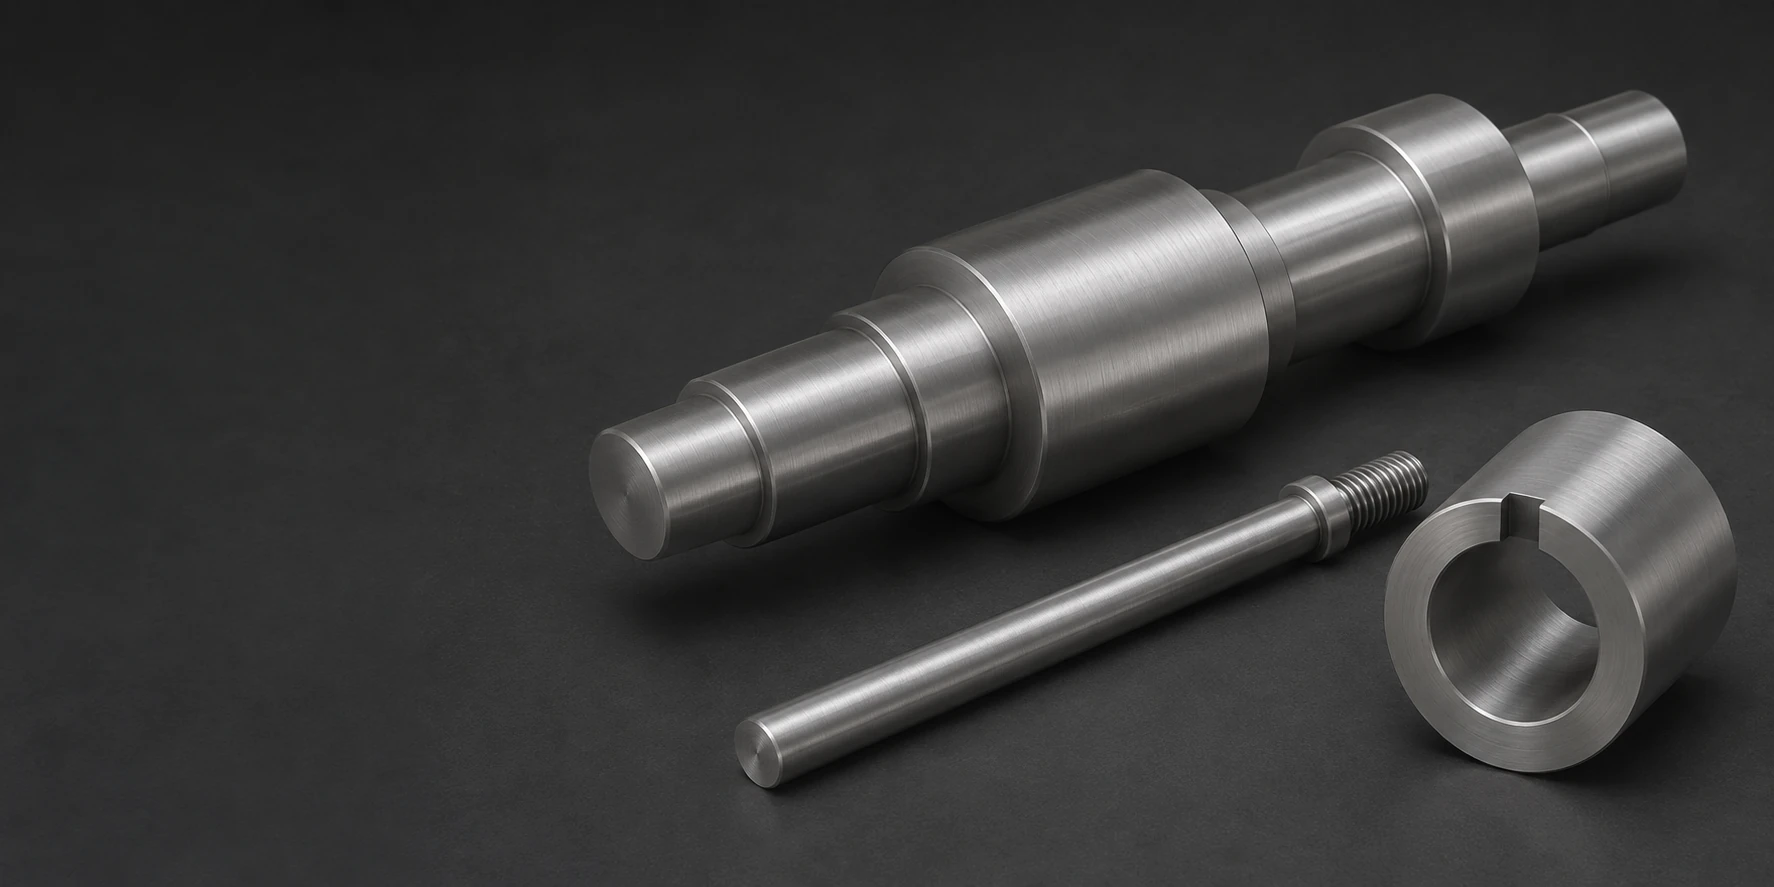
Arbre moteur métallique à diamètres étagés, tige filetée à une extrémité et moyeu cannelé, posés sur une surface sombre

Usinage CNC de l’acier à roulement SUJ2
Usinage

Comparez les spécifications du SUJ2

Bagues, rouleaux et composants d’usure en SUJ2

6 types de composants

Ébauches de bagues à roulements

La géométrie tournée de la bague laisse de la matière pour la rainure de roulement finale et les éléments de montage. Le profil de la rainure relève de la conception du roulement, et non d’une tolérance générique du diamètre intérieur.

Rouleaux de guidage

Une surface cylindrique de glissement est liée à l’alésage et aux faces d’extrémité. Son profil et sa dureté finale suivent la disposition réelle des contacts.

Manchons d’usure

Un manchon assure un contact remplaçable autour d’un arbre ou d’un logement maintenu. L’ajustement de montage et la surface de glissement sont acceptés séparément.

Goupilles de guidage

La zone de contact fonctionnelle d’une goupille reste continue là où elle entre en contact avec le guidage mobile. Les trous de fixation ou les surfaces planes appartiennent à l’extérieur de cette zone, sauf indication contraire dans la conception.

Douilles de positionnement

Une douille de positionnement relie son alésage au diamètre de montage et à l’épaulement. Un dégagement d’angle est nécessaire pour un positionnement complet dans l’outil environnant.

Pièces cylindriques d’usure

Des contacts cylindriques sur mesure peuvent comporter des épaulements, des rainures ou des perçages axiaux. La section maintenue doit être compatible avec le traitement thermique et la voie d’usinage finale retenus.

Nous établissons des devis pour des bagues, rouleaux, manchons et composants d’usure sur mesure usinés en SUJ2. L’enlèvement de matière important, la trempe et le meulage ou l’usinage final sont prévus sur les surfaces de contact indiquées sur le plan, tandis que la capacité de charge d’un roulement complet relève de la conception du roulement.

Stock en SUJ2 et état final des surfaces de contact

Acier à roulement à haut carbone et au chrome SUJ2

L’SUJ2 selon la norme JIS est une nuance d’acier pour roulements contenant environ 1 % de carbone et présentant une teneur en chrome définie. La norme produit et les exigences de propreté font partie intégrante de la sélection du matériau brut.[1]

Focus de sélection
Spécification exacte d’acier à roulement

Stock fourni en état sphéroïdisé ou malléable pour usinage

Un état fourni tendre permet le tournage et le perçage avant la trempe finale. L’état à réception est identifié explicitement, sans être déduit du simple nom « SUJ2 ».[2] [1]

Focus de sélection
Enlèvement majeur de matière avant la trempe

Pièces en contact durcies

La dureté finale est choisie en fonction du composant et de sa section. La réponse en dureté à travers la paroi et le cœur suit le traitement retenu pour cette section.[3]

Focus de sélection
Réponse en service des zones de contact et de la section

Alternatives pour sections épaisses

Les fabricants de roulements distinguent l’SUJ2 des nuances présentant une meilleure trempabilité pour les sections épaisses. Choisir un brut SUJ2 plus volumineux ne remplace pas la résolution des propriétés requises à travers toute la section.

Focus de sélection
Trempabilité à la section réelle
Deux brut de barre ronde pleine non marqués
Pièces découpées rectangulaires empilées en tôle métallique, avec bords sciés plats

La trempe intégrale et la cémentation (ou nitruration) ont des finalités différentes

Les aciers pour roulements à haute teneur en carbone et les aciers pour roulements à faible teneur en carbone cémentés constituent des choix différents. Une surface dure sur un cœur plus tenace peut répondre à une exigence de charge par choc différente de celle d’un composant trempé dans toute son épaisseur. L’autorité chargée du dessin sélectionne cette combinaison de matériau et de traitement.[1] [4]

La composition chimique et la référence de dureté des fabricants de roulements ci-dessous décrivent leurs domaines d’application déclarés ; elles n’imposent pas une dureté unique à toutes les pièces en SUJ2

Identification du SUJ2 et référence au matériau pour roulements
Élément de sélectionRéférenceBasePertinence pour l’achat
Carbone0,95–1,10 % en masseTableau Nippon Steel pour l’SUJ2Identification d’une nuance à haut carbone
Chrome1,30–1,60 % en masseMême nuance désignéeDistinction entre alliages d’aciers à roulement
Silicium0,15–0,35 % en masseMême nuance désignéeComposition chimique du produit
Manganèse≤ 0,50 % en masseMême nuance désignéeDistinguer les nuances à plus forte trempabilité
Matériau général pour roulements trempés57–64 HRCRecommandations JTEKT sur les aciers à haute teneur en carbone et au chromePlage d’applications de référence
Sélection pour sections épaissesDes nuances à plus forte trempabilité peuvent être nécessairesRecommandations du fabricant de roulementsChoix du traitement dépendant de l’épaisseur de la section
Service sous chocs sévèresEnvisager une conception adaptée à la cémentationRecommandations matériaux NSKÉquilibre différent entre âme et zone de contact

La composition chimique suit la norme Nippon Steel U112en. La plage de dureté The57–64 HRC est une référence générale de JTEKT pour les aciers à roulement, et non la dureté requise pour chaque pièce en SUJ2 ni une promesse de capacité de VETCNC. La spécification du composant détermine son traitement réel et ses critères d’acceptation.

De la matière brute SUJ2 à la pièce finie de contact

Section d’alésage supportée et surfaces de travail finales

Usiner la section de bague conservée

L’usinage du grand alésage et l’enlèvement de matière extérieure définissent la géométrie du composant avant le traitement thermique final. Les bagues minces nécessitent un support autour de la section conservée.

Opération de finition après le durcissement requis

Le procédé laisse une réserve sur les surfaces fonctionnelles et les zones d’ajustement. Un diamètre usiné à l’état tendre ne correspond pas à la cote finale après durcissement.

Conserver un accès libre pour les opérations de finition

Une épaulement ou une gorge étroite peut limiter l’accès de la meule ou de l’outil de coupe. Le profil final doit pouvoir être usiné sans supprimer le support requis adjacent à la zone de contact.[4]

Géométrie de contact et ajustements d’assemblage pour l’acier à roulements SUJ2

Alésage de la pièce et interfaces de montageUne bague entourant son élément apparié et située dans son support ; les contacts fonctionnels et les contacts de montage sont définis séparément.Ajustement de montage extérieurComposant en SUJ2Arbre d’assemblageSection d’interface
La taille, la forme et le profil fonctionnel de la bague répondent à des questions d’acceptation différentes.
Acceptation finale des surfaces de contact en SUJ2
CaractéristiqueExigence ou référenceCondition acceptéeVérification
Surface de fonctionnementProfil, forme et texture indiqués sur le dessinAprès l’usinage finalVérification de la surface/géométrie spécifiée
Alésage d’assemblageDimensions et relations indiquées sur le dessinPièce livréeVérification de l’alésage et des références
DuretéPlage spécifiée et emplacements des essaisÉtat final du traitementMéthode de mesure de la dureté convenue
Fonction complète du roulementExigences spécifiques à l’assemblage en matière de charge et de durée de vieDisposition définie du roulementQualification spécifiée séparément

La matière, les dimensions de la pièce et les performances globales du roulement constituent des périmètres d’acceptation distincts.

Acceptation sur la surface fonctionnelle finie

Nous établissons nos devis sur la base des ajustements, du profil et des relations de références spécifiés. La durée de vie et la capacité de charge du roulement ne sont pas déduites du nom de la nuance ou d’un simple rapport dimensionnel.

Détails relatifs aux surfaces de contact dures en SUJ2

Contact à proximité d’un bord

Un contact qui s'étend jusqu'à un bord crée une condition de charge locale différente. La bande de travail et toute détente doivent correspondre à la conception de la pièce associée.

Rainures situées à côté d'une bague mince

Une rainure profonde réduit la section restante et peut compliquer le durcissement ainsi que le support. Son fond et son bord final restent intégrés à la définition du composant.

Épaulements de retenue et rayons de congé

Un congé de soutien peut entrer en interférence avec un angle vif d’assemblage. Un chanfrein ou un dégagement compatible permet aux faces prévues de s’ajuster correctement sans affûter inutilement l’épaulement sollicité.[4]

Variations de section sur la pièce

Un moyeu épais assemblé à une bague mince réagit différemment lors des traitements thermiques. Le parcours final tient compte de cette géométrie plutôt que de considérer le diamètre extérieur comme représentatif de l’ensemble de la pièce.

Discutez des exigences relatives à la pièce.

Où les pièces en SUJ2 s’intègrent-elles dans les machines ?

Détails personnalisés de contact roulant

Une bague ou un rouleau fournit la géométrie de contact libérée. L’ensemble du dispositif de roulement nécessite toutefois toujours une validation de sa conception et de ses performances.

Pièces de guidage et de suivi

La bande de roulement entre en contact avec une piste associée. L’alignement et le profil de contact conçu empêchent la concentration de la charge sur un bord non prévu.

Manchons remplaçables soumis à l’usure

Le manchon conserve l’interface de montage de la machine tout en renouvelant sa surface de travail. La géométrie usée de la pièce associée est évaluée avant de définir les dimensions du nouveau manchon.

Interfaces de guidage pour outillages

Une goupille ou un douille de guidage positionne un élément mobile de l’outil. Les éléments de retenue doivent laisser disponible la longueur de guidage spécifiée ainsi que le jeu requis.

Surfaces rectifiées en SUJ2 et protection des contacts

Zone de travail annulaire séparée des zones de bord intérieur et extérieur

Profil de contact rectifié

La texture et la forme finales sont appliquées à la bande de travail. Une apparence polie ne se substitue pas au profil de contact mesuré.

Entrées de perçage et épaulements

Le débarrassage élimine les bavures tout en préservant la longueur d’appui et la géométrie du congé de soutien.

Traitements de surface spécifiés

Un revêtement ou un traitement local est identifié avec ses dimensions finales. Sa présence n’est pas déduite de la présence de chrome dans l’alliage.

Conditionnement contre la corrosion et les chocs

L’état protecteur convenu et le conditionnement séparé préservent les contacts finis. Les éléments de fixation durs et non fixés ne doivent pas marquer une portée ou une piste de guidage pendant le transport.

Matériau SUJ2, dureté et inspection des contacts

Dossiers distincts pour l’acceptation du matériau, de la géométrie et de la fonctionnalité

Le produit en acier commandé

L’enregistrement du matériau identifie l’SUJ2 et l’état requis du produit. Une description générique d’acier trempé ne permet pas de satisfaire la spécification relative à l’acier pour roulements.

Forme et relations entre les références

Nous vérifions le profil de la zone de contact libéré, ses dimensions et ses références de montage. Chaque exigence de forme est mesurée par rapport au profil de la zone de contact libéré.

Dureté et état de surface

Les emplacements requis pour la mesure de la dureté ainsi que la méthode d’acceptation sont précisés pour le composant. Des contrôles supplémentaires portant sur une surface fonctionnelle ou sur le résultat d’un traitement font l’objet d’un périmètre convenu distinct.

Quels facteurs modifient le coût d’usinage de l’SUJ2 ?

Forme brute et épaisseur résiduelle

Une ébauche proche de la forme finale d’une bague peut réduire l’enlèvement de matière dans l’alésage, tout en exigeant néanmoins que son identité matérielle et sa réserve d’usinage soient adaptées à la commande.

Trempage et géométrie finale

Le traitement thermique, le recalibrage et le rectifiage constituent des opérations supplémentaires réalisées après l’usinage à l’état tendre. Les parois minces et les portées étroitement liées influencent ce parcours de fabrication.

Preuve du profil de contact

Les vérifications enregistrées de forme, de texture ou de dureté ajoutent des opérations aux caractéristiques concernées. Un essai assemblé distinct constitue un autre élément du périmètre.

Une conception répétée de contact

Des bagues ou des axes identiques partagent la programmation et les préparatifs pour la première pièce. Tout changement du profil de portée ou de l’état de traitement demeure une nouvelle définition de production.

D’un échantillon en SUJ2 à la fabrication répétée de composants soumis à usure

Vérifiez l’agencement prévu des contacts

Les contrôles initiaux de la pièce portent sur le montage, l’accès et le trajet de contact avec la pièce associée, et non uniquement sur le fait que l’enveloppe extérieure s’ajuste correctement.

Incluez l’état de traitement livré

L’échantillon représentatif intègre le trempage requis ainsi que le parcours final de traitement de surface, de sorte que sa géométrie acceptée corresponde à celle prévue pour la série.

Libérez le contact mesuré

Le profil accepté, les relations entre références et la définition de la dureté sont conservés dans la révision du composant libérée.

Conserver les pièces de rechange compatibles.

Une pièce de rechange fait référence aux contacts et à l’arrangement d’accouplement déjà acceptés. Les modifications apportées à la piste ou au support sont identifiées avant la fourniture des pièces de rechange.

FAQ sur l’usinage CNC de l’SUJ2

Le SUJ2 est-il interchangeable avec le 52100 ou l’or100Cr6 ?

Il s’agit de nuances d’acier pour roulements à haute teneur en carbone et en chrome couramment comparées, mais leurs normes respectives et leurs critères d’acceptation ne sont pas identiques. Un substitut proposé nécessite la résolution préalable de la spécification exacte avant toute commande de matière première.

La teneur en chrome du SUJ2 en fait-elle un acier inoxydable ?

Non. Sa teneur en chrome soutient le système d’alliage acier pour roulements ; ce n’est pas une nuance inoxydable. La protection contre la corrosion et l’environnement prévu restent des choix matériels nécessaires.

Un résultat correct de dureté garantit-il une stabilité dimensionnelle à long terme ?

Non. NTN explique que l’austénite rétentionnée dans l’acier pour roulements trempé peut se transformer progressivement au fil du temps, modifiant ainsi les dimensions et réduisant l’ajustement par serrage à la portée intérieure. Un traitement de stabilisation peut atténuer cette évolution, mais modifie également l’équilibre des propriétés. Un contact SUJ2 soumis à un fonctionnement prolongé ou à une élévation thermique requiert la stabilité spécifiée ainsi que la base de traitement thermique prescrite, en complément de la dureté finale.

Une bague de roulement en stock peut-elle être modifiée par perçage après trempe ?

La dureté du matériau et la présence de la portée existante rendent cette opération une décision distincte en matière de fabrication et de conception. L’ajout de nouveaux trous modifie l’épaisseur de section résiduelle et l’état de surface ; la capacité nominale initiale du roulement ne couvre pas automatiquement le composant modifié.

Une surface de contact en SUJ2 trempé peut-elle être soudée comme réparation courante ?

Le soudage modifie la structure locale du matériau et peut engendrer des risques de fissuration, de variation de dureté ou de déformation. Toute réparation exige un procédé homologué et une acceptation finale, et ne saurait être considérée comme un simple ajustement dimensionnel.

Une surface tournée peut-elle remplacer une surface rectifiée indiquée sur le plan ?

Uniquement par le biais d’un changement de procédé de fabrication approuvé qui respecte encore les exigences spécifiées en matière de forme, de texture et d’état de surface. Le nom du procédé diffère du résultat mesuré ; sa modification ne peut pas dispenser du respect d’une exigence applicable à la surface fonctionnelle.

ASSISTANCE PROJET

Discutez de votre composant en SUJ2

Envoyez le dessin du composant, la spécification produit en SUJ2, la quantité souhaitée et les conditions de livraison. Indiquez le profil fonctionnel, les ajustements d’assemblage, la dureté requise ainsi que tout traitement complémentaire ou toute preuve relative à l’état de surface.

Références techniques pour le SUJ2

Composition chimique définie par le producteur d’acier et recommandations initiales du fabricant de roulements concernant le matériau, distinctes des capacités de fabrication de composants de VETCNC.

  1. Nippon Steel — Bande en acier spécial, U112enContexte chimique de l’acier SUJ2 et du produit en stock fourni.
  2. JTEKT/Koyo — Matériaux pour bagues et éléments roulants de roulementsAciers de roulement à base de chrome à haut carbone, trempabilité par section et orientation générale pour matériaux de roulement : 57–64 HRC.
  3. NTN — Matériaux pour roulements, explication technique Chapter13Contexte du matériau SUJ2, austénite rétentionnée et considérations relatives à la stabilité dimensionnelle.
  4. Profil de contact et acceptation définis par le planJeux finaux, emplacements de la dureté et vérifications des surfaces fonctionnelles pour le composant personnalisé réel.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo