Rohlinge für Lagerringe
Die gedrehte Ringgeometrie belässt Material für die endgültige Laufbahn und die Montagemerkmale. Das Laufbahnprofil gehört zum Lagerdesign und nicht zu einer generischen Bohrungstoleranz.
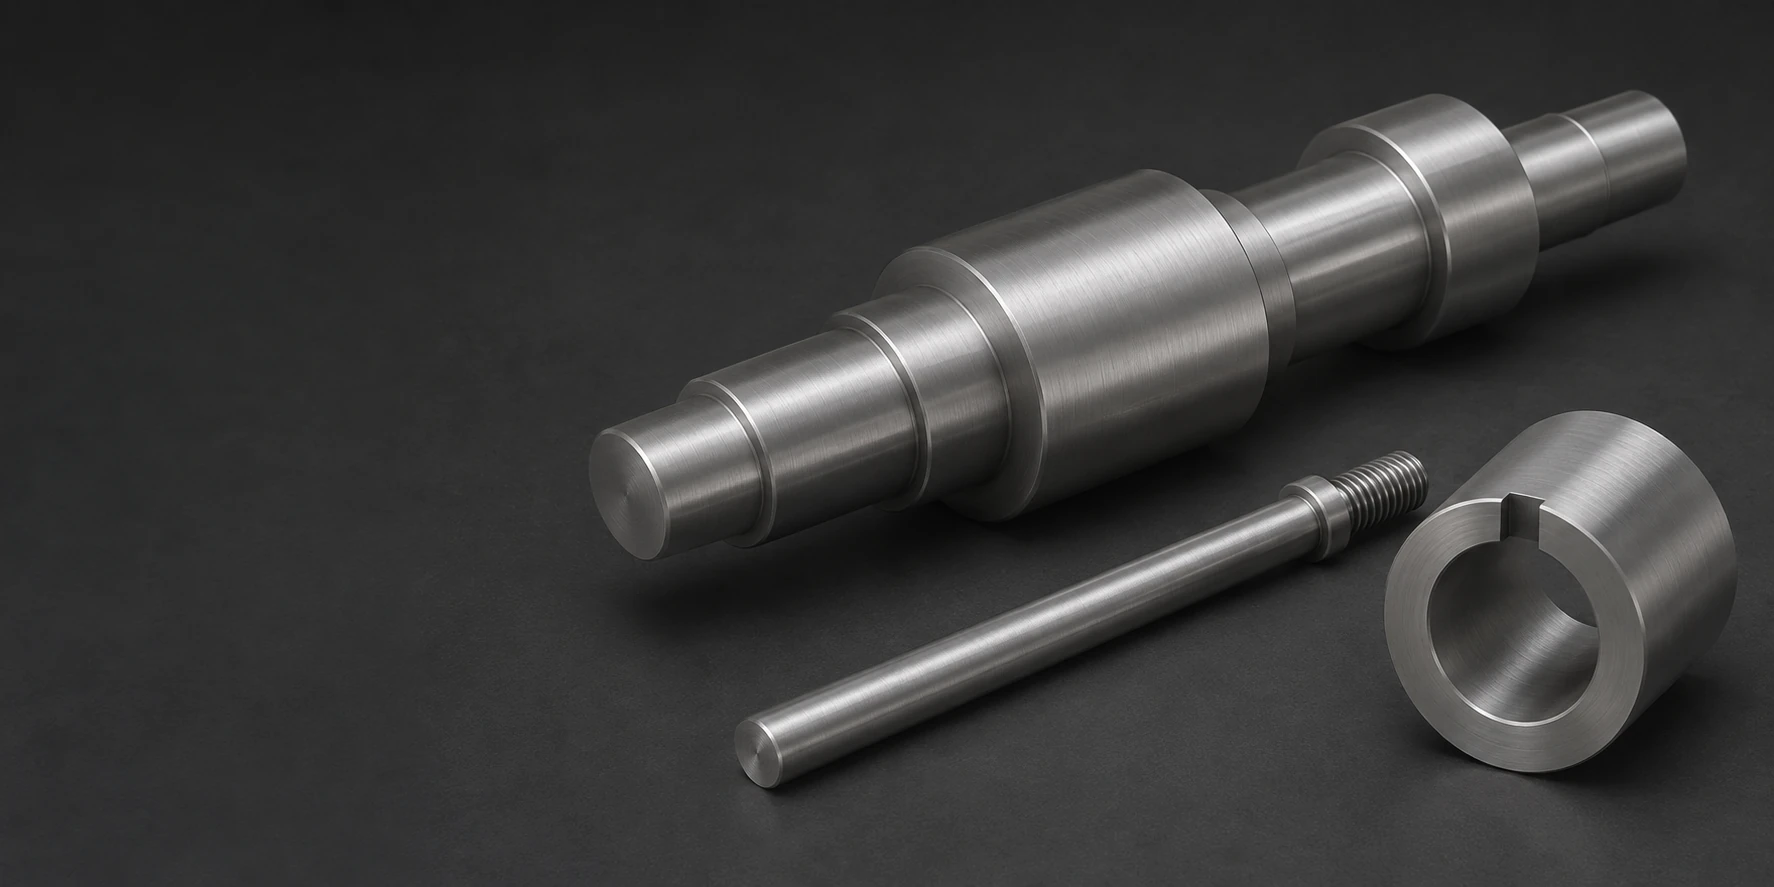
Die gedrehte Ringgeometrie belässt Material für die endgültige Laufbahn und die Montagemerkmale. Das Laufbahnprofil gehört zum Lagerdesign und nicht zu einer generischen Bohrungstoleranz.
Eine zylindrische Lauffläche steht in Beziehung zum Bohrungsdurchmesser und zu den Stirnflächen. Sein Profil und die endgültige Härte richten sich nach der tatsächlichen Kontaktanordnung.
Eine Hülse stellt eine austauschbare Kontaktfläche um eine fixierte Welle oder ein Gehäuse bereit. Die Montagepassung und die Lauffläche werden separat akzeptiert.
Die Laufbahn eines Stiftes bleibt dort kontinuierlich, wo sie mit der beweglichen Führung in Kontakt steht. Sicherungslöcher oder -flächen liegen außerhalb dieser Laufbahn, es sei denn, das Konstruktionsdokument sieht anderes vor.
Eine Positionierbuchse verbindet ihre Bohrung mit dem Montagedurchmesser und der Anschlagfläche. Für eine vollständige Aufnahme in das umgebende Werkzeug ist eine Eckentlastung erforderlich.
Kundenspezifische zylindrische Kontakte können Absätze, Rillen oder axiale Bohrungen umfassen. Der verbleibende Abschnitt muss zum ausgewählten Behandlungs- und Fertigungsverfahren passen.
Wir erstellen Angebote für individuell bearbeitete SUJ2-Ringe, -Walzen, -Hülsen und -Verschleißkomponenten. Umfangreiche Materialabträge, die Härtebehandlung sowie das endgültige Schleifen oder die Feinbearbeitung sind für die kontakttragenden Flächen gemäß Zeichnung vorgesehen; die Tragfähigkeit eines kompletten Lagers gehört hingegen zum Lagerkonstruktionsprozess.
JIS SUJ2 ist eine Lagerstahl-Qualität mit etwa 1 % Kohlenstoff und einem definierten Chromanteil. Der Produktstandard und die Reinheitsanforderungen bleiben Bestandteil der Rohmaterialauswahl.[1]
Ein weicher Lieferzustand ermöglicht Dreh- und Bohrarbeiten vor der endgültigen Härtebehandlung. Der Eingangszustand wird explizit festgelegt und nicht aus der Bezeichnung SUJ2 abgeleitet.[2] [1]
Die endgültige Härte wird je nach Bauteil und Querschnitt festgelegt. Die Härteverteilung durch Wanddicke und Kern folgt der für diesen Querschnitt gewählten Wärmebehandlung.[3]
Lagerhersteller unterscheiden SUJ2 von Sorten mit höherer Durchhärtbarkeit für dickere Querschnitte. Die Auswahl eines größeren SUJ2-Rohlings ist kein Ersatz für die Erfüllung der erforderlichen Durchquerschnittseigenschaften.


Hartlegierte Lagerstähle mit hohem Kohlenstoffgehalt und carburisierte lagerstahlspezifische Stähle mit niedrigem Kohlenstoffgehalt sind unterschiedliche Wahlmöglichkeiten. Eine harte Oberfläche über einem zäheren Kern kann anderen Anforderungen an Stoßbelastungen genügen als eine durchgehärtete Komponente. Die Zeichnungsverantwortliche Stelle wählt diese Kombination aus Werkstoff und Wärmebehandlung.[1] [4]
Die chemische Zusammensetzung sowie die nachfolgende Lagerwerkstoff-Härtereferenz beschreiben deren angegebene Anwendungsbereiche; sie legen nicht eine einzige Härte für alle SUJ2-Teile fest.
| Auswahlposition | Referenz | Grundlage | Beschaffungsrelevanz |
|---|---|---|---|
| Kohlenstoff | 0.95–1.10 Gew.-% | Nippon Steel SUJ2-Tabelle | Identität der hochkohlenstoffhaltigen Sorte |
| Chrom | 1,30–1,60 Gew.-% | Gleich benannte Sorte | Unterscheidung zwischen Lagerstahl-Legierungen |
| Silizium | 0,15–0,35 Gew.-% | Gleich benannte Sorte | Produktchemie |
| Mangan | ≤0,50 Gew.-% | Gleich benannte Sorte | Unterscheiden Sie hochhärtbare Sorten |
| Allgemeines gehärtetes Lagermaterial | 57–64 HRC | JTEKT-Richtlinien für hochkohlenstoffhaltigen Chromstahl | Referenz-Anwendungsbereich |
| Auswahl für dickwandigere Querschnitte | Hochhärtbare Sorten können erforderlich sein | Richtlinien des Lagerherstellers | Behandlungswahl in Abhängigkeit vom Querschnitt |
| Starke Stoßbelastung | Berücksichtigen Sie ein geeignetes Einsatzhärtungsdesign | NSK-Materialrichtlinien | Andere Kern-/Kontakt-Bilanz |
Die Chemie entspricht Nippon Steel U112en. Der Bereich von 57–64 HRC ist JTEKTs allgemeine Referenz für Lagerwerkstoffe, nicht die erforderliche Härte für jedes SUJ2-Teil oder ein Leistungsversprechen seitens VETCNC. Die Komponentenspezifikation legt die tatsächlich anzuwendende Wärmebehandlung und die Abnahmebedingungen fest.

Die Grobbearbeitung des Hauptbohrdurchmessers und der Außenkontur stellt die Komponente vor dem endgültigen Eigenschaftsweg her. Dünne Ringe benötigen eine Stützung im Bereich des verbleibenden Abschnitts.
Der Bearbeitungsweg lässt einen Zuschnitt auf der funktionalen Oberfläche und den Passmaßmerkmalen. Ein früherer Durchmesser im weichen Zustand entspricht nicht der gelieferten gehärteten Maßangabe.
Eine Absatzkante oder eine schmale Nut kann die Zugänglichkeit des Schleifwerkzeugs oder des Schneidwerkzeugs einschränken. Das endgültige Profil muss ohne Entfernung der erforderlichen seitlichen Stützung neben der Kontaktfläche zugänglich sein.[4]
Die Zeichnung trennt die Identität des Ausgangsmaterials, die Härte, die Kontaktform sowie eventuelle Leistungsanforderungen des montierten Lagers.
| Merkmal | Anforderung oder Bezug | Akzeptabler Zustand | Verifizierung |
|---|---|---|---|
| Lauffläche | Zeichnungsprofil, Form und Oberflächenstruktur | Nach der endgültigen Oberflächenbearbeitung | Spezifizierte Oberflächen-/Geometrieprüfung |
| Montagebohrung | Zeichnungsmaße und -beziehungen | Ausgelieferte Komponente | Bohrung und Bezugskontrolle |
| Härte | Vorgegebener Bereich und Prüfstellen | Endbehandlungszustand | Vereinbarte Härtemessmethode |
| Vollständige Lagerfunktion | Montagespezifische Last- und Lebensanforderungen | Definierte Lageranordnung | Separat festgelegte Qualifikation |
Material, Bauteilabmessungen und die vollständige Lagerleistung sind voneinander getrennte Abnahmeschwerpunkte.
Wir kalkulieren die angegebenen Passungen, Profilformen und Bezugsflächenbeziehungen. Die Lagerlebensdauer und Tragfähigkeit werden weder aus der Werkstoffbezeichnung noch aus einem dimensionalen Prüfbericht abgeleitet.
Ein Kontakt, der auf eine Kante überläuft, erzeugt eine andere lokale Lastbedingung. Die Arbeitsbahn sowie eventuelle Entlastungen müssen mit dem Gegenbauteil-Design übereinstimmen.
Eine tiefe Nut verringert den verbleibenden Querschnitt und kann das Härten sowie die Aufspannung erschweren. Ihr Grund sowie ihre endgültige Kante bleiben Teil der Bauteildefinition.
Ein stützender Radius kann mit einer rechtwinkligen Fügekante interferieren. Ein kompatibler Fasen- oder Entlastungschnitt ermöglicht das vollständige Anliegen der vorgesehenen Flächen, ohne die belastete Absatzkante unnötig zu verschärfen.[4]
Eine dicke Nabe, die mit einem dünnen Ring verbunden ist, verhält sich während der Wärmebehandlung anders. Die endgültige Bearbeitungsstrategie berücksichtigt diese Geometrie, statt den Außendurchmesser als repräsentativ für das gesamte Bauteil zu behandeln.
Ein Ring oder eine Rolle liefert die freigegebene Konturgeometrie. Die vollständige Lageranordnung erfordert weiterhin ihre konstruktive und leistungsbezogene Freigabe.
Der Laufbereich berührt eine gegenüberliegende Laufbahn. Ausrichtung und das vorgesehene Berührungsprofil verhindern, dass Last an einer unbeabsichtigten Kante konzentriert wird.
Die Manschette bewahrt die Montageschnittstelle der Maschine und erneuert gleichzeitig ihre Arbeitsfläche. Die abgenutzte Gegenform wird vor der Dimensionierung einer neuen Manschette bewertet.
Ein Führungsbolzen oder eine Führungsbuchse positioniert ein bewegliches Werkzeugteil. Halteelemente müssen die vorgegebene Führungslänge und den erforderlichen Spielraum freihalten.

Die endgültige Oberflächenstruktur und Form werden auf den Arbeitsbereich aufgebracht. Ein polierter Erscheinungsbild ersetzt nicht das gemessene Kontaktprofil.
Entgraten entfernt erhabene Kanten, bewahrt jedoch die Sitzlänge sowie die Geometrie der stützenden Ecke.
Eine Beschichtung oder lokale Behandlung wird anhand ihrer Endmaße identifiziert. Sie wird nicht allein aus dem Vorhandensein von Chrom in der Legierung abgeleitet.
Der vereinbarte Schutzstatus und die getrennte Verpackung schützen die fertigen Laufflächen. Lose, harte Einzelteile dürfen während des Transports weder eine Laufbahn noch eine Führungsbahn beschädigen.

Der Werkstoffnachweis weist SUJ2 und den erforderlichen Produktzustand aus. Eine allgemeine Beschreibung gehärteten Stahls kann die Spezifikation für Lagerstahl nicht ersetzen.
Wir prüfen das freigegebene Kontaktprofil, die Abmessungen und die Montagebezugselemente. Jede Formanforderung wird am freigegebenen Kontaktprofil gemessen.
Die erforderlichen Härteprüfstellen und die Akzeptanzmethode sind für das Bauteil angegeben. Zusätzliche Prüfungen einer funktionsrelevanten Oberfläche oder eines Behandlungsergebnisses haben jeweils einen eigenen vereinbarten Umfang.
Ein nahezu ringförmiges Rohling kann die Bohrungsentfernung reduzieren; seine Werkstoffidentität und die zulässige Bearbeitungszugabe müssen dennoch der Bestellung entsprechen.
Wärmebehandlung, Nachrichten und Schleifen fügen nach der Weichbearbeitung weitere Operationen hinzu. Dünne Wände und eng benachbarte Sitzflächen beeinflussen diesen Fertigungsablauf.
Aufgezeichnete Form-, Textur- oder Härteprüfungen erhöhen den Aufwand an den Merkmalen, an denen sie relevant sind. Ein separater Montage-Test stellt einen weiteren Umfangspunkt dar.
Identische Ringe oder Stifte teilen sich Programmierung und Vorbereitung des Erstteils. Ein geänderter Laufbahnschnitt oder ein anderer Wärmebehandlungszustand stellt weiterhin eine neue Fertigungsdefinition dar.
Die Erstteilprüfung überprüft Montage, Zugänglichkeit und den korrespondierenden Kontaktweg – nicht nur, ob die äußere Umhüllungsform passt.
Die repräsentative Musterprobe umfasst die erforderliche Härtebehandlung und den endgültigen Oberflächenbearbeitungsweg, sodass ihre akzeptierte Geometrie mit der vorgesehenen Charge übereinstimmt.
Das akzeptierte Profil, die Bezugsflächen-Beziehungen und die Härtefestlegung gehen in die freigegebene Komponenten-Version ein.
Eine Wiederholungsbestellung bezieht sich auf den akzeptierten Kontakt und die akzeptierte Paarungsanordnung. Änderungen an Laufbahn oder Lagerung werden identifiziert, bevor Ersatzteile geliefert werden.
Dies sind häufig verglichene hochkohlenstoffhaltige Chrom-Lagerstahl-Güten, doch ihre Normen und Produktfreigaben sind nicht identisch. Ein vorgeschlagener Ersatz erfordert die Klärung der konkreten Spezifikation, bevor Lagerbestand bestellt wird.
Nein. Der Chromgehalt unterstützt das Lagerstahl-Legierungssystem; es handelt sich nicht um eine rostfreie Güte. Korrosionsschutz und die vorgesehene Umgebung bleiben notwendige Werkstoffentscheidungen.
Nein. NTN erläutert, dass im gehärteten Lagerstahl verbliebener Austenit im Zeitverlauf umwandeln kann und dadurch Maßänderungen eintreten, wodurch die Presspassung am Innenring reduziert wird. Eine Stabilisierungsbehandlung kann diese Veränderung mindern, verändert jedoch auch das Eigenschaftsprofil. Ein langlaufender oder erwärmter SUJ2-Kontakt erfordert neben der Endhärte die spezifizierte Maßstabilität und die zugrundeliegende Wärmebehandlung.
Das harte Material und die vorhandene Laufbahn machen dies zu einer separaten Fertigungs- und Konstruktionsentscheidung. Neue Bohrungen können den verbliebenen Querschnitt und den Oberflächenzustand verändern; die ursprüngliche Lagerbewertung deckt die modifizierte Komponente nicht automatisch ab.
Schweißen verändert die lokale Werkstoffstruktur und kann Rissbildung, Härteänderungen sowie Verzug hervorrufen. Eine Reparatur erfordert einen genehmigten Weg und eine abschließende Freigabe, statt als gewöhnliche Maßkorrektur behandelt zu werden.
Nur durch eine genehmigte Fertigungsänderung, die weiterhin die vorgegebenen Form-, Textur- und Oberflächenanforderungen erfüllt. Der Prozessname unterscheidet sich vom gemessenen Ergebnis; seine Änderung hebt keine geltende Anforderung an die Arbeitsfläche auf.
Senden Sie die Komponentenzeichnung, die SUJ2-Produktspezifikation, die Menge und den Lieferzustand. Geben Sie das Arbeitsprofil, die Montagepassungen, die erforderliche Härte sowie alle zusätzlichen Behandlungen oder Nachweise zur Oberfläche an.
Chemie des Stahlherstellers und ursprüngliche Materialanleitung des Lagerherstellers – getrennt von der Komponentenfertigungskapazität von VETCNC.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
