På denna sida
Kan en 1 mm tjock vägg CNC-maskinbearbetas? Ibland. Den användbara frågan är om den väggen kan skäras, spännas och mätas vid dess aktuella höjd, spannvidd, materialtillstånd och tolerans. En kort ribba kvarlämnad mot massivt utgångsmaterial är ett annat arbete än en hög vägg som är exponerad på båda sidor. En vriden mantel ger möjlighet till deformation under spännkraft från chucken. En nominell tjocklek för sig själv kan inte skilja mellan dessa fall.
Protolabs Networks Hur man konstruerar delar för CNC-maskinbearbetning anger 0,8 mm för metall och 1,5 mm för plast som rekommenderade utgångsvärden, med tunnare väggar som bedöms fall för fall. Dessa siffror beskriver leverantörens konstruktionsriktlinjer; de utgör varken en allmän maskinbearbetningsstandard eller ett kapacitetsutlovat värde från VETCNC. Använd ett offentliggjort värde för att markera en funktion för granskning, och undersök sedan delen och den bearbetningsväg som kommer att tillverka den. [1]
Definiera väggen innan du bedömer dess tjocklek
Identifiera först de två ytor mellan vilka tjockleken mäts. På en fräsad kapsling kan en ribba separera två fickor, medan en tunn botten är materialet under en ficka. På en vriden mantel är väggtjockleken materialet mellan ytterdiametern och ett hål. Dessa former kan ha samma nominella tjocklek men skilja sig åt vad gäller belastning, verktygsangrepp och kontroll. Ett genomgående hål i en vägg skapar också en smal förband mellan hålet; dess lokala minimum kan vara mindre än väggens angivna tjocklek på andra ställen.
Registrera den minsta lokala tjockleken, inte bara CAD-värdet vid en lättåtkomlig mätpunkt. En konisk vägg, en avrundad rot, ett tvärhål eller en skärande ficka kan placera den tunnaste sektionen bort från den uppenbara snittvyn. Vägghöjd innebär den obegränsade avståndet från en styv rot till en fri kant; spannvidd innebär avståndet mellan stöd längs väggen. En 2 mm tjock vägg som står 5 mm hög och en som står 40 mm hög bör inte bedömas med samma riskbedömning enbart för att deras angivna tjocklekar är lika. Del Sol och kollegor beskriver hur höjd i förhållande till tjocklek, samt förändrad styvhet och stödförhållanden, är centrala för beteendet hos tunna väggar under fräsning. [2]
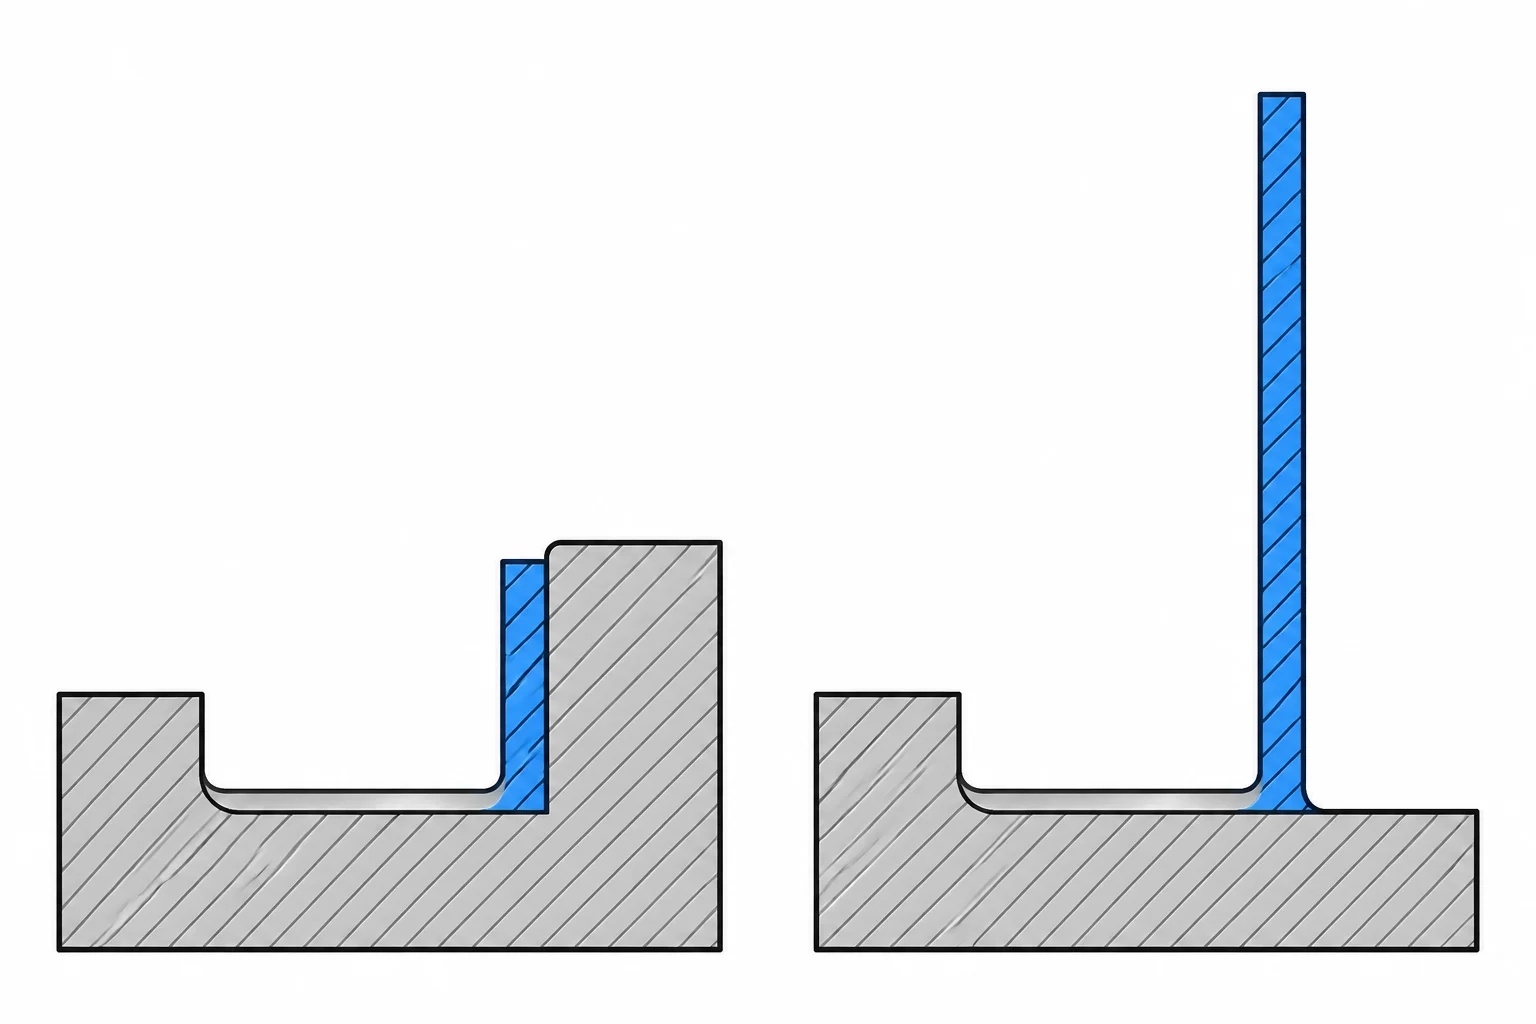
Tjockleken måste även läsas i delens slutliga tillstånd. Ett tjockt utgångsmaterial kan stödja en framtida ribba under roughing; att ta bort motsatt ficka senare lämnar den slutliga tunna väggen. Konstruktionsgranskningen kräver därför en enkel redogörelse för vilket material som finns vid varje skärning, vilken yta som kan spännas och när funktionen först blir flexibel. Riktlinjer för CNC-fräsning behandlar bredare beslut kring fickor, hörn och verktygsåtkomst; fokus här är väggen genom denna föränderliga sekvens.
Tre väggformer skapar olika maskinbearbetningsproblem
Funktionens form är viktigare än ett enda minimivärde för metall jämfört med plast. Använd denna tabell för att identifiera den troliga orsaken till rörelse och den villkor som måste kontrolleras i slutläget. Varje stödalternativ måste fortfarande ge plats för verktyget och bevara delens funktionella ytor.
| Funktion | Huvudrisk för rörelse | Användbart stöd eller sekvens | Kontroll i slutligt tillstånd |
|---|---|---|---|
| Fräsd ribba mellan fickor | Böjning när den andra fickan tar bort stödmaterialet | Växla mellan sidor eller slutför i etapper medan material finns under skärningen | Tjocklek och rakhet efter frigörande |
| Fickbotten | Avböjning mot ett obegränsat utrymme under verktygs- eller spännbelastning | Stöd under bottnen där fixtur och åtkomst tillåter det | Återstående tjocklek och bottnens form i den frigjorda delen |
| Vriden mantel | Ovalisering under spännkraft eller radiell skärkraft | Grip en starkare landyta eller fördela kontakten runt skaftet | Borrning, ytterdiameter och rundhet efter uppspänning |
En stödstruktur som hjälper en funktion kan blockera en annan. Att stödja botten direkt under fräsverktyget är användbart endast om stödet kan nå en lämplig yta och uppspänningen fortfarande placerar delen korrekt. Ett skaft som spänningsgrepps på sin färdiga tunna vägg kan hållas säkert men böja sig bort från sin form vid spänning efteråt. Bordet är en väg till nästa fråga, inte ett ersättningsalternativ för en fixtur eller en godkännandeteckning.
Fräsning, uppspänning och spänningsfrigöring påverkar en vägg på olika sätt
Avböjning orsakad av snittkraft sker medan verktyget är i kontakt med materialet. Väggen eller verktyget rör sig under belastning, så att en programmerad bana kan ta bort mindre eller mer material än förväntat på en viss höjd. När kraften försvinner kan elastisk återställning lämna konisk form eller variation längs väggen. Skälvning är ett dynamiskt problem: den flexibla väggen och verktyget kan vibrera, ofta med ett mönsterformat ytskikt. En jämnare yta i sig bevisar inte att måtten eller formen är korrekta. Forskning om fräsning av tunnväggiga delar i lättlegeringar separerar statisk förskjutning från vibration och noterar att delens styvhet förändras när material tas bort. [2]
Avvikelse orsakad av uppspänning börjar innan fräsningen påbörjas. Tänder eller ett spännband kan tvinga en deformabel funktion mot den avsedda fräsbanan. En mätning utförd medan delen fortfarande är spänd kan se bra ut, men formen förändras efter frigöring. Carr Lanes riktlinjer för fixturer placeras spännbelastningar mot lokatorer och starka stödområden snarare än över ett oskyddat flexibelt område. Ett stöd är användbart när det motverkar snittbelastningen utan att förböja ytan som det ska skydda. [3]
Rörelse efter bearbetning kan kvarstå även efter att verktygs- och fixturbelastningarna försvunnit. Att ta bort material förändrar balansen mellan restspänningar som redan finns i blanken och spänningar som införts under bearbetningen. I ett experiment med valsade prov av EN AW-2024 T351 mätte Zawada-Michałowska och medförfattare olika deformation efter fräsning med olika strategier och matningsriktningar i förhållande till valsriktningen. Deras mätvärden gäller det aktuella materialet och experimentet, men resultatet visar varför den slutliga fria formen inte kan härledas enbart från väggtjocklek. [4]
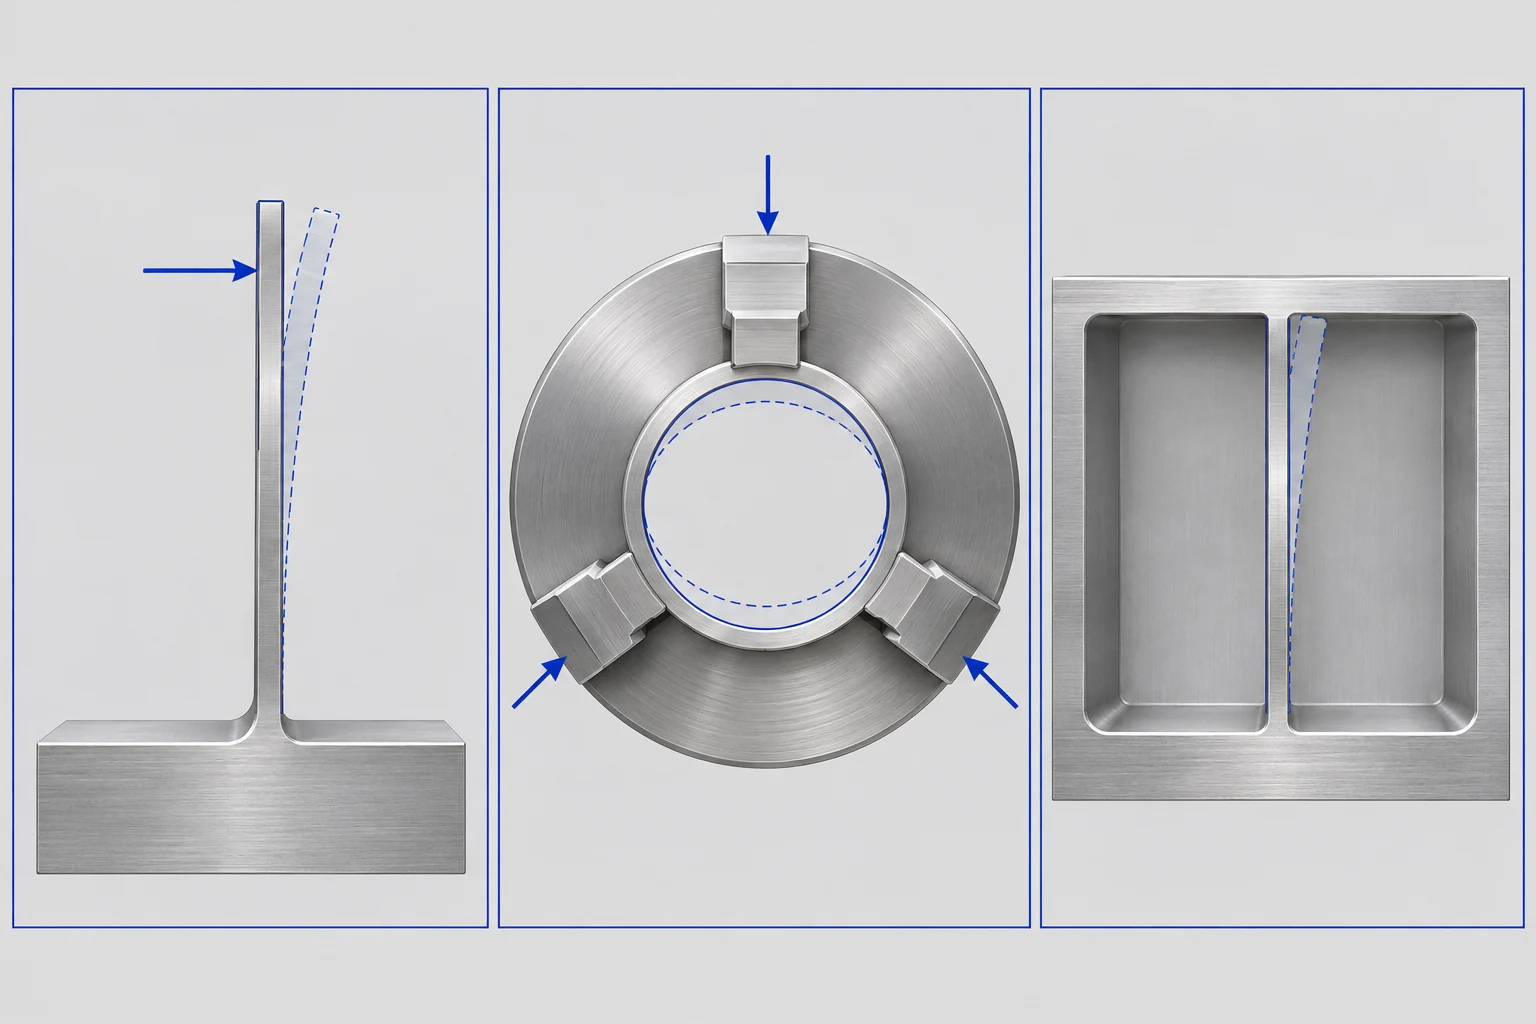
Dessa mekanismer kräver olika åtgärder. En vägg som endast böjer sig under verktyget kan behöva minskad lokal kraft eller tillfällig stödning. En vägg som deformeras av uppspänning behöver ett annat kontaktmönster innan fräsdata justeras. En del som rör sig efter frigöring kan behöva en ändrad sekvens för materialborttagning och en plan för slutkontroll. Att behandla alla tre fallen som ”väggen är för tunn” döljer orsaken och kan leda till en ineffektiv konstruktionsändring.
Fräs en ribba medan den fortfarande har bakomliggande material
För en ribba mellan två fickor har väggen två livscykler. Under den första fickan stöds den fortfarande av materialet på motsatt sida. Under den andra fickan försvinner detta material och den återstående sektionen blir lättare att böja. En processplanerare kan behålla material nära den framtida väggen, ta bort material från båda sidor i etapper och reservera slutpass för ett tillfälle närmare den färdiga geometrin. Harvey Performance Companys Din guide till fräsning av tunnväggiga delar beskriver axiella stegvisa snitt och progressivt reglerad radial ingreppsnivå samtidigt som det återstående materialet stödjer väggen. Antalet och storleken på snitten beror på det specifika materialet, verktyget och väggen. [5]

Verktygsuppsättningen har sin egen styvhetsgräns. En djup ficka kan kräva ett långt verktyg för att slutföra väggen; att använda en längre skärlängd än vad kontakten kräver kan göra verktygsavböjning svårare att kontrollera. En kortare skäryta på en avslutad hals kan ibland nå väggen samtidigt som mer material behålls i verktygskroppen, men hela hållaren kräver fortfarande kollisionsfrihetsutrymme. Detta är ett beslut om verktygsåtkomst, inte ett tillfälle att ange en universell maximal vägghöjd. [5]
Skriv inte ”lätt avslutande pass” på ritningen som om det garanterar en tunn ribba. Ett avslutande pass tar bort mindre material, men om väggen redan har förlorat sitt stöd kan även denna belastning få den att röra sig. Ordningen på roughing, eventuella mellanliggande stöd, återstående tolerans och tidpunkten för slutmätning hör hemma i den faktiska tillverkningsplanen. Ritningen ska ange den krävda slutgeometrin; verkstaden bestämmer vilken verktygsväg som kan uppnå den.
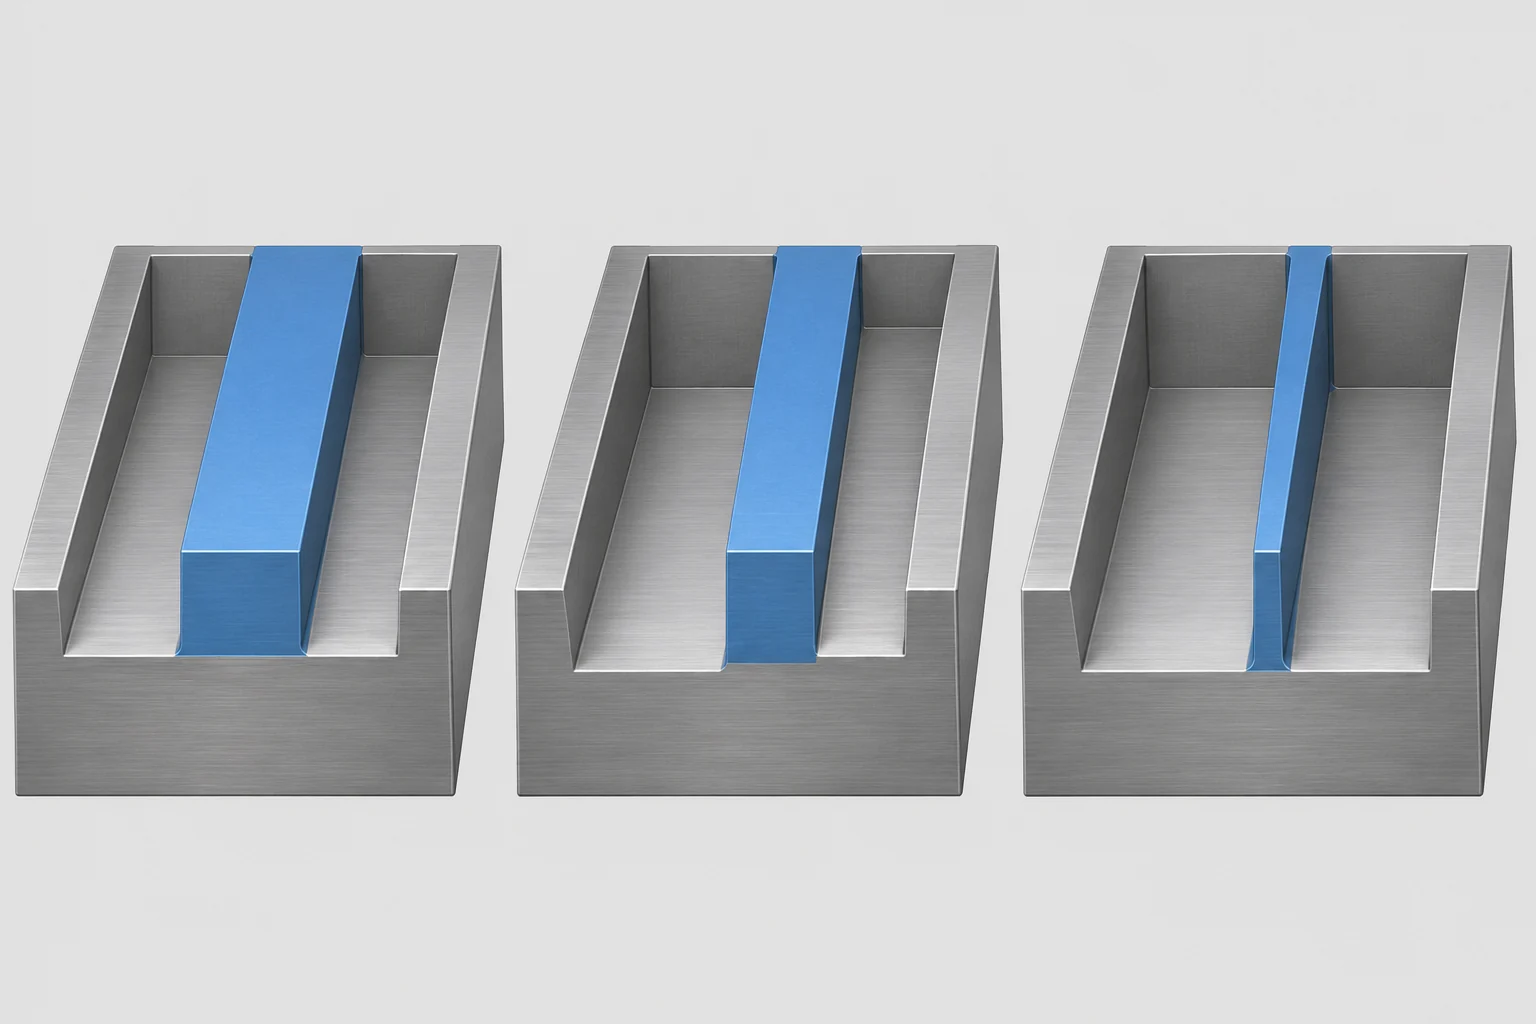
Fickbottens och öppningars stödväg förändras
En tunn fickbotten belastas genom dess area snarare än längs en fri övre kant. Ett fräsverktyg, ett spännband eller en inspektionsproba kan böja den mot det öppna utrymmet nedanför. En fixtur kan stödja undersidan, men endast om den ytan är tillgänglig och stödet inte tvingar bottenskivan i en form som den inte skulle ha efter frigöring. När en bottenskiva också är en tätnings- eller positionsyta är den färdiga tillståndet för den ytan viktigare än en bekväm mätning vid spänning.
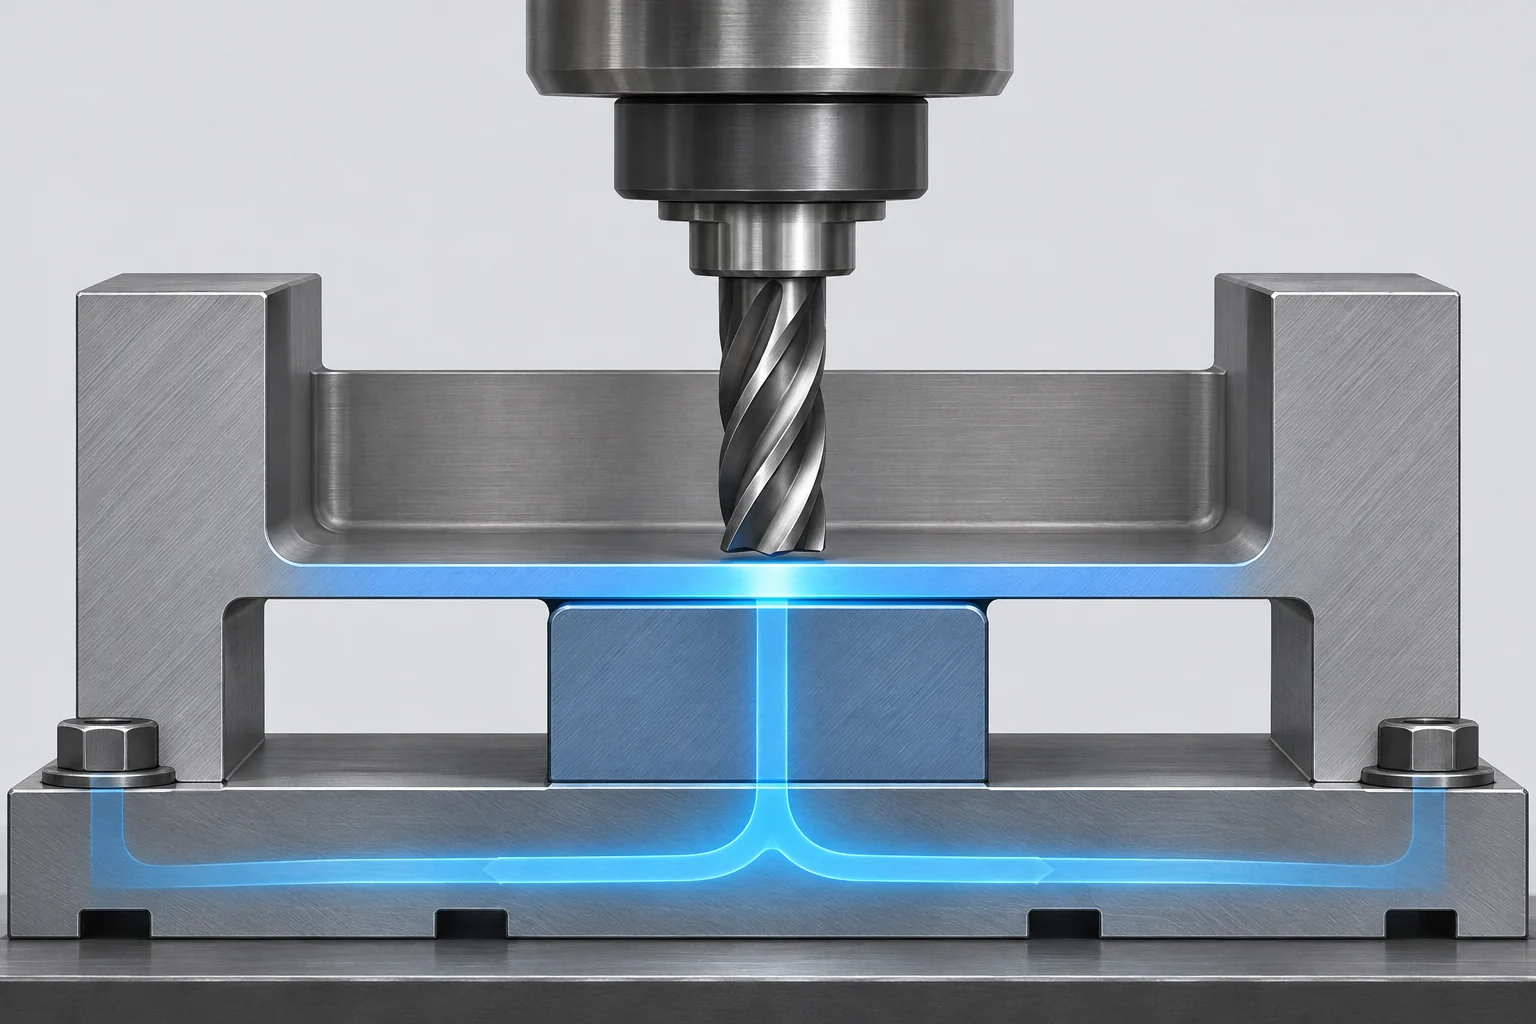
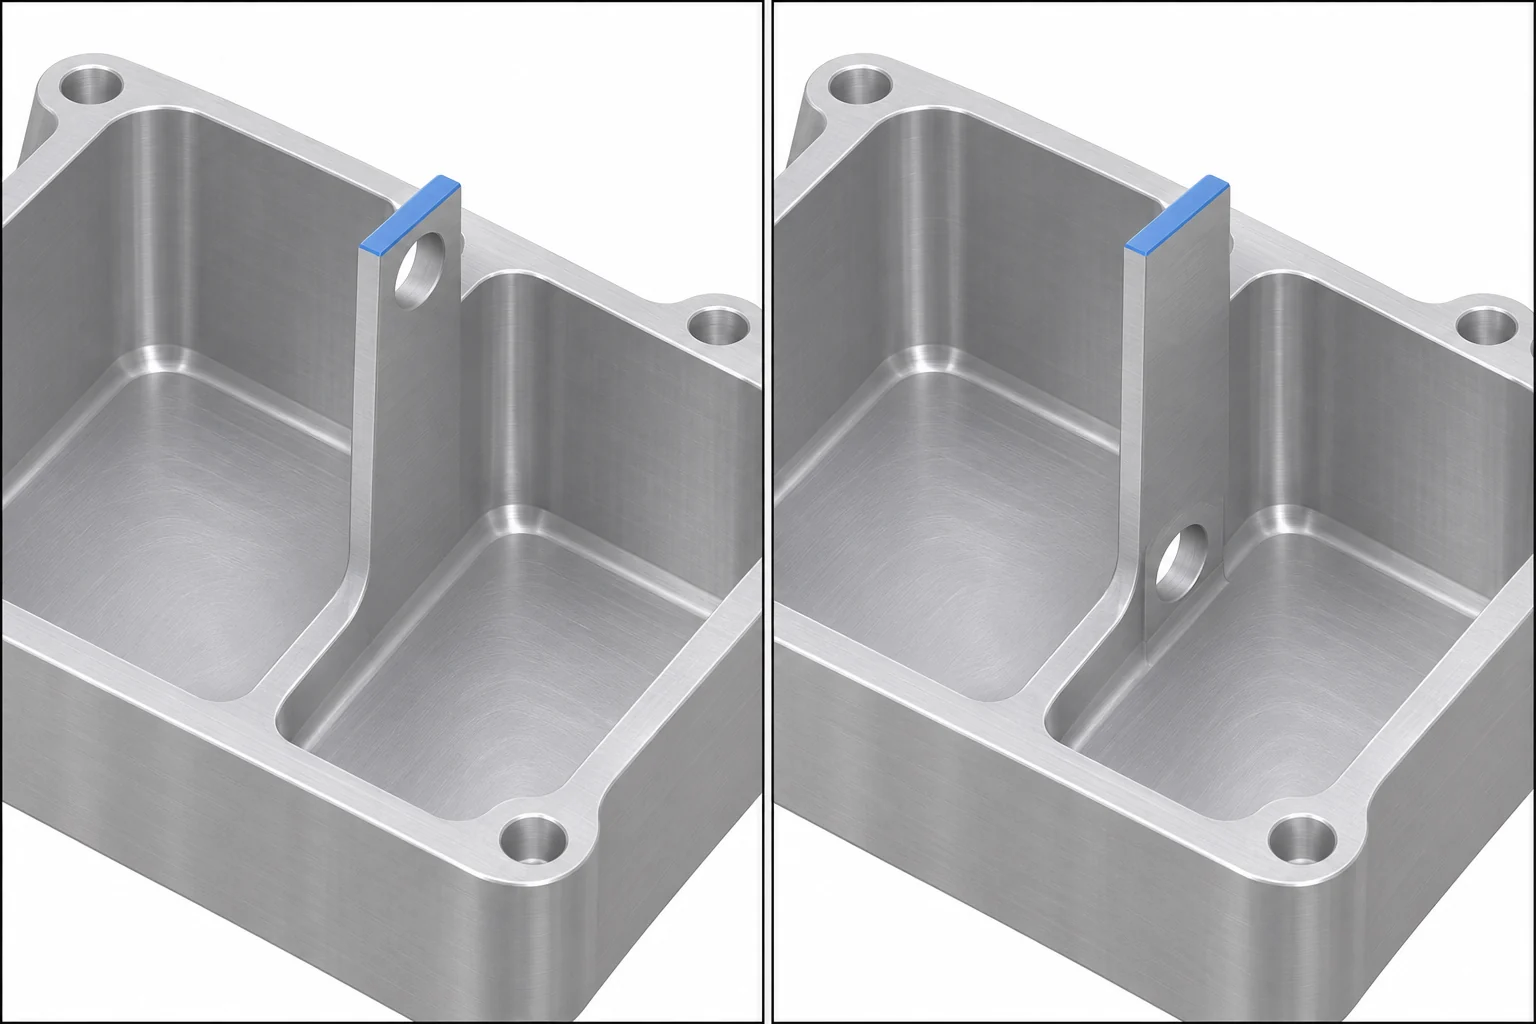
Öppningar kan omvandla en till synes sammanhängande vägg till separata flexibla flikar. En port nära den fria kanten tar bort en materialstrimma som annars skulle bära last tillbaka till roten. Två intilliggande fickor kan lämna en lång obelastad panel även när den nominella väggtjockleken är generös. Innan du ökar tjockleken på alla väggar bör du identifiera den funktion som faktiskt rör sig. Att förkorta en icke-funktionell fri kant, ändra en öppnings placering eller lägga till en lokal ribba kan förbättra stödet utan att ändra en kritisk monteringsyta. Om komponenten främst är en panel med konstant tjocklek, böjningar och utskärningar hjälper jämförelsen mellan bearbetning och plåtbearbetning att utvärdera en alternativ tillvägagångssätt; den är inte en lösning för ett hölje vars djupa fickor och precisionsgränssnitt kräver bearbetning.
Ett tunnt vridskaft kan återböja sig efter spänning i spännaxeln
En cylindrisk mantel är inte en fräsd ribb som är formad till en cirkel. Den roterar medan ytan på utsidan eller insidan bearbetas, och spännkraften kan verka direkt på väggen. En trefackspännpatron applicerar last vid separerade kontaktytor; på en deformabel mantel kan detta förändra innerdiametern eller rundheten medan facken är åtdragna. Ett publicerat experiment med djupborrning i aluminiumlegering 7075 använde en hjälpsupporthylsa eftersom direkt spänning med trefackspännpatron riskerade att deformera just denna rörformade del. Experimentets 5 mm tjocka vägg beskriver dess provstycke, inte ett tröskelvärde för andra rör. [6]
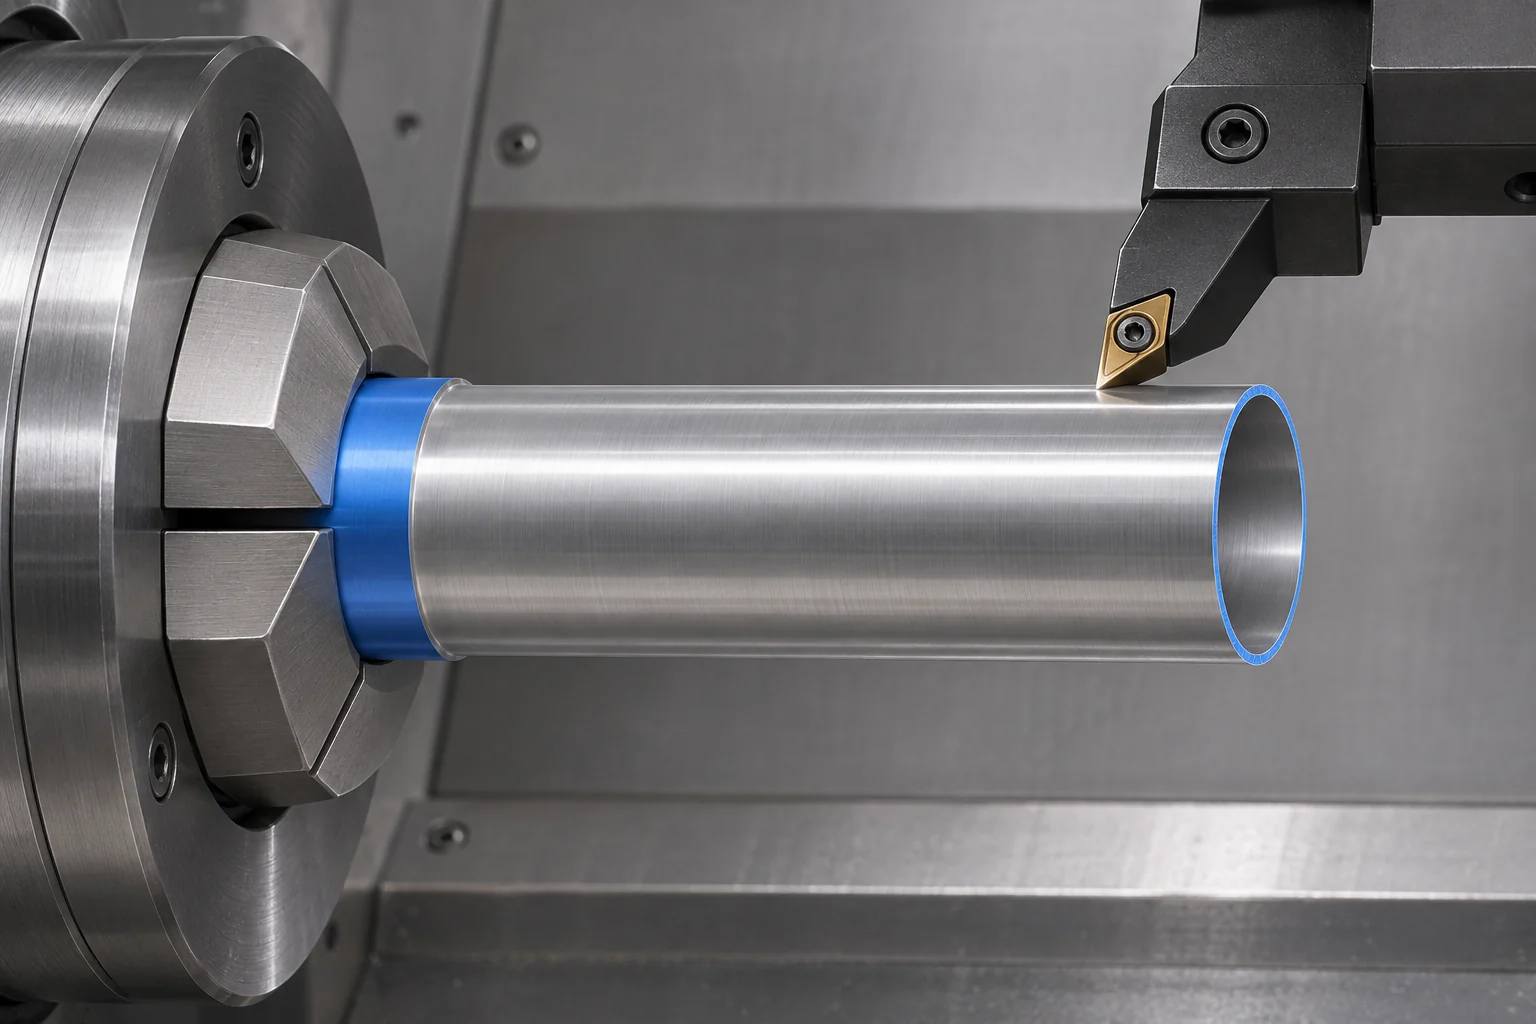
Där konstruktionen tillåter det kan en kraftigare spännyta, en lämplig spännhylsa eller stödd kontakt flytta spännlasten bort från den färdiga tunna sektionen. Verktygsvalen påverkar också den kraft som når väggen. Sandvik Coromants handbok för svarvning behandlar infallsvinkel, skärningsdjup i förhållande till insertets nosradie och skarpa kantgeometrier för smala eller tunnväggiga komponenter; detta är inställningsberoende metoder för att minska problematisk radialkraft, inte en generell metod som gäller för alla metalltyper. [7]
En mantel kan ha en acceptabel ytterdiameter samtidigt som innerdiametern avviker från rundhet, eller en acceptabel innerdiameter vid en vinkel samtidigt som minimiväggtjockleken finns på annat ställe eftersom inner- och ytterytan inte delar den avsedda axeln. Definiera vilken yta som positionerar manteln i monteringen. Riktlinjer för konstruktion av CNC-svarvdelar utvecklar de bredare valen kring spännmetoder, urtag och hål; här gör den tunna väggen spännmetoden och inspektionen efter lossning avgörande.
Ändra geometrin där funktionen tillåter det
Inte varje vägg behöver förtjockas enhetligt. Börja med att markera de ytor som faktiskt sitter ihop, täter, guider eller ger fria avstånd till en annan komponent. Material utanför dessa gränssnitt kan eventuellt användas för en bredare rot, en lokal ribb eller en kortare obelastad spännvidd. En ribb som förbättrar styvheten men blockerar en fräs eller den motkomponent som ska monteras är ingen förbättring. En förtjockad botten som tar bort en krävd urtagsdjup är också en funktionsändring, inte en gratis DFM-fördel.
För en vägg vars slankhet är oundviklig skiftar strategin mot temporär stöd, stadierad materialborttagning och verifiering efter att väggen blivit fri. Denna förändring kan öka arbetsinsatsen för inställning, fixtur eller inspektion även om den slutliga CAD-formen förblir oförändrad. Omvänt kan godtagandet av en något tjockare icke-kontaktregion eliminera behovet av specialstöd. Sådana avvägningar bör jämföras mot hela färdiga delen, inte mot ett enskilt väggtal eller maskintimpris.
Riktlinjer för konstruktion av fixturer förklarar hur lokatorer, spännklor och stöd säkerställer upprepelbar positionering. För en specifik tunn vägg uppstår den ytterligare frågan om stödet förblir användbart när råmaterialet försvinner och om det kontakterar en yta som kan belastas utan att ändra delens godkända geometri.
Granska en tunn vägg i en hanterbar ordning
En konstruktionsgranskning kan vara kort om den följer den faktiska beroendekedjan mellan funktion, geometri, process och godkännande:
- Markera de funktionella ytorna. Identifiera vad väggen berör, ger fria avstånd till, täter eller stödjer. Notera om tjocklek, räthet, planhet, rundhet eller position styr denna funktion. En estetisk vägg och en tätningsvägg kräver olika bevis.
- Mät den lokala detaljen. Registrera dess minimitjocklek, obelastade höjd och spännvidd, rotform, närliggande hål eller spår samt materialklass och tillstånd. För en mantel inkludera innerdiameter, ytterdiameter och den avsedda spännregionen.
- Spåra när stödet försvinner. Visa vilket råmaterial som stödjer väggen under varje urtag, borrning eller svarvningsoperation. En vägg som är stabil i den första inställningen kan bli flexibel efter att motsatt sida tagits bort.
- Testa den troliga lastvägen. Identifiera var skärkraften verkar in och var spännklor eller stöd bärs upp. Om en fixtur belastar den funktionella väggen, jämför ett annat kontakt-schema innan du antar att en långsammare skärning ensam löser problemet.
- Definiera det godkända tillståndet. Ange de krävda färdiga måtten och den geometriska relationen, samt om delen kontrolleras i friläst tillstånd eller under specificerad begränsning. Välj en mätmetod som kan nå den relevanta ytan utan att böja den så mycket att resultatet döljs.

Tjocklek på en enda punkt är inte hela godkännande-frågan. En fräsd ribb kan ligga inom mått men böja sig bort från den krävda monteringsplanet. En svarvad mantel kan uppfylla två separata diametervärden men ha ett dåligt förhållande mellan deras axlar. Där detta förhållande är avgörande ska det anges på ritningen med lämpliga referensplaner och geometriska toleranser. Anta inte att en generell ritnot eller en maskins positionsangivelse säkerställer den färdiga väggens form. Om inspektion kräver en begränsning ska denna specificeras tillsammans med dess relation till monteringen, snarare än att tyst mäta en deformad del i dess bearbetningsfixtur.
Genomförd granskning: två tillstånd av samma 2 mm vägg
Överväg ett hypotetiskt aluminiumhus med två intilliggande urtag och en nominell 2 mm ribb mellan dem. Ribben har en funktionell yta som positionerar en intern insats. Under det första urtaget finns fortfarande solidt råmaterial på motsatt sida. I en ritningsgranskning som begränsas till det slutliga värdet 2 mm är detta temporära stöd osynligt. Under det andra urtaget exponeras ribbens motsatta sida; dess fria höjd och längd bestämmer då hur mycket av den kan böjas under avslutningsbearbetningen. Verkstaden behöver också en position som kan spännas utan att trycka på den nya tunna ytan.
Antag att väggen är 30 mm hög över större delen av sin längd men endast 8 mm hög nära ett av sina ändar eftersom en tvärstabiliserande balk möter den där. Dessa områden har samma nominella tjocklek och material, men den högre spännvidden är den troligare platsen att kontrollera för rörelse. Ett konstruktionsalternativ är att minska den outförda höjden där insatsen inte kräver fullt frihetsutrymme. Ett annat är en lokal störrib på utsidan av insatsens omfattning. Om ingen av dessa geometriska ändringar är möjlig måste bearbetningssekvensen behålla stöd så länge som praktiskt möjligt och den färdiga väggen måste kontrolleras efter frilämnande. Illustrationen av dessa tillstånd visar inte att 2 mm är säkert eller osäkert; materialet, exakt spännvidd, krävd formtolerans och verklig uppspänning återstår som nödvändiga indata. [2] [5]
Jämför nu godkännandefrågan. En tjockleksmätning vid ribbens bas kan godkännas även om den fria kanten böjer sig bort från insatsen. Den funktionella ytans position i förhållande till husets referensyta kan därför vara lika viktig som tjockleken. Detta leder till en bättre förfrågan än ”Kan ni bearbeta 2 mm?”: lämna modellen och ritningen, identifiera den funktionella ytan, markera den 30 mm långa exponerade spännvidden och fråga vilken stöd- och kontrollväg som kan uppfylla den specificerade färdiga tillståndet. Om ett processförslag kräver en ribb eller väggändring, utvärdera insatsens frihetsutrymme innan det godtas.
Frågor om CNC-väggtjocklek
Kan en 0.5 mm aluminiumvägg bearbetas med CNC?
Det kan vara genomförbart för vissa geometrier och processer, men 0,5 mm är inte en generell produktions- eller toleransgaranti. Protolabs Network anger 0,5 mm metallväggar som ett fallberoende genomförbart värde enligt dess egna riktlinjer. Höjd, spännvidd, materialtillstånd, stöd, funktion och mätkrav avgör om en specifik konstruktion är genomförbar. [1]
Kräver plastdelar alltid en större minimiväggtjocklek än metall-delar?
Ingen enskild jämförelse täcker alla plasttyper, metalltyper eller väggformer. Protolabs Network:s allmänna konstruktionsguide rekommenderar 1,5 mm för plast jämfört med 0,8 mm för metall, med hänvisning till lägre styvhet, deformering på grund av restspänningar och temperaturkänslighet som problemområden. Det är screeningvärden för dess riktlinjer, inte godkännandegränser för en ospecificerad del. [1]
Varför kan en vägg mätas korrekt i fixturen men ändå misslyckas efter frilämnande?
Spännanordningen kan hålla en flexibel vägg i en förskjuten position, eller delen kan röra sig när restspänningarna omfördelas efter avlägsnande av material. När belastningen tas bort skiljer sig dess form i friläget tillstånd. Mät det tillstånd som krävs av ritningen eller monteringen, och definiera eventuellt tillåtet inspektionsstöd uttryckligen. [4]
Kan jag tillämpa en riktlinje för fräsad väggtjocklek på en svarvad rörprofil?
Endast som en preliminär flagga. En svarvad rörprofil utsätts också för kontakt med chucken och radiella skärlaster runt en cylindrisk vägg. Dess grepp, invändigt hål, ytterdiameter, rundhet och förhållande mellan spänn- och friläst tillstånd kräver en egen process- och inspektionsplan. En minimivärdet för en kort fräsd ribb besvarar inte dessa frågor. [6] [7]
Tekniska källor
- Protolabs Network. Hur man konstruerar delar för CNC-bearbetning, ”Tunna väggar.” Leverantörs-specifika rekommenderade och fallberoende genomförbara väggtjockleksvärden; intern forskningsregistrering behåller käll-URL:n.
- Del Sol, I., Rivero, A., López de Lacalle, L. N., och Gamez, A. J. Bearbetning av tunnväggiga komponenter i lättlegeringar: En översikt av modeller och industriella tillvägagångssätt. Material 12 (2019), 2012. Vägggeometri, varierande styvhet, deformation och stöd under fräsning.
- Carr Lane Manufacturing. Principer för placering och spänning vid jig- och fixture-konstruktion. Riktning av spännkraft mot lokatorer och stödda, styva arbetsstycksområden; intern forskningsregistrering behåller käll-URL:n.
- Zawada-Michałowska, M., Kuczmaszewski, J., Legutko, S., och Pieśko, P. Tekniker för fräsning av tunnväggiga element med avseende på minimering av deformationer efter bearbetning. Material 13 (2020), 4723. Kontrollerade EN AW-2024 T351-experiment om materialhistorik, processstrategi och form i friläst tillstånd.
- Harvey Performance Company. Din guide till fräsning av tunna väggar, 2017. Bearbetning med stöd från utgångsmaterialet, stadievis axial och radial fräsning; intern forskningsregistrering behåller käll-URL:n.
- Yang, S., Tong, J., Liu, Z., et al. Experimentell studie av rundheten hos djupa hål i delar av 7075-aluminiumlegering med tvådimensionell ultraljuds-elliptisk vibrationsborrning. Micromachines 14 (2023), 2185. Hjälpstödjacket användes i studien med den långa 7075-aluminiumröret för att begränsa chuckinducerad deformation.
- Sandvik Coromant. Svarvhandbok, ”Smala/tunna väggkomponenter”, s. 12. Inmatningsvinkel, insertgeometri och riktning för skärkraften; intern forskningsregistrering behåller handbokens URL.
Om VETCNC
VETCNC förmedlar en familjetillverkningsbakgrund till onlinebeställning av CNC-tjänster. Kevin har tio års erfarenhet från CNC-branschen och samarbetar med familjens fabriker i Kina samt ett bredare nätverk av partners. Målet är att göra tillverkningsavtalet, de tekniska kraven och ansvarsfördelningen tydliga innan en beställning placeras.
Läs Kevins historia →


