Sur cette page
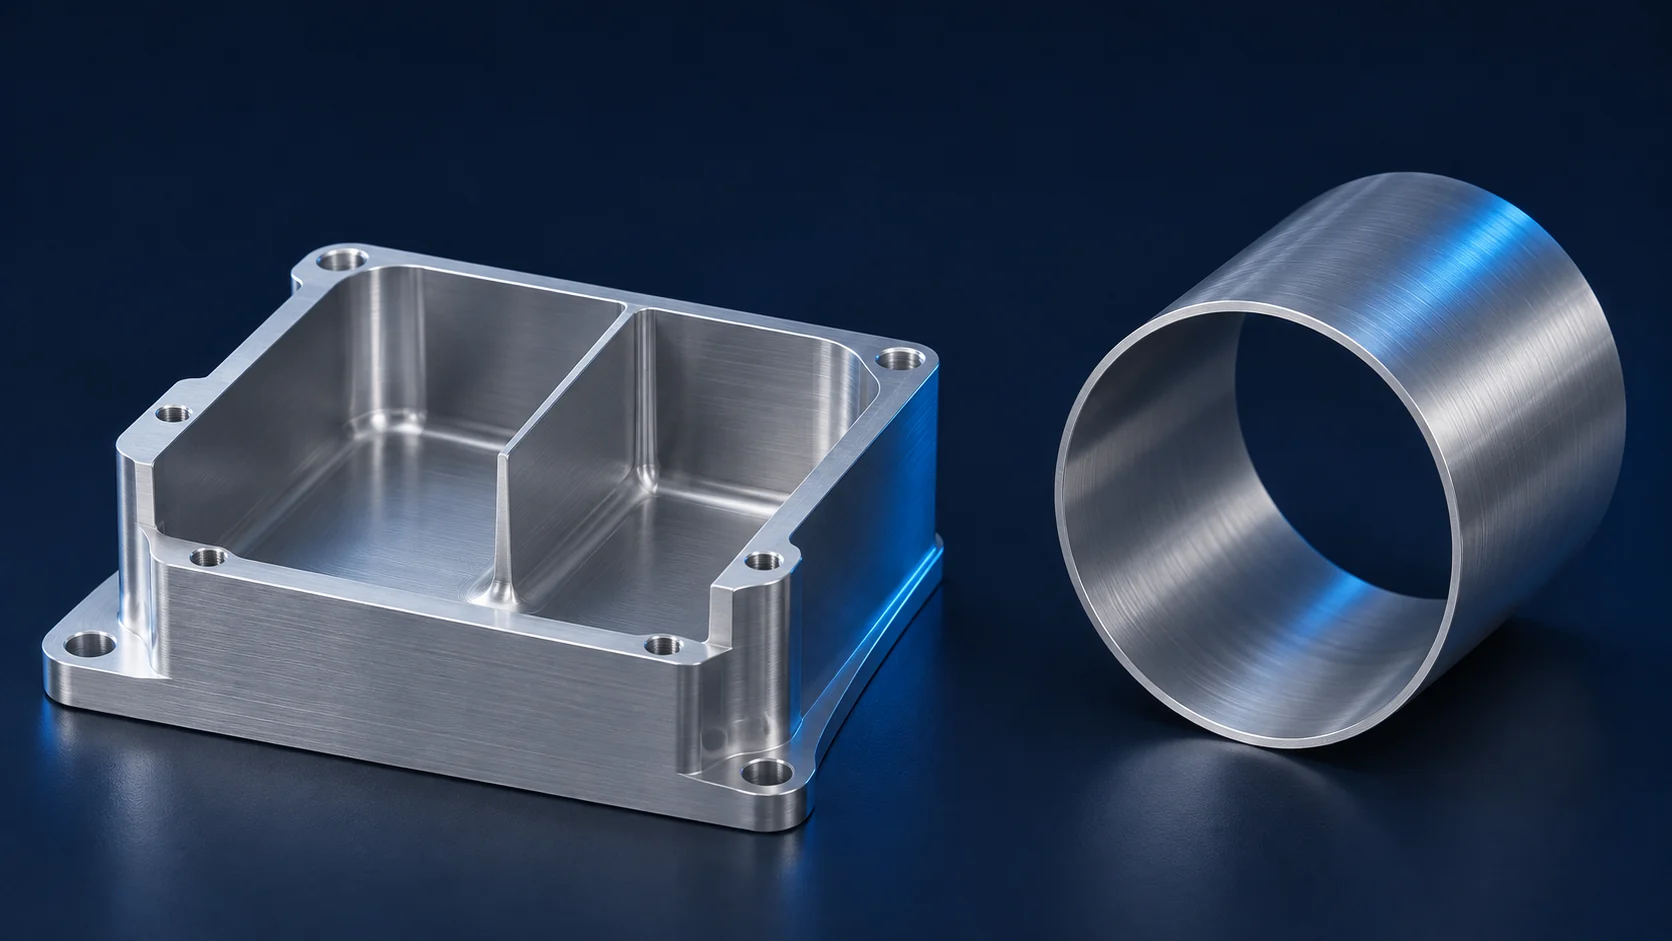
Une paroi de 1 mm peut-elle être usinée CNC ? Parfois. La question utile est de savoir si cette paroi peut être usinée, maintenue et mesurée à sa hauteur réelle, sa portée réelle, son état réel du matériau et sa tolérance réelle. Une nervure courte laissée contre une matière brute pleine constitue un travail différent d’une paroi haute exposée sur ses deux côtés. Un manchon tourné ajoute la possibilité de déformation sous la pression de la mandrine. Une épaisseur nominale, prise isolément, ne permet pas de distinguer ces cas.
Le guide Comment concevoir des pièces pour l’usinage CNC du réseau Protolabs Network indique 0,8 mm pour les métaux et 1,5 mm pour les plastiques comme valeurs initiales recommandées, les parois plus fines devant faire l’objet d’une évaluation au cas par cas. Ces valeurs reflètent les recommandations de conception de ce prestataire ; elles ne constituent ni une norme générale d’usinage ni une affirmation des capacités de VETCNC. Utilisez une valeur publiée pour signaler une caractéristique à examiner, puis analysez la pièce et le parcours d’usinage qui la réalisera. [1]
Définissez la paroi avant d’évaluer son épaisseur
Identifiez d’abord les deux faces entre lesquelles l’épaisseur est mesurée. Sur un boîtier fraisé, une nervure peut séparer deux poches, tandis qu’un fond mince correspond à la matière située sous une poche. Sur un manchon tourné, l’épaisseur de paroi désigne le matériau compris entre un diamètre extérieur et un alésage. Ces formes peuvent partager une épaisseur nominale identique, mais diffèrent quant à leur sollicitation, à l’approche de l’outil et à la méthode de contrôle. Une ouverture traversante dans une paroi crée également une faible épaisseur de matière au bord du trou ; son minimum local peut être inférieur à l’épaisseur de paroi spécifiée ailleurs.
Enregistrez l’épaisseur locale minimale, et non seulement la valeur CAO en un point facile à mesurer. Une paroi conique, une racine arrondie, un trou traversant ou une poche intersectante peuvent déplacer la section la plus mince loin de la vue en coupe classique. La hauteur de la paroi correspond à la distance non soutenue entre une racine rigide et un bord libre ; la portée désigne la distance entre les points d’appui le long de la paroi. Une paroi de 2 mm haute de 5 mm et une autre haute de 40 mm ne doivent pas recevoir le même jugement de risque simplement parce que leurs cotes d’épaisseur coïncident. Del Sol et ses collègues décrivent le rapport entre hauteur et épaisseur, ainsi que l’évolution de la rigidité et des conditions de support, comme centraux dans le comportement des parois minces pendant le fraisage. [2]
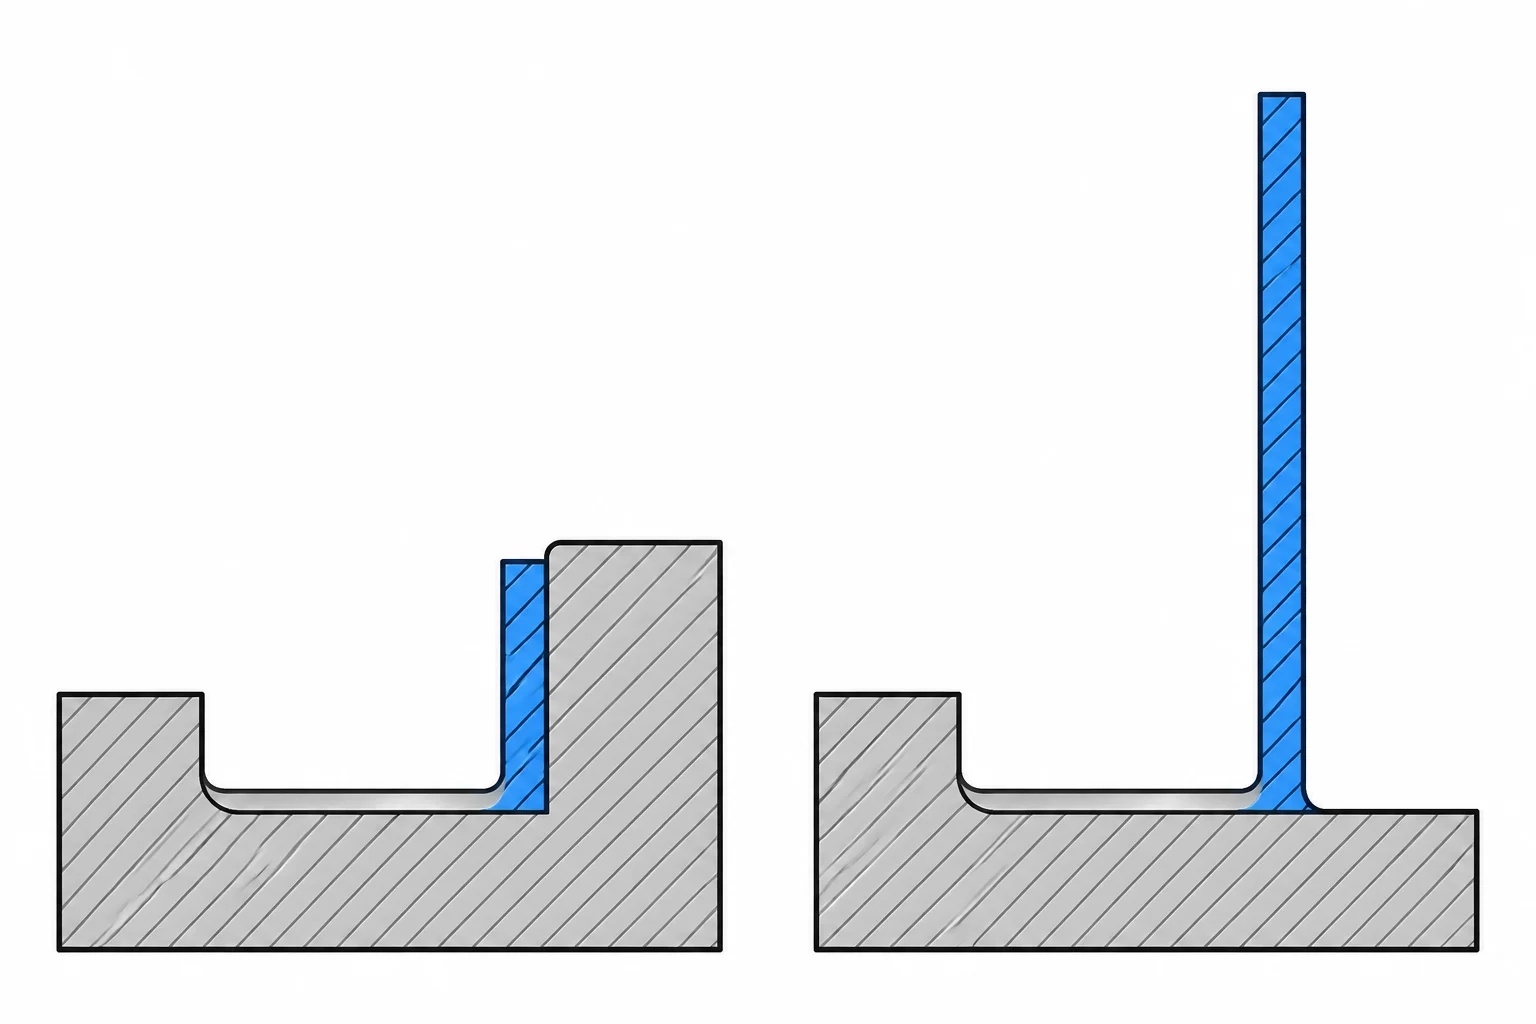
L’épaisseur doit également être interprétée dans l’état final de la pièce. Une matière pleine épaisse peut supporter une nervure future pendant l’ébauche ; le retrait ultérieur de la poche opposée laisse la paroi mince finale. L’examen de conception nécessite donc un compte rendu simple de la matière présente à chaque passe, des surfaces pouvant être serrées et du moment où la caractéristique devient premièrement flexible. Le guide de conception pour le fraisage CNC couvre les décisions plus larges relatives aux poches, aux angles et à l’accès de l’outil ; ici, l’accent est mis sur la paroi tout au long de cette séquence évolutrice.
Trois formes de parois génèrent des problèmes d’usinage différents
La forme de la caractéristique importe davantage qu’un minimum unique métal/plastique. Utilisez ce tableau pour identifier la source probable de déplacement et la condition à vérifier en fin de cycle. Chaque option de support doit néanmoins permettre le passage de l’outil et préserver les surfaces fonctionnelles de la pièce.
| Caractéristique | Risque principal de déplacement | Support ou séquence utiles | Vérification à l’état fini |
|---|---|---|---|
| Nervure fraisée entre deux poches | Flambement lors du retrait de la matière de soutien avec la seconde poche | Usiner alternativement les faces ou terminer par étapes tout en conservant de la matière sous la zone de coupe | Épaisseur et rectitude après relâchement |
| Plancher de poche | Déflexion vers un vide non soutenu sous la charge de l’outil ou du serrage | Support sous le plancher là où le montage et l’accès le permettent | Épaisseur résiduelle et forme du plancher dans la pièce relâchée |
| Manchon tourné | Ovalisation sous l’effort de serrage ou de coupe radiale | Saisir une portée plus robuste ou répartir le contact autour du manchon | Alésage, diamètre extérieur et circularité après desserrage |
Un support qui aide une caractéristique peut en bloquer une autre. Appuyer directement le fond sous l’outil n’est utile que si le support peut entrer en contact avec une surface adaptée et si le système de serrage positionne toujours correctement la pièce. Un manchon saisi sur sa paroi mince finie peut être maintenu solidement, mais se déformer élastiquement hors de sa forme sous serrage une fois relâché. Le tableau constitue un passage vers la question suivante, non un substitut à un montage ou à un plan d’acceptation.
L’usinage, le serrage et la relaxation des contraintes déplacent une paroi différemment
La déformation sous l’effort de coupe se produit pendant l’engagement de l’outil. La paroi ou l’outil se déplace sous charge, si bien qu’un parcours programmé peut enlever moins ou plus de matière que prévu à une hauteur donnée. Lorsque la charge disparaît, la reprise élastique peut engendrer un cône ou une variation le long de la paroi. Le bourdonnement est un phénomène dynamique : la paroi flexible et l’outil peuvent vibrer, laissant souvent un état de surface structuré. Une apparence plus lisse ne prouve pas à elle seule que la cote ou la forme soient correctes. Des recherches sur l’usinage de parois minces en alliage léger distinguent le déplacement statique de la vibration et notent que la rigidité de la pièce évolue au fur et à mesure de l’enlèvement de matière. [2]
La déformation sous serrage commence avant l’usinage. Les mors ou un dispositif de serrage peuvent forcer une caractéristique souple vers le trajet prévu de l’outil. Une mesure effectuée alors que la pièce est encore maintenue peut sembler satisfaisante, mais la forme change après relâchement. Les recommandations de Carr Lane pour les montages placent les charges de serrage vers les points de repérage et les zones de soutien rigides, plutôt que sur une section souple non supportée. Un support est utile lorsqu’il résiste à la charge de coupe sans pré-fléchir la surface qu’il est censé protéger. [3]
Le déplacement post-usinage peut persister après disparition des charges exercées par l’outil et le montage. L’enlèvement de matière modifie l’équilibre des contraintes résiduelles déjà présentes dans l’ébauche ainsi que celles introduites pendant l’usinage. Dans une expérience menée sur des échantillons laminés EN AW-2024 T351, Zawada-Michałowska et ses coauteurs ont mesuré des déformations différentes après fraisage selon les stratégies et les directions d’avance relatives au sens de laminage. Leurs valeurs mesurées sont propres à ce matériau et à cette expérience, mais le résultat illustre pourquoi la forme finale à l’état libre ne peut pas être déduite de l’épaisseur de paroi seule. [4]
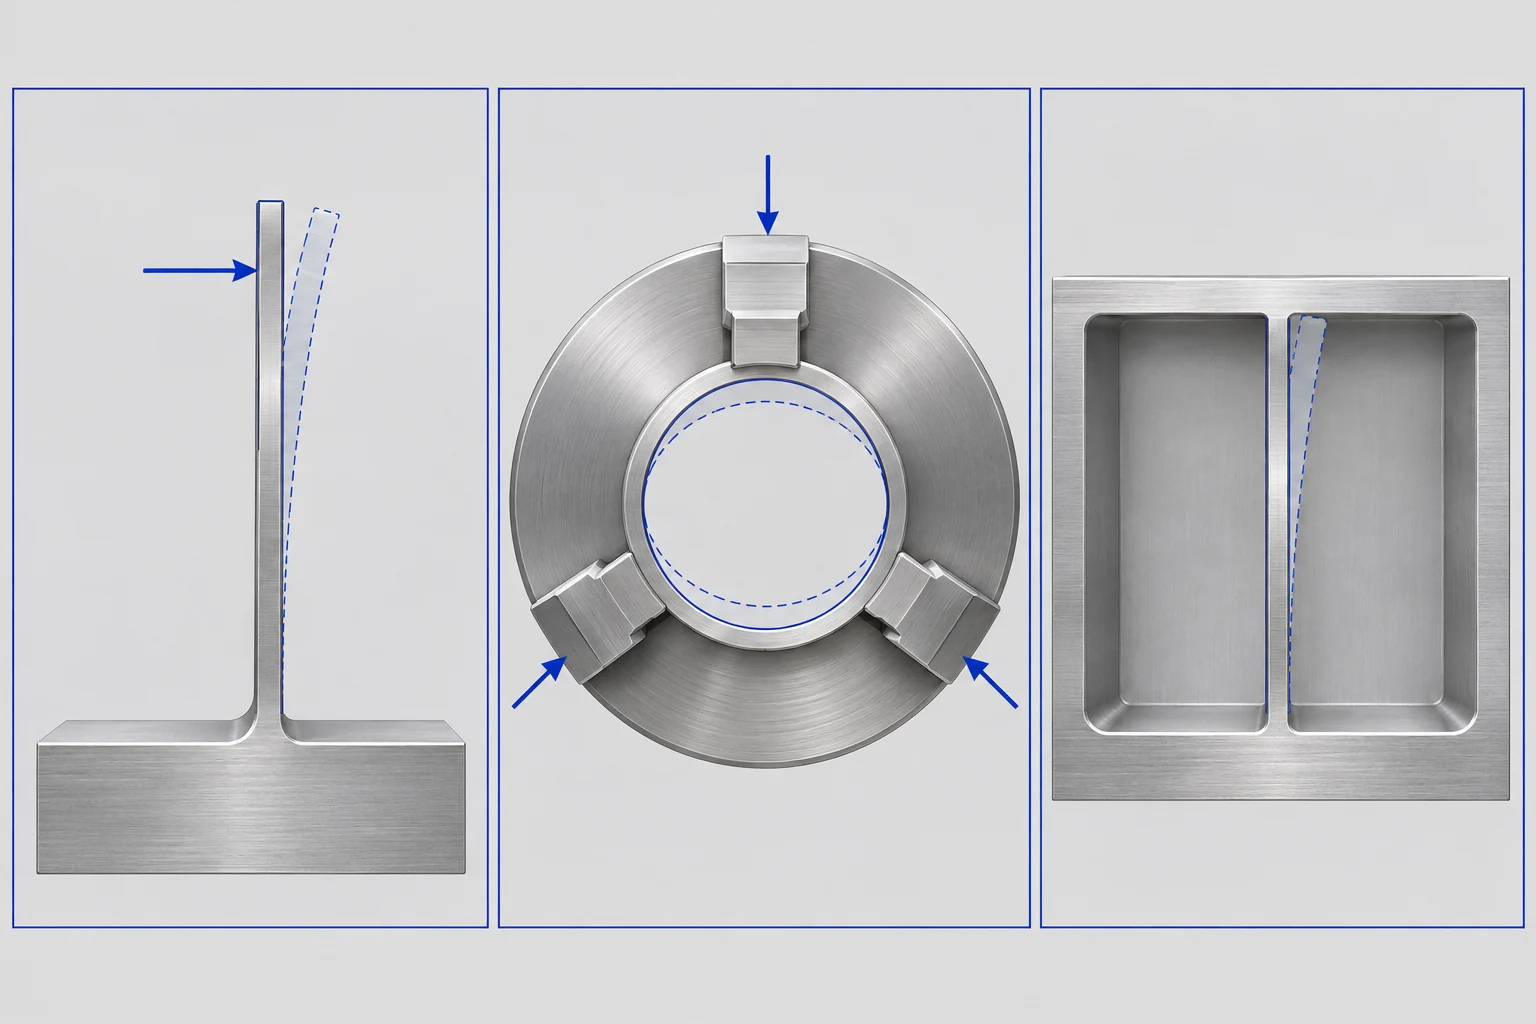
Ces mécanismes exigent des réponses différentes. Une paroi qui fléchit uniquement sous l’action de l’outil peut nécessiter une réduction de la force locale ou un support temporaire. Une paroi déformée par le serrage requiert un schéma de contact différent avant toute adaptation des données d’usinage. Une pièce qui se déplace après relâchement peut nécessiter une modification de la séquence d’enlèvement de matière et un plan d’inspection final. Traiter ces trois cas comme « la paroi est trop mince » masque la cause réelle et peut conduire à une modification de conception inefficace.
Fraisage d’une nervure tant qu’elle conserve encore de la matière de soutien
Pour une nervure située entre deux poches, la paroi connaît deux phases. Lors de la première poche, la matière située du côté opposé la soutient encore. Lors de la deuxième poche, cette matière disparaît et la section restante devient plus facile à déformer. Un planificateur de procédé peut conserver de la matière à proximité de la future paroi, enlever progressivement la matière des deux côtés par étapes, et réserver les passes finales pour un état proche de la géométrie finale. Le guide de Harvey Performance Company intitulé Votre guide du fraisage de parois minces décrit des coupes axiales étagées et une prise radiale progressivement contrôlée, tandis que la matière restante soutient la paroi. Le nombre et la taille des passes dépendent du matériau, de l’outil et de la paroi spécifiques. [5]

L’ensemble outil présente sa propre limite de rigidité. Une poche profonde peut exiger une grande longueur de dépassement pour finir la paroi ; utiliser une longueur de coupe supérieure à celle strictement nécessaire rend le contrôle de la déformation de l’outil plus difficile. Une arête de coupe plus courte sur un col affûté peut parfois atteindre la paroi tout en conservant davantage de matière dans le corps de l’outil, mais le porte-outil complet doit néanmoins bénéficier d’un dégagement suffisant contre les collisions. Il s’agit d’une décision d’accessibilité outil, non d’une autorisation à fixer une hauteur maximale universelle de paroi. [5]
Ne pas inscrire « passe de finition légère » sur le plan comme si cela garantissait une nervure mince. Une passe de finition enlève moins de matière, mais si la paroi a déjà perdu son soutien, même cette charge peut la déplacer. L’ordre de l’ébauche, toute retenue intermédiaire, la réserve restante et le point de mesure finale doivent figurer dans le plan de fabrication réel. Le plan doit indiquer la géométrie finale requise ; l’atelier décide du parcours outil capable de la réaliser.
Les fonds de poche et les ouvertures modifient le chemin de soutien
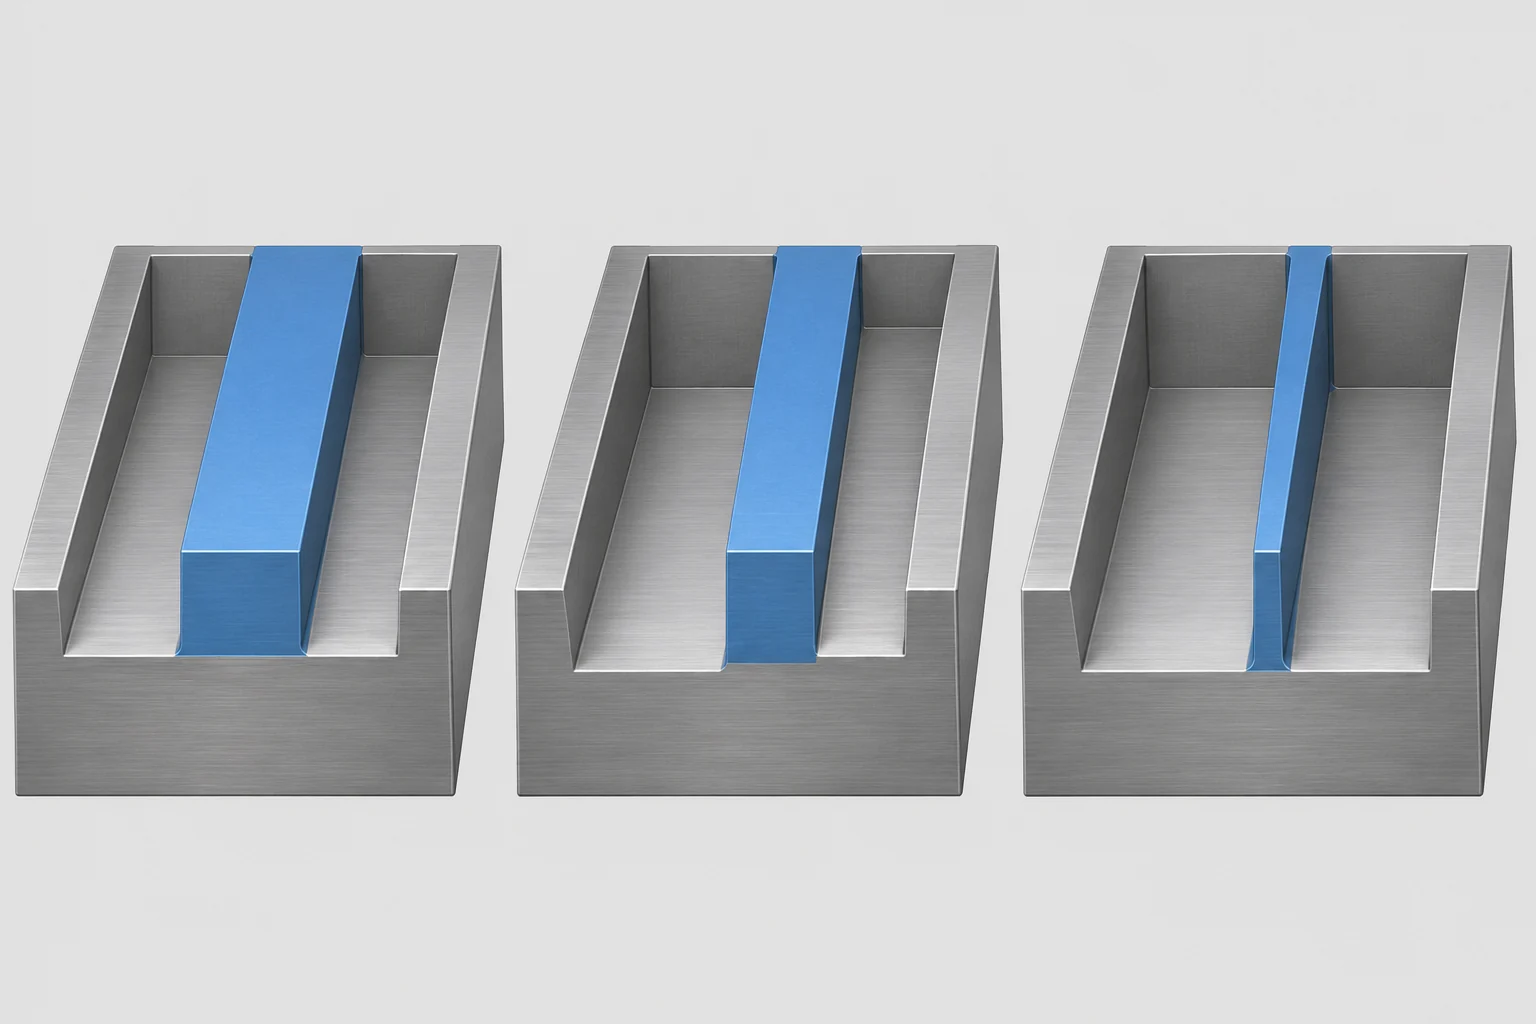
Un fond de poche mince est chargé par sa surface plutôt que le long d’un bord supérieur libre. Un outil, un dispositif de serrage ou une sonde de contrôle peuvent le fléchir vers l’espace ouvert situé en dessous. Un montage peut supporter la face inférieure, mais uniquement si cette surface est accessible et si le support ne contraint pas le fond dans une forme qu’il n’aurait pas après relâchement. Lorsqu’un fond constitue également une face d’étanchéité ou de repérage, son état fini importe davantage qu’une lecture pratique sous serrage.
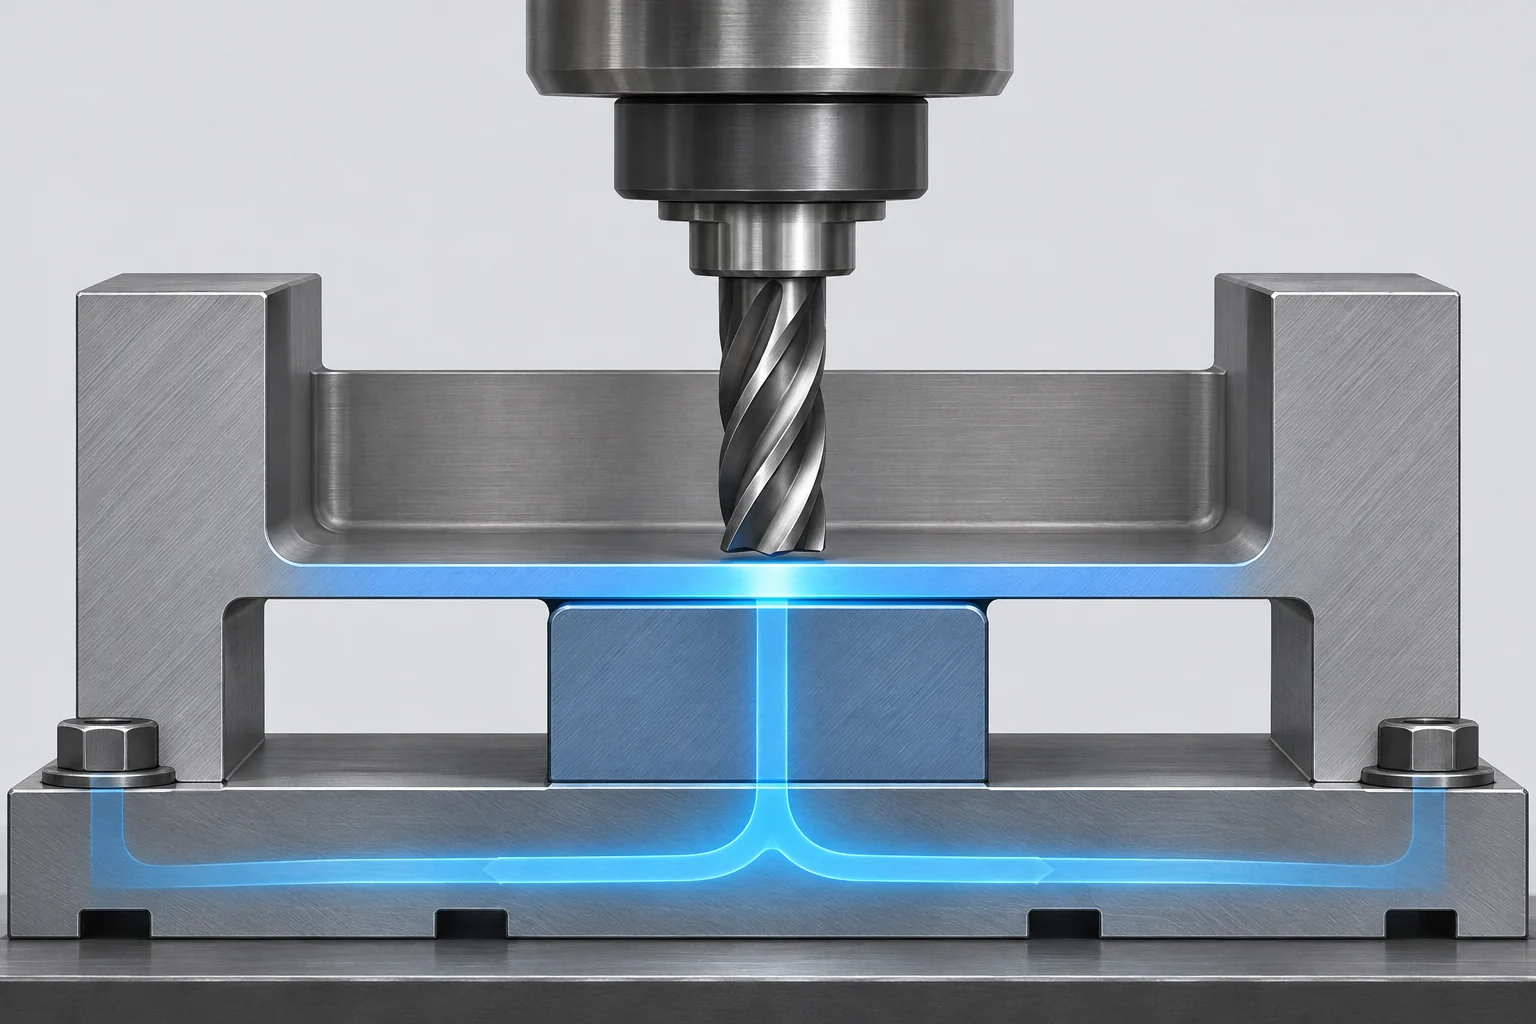
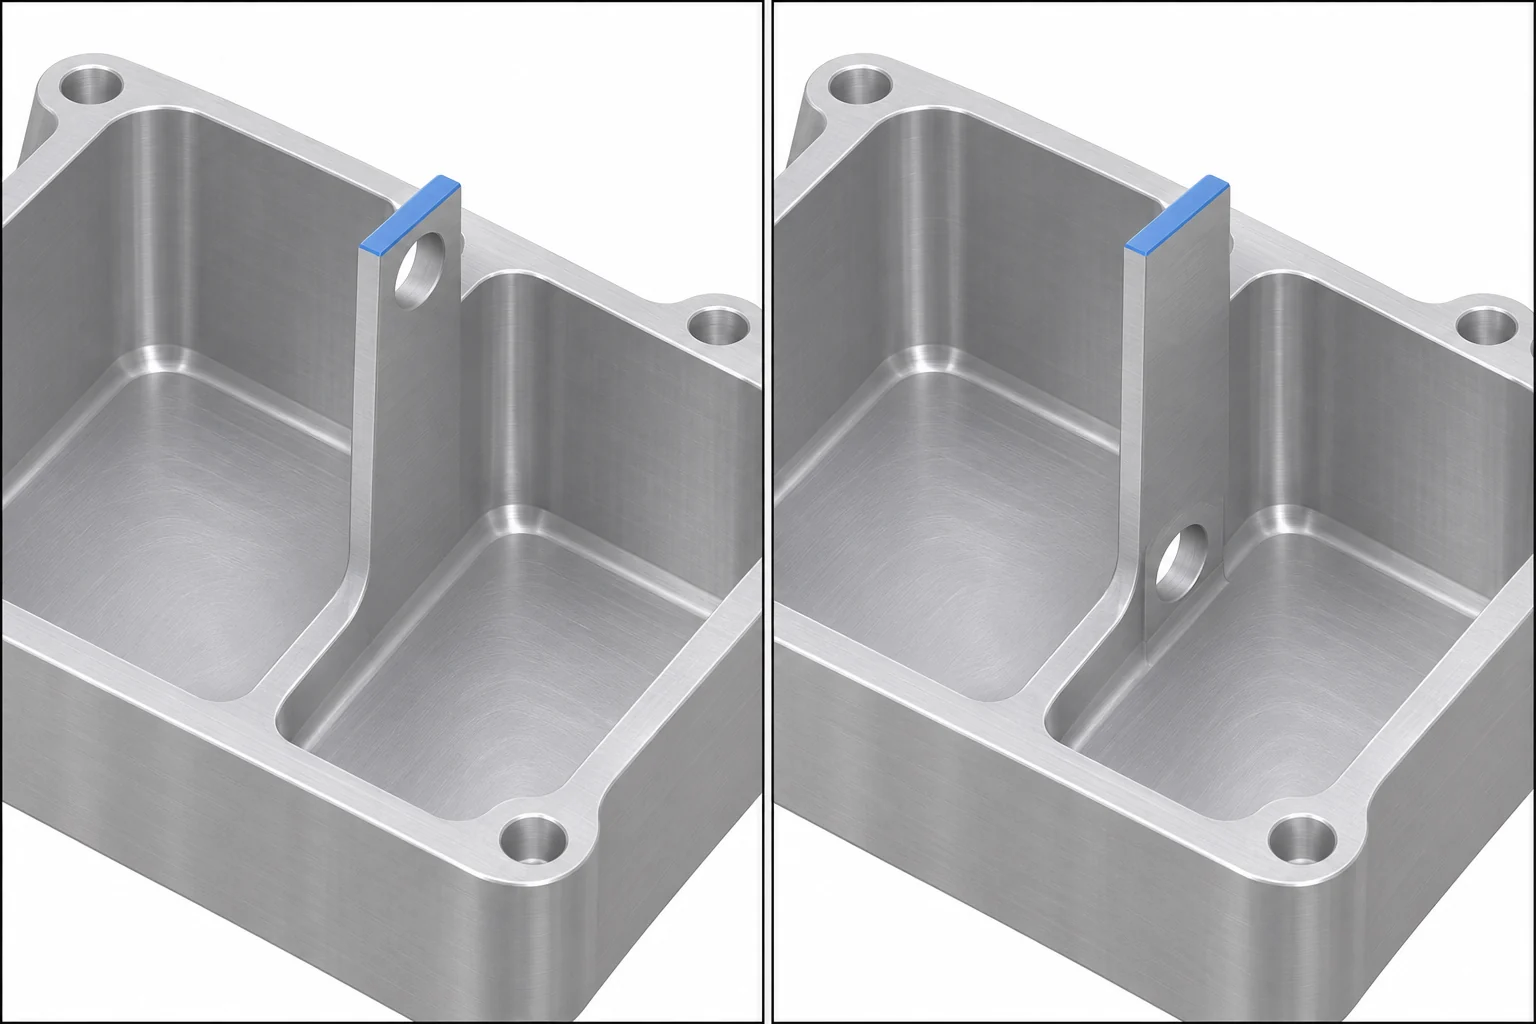
Les ouvertures peuvent transformer une paroi apparemment continue en languettes flexibles distinctes. Un orifice situé près du bord libre supprime une bande de matière qui aurait sinon transmis la charge jusqu’à l’encastrement. Deux poches voisines peuvent laisser un panneau long et non supporté, même lorsque l’épaisseur nominale de la paroi est généreuse. Avant d’augmenter systématiquement toutes les parois, identifiez la caractéristique qui se déplace effectivement. Raccourcir un bord libre non fonctionnel, modifier la position d’une ouverture ou ajouter une nervure locale peut améliorer le soutien sans modifier une face d’assemblage critique. Si la pièce est principalement un panneau d’épaisseur constante comportant des pliages et des découpes, la comparaison entre usinage et fabrication de tôlerie permet d’évaluer une autre voie ; elle ne constitue pas une solution corrective pour un boîtier dont les poches profondes et les interfaces de précision exigent l’usinage.
Un manchon tourné mince peut se détendre après serrage dans le mandrin
Un manchon cylindrique n’est pas une nervure usinée qui a été enroulée en cercle. Il tourne pendant que sa surface extérieure ou intérieure est usinée, et la prise peut agir directement sur la paroi. Un mandrin à trois mors applique la charge dans des zones de contact séparées ; sur un manchon déformable, cela peut modifier le diamètre intérieur ou la circularité pendant que les mors sont serrés. Une expérience publiée d’alésage profond sur aluminium 7075 a utilisé une chemise de soutien auxiliaire, car la prise directe avec un mandrin à trois mors risquait de déformer ce tube particulier. L’épaisseur de paroi de 5 mm mentionnée dans cette expérience décrit la pièce d’essai utilisée, et non un seuil applicable à d’autres tubes. [6]
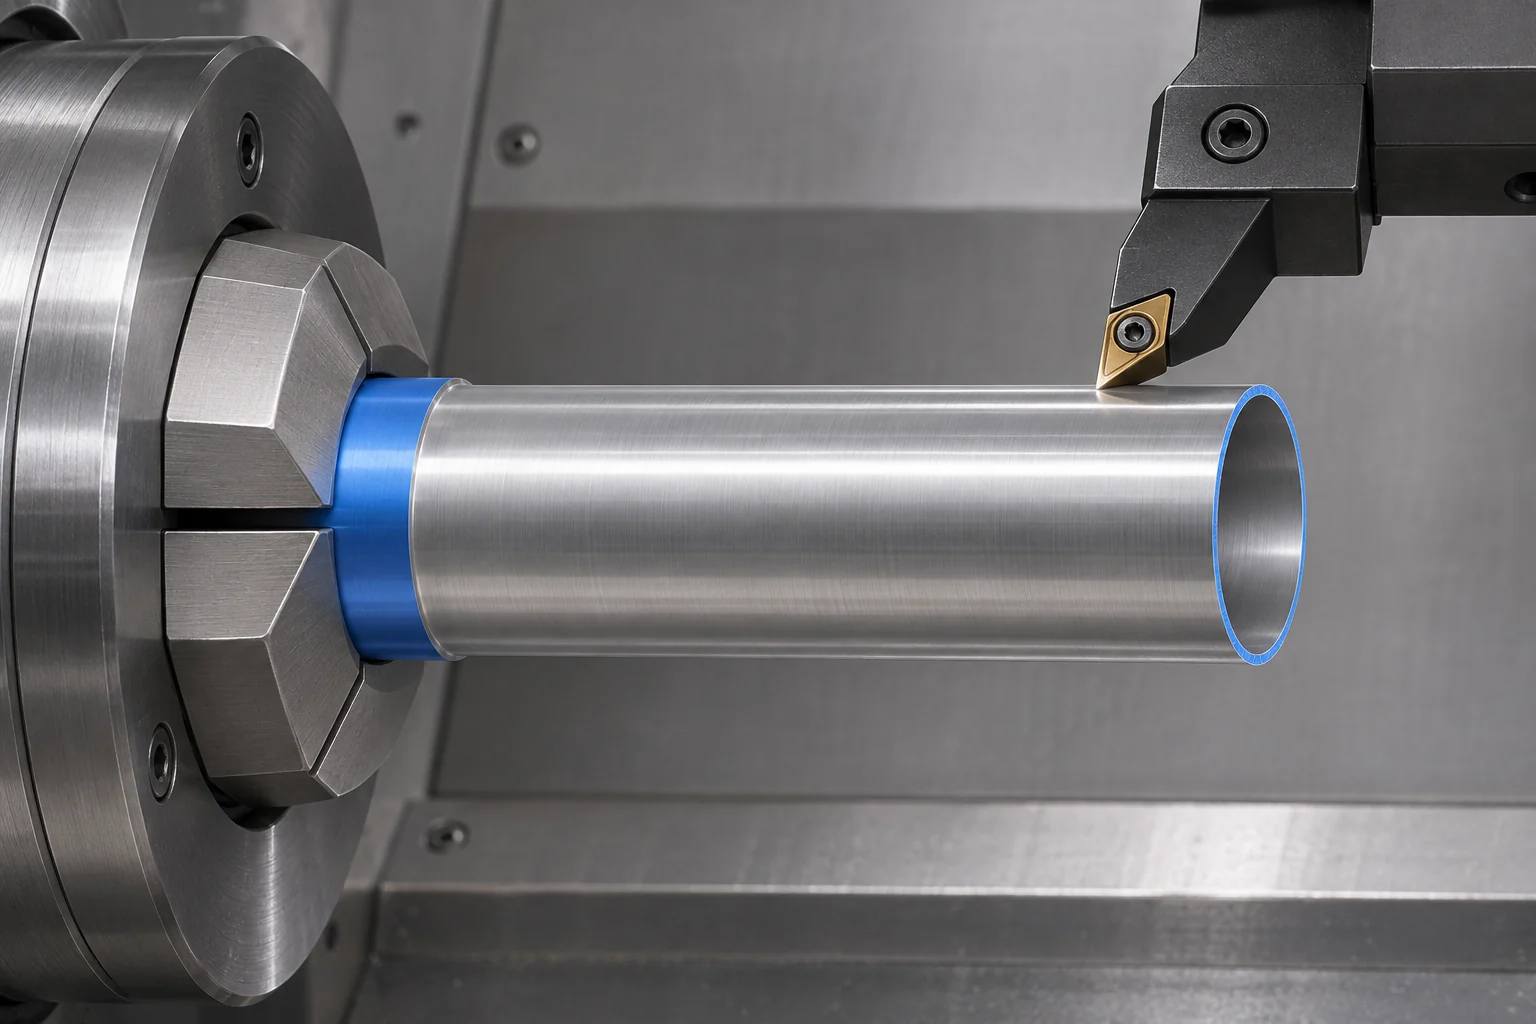
Lorsque la conception le permet, une portée de serrage plus rigide, un mandrin adapté ou un contact supporté peuvent déplacer la charge de serrage loin de la section mince finie. Le choix de l’outil modifie également la force transmise à la paroi. Le manuel de tournage de Sandvik Coromant traite de l’angle d’entrée, de la profondeur relative au rayon de pointe de l’insert et de la géométrie à arête vive pour les composants élancés ou à parois minces ; il s’agit de méthodes dépendantes du montage pour réduire la force radiale problématique, et non d’une recette universelle valable pour tous les métaux. [7]
Un manchon peut présenter un diamètre extérieur acceptable tout en ayant un diamètre intérieur hors circularité, ou un diamètre intérieur correct selon un angle donné alors que l’épaisseur minimale de paroi se situe ailleurs, car le diamètre intérieur et la surface extérieure ne partagent pas nécessairement l’axe prévu. Définissez quelle interface positionne le manchon dans l’assemblage. Le guide de conception pour le tournage CNC développe les choix plus larges relatifs aux systèmes de serrage, aux rainures et aux alésages ; ici, la paroi mince rend décisifs à la fois le mode de serrage et l’inspection après relâchement.
Modifier la géométrie là où la fonction le permet
Toute paroi n’a pas besoin d’être épaissie uniformément. Commencez par identifier les surfaces qui assurent effectivement un ajustement, une étanchéité, un guidage ou un dégagement par rapport à un autre composant. Le matériau situé en dehors de ces interfaces peut être exploité pour créer une base plus large, une nervure locale ou une portée non supportée plus courte. Une nervure qui améliore la rigidité mais empêche l’accès d’une fraise ou du composant d’assemblage n’est pas une amélioration. De même, un fond épaissi qui supprime une profondeur de cavité requise constitue une modification fonctionnelle, et non un gain libre en ingénierie de la fabricabilité (DFM).
Pour une paroi dont l’élancement est inévitable, la stratégie évolue vers un soutien temporaire, une suppression progressive de la matière et une vérification une fois la paroi libérée. Cette approche peut accroître la complexité du montage, de la fixation ou de l’inspection, même si la forme finale dans le modèle CAO reste inchangée. À l’inverse, accepter une région non fonctionnelle légèrement plus épaisse peut supprimer le besoin d’un soutien spécifique. Ces compromis doivent être évalués au regard de la pièce finie dans son ensemble, et non par rapport à une seule valeur d’épaisseur de paroi ou à un taux horaire machine.
Le guide de conception des dispositifs de fixation explique comment les pions de positionnement, les éléments de serrage et les supports établissent une position reproductible. Pour une paroi mince donnée, la question supplémentaire est de savoir si le support conserve son utilité à mesure que la matière disparaît, et s’il entre en contact avec une surface pouvant supporter une charge sans modifier la géométrie d’acceptation de la pièce.
Examiner une paroi mince dans un ordre opérationnel
Un examen de conception peut être bref s’il suit la dépendance réelle entre fonction, géométrie, procédé et critères d’acceptation :
- Repérer les surfaces fonctionnelles. Identifier ce avec quoi la paroi est en contact, qu’elle dégage, qu’elle étanche ou qu’elle supporte. Préciser si l’épaisseur, la rectitude, la planéité, la circularité ou la localisation contrôlent cette fonction. Une paroi cosmétique et une paroi d’étanchéité nécessitent des preuves différentes.
- Mesurer la caractéristique locale. Noter son épaisseur minimale, sa hauteur non supportée et sa portée, la forme de sa base, les trous ou fentes voisins, ainsi que la nuance et l’état du matériau. Pour un manchon, inclure le diamètre intérieur, le diamètre extérieur et la zone prévue de serrage.
- Suivre le moment où le soutien disparaît. Indiquer quelle matière soutient la paroi pendant chaque opération d’usinage d’une poche, d’un alésage ou d’un tournage. Une paroi stable lors du premier montage peut devenir flexible une fois la face opposée retirée.
- Tester le chemin de charge probable. Identifier où la force de coupe s’applique et où les éléments de serrage ou les supports la transmettent. Si le dispositif de fixation charge directement la paroi fonctionnelle, comparer un autre schéma de contact avant de supposer qu’une vitesse de coupe réduite suffira à résoudre le problème.
- Définir l’état accepté. Préciser la dimension finie requise et la relation géométrique associée, ainsi que savoir si la pièce est contrôlée à l’état libéré ou sous une contrainte spécifiée. Choisir une méthode de mesure capable d’accéder à la surface concernée sans la déformer suffisamment pour masquer le résultat.

L’épaisseur en un point ne constitue pas à elle seule la totalité de la question d’acceptation. Une nervure fraisée peut respecter ses cotes tout en s’écartant du plan d’assemblage requis. Un manchon tourné peut respecter deux diamètres distincts tout en présentant une mauvaise relation entre leurs axes. Là où cette relation est critique, elle doit figurer sur le dessin technique à l’aide de repères et de tolérances géométriques appropriés. Ne pas supposer qu’une note générique sur le dessin ou une spécification de positionnement machine garantit la forme finale de la paroi. Si le contrôle exige une contrainte, celle-ci doit être explicitement définie, ainsi que sa relation avec l’assemblage, plutôt que de mesurer silencieusement une pièce déformée dans son dispositif d’usinage.
Examen détaillé : deux états d’une même paroi de 2 mm
Considérons un boîtier hypothétique en aluminium comportant deux poches adjacentes et une nervure nominale de 2 mm entre elles. Cette nervure présente une face fonctionnelle qui positionne un insert interne. Lors de l’usinage de la première poche, de la matière pleine subsiste encore sur l’autre face. Dans un examen de dessin limité à la valeur finale de 2 mm, ce soutien temporaire reste invisible. Lors de l’usinage de la seconde poche, la face opposée de la nervure est exposée ; sa hauteur libre et sa longueur déterminent alors la portion susceptible de fléchir sous l’effort de la passe de finition. L’atelier a également besoin d’un point de positionnement pouvant être serré sans exercer de pression sur la nouvelle face mince.
Supposons que la paroi mesure 30 mm de hauteur sur la majeure partie de sa longueur, mais seulement 8 mm près d’une de ses extrémités, car une membrure transversale y est fixée. Ces régions présentent la même épaisseur nominale et le même matériau, pourtant la portée la plus haute constitue l’emplacement le plus plausible pour vérifier un éventuel déplacement. Une option de conception consiste à réduire la hauteur non supportée là où l’insert ne nécessite pas un dégagement total. Une autre consiste à ajouter une nervure de renfort locale à l’extérieur de l’enveloppe de l’insert. Si aucune de ces modifications géométriques n’est possible, la séquence d’usinage doit conserver le support aussi longtemps que possible, et la paroi finie doit être inspectée après libération. L’illustration de ces états ne permet pas d’établir que 2 mm est une épaisseur sûre ou non sûre ; le matériau, la portée exacte, la tolérance de forme requise et la configuration réelle de montage restent des données indispensables. [2] [5]
Examinons maintenant la question d’acceptabilité. Une mesure d’épaisseur à la base de la nervure pourrait être conforme même si le bord libre s’écarte de l’insert. La position de la face fonctionnelle par rapport au repère du boîtier peut donc revêtir une importance égale, voire supérieure, à celle de l’épaisseur. Cela conduit à formuler une demande plus pertinente que « Pouvez-vous usiner une épaisseur de 2 mm ? » : fournissez le modèle numérique et le plan, identifiez la face fonctionnelle, repérez la portée exposée de 30 mm, puis demandez quelle solution de support et quel mode d’inspection permettent de respecter l’état fini spécifié. Si une proposition de procédé implique l’ajout d’une nervure ou une modification de la paroi, évaluez le dégagement de l’insert avant d’accepter cette proposition.
Questions relatives à l’épaisseur des parois en usinage CNC
Une paroi en aluminium de 0,5 mm peut-elle être usinée par usinage CNC ?
Cela peut être réalisable pour certaines géométries et certains procédés, mais 0,5 mm ne constitue pas une promesse générale de production ni de tolérance. Le réseau Protolabs indique 0,5 mm comme épaisseur minimale de paroi métallique réalisable au cas par cas, conformément à ses propres recommandations. La hauteur, la portée, l’état du matériau, le support, la fonction et les exigences de mesure déterminent si une conception donnée est viable. [1]
Les pièces en plastique nécessitent-elles toujours une épaisseur minimale de paroi supérieure à celle des pièces métalliques ?
Aucune comparaison unique ne couvre l’ensemble des plastiques, des métaux ou des formes de paroi. Le guide général de conception du réseau Protolabs recommande 1,5 mm pour les plastiques contre 0,8 mm pour les métaux, en citant une rigidité moindre, une déformation liée aux contraintes résiduelles et une sensibilité accrue à la température comme facteurs préoccupants. Il s’agit de valeurs préliminaires servant à l’analyse dans ce cadre, et non de limites d’acceptation applicables à une pièce non spécifiée. [1]
Pourquoi une paroi peut-elle présenter la bonne mesure en position serrée dans l’outil de maintien, mais ne plus être conforme après desserrage ?
Le serrage peut maintenir une paroi flexible dans une position déformée, ou la pièce peut se déplacer lorsque les contraintes résiduelles se rééquilibrent après enlèvement de matière. Une fois la charge supprimée, sa forme à l’état libre diffère. Mesurez l’état requis par le plan ou l’assemblage, et définissez explicitement toute contrainte autorisée lors de l’inspection. [4]
Puis-je appliquer une règle empirique d’épaisseur de paroi usinée en fraisage à un tube tourné ?
Uniquement comme indicateur préliminaire. Un tube tourné subit également les contacts avec la pince et les efforts de coupe radiaux sur toute la circonférence de sa paroi cylindrique. Sa tenue en pince, son alésage, son diamètre extérieur, sa circularité et la relation entre son état sous contrainte et son état libéré nécessitent un plan de procédé et d’inspection spécifique. Une valeur minimale définie pour une nervure courte usinée en fraisage ne répond pas à ces questions. [6] [7]
Sources techniques
- Protolabs Network. Comment concevoir des pièces pour l’usinage CNC, « Parois minces ». Valeurs recommandées spécifiques au fournisseur et valeurs de paroi réalisables dépendant du cas ; l’enregistrement interne de recherche conserve l’URL source.
- Del Sol, I., Rivero, A., López de Lacalle, L. N., et Gamez, A. J. Usinage de parois minces en alliages légers : revue des modèles et des approches industrielles. Matériaux 12 (2019), 2012. Géométrie des parois, rigidité variable, déflexion et support pendant le fraisage.
- Carr Lane Manufacturing. Principes de localisation et de serrage pour la conception de gabarits et de dispositifs de maintien. Orientation de la charge de serrage vers les points de localisation et les zones de la pièce fortement soutenues ; l’enregistrement interne de recherche conserve l’URL source.
- Zawada-Michałowska, M., Kuczmaszewski, J., Legutko, S., et Pieśko, P. Techniques de fraisage d’éléments à parois minces visant à minimiser les déformations post-usinage. Matériaux 13 (2020), 4723. Expérimentations contrôlées sur l’alliage EN AW-2024 T351 portant sur l’historique de la matière brute, la stratégie de procédé et la forme libérée.
- Harvey Performance Company. Votre guide du fraisage de parois minces, 2017. Recommandations pour le fraisage axial et radial en étapes, avec appui sur la matière brute ; l’enregistrement interne de recherche conserve l’URL source.
- Yang, S., Tong, J., Liu, Z., et al. Étude expérimentale sur la circularité des trous profonds dans des pièces en alliage d’aluminium 7075 usinées par alésage à vibration elliptique ultrasonore bidimensionnelle. Micromachines 14 (2023), 2185. Gaine de soutien auxiliaire utilisée avec le long tube en alliage d’aluminium 7075 de l’étude afin de limiter la déformation induite par la pince.
- Sandvik Coromant. Manuel de tournage, « Pièces élancées/à parois minces », p. 12. Angle d’entrée, géométrie de la plaquette et sens de la force de coupe ; le registre interne de recherche conserve l’URL du manuel.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


