Tässä artikkelissa
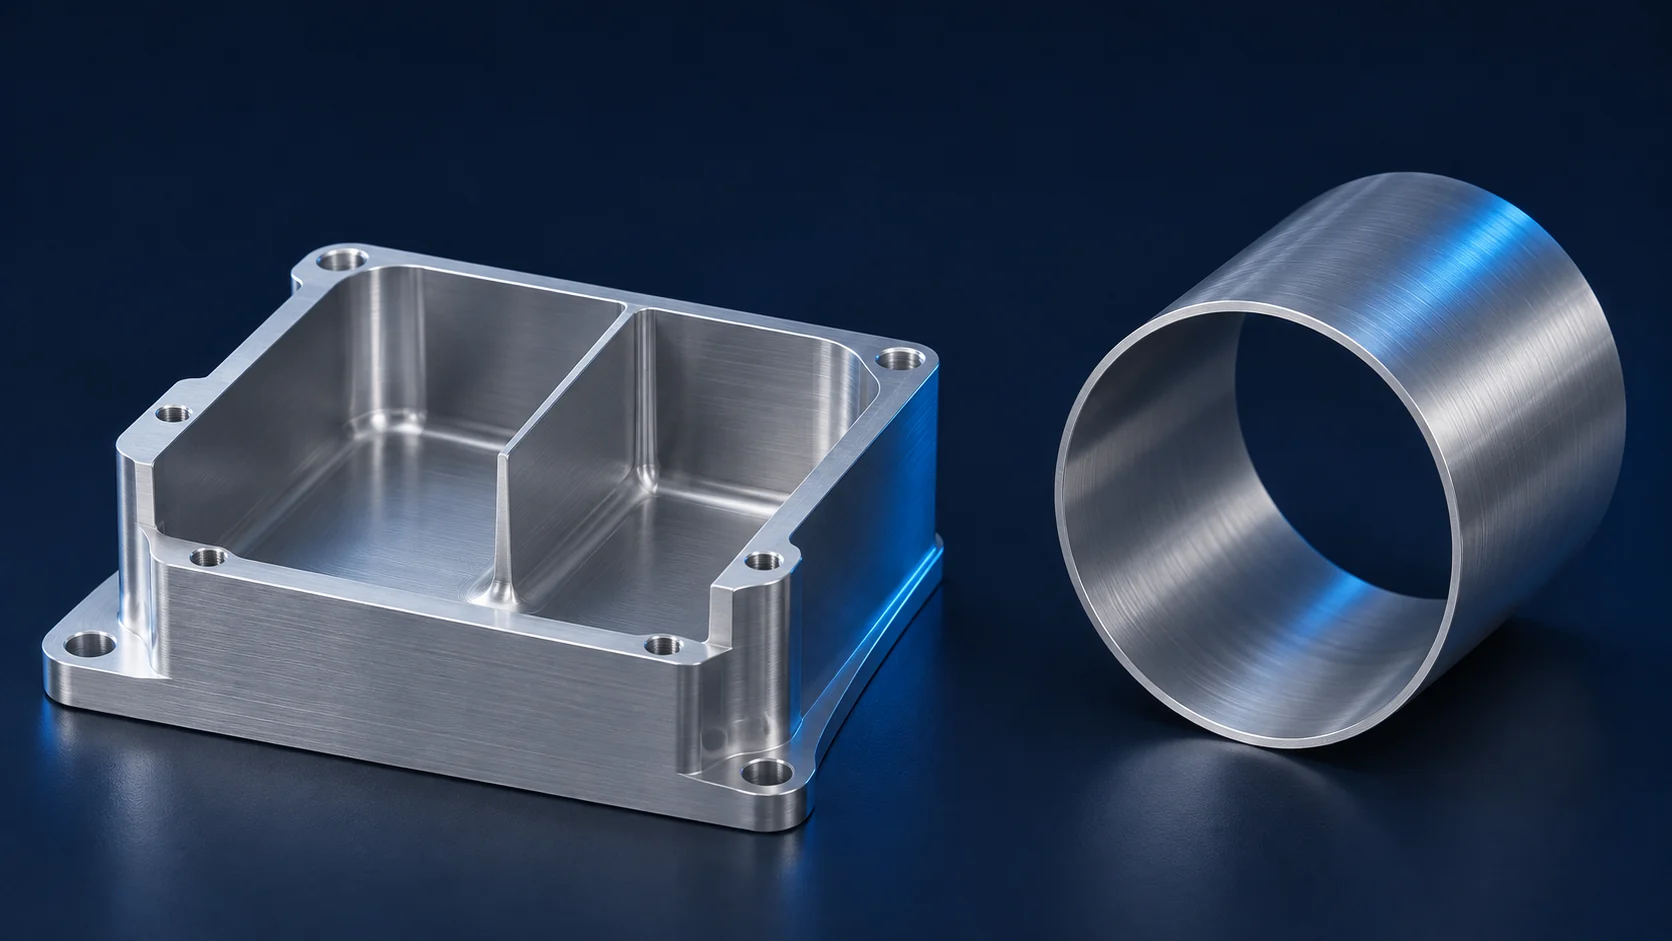
Voidaanko 1 mm paksu seinä koneistaa CNC-koneella? Joskus. Hyödyllinen kysymys on, voidaanko kyseinen seinä leikata, kiinnittää ja mitata sen todellisella korkeudella, jännevälysillä, materiaalitilalla ja tarkkuusvaatimuksilla. Lyhyt rinta, joka jää kiinteän raaka-ainepalan vastalle, on eri tehtävä kuin korkea seinä, joka on alttiina molemmin puolin. Sorvattu holkki lisää mahdollisuutta vääntymiselle puristimen paineessa. Nimellispaksuus yksinään ei kykene erottamaan näitä tapauksia.
Protolabs Networkin julkaisu Osaan suunnittelu CNC-koneistukseen antaa metallien osalta suositeltavaksi lähtöarvoksi 0,8 mm ja muovien osalta 1,5 mm, mutta ohuemmat seinämät arvioidaan tapauskohtaisesti. Nämä luvut kuvaavat kyseisen palveluntarjoajan suunnittelun ohjeita; ne eivät ole yleinen koneistusstandardi eivätkä VETCNC:n kapasiteettiväitteitä. Käytä julkaistua lukuarvoa merkintänä ominaisuudelle tarkasteltavaksi, ja tutki sitten osaa ja sitä reittiä, jolla se valmistetaan. [1]
Määritä seinämä ennen sen paksuuden arviointia
Tunnista ensin kaksi pintaa, joiden välillä paksuus mitataan. Jyrsityssä koteloissa ripa voi erottaa kaksi taskua toisistaan, kun taas ohut pohja on materiaalia yhden taskun alla. Sorvattavassa holkissa seinämän paksuus on materiaalia ulkohalkaisijan ja porauksen välissä. Nämä muodot voivat jakaa nimellispaksuuden, mutta niiden kuormitustapa, työkalun lähestymistapa ja tarkastus eroavat toisistaan. Aukko seinämän läpi luo myös kapean liitoksen reiän vieressä; sen paikallisesti pienin paksuus voi olla pienempi kuin seinämän ilmoitettu paksuus muualla.
Kirjaa paikallisesti pienin paksuus, ei ainoastaan CAD-arvoa yhdessä helposti mitattavassa pisteessä. Kalteva seinämä, pyöristetty juuri, risteävä reikä tai leikkaava tasku voivat sijoittaa ohuimman osan pois ilmeisestä leikkausnäkymästä. Seinämän korkeus tarkoittaa tuettua etäisyyttä jäykästä juuresta vapaaseen reunaan; jänne tarkoittaa etäisyyttä tuken välillä seinämän suunnassa. 2 mm:n seinämä, joka on 5 mm korkea, ja 40 mm korkea seinämä eivät saa saada samaa riskiarviota pelkästään siksi, että niiden ilmoitetut paksuudet ovat samat. Del Sol ja kollegat kuvailevat korkeuden suhdetta paksuuteen sekä jäykkyyden ja tuentatilan muutoksia keskitetyiksi tekijöiksi ohutseinämäisen rakenteen käyttäytymisessä jyrsintäprosessin aikana. [2]
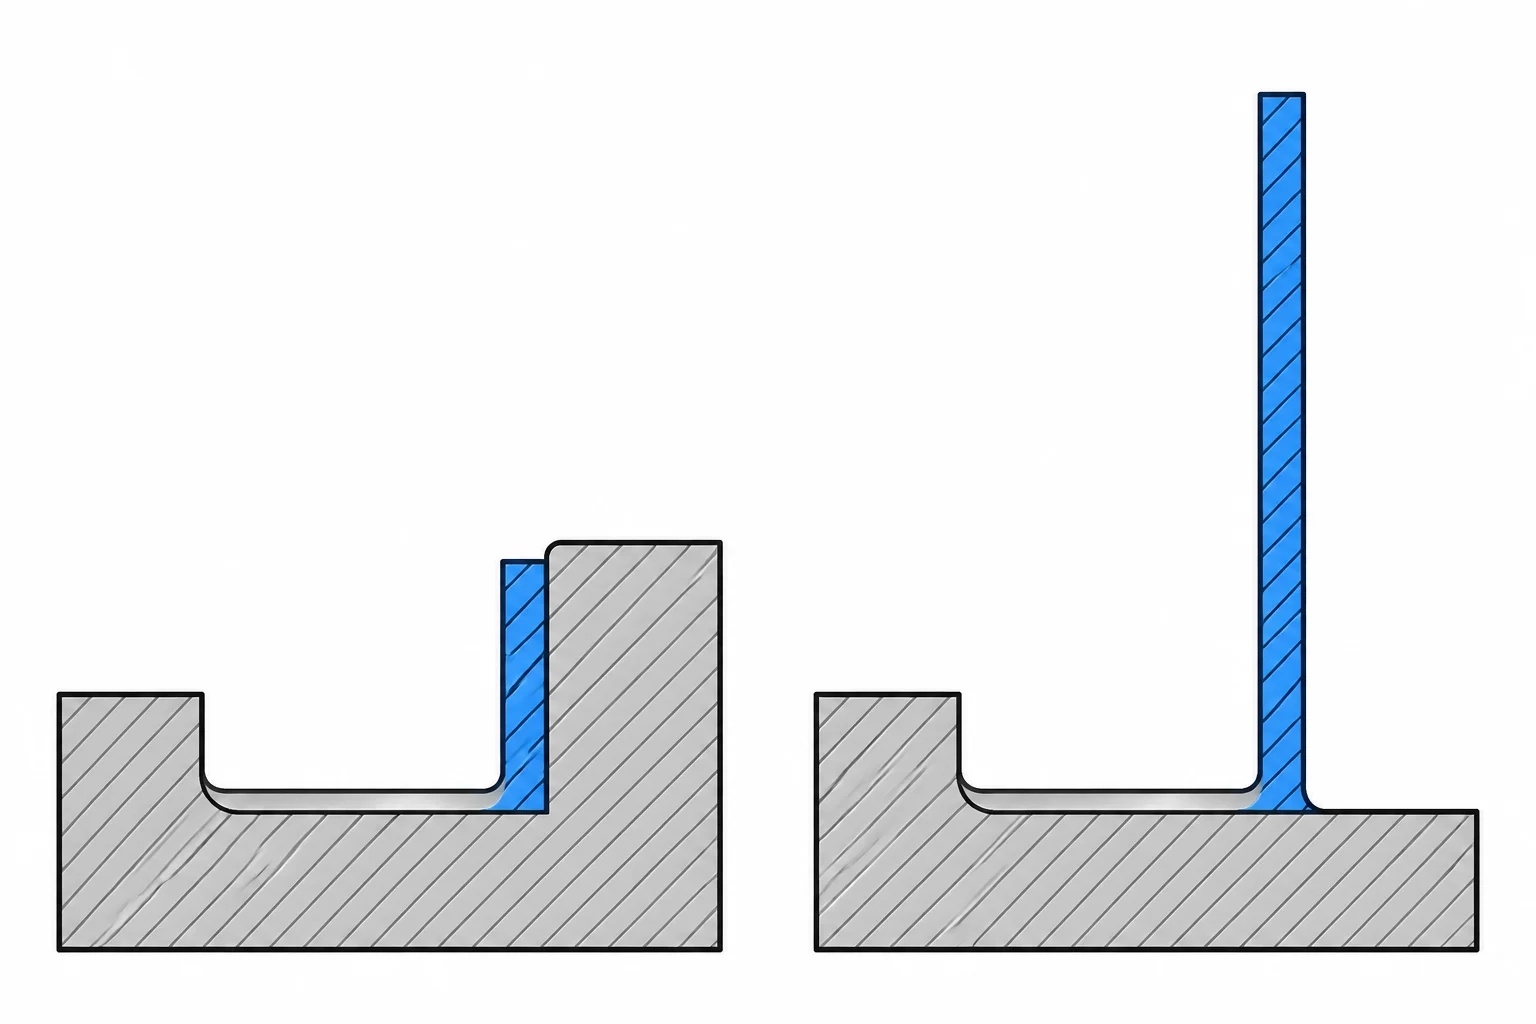
Paksuuden on myös oltava luettavissa osan lopullisessa tilassa. Paksu lähtötyöpanos voi tukea tulevaa ripaa rouhinnan aikana; vastakkaisen taskun poistaminen myöhemmin jättää lopullisen ohuen seinämän. Suunnittelutarkastelun on siksi sisällettävä yksinkertainen kuvaus siitä, mitä materiaalia on kussakin leikkauksessa, mikä pinta voidaan kiinnittää ja milloin piirre muuttuu ensimmäisen kerran joustavaksi. CNC-jyrsintäsuunnittelukäsikirja käsittelee laajemmin taskuja, kulmia ja työkalun pääsyä koskevia päätöksiä; tässä keskitytään seinämään kyseisen muuttuvan järjestyksen kautta.
Kolme seinämän muotoa aiheuttaa erilaisia koneistusongelmia
Ominaisuuden muoto on tärkeämpi kuin yksittäinen metalli- tai muoviminimi. Käytä tätä taulukkoa liikkeen todennäköisen lähteen tunnistamiseen ja ehdon tarkistamiseen lopussa. Jokainen tuetun rakenteen vaihtoehto edellyttää edelleen työkalun pääsyä ja toiminnallisesti tärkeiden pintojen säilyttämistä.
| Ominaisuus | Pääasiallinen liikkeen riski | Hyödyllinen tukirakenne tai järjestys | Valmis tila -tarkistus |
|---|---|---|---|
| Jyrsitty rippi taskujen välissä | Taipuminen, kun toinen tasku poistaa tukimateriaalin | Vaihtele puolia tai viimeistele vaiheittain, kun materiaali pysyy leikkauslinjan alapuolella | Paksuus ja suoruus irrottamisen jälkeen |
| Taskun pohja | Taipuminen tuettua tyhjää tilaa kohti työkalun tai kiinnittimen kuorman vaikutuksesta | Tukipinta taskun pohjan alapuolella siellä, missä kiinnitin ja pääsy sen sallivat | Irrotetun osan jäljelle jäävä paksuus ja pohjan muoto |
| Sorvattu holkki | Ovalisoituminen puristusvoimasta tai säteittäisestä leikkausvoimasta | Purista vahvemman kantopinnan kautta tai jakaa kosketus holkin ympärille | Poraus, ulkohalkaisija ja pyöreys irrotuksen jälkeen |
Tuen avulla yhtä piirrettä tuettavaa voidaan estää toinen. Pohjan tukeminen suoraan työkalun alapuolella on hyödyllistä vain, jos tuki voi koskettaa sopivaa pintaa ja työkalukierre sijoittaa osan edelleen oikein. Holkki, joka on kiinnitetty valmiiseen ohueen seinämäänsä, voidaan pitää turvallisesti paikoillaan, mutta se voi kuitenkin poiketa puristetusta muodostaan irrotuksen jälkeen. Taulukko on siirtymä seuraavaan kysymykseen, ei korvaus kiinnittimelle tai hyväksyntäpiirustukselle.
Leikkaus, kiinnitys ja jännityksen purkautuminen siirtävät seinämää eri tavoin
Leikkausvoiman aiheuttama taipuma tapahtuu, kun työkalu on leikkausasennossa. Seinämä tai työkalu siirtyy kuorman alaisena, joten ohjelmoitu liikerata voi poistaa tietyn korkeuden kohdalla vähemmän tai enemmän materiaalia kuin odotettiin. Kun voima poistuu, jousimainen palautuminen voi aiheuttaa kartiomaisuutta tai vaihtelua seinämän pituussuunnassa. Värinä on dynaaminen ongelma: joustava seinämä ja työkalu voivat värähdellä, mikä usein jättää kuvioitun päällysteen. Tasaisemman näköinen pinta yksinään ei todista, että mitat tai muoto ovat oikeat. Tutkimukset kevytseoksin valmistettujen ohutseinämäisten osien koneistuksesta erottavat staattisen siirtymän värinästä ja huomauttavat, että osan jäykkyys muuttuu materiaalin poistuessa. [2]
Kiinnityksen aiheuttama vääntymä alkaa jo ennen leikkausta. Kiinnityshampaat tai kiinnitin voivat pakottaa joustavan rakenteen kohti suunniteltua leikkausreittiä. Mittaus, joka tehdään osaa edelleen kiinnittäessä, voi näyttää hyvältä, mutta muoto muuttuu vapauttamisen jälkeen. Carr Lanen kiinnittimen ohjeet suosittelevat kiinnitysvoimien sijoittamista tukipisteiden ja vahvien tuentavyysalueiden suuntaan eikä tuentamattoman joustavan osan yli. Tuki on hyödyllinen silloin, kun se kestää leikkauskuorman ilman, että se etukäteen taiputtaa suojeltavaa pintaa. [3]
Post-koneistuksen liike voi jatkua myös työkalun ja kiinnittimen kuormitusten poistuttua. Materiaalin poistaminen muuttaa valmiin työkappaleen jo olemassa olevaa jäännösjännitystä sekä koneistuksen aikana syntyneitä jännityksiä. Kokeessa, jossa käytettiin valssattuja EN AW-2024 T351 -näytteitä, Zawada-Michałowska ja muut tutkijat mittaavat erilaisia muodonmuutoksia jyrsintäprosessissa eri strategioilla ja eri eteenpäin suuntautuvilla syöttösuunnilla verrattuna valssausuuntaan. Heidän mittauksensa koskevat kyseistä materiaalia ja kokeellista asetelmaa, mutta tulos osoittaa, miksi lopullista vapaan tilan muotoa ei voida päätellä pelkästään seinämän paksuudesta. [4]
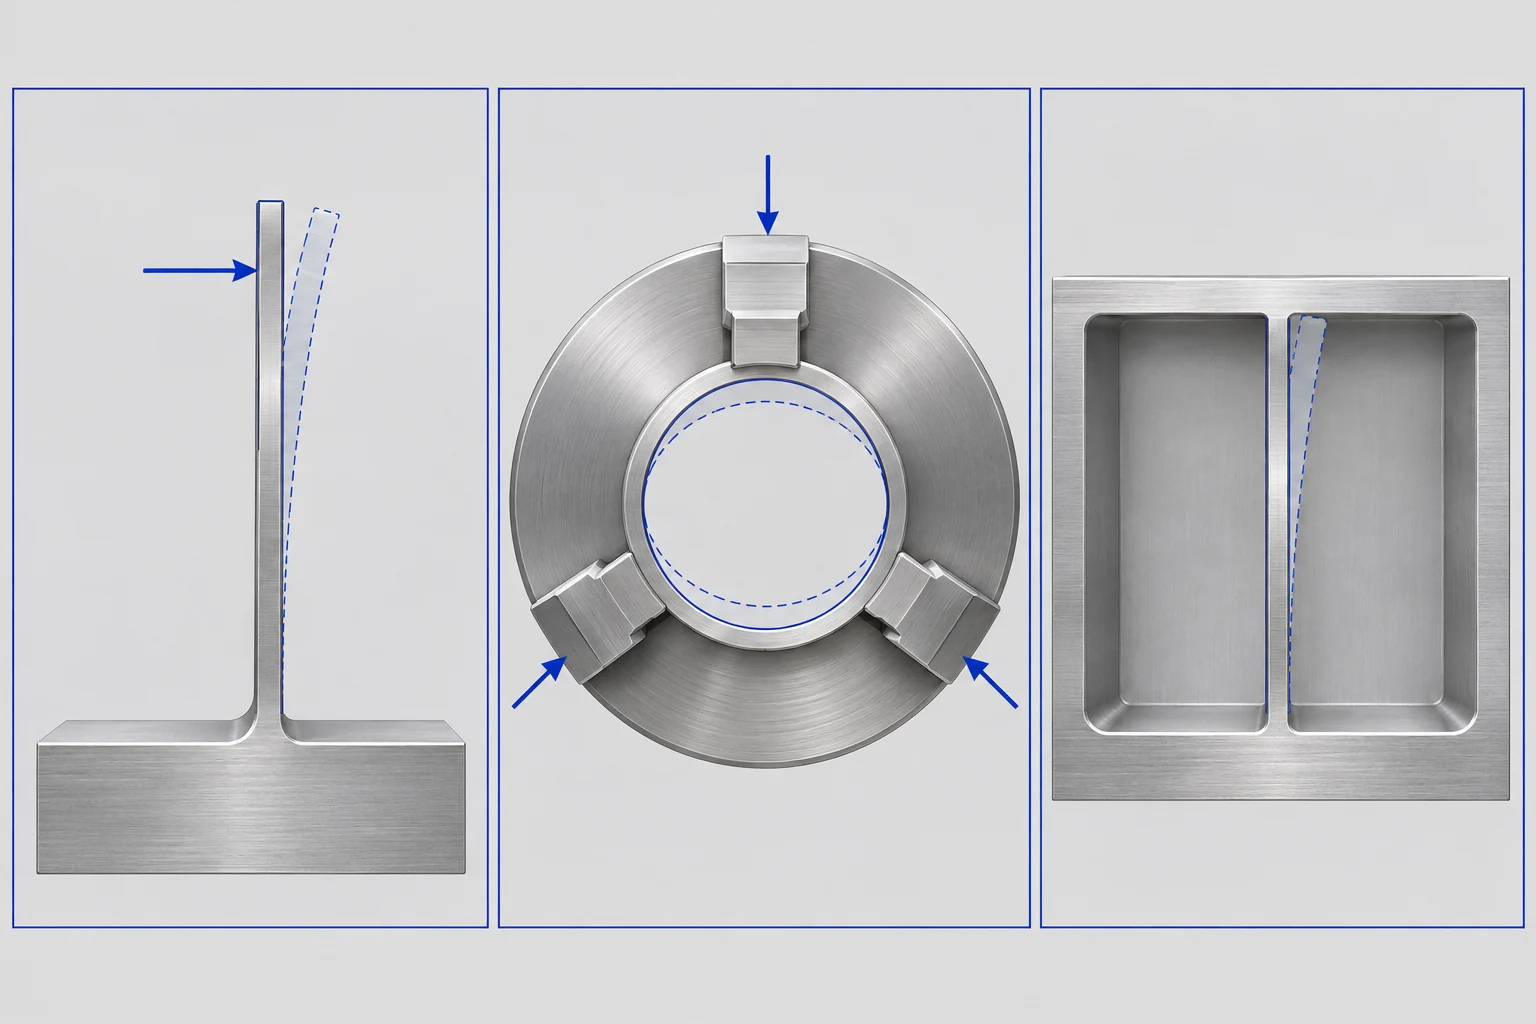
Nämä mekanismit vaativat erilaisia toimenpiteitä. Seinämä, joka taipuu vain työkalun alla, saattaa vaatia paikallisesti pienempiä voimia tai väliaikaista tukea. Kiinnityksen aiheuttamaa vääntymää sisältävä seinämä vaatii erilaisen kosketusjärjestelmän ennen kuin leikkausdatan säätöjä tehdään. Osan, joka liikkuu vapauttamisen jälkeen, saattaa vaatia muutettua poistettavan materiaalin järjestystä ja lopullista tarkastussuunnitelmaa. Kaikkien kolmen ilmiön käsittely yhtenä ongelmana – ”seinämä on liian ohut” – peittää todellisen syytä ja voi johtaa tehottomaan suunnittelumuutokseen.
Jyrsi rinta, kun sillä on edelleen takanaan materiaalia
Kahden taskun väliselle ripulle seinämällä on kaksi elämää. Ensimmäisen taskun aikana materiaali vastakkaisella puolella tukee sitä edelleen. Toisen taskun aikana tuo materiaali häviää, ja jäljelle jäänyt osa muuttuu helpommin taipuvaksi. Prosessisuunnittelija voi säilyttää varastomateriaalia tulevan seinämän läheisyydessä, poistaa materiaalia molemmilta puolilta vaiheittain ja varata lopulliset käsittelyt tilaan, joka on lähempänä valmista geometriaa. Harvey Performance Companyn Opas ohutseinämien jyrsintään kuvaa porrastettuja aksiaalisia leikkauksia ja vähitellen hallittua radiaalista osallistumista, kunnes jäljelle jäävä varastomateriaali tukee seinämää. Leikkausten lukumäärä ja koko riippuvat erityisesti käytetystä materiaalista, työkalusta ja seinämästä. [5]

Työkalukokoonpanolla on oma jäykkyysrajaansa. Syvä tasku saattaa vaatia pitkää ulottuvuutta seinämän viimeistelyyn; leikkauspituuden käyttäminen pidemmäksi kuin kontakti vaatii voi vaikeuttaa työkalun taipumisen hallintaa. Lyhyempi leikkausreuna relievoitulla kaulalla voi joskus päästä seinämälle samalla kun työkalukappaleen rungossa säilyy enemmän materiaalia, mutta täysi pitimet tarvitsee edelleen törmäysvaraa. Tämä on työkalun pääsyä koskeva päätös, ei lupaa määritellä yleistä enimmäisseinämän korkeutta. [5]
Älä kirjoita piirustukseen ilmaisua „kevyt viimeistelykäynti“, kuin se takaisi ohuen ripan. Viimeistelykäynti poistaa vähemmän raakamateriaalia, mutta jos seinämä on jo menettänyt tukensa, edes tämä kuorma saattaa siirtää sitä. Rouhinnan järjestys, mahdollinen välitukipiste, jäljellä oleva työstövaraus ja lopullisen mittauksen kohta kuuluvat todelliseen valmistussuunnitelmaan. Piirustuksessa tulee ilmoittaa vaadittu lopullinen geometria; työstöpaja päättää, mikä työstöpolku kykenee saavuttamaan sen.
Taskujen pohjat ja aukot muuttavat tuentapolkua
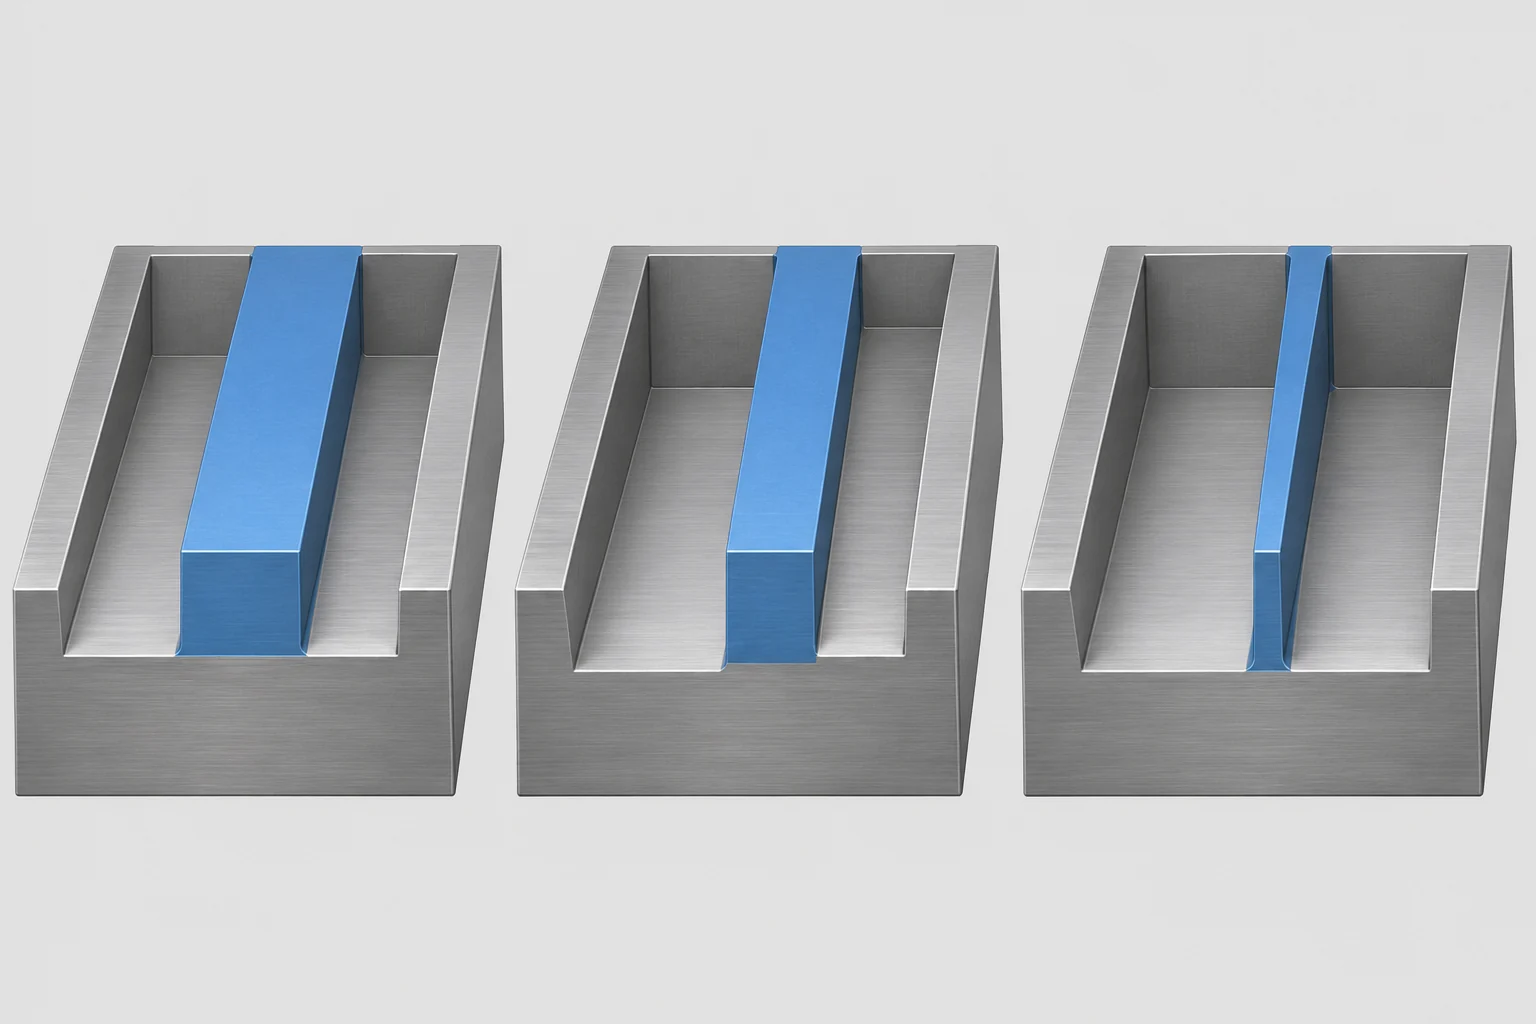
Ohut taskun pohja kuormitetaan sen pinta-alan kautta eikä vapaan yläreunan pituudelta. Työkalu, kiinnitin tai mittakärki voi taivuttaa sitä avoimen tilan suuntaan alapuolella. Kiinnitin voi tukea pohjan alapintaa, mutta vain jos tuo pinta on saavutettavissa ja tuki ei pakota pohjaa muotoon, jota se ei olisi vapauttamisen jälkeen. Jos pohja toimii myös tiivistys- tai sijoituspinnana, sen valmiin tilan laatu on tärkeämpi kuin mukava lukitustilassa tehty mittaus.
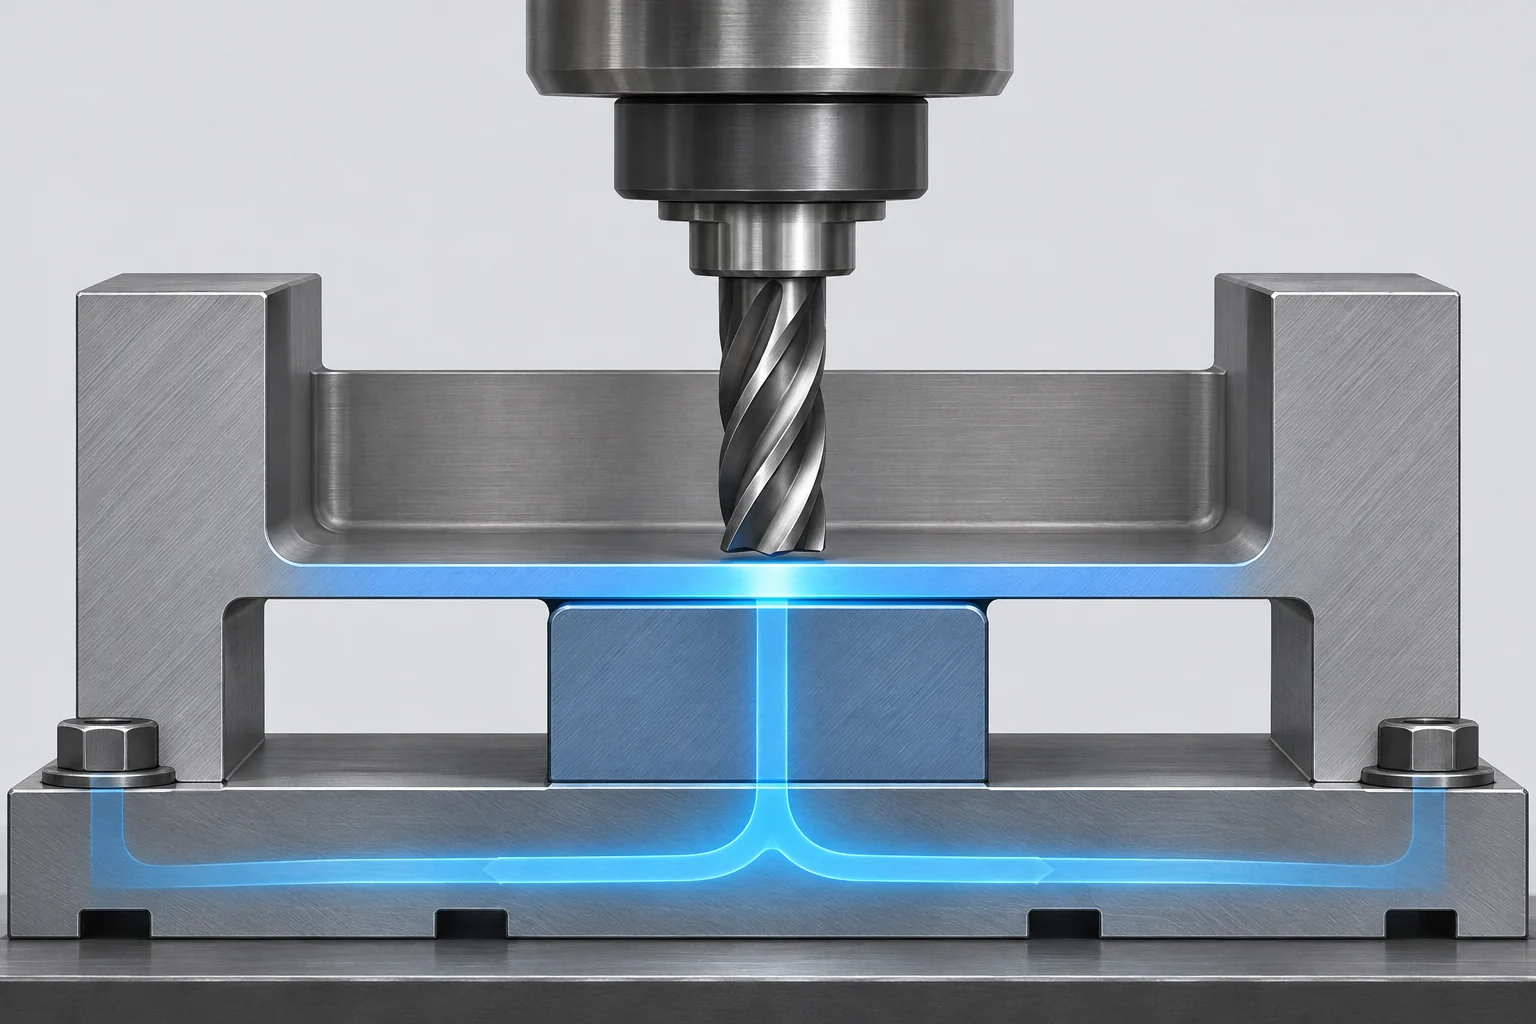
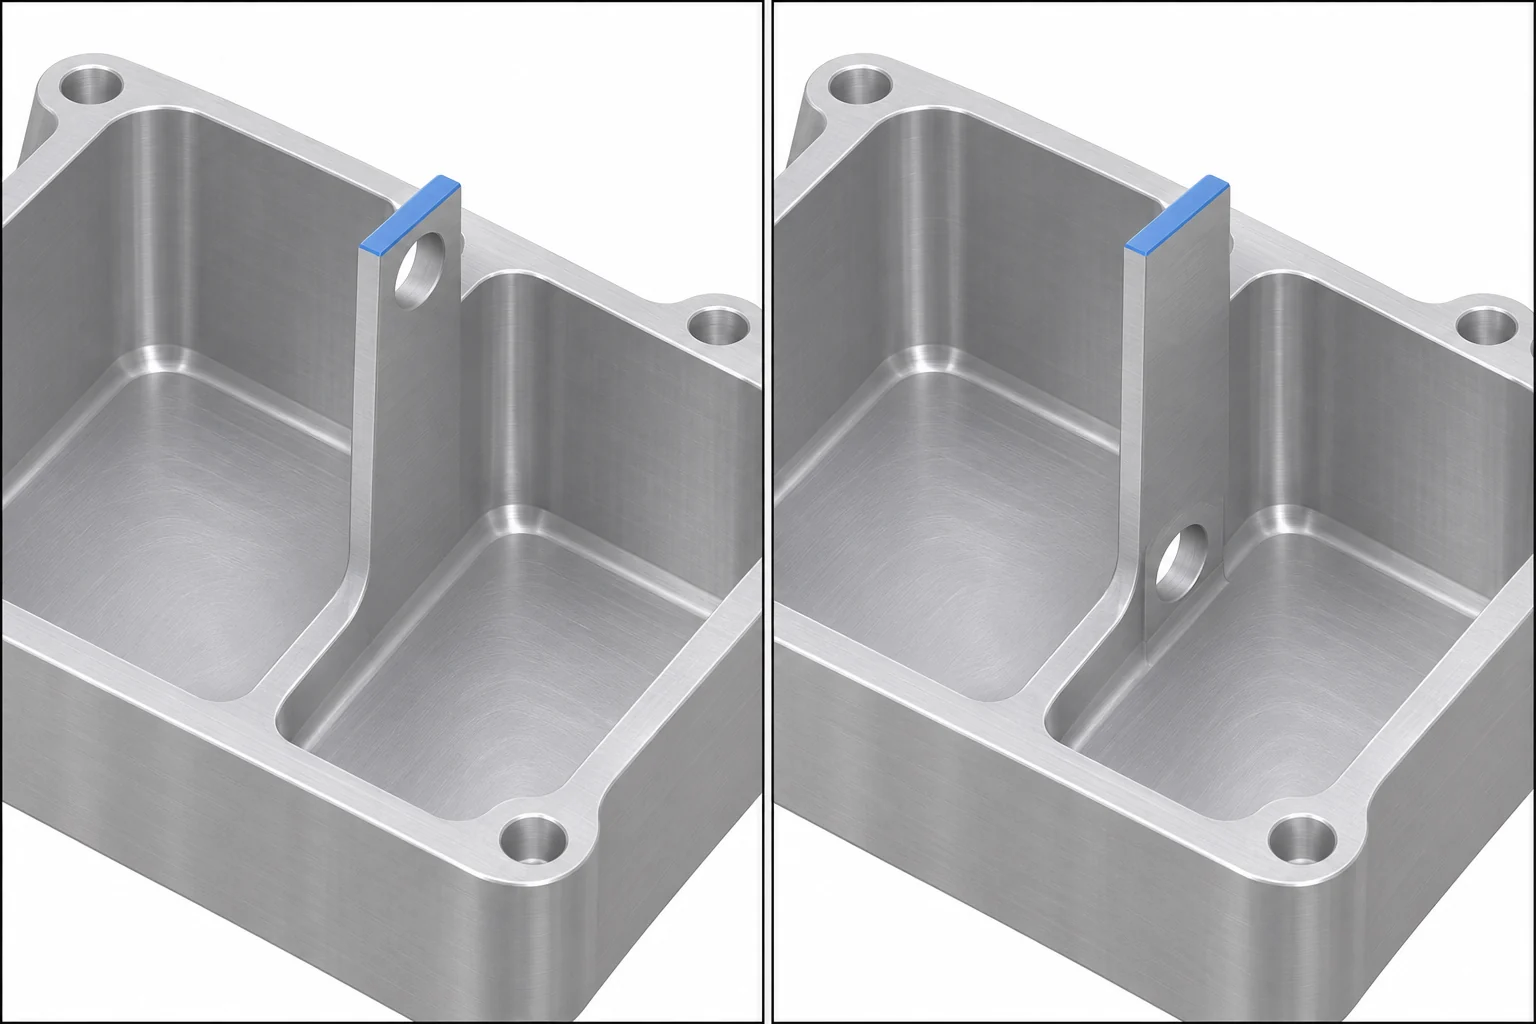
Aukot voivat muuttaa näennäisesti jatkuvan seinämän erillisiksi joustaviksi lipuiksi. Portti lähellä vapaata reunaa poistaa materiaalikaistan, joka muuten siirtäisi kuorman takaisin juureen. Kaksi vierekkäistä taskua voi jättää pitkän tuentamattoman paneelin, vaikka nimellinen seinämän paksuus olisi runsas. Ennen kuin paksennetaan kaikkia seinämiä, tunnistetaan se ominaisuus, joka todella liikkuu. Epätoiminnallisen vapaan reunan lyhentäminen, aukon sijainnin muuttaminen tai paikallisesti lisätty rippi voivat parantaa tuentaa ilman kriittisen liitospinnan muuttamista. Jos osa on pääasiassa vakio-paksuinen levy, jossa on taiteita ja leikkausaukkoja, koneistuksen ja levymetallin valmistuksen vertailu auttaa arvioimaan vaihtoehtoista valmistustapaa; se ei kuitenkaan korjaa koteloa, jonka syvät taskut ja tarkat liitokset vaativat koneistusta.
Ohut sorvattu holkki voi palautua alkuperäiseen muotoonsa puristimen irrottamisen jälkeen
Sylinterimäinen holkki ei ole ympyräksi taivutettu jyrsitty rippi. Se pyörii, kun ulko- tai sisäpintaa koneistetaan, ja puristimen vaikutus voi kohdistua suoraan seinämään. Kolmihampainen puristin kohdistaa kuorman erillisille kosketusalueille; joustavassa holkissa tämä voi muuttaa reikää tai pyöreyttä, kun hamppuja pidetään kiristettyinä. Julkaistussa 7075-alumiinista tehdyn syväreiän jyrsintäkokeessa käytettiin aputukipuserua, koska suora kolmihampainen puristin vaaransi kyseisen putken muodonmuutosta. Kokeen 5 mm:n seinämä kuvaa sen testikappaletta, ei kynnystä muille putkille. [6]
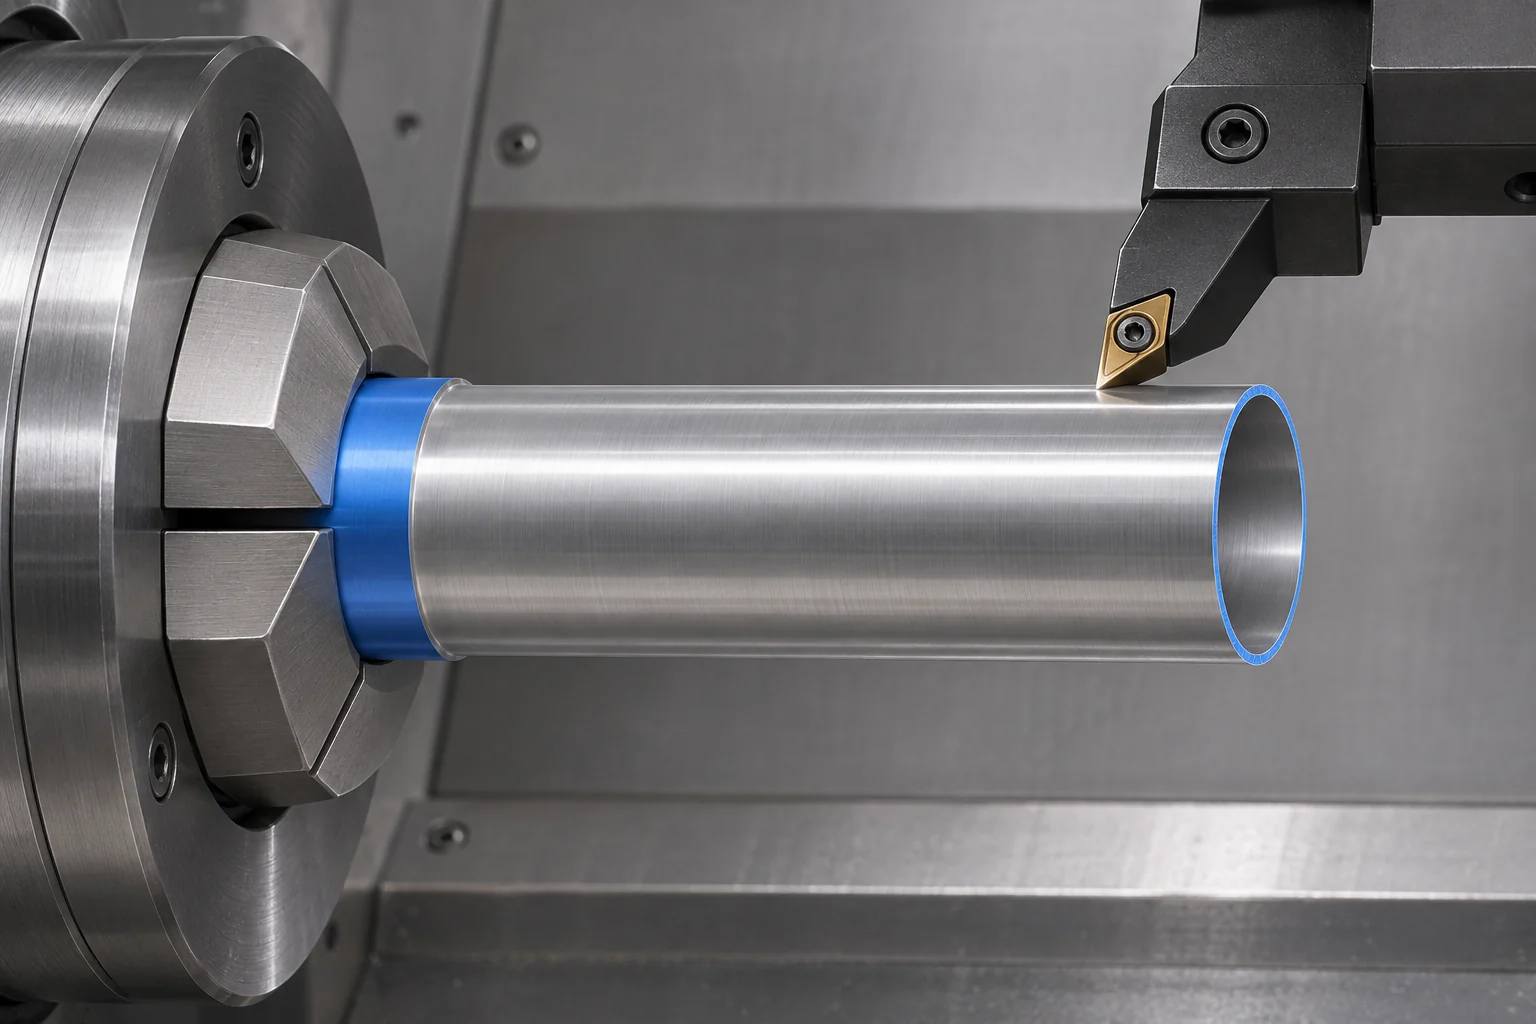
Jos suunnittelu sallii, vahvempi puristusalue, sopiva kolkki tai tuettu kosketus voi siirtää puristuskuorman pois valmiista ohuesta osasta. Työkalun valinta vaikuttaa myös seinämään kohdistuvaan voimaan. Sandvik Coromantin sorvausopas käsittelee tulevakulmaa, leikkaussyvyyttä suhteessa työkalupäiden säteeseen ja terävien reunien geometriaa ohutseinämäisille komponenteille; nämä ovat asennuksesta riippuvia tapoja vähentää ongelmallista säteittäistä voimaa, ei yleispätevää ohjetta kaikille metalleille. [7]
Holkin ulkohalkaisija voi olla hyväksyttävä, vaikka reikä olisi epäpyöreä, tai reiän koko voi olla hyväksyttävä yhdessä kulmassa, vaikka pienin seinämän paksuus olisikin muualla, koska reikä ja ulkopinta eivät jakaisi tarkoitettua akselia. Määritellään, mikä liitospinta sijoittaa holkin kokoonpanossa. CNC-sorvaussuunnittelun opas käsittelee laajemmin puristimia, uria ja reikiä koskevia valintoja; tässä ohut seinämä tekee puristimen ja vapautetussa tilassa tehdyn tarkastuksen ratkaiseviksi.
Muuta geometriaa, jos toiminnalliset vaatimukset sallivat
Kaikkia seinämiä ei tarvitse paksentaa tasaisesti. Aloita merkitsemällä ne pinnat, jotka todella sovittavat, tiivistävät, ohjaavat tai varmistavat toisen komponentin välistä tilaa. Materiaalia näiden liitospintojen ulkopuolella voidaan käyttää laajemman juuren, paikallisesti lisätyn ripin tai lyhyemmän tuentamattoman jännevälin rakentamiseen. Rippi, joka parantaa jäykkyyttä mutta estää varsijyrsimen tai liitettävän komponentin, ei ole parannus. Paksennettu pohja, joka poistaa vaaditun kavennuksen syvyyden, on myös toiminnallinen muutos, ei vapaasti saatava DFM-etuna.
Jos seinämän suhteellinen pituus on välttämätön, valmistustapa siirtyy väliaikaiseen tuentaan, vaiheittaiseen raaka-aineen poistoon ja tarkastukseen seinämän vapauttamisen jälkeen. Tämä muutos voi lisätä asennus-, kiinnitys- tai tarkastustyötä, vaikka lopullinen CAD-malli pysyisikin samana. Toisaalta hieman paksuimman ei-kosketusalueen hyväksyminen voi poistaa erityisen tuennan tarpeen. Tällaisia kompromisseja tulisi verrata koko valmiiseen osaan, ei yksittäiseen seinämän paksuuteen tai koneistus-tuntikustannukseen.
Kiinnittimen suunnittelua käsittelevä opas selittää, miten sijaintipisteet, kiinnittimet ja tuennat varmistavat toistettavan sijoituksen. Erityisesti ohuille seinämille tulee lisäkysymykseksi, säilyttääkö tuenta hyödyllisyytensä, kun raakamateriaalia poistetaan, ja koskeeko se pintaa, jota voidaan kuormittaa ilman, että osan hyväksyntägeometria muuttuu.
Tarkista ohut seinämä käytännöllisessä järjestyksessä
Suunnittelutarkistus voi olla lyhyt, jos se noudattaa todellista riippuvuussuhdetta toiminnon, geometrian, valmistusprosessin ja hyväksynnän välillä:
- Merkkaa toiminnallisesti merkitykselliset pinnat. Määritä, mihin seinämä koskettaa, mikä sen kanssa on vapaata tilaa, tiivistää vai tukee. Huomioi, vaatiiko paksuus, suoruus, tasaisuus, pyöreys tai sijainti kyseisen toiminnon varmistamista. Kosmeettinen seinämä ja tiivistävä seinämä vaativat erilaisia todisteita.
- Mitaa paikallisesti muodostuva piirre. Kirjaa sen pienin paksuus, tuentamaton korkeus ja jänneväli, juurimuoto, läheiset reiät tai urat sekä materiaalin laatu ja tila. Holkille merkitään myös sisähalkaisija, ulkohalkaisija ja tarkoitettu kiinnitysalue.
- Seuraa, milloin tuenta katoaa. Näytä, mikä raakamateriaali tukee seinämää jokaisessa taskussa, porauksessa tai sorvausoperaatiossa. Seinämä, joka on vakaa ensimmäisessä asennossa, saattaa muuttua joustavaksi, kun vastakkainen puoli on poistettu.
- Testaa mahdollinen kuormitusreitti. Määritä, missä työkalun voima vaikuttaa ja missä kiinnittimet tai tuennat kantavat sitä. Jos kiinnitin kuormittaa toiminnallisesti merkityksellistä seinämää, vertaa toista kosketusjärjestelmää ennen kuin oletat, että hitaampi leikkaus yksin ratkaisee ongelman.
- Määritä hyväksytty tila. Ilmoita vaadittu valmismittoitus ja geometrinen suhde sekä se, miten osaa tarkastetaan: vapautettuna vai määritellyn rajoituksen alaisena. Valitse mittausmenetelmä, joka pääsee kyseiseen pintaan ilman, että sen taipuminen piilottaa tulosta.

Yksittäinen paksuusmittaus ei kattaa koko hyväksyntäkysymystä. Jyrstetty rippi voi olla mitoituksensa sisällä, mutta taipua pois vaaditulta kohdepinnalta. Sorvattu holkki voi täyttää kaksi erillistä halkaisijamittoja, mutta niiden akselien välinen suhde voi olla huono. Siellä, missä tämä suhde on merkityksellinen, se on merkittävä piirustukseen sopivilla viitepisteillä ja geometrisilla ohjauksilla. Älä oleta, että yleinen piirustushuomautus tai koneen sijoitustarkkuus takaisi valmiin seinämän muodon. Jos tarkastus vaatii rajoitusta, määritä rajoitus ja sen suhde kokoonpanoon eikä mitata hiljaa vääntynyttä osaa koneistuskiinnittimessä.
Käytännön tarkistus: samaa 2 mm:n seinämää kahdessa eri tilassa
Tarkastellaan hypoteettista alumiinihousua, jossa on kaksi vierekkäistä taskua ja niiden välissä nimellispaksuudeltaan 2 mm:n rippi. Rippillä on toiminnallisesti merkityksellinen pinta, joka sijoittaa sisäistä osaa. Ensimmäisessä taskussa raakamateriaalia on edelleen vastakkaisella puolella. Piirustustarkistuksessa, joka keskittyy pelkästään lopulliseen 2 mm:n arvoon, tämä väliaikainen tuenta ei näy. Toisessa taskussa rippin vastakkainen puoli paljastuu; sen vapaan korkeuden ja pituuden perusteella päätellään, kuinka paljon rippistä voi taipua viimeistelyleikkauksen aikana. Työpaja tarvitsee myös sijoituspisteen, johon osaa voidaan kiinnittää ilman, että uutta ohutta pintaa painetaan.
Oletetaan, että seinämä on 30 mm korkea suurimman osan pituudestaan, mutta vain 8 mm korkea yhden pään lähellä, koska poikkijäsen kohtaa sen siinä. Nämä alueet ovat saman nimellisen paksuuden ja materiaalin mukaisia, mutta korkeampi jänne on todennäköisempi paikka tarkistaa liikettä. Yksi suunnitteluvaihtoehto on vähentää tuettua korkeutta siellä, missä kiinnitin ei vaadi täyttä vapaa-tilaa. Toinen vaihtoehto on ulkopuolinen tukiripa kiinnittimen kotelon ulkopuolella. Jos kumpaakaan geometrian muutosta ei ole mahdollista tehdä, koneistusjärjestys on suunniteltava siten, että tuenta säilyy mahdollisimman pitkään, ja valmis seinämä on tarkastettava vapauttamisen jälkeen. Näiden tilojen havainnollistus ei osoita, että 2 mm olisi turvallinen tai turvaton arvo; materiaali, tarkka jänne, vaadittu muototoleranssi ja todellinen asennus ovat edelleen välttämättömiä syötteitä. [2] [5]
Vertaa nyt hyväksyntäkysymystä. Paksuusmittaus tukiripan pohjassa voi olla hyväksytty, vaikka vapaan reunan taipuisikin pois kiinnittimestä. Funktionaalisen pinnan sijainti suhteessa koteloituksen mittapisteeseen saattaa siksi olla merkityksellinen lisäksi paksuudesta. Tämä johtaa parempaan kysymykseen kuin ”Voitteko koneistaa 2 mm:n paksuisen seinämän?”: toimita malli ja piirustus, tunnista funktionaalinen pinta, merkitse 30 mm:n alttiina oleva jänne ja kysy, mikä tuenta ja tarkastusmenetelmä voi täyttää määritellyn valmiin tilan. Jos prosessiehdotus vaatii tukiripan tai seinämän muutoksen, arvioi kiinnittimen vapaa-tila ennen hyväksyntää.
Kysymyksiä CNC-seinämän paksuudesta
Voiko 0.5 mm:n alumiiniseinämän CNC-koneistaa?
Se voi olla mahdollista joissakin geometrioissa ja prosesseissa, mutta 0,5 mm ei ole yleispätevä tuotanto- tai toleranssitakuu. Protolabs Network mainitsee 0,5 mm:n metalliseinämiä tapauskohtaisesti toteuttavina arvoina omien ohjeidensa mukaisesti. Korkeus, jänne, materiaalin tila, tuenta, toiminnallisuus ja mittausvaatimus määrittävät, onko tietty suunnittelu toteuttamiskelpoinen. [1]
Vaativatko muoviosat aina paksuempaa vähimmäispaksuutta kuin metalliosat?
Yksikään vertailu ei kata kaikkia muoveja, metalleja tai seinämämuotoja. Protolabs Networkin yleinen suunnittelukäsikirja suosittelee muoveille 1,5 mm:n ja metalleille 0,8 mm:n paksuutta, viitaten alhaisempaan jäykkyyteen, jäännösjännitysten aiheuttamaan vääntymiseen ja lämpöherkkyyteen huolenaiheina. Nämä ovat suodatusarvoja sen ohjeistukseen, eivätkä ne ole hyväksyntärajoja määrittelemättömälle osalle. [1]
Miksi seinämä voi mitata oikein kiinnittimessä, mutta epäonnistua sen irrottamisen jälkeen?
Kiinnitin voi pitää joustavaa seinämää siirtyneessä asemassa, tai osa voi liikkua, kun jäännösjännitykset tasapainottuvat uudelleen poistetun raakamateriaalin jälkeen. Kun kuorma poistetaan, vapaassa tilassa oleva muoto poikkeaa. Mittaa piirustuksen tai kokoonpanon vaatima tila ja määrittele selkeästi kaikki sallitut tarkastusrajoitukset. [4]
Voinko soveltaa jyrstyn seinämän paksuusohjetta sorvattuun putkeen?
Vain varoitusmerkkinä. Sorvattu putki kokee myös kiinnityspidon ja säteittäiset leikkuukuormat pyöreän seinämän ympärillä. Sen pidon, sisähalkaisijan, ulkohalkaisijan, pyöreyden ja vapautetun tilan suhde vaativat omat prosessi- ja tarkastussuunnitelmat. Lyhyen jyrstyn tukiripan vähimmäispaksuus ei vastaa näitä kysymyksiä. [6] [7]
Tekniset lähteet
- Protolabs Network. Miten suunnitella osia CNC-koneistukseen, ”Ohuet seinämät”. Palveluntarjoajan määrittelemät suositellut ja tapauskohtaisesti toteuttavat seinämän paksuusarvot; sisäinen tutkimustietue säilyttää lähtöurl:n.
- Del Sol, I., Rivero, A., López de Lacalle, L. N. ja Gamez, A. J. Ohutseinäisten kevytseosten koneistus: mallien ja teollisten lähestymistapojen katsaus. Materiaalit 12 (2019), 2012. Seinämän geometria, joustavuuden muuttuminen, taipuma ja tukeminen jyrsintäprosessin aikana.
- Carr Lane Manufacturing. Sijoitus- ja kiinnitysperiaatteet työkalupidikkeiden suunnittelussa. Kiinnitysvoiman ohjaaminen sijoituskohtiin ja tuettuihin, vahvoihin työkappalealueisiin; sisäinen tutkimustietue säilyttää lähteen URL-osoitteen.
- Zawada-Michałowska, M., Kuczmaszewski, J., Legutko, S. ja Pieśko, P. Ohutseinäisten osien jyrsintämenetelmiä, joilla pyritään minimoimaan koneistuksen jälkeisiä muodonmuutoksia. Materiaalit 13 (2020), 4723. Ohjattuja EN AW-2024 T351 -kokeita raaka-aineen historiaan, prosessistrategiaan ja vapautettuun muotoon liittyen.
- Harvey Performance Company. Ohje ohutseinäisen jyrsinnän suorittamiseen, 2017. Raaka-aineella tuettu, vaiheittainen aksiaali- ja radiaalijyrsintäohje; sisäinen tutkimustietue säilyttää lähteen URL-osoitteen.
- Yang, S., Tong, J., Liu, Z. ym. Kokeellinen tutkimus 7075-alumiiniseosten syvien reikien pyöreyydestä kahden ulottuvuuden ulträänielliptisen värähtelyboring-menettelyn avulla. Micromachines 14 (2023), 2185. Apukotelointia käytettiin tutkimuksessa pitkän 7075-alumiiniputken kanssa rajoittaakseen puristimen aiheuttamaa muodonmuutosta.
- Sandvik Coromant. Sorvausopas, ”Hermokomponentit / ohutseinäiset osat”, s. 12. Syöttökulma, työkalukärjen geometria ja leikkausvoiman suunta; sisäinen tutkimustietue säilyttää oppaan URL-osoitteen.
Tietoa VETCNC:stä
VETCNC tuo perheyrityksen valmistustaustan verkkoon tapahtuvaan CNC-hankintaan. Kevinilla on kymmenen vuoden kokemus CNC-alasta, ja hän tekee yhteistyötä perheen tehtaisten kanssa Kiinassa sekä laajemman kumppaniverkoston kanssa. Tavoitteena on tehdä valmistusjärjestelyistä, teknisistä vaatimuksista ja vastuualueista selkeä kuva jo ennen tilauksen tekemistä.
Lue Kevinin tarina →


