W tym artykule
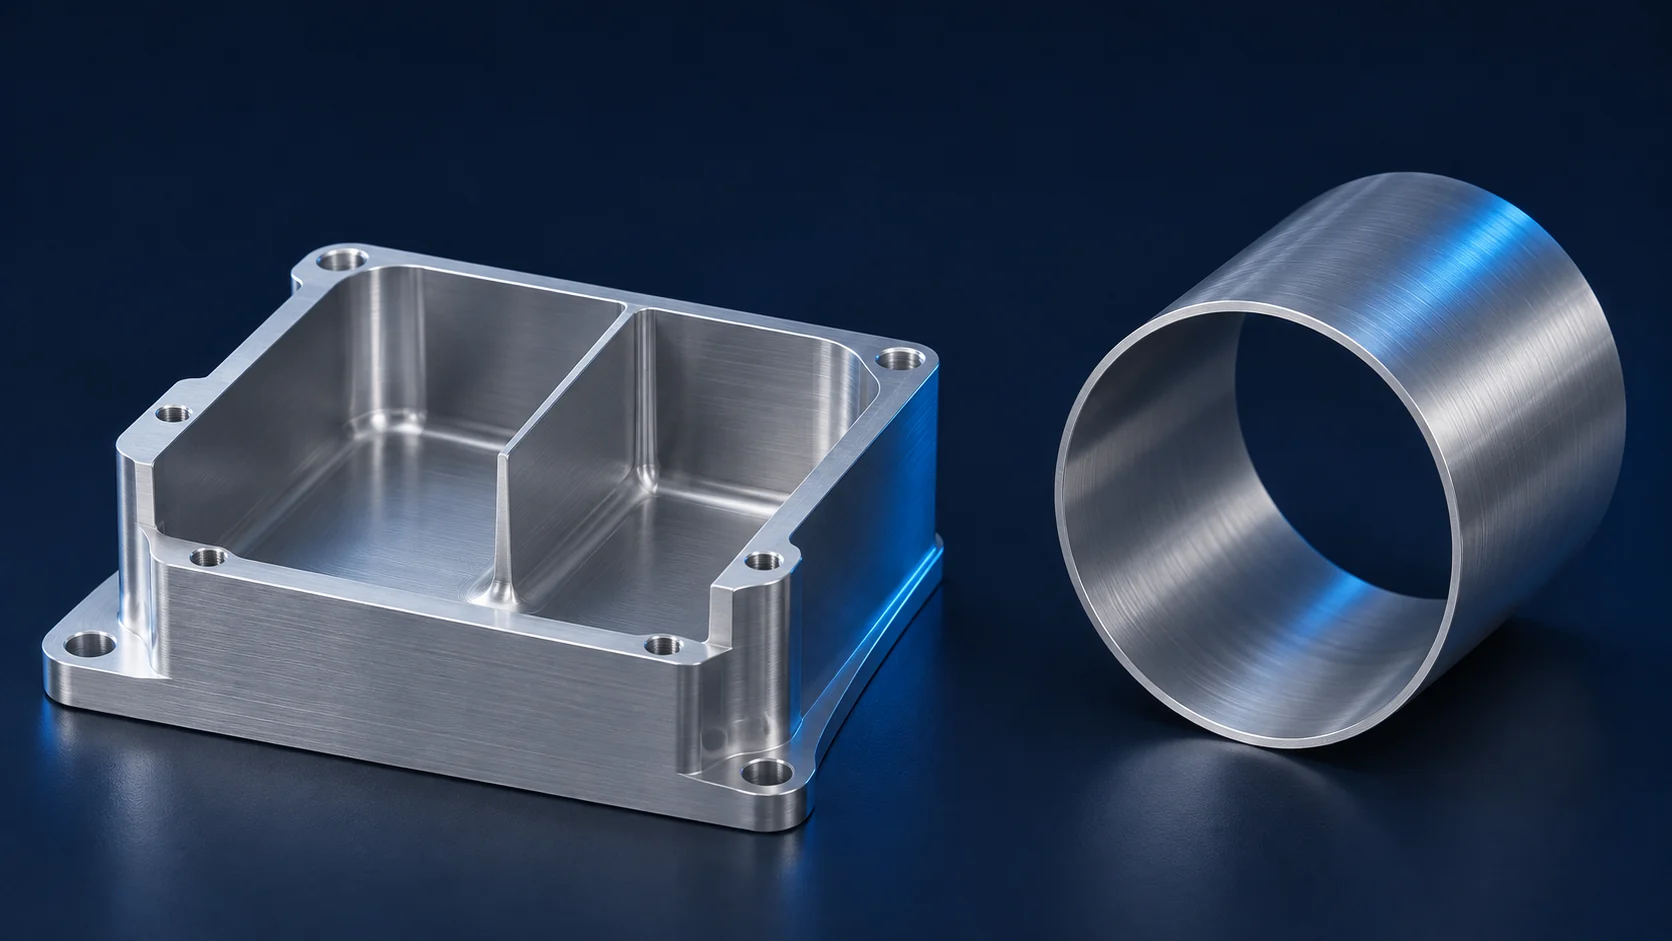
Czy ściankę o grubości 1 mm można wykonać frezowaniem CNC? Czasem tak. Użytecznym pytaniem jest, czy tę ściankę można przefrezować, uchwycić i zmierzyć przy jej rzeczywistej wysokości, rozpiętości, stanie materiału i tolerancji. Krótki żeberko pozostawione przy masie solidnej to inny rodzaj zadania niż wysoka ścianka wystająca po obu stronach. Toczone tuleja dodaje możliwość odkształcenia się pod wpływem nacisku uchwytu tokarskiego. Samo nominalne wymiarowanie grubości nie pozwala odróżnić tych przypadków.
Protolabs Network Jak projektować elementy do obróbki CNC podaje 0.8 mm dla metali i 1.5 mm dla tworzyw sztucznych jako zalecane wartości początkowe, przy czym cieńsze ścianki ocenia się indywidualnie w każdym przypadku. Te wartości opisują wytyczne projektowe tego dostawcy; nie stanowią one ani ogólnego standardu obróbki skrawaniem, ani deklaracji możliwości VETCNC. Użyj opublikowanej wartości, aby oznaczyć cechę do przeglądu, a następnie przeanalizuj detal oraz trasę technologiczną jego wykonania. [1]
Zdefiniuj ściankę przed oceną jej grubości
Najpierw zidentyfikuj dwie powierzchnie, pomiędzy którymi mierzona jest grubość. W obudowie frezowanej żeberko może oddzielać dwa kieszenie, podczas gdy cienka podłoga to materiał znajdujący się pod jedną kieszenią. W toczonej tulei grubość ścianki to materiał pomiędzy średnicą zewnętrzną a wytoczeniem. Te formy mogą mieć tę samą nominalną grubość, ale różnią się obciążeniem, sposobem podejścia narzędzia oraz kontrolą jakości. Otwór przechodzący przez ściankę tworzy również wąski mostek obok otworu; jego lokalny minimum może być mniejsze niż nominalna grubość ścianki w innych miejscach.
Zapisz lokalną minimalną grubość, a nie tylko wartość CAD w jednym łatwo mierzalnym punkcie. Ścianka stożkowa, zaokrąglony korzeń, otwór poprzeczny lub przecinająca się kieszeń mogą przesunąć najcieńszą sekcję poza oczywistym przekrojem. Wysokość ścianki oznacza niepodpartą odległość od sztywnego korzenia do wolnego brzegu; rozpiętość to odległość między podporami wzdłuż ścianki. Ścianka o grubości 2 mm o wysokości 5 mm i taka sama o wysokości 40 mm nie powinny otrzymać tej samej oceny ryzyka wyłącznie dlatego, że ich nominalne grubości są identyczne. Del Sol i współpracownicy opisują stosunek wysokości do grubości oraz zmiany sztywności i warunków podparcia jako kluczowe dla zachowania cienkich ścianek podczas frezowania. [2]
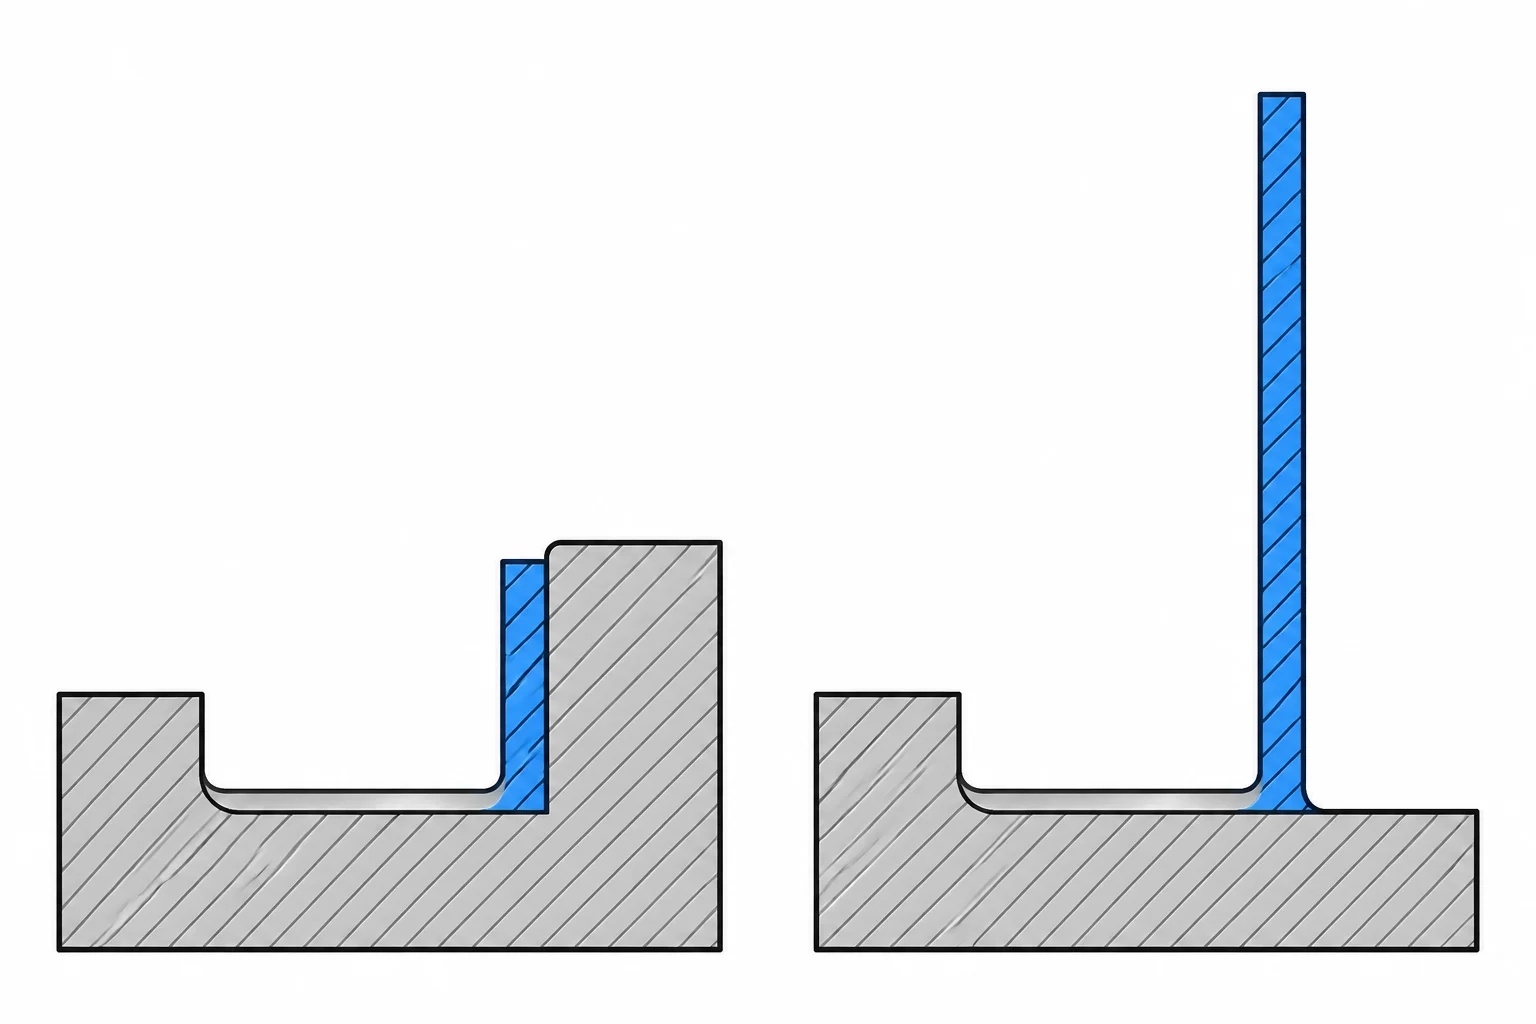
Grubość należy także odczytywać w stanie gotowego detalu. Gruba masa pierwotna może wspierać przyszłe żeberko podczas toczenia wstępnych; usunięcie przeciwległej kieszeni w późniejszym etapie pozostawia końcową cienką ściankę. Przegląd projektowy wymaga więc prostego opisu, jaki materiał istnieje przy każdym przejściu frezarskim, która powierzchnia może zostać uchwyciona oraz kiedy cecha staje się po raz pierwszy giętka. Przewodnik projektowy po frezowaniu CNC obejmuje szersze decyzje dotyczące kieszeni, narożników i dostępu narzędzia; tutaj skupiamy się na ściance w trakcie tej zmiennej sekwencji.
Trzy formy ścianek generują różne problemy obróbkowe
Forma cechy ma większy wpływ niż pojedyncza minimalna wartość dla metali lub tworzyw sztucznych. Skorzystaj z poniższej tabeli, aby zidentyfikować prawdopodobne źródło ruchu oraz warunek, który należy sprawdzić po zakończeniu obróbki. Każda opcja podparcia musi nadal zapewniać wolny dostęp narzędzia oraz zachować funkcjonalne powierzchnie detalu.
| Cecha | Główne ryzyko ruchu | Użyteczne podparcie lub kolejność operacji | Sprawdzenie w stanie gotowego detalu |
|---|---|---|---|
| Żeberko frezowane pomiędzy kieszeniami | Gięcie się podczas frezowania drugiej kieszeni, gdy usuwana jest masa wspierająca | Frezowanie naprzemiennych stron lub ukończenie w etapach, gdy materiał nadal pozostaje poniżej linii cięcia | Grubość i prostoliniowość po zwolnieniu |
| Podłoga kieszeni | Ugięcie w kierunku niepodpartej pustki pod wpływem obciążenia narzędzia lub uchwytu | Podparcie pod podłogą tam, gdzie konstrukcja uchwytu i dostęp narzędzia na to pozwalają | Pozostała grubość i kształt podłogi w zwolnionym detalu |
| Toczone tuleja | Spłaszczenie (owalizacja) pod wpływem nacisku uchwytu tokarskiego lub siły tnącej działającej radialnie | Uchwycenie silniejszego wałka lub rozłożenie kontaktu wokół tulei | Wytaczanie, średnica zewnętrzna i okrągłość po rozhamowaniu |
Podpora, która wspiera jedną cechę, może blokować inną. Wsparcie dna bezpośrednio pod frezarką jest użyteczne jedynie wtedy, gdy podpora może stykać się z odpowiednią powierzchnią, a uchwyt nadal prawidłowo lokalizuje detal. Tuleja chwycona na swojej gotowej cienkiej ścianie może być trwale zamocowana, lecz po rozhamowaniu odskoczyć od kształtu przyjętego w czasie hamowania. Stół to przejście do następnego pytania, nie zaś zamiennik uchwytu ani rysunku akceptacyjnego.
Skrawanie, hamowanie i uwolnienie naprężeń przesuwają ścianę w różny sposób
Ugięcie spowodowane siłą skrawania występuje w trakcie współpracy freza z materiałem. Ściana lub narzędzie uginają się pod obciążeniem, więc zaprogramowana ścieżka może usunąć mniej lub więcej materiału niż przewidywano na określonej wysokości. Po ustaniu obciążenia odkształcenie sprężyste może spowodować stożkowość lub zmienność kształtu wzdłuż ściany. Drgania (chatter) to problem dynamiczny: giętka ściana i narzędzie mogą drgać, często pozostawiając strukturalną powierzchnię. Samego gładkiego wyglądu powierzchni nie można traktować jako dowodu poprawności wymiaru lub kształtu. Badania nad obróbką cienkich ścian z lekkich stopów oddzielają przemieszczenie statyczne od drgań i zauważają, że sztywność detalu zmienia się wraz z usuwaniem materiału. [2]
Zniekształcenie spowodowane hamowaniem rozpoczyna się jeszcze przed rozpoczęciem skrawania. Szczęki lub śruba hamująca mogą zmusić giętką cechę do przybliżenia się do zakładanej ścieżki freza. Pomiar wykonany w trakcie trzymania detalu może wydawać się poprawny, ale kształt zmienia się po jego zwolnieniu. Wskazówki Carr Lane dotyczące uchwytów zalecają umieszczanie obciążeń od śrub hamujących bliżej punktów lokalizacji i obszarów silnego wsparcia, a nie nad niestabilnym, niewspartym odcinkiem ściany. Podpora jest użyteczna tylko wtedy, gdy przeciwdziała obciążeniu skrawania bez uprzedniego wygięcia powierzchni, którą ma chronić. [3]
Ruch po obróbce może utrzymywać się nawet po usunięciu obciążeń od narzędzia i uchwytu. Usunięcie materiału zmienia bilans naprężeń resztkowych już obecnych w półfabrykacie oraz naprężeń wprowadzonych w trakcie obróbki. W eksperymencie przeprowadzonym na próbkach z toczonego stopu EN AW-2024 T351 Zawada-Michałowska i współautorzy zmierzyli różne odkształcenia po frezowaniu przy zastosowaniu różnych strategii i kierunków posuwu względem kierunku toczenia. Ich wyniki pomiarowe dotyczą wyłącznie tego materiału i tego eksperymentu, jednak pokazują, dlaczego końcowy kształt w stanie swobodnym nie może być wnioskowany wyłącznie na podstawie grubości ściany. [4]
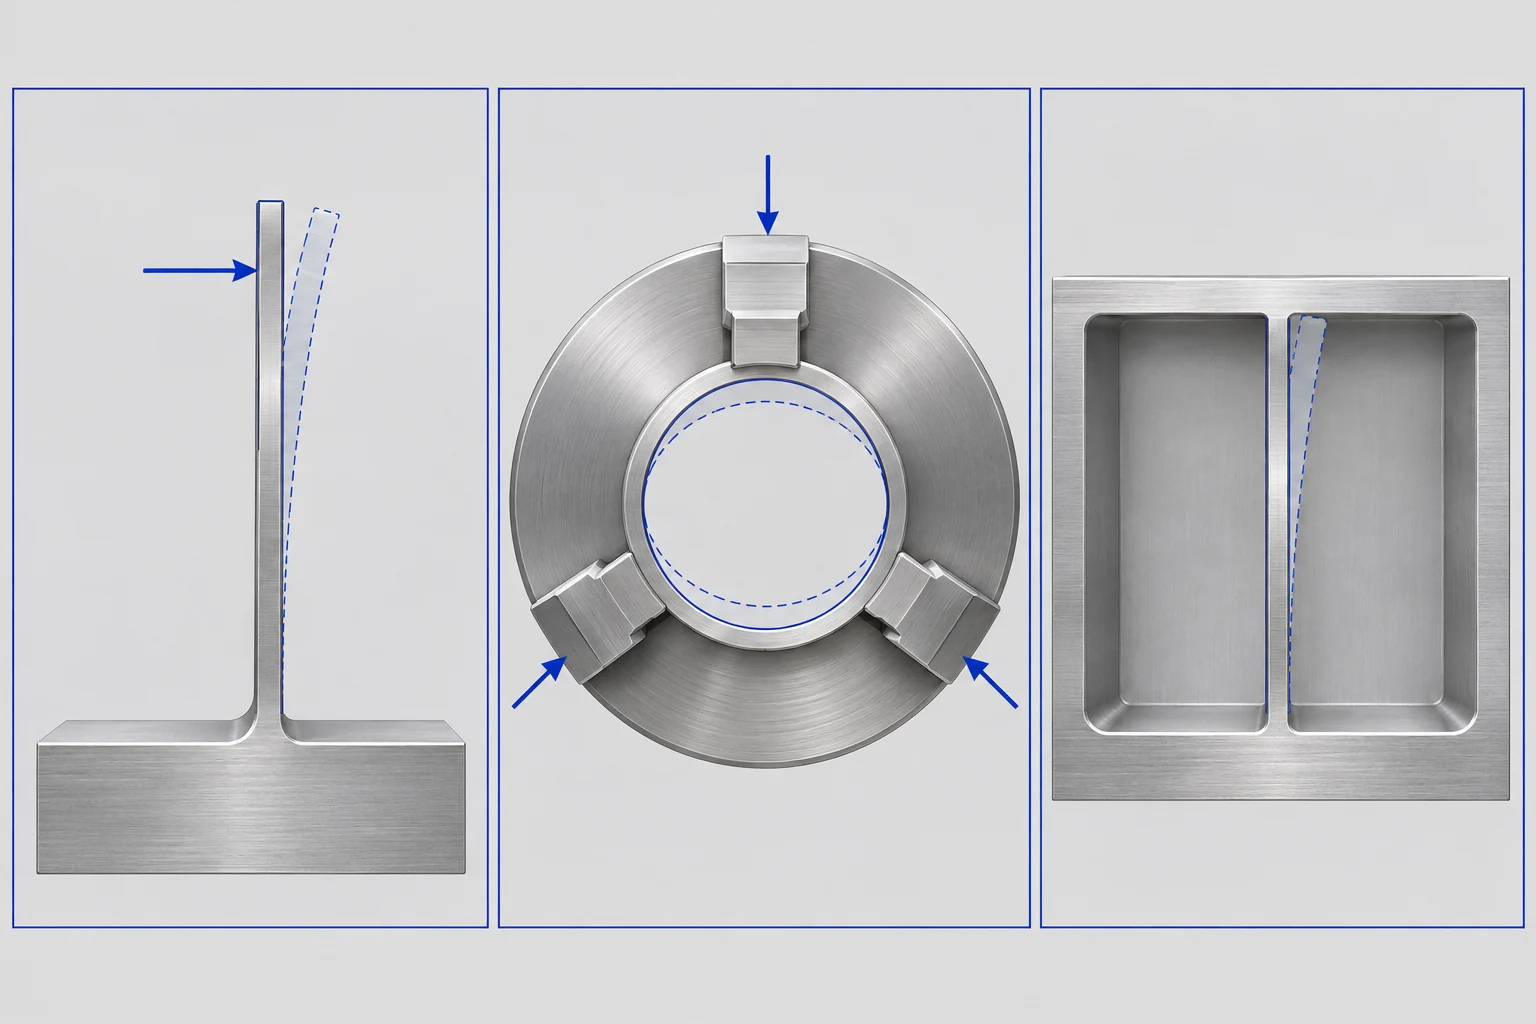
Te mechanizmy wymagają różnych odpowiedzi. Ściana ugina się tylko pod wpływem freza — może potrzebować zmniejszenia lokalnego obciążenia lub tymczasowego wsparcia. Ścianę zniekształconą przez hamowanie należy wspierać innym układem styku jeszcze przed dostosowaniem danych skrawania. Detal, który porusza się po zwolnieniu, może wymagać zmiany kolejności usuwania materiału oraz planu końcowej kontroli. Traktowanie wszystkich trzech przypadków jako „ściana jest zbyt cienka” ukrywa rzeczywistą przyczynę i może prowadzić do nieefektywnej zmiany konstrukcji.
Frezuj żeberko, dopóki nadal posiada materiał wspierający
Żebro między dwiema kieszeniami jest inaczej podparte w kolejnych etapach obróbki. Podczas frezowania pierwszej kieszeni materiał po przeciwległej stronie nadal ją wspiera. Podczas frezowania drugiej kieszeni ten materiał znika, a pozostała część ściany staje się łatwiejsza do odkształcenia. Technolog może zachować nadmiar materiału w pobliżu przyszłej ściany, usuwać materiał z obu stron stopniowo oraz przeznaczyć końcowe przejścia na stan bliższy gotowej geometrii. W poradniku Frezowanie cienkich ścianek firma Harvey Performance Company opisuje stopniowane skrawanie w kierunku osiowym i stopniową regulację zagłębienia promieniowego, gdy pozostawiony naddatek podpiera ściankę. Liczba i wielkość cięć zależą od konkretnego materiału, narzędzia oraz ściany. [5]

Zespół narzędziowy ma własny limit sztywności. Głęboka kieszeń może wymagać długiego wychylenia narzędzia w celu ukończenia ściany; stosowanie dłuższej długości skrawania niż wymaga kontakt utrudnia kontrolę ugięcia narzędzia. Krótsza krawędź skrawająca na zwężonym szyjku czasem umożliwia dotarcie do ściany przy jednoczesnym zachowaniu większej ilości materiału w ciele narzędzia, ale cały uchwyt nadal musi mieć wolną przestrzeń na uniknięcie kolizji. To decyzja dotycząca dostępności narzędzia, a nie zezwolenie na określenie uniwersalnej maksymalnej wysokości ściany. [5]
Nie zapisuj na rysunku „przebieg wykańczający o lekkim obciążeniu”, jakby gwarantował on zachowanie cienkiego żeberka. Przebieg wykańczający usuwa mniej materiału, ale jeśli ściana już straciła materiał wspierający, nawet to obciążenie może ją przesunąć. Kolejność toczenia, ewentualne pośrednie utrzymywanie detalu, pozostała tolerancja i moment końcowego pomiaru należą do rzeczywistego planu produkcyjnego. Rysunek powinien określać wymaganą końcową geometrię; warsztat decyduje o ścieżce narzędzia, która ją osiągnie.
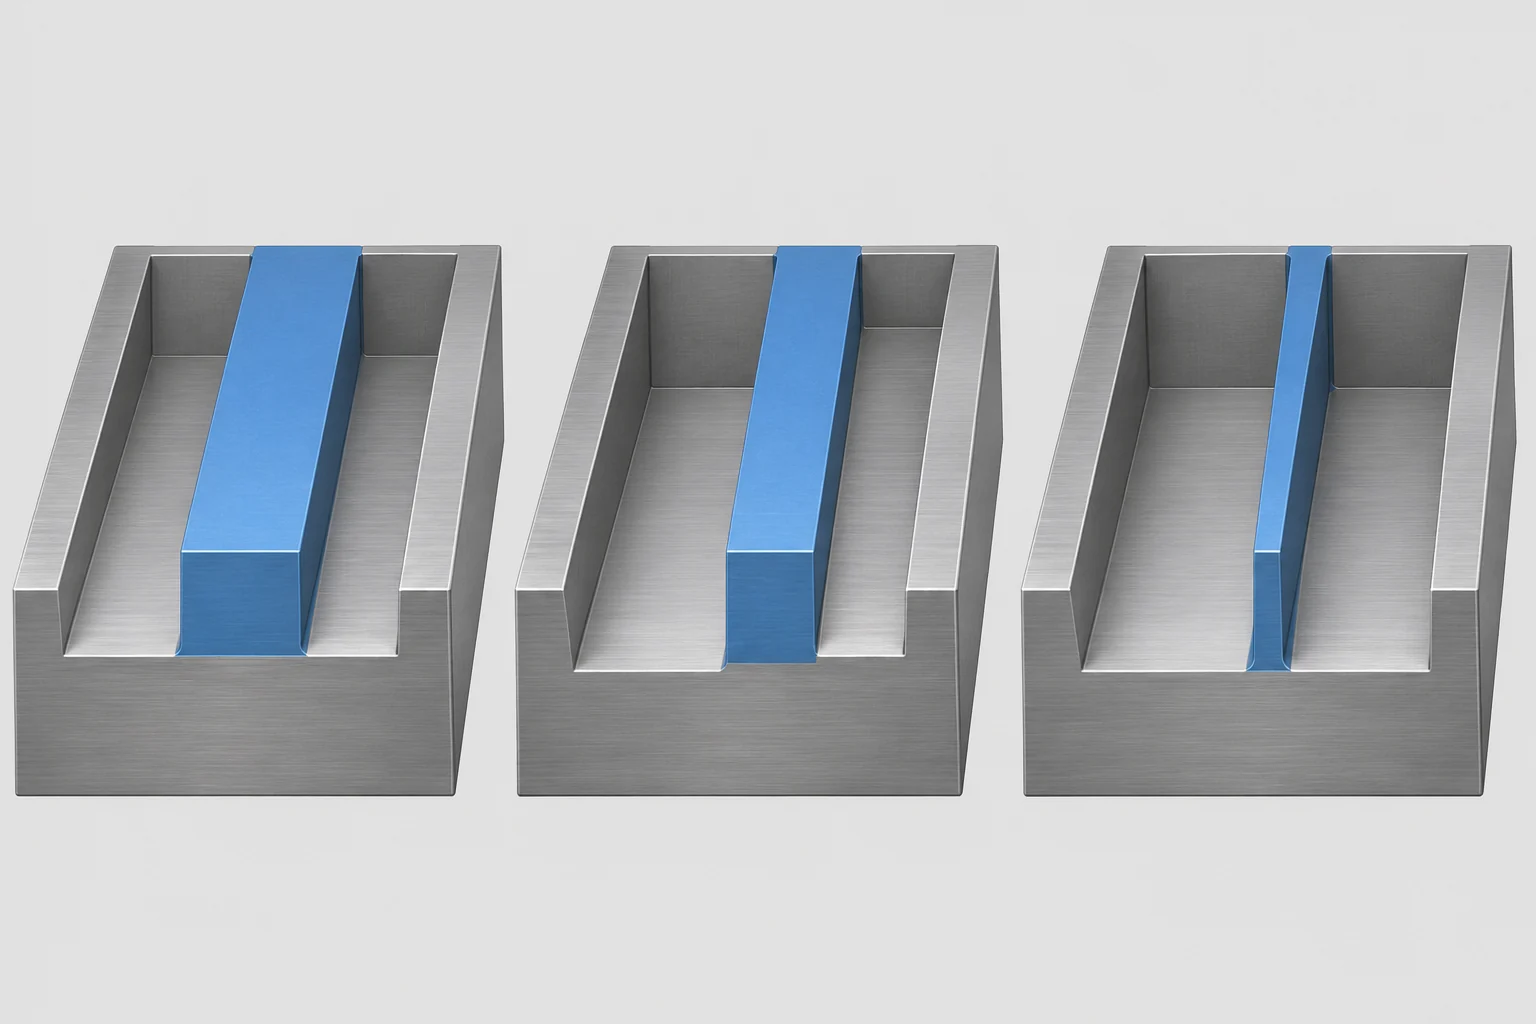
Dna kieszeni i otwory zmieniają ścieżkę wsparcia
Cienkie dno kieszeni jest obciążane przez swoją powierzchnię, a nie wzdłuż wolnego górnego brzegu. Frez, śruba hamująca lub sondy kontrolne mogą je wygiąć w kierunku otwartej przestrzeni znajdującej się pod nim. Uchwyt może wspierać dolną stronę, ale tylko wtedy, gdy ta powierzchnia jest dostępna i podpora nie zmusza dna do przyjęcia kształtu, którego nie miałoby po zwolnieniu. Gdy dno jest jednocześnie powierzchnią uszczelniającą lub lokalizującą, decydujące znaczenie ma jego stan końcowy, a nie wygodny pomiar w stanie zamocowanym.
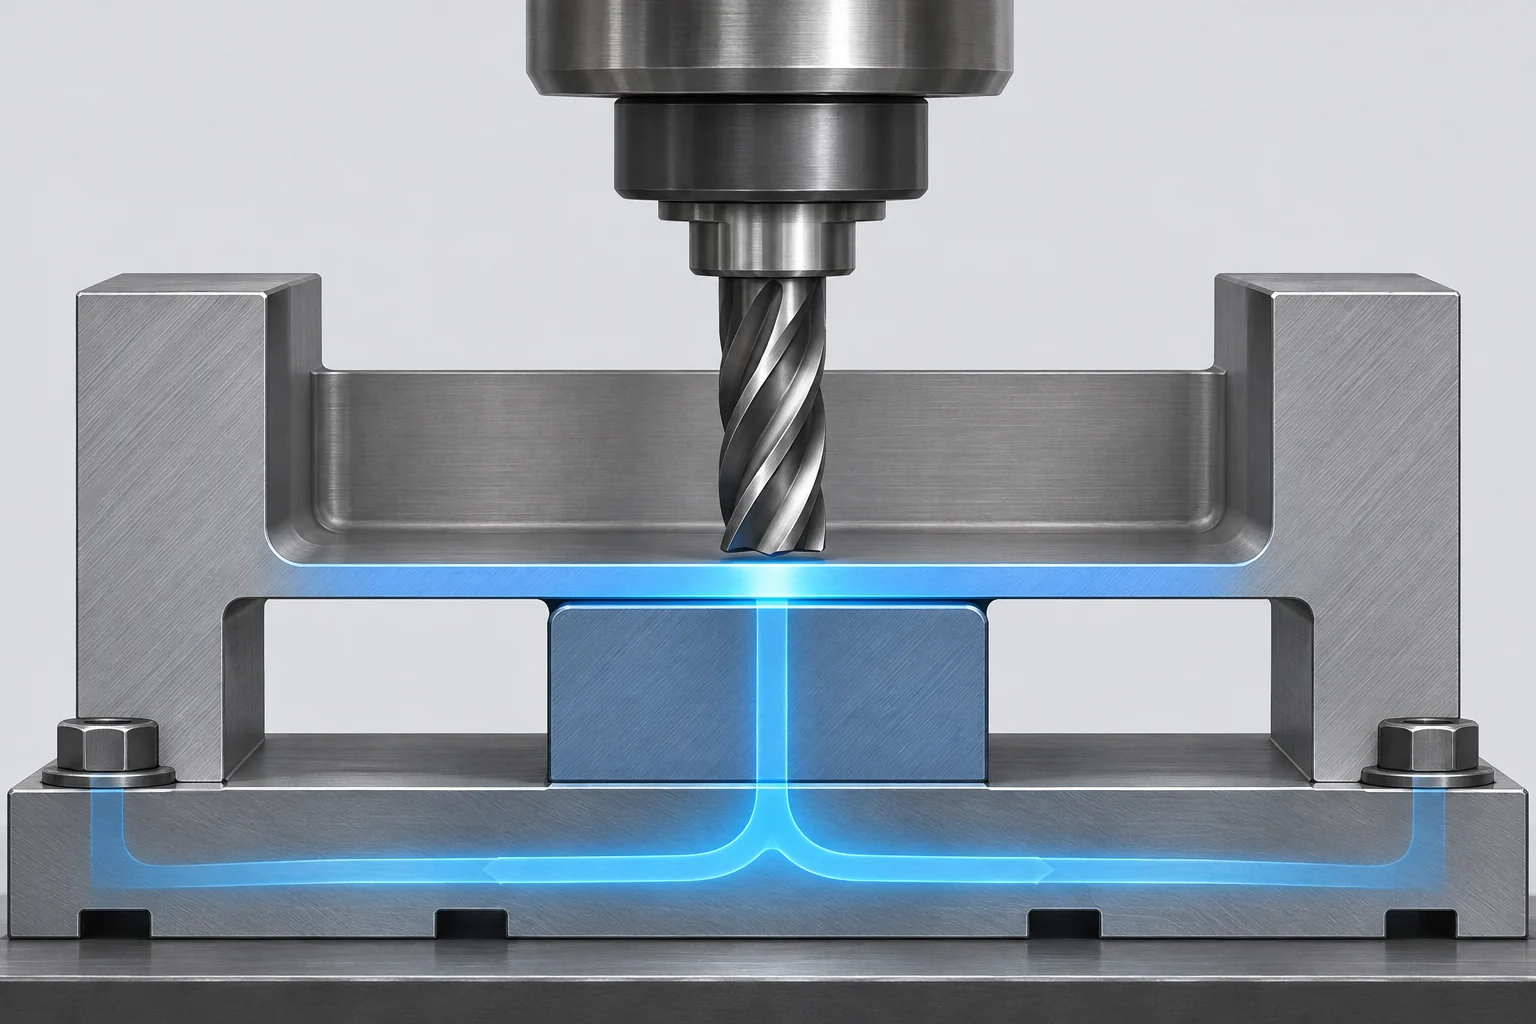
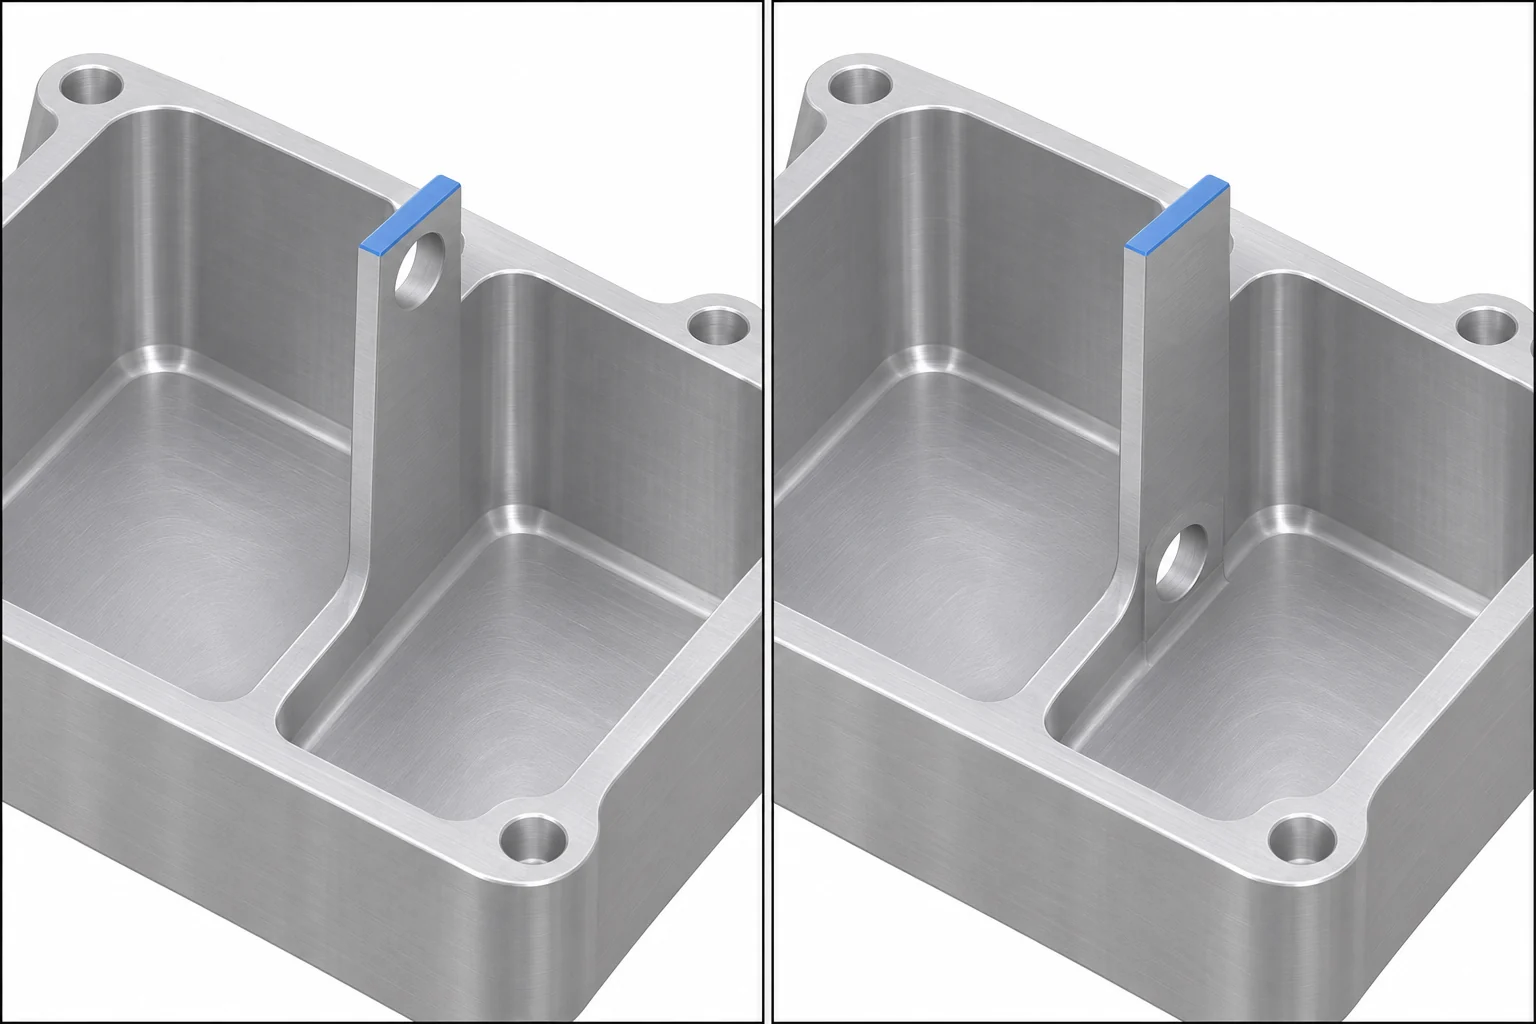
Otwory mogą przekształcić pozornie ciągłą ścianę w osobne giętkie języczki. Otwór w pobliżu wolnego brzegu usuwa pasek materiału, który normalnie przenosiłby obciążenie z powrotem do korzenia. Dwie sąsiadujące kieszenie mogą pozostawić długą, niewspartą płytę, nawet jeśli nominalna grubość ściany jest duża. Zanim zwiększy się grubość każdej ściany, należy zidentyfikować cechę, która faktycznie się przesuwa. Skrócenie niemającego funkcji wolnego brzegu, zmiana położenia otworu lub dodanie lokalnego żeberka może poprawić wsparcie bez zmiany krytycznej powierzchni montażowej. Jeśli detal jest głównie płytą o stałej grubości z gięciami i wycięciami, porównanie obróbki skrawaniem z blacharstwem pomaga ocenić alternatywną metodę produkcji; nie jest to jednak rozwiązanie dla obudowy, której głębokie kieszenie i precyzyjne powierzchnie montażowe wymagają obróbki skrawaniem.
Cienka tuleja toczeniowa może odskoczyć po zamocowaniu w czopku
Tuleja cylindryczna nie jest frezowaną żeberkiem zwiniętym w koło. Obraca się ona podczas toczenia powierzchni zewnętrznej lub wewnętrznej, a uchwyt może działać bezpośrednio na ściankę. Trzyzębny uchwyt tokarski przykłada obciążenie w oddzielonych obszarach styku; w przypadku giętkiej tulei może to zmienić średnicę otworu lub okrągłość podczas dokręcania zębów. W opublikowanym eksperymencie z głębokim wytaczaniem rury aluminiowej stopu 7075 zastosowano dodatkową koszulkę wsporcza, ponieważ bezpośrednie chwytanie trzyzębnym uchwytem groziło odkształceniem tej konkretnej rury. Ścianka o grubości 5 mm opisuje próbkę badawczą z tego eksperymentu, a nie stanowi progu dla innych rur. [6]
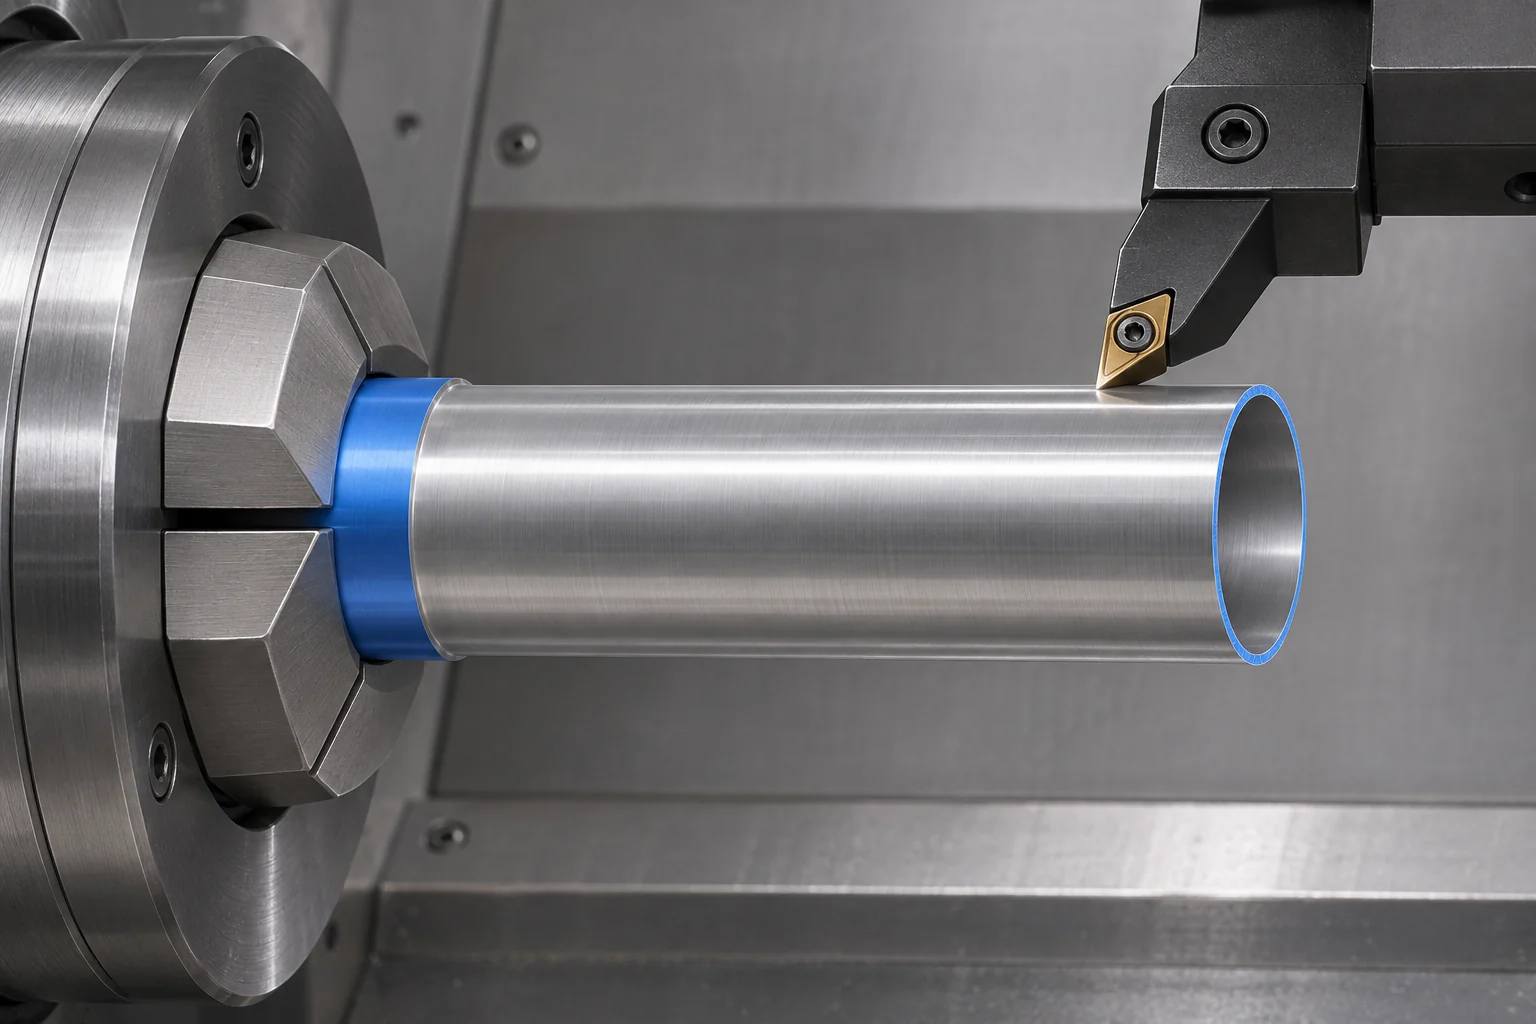
Tam, gdzie konstrukcja na to pozwala, silniejsza powierzchnia chwytu, odpowiedni uchwyt stożkowy lub wsparty styk mogą przesunąć obciążenie zaciskania z gotowego cienkiego przekroju. Wybór narzędzia wpływa również na siłę docierającą do ścianki. Podręcznik Sandvik Coromant dotyczący toczenia omawia kąt natarcia, głębokość cięcia względem promienia noska płytki tnącej oraz geometrię ostrza dla elementów smukłych lub cienkościennych; są to metody zależne od konfiguracji obróbkowej zmniejszające uciążliwą siłę radialną, a nie uniwersalny przepis stosowalny do każdego metalu. [7]
Tuleja może mieć dopuszczalną średnicę zewnętrzną, podczas gdy otwór jest niewłaściwie zaokrąglony, lub dopuszczalny rozmiar otworu pod jednym kątem, podczas gdy minimalna grubość ścianki występuje w innym miejscu, ponieważ oś otworu i powierzchni zewnętrznej nie pokrywają się z zamierzonymi osiami. Należy określić, który interfejs lokalizuje tuleję w zespole. Przewodnik po projektowaniu toczenia CNC omawia szerszy wybór rozwiązań związanych z uchwytami, rowkami i otworami; w tym przypadku cienka ściana czyni decydującym wybór uchwytu oraz kontrolę w stanie zwolnionym.
Zmień geometrię tam, gdzie funkcja na to pozwala
Nie każda ściana wymaga jednolitego pogrubienia. Zaczynając od oznaczenia powierzchni, które rzeczywiście stykają się, uszczelniają, prowadzą lub zapewniają luz względem innego komponentu. Materiał poza tymi interfejsami może zostać wykorzystany na szersze podstawy, lokalne żeberka lub krótsze niestabilne rozpiętości. Żeberko zwiększające sztywność, ale blokujące frezarkę końcową lub współpracujący komponent, nie stanowi poprawy. Pogrubiona podstawa usuwająca wymaganą głębokość wnęki również stanowi zmianę funkcjonalną, a nie bezpłatny zysk DFM.
W przypadku ścianki, której smukłość jest nieunikniona, strategia przesuwa się ku tymczasowemu wsparciu, etapowemu usuwaniu materiału i weryfikacji po uwolnieniu ścianki. Taka zmiana może zwiększyć nakład pracy przy montażu, przygotowaniu uchwytu lub kontroli pomiarowej, nawet jeśli końcowy kształt CAD pozostaje niezmieniony. Z kolei akceptacja nieco grubszej, niestabilnej strefy może całkowicie wyeliminować potrzebę specjalnego wsparcia. Takie kompromisy należy oceniać w odniesieniu do gotowego, kompletnego elementu, a nie tylko w oparciu o pojedynczą wartość grubości ścianki lub stawkę za godzinę maszynową.
Przewodnik po projektowaniu uchwytów wyjaśnia, jak lokalizatory, zaciski i podpory zapewniają powtarzalną pozycję. W przypadku konkretnej cienkiej ścianki dodatkowym pytaniem jest, czy wsparcie nadal pozostaje skuteczne w miarę ubywania materiału oraz czy styka się z powierzchnią, którą można obciążyć bez zmiany geometrycznych parametrów akceptacji części.
Przegląd cienkiej ścianki w kolejności umożliwiającej jej obróbkę
Przegląd konstrukcyjny może być krótki, o ile uwzględnia rzeczywiste zależności między funkcją, geometrią, procesem i akceptacją:
- Oznacz powierzchnie funkcjonalne. Określ, z czym ściana styka się, z czym zapewnia luz, co uszczelnia lub na czym się opiera. Zanotuj, czy grubość, prostoliniowość, płaskość, okrągłość lub położenie kontrolują tę funkcję. Ściana estetyczna i ściana uszczelniająca wymagają różnych dowodów.
- Zmierz lokalny detal. Zarejestruj jego minimalną grubość, niestabilną wysokość i rozpiętość, kształt podstawy, otwory lub wycięcia w pobliżu oraz gatunek i stan materiału. W przypadku tulei uwzględnij średnicę otworu, średnicę zewnętrzną oraz zamierzony obszar chwytu.
- Śledź moment zaniku wsparcia. Pokaż, który materiał wspiera ściankę podczas każdej operacji frezowania kieszeni, wytaczania otworu lub toczenia. Ściana stabilna w pierwszym ustawieniu może stać się giętka po usunięciu przeciwległej strony.
- Przetestuj prawdopodobną ścieżkę obciążenia. Określ, gdzie siła narzędzia tnącego wpływa na ściankę oraz gdzie ją przenoszą zaciski lub podpory. Jeśli uchwyt obciąża ściankę funkcjonalną, porównaj inne rozwiązanie kontaktowe przed założeniem, że sam tylko wolniejszy przebieg cięcia rozwiąże problem.
- Określ stan akceptacji. Podaj wymaganą końcową wymiarową i geometryczną relację oraz czy część jest kontrolowana w stanie zwolnionym czy pod określonym obciążeniem. Wybierz metodę pomiaru, która umożliwia dotarcie do odpowiedniej powierzchni bez jej odkształcenia na tyle, by ukryć wynik pomiaru.

Grubość w jednym punkcie nie wyczerpuje całego pytania akceptacyjnego. Frezowane żeberko może mieścić się w tolerancji, lecz odchylić się od wymaganej płaszczyzny współpracy. Toczone tuleja może spełniać dwie osobne średnice, lecz mieć słabe położenie względem siebie ich osi. Tam, gdzie ta relacja ma znaczenie, należy ją umieścić na rysunku technicznym przy użyciu odpowiednich baz i sterowania geometrycznego. Nie zakładać, że ogólna notatka na rysunku lub specyfikacja pozycjonowania maszyny określa kształt gotowej ścianki. Jeśli kontrola wymaga obciążenia, należy określić to obciążenie oraz jego relację do zespołu, zamiast milcząco mierzyć odkształconą część w uchwycie maszynowym.
Przykładowy przegląd: dwa stany tej samej ścianki o grubości 2 mm
Rozważmy hipotetyczne obudowy aluminiowe z dwoma sąsiednimi kieszeniami i nominalnym żeberkiem o grubości 2 mm pomiędzy nimi. Żeberko ma funkcjonalną powierzchnię, która lokalizuje wewnętrzny wkład. Podczas pierwszego frezowania kieszeni materiał pełny nadal znajduje się po przeciwnej stronie. W przeglądarce rysunku ograniczonej do końcowej wartości 2 mm to tymczasowe wsparcie pozostaje niewidoczne. Podczas drugiego frezowania kieszeni przeciwległa strona żeberka zostaje odsłonięta; jego niestabilna wysokość i długość określają wówczas, jak duża jego część może się odgiąć pod wpływem końcowego przebiegu cięcia. Warsztat potrzebuje również miejsca mocowania, które można zacisnąć bez wciskania nowej cienkiej powierzchni.
Załóżmy, że ściana ma wysokość 30 mm na większości swojej długości, ale tylko 8 mm w pobliżu jednego końca, ponieważ tam styka się z elementem poprzecznym. Te obszary mają tę samą nominalną grubość i materiał, jednak dłuższy przęsłowy odcinek jest bardziej prawdopodobnym miejscem do sprawdzenia możliwego przemieszczenia. Jedną z opcji projektowych jest zmniejszenie niepodpartej wysokości tam, gdzie wkładka nie wymaga pełnej luzu. Inną opcją jest lokalna podpora w postaci żeberka poza obrysem wkładki. Jeśli żadna z tych zmian geometrycznych nie jest możliwa, kolejność obróbki musi jak najdłużej zachować podparcie, a gotową ścianę należy sprawdzić po jej zwolnieniu. Ilustracja tych stanów nie dowodzi, że grubość 2 mm jest bezpieczna lub niebezpieczna; do oceny konieczne są dane o materiale, dokładnej długości przęsła, wymaganej tolerancji kształtu oraz rzeczywistym ustawieniu. [2] [5]
Porównaj teraz pytanie o akceptację. Pomiar grubości u podstawy żeberka może być zgodny z wymaganiami, nawet jeśli swobodna krawędź odchyla się od wkładki. Położenie funkcjonalnej powierzchni względem bazy obudowy może więc mieć znaczenie oprócz samej grubości. To prowadzi do lepszego sformułowania zapytania niż „Czy można wykonać ścianę o grubości 2 mm?”: dostarcz model i rysunek, wskaż powierzchnię funkcjonalną, oznacz 30 mm wystającej długości przęsła i zapytaj, który sposób podparcia i kontroli pozwoli osiągnąć określony stan końcowy. Jeśli propozycja technologiczna wymaga dodania żeberka lub modyfikacji ściany, przed zaakceptowaniem ocenić luz wkładki.
Pytania dotyczące grubości ścian przy obróbce CNC
Czy ścianę aluminiową o grubości 0,5 mm można obrabiać CNC?
Może to być wykonalne dla niektórych geometrii i procesów, ale 0,5 mm nie jest uniwersalnym gwarantowanym wymiarem produkcyjnym ani tolerancją. Sieć Protolabs Network podaje 0,5 mm jako wartość możliwą do realizacji w zależności od przypadku dla ścian metalowych, zgodnie z własnymi wytycznymi. Wysokość, długość przęsła, stan materiału, sposób podparcia, funkcja i wymagania pomiarowe decydują o wykonalności konkretnej konstrukcji. [1]
Czy części plastyczne zawsze wymagają większej minimalnej grubości ściany niż części metalowe?
Żadne pojedyncze porównanie nie obejmuje wszystkich tworzyw sztucznych, metali ani kształtów ścianek. Ogólny przewodnik projektowy sieci Protolabs Network zaleca grubość 1,5 mm dla tworzyw sztucznych w porównaniu do 0,8 mm dla metali, wskazując na niższą sztywność, odkształcenia spowodowane naprężeniami resztkowymi oraz wrażliwość na temperaturę jako główne zagrożenia. Są to wartości wyznaczające zakres przydatności w ramach jego wskazówek, a nie granice akceptacji dla nieokreślonej części. [1]
Dlaczego ścianka może mieć poprawną grubość w uchwycie, ale nie spełniać wymagań po zwolnieniu z uchwytu?
Uchwyt może utrzymywać giętką ściankę w przemieszczonej pozycji, lub część może się przesunąć w wyniku ponownej równowagi naprężeń resztkowych po usunięciu materiału. Po zdjęciu obciążenia kształt swobodny różni się od kształtu pod obciążeniem. Mierz stan wymagany przez rysunek techniczny lub montaż, a wszelkie dopuszczalne ograniczenia stosowane podczas kontroli należy określić wyraźnie. [4]
Czy mogę zastosować wytyczną dotyczącą grubości ścianki frezowanej do rury toczonej?
Tylko jako wstępny sygnał ostrzegawczy. Rura toczonego również podlega kontaktowi z uchwytem tokarskim oraz obciążeniom cięcia radialnego wzdłuż cylindrycznej ścianki. Zależności między jej chwytem, otworem wewnętrznym, średnicą zewnętrzną, okrągłością oraz kształtem w stanie zwolnionym wymagają własnego planu procesowego i kontrolnego. Minimalna wartość dla krótkiego, frezowanego żeberka nie rozstrzyga tych kwestii. [6] [7]
Źródła techniczne
- Protolabs Network. Jak projektować elementy do obróbki CNC, rozdział „Cienkie ścianki”. Zalecane wartości grubości ścianek zależne od dostawcy oraz możliwe wartości przypadkowe – wynikające z konkretnego przypadku; wewnętrzny rekord badań zawiera źródłowy adres URL.
- Del Sol, I., Rivero, A., López de Lacalle, L. N. i Gamez, A. J. Obróbka cienkościennych elementów ze stopów lekkich: przegląd modeli i podejść przemysłowych. Materiały 12 (2019), 2012. Geometria ścianki, zmieniająca się sztywność, ugięcie oraz sposób podparcia podczas frezowania.
- Carr Lane Manufacturing. Zasady lokalizacji i zaciskania w projektowaniu przyrządów montażowych i obróbkowych. Kierowanie siły zaciskania przez elementy lokalizujące oraz obszary przedmiotu obrabianego o wysokiej sztywności i dobrze podparte; wewnętrzny rejestr badań zawiera źródłowy adres URL.
- Zawada-Michałowska M., Kuczmaszewski J., Legutko S. i Pieśko P. Techniki frezowania elementów cienkościennych w celu minimalizacji odkształceń po obróbce. Materiały 13 (2020), 4723. Kontrolowane eksperymenty na materiale EN AW-2024 T351 dotyczące historii surowca, strategii procesowej oraz kształtu po zwolnieniu naprężeń.
- Harvey Performance Company. Przewodnik po frezowaniu cienkich ścian, 2017. Wskazówki dotyczące frezowania osiowego i promieniowego w etapach, z uwzględnieniem podparcia surowca; wewnętrzny rejestr badań zawiera źródłowy adres URL.
- Yang S., Tong J., Liu Z. i inni. Badanie eksperymentalne okrągłości głębokich otworów w detalach ze stopu aluminium 7075 metodą wytaczania ultradźwiękowego z eliptyczną drgającą końcówką. Micromachines 14 (2023), 2185. Dodatkowa tuleja wsporcza zastosowana w badaniu długiej rury ze stopu aluminium 7075 w celu ograniczenia odkształceń wywołanych przez uchwyt tokarski.
- Sandvik Coromant. Podręcznik toczenia, rozdział „Elementy smukłe/cienkościenne”, s. 12. Kąt natarcia, geometria płytki skrawającej oraz kierunek siły skrawania; wewnętrzny rejestr badań zawiera adres URL podręcznika.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


