W tym artykule
Toczenie CNC usuwa materiał z obracającego się przedmiotu obrabianego, podczas gdy narzędzie skrawające porusza się po zaprogramowanej ścieżce. Jest to naturalna metoda wykonywania średnic zewnętrznych, stopni, stożków, powierzchni czołowych, współosiowych otworów wytaczanych, okrągłych rowków oraz wielu gwintów. Oś obrotu części stanowi kluczowy element organizujący: jeśli istotne powierzchnie są współosiowe z tą osią, toczenie jest zwykle pierwszym procesem, który należy rozważyć. Otór boczny, płaszczyzna pod klucz lub inna cecha niepowtarzająca się wokół osi może wymagać narzędzi napędzanych lub osobnej operacji frezowania.
Część nadal wymaga odpowiedniego półfabrykatu i uchwytu, dostępu do obu końców tam, gdzie jest to konieczne, sposobu na wykonanie funkcjonalnych powierzchni oraz pomiarów zgodnych z rysunkiem. Te warunki łączą ruch skrawania z gotową częścią. Strona usług obróbki tokarskiej CNC opisuje komercyjny zakres działalności VETCNC.
Jak toczenie CNC przetwarza obracającą się część
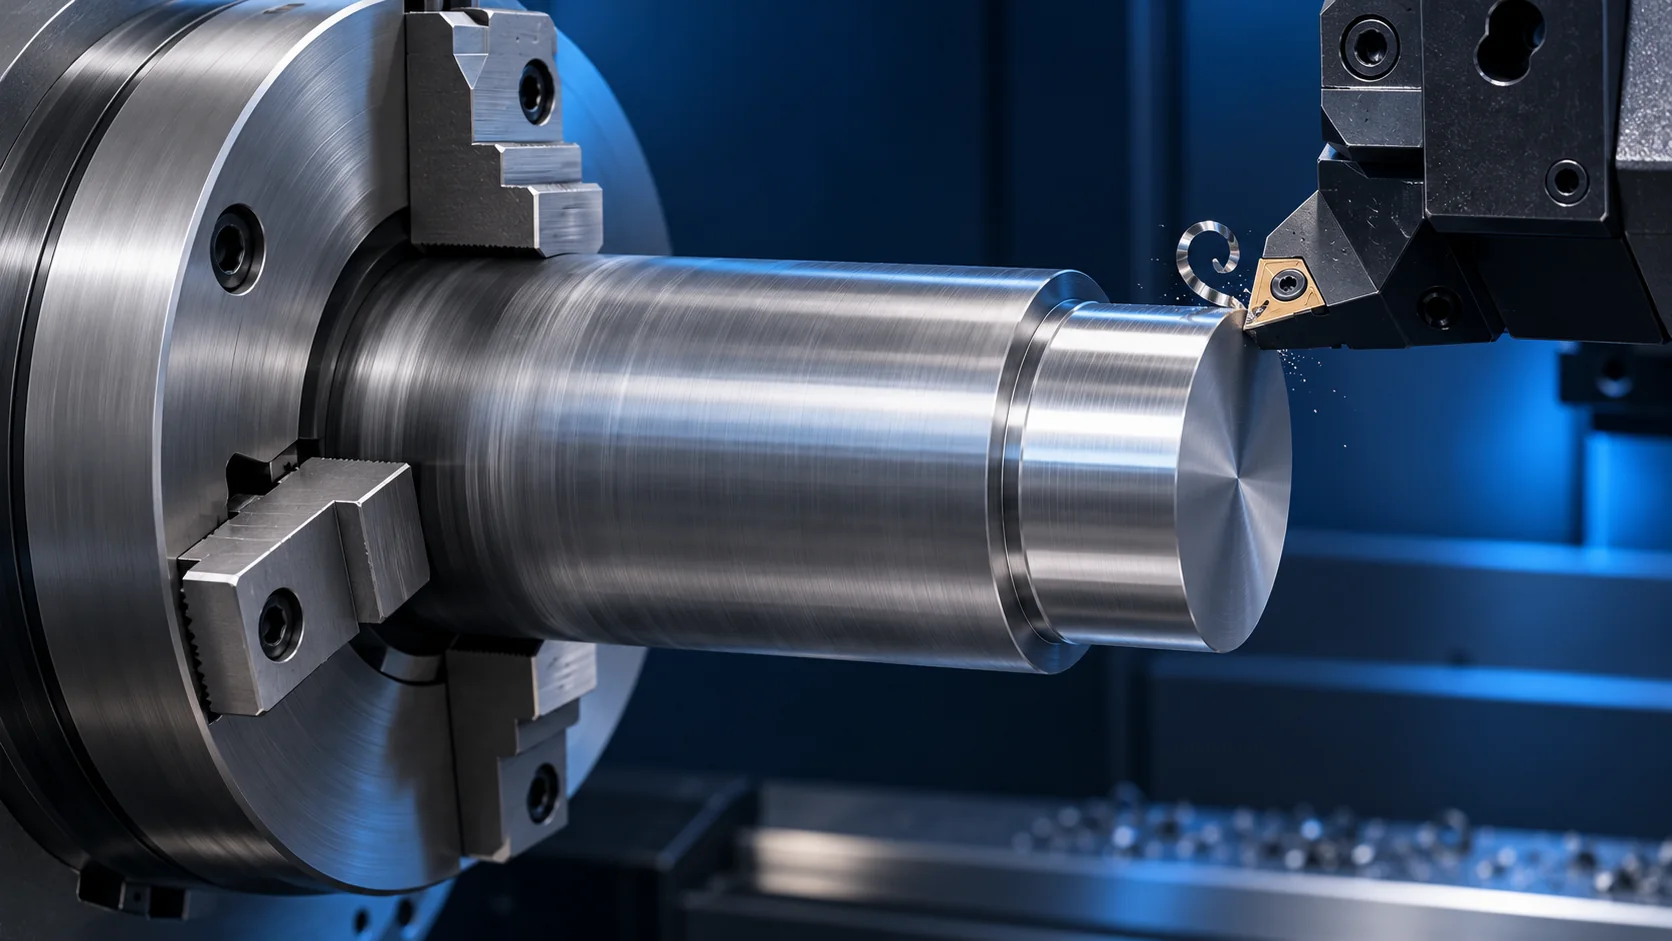
W zwykłej obróbce tokarskiej wrzeciono obraca półfabrykat w uchwycie tokarskim lub innym odpowiednim urządzeniu uchwytnym. Krawędź tnąca pozostaje w trzymaczu, podczas gdy maszyna przesuwa ją względem obracającej się powierzchni. Posuw wzdłuż osi obrotu może zmniejszyć średnicę zewnętrzną na określonej długości; posuw w kierunku czoła może usunąć materiał promieniowo i utworzyć płaską powierzchnię czołową. Zmieniająca się ścieżka może wytworzyć stożek lub profil stopniowy. Sterowane suwaki maszyny, pozycje narzędzi i program określają, gdzie te cięcia są wykonywane. Same w sobie nie gwarantują jednak, jakie pomiary uzyska gotowa część. MIT OpenCourseWare opisuje podstawową zależność tokarki jako obracającą się część i narzędzie o sterowanej pozycji; przewodnik Sandvik Coromant dotyczący toczenia zewnętrznego rozróżnia posuw wzdłużny, profilowy i czołowy. [1] [2]

„CNC” oznacza numeryczne sterowanie komputerowe ruchami i funkcjami maszyny. Tokarka ręczna może wytworzyć te same podstawowe cechy okrągłe; program CNC koordynuje powtarzane ruchy, pozycje narzędzi i sekwencje. Kluczowym rozróżnieniem dla rysunku technicznego pozostaje nadal aspekt fizyczny: krawędź tnąca musi dotrzeć do wymaganej powierzchni, a przedmiot obrabiany musi pozostać prawidłowo zlokalizowany podczas skrawania. Program nie może osiągnąć obszaru za zablokowanym barkiem ani utrzymać niestabilnej cienkiej ścianki wyłącznie poprzez dodanie kolejnych współrzędnych.
Część może pozostawać w jednym uchwycie przez kilka przejść, ale gotowe czoło tylne lub cecha ukryta przez żęki uchwytu może wymagać drugiego uchwytu. Również centrum tokarskie z napędzanym wiertłem może obracać narzędzie w celu wykonania cechy wtórnej – nie zmienia to jednak podstawowej zasady toczenia. Oddzielenie zwykłej obróbki tokarskiej od wyposażonej obróbki wtórnej zapobiega sytuacji, w której opis maszyny staje się nieuzasadnioną obietnicą dotyczącą części.
Kształty naturalnie realizowane w toczeniu
Wyobraź sobie linię przechodzącą przez wrzeciono i środek półfabrykatu. Powierzchnia, którą można wykreślić przez obrót wokół tej linii, jest naturalnym kandydatem do toczenia: cylinder, stożek, pierścieniowa powierzchnia czołowa, współśrodkowy otwór lub rowek obwodowy. Tabela przyporządkowuje gotową cechę prawdopodobnej operacji. Jest to mapa procesu technologicznego, a nie instrukcja wykonywania wszystkich wymienionych cięć na każdej części.
| Gotowa cecha | Prawdopodobna operacja | Gdzie proces technologiczny ulega zmianie |
|---|---|---|
| Średnica zewnętrzna, stopień lub stożek | Toczenie zewnętrzne wzdłużne lub profilowe | Barek lub podcięcie muszą być dostępne dla całego narzędzia i jego trzymacza. |
| Płaska powierzchnia czołowa lub pierścieniowa powierzchnia oporowa | Docinanie czoła | Dalszy koniec może być ukryty w pierwszym uchwycie lub pozostawiony po oddzieleniu od pręta. |
| Początkowe wyśrodkowane otwarcie | Wiertnięcie wzdłużne lub inny etap wykonywania otworu | Otwarcie wykonane wiertłem nie jest automatycznie gotowym otworem dopasowalnym. |
| Sterowana średnica wewnętrzna lub wewnętrzny stopień | Toczenie wewnętrzne, zwane powszechnie wytaczaniem | Ciało pręta wymaga luzu wejściowego, zasięgu, stabilności oraz wyjścia wiórków. |
| Wklęsłość obwodowa | Zewnętrzne, czołowe lub wewnętrzne frezowanie rowków zgodnie z wymaganą geometrią | Są to różne położenia rowków; wybrany pierścień, uszczelka lub luz określają końcową formę. |
| Wątek cylindryczny | Toczenie wątków lub inna odpowiednia metoda wykonania wątku | Określona forma, skok, użyteczna długość i sposób wyjścia narzędzia decydują o trasie obróbkowej. |
| Otwór boczny, wycięcie boczne lub płaszczyzna klucza | Obróbka narzędziem napędzanym lub osobny proces frezowania | Cecha ta nie powstaje w wyniku zwykłego toczenia osiowo-symetrycznego. |

Natychmiast istotne są trzy różnice. Po pierwsze, wiercenie tworzy otwór, podczas gdy wytaczanie może obrabiać jego ścianę do określonego wewnętrznego profilu; otwór luzowy wcale nie musi być wytaczany. Po drugie, rowek na średnicy zewnętrznej wymaga innego podejścia narzędziowego niż okrągła wklęsłość na powierzchni czołowej. Po trzecie, kształt gwintowany można wykonać na tokarce, ale określenie „część toczeniowa” nie oznacza, że każda cecha musi być wykonana jednopunktowym narzędziem tokarskim. Przewodnik tokarski MIT opisuje te oddzielne operacje, natomiast wskazówki Sandvik dotyczące wytaczania wewnętrznego wyjaśniają, dlaczego średnica i głębokość otworu ograniczają stosowane drążki. [1] [3]
Aby dokonać bliższego porównania toczenia średnicy zewnętrznej, toczenia czoła, frezowania rowków i przecinania, skorzystaj z przewodnika po operacjach tokarskich. Aby poznać różnicę między cięciem zewnętrznym a wykończeniem otworu, zobacz artykuł wytaczanie kontra toczenie. Cechy końcowe widoczne na rysunku technicznym określają, które operacje należy wykonać i zweryfikować.
Od surowca do gotowej części toczonej
Rozważmy cylindryczny adapter z dwiema średnicami zewnętrznymi, powierzchnią oporu, centralnym wykończonym otworem i określoną powierzchnią tylną. Jest to część hipotetyczna, a nie zgłoszony projekt VETCNC. Jej końcowa forma wydaje się prosta w CAD, ale jedna trasa narzędzia nie określa całej drogi produkcyjnej. Poniższa kolejność odzwierciedla zależności; warsztat może zmienić sekwencję cięć, aby dopasować ją do dostępnego surowca, sposobu uchwycenia i maszyny.
- Przeczytaj funkcjonalne powierzchnie przed doborem surowca. Określ, która średnica zewnętrzna pasuje do współpracującego elementu, który płaszczyzna oporu do niego przylega, czy otwór służy do lokalizacji innego komponentu oraz czy powierzchnia tylna ustala długość montażową. Odpowiedzi na te pytania pozwalają odróżnić wymiar luzowy od kontrolowanego interfejsu. Forma surowca i stan materiału muszą być zgodne z wydanym rysunkiem technicznym.
- Zapewnij pierwsze uchwycenie i dostępne miejsce na cięcie. Surowiec prętowy może pozostawić materiał za przyszłym adapterem dla uchwytu tokarskiego; wstępnie przetnięty surowiec może zamiast tego wykorzystać istniejącą średnicę zewnętrzną lub przygotowaną powierzchnię uchwytu. W obu przypadkach szczęki zajmują rzeczywistą przestrzeń. Pierwsze uchwycenie musi pozostawić dostępne przyszłe cechy czołowe i możliwość zbliżenia narzędzia bez traktowania delikatnej powierzchni wykończonej jako zużywalnego materiału do uchwycenia.
- Wykonaj dostępne cechy obrotowe. Toczenie zewnętrzne ustala stopniowane średnice; toczenie czoła tworzy dostępne powierzchnie czołowe. Jeśli surowiec jest pełny, operacja wiercenia wzdłużnego poprzedza wytaczanie jego ściany. Obecność już gotowego otworu w surowcu rurowym zmienia tę sekwencję. Otwór wymaga tylko operacji wykończeniowego wytaczania, jeśli jego funkcja i początkowy stan tego wymagają. Rowki lub gwinty dodawane są wyłącznie wtedy, gdy projekt tego wymaga.
- Rozwiąż ukrytą powierzchnię tylną. Jeśli adapter pochodzi ze surowca prętowego, przecinanie oddziela go, ale może pozostawić grzybka lub zalotkę. Jeśli jego powierzchnia tylna określa powierzchnię oporu lub całkowitą długość, może być konieczna druga operacja uchwycenia i toczenia czoła. Jeśli ten koniec ma jedynie funkcję powierzchni luzowej, może wystarczyć inny, dopuszczalny stan krawędzi. Podręcznik tokarski Sandvik Coromant opisuje kompromisy związane z końcem uzyskanym przez przecinanie; nie nakazuje jednej sekwencji wykończeniowej dla każdej części. [7]
- Zbadaj stan wydany do akceptacji. Zmierz średnice pasujące i otwór w stanie, w jakim część jest akceptowana. Jeśli ich wzajemne położenie lub położenie względem powierzchni oporu wpływa na montaż, rysunek techniczny musi zawierać odpowiednie wymaganie geometryczne oraz metodę kontroli – nie tylko pojedyncze pomiary wielkości.

Ta trasa wyjaśnia również, dlaczego stwierdzenia „jedna ustawka” i „jedna maszyna” mają inne znaczenie. Kilka operacji może zostać wykonanych na jednej maszynie przy wielokrotnym uchwyceniu, odwróceniu lub przeniesieniu elementu. Każda zmiana uchwycenia może wpływać na dostępność powierzchni oraz na relacje, które należy kontrolować. Trasę należy oceniać w odniesieniu do gotowej części, a nie liczby nazw narzędzi podanych w broszurze.
Trzy przykłady, kiedy toczenie jest odpowiednią metodą
Wałek stopniowany. Wałek z miejscami osadzenia łożysk, powierzchnią oporu i gwintem czołowym jest głównie zorganizowany wokół jednej osi. Toczenie może wykonać widoczne średnice, powierzchnię czołową i gwint przy odpowiednim uchwyceniu. Problem produkcyjny nie polega na tym, że „części okrągłe są łatwe do wykonania”; długi, cienki odcinek może ulec odkształceniom, a powierzchnia oporu musi zachować zamierzony stosunek do współpracującego elementu. Wałek nadal jest produkowany głównie metodą toczenia, ale wsparcie i weryfikacja muszą zostać uwzględnione w trasie obróbkowej.
Tuleja z kołnierzem. Tuleja posiada zarówno średnicę zewnętrzną (OD), jak i otwór wewnętrzny (bore), które mogą służyć do pozycjonowania innych elementów, przy czym powierzchnia czołowa kołnierza określa osiową pozycję części. Obróbka tokarska może dotyczyć zarówno powierzchni zewnętrznych, jak i wewnętrznych, pod warunkiem że wytaczak może osiągnąć wymagane długości otworu, a cienka część może być bezpiecznie uchwycona bez niedopuszczalnej deformacji. Otwór w surowcu początkowym określa jedynie sposób wprowadzenia wytaczaka; nie decyduje on o końcowej średnicy otworu, jego wykończeniu ani wzajemnym położeniu osi po zwolnieniu tulei.

Adapter z bocznym wypustem przepływowym. Adapter może mieć tokarsko obrabiane średnice zewnętrzne (OD), powierzchnie czołowe oraz otwór wewnętrzny (bore) oraz dodatkowy promieniowy wypust przepływowy. Główne ciało części nadal stanowi dobry kandydat na obróbkę tokarską, jednak zwykła, osiowo-symetryczna obróbka nie pozwala na precyzyjne umiejscowienie promieniowego wypustu pod wybranym kątem ani na jego przebicie przez ścianę. Taką część można wykonać na kompatybilnym tokarzu z napędzanymi narzędziami i funkcją pozycjonowania, lub oddzielną składową można przesłać do frezarki. Krawędź wewnętrzna, w miejscu styku wypustu z otworem wewnętrznym, może również wymagać określonego stanu powierzchniowego, jeśli przepływ medium, czyszczenie lub montaż zależą od tego warunku.

Wały, tuleje i adaptery występują w wielu produktach, ale ich trasa technologiczna zależy od rzeczywistej geometrii, materiału, ilości sztuk oraz wymagań dotyczących akceptacji. Kwadratowa płyta montażowa z rozrzuconymi otworami pod śruby ma inną dominującą geometrię, nawet jeśli jeden z otworów jest okrągły; w takim przypadku bardziej uzasadniona może być trasa oparta na frezowaniu. Funkcja części określa, które cechy są krytyczne.
Co zmienia konfiguracja tokarki
Konwencjonalna tokarka CNC wyposażona jest w wirujący wrzeciono oraz układ narzędzi rozmieszczony tak, aby dotrzeć do przedmiotu obrabianego. Typowy obraz dwuosiowej obróbki tokarskiej wystarcza do wyjaśnienia średnic zewnętrznych (OD), powierzchni czołowych oraz osiowo-centralnych cech. Rzeczywiste konfiguracje maszyn mogą obejmować dodatkowo konik, inne elementy wsporcze, oś C do kontrolowanego pozycjonowania wrzeciona, napędzane uchwyty narzędziowe (osiowe lub promieniowe), ruch w osi Y lub drugie wrzeciono. Te opcje wpływają na to, które cechy i strony części można obrabiać bez konieczności przenoszenia jej na inną maszynę. W instrukcji obsługi tokarek firmy Haas Automation wymienione są wrzeciono, uchwyt tokarski i wieża narzędziowa, a konik oraz napęd osi C oznaczone są jako opcje dostępne w przedstawionej rodzinie maszyn. [4]
Napędzane narzędzia obracają ostrze w celu wykonywania operacji takich jak wiercenie, frezowanie lub rowkowanie na odpowiednio wyposażonym tokarzu z funkcją frezowania. Narzędzia osiowe zbliżają się do końca przedmiotu obrabianego; narzędzia promieniowe – do jego obwodu. Maszyna musi także zapewniać odpowiedni sposób pozycjonowania przedmiotu obrabianego oraz przemieszczania narzędzia wzdłuż wymaganej ścieżki. Instrukcja obsługi tokarek Haas opisuje taką obróbkę wtórną na kompatybilnych tokarkach. Nie wynika z niej, że każda tokarka jest wyposażona w takie uchwyty, ani że wykonanie konkretnego rowka bocznego jest możliwe bez odpowiednich osi i luzów. [5]

Drugie wrzeciono lub układ transferowy może ujawnić tylną powierzchnię części bez konieczności oddzielnego, ręcznego uchwycenia jej w uchwycie na niektórych maszynach. Może to zmniejszyć liczbę manipulacji, ale nie eliminuje potrzeby kontroli wzajemnych relacji między stroną przednią a tylną. Prostsza tokarka w połączeniu z oddzielną frezarką lub drugim ustawieniem tokarskim może również stanowić właściwą trasę technologiczną. Szczegółowe różnice między napędzanymi narzędziami, indeksowaniem wrzeciona oraz dodatkowymi osiami omówione są w przewodniku po napędzanych narzędziach i obróbce łącznej (mill-turn). W przypadku parametrów związanych z rozmiarem maszyny – takich jak pojemność prętowa, zasięg (swing) i długość toczenia – należy korzystać z przewodnika po specyfikacjach tokarek, a nie traktować numeru katalogowego jako ograniczenia dla gotowej części.
Uchwyty, dostęp i pomiar określają końcowy wynik
Narzędzie tokarskie może skrawać powierzchnię wyłącznie wtedy, gdy przedmiot obrabiany jest bezpiecznie uchwycony, a cały zespół narzędziowy ma wystarczającą przestrzeń do jego osiągnięcia. Długa, smukła wypukłość może ugiąć się pod obciążeniem skrawania; cienka tuleja może odkształcić się pod naciskiem szczęk uchwytu i przywrócić pierwotny kształt po zwolnieniu. To dwa różne problemy, więc jedna ogólna instrukcja typu „dokładność wg ścisłej tolerancji” nie rozwiązuje żadnego z nich. Pierwszy wymaga trasy technologicznej uwzględniającej rozpiętość i podparcie; drugi – trasy technologicznej oraz warunku kontroli odnoszącego się do zwolnionej części. Szczegółowe implikacje projektowe zawarte są w przewodniku projektowym do CNC toczenia.

Toczenie wewnętrzne wprowadza dodatkową granicę dostępu. Wierzchołek ostrza, uchwyt narzędzia oraz wytaczak muszą wszystkie wejść do otworu, osiągnąć wymaganą długość wykończonej powierzchni oraz pozostawić przestrzeń na odprowadzanie wiórków. Sandvik Coromant identyfikuje długi wykrok, ugięcie, drgania oraz odprowadzanie wiórków jako powiązane ograniczenia związane z toczeniem wewnętrznym. Wybór grubszego wytaczaka może poprawić stabilność tylko wtedy, gdy otwór zapewnia wystarczający luz; rzeczywista średnica i głębokość otworu decydują o tym, który zespół narzędziowy się zmieści. Zatem otwór CAD umieszczony głęboko w ciele części nie stanowi dowodu, że cała jej wewnętrzna powierzchnia może zostać wykończona danym narzędziem. [3]
Kontrola musi odpowiadać funkcji danej cechy. Pomiar średnicy na powierzchni zewnętrznej (OD) potwierdza wymiary w tym konkretnym miejscu; nie potwierdza on jednak współosiowości tej średnicy z osobnym otworem wewnętrznym (bore). Powierzchnia czołowa może spełniać lokalne wymagania co do chropowatości, ale nadal nie spełniać wymagań dotyczących orientacji lub osiowej pozycji w kontekście montażu. Gdy relacje geometryczne są istotne, rysunek techniczny może określać wymagane punkty odniesienia (datums) oraz sterowanie geometryczne zgodnie z obowiązującym standardem rysunkowym. Standard ASME Y14.5 oferuje język do formułowania takich wymagań; jego publiczny zakres nie przypisuje domyślnej tolerancji temu adapterowi. [6]

Te warunki nie czynią toczenia z natury nieprecyzyjnym. Wyjaśniają one, dlaczego dokładność dotyczy konkretnej cechy, konkretnego ustawienia, stanu materiału oraz metody weryfikacji. Specyfikacje pozycjonowania maszyny, wybrany płytkowy wkład zgrzewany oraz nominalny wymiar CAD to rzeczy różne od zmierzonej i zaakceptowanej części.
Kiedy wybrać toczenie, frezowanie lub obie metody
Zacznij od powierzchni zapewniających funkcjonalność części. Jeśli jej średnice lokalizacyjne, otwór wewnętrzny, powierzchnia uszczelniająca i ramię oporowe głównie współdziałają wokół jednej osi, to proces toczenia jest silnym kandydatem. Jeśli geometryczna forma funkcjonalna to bryła o wielu płaskich ścianach, kieszeniach i otworach zlokalizowanych względem tych płaszczyzn, naturalnym początkiem może być frezowanie. Jeśli część łączy znaczny kształt obrotowy z niewielką liczbą cech bocznych, to proces toczenia uzupełniony o operacje wtórne często zachowuje korzystne cięcia osiowo-symetryczne, jednocześnie zapewniając ścieżkę obróbki dla elementów niestosujących się do symetrii obrotowej. Jest to geometryczne pierwsze s screening, a nie uniwersalne rankowanie pod względem kosztu lub jakości.
Na przykład wspomniany powyżej adapter z bocznym wypustem nie powinien być opisywany jako „niemożliwy do toczenia”. Jego współśrodkowe powierzchnie można toczyć; wypust wymaga osobnego ruchu skrawania oraz określonego położenia kątowego. Z kolei kwadratowa obudowa nie powinna stać się zadaniem toczenia wyłącznie dlatego, że jedno centralne otwór można wytoczyć. Należy zadać sobie pytanie, który proces tworzy największą część właściwej geometrii przy zapewnieniu bezpiecznego uchwytu i dostępu narzędzi, a następnie porównać całą trasę technologiczną, w tym przeniesienia i pomiary. porównanie tokarki i frezarki rozwija tę decyzję w przypadku części o mieszanej geometrii.
Materiał, forma surowca, ilość sztuk oraz określony stan końcowy mogą zmienić odpowiedź. Odlew z zewnętrznym wymiarem bliskim gotowemu może wymagać jedynie lokalnego toczenia powierzchni montażowych. Część wykonywana z pręta z rozległymi wycięciami bocznymi może wymagać znacznej ilości frezowania, mimo że materiał wyjściowy ma kształt cylindryczny. Żadne z tych stwierdzeń nie określa, która z tych operacji będzie tańsza, bez wspólnego rysunku technicznego i porównywalnego stanu dostarczenia.
Co czyni ścieżkę toczenia praktyczną do wyceny
Cała część wymaga więcej pracy niż widoczne cięcie na zewnętrznej powierzchni. Początkowy półwytwór musi zostać zakupiony i prawidłowo zamocowany; każdy narzędzie wymaga dostępu; ukryty koniec może wymagać dodatkowego uchwytu; szczegóły położone pozamacierzysto mogą wymagać narzędzi napędzanych lub drugiej maszyny; kluczowe zależności geometryczne wymagają odpowiedniej kontroli pomiarowej. Stop materiału oraz jego stan (np. hartowanie, odpuszczanie) wpływają zarówno na wymagane parametry gotowej części, jak i na plan obróbki skrawaniem. Ilość sztuk wpływa na rozłożenie prac przygotowawczych na poszczególne elementy, ale żadna ustalona wielkość partii nie czyni toczenia ani frezowania automatycznym wyborem.
Przydatny rysunek umożliwia technologowi zobaczenie gotowych powierzchni styku zamiast ich zgadywania. Określa on materiał i jego stan, końcową geometrię, funkcjonalne wymiary, powierzchnie czołowe i otwory lokalizujące zespół, wszelkie wymagane zależności geometryczne, specyfikację gwintów lub rowków oraz dopuszczalny stan krawędzi lub powierzchni tam, gdzie wpływa to na funkcjonowanie elementu. Nie musi określać marki płytek tnących ani całej ścieżki narzędzia. Jeśli otwór promieniowy może być przesunięty wzdłuż obwodu bez zmiany funkcji, nie należy przypadkowo narzucać orientacji kątowej na podstawie widoku CAD. Jeśli jednak musi być zsynchronizowany z inną cechą, zależność tę należy wyraźnie określić.
Ta sama zasada obowiązuje przy porównywaniu wycen: należy sprawdzić, czy każdy wariant obróbki obejmuje te same gotowe powierzchnie, cechy wtórne, stan materiału, ilość sztuk oraz zakres kontroli. Niska cena cyklu toczenia strony obrabianej najpierw nie jest bezpośrednio porównywalna z ceną komponentu w pełni ukończonego i zmierzonego. Gdy geometria i kryteria akceptacji są jasne, dobór procesu staje się dyskusją o wykonalnych wariantach obróbki, a nie o etykietach procesów.
Pytania dotyczące toczenia CNC
Czy toczenie CNC to to samo co toczenie na tokarce CNC?
Toczenie to proces skrawania; frezarka CNC lub centrum tokarskie to maszyna wykonująca ten proces. Ta sama maszyna może również wykonywać wiercenie, wytaczanie, frezowanie rowków, gwintowanie lub – jeśli jest wyposażona w odpowiednie opcje – operacje z wykorzystaniem narzędzi napędzanych. Pełna trasa obróbki zależy od zainstalowanych opcji maszyny oraz planu mocowania detalu.
Czy toczenie CNC może wykonać otwór w elemencie pełnym?
Tokarka może wykonać początkowy, osiowy otwór wstępny za pomocą wiertła. Następnie toczenie wewnętrzne lub wytaczanie może poszerzyć lub wykończyć istniejący otwór, gdy funkcja otworu tego wymaga. Prosty otwór luzowy może wymagać jedynie wiercenia; natomiast precyzyjny otwór lokalizacyjny musi spełniać własne wymagania dotyczące wykończenia i kontroli. [1]
Czy detal tokarski może posiadać płaszczyzny lub otwory przesunięte względem osi?
Tak. Okrągłe cechy mogą być toczone, podczas gdy płaszczyzny i otwory przesunięte względem osi wymagają innego ruchu skrawania. Kompatybilna maszyna może wykorzystać narzędzia napędzane oraz niezbędne osie pozycjonowania; w przeciwnym razie płaszczyzny i otwory te można wykonać w osobnym ustawieniu frezarki. Termin „detal tokarski” opisuje główną trasę technologiczną, a nie zakaz stosowania cech wtórnych.
Czy toczenie CNC gwarantuje jedną standardową tolerancję?
Nie. Ostateczne wymagania dotyczą konkretnej cechy, stanu materiału, sposobu zamocowania oraz planu kontroli. Dopasowanie średnicy zewnętrznej, wymiar otworu oraz wzajemne położenie ich osi to osobne wymagania. Należy określić, czego wymaga zespół, oraz ocenić całą trasę technologiczną; dokładność pozycjonowania maszyny nie stanowi uniwersalnej tolerancji gotowego detalu.
Źródła techniczne
- Massachusetts Institute of Technology OpenCourseWare. Tokarka, 2004, s. 2–5. Zasada obrotu przedmiotu obrabianego oraz wyraźne różnice między toczeniem, przecinaniem, wierceniem, wytaczaniem i przecinaniem.
- Sandvik Coromant. Toczenie zewnętrzne. Posuwy narzędzi przy toczeniu wzdłużnym, profilowym i czołowym.
- Sandvik Coromant. Wytaczanie wewnętrzne. Średnica otworu, głębokość otworu, wystawa frezarki wytaczającej oraz odprowadzanie wiórków.
- Haas Automation. Podręcznik operatora tokarki: 1. Tokarka – wprowadzenie. Uchwyt tokarski, wrzeciono, wieża narzędziowa oraz opcje podpór i osi C zależne od konfiguracji.
- Haas Automation. Podręcznik operatora tokarki – NGC – 2025, §§6.18–6.20. Żywe narzędzia osiowe i promieniowe do obróbki wtórnej frezowaniem, wierceniem i frezowaniem rowków na kompatybilnych tokarkach.
- ASME. Y14.5 – Wymiarowanie i tolerancje, 2018, publiczny zakres normy Y14.5. Język rysunków i modeli dotyczący wymiarów, elementów odniesienia oraz zależności geometrycznych.
- Sandvik Coromant. Podręcznik toczenia, rozdział poświęcony przecinaniu i rowkowaniu. Kompromisy między przecięciem końcówki, wytworzeniem zalotu i wykańczaniem.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


