このページについて
CNC旋盤加工では、ワークピースを回転させながら切削工具をプログラムされたパスに沿って送り込み、材料を除去します。これは外径、段差、テーパー、端面、同心円状の穴、円周溝、および多数のねじ山を製作する自然な方法です。部品の回転軸が組織化の基準となる特徴であり、重要な表面がこの軸を共有する場合、旋盤加工は通常最初に検討される工程です。軸周りに周期的に現れない側面の穴、レンチ面、またはその他の特徴は、ドライブツーリングまたは別個のフライス加工を必要とする場合があります。
部品には依然として適切な素材(ブランク)と把持手段、必要に応じて両端へのアクセス、機能面の仕上げ方法、および図面と一致する測定値が必要です。これらの条件は切削運動と完成部品とを結びつけます。CNC旋盤加工サービスページでは、VETCNCの商用範囲について説明しています。
CNC旋盤加工による回転ワークピースの切削方法
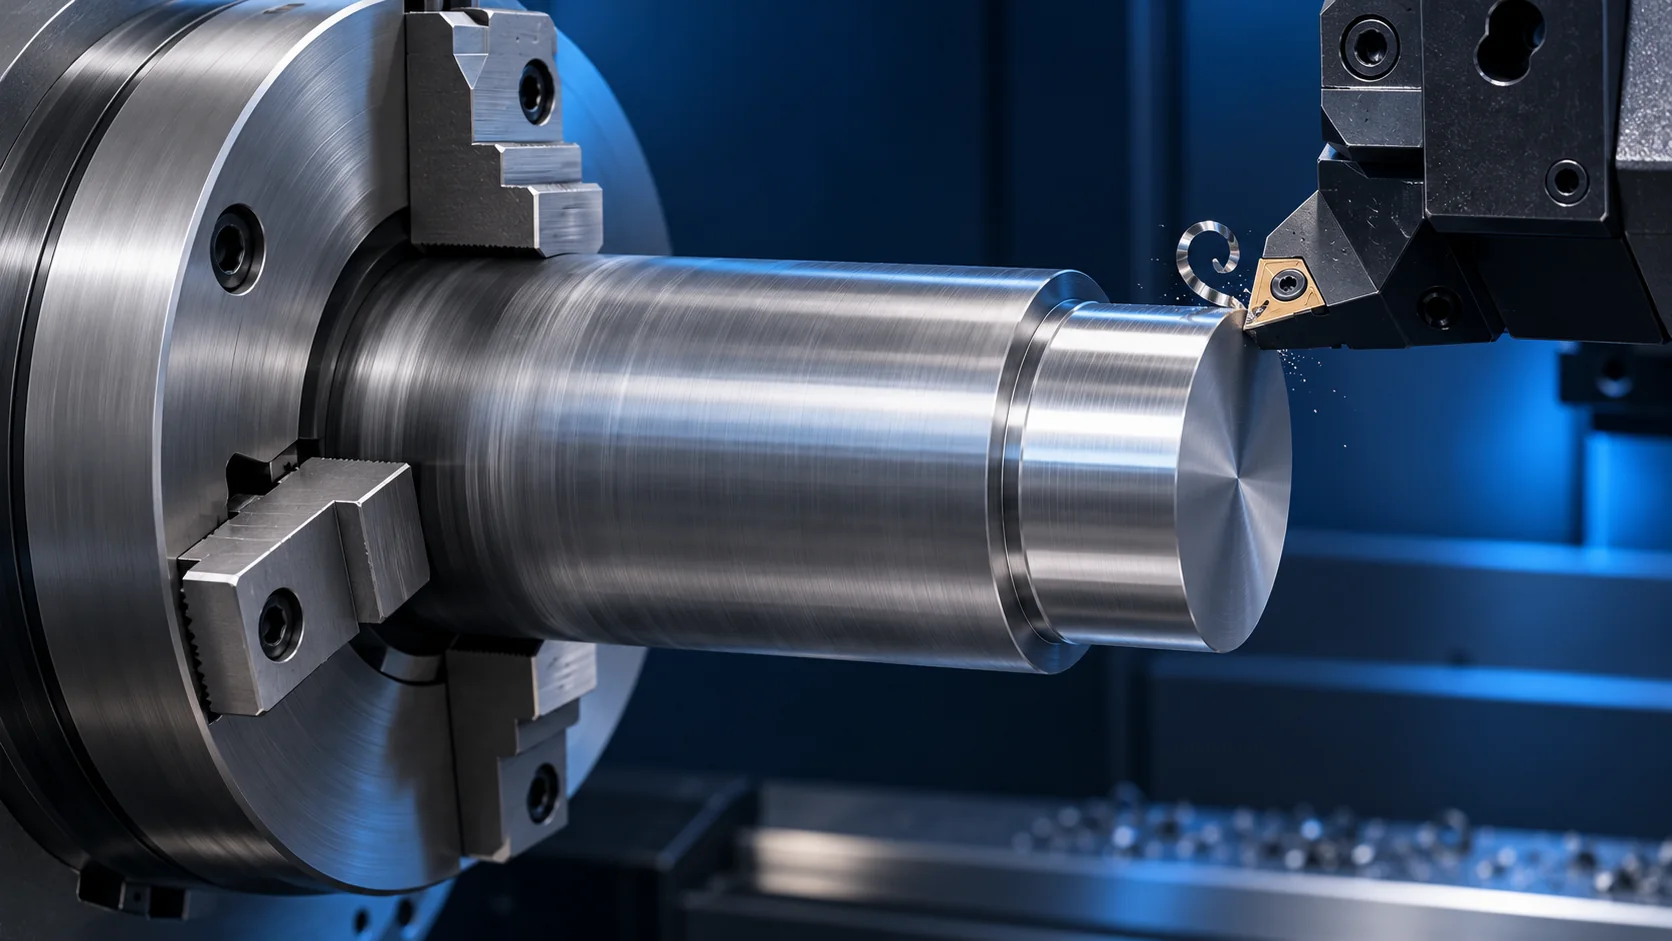
通常の旋盤加工では、主軸がチャックまたはその他の適切なワークホルダ装置でブランクを回転させます。切削刃はホルダ内に固定されたまま、機械がそれを回転中の表面に対して相対的に移動させます。回転軸方向への送りにより、所定の長さにわたって外径を低減できます。端面への送りにより、放射方向に材料を除去し、平坦な端面を形成できます。変化する工具パスにより、テーパーや段差形状を生成できます。機械の制御スライド、工具位置、およびプログラムが、これらの切削が試行される場所を決定します。しかし、それら単体では完成部品の実際の寸法を保証するものではありません。MIT OpenCourseWareでは、旋盤の基本的な関係を「回転する部品」と「位置制御された工具」として記述しています。Sandvik Coromant社の外径旋盤加工ガイドでは、軸方向送り、プロファイル送り、端面送りを区別しています。[1] [2]

「CNC」とは、機械の動きおよび機能をコンピュータ数値制御(Computer Numerical Control)することを意味します。手動旋盤でも同様の基本的な円筒形状を製作できますが、CNCプログラムは繰り返しの移動、工具位置、および工程順序を統合的に制御します。図面にとって重要な区別は依然として物理的です:切削刃が要求される表面に到達しなければならず、切削中はワークピースが正確に位置決めされたまま維持されなければなりません。プログラムは、単に座標を追加するだけでは、遮られた肩部の裏側に到達したり、支持されていない薄肉壁を保持したりすることはできません。
複数の切削を一度の把持で行える場合もありますが、背面を仕上げるときや、チャックの爪で隠れる部分を加工するときは、つかみ直しが必要になることがあります。同様に、回転工具用のドリルを備えたターニングセンタでは、二次加工の際に工具を回転させることができます。通常の旋削で工作物を回すという原理は変わりません。通常の旋削と追加装備で可能になる二次加工を区別すれば、機械の説明だけを根拠に、個々の部品で実現できる加工を確約することを避けられます。
旋盤加工が自然に作成できる形状
主軸とブランク中心を通る直線を想像してください。この直線の周りに掃引可能な表面——すなわち円筒、円錐、環状端面、同心円孔、周方向溝——は、自然な旋盤加工対象です。下表は完成形状とそれに最も適した加工工程を対応付けたものです。これは、すべての部品に列挙された各切削を必ず実行せよという指示ではなく、あくまで加工手順のルートマップです。
| 完成形状 | 想定される加工工程 | 加工手順が変更される箇所 |
|---|---|---|
| 外径、段差、またはテーパー | 外径軸方向旋盤加工またはプロファイル旋盤加工 | 肩部またはアンダーカットは、工具およびホルダ全体が到達可能でなければなりません。 |
| 平坦な端面または環状座面 | 端面旋盤加工(フェーシング) | 遠方の端面は、初回の把持中に隠蔽されているか、棒材からの分離後に残された状態である可能性があります。 |
| 初期の中心開口 | 軸方向ドリリングまたは他の穴加工工程 | ドリルで開けられた開口は、自動的に仕上げ済みのフィット穴(適合穴)とはなりません。 |
| 制御された内径または内側段差 | 内面旋削(一般的にボーリングと呼ばれる) | バー本体には、工具の進入 clearance、到達距離、安定性および切屑排出路が必要である。 |
| 周方向溝(円周状の凹み) | 形状要件に応じて、外径・端面・内径に対する溝切り加工 | これらは明確に区別される溝位置であり、選択されるリング、シール、またはクリアランスが最終形状を決定する。 |
| 円筒形ねじ | ねじ切り旋削またはその他の適切なねじ成形方法 | 指定された形状、ピッチ、有効長さおよび工具退出条件によって加工経路が決定される。 |
| 側面穴、側面溝、またはレンチフラット | ドライブツールによる加工または別途設置したフライス盤での加工 | この特徴は、通常の軸対称旋削では得られない。 |

直ちに認識すべき三つの相違点がある。第一に、ドリル加工は開口を形成するが、ボーリングは内壁を所定の内部形状に仕上げ切削できる;クリアランス穴の場合、ボーリングは全く不要となることもある。第二に、外径面上の溝と端面上の円環状凹みでは、工具のアプローチ方法が異なる。第三に、ねじ形状は旋盤で加工可能であるが、「旋削部品」という用語は、すべての特徴が単一点切削刃工具で加工されなければならないことを意味しない。MITの旋盤ガイドではこれらの個別の加工工程について説明しており、Sandvik社の内面旋削ガイドでは、ボアの直径および深さがバーの選定に制約を与える理由が解説されている。[1] [3]
外径旋削、面取り、溝切りおよび切断の詳細な比較については、旋削加工工程ガイドを参照してください。外径切削と仕上げボーリングの違いについては、ボーリング対旋削を参照してください。図面に記載された完成後の特徴により、どの加工工程を実施し、検証する必要があるかが決定される。
素材から完成旋削部品へ
二つの外径、座り肩、中央の仕上げボアおよび規定された背面を備えた円筒形アダプタを想定する。これは仮想部品であり、VETCNCの実際の受注プロジェクトではない。その最終形状はCAD上で単純に見えるが、一つの工具パスで全体の製造工程を定義することはできない。以下に示す順序は工程間の依存関係を表すものであり、実際の工場では素材、ワークホルダおよび工作機械の状況に応じて切削順序を変更することがある。
- 機能面を先に読み取って素材を選定すること。 どの外径が対向部品に嵌合するか、どの肩面が対向部品に対して座り面となるか、ボアが他の部品の位置決めに使用されるか、背面が装着時の全長を規定するかを特定する。これらの回答により、クリアランス寸法と制御されたインタフェースとの区別がつく。素材の形状および材質状態は、承認済み図面と整合している必要がある。
- 最初の把持部および露出した切削空間を確保すること。 バー材では、将来のアダプタ後方側にチャック用の余剰材を残すことができる;事前に切断されたブランクでは、既存の外径または加工済み把持面を代わりに使用する場合もある。いずれの場合でも、チャックの爪は実際の空間を占有する。最初の把持は、意図した前面特徴および工具アプローチを、繊細な仕上げ面を消耗性の把持材として扱うことなくアクセス可能にしなければならない。
- アクセス可能な回転対称特徴を作成すること。 外径旋削により段付き外径が形成され、面取りによりアクセス可能な端面が形成される。ブランクが実心材の場合、ボーリング前の軸方向穴加工が必要となる。チューブ材では既にボアが存在するため、この工程順序は変化する。ボアは、その機能および初期状態が仕上げボーリングを要求する場合にのみ、仕上げボーリング工程を実施する。溝やねじは、設計で明示的に要求される場合にのみ追加する。
- 把持で隠れる端面の仕上げを決めます。棒材からアダプターを削り出す場合は、突切りで部品を切り離しますが、端面の中心に突起が残ったり、バリが出たりすることがあります。背面が座面や全長の基準になる場合は、つかみ直して端面を旋削する必要が生じます。単に干渉を避けるための面であれば、別の許容範囲内のエッジ仕上げで足りることもあります。Sandvik Coromantの旋削ハンドブックは突切り端の仕上げに伴う兼ね合いを説明していますが、すべての部品に同じ仕上げ手順を定めてはいません。[7]
- 製品のリリース状態を検査する。 部品が受入される状態で、フィット径および内径(ボア)を測定する。それら相互間、あるいは座面との関係が組立に影響を及ぼす場合、図面には適切な幾何公差要件および検査方法を明記する必要があり、単なる個別の寸法測定値だけでは不十分である。

この工程ルートは、「ワンセットアップ」と「ワンマシン」が異なる主張である理由も説明します。部品を同一機械上で保持・反転・再搬送する際に、複数の加工工程を実行できます。各グリップ変更は、アクセス可能な面および制御が必要な幾何学的関係に影響を与えます。工程ルートは、カタログ内の工具名の数ではなく、最終部品に対して評価されるべきです。
旋盤加工が適用される3つの部品例
段付きシャフト。軸受座、肩部、および端部のねじを備えたシャフトは、主に1つの軸を中心に構成されます。旋盤加工では、適切に保持された状態で、露出した外径面、端面、およびねじを加工できます。製造上の課題は「円筒部品は容易である」ということではなく、長さが長く直径が小さいスパンではたわみが生じ得ること、また軸受座の肩部は対応する相手部品との所定の関係を満たす必要があることです。このシャフトの加工は依然として旋盤加工を中心としていますが、支持と検証は工程ルートに含まれます。
フランジ付きスリーブ。 スリーブは、他の部品を位置決めするための外径(OD)および内径(ボア)を有し、フランジ面が軸方向位置を設定する。旋盤加工では、ボーリングバーが有効なボア長さに到達でき、かつ薄肉部が許容範囲を超える変形を生じずに保持できる限り、外周面および内面の両方を加工できる。始業用ブランクに開けられた穴は、ボーリングバーの挿入経路を示すにすぎず、スリーブがリリースされた後のボア径、仕上げ面粗さおよび軸心関係を保証するものではない。

サイドポート付きアダプター。 アダプターは、旋盤加工による外径(OD)、端面および内径(ボア)に加え、放射方向の流体ポートを有する場合がある。本体部分は依然として旋盤加工に適した形状であるが、通常の軸対称切削では、放射方向ポートの角度位置決めや壁貫通開口は実現できない。必要な駆動工具および定位機能を備えた互換性のある旋盤センターであれば加工可能であるが、そうでない場合は分離した部品をマシニングセンタへ送る必要がある。また、ポートとボアが接する内縁部についても、流体の流れ、洗浄性または組立性に依存する場合、所定の条件(例:面粗さ、寸法公差など)を明記する必要がある。

シャフト、ブッシュ、アダプターは多くの製品に使われますが、加工工程は実際の形状、材料、数量、受入要件によって決まります。ボルト穴が各所にある正方形の取付板では、そのうち一つの穴が円形でも、部品の基本形状は異なります。フライス加工を主体とする工程の方が適する場合があります。どの形状が重要かは、部品の機能によって決まります。
旋盤の構成変更がもたらす影響
一般的なCNC旋盤には回転する主軸があり、工作物に工具が届くように工具台が配置されています。一般的な2軸旋削を想定すれば、外径、端面、中心軸上の形状の加工を説明できます。実機には、心押台などの支持装置、主軸の回転位置を制御するC軸、軸方向や径方向の回転工具ホルダー、Y軸の移動機構、あるいは副主軸を備えた構成があります。こうした装備によって、部品を別の機械に移さずに加工できる形状や面が変わります。Haas Automationの旋盤マニュアルは、主軸、チャック、タレットを図示し、掲載機種の心押台とC軸駆動をオプションとして示しています。[4]
駆動工具は、適切に装備された旋盤センターにおいて、ドリリング、ミリングまたはスロッティングなどの加工を行うためにカッタを回転させる。軸方向工具は端面に接近し、放射方向工具は外周面に接近する。また、機械にはワークピースの適切な定位およびカッタの所定パス上への移動を実現するための機能も必要である。Haas社の旋盤オペレーターズマニュアルでは、互換性のある旋盤におけるこのような二次加工について説明しているが、すべての旋盤が当該ツールホルダを装備していること、あるいは特定の側面スロットが適切な軸およびクリアランスなしでは実現可能でないことまでは示していない。[5]

機種によっては、副主軸やワーク受け渡し機構を使うと、手作業でチャックにつかみ直さずに背面を加工できます。部品の取り扱いは減っても、前面と背面の位置関係を検査する必要は残ります。より簡素な旋盤を使用し、別工程でフライス加工を行うか、段取りを替えて再び旋削する方法が適切な場合もあります。回転工具、主軸の割出し、付加軸の違いは、回転工具と複合旋削のガイドで解説しています。棒材の通過径、振り、旋削長さなど、機械の大きさに関する用語は旋盤仕様の読み方で確認してください。カタログの数値が、そのまま完成品の寸法限界になるとは限りません。
把持・アクセス・測定が、最終的な品質を決定する
旋盤工具は、ワークピースが確実に把持され、かつ工具全体のアセンブリが加工面に到達可能な空間を確保している場合にのみ、表面を切削できる。細長く突出した形状は切削荷重でたわみ、薄肉スリーブはチャックの把持圧で変形し、リリース後に元の形状に戻ることがある。これらは異なる問題であり、汎用的な「厳密公差」指示では解決できない。前者はスパンおよび支持を考慮した工程ルートを要求し、後者はリリース後の部品を反映した工程ルートおよび検査条件を要求する。詳細な設計上の影響については、CNC旋盤加工設計ガイドを参照されたい。

内面旋削には、工具の進入に関するもう一つの制約があります。刃先、ホルダー、ボーリングバーがすべて穴に入り、必要な仕上げ長さに届き、さらに切りくずを逃がす空間が必要です。Sandvik Coromantは、長い突き出し、たわみ、振動、切りくずの排出を、互いに関係する内面旋削の制約として挙げています。太いバーで安定性を高められるのは、穴に十分な隙間がある場合に限られます。取り付けられる工具の組み合わせは、実際の穴径と深さで決まります。したがって、CAD上で部品の奥深くまで穴が描かれていても、特定の工具で内壁全体を仕上げられるとは限りません。[3]
検査方法は、その形状の機能に合わせて選びます。外径(OD)を測ると、測定位置での直径は分かりますが、別の穴の軸がその外径の軸と一致するかは分かりません。端面の局所的な仕上げが許容範囲内でも、面の向きや軸方向の位置が組立要件を満たさない場合があります。こうした位置関係が重要なら、適用する製図規格に従い、必要なデータムと幾何公差を図面で指定できます。ASME Y14.5はこれらの要求を表す方法を定めていますが、公表されている適用範囲は、このアダプターの既定の公差を指定していません。[6]

これらの条件は、旋盤加工が本質的に不正確であることを意味しません。むしろ、精度とは、特定の特徴、セットアップ、材料状態および検証方法において定義されるものであるという事実を説明しています。機械の位置決め仕様、選定されたインサート、CADモデル上の公称寸法は、実測により合格と判定された部品とは異なる概念です。
旋盤加工、フライス加工、または両方を選択するタイミング
部品の機能を実現する表面から検討を始めます。定位用の外径、内径(ボア)、シールランド、肩部が主に同一軸線上に配置されている場合、旋盤加工を中心とした工程が有力な候補となります。一方、機能形状が複数の平面、ポケットおよびそれらの平面から位置決めされた穴を有するブロック状である場合、フライス加工が自然な出発点となる可能性があります。また、部品が大きな回転対称形状と少数の側面特徴を併せ持つ場合、旋盤加工+二次加工の工程は、有用な軸対称切削を維持しつつ、非円形の加工を実行するための経路を提供します。これは、コストや品質の普遍的な順位付けではなく、形状に基づく一次的な判断基準です。
たとえば、前述の側面ポート付きアダプターは「旋削できない部品」ではありません。同心の接続部は旋削でき、ポートの加工には別の切削運動と周方向の位置決めが必要です。逆に、中央の穴を一つ中ぐりできるというだけで、角形ハウジング全体を旋削の対象にするのは適切ではありません。部品を確実に保持し、工具が届く状態で、機能上重要な形状の大部分を作れるのはどの工法かを考え、部品の受け渡しと測定を含む全工程を比較します。複数の形状が混在する部品での選び方は、旋盤とフライス盤の比較で詳しく説明しています。
材料、素材形状、数量および指定された最終状態によって、結論は変化します。近似最終外径(near-net OD)を持つ鋳造品は、適合面の局所的な旋盤加工のみを必要とする場合があります。一方、多数の側面スロットを有する棒材部品は、元の素材が丸棒であっても、多量のフライス加工を要することがあります。いずれの記述も、共通の図面および同等の納入条件を前提としない限り、どちらの加工がコスト的に有利かを確定することはできません。
旋盤加工ルートを見積もり可能にする要因
部品を完成させるには、外から見える外周の切削以外にも作業が必要です。素材を調達して保持し、それぞれの工具が加工箇所に届くようにします。隠れた端面を加工するにはつかみ直しが必要なことがあり、軸から外れた形状には回転工具や別の工作機械が必要な場合があります。重要な位置関係には適切な検査が必要です。材料のグレードと状態は、完成品の要件と切削計画の両方に影響します。製作数量によって部品当たりの段取り負担は変わりますが、旋削とフライス加工のどちらが適するかを一律に決めるロットサイズはありません。
実用的な図面は、工程計画者が完成後のインタフェースを推測するのではなく、明確に把握できるようにします。図面には、材料とその状態、最終形状、機能寸法、アセンブリの位置決めに用いる端面および内径面(ボア)、必要な幾何学的関係、ねじまたは溝の仕様、および機能に影響を与えるエッジまたは表面の許容状態が明記されます。ただし、切削工具のインサートブランドやすべての工具パスを規定する必要はありません。機能上、放射方向の穴が周囲で任意の角度に配置可能である場合、CADビューから誤って角度方向の位置決めを課してはなりません。一方、他の特徴と正確に整合させる必要がある場合は、その関係を明示的に記載しなければなりません。
見積もりの比較においても同様の原則が適用されます。各加工ルートが、同一の完成面、二次加工特徴、材料状態、数量、検査範囲を含むかどうかを確認してください。片面のみの旋盤加工サイクルに対する低価格は、完全に仕上げ・測定済み部品に対する価格とは直接比較できません。形状および受入基準が明確になれば、工程選定は単なる工程名称の選択ではなく、実現可能な加工ルートに関する議論へと移行します。
CNC旋盤加工に関するご質問
CNC旋盤加工は、CNC旋盤と同じものですか?
旋盤加工とは切削プロセスであり、CNC旋盤または旋盤センターは、このプロセスを実行する機械です。同一の機械は、ドリル加工、ボーリング、溝加工、ねじ切り、およびオプション装備により駆動工具による加工も実行可能です。その搭載オプションおよび部品の保持方法によって、全体の加工ルートが決定されます。
CNC旋盤加工で実体部品に穴を開けることはできますか?
旋盤では、軸方向ドリルにより中心位置に初期開口を作成できます。その後、内径面の機能要件に応じて、内部旋盤加工またはボーリングにより既存の開口を拡大または仕上げます。単純なクリアランス穴の場合、ドリル加工のみで十分ですが、高精度の位置決め用ボアには、個別の仕上げおよび検査要件が必要です。[1]
旋削加工された部品に平面部や偏心穴を設けることは可能ですか?
はい。円筒形状の特徴部は旋削で加工できますが、平面部および偏心穴には異なる切削運動が必要です。対応する工作機械では、駆動工具と必要な位置決め軸を用いることができます。それ以外の場合は、別途フライス盤での加工セットアップが必要です。「旋削加工部品」という表現は、主たる加工工程を示すものであり、二次加工特徴部の実施を禁止するものではありません。
CNC旋削加工は、一律の公差を保証しますか?
いいえ。最終的な公差要求は、個別の特徴部、材料状態、セットアップおよび検査計画に依存します。外径(OD)の嵌合、内径(ボア)寸法、およびそれら相互の軸関係は、それぞれ独立した要求事項です。組立要件に基づいて仕様を明記し、全工程ルートを総合的に評価してください。工作機械の位置決め精度値は、完成部品全体に適用される一律の公差を意味するものではありません。
技術資料
- マサチューセッツ工科大学(MIT)OpenCourseWare。 Lathe、2004年、pp. 2–5。回転するワークピースの原理および、旋削、面取り、穴あけ、内径旋削、切り離しという明確に区別された加工工程。
- サンドビック・コロマント社。 外径旋削。縦送り、輪郭送りおよび面旋削の工具送り。
- サンドビック・コロマント社。内径旋削。穴の直径、深さ、ボーリングバーの突出長、および切屑排出。
- ハース・オートメーション社。Lathe Operator’s Manual: 1. Lathe – Introduction。チャック、スピンドル、タレット、および構成依存の支持機構およびC軸オプション。
- ハース・オートメーション社。Lathe Operator’s Manual – NGC – 2025、§§6.18–6.20。互換性のある旋盤上で二次加工として実施可能な、軸方向および半径方向のライブツーリングによるフライス加工、ドリル加工、およびスロッティング。
- ASME。 Y14.5 – Dimensioning and Tolerancing、2018年、Y14.5公開適用範囲。サイズ、基準要素(ダム)および幾何的関係を規定する図面およびモデル言語。
- サンドビック・コロマント社。Turning Handbook、切り離しおよび溝加工の章。切断端のパイ、バリ、仕上げのトレードオフ。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


