Auf dieser Seite
Beim CNC-Drehen wird Material von einem rotierenden Werkstück entfernt, während ein Schneidwerkzeug einem programmierten Weg folgt. Es ist die naheliegende Methode zur Herstellung von Außendurchmessern, Absätzen, Kegeln, Stirnflächen, konzentrischen Bohrungen, kreisförmigen Nuten und zahlreichen Gewinden. Die Rotationsachse des Teils ist das strukturierende Merkmal: Wenn die maßgeblichen Flächen diese Achse teilen, ist das Drehen in der Regel der erste zu prüfende Fertigungsprozess. Eine seitliche Bohrung, eine Schlüsselfläche oder ein anderes Merkmal, das sich nicht achsensymmetrisch wiederholt, erfordert möglicherweise angetriebene Werkzeuge oder eine separate Fräsoperation.
Ein Teil benötigt weiterhin einen geeigneten Rohling und eine sichere Spannung, Zugang zu beiden Enden, falls erforderlich, eine Möglichkeit, seine funktionalen Flächen fertigzustellen, sowie Messwerte, die der Zeichnung entsprechen. Diese Bedingungen verbinden die Schnittbewegung mit dem fertigen Bauteil. Die CNC-Drehen-Service-Seite beschreibt den kommerziellen Leistungsumfang von VETCNC.
Wie CNC-Drehen ein rotierendes Werkstück bearbeitet
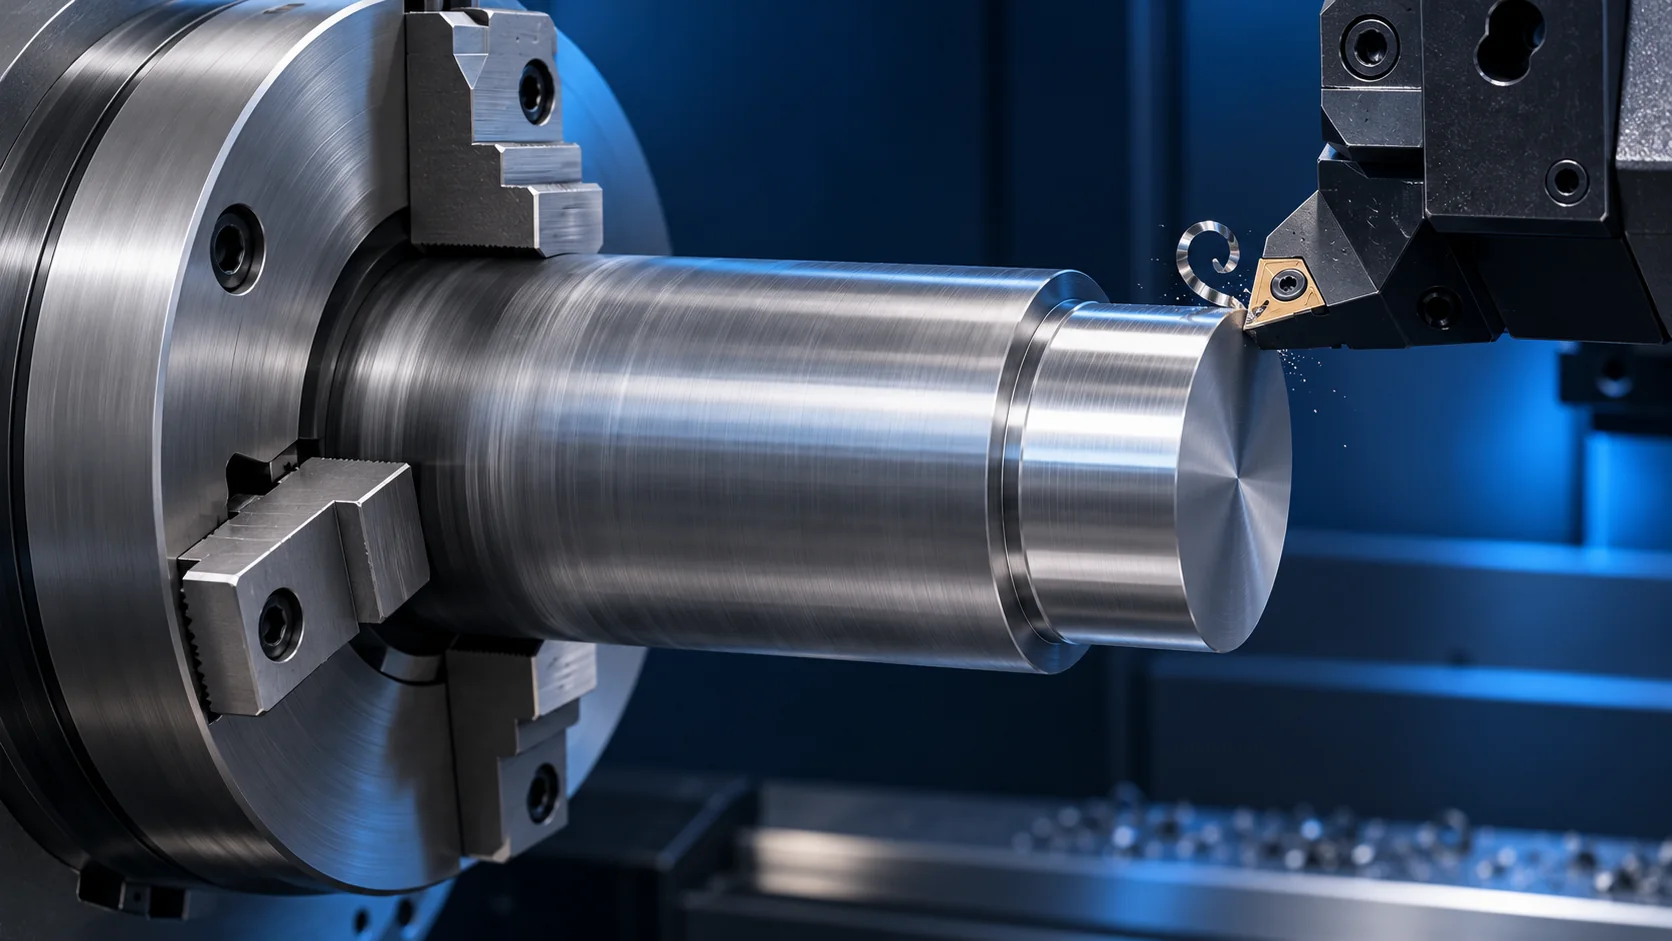
Bei herkömmlichem Drehen dreht die Spindel den Rohling in einer Spannfutter oder einem anderen geeigneten Spannmittel. Eine Schneidkante verbleibt in einem Werkzeughalter, während die Maschine diesen relativ zur rotierenden Oberfläche bewegt. Ein Vorschub entlang der Rotationsachse kann über eine Länge hinweg einen Außendurchmesser reduzieren; ein Vorschub über eine Stirnfläche entfernt radial Material und erzeugt eine ebene Endfläche. Ein variierender Weg erzeugt einen Kegel oder einen gestuften Profilverlauf. Die gesteuerten Schlittenbewegungen, Werkzeugpositionen und das Programm der Maschine bestimmen, wo diese Schnitte ausgeführt werden. Sie belegen jedoch allein nicht, welche Maße das fertige Bauteil tatsächlich aufweist. MIT OpenCourseWare beschreibt die grundlegende Drehmaschinenbeziehung als rotierendes Werkstück und positionsgesteuertes Werkzeug; der externe Dreh-Leitfaden von Sandvik Coromant unterscheidet axialen, Profil- und Stirnvorschub. [1] [2]

„CNC“ steht für computergesteuerte numerische Steuerung der Maschinenbewegungen und -funktionen. Eine manuelle Drehmaschine kann dieselben grundlegenden runden Merkmale erzeugen; ein CNC-Programm koordiniert wiederholte Bewegungen, Werkzeugpositionen und Abläufe. Der entscheidende Unterschied für eine Zeichnung bleibt jedoch physisch: Die Schneidkante muss die geforderte Fläche erreichen, und das Werkstück muss während des Schnitts sicher positioniert bleiben. Ein Programm kann nicht hinter einer blockierten Schulter hindurchreichen oder eine nicht gestützte dünne Wand allein durch Hinzufügen weiterer Koordinaten stabil halten.
Das Teil kann für mehrere Schnitte in einer Spannung verbleiben; eine fertige Rückseite oder ein durch die Spannbacken verdecktes Merkmal erfordern jedoch möglicherweise eine zweite Spannung. Ebenso kann ein Drehzentrum mit angetriebenem Bohrer ein Werkzeug für ein sekundäres Merkmal rotieren lassen; dies ändert jedoch nicht das grundlegende Drehprinzip. Die klare Trennung zwischen herkömmlichem Drehen und ausgerüsteter sekundärer Bearbeitung verhindert, dass eine Maschinenausstattungsbeschreibung fälschlich als uneingeschränkte Zusicherung zur Bauteilfertigung missverstanden wird.
Die Formen, die sich beim Drehen natürlicherweise ergeben
Stellen Sie sich eine Linie durch Spindel und Mittelpunkt des Rohlings vor. Eine Fläche, die durch Rotation um diese Linie erzeugt werden kann, ist ein natürlicher Drehkandidat: ein Zylinder, ein Kegel, eine ringförmige Stirnfläche, eine konzentrische Bohrung oder eine umlaufende Nut. Die Tabelle ordnet das fertige Merkmal einer wahrscheinlichen Operation zu. Es handelt sich um eine Routenkarte – nicht um eine Anweisung, jede aufgeführte Schnittoperation an jedem Teil durchzuführen.
| Fertiges Merkmal | Wahrscheinliche Operation | Wo sich die Route ändert |
|---|---|---|
| Außendurchmesser, Absatz oder Kegel | Externes Längs- oder Profildrehen | Eine Schulter oder eine Unterbrechung muss vom gesamten Werkzeug und Halter erreichbar sein. |
| Ebene Stirnfläche oder ringförmiger Sitz | Stirnplandrehen | Das ferne Ende kann bei der ersten Spannung verdeckt sein oder nach der Trennung vom Stabmaterial verbleiben. |
| Erste zentrierte Öffnung | Axiales Bohren oder ein anderer Bohrvorgang | Eine gebohrte Öffnung ist nicht automatisch eine fertige Passbohrung. |
| Gesteuerter Innendurchmesser oder innere Stufe | Innendrehen, üblicherweise als Ausdrehen bezeichnet | Der Stabkörper benötigt Einlaufklarheit, Reichweite, Stabilität und Späneausgang. |
| Umfangsgroove | Äußeres, frontseitiges oder inneres Rillen je nach geometrischen Erfordernissen | Dies sind unterschiedliche Rillenpositionen; der ausgewählte Ring, die Dichtung oder der Freiraum bestimmt die endgültige Form. |
| Zylindrisches Gewinde | Gewindeschneiden an der Drehmaschine oder eine andere geeignete Gewindeerzeugungsmethode | Die vorgegebene Form, Steigung, nutzbare Länge und Werkzeugausfahrt bestimmen den Bearbeitungsweg. |
| Seitenbohrung, Seitennut oder Schlüsselansatz | Bearbeitung mit angetriebenen Werkzeugen oder eine separate Fräseinrichtung | Das Merkmal entsteht nicht aus einer gewöhnlichen achsensymmetrischen Drehbearbeitung. |

Drei Unterscheidungen sind unmittelbar entscheidend. Erstens erzeugt Bohren eine Öffnung, während Aufbohren die Wand dieser Öffnung auf ein spezifiziertes internes Profil bearbeiten kann; eine Freistellbohrung benötigt möglicherweise überhaupt kein Aufbohren. Zweitens ist der Werkzeugansatz für eine Nut am Außendurchmesser nicht identisch mit dem für eine kreisförmige Vertiefung in einer Stirnfläche. Drittens kann eine gewindete Form an einer Drehmaschine hergestellt werden, doch bedeutet „gedrehtes Teil“ nicht, dass jedes Merkmal mit einem Einpunkt-Drehwerkzeug bearbeitet werden muss. Die Drehmaschinenanleitung des MIT beschreibt diese separaten Operationen, während Sandviks Anleitung zur Innerdrehbearbeitung erläutert, warum Durchmesser und Tiefe der Bohrung die Stabauswahl einschränken. [1] [3]
Für einen detaillierteren Vergleich von Außendrehen, Stirnfräsen, Rillen und Trennen nutzen Sie den Leitfaden zu Drehoperationen. Für den Unterschied zwischen einem Außenschnitt und einer Endaufbohrung siehe Aufbohren versus Drehen. Die fertigen Merkmale der Zeichnung bestimmen, welche Operationen ausgeführt und verifiziert werden müssen.
Vom Rohling zum fertigen gedrehten Bauteil
Betrachten Sie einen zylindrischen Adapter mit zwei Außendurchmessern, einer Anschulter, einer zentralen fertigen Bohrung und einer spezifizierten Rückseite. Dies ist ein hypothetisches Teil, kein dokumentiertes VETCNC-Projekt. Seine endgültige Form erscheint in CAD einfach, doch ein einziger Werkzeugweg kann die gesamte Fertigungsroute nicht definieren. Die folgende Reihenfolge drückt Abhängigkeiten aus; ein Fertigungsbetrieb kann die Schnittfolge an seinen Rohling, seine Spannmittel und seine Maschine anpassen.
- Lesen Sie die funktionalen Flächen vor der Auswahl des Rohmaterials. Identifizieren Sie, welcher Außendurchmesser in ein Gegenstück passt, welche Schulter sich daran anlegt, ob die Bohrung ein anderes Bauteil positioniert und ob die Rückseite die eingebaute Länge festlegt. Diese Antworten unterscheiden eine Freistellmaßangabe von einer kontrollierten Schnittstelle. Form und Zustand des Rohmaterials müssen mit der freigegebenen Zeichnung kompatibel sein.
- Schaffen Sie einen ersten Spannpunkt und zugänglichen Bearbeitungsraum. Stabmaterial kann Material hinter dem zukünftigen Adapter für den Spannfutter belassen; ein vorgeschnittener Rohling nutzt stattdessen einen vorhandenen Außendurchmesser oder eine vorbereitete Spannfläche. In beiden Fällen beanspruchen die Backen realen Raum. Der erste Spannpunkt muss die vorgesehenen Frontmerkmale und den Werkzeugzugang zugänglich lassen, ohne eine empfindliche fertige Oberfläche als wegwerfbaren Spannbereich zu behandeln.
- Erstellen Sie die zugänglichen rotationssymmetrischen Merkmale. Das Außendrehen stellt die gestuften Durchmesser her; das Stirnfräsen definiert eine zugängliche Stirnfläche. Ist der Rohling massiv, erfolgt vor jedem Aufbohren der Wand eine axiale Bohrung. Eine bereits vorhandene Bohrung im Rohrmaterial ändert diese Reihenfolge. Die Bohrung benötigt nur dann einen Endaufbohrvorgang, wenn ihre Funktion und ihr Ausgangszustand dies erfordern. Nuten oder Gewinde werden nur dann hinzugefügt, wenn das Konstruktionsdesign dies vorsieht.
- Lösen Sie das verdeckte Ende. Wird der Adapter aus Stabmaterial gefertigt, trennt das Abschneiden ihn ab, kann jedoch einen Grat oder Burrs hinterlassen. Falls die Rückseite eine Anschulter oder Gesamtlänge festlegt, ist möglicherweise eine zweite Spannung und ein erneutes Stirnfräsen erforderlich. Ist dieses Ende lediglich eine Freistellfläche, kann unter Umständen ein anderer akzeptierter Kantenzustand ausreichend sein. Das Drehhandbuch von Sandvik Coromant beschreibt den Kompromiss beim Abschneideende; es schreibt keine einzige Fertigungsfolge für jedes Bauteil vor. [7]
- Prüfen Sie den freigegebenen Zustand. Messen Sie die Passdurchmesser und die Bohrung in dem Zustand, in dem das Teil akzeptiert wird. Beeinflusst deren gegenseitige Lage oder ihre Beziehung zur Anschulter die Montage, muss die Zeichnung eine geeignete geometrische Anforderung sowie eine Prüfmethode enthalten – nicht nur einzelne Größenmesswerte.

Diese Route erklärt zudem, warum „ein Spannvorgang“ und „eine Maschine“ unterschiedliche Aussagen sind. Mehrere Operationen können an einer Maschine durchgeführt werden, während das Bauteil gehalten, umgedreht oder mehrfach umgespannt wird. Jede Änderung des Spannpunkts kann beeinflussen, welche Flächen zugänglich sind und welche geometrischen Beziehungen kontrolliert werden müssen. Die Route ist am fertigen Bauteil zu bewerten, nicht an der Anzahl der Werkzeugnamen in einem Prospekt.
Drei Teile, die zeigen, wann Drehen passt
Gestufter Wellenschaft. Ein Wellenschaft mit Lagerbuchsen, einer Schulter und einem Endgewinde ist primär um eine Achse organisiert. Drehen kann die zugänglichen Durchmesser, die Stirnfläche und das Gewinde erzeugen, solange sie entsprechend gehalten werden. Das Fertigungsproblem liegt nicht darin, dass „runde Teile einfach sind“; eine lange, klein-durchmessrige Spannweite kann durchbiegen, und eine Anschulter benötigt die vorgesehene Beziehung zu ihrem Gegenstück. Der Wellenschaft bleibt dennoch drehgeführt, doch gehören Halterung und Verifikation in die Route.
Flanschmuffe. Eine Muffe weist sowohl einen Außendurchmesser als auch eine Bohrung auf, die andere Teile positionieren können, wobei die Flanschstirnfläche die axiale Position festlegt. Drehen kann sowohl an Außen- als auch an Innenflächen arbeiten, sofern der Aufbohrstab die nutzbare Bohrtiefe erreichen kann und der dünne Querschnitt ohne unzulässige Verformung gehalten werden kann. Eine Bohrung im Ausgangsrohling beantwortet lediglich, wie der Stab eingebracht wird; sie legt weder Bohrungsgröße, Oberflächenqualität noch Achsbeziehung nach Freigabe der Muffe fest.

Seitlich angeschlossener Adapter. Ein Adapter kann gedrehte Außendurchmesser, Stirnflächen und Bohrungen sowie einen radialen Fluidanschluss aufweisen. Der Hauptkörper bleibt ein starkes Kandidat für die Drehbearbeitung, doch eine gewöhnliche achsensymmetrische Bearbeitung kann den radialen Anschluss nicht in einem gewählten Winkel positionieren oder durch die Wand hindurch öffnen. Ein kompatibler Drehautomat mit den erforderlichen angetriebenen Werkzeugen und Positionierungsmöglichkeiten kann ihn bearbeiten; alternativ kann die getrennte Komponente zur Fräsmaschine gelangen. Die innere Kante, an der der Anschluss auf die Bohrung trifft, erfordert möglicherweise ebenfalls eine spezifizierte Bedingung, falls Strömung, Reinigung oder Montage davon abhängen.

Wellen, Buchsen und Adapter treten in vielen Produkten auf, doch ihr Fertigungsprozess richtet sich nach der tatsächlichen Geometrie, dem Werkstoff, der Stückzahl und den Abnahmekriterien. Eine quadratische Montageplatte mit verstreuten Schraubenlöchern weist eine andere primäre Geometrie auf – selbst wenn eines der Löcher kreisförmig ist; hier bietet sich möglicherweise ein fräsgeführter Prozess besser an. Die Funktion des Teils bestimmt, welche Merkmale kritisch sind.
Was sich durch die Drehmaschinenkonfiguration ändert
Eine herkömmliche CNC-Drehmaschine verfügt über eine rotierende Spindel und ein Werkzeugsystem, das so angeordnet ist, dass es das Werkstück erreichen kann. Das übliche Drehmodell mit 2 Achsen reicht aus, um Außendurchmesser, Stirnflächen und zentrierte axiale Merkmale zu erläutern. Reale Maschinenkonfigurationen können einen Reitstock oder andere Stützen, eine C-Achse zur gesteuerten Spindelposition, angetriebene axiale oder radiale Werkzeughalter, Y-Achsen-Bewegung oder eine zweite Spindel umfassen. Diese Optionen beeinflussen, welche Merkmale und Seiten bearbeitet werden können, ohne das Teil auf eine andere Maschine umzusetzen. Das Drehmaschinenhandbuch von Haas Automation identifiziert Spindel, Spannfutter und Revolver und kennzeichnet Reitstock und C-Achsen-Antrieb als Optionen innerhalb seiner abgebildeten Maschinenfamilie. [4]
Angetriebene Werkzeuge drehen einen Schneidkörper für Operationen wie Bohren, Fräsen oder Nutenfräsen auf einer entsprechend ausgestatteten Drehmaschine. Axiale Werkzeuge nähern sich einem Ende, radiale Werkzeuge der Umfangsfläche. Die Maschine benötigt zudem eine geeignete Möglichkeit, das Werkstück zu positionieren und den Schneidkörper entlang des erforderlichen Pfads zu bewegen. Das Bedienungs- und Wartungshandbuch für Drehmaschinen von Haas beschreibt solche sekundären Bearbeitungsschritte auf kompatiblen Maschinen. Es zeigt jedoch nicht, dass jede Drehmaschine über derartige Werkzeughalter verfügt, noch dass eine bestimmte Seitennutung ohne die richtigen Achsen und Freiräume realisierbar ist. [5]

Eine zweite Spindel oder eine Transfereinrichtung kann bei einigen Maschinen eine Rückseite ohne separaten manuellen Spannschritt freilegen. Dadurch kann der Handhabungsaufwand reduziert werden, doch entfällt damit nicht die Notwendigkeit, Beziehungen von Rückseite zu Vorderseite zu prüfen. Eine einfachere Drehmaschine in Kombination mit einer separaten Fräs- oder einer zweiten Drehanordnung kann ebenfalls der richtige Weg sein. Die detaillierten Unterschiede zwischen angetriebenen Werkzeugen, Spindelindexierung und zusätzlichen Achsen werden im Leitfaden zu angetriebenen Werkzeugen und Mill-Turn beschrieben. Für maschinengrößenbezogene Begriffe wie Stabdurchmesser, Drehschwingung (Swing) und Drehlänge verwenden Sie den Leitfaden zu Drehmaschinenspezifikationen statt eines Typenschilds als Grenze für das fertige Teil.
Spannung, Zugänglichkeit und Messung bestimmen das Endergebnis
Ein Drehwerkzeug kann nur dann eine Oberfläche bearbeiten, wenn das Werkstück sicher gespannt ist und die gesamte Werkzeugaufnahme genügend Raum hat, um sie zu erreichen. Ein langer, schlanker Vorsprung kann unter Schnittlast verbiegen; eine dünne Hülse kann sich unter Backenpressung verformen und nach Lösen wieder zurückfedern. Das sind unterschiedliche Probleme – daher löst eine allgemeine Anweisung wie „enges Toleranzfeld“ sie nicht. Das erste erfordert einen Prozessweg, der Spannweite und Stützung berücksichtigt. Das zweite erfordert sowohl einen Prozessweg als auch eine Prüfbedingung, die das gelöste Teil widerspiegeln. Die detaillierten konstruktiven Implikationen finden Sie im CNC-Drehkonstruktionsleitfaden.

Das Innendrehen fügt eine zweite Zugangsbeschränkung hinzu. Die Schneidspitze, der Halter und der Bohrstab müssen sämtlich durch die Öffnung eindringen, die erforderliche fertige Länge erreichen und Platz für Späne lassen. Sandvik Coromant nennt lange Überstände, Durchbiegung, Schwingungen und Späneabfuhr als miteinander verknüpfte Einschränkungen beim Innendrehen. Die Auswahl eines größeren Stabs kann die Stabilität nur dann verbessern, wenn die Bohrung ausreichend Spiel bietet; der tatsächliche Durchmesser und die Tiefe bestimmen die Montage, die hineinpasst. Ein CAD-Loch tief in einem Bauteil ist daher kein Nachweis dafür, dass die gesamte innere Wandfläche mit einem bestimmten Werkzeug fertigbearbeitet werden kann. [3]
Die Prüfung muss der Funktion des Merkmals folgen. Eine Durchmessermessung an einem Außendurchmesser bestätigt diese gemessene Größe an dieser Stelle; sie bestätigt jedoch nicht, dass eine separate Bohrung dieselbe Achse teilt. Eine Stirnfläche kann lokal eine akzeptable Oberflächenbeschaffenheit aufweisen, während ihre Orientierung oder axiale Lage den Montageanforderungen immer noch nicht genügt. Wenn die geometrische Beziehung entscheidend ist, kann die Zeichnung mittels des jeweiligen Zeichnungsstandards die erforderlichen Bezugsflächen und geometrischen Toleranzen festlegen. ASME Y14.5 stellt die Sprache für solche Anforderungen bereit; dessen öffentlicher Geltungsbereich legt für diesen Adapter keine Standardtoleranz fest. [6]

Diese Bedingungen machen die Drehbearbeitung nicht grundsätzlich ungenau. Sie erklären vielmehr, warum Genauigkeit stets einem spezifizierten Merkmal, einer bestimmten Aufspannung, einem definierten Werkstoffzustand und einer festgelegten Verifizierungsmethode zugeordnet ist. Maschinenpositionsangaben, ein ausgewählter Schneidplattentyp und eine nominelle CAD-Abmessung sind etwas anderes als ein gemessenes und akzeptiertes Teil.
Wann Drehen, Fräsen oder beides wählen
Beginnen Sie mit den Flächen, die das Teil funktionsfähig machen. Wenn seine Positionierdurchmesser, Bohrung, Dichtflansch und Absatz hauptsächlich eine gemeinsame Achse teilen, ist ein drehgeführter Prozess ein starker Kandidat. Wenn die funktionale Form ein Block mit mehreren planaren Flächen, Taschen und Bohrungen ist, die von diesen Ebenen aus positioniert werden, ist das Fräsen möglicherweise der natürliche Ausgangspunkt. Wenn das Teil einen wesentlichen rotationssymmetrischen Körper mit wenigen seitlichen Merkmalen kombiniert, bewahrt ein Dreh-plus-sekundärer Prozess oft die vorteilhaften achsensymmetrischen Schnitte und bietet gleichzeitig einen Weg für die nicht-runden Bearbeitungsschritte. Dies ist ein geometriebasierter erster Filter – kein universelles Kosten- oder Qualitätsranking.
Beispielsweise sollte der oben abgebildete seitlich angeschlossene Adapter nicht als „nicht drehbar“ beschrieben werden. Seine konzentrischen Schnittstellen können gedreht werden; die Anschlussöffnung erfordert jedoch eine separate Schnittbewegung und eine definierte Winkelposition. Umgekehrt sollte ein quadratisches Gehäuse nicht allein deshalb zu einer Dreharbeit werden, weil darin ein zentraler Bohrungsdurchmesser ausgeführt werden könnte. Stellen Sie vielmehr die Frage, welcher Prozess den größten Anteil der funktionellen Geometrie mit sicherer Werkstückaufspannung und zugänglichen Werkzeugen erzeugt – und vergleichen Sie anschließend die gesamte Fertigungsroute einschließlich aller Umspannungen und Messvorgänge. Der Vergleich Drehmaschine versus Fräsmaschine vertieft diese Entscheidung bei gemischten Geometrien.
Werkstoff, Rohlingform, Stückzahl und geforderte Endzustandsbeschreibung können die Antwort verändern. Ein Gussteil mit nahezu nettoformatigem Außendurchmesser benötigt möglicherweise nur lokales Drehen der Passflächen. Ein Rundstabteil mit umfangreichen seitlichen Nuten erfordert hingegen erhebliches Fräsen, obwohl das Ausgangsmaterial rund ist. Keine dieser Aussagen legt fest, welche Fertigung kostengünstiger ist – dazu bedarf es einer einheitlichen Zeichnung und vergleichbarer Lieferbedingungen.
Was eine Drehroute für eine Angebotserstellung praktikabel macht
Am vollständigen Teil entsteht mehr Arbeit, als durch den sichtbaren Außen-Durchmesser-Schnitt erkennbar ist. Der Ausgangsrohling muss beschafft und sicher aufgespannt werden; jedes Werkzeug benötigt Zugang; ein verdecktes Ende kann eine weitere Aufspannung erfordern; außerachsige Merkmale können angetriebene Werkzeuge oder eine zweite Maschine notwendig machen; und kritische geometrische Beziehungen erfordern eine geeignete Prüfung. Werkstoffgüte und -zustand beeinflussen sowohl das geforderte Endteil als auch den Schnittplan. Die Stückzahl verändert, wie sich die Rüstkosten auf die Einzelteile verteilen – doch keine feste Losgröße macht Drehen oder Fräsen automatisch zum Gewinner.
Eine aussagekräftige Zeichnung ermöglicht es dem Fertigungsplaner, die fertigen Schnittstellen direkt zu erkennen – statt sie zu erraten. Sie benennt Werkstoff und Zustand, Endgeometrie, funktionelle Abmessungen, die Endflächen und Bohrungen, die die Montage positionieren, sämtliche geforderten geometrischen Beziehungen, Gewinde- oder Nutangaben sowie den akzeptablen Kanten- oder Oberflächenzustand, sofern dieser funktionsrelevant ist. Es ist nicht erforderlich, eine bestimmte Einsätze-Marke oder jeden einzelnen Werkzeugweg vorzuschreiben. Wenn sich ein radial angeordnetes Loch ohne Funktionseinbuße frei am Umfang verschieben lässt, darf aus einer CAD-Ansicht nicht versehentlich eine Winkelorientierung vorgegeben werden. Ist hingegen eine exakte Ausrichtung zu einem anderen Merkmal erforderlich, muss diese Beziehung explizit festgelegt werden.
Das gleiche Prinzip gilt beim Vergleich von Angeboten: Prüfen Sie, ob jede Route dieselben fertigen Flächen, sekundären Merkmale, Werkstoffzustände, Stückzahlen und Prüfumfänge umfasst. Ein niedriger Preis für einen ersten Drehzyklus ist nicht direkt vergleichbar mit einem Preis für ein vollständig fertiggestelltes und gemessenes Bauteil. Sobald Geometrie und Abnahmebedingungen klar sind, wird die Prozessauswahl zur Diskussion über realisierbare Routen – und nicht mehr zur bloßen Zuordnung von Prozessbezeichnungen.
Fragen zu CNC-Drehen
Ist CNC-Drehen dasselbe wie eine CNC-Drehmaschine?
Drehen ist der Zerspanprozess; eine CNC-Drehmaschine oder ein Drehzentrum ist die Maschine, die diesen Prozess ausführt. Dieselbe Maschine kann zudem bohren, reiben, nuten, gewindeschneiden oder – falls entsprechend ausgerüstet – angetriebene Werkzeuge einsetzen. Die installierten Optionen und der Werkstück-Aufspannplan bestimmen die vollständige Fertigungsroute.
Kann CNC-Drehen ein Loch in ein massives Teil erzeugen?
Eine Drehmaschine kann mit einem axialen Bohrer eine zentrische Startöffnung erzeugen. Anschließend können Innendrehen oder Reiben eine vorhandene Öffnung vergrößern oder fertigen, wenn dies für die Funktionalität der Bohrung erforderlich ist. Eine einfache Durchgangsbohrung für Spielzwecke erfordert möglicherweise nur das Bohren; eine präzise Lagebohrung benötigt hingegen eigene, fertiggestellte und geprüfte Anforderungen. [1]
Kann ein gedrehtes Teil Flächen oder außerzentrische Bohrungen aufweisen?
Ja. Die runden Merkmale können gedreht werden, während Flächen und außerzentrische Bohrungen eine andere Schnittbewegung erfordern. Eine kompatible Maschine kann hierfür angetriebene Werkzeuge und die erforderlichen Positionierungsachsen nutzen; andernfalls erfolgt deren Herstellung in einer separaten Fräsaufspannung. Der Begriff „gedrehtes Teil“ beschreibt die Hauptfertigungsroute – nicht etwa ein Verbot sekundärer Merkmale.
Garantiert CNC-Drehen eine einheitliche Standardtoleranz?
Nein. Die endgültigen Anforderungen beziehen sich stets auf das jeweilige Merkmal, den Werkstoffzustand, die Aufspannung und den Prüfplan. Ein Außendurchmesser-Passung, ein Bohrungsdurchmesser und ihre gegenseitige Achslagebeziehung sind jeweils getrennte Anforderungen. Geben Sie vor, was die Montage benötigt, und bewerten Sie die gesamte Fertigungsroute; die Positioniergenauigkeit einer Maschine ist keine pauschale Toleranz für das fertige Teil.
Technische Quellen
- Massachusetts Institute of Technology OpenCourseWare. Drehmaschine, 2004, S. 2–5. Prinzip des rotierenden Werkstücks sowie klare Unterscheidung zwischen Drehen, Stirn-Drehen, Bohren, Reiben und Trennen.
- Sandvik Coromant. Außendrehen. Längs-, Profil- und Stirndrehwerkzeugvorschübe.
- Sandvik Coromant. Innendrehen. Bohrungsdurchmesser, -tiefe, Überkragung des Reibstabs und Späneabfuhr.
- Haas Automation. Bedienungsanleitung für Drehmaschinen: 1. Drehmaschine – Einführung. Spannfutter, Spindel, Revolver und konfigurationsabhängige Stütz- und C-Achsen-Optionen.
- Haas Automation. Bedienungsanleitung für Drehmaschinen – NGC – 2025, §§6.18–6.20. Axiale und radiale angetriebene Werkzeuge für sekundäres Fräsen, Bohren und Nuten an kompatiblen Drehmaschinen.
- ASME. Y14.5 – Bemaßung und Tolerierung, 2018, öffentlicher Geltungsbereich von Y14.5. Zeichnungs- und Modellsprache für Maße, Bezugsflächen und geometrische Beziehungen.
- Sandvik Coromant. Drehhandbuch, Kapitel Trennen und Nuten. Kompromisse zwischen Trennende, Gratbildung und Oberflächenqualität.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


