Op deze pagina
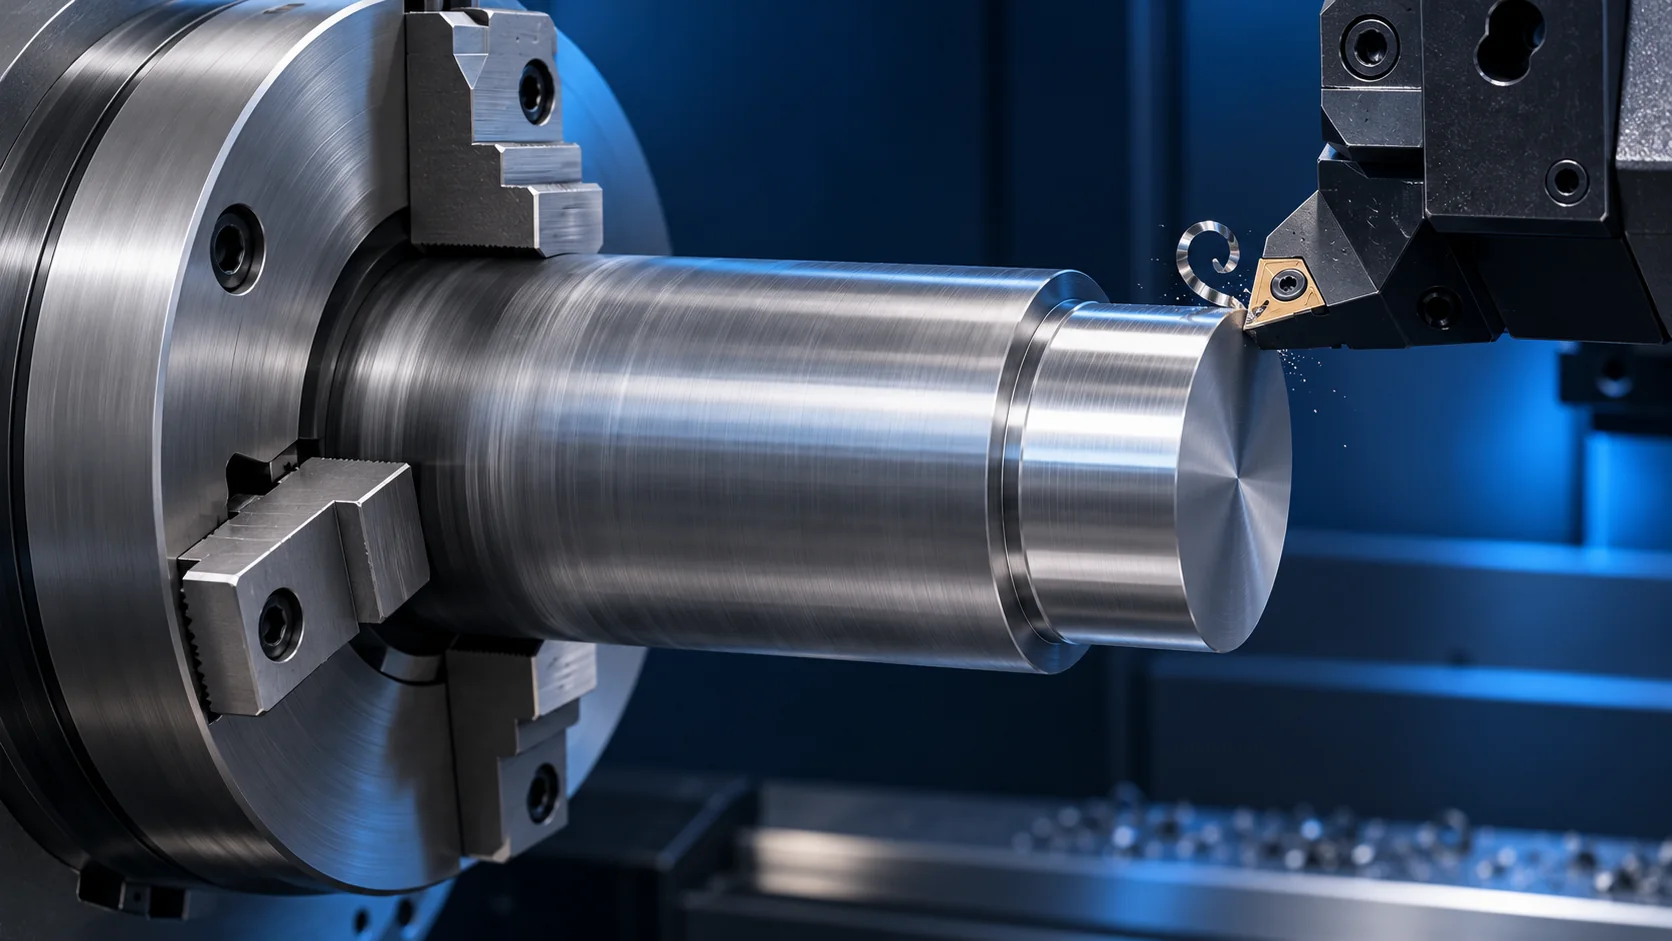
Bij CNC-draaien wordt materiaal verwijderd van een roterend werkstuk terwijl een snijgereedschap een geprogrammeerd pad volgt. Het is een natuurlijke methode om buitenmiddellijnen, stappen, conische aflopingen, eindvlakken, concentrische boringen, cirkelvormige groeven en talloze schroefdraaden te maken. De rotatieas van het onderdeel is het organiserende kenmerk: als de belangrijke oppervlakken deze as delen, is draaien meestal het eerste proces dat in overweging wordt genomen. Een zijgat, een sleutelvlak of een ander kenmerk dat niet rond de as herhaald wordt, vereist mogelijk aangedreven gereedschappen of een aparte freesbewerking.
Een onderdeel heeft nog steeds een geschikte grondvorm en een betrouwbare opspanning nodig, toegang tot beide uiteinden indien vereist, een manier om de functionele oppervlakken af te werken en metingen die overeenkomen met de tekening. Deze voorwaarden koppelen de snijbeweging aan het afgewerkte onderdeel. Op de CNC-draaiservicepagina wordt het commerciële aanbod van VETCNC beschreven.
Hoe CNC-draaien een roterend werkstuk bewerkt
Bij gewoon draaien draait de spindel het halffabricaat in een klauwplaat of een andere geschikte opspaninrichting. Een snijkant blijft in een houder terwijl de machine deze relatief ten opzichte van het roterende oppervlak verplaatst. Voeding langs de rotatieas kan een buitendiameter over een lengte verminderen; voeding over een eindvlak kan materiaal radiaal verwijderen en een vlak eindvlak vormen. Een veranderend pad kan een conisch of gestapt profiel opleveren. De gecontroleerde slides van de machine, de gereedschapsposities en het programma bepalen waar die bewerkingen worden uitgevoerd. Zij bewijzen, op zichzelf, niet wat de afmetingen van het afgewerkte onderdeel zijn. MIT OpenCourseWare beschrijft de fundamentele draaibankrelatie als een roterend onderdeel en een positioneel gestuurde gereedschap; de handleiding voor extern draaien van Sandvik Coromant onderscheidt axiale, profiel- en frontale voeding. [1] [2]

„CNC” verwijst naar computergestuurde numerieke besturing van de bewegingen en functies van de machine. Een handbediende draaibank kan dezelfde basisrondheidseigenschappen produceren; een CNC-programma coördineert herhaalde bewegingen, gereedschapsposities en volgordes. Het belangrijke onderscheid voor een tekening blijft fysiek: de snijkant moet het vereiste oppervlak bereiken en het werkstuk moet tijdens de bewerking correct geplaatst blijven. Een programma kan niet achter een geblokkeerde schouder reiken of een onondersteunde dunne wand vasthouden, alleen door meer coördinaten toe te voegen.
Het onderdeel kan gedurende meerdere bewerkingen in één opspanning blijven, maar een afgewerkte achterzijde of een door de kaken verborgen kenmerk kan een tweede opspanning vereisen. Evenzo kan een draaicentrum met een aangedreven boor een gereedschap laten roteren voor een secundair kenmerk; dat verandert niet het normale draaiprincipe. Het gescheiden houden van gewoon draaien en uitgeruste secundaire verspaning voorkomt dat een machinetypeomschrijving wordt omgevormd tot een onondersteunde belofte over het onderdeel.
De vormen die draaien van nature maakt
Stel u een lijn voor die door de spindel en het midden van het grondmateriaal loopt. Een oppervlak dat rond deze lijn kan worden afgeveegd, is van nature geschikt voor draaien: een cilinder, kegel, ringvormig aangezicht, concentrisch gat of omtrekkende groef. De tabel koppelt de afgewerkte functie aan een waarschijnlijke bewerking. Het is een routekaart, geen instructie om elke genoemde snede op elk onderdeel uit te voeren.
| Afgewerkte functie | Waarschijnlijke bewerking | Waar de route verandert |
|---|---|---|
| Buitendiameter, stap of conus | Externe longitudinale of profielbewerking | Een schouder of onderfreest moet bereikbaar zijn met de volledige gereedschapsopname en houder. |
| Vlak uiteinde of ringvormige zitting | Vlakdraaien | Het verste uiteinde kan verborgen zijn in de eerste opspanning of na afscheiding van de staf worden achtergelaten. |
| Initiële gecentreerde opening | Axiaal boren of een andere gatvormende bewerking | Een geboord opening is niet automatisch een afgewerkte pasgaatboring. |
| Gecontroleerde binnendiameter of interne trap | Interne draaien, veelal boring genoemd | De staf moet voldoende toegang, bereik, stabiliteit en spaanafvoer bieden. |
| Omtreksgroef | Externe, frontale of interne groeven, afhankelijk van de geometrie | Dit zijn onderscheidbare groefposities; de geselecteerde ring, afdichting of speling bepaalt de uiteindelijke vorm. |
| Cilindrisch schroefdraad | Schroefdraaddraaien of een andere geschikte schroefdraadvervaardigingsmethode | De gespecificeerde vorm, steek, nuttige lengte en gereedschap-uitloop bepalen de bewerkingsroute. |
| Zijgat, zijgroef of sleutelvlak | Verspaning met aangedreven gereedschap of een aparte freesopstelling | De functie ontstaat niet uit gewone asynmetrische draaibewerking. |

Er zijn drie onderscheidingen die onmiddellijk van belang zijn. Ten eerste creëert boren een opening, terwijl binnendraaien de wand ervan kan bewerken tot een gespecificeerd intern profiel; een spelingboor gaat mogelijk helemaal geen binnendraaien nodig hebben. Ten tweede is een groef op de buitendiameter niet hetzelfde gereedschapsaanpak als een cirkelvormige verzonken in een eindvlak. Ten derde kan een schroefdraadvorm op een draaibank worden gemaakt, maar ‘gedraaid onderdeel’ betekent niet dat elke functie met een enkelpuntsdraaigereedschap hoeft te worden bewerkt. De draaibankgids van MIT beschrijft deze afzonderlijke bewerkingen, terwijl de richtlijnen voor binnendraaien van Sandvik uitleggen waarom de diameter en diepte van de boring de stang beperken. [1] [3]
Voor een nauwkeuriger vergelijking van buitendiameterdraaien, vlakdraaien, groeven en doorsnijden, raadpleeg de gids voor draaibewerkingen. Voor het verschil tussen een buitendiameterbewerking en een afgewerkte boring, zie boring versus draaien. De afgewerkte functies op de tekening bepalen welke bewerkingen moeten worden uitgevoerd en gecontroleerd.
Van grondstof tot afgewerkt gedraaid onderdeel
Neem een cilindrische adapter met twee buitendiameters, een aanslagrand, een centrale afgewerkte boring en een gespecificeerd achtervlak. Dit is een hypothetisch onderdeel, geen gerapporteerd VETCNC-project. De uiteindelijke vorm lijkt eenvoudig in CAD, maar één gereedschapspad kan de gehele productieroute niet definiëren. De volgende volgorde geeft afhankelijkheden weer; een werkplaats kan de snijvolgorde aanpassen op basis van haar grondstof, opspanning en machine.
- Lees de functionele oppervlakken voordat u het uitgangsmateriaal kiest. Bepaal welke buitendiameter (OD) past in een aansluitend onderdeel, welke schouder er tegenaan ligt, of de boring een ander onderdeel positioneert, en of het achterste vlak de geïnstalleerde lengte bepaalt. Deze antwoorden onderscheiden een vrijspelingmaat van een gecontroleerde interface. Vorm en materiaaltoestand van het uitgangsmateriaal moeten compatibel zijn met de vrijgegeven tekening.
- Zorg voor een eerste opspanning en voldoende toegankelijke bewerkingsruimte. Stangmateriaal kan materiaal achter de toekomstige adapter voor de klauwplaat laten; een vooraf gezaagd blank kan daarentegen een bestaande buitendiameter of een voorbewerkte opspanoppervlakte gebruiken. In beide gevallen nemen de klemklauwen fysieke ruimte in. De eerste opspanning moet de beoogde voorzijdefuncties en de toegang van de gereedschappen mogelijk maken, zonder een delicate afgewerkte oppervlakte te behandelen als wegwerp-opspanmateriaal.
- Maak de toegankelijke rotatiefuncties. Externe draaiing stelt de trapvormige diameters vast; vlakdraaien stelt een toegankelijk eindvlak vast. Als het blank massief is, vindt een axiale gatvormingsbewerking plaats vóór elke boren van de wand. Een al aanwezige boring in buismateriaal wijzigt deze volgorde. De boring vereist slechts een afwerkboringspassage wanneer haar functie en beginconditie dit vereisen. Groeven of schroefdraad worden alleen toegevoegd indien het ontwerp dit voorschrijft.
- Los het verborgen uiteinde op. Als de adapter uit stangmateriaal wordt vervaardigd, wordt deze door afsnijden gescheiden, maar dit kan een pips of een splinter achterlaten. Als het achtervlak een aanslagvlak of totale lengte bepaalt, is mogelijk een tweede opspanning en vlakdraaiing nodig. Als dat uiteinde slechts een vrijspelingoppervlak is, kan een andere geaccepteerde randvoorwaarde volstaan. Het draaiboek van Sandvik Coromant beschrijft de afweging bij het afsnij-uiteinde; het stelt geen enkele afwerkvolgorde vast die voor elk onderdeel verplicht is. [7]
- Controleer de vrijgegeven toestand. Meet de pasdiameters en het gat in de toestand waarin het onderdeel wordt geaccepteerd. Als hun onderlinge verhouding of hun verhouding tot het aansluitvlak de montage beïnvloedt, moet de tekening een geschikte geometrische eis en een inspectiemethode bevatten, niet alleen afzonderlijke maatopgaven.

Deze route verklaart ook waarom „één opspanning” en „één machine” verschillende beweringen zijn. Meerdere bewerkingen kunnen op één machine plaatsvinden terwijl het component wordt vastgehouden, omgedraaid of meer dan één keer wordt overgebracht. Elke wijziging in de opspanning kan beïnvloeden welke oppervlakken toegankelijk zijn en welke relaties moeten worden gecontroleerd. De bewerkingsroute dient te worden beoordeeld aan de hand van het eindonderdeel, niet aan de hand van het aantal gereedschapsnamen in een brochure.
Drie onderdelen waaruit blijkt wanneer draaien geschikt is
Getrapte as. Deze as heeft lagerzittingen, een schouder en schroefdraad aan het uiteinde. De hoofdkenmerken liggen rond één as. Bij een geschikte opspanning kunnen de vrije diameters, het eindvlak en de schroefdraad door draaien worden gemaakt. Het technische aandachtspunt is dat ronde onderdelen niet per definitie eenvoudig zijn: een lang gedeelte met een kleine diameter kan doorbuigen en een aanslagschouder moet op de juiste positie liggen ten opzichte van het bijpassende onderdeel. Draaien blijft de hoofdbewerking; neem ondersteuning en controle op in de bewerkingsvolgorde.
Flensbus. Een bus heeft zowel een buitendiameter als een boring die andere onderdelen kan positioneren, met een flensvlak dat de axiale positie bepaalt. Draaien kan zowel op externe als interne oppervlakken worden toegepast, mits de borenstaaf de nuttige boringlengte bereikt en de dunne wand zonder onaanvaardbare vervorming kan worden vastgehouden. Een gat in het uitgangsstaafmateriaal geeft alleen aan hoe de staaf binnendringt; het bepaalt niet de uiteindelijke boringmaat, -afwerking of -asrelatie nadat de bus is vrijgegeven.

Zijgepoorte adapter. Een adapter kan gedraaide buitendiameters, vlakken en een boring hebben, plus een radiale vloeistofpoort. Het hoofdlichaam blijft een sterke kandidaat voor draaien, maar gewone as-symmetrische bewerking kan de radiale poort niet op een gekozen hoek positioneren of door de wand heen openen. Een compatibele draaibank met de benodigde aangedreven gereedschapsoplossingen en positioneringsmogelijkheden kan het onderdeel bewerken, of het afzonderlijke component wordt naar een freesbank gestuurd. De binnenrand waar de poort de boring ontmoet, kan ook een gespecificeerde toestand vereisen als stroming, reiniging of montage daarvan afhangen.

Assen, bushings en adapters komen in veel producten voor, maar hun bewerkingsroute volgt de werkelijke geometrie, het materiaal, de hoeveelheid en de acceptatie-eisen. Een vierkante montageplaat met verspreide boutgaten vertoont een andere primaire geometrie, zelfs als één gat cirkelvormig is; een freesgeleide route kan dan logischer zijn. De functie van het onderdeel bepaalt welke kenmerken kritiek zijn.
Wat de configuratie van de draaibank verandert
Een conventionele CNC-draaibank heeft een roterende spindel en een gereedschapssysteem dat is ingericht om het werkstuk te bereiken. Het gebruikelijke twee-assige draaibeeld is voldoende om buitendiameters (OD’s), vlakken en gecentreerde axiale kenmerken uit te leggen. Daadwerkelijke machineconfiguraties kunnen een losse kop of andere ondersteuning, een C-as voor gecontroleerde spindelpositie, aangedreven axiale of radiale gereedschapshouders, Y-asbeweging of een tweede spindel omvatten. Deze opties beïnvloeden welke kenmerken en zijden zonder verplaatsing van het onderdeel naar een andere machine toegankelijk zijn. De draaibankhandleiding van Haas Automation identificeert de spindel, de klauwplaat en de revolvertoren, en markeert de losse kop en de C-as-aandrijving als opties op de geïllustreerde machinereeks. [4]
Aangedreven gereedschappen roteren een freesgereedschap voor bewerkingen zoals boren, frezen of sleuven op een geschikt uitgeruste draaibank. Axiaal gereedschap nadert een uiteinde; radiaal gereedschap nadert de omtrek. De machine moet ook op een geschikte manier het werkstuk kunnen positioneren en het gereedschap langs het vereiste pad kunnen bewegen. De bedieningshandleiding voor draaibankoperators van Haas beschrijft dergelijke secundaire bewerkingen op compatibele draaibanken. Daarin staat niet dat elke draaibank over dergelijke houders beschikt, noch dat een specifieke zijdelingse sleuf haalbaar is zonder de juiste assen en vrije ruimten. [5]

Een tweede spindel of overdrachtarrangement kan een achterzijde blootleggen zonder een aparte handmatige opspanningsstap op sommige machines. Dat kan de hantering verminderen, maar elimineert niet de noodzaak om voor-achter-relaties te inspecteren. Een eenvoudigere draaibank in combinatie met een aparte frees- of tweede draaibewerking kan eveneens de juiste oplossing zijn. De gedetailleerde verschillen tussen aangedreven gereedschappen, spindelindexering en extra assen worden behandeld in de gids voor aangedreven gereedschappen en mill-turn. Voor machineafmetingsbegrippen zoals staafcapaciteit, draaicirkel en draaflengte gebruikt u de gids voor specificaties van draaibanken in plaats van een catalogusnummer als limiet voor het afgewerkte onderdeel.
Opspanning, toegankelijkheid en meting bepalen het eindresultaat
Een draaibewerkingsgereedschap kan slechts een oppervlak bewerken zolang het werkstuk veilig is opgespannen én de volledige gereedschapsopstelling voldoende ruimte heeft om het te bereiken. Een lange, slanke uitsteek kan buigen onder de snijbelasting; een dunne mantel kan van vorm veranderen onder de klemdruk van de spankaken en herstellen na loslaten. Dit zijn verschillende problemen, dus één algemene instructie zoals ‘strakke toleranties’ lost ze niet op. Het eerste vraagt om een bewerkingsvolgorde die overspanning en ondersteuning in acht neemt. Het tweede vraagt om een bewerkingsvolgorde én inspectieomstandigheden die de vorm van het losgeklemde onderdeel weerspiegelen. De gedetailleerde ontwerpimplicaties staan in de CNC-draaigids voor ontwerpers.

Binnen-draaien voegt een tweede toegrensgrens toe. De snijpunt, de houder en de boringstaaf moeten allemaal door de opening passen, de vereiste eindlengte bereiken én ruimte laten voor spaanafvoer. Sandvik Coromant noemt lange uitsteek, doorbuiging, trillingen en spaanafvoer als onderling verbonden beperkingen bij binnen-draaien. Het kiezen van een grotere staaf kan de stabiliteit alleen verbeteren als de boring voldoende speling biedt; de werkelijke diameter en diepte bepalen welke gereedschapsopstelling past. Een CAD-gat diep in een onderdeel is daarom géén bewijs dat de gehele binnenzijde van de wand kan worden afgewerkt met een bepaald gereedschap. [3]
De inspectie moet aansluiten bij de functie van het onderdeel. Een diametermeting op een buitendiameter bevestigt de gemeten afmeting op die specifieke locatie; zij bevestigt niet dat een afzonderlijk boring dezelfde as heeft. Een vlak kan lokaal een aanvaardbare oppervlakteafwerking hebben, terwijl zijn oriëntatie of axiale positie toch mislukt bij de montage. Wanneer de onderlinge relatie van belang is, kan de tekening de vereiste referentievlakken en geometrische toleranties opgeven volgens de relevante tekeningsnorm. ASME Y14.5 biedt taal voor dergelijke eisen; het openbare toepassingsgebied van deze norm wijst geen standaardtolerantie toe aan deze adapter. [6]

Deze omstandigheden maken draaien niet per se onnauwkeurig. Zij verklaren waarom nauwkeurigheid altijd betrekking heeft op een gespecificeerd onderdeelkenmerk, een bepaalde opspanning, een specifieke materiaaltoestand en een gedefinieerde controlemethode. Machinepositioneringsspecificaties, een geselecteerde inzetplaat en een nominale CAD-afmeting zijn iets anders dan een gemeten en geaccepteerd onderdeel.
Wanneer kiest u voor draaien, frezen of beide?
Begin met de oppervlakken die het onderdeel doen functioneren. Als de locerende diameters, boring, afdichtingsvlak en schouder voornamelijk één as delen, is een draaigebaseerde route een sterke kandidaat. Als de functionele vorm een blok is met meerdere vlakke zijvlakken, uitsparingen en gaten die vanuit die vlakken zijn geplaatst, is frezen vaak de natuurlijke startroute. Als het onderdeel een aanzienlijk rotatiesymmetrisch lichaam combineert met een paar zijdelingse kenmerken, behoudt een draai-plus-secondaire route vaak de nuttige as-symmetrische sneden terwijl er tegelijkertijd een weg wordt gebaand voor het niet-rond bewerkte werk. Dit is een geometriegebaseerd eerste filter, geen universele kosten- of kwaliteitsrangschikking.
Bijvoorbeeld: de hierboven afgebeelde zijwaarts aangesloten adapter mag niet worden omschreven als ‘niet te draaien’. De concentrische interfaces kunnen worden gedraaid; de aansluitopening vereist een aparte snedbeweging en hoekpositie. Omgekeerd mag een vierkante behuizing niet automatisch als draaiproduct worden behandeld alleen omdat één centrale boring kan worden geboord. Vraag welk proces het grootste aandeel van de functionele geometrie creëert met veilige opspanning en toegankelijke gereedschappen, en vergelijk vervolgens de volledige bewerkingsroute, inclusief overdrachten en meting. De vergelijking tussen draaibank en freesbank ontwikkelt deze keuze voor gemengde geometrieën.
Materiaal, grondvorm, hoeveelheid en de gespecificeerde eindtoestand kunnen het antwoord wijzigen. Een gietstuk met een bijna-netto buitendiameter kan slechts lokale draaibewerking van passende oppervlakken nodig hebben. Een staafonderdeel met uitgebreide zijdelingse groeven kan aanzienlijke freesbewerking vereisen, ook al is het uitgangsmateriaal rond. Geen van beide uitspraken stelt vast welke opdracht goedkoper is zonder een gemeenschappelijke tekening en vergelijkbare geleverde toestand.
Wat maakt een draairoute praktisch om te offreren?
Het complete onderdeel vereist meer bewerking dan de zichtbare buitenzijde. Het beginstaaf moet worden aangekocht en opgespannen; elk gereedschap moet toegang hebben; een verborgen einde kan een andere opspanning vereisen; zijdelingse details kunnen aangedreven gereedschappen of een tweede machine vereisen; en kritieke relaties vereisen geschikte inspectie. Materiaalkwaliteit en -toestand beïnvloeden zowel het vereiste eindonderdeel als het snedeprogramma. De hoeveelheid bepaalt hoe de instelwerkzaamheden zich over de stuks verspreiden, maar geen vaste partijgrootte maakt draaien of frezen automatisch de winnaar.
Een bruikbare tekening laat de procesplanner de eindinterfaces zien in plaats van ze te moeten raden. Hij identificeert het materiaal en de toestand, de definitieve geometrie, de functionele afmetingen, de eindvlakken en boringen die de assemblage loceren, eventuele vereiste geometrische relaties, schroefdraad- of groefspecificaties, en de geaccepteerde rand- of oppervlaktoestand waar deze van invloed is op de functie. Het is niet nodig om een specifiek insertmerk of elke gereedschapspad voor te schrijven. Als een radiaal geplaatst gat vrij rond de omtrek mag worden verplaatst zonder dat de functie verandert, moet u per ongeluk geen hoekorientatie opleggen op basis van een CAD-weergave. Als het gat wel moet uitlijnen met een ander kenmerk, moet u die relatie expliciet aangeven.
Hetzelfde principe geldt bij het vergelijken van offertes: vraag of elke route dezelfde eindvlakken, secundaire kenmerken, materiaaltoestand, hoeveelheid en inspectieomvang omvat. Een lage prijs voor een eerste-zijde draaiclus is niet direct vergelijkbaar met een prijs voor een volledig afgewerkt en gemeten component. Zodra de geometrie en acceptatie duidelijk zijn, wordt de keuze van het proces een bespreking van haalbare routes in plaats van een keuze tussen proceslabels.
Vragen over CNC-draaien
Is CNC-draaien hetzelfde als een CNC-draaibank?
Draaien is het snedeproces; een CNC-draaibank of draaibewerkingscentrum is een machine die dit uitvoert. Dezelfde machine kan ook boren, boorfrezen, groeven, schroefdraad aanbrengen of, indien uitgerust, aangedreven gereedschapsbewerkingen uitvoeren. De geïnstalleerde opties en het opspanningsplan van het onderdeel bepalen de volledige bewerkingsroute.
Kan CNC-draaien een gat in een massief onderdeel maken?
Een draaibank kan een centrale initiële opening maken met een axiale boor. Interne draai- of boorfrezbewerking kan daarna een bestaande opening vergroten of afwerken wanneer de functie van de boring dit vereist. Een eenvoudig doorloopgat kan mogelijk alleen boren vereisen; een nauwkeurige locerende boring heeft een eigen afwerk- en inspectievereiste. [1]
Kan een gedraaid onderdeel vlakken of excentrische gaten hebben?
Ja. De ronde kenmerken kunnen worden gedraaid, terwijl vlakken en excentrische gaten een andere snedbeweging vereisen. Een geschikte machine kan aangedreven gereedschappen en de vereiste positioneringsassen gebruiken; anders kan een aparte freesopspanning deze maken. ‘Gedraaid onderdeel’ beschrijft de hoofdroute, geen verbod op secundaire kenmerken.
Garandeert CNC-draaien één standaard tolerantie?
Nee. De eindvereisten behoren bij het specifieke kenmerk, de materiaaltoestand, de opspanning en het inspectieplan. Een buitendiameterpassing, een boringmaat en hun wederzijdse asrelatie zijn afzonderlijke vereisten. Specificeer wat de assemblage nodig heeft en beoordeel de volledige route; de positieerprecisie van een machine is geen algemene tolerantie voor het afgewerkte onderdeel.
Technische bronnen
- Massachusetts Institute of Technology OpenCourseWare. Draaibank, 2004, blz. 2–5. Principe van roterend werkstuk en duidelijk onderscheiden draai-, vlak-, boor-, boorfrees- en afschavelsbewerkingen.
- Sandvik Coromant. Externe draaiing. Langsdraai-, profiel- en vlakdraaibewerking met gereedschapstoepassing.
- Sandvik Coromant. Interne draaiing. Gattendiameter, -diepte, overhang van de boorfreessteel en spaanevacuatie.
- Haas Automation. Handleiding voor de operator van de draaibank: 1. Draaibank – Inleiding. Klauwplaat, as, revolverkop en configuratie-afhankelijke ondersteuning en C-as-opties.
- Haas Automation. Handleiding voor de operator van de draaibank – NGC – 2025, §§6.18–6.20. Axiale en radiale aangedreven gereedschappen voor secundaire frees-, boor- en groefbewerkingen op compatibele draaibanken.
- ASME. Y14.5 – Afmetingen en toleranties, 2018, openbaar toepassingsgebied van Y14.5. Tekening- en modeltaal voor afmetingen, referentievlakken en geometrische relaties.
- Sandvik Coromant. Turning Handbook, hoofdstuk over afschaven en groeven. Afwegingen tussen doorsnijding, randafwijking (burr) en afwerking.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


