En esta página
El torneado CNC elimina material de una pieza en rotación mientras una herramienta de corte sigue una trayectoria programada. Es un método natural para fabricar diámetros exteriores, escalones, conos, caras frontales, taladros concéntricos, ranuras circulares y numerosas roscas. El eje de rotación de la pieza es la característica organizadora: si las superficies importantes comparten dicho eje, el torneado suele ser el primer proceso a evaluar. Un orificio lateral, una cara plana para llave u otra característica que no se repite alrededor del eje puede requerir herramientas motorizadas o una operación de fresado independiente.
Una pieza aún necesita un soporte adecuado y un sistema de sujeción, acceso a ambos extremos cuando sea necesario, un método para finalizar sus superficies funcionales y mediciones que coincidan con el plano. Estas condiciones vinculan el movimiento de corte con el componente terminado. La página de servicios de torneado CNC describe el alcance comercial de VETCNC.
Cómo el torneado CNC mecaniza una pieza en rotación
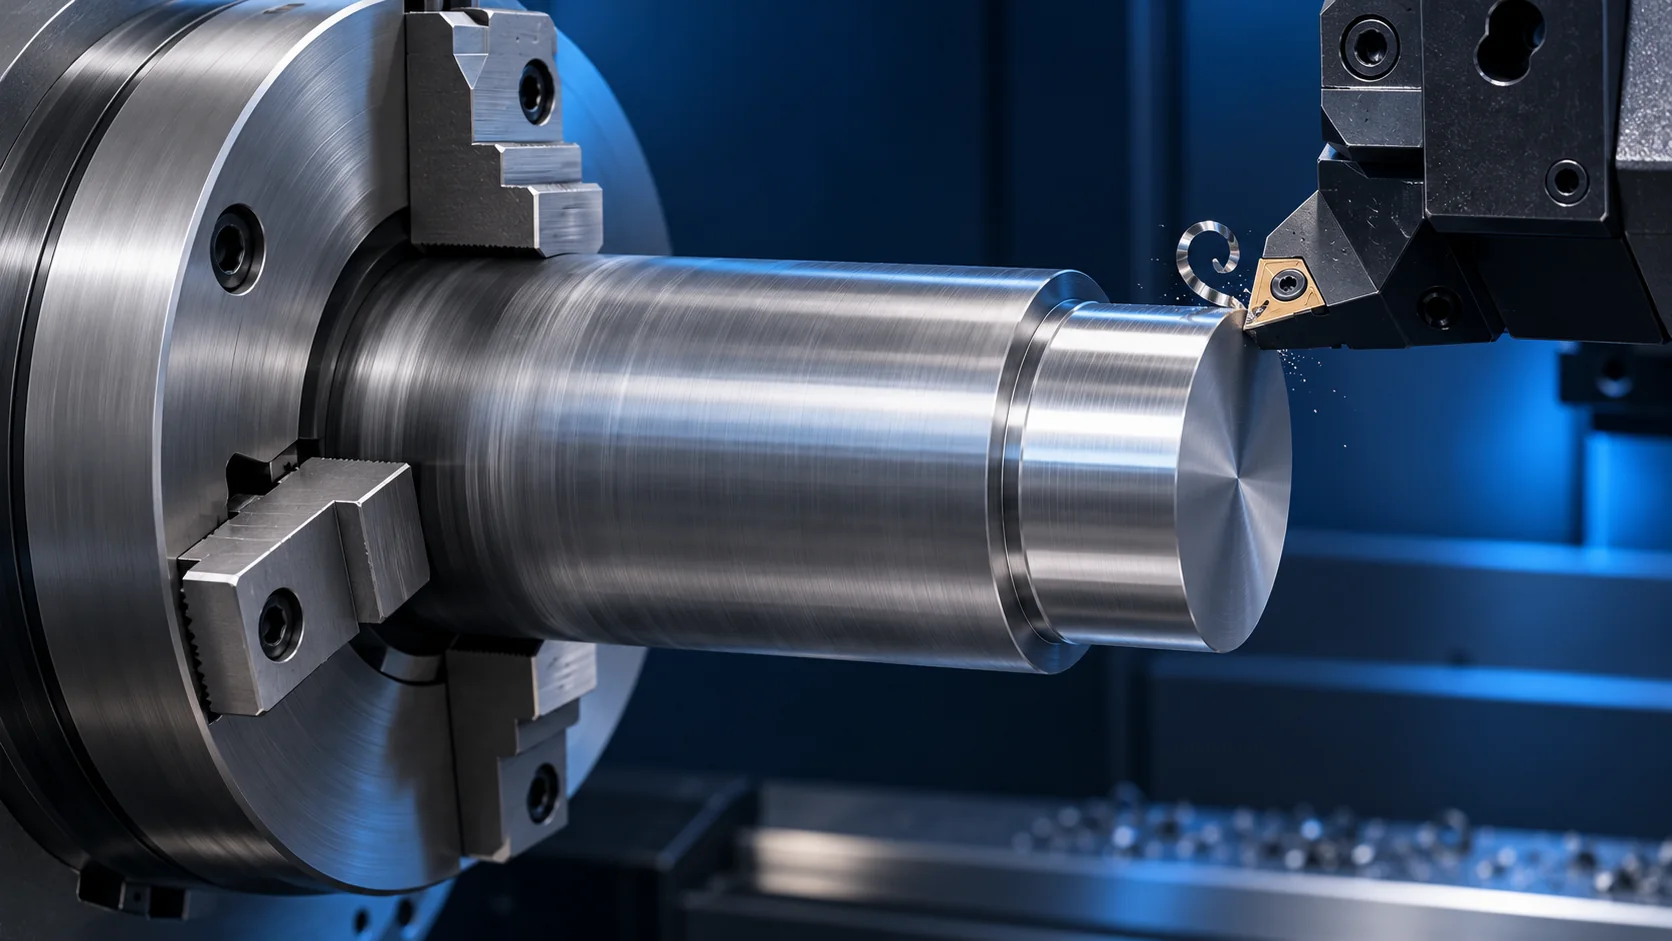
En el torneado convencional, el husillo hace girar el soporte en un plato de sujeción u otro dispositivo adecuado de sujeción de piezas. Una arista de corte permanece fija en un porta-herramientas mientras la máquina la desplaza respecto a la superficie giratoria. El avance a lo largo del eje de rotación puede reducir un diámetro exterior sobre una longitud determinada; el avance sobre una cara frontal puede eliminar material radialmente y crear una superficie plana. Una trayectoria variable puede producir un cono o un perfil escalonado. Los deslizamientos controlados de la máquina, las posiciones de las herramientas y el programa determinan dónde se intentan esos cortes. Sin embargo, por sí solos no garantizan las medidas reales del componente terminado. MIT OpenCourseWare describe la relación fundamental del torno como una pieza giratoria y una herramienta con posición controlada; la guía de torneado externo de Sandvik Coromant distingue entre avances axiales, de perfil y frontales. [1] [2]

«CNC» hace referencia al control numérico por computadora de los movimientos y funciones de la máquina. Un torno manual puede producir las mismas características básicas cilíndricas; un programa CNC coordina movimientos repetidos, posiciones de herramienta y secuencias. La distinción clave para un plano sigue siendo física: la arista de corte debe alcanzar la superficie requerida y la pieza debe mantenerse correctamente ubicada durante el corte. Un programa no puede alcanzar detrás de un hombro bloqueado ni sostener una pared delgada sin soporte simplemente añadiendo más coordenadas.
La pieza puede permanecer sujeta en una misma posición durante varios pasos de corte, pero una cara trasera terminada o una característica oculta por las mordazas puede requerir una segunda sujeción. Asimismo, un centro de torneado con taladro motorizado puede hacer girar una herramienta para generar una característica secundaria; esto no modifica el principio normal de torneado. Mantener separados el torneado convencional y el mecanizado secundario equipado evita que la descripción de una máquina se convierta en una promesa infundada sobre la pieza.
Formas que el torneado genera naturalmente
Imagine una línea que pase por el husillo y el centro del soporte. Una superficie que pueda generarse mediante la rotación de dicha línea es un candidato natural para torneado: un cilindro, un cono, una cara anular, un taladro concéntrico o una ranura circunferencial. La tabla relaciona la característica terminada con una operación probable. Se trata de un mapa de rutas, no de una instrucción para ejecutar todos los cortes listados en cada pieza.
| Característica terminada | Operación probable | Donde cambia la ruta |
|---|---|---|
| Diámetro exterior, escalón o cono | Torneado longitudinal externo o de perfil | Un hombro o un rebaje debe ser accesible con la herramienta y su porta-herramientas completos. |
| Cara frontal plana o asiento anular | Refrentado | El extremo opuesto puede quedar oculto en la primera sujeción o dejarse tras la separación del material en barra. |
| Apertura centrada inicial | Taladrado axial u otra operación de conformación de orificios | Una apertura taladrada no constituye automáticamente un taladro acabado con ajuste definido. |
| Diámetro interior controlado o escalón interno | Torneado interno, comúnmente denominado mandrinado | El cuerpo de la barra requiere holgura de entrada, alcance, estabilidad y salida de virutas. |
| Ranura circunferencial | Ranurado externo, frontal o interno según exija la geometría | Estas son ubicaciones de ranura distintas; el anillo, junta o holgura seleccionados definen la forma final. |
| Rosca cilíndrica | Rosca torneada o un método adecuado alternativo de conformación de roscas | La forma especificada, el paso, la longitud útil y la salida de la herramienta determinan la ruta. |
| Taladro lateral, ranura lateral o superficie plana para llave | Mecanizado con herramienta impulsada o una configuración independiente de fresado | Esta característica no proviene del torneado axisimétrico ordinario. |

Tres distinciones son inmediatamente relevantes. Primero, el taladrado crea una abertura, mientras que el mandrinado puede mecanizar su pared hasta un perfil interno especificado; un taladro de holgura puede no requerir mandrinado alguno. Segundo, una ranura en el diámetro exterior no emplea el mismo enfoque de herramienta que una rebaja circular en una cara frontal. Tercero, una forma roscada puede fabricarse en un torno, pero «pieza torneada» no implica que cada característica deba cortarse exclusivamente con una herramienta de torneado de punta simple. La guía de tornos del MIT describe estas operaciones separadas, mientras que la orientación de Sandvik sobre mandrinado interno explica por qué el diámetro y la profundidad del agujero limitan la barra de mandrinado. [1] [3]
Para una comparación más detallada entre torneado de diámetro exterior, refrentado, ranurado y corte de separación, utilice la guía de operaciones de torneado. Para conocer la diferencia entre un corte exterior y un mandrinado de acabado, consulte mandrinado frente a torneado. Las características terminadas indicadas en el plano determinan qué operaciones deben realizarse y verificarse.
Desde la pieza bruta hasta el componente torneado terminado
Considere un adaptador cilíndrico con dos diámetros exteriores, un escalón de asiento, un agujero central terminado y una cara trasera especificada. Se trata de una pieza hipotética, no de un proyecto real de VETCNC. Su forma final parece sencilla en CAD, pero una única trayectoria de herramienta no define toda la ruta de fabricación. El siguiente orden expresa dependencias; una taller puede modificar la secuencia de mecanizado según su pieza bruta, sistema de sujeción y máquina.
- Lea las superficies funcionales antes de elegir la materia prima. Identifique qué diámetro exterior se acopla a otro cuerpo, qué escalón lo asienta, si el agujero localiza otro componente y si la cara trasera establece la longitud total de montaje. Estas respuestas distinguen una dimensión de holgura de una interfaz controlada. La forma y el estado del material de la materia prima deben ser compatibles con el plano aprobado.
- Proporcione un primer punto de sujeción y espacio de corte accesible. La barra de material puede dejar exceso detrás del adaptador futuro para el plato de sujeción; una pieza bruta previamente cortada puede usar en cambio un diámetro exterior existente o una superficie de sujeción preparada. En cualquiera de los dos casos, las mordazas ocupan espacio físico. El primer punto de sujeción debe dejar accesibles las características frontales previstas y el enfoque de la herramienta, sin tratar una superficie terminada delicada como material desechable para sujeción.
- Cree las características rotacionales accesibles. El torneado externo establece los diámetros escalonados; el refrentado establece una cara frontal accesible. Si la pieza bruta es maciza, una operación axial de creación de agujero precede a cualquier mandrinado de su pared. Un agujero ya presente en una tubería modifica dicha secuencia. El agujero solo requiere un pasada final de mandrinado cuando su función y su estado inicial así lo exigen. Las ranuras o roscas se añaden únicamente si el diseño lo especifica.
- Resuelva el extremo oculto. Si el adaptador procede de barra, el corte de separación lo libera pero puede dejar una saliente o rebaba. Si su cara trasera define un asiento o la longitud total, puede requerirse una segunda sujeción y una operación de refrentado. Si dicho extremo es únicamente una superficie de holgura, puede bastar otra condición aceptada del borde. El manual de torneado de Sandvik Coromant describe el compromiso entre calidad y eficiencia en el extremo de corte; no prescribe una secuencia única de acabado para todos los componentes. [7]
- Inspeccione el estado aprobado. Mida los diámetros de ajuste y el agujero en la condición en la que se acepta la pieza. Si su relación entre sí o con la cara de asiento afecta el montaje, el plano debe incluir un requisito geométrico adecuado y un método de inspección, no meras lecturas individuales de tamaño.

Esta ruta también explica por qué «una sola configuración» y «una sola máquina» son afirmaciones distintas. Varias operaciones pueden realizarse en una misma máquina mientras la pieza permanece sujeta, se invierte o se transfiere más de una vez. Cada cambio en la sujeción puede afectar qué superficies son accesibles y qué relaciones deben controlarse. La ruta debe evaluarse frente a la pieza final, no frente al número de nombres de herramientas listados en un folleto.
Tres piezas que ilustran cuándo el torneado es apropiado
Árbol escalonado. Un árbol con asientos para rodamientos, un resalto y una rosca en el extremo está organizado fundamentalmente alrededor de un solo eje. El torneado puede producir los diámetros expuestos, la cara y la rosca mientras se sujetan adecuadamente. El problema de fabricación no radica en que «las piezas redondas son fáciles»; un tramo largo y de pequeño diámetro puede deformarse por flexión, y un resalto de asiento debe mantener la relación dimensional prevista con su componente acoplado. El proceso sigue siendo liderado por el torneado, pero el soporte y la verificación forman parte indispensable de la ruta de mecanizado.
Manguito con brida. Un manguito presenta tanto un diámetro exterior como un agujero que pueden localizar otras piezas, y una cara de brida que establece la posición axial. El torneado puede trabajar tanto en superficies externas como internas, siempre que la barra de mandrinado alcance la longitud útil del agujero y la sección delgada pueda sujetarse sin deformación inaceptable. Un taladro en la pieza bruta inicial solo resuelve cómo entra la barra; no establece el tamaño, el acabado ni la relación axial del agujero tras la liberación del manguito.

Adaptador con puerto lateral. Un adaptador puede tener diámetros externos (OD), caras y agujeros taladrados mecanizados por torneado, además de un puerto radial para fluido. El cuerpo principal sigue siendo un candidato sólido para torneado, pero el torneado convencional axisimétrico no permite ubicar el puerto radial en un ángulo determinado ni abrirlo a través de la pared. Puede mecanizarse en un centro de torneado compatible que cuente con las herramientas motorizadas y opciones de posicionamiento necesarias, o bien el componente separado puede enviarse a una fresadora. También puede requerirse una condición específica en el borde interno donde el puerto se une al agujero, si el flujo, la limpieza o el ensamblaje dependen de ella.

Los ejes, casquillos y adaptadores pueden aparecer en muchos productos, pero su ruta de proceso sigue la geometría real, el material, la cantidad y los requisitos de aceptación. Una placa de montaje cuadrada con orificios roscados dispersos presenta una geometría principal distinta, incluso si uno de esos orificios es circular; en ese caso, una ruta liderada por fresado puede resultar más adecuada. La función de la pieza determina qué características son críticas.
Qué cambia con la configuración del torno
Un torno CNC convencional dispone de un husillo giratorio y un sistema de herramientas dispuesto para acceder a la pieza. La imagen habitual de torneado en dos ejes basta para explicar los diámetros externos (OD), las caras y las características axiales centradas. Las configuraciones reales de las máquinas pueden incorporar un contrapunto u otro soporte, un eje C para posicionar el husillo con precisión, portaherramientas motorizados axiales o radiales, movimiento en eje Y o un segundo husillo. Estas opciones modifican qué características y caras pueden mecanizarse sin trasladar la pieza a otra máquina. El manual de tornos de Haas Automation identifica el husillo, el plato y la torreta, y marca el contrapunto y la unidad de accionamiento del eje C como opciones en su familia ilustrada de máquinas. [4]
Las herramientas motorizadas hacen girar una fresa para operaciones como taladrado, fresado o ranurado en un centro de torneado adecuadamente equipado. Las herramientas axiales se acercan a un extremo; las radiales, a la circunferencia. La máquina también necesita un método apropiado para posicionar la pieza y desplazar la fresa a lo largo de la trayectoria requerida. El manual del operador de tornos de Haas describe este trabajo secundario en tornos compatibles. No indica que todos los tornos dispongan de dichos portaherramientas, ni que una ranura lateral específica sea factible sin los ejes y holguras adecuados. [5]

Un segundo husillo o un sistema de transferencia puede exponer la cara posterior sin necesidad de un nuevo apriete manual con plato en algunas máquinas. Esto puede reducir la manipulación, pero no elimina la necesidad de inspeccionar las relaciones entre cara frontal y posterior. Un torno más sencillo, combinado con una configuración independiente de fresado o un segundo torneado, también puede ser la ruta correcta. Las diferencias detalladas entre herramientas motorizadas, indexación del husillo y ejes adicionales se tratan en la guía de herramientas motorizadas y torneado-fresado. Para términos relacionados con el tamaño de la máquina, como capacidad de barra, altura de giro y longitud de torneado, utilice la guía de especificaciones de tornos, en lugar de considerar un número de catálogo como un límite definitivo para la pieza terminada.
Sujeción, acceso y medición definen el resultado final
Una herramienta de torneado solo puede mecanizar una superficie mientras la pieza esté firmemente sujeta y todo el conjunto de herramienta tenga espacio suficiente para acceder a ella. Una proyección larga y esbelta puede flexionarse bajo la carga de corte; una camisa delgada puede deformarse bajo la presión de las mordazas y recuperar su forma tras liberarla. Se trata de problemas distintos, por lo que una instrucción genérica de «ajuste estrecho» no resuelve ninguno de los dos. El primero requiere una ruta que considere la distancia entre puntos de soporte y el refuerzo necesario. El segundo exige una ruta y una condición de inspección que reflejen la pieza liberada. Las implicaciones detalladas de diseño se explican en la guía de diseño para torneado CNC.

El torneado interno añade un segundo límite de acceso. La punta de corte, el portaherramientas y la barra de mandrinado deben entrar todos por la abertura, alcanzar la longitud final requerida y dejar espacio para la evacuación de virutas. Sandvik Coromant identifica el gran voladizo, la flexión, las vibraciones y la evacuación de virutas como restricciones interrelacionadas en el torneado interno. Elegir una barra de mayor diámetro puede mejorar la estabilidad únicamente si el agujero ofrece suficiente holgura; el diámetro y profundidad reales determinan qué conjunto cabe efectivamente. Por tanto, un agujero CAD profundo dentro de un cuerpo no constituye prueba de que toda su pared interna pueda acabarse con una herramienta determinada. [3]
La inspección debe seguir la función de la característica. Una lectura de diámetro en un OD establece ese tamaño medido en esa ubicación concreta; no garantiza que un agujero separado comparta su eje. Una cara puede tener un acabado superficial local aceptable, aunque su orientación o posición axial sigan fallando en el ensamblaje. Cuando la relación entre características es relevante, el plano puede especificar los datums y controles geométricos requeridos mediante la norma de dibujo aplicable. ASME Y14.5 proporciona el lenguaje para tales requisitos; su alcance público no asigna una tolerancia por defecto a este adaptador. [6]

Estas condiciones no hacen que el torneado sea intrínsecamente inexacto. Explican por qué la exactitud corresponde a una característica específica, una configuración determinada, un estado del material y un método de verificación definidos. Las especificaciones de posicionamiento de la máquina, una plaquita seleccionada y una dimensión nominal CAD son cosas distintas de una pieza medida y aceptada.
Cuándo elegir torneado, fresado o ambas técnicas
Comience con las superficies que hacen funcionar la pieza. Si sus diámetros de localización, agujero, superficie de sellado y escalón comparten principalmente un mismo eje, una ruta liderada por torneado es un candidato sólido. Si la forma funcional es un bloque con múltiples caras planas, cavidades y orificios ubicados a partir de esos planos, el fresado puede ser la ruta inicial natural. Si la pieza combina un cuerpo rotacional sustancial con algunas características laterales, una ruta de torneado más operaciones secundarias suele conservar los útiles cortes axisimétricos mientras proporciona una vía para el trabajo no redondo. Se trata de una criba inicial basada en la geometría, no en una clasificación universal por coste o calidad.
Por ejemplo, el adaptador con puerto lateral mostrado arriba no debe describirse como «no torneable». Sus interfaces concéntricas sí pueden tornearse; el puerto requiere un movimiento de corte independiente y una ubicación angular específica. Por el contrario, una carcasa cuadrada no debe convertirse automáticamente en un trabajo de torneado únicamente porque un orificio central pueda mandrinarse. Pregúntese qué proceso genera la mayor proporción de la geometría funcional con sujeción segura y herramientas accesibles, y luego compare toda la ruta de mecanizado, incluidas las transferencias y las mediciones. La comparación entre torno y fresadora desarrolla esa decisión para geometrías mixtas.
El material, la forma de la pieza en bruto, la cantidad y el estado final especificado pueden modificar la respuesta. Una fundición con un diámetro exterior casi definitivo puede requerir solo torneado local de las superficies de ajuste. Una pieza fabricada a partir de barra con ranuras laterales extensas puede necesitar un fresado sustancial, incluso si el material inicial es redondo. Ninguna de estas afirmaciones determina cuál trabajo resulta más económico sin un plano común y condiciones entregadas comparables.
¿Qué hace práctica una cotización para una ruta de torneado?
La pieza completa implica más trabajo que el corte exterior visible. La pieza en bruto debe adquirirse y sujetarse; cada herramienta necesita acceso; un extremo oculto puede requerir otra sujeción; los detalles fuera del eje pueden necesitar herramientas motorizadas o una segunda máquina; y las relaciones críticas exigen inspección adecuada. El grado y estado del material afectan tanto la pieza terminada requerida como el plan de corte. La cantidad modifica cómo se distribuye el trabajo de puesta a punto entre las piezas, pero ningún tamaño fijo de lote convierte automáticamente al torneado o al fresado en la opción ganadora.
Un plano útil permite al planificador de procesos visualizar las interfaces terminadas, en lugar de deducirlas. Identifica el material y su estado, la geometría final, las dimensiones funcionales, las caras finales y los agujeros que posicionan el conjunto, cualquier relación geométrica requerida, la especificación de roscas o ranuras, y el estado aceptado del borde o superficie cuando este afecta la función. No es necesario prescribir una marca específica de plaquitas ni todas las trayectorias de herramienta. Si un orificio radial puede desplazarse libremente alrededor de la circunferencia sin alterar su función, no imponga accidentalmente una orientación angular a partir de una vista CAD. Si debe alinearse con otra característica, especifique explícitamente dicha relación.
El mismo principio se aplica al comparar cotizaciones: pregúntese si cada ruta incluye las mismas caras terminadas, características secundarias, estado del material, cantidad y alcance de inspección. Un precio bajo para un ciclo de torneado de primera cara no es directamente comparable con el precio de un componente totalmente terminado y medido. Una vez que la geometría y los criterios de aceptación estén claros, la selección del proceso pasa a ser una discusión sobre rutas factibles, y no sobre etiquetas de procesos.
Preguntas sobre torneado CNC
¿Es lo mismo el torneado CNC que un torno CNC?
El torneado es el proceso de corte; un torno CNC o centro de torneado es una máquina que lo ejecuta. La misma máquina también puede perforar, mandrinar, ranurar, roscar o, si está equipada, realizar operaciones con herramientas motorizadas. Las opciones instaladas y el plan de sujeción de la pieza determinan la ruta completa.
¿Puede el torneado CNC realizar un orificio en una pieza maciza?
Un torno puede realizar una abertura inicial centrada mediante una broca axial. Posteriormente, el torneado interno o el mandrinado pueden ampliar o acabar una abertura existente cuando la función del agujero así lo requiera. Un simple orificio de holgura puede necesitar únicamente perforación; un agujero de localización precisa requiere su propia especificación de acabado e inspección. [1]
¿Puede una pieza torneada tener planos o orificios descentrados?
Sí. Las características redondas pueden tornearse, mientras que los planos y los orificios descentrados requieren un movimiento de corte distinto. Una máquina compatible puede utilizar herramientas motorizadas y los ejes de posicionamiento necesarios; de lo contrario, una configuración de fresado independiente puede generarlos. «Pieza torneada» describe la ruta principal, no una prohibición de características secundarias.
¿Garantiza el torneado CNC una tolerancia estándar única?
No. Los requisitos finales corresponden a la característica particular, al estado del material, a la configuración y al plan de inspección. El ajuste del diámetro exterior, el tamaño del agujero y su relación de coaxialidad son requisitos independientes. Especifique lo que necesita el ensamblaje y evalúe la ruta completa; la precisión de posicionamiento de una máquina no constituye una tolerancia general para la pieza terminada.
Fuentes técnicas
- Massachusetts Institute of Technology OpenCourseWare. Torno, 2004, pp. 2–5. Principio del elemento giratorio y operaciones distintas de torneado, refrentado, perforación, mandrinado y separación.
- Sandvik Coromant. Torneado externo. Avances de herramienta para torneado longitudinal, de contorno y de refrentado.
- Sandvik Coromant. Torneado interno. Diámetro y profundidad del agujero, voladizo de la barra de mandrinado y evacuación de virutas.
- Haas Automation. Manual del operador de torno: 1. Introducción al torno. Mandril, husillo, torreta y opciones de soporte y eje C dependientes de la configuración.
- Haas Automation. Manual del operador de torno – NGC – 2025, §§6.18–6.20. Herramientas motorizadas axiales y radiales para fresado, perforación y ranurado secundarios en tornos compatibles.
- ASME. Y14.5 – Acotación y tolerancias, 2018, ámbito público de Y14.5. Lenguaje de planos y modelos para dimensiones, referencias y relaciones geométricas.
- Sandvik Coromant. Manual de torneado, capítulo sobre separación y ranurado. Compromisos entre el corte final, las rebabas y el acabado.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


