På denna sida
CNC-svarvning avlägsnar material från ett roterande arbetsstycke medan ett skärande verktyg följer en programmerad bana. Det är ett naturligt sätt att tillverka yttre diametrar, steg, koniska ytor, slutytor, koncentriska hål, cirkulära urgrävningar och många typer av gängor. Komponentens rotationsaxel är den organisatoriska egenskapen: om de viktiga ytorna delar denna axel är svarvning vanligtvis den första processen som undersöks. Ett sidohål, en vredplan eller en annan egenskap som inte upprepas runt axeln kan kräva drivna verktyg eller en separat fräsoperation.
En komponent kräver fortfarande en lämplig blanka och ett säkert grepp, tillträde till båda ändarna där det krävs, en metod att slutföra dess funktionella ytor samt mätningar som överensstämmer med ritningen. Dessa villkor kopplar skärningsrörelsen till den färdiga komponenten. Sidan för CNC-svarvtjänst beskriver VETCNC:s kommersiella omfattning.
Hur CNC-svarvning skär ett roterande arbetsstycke
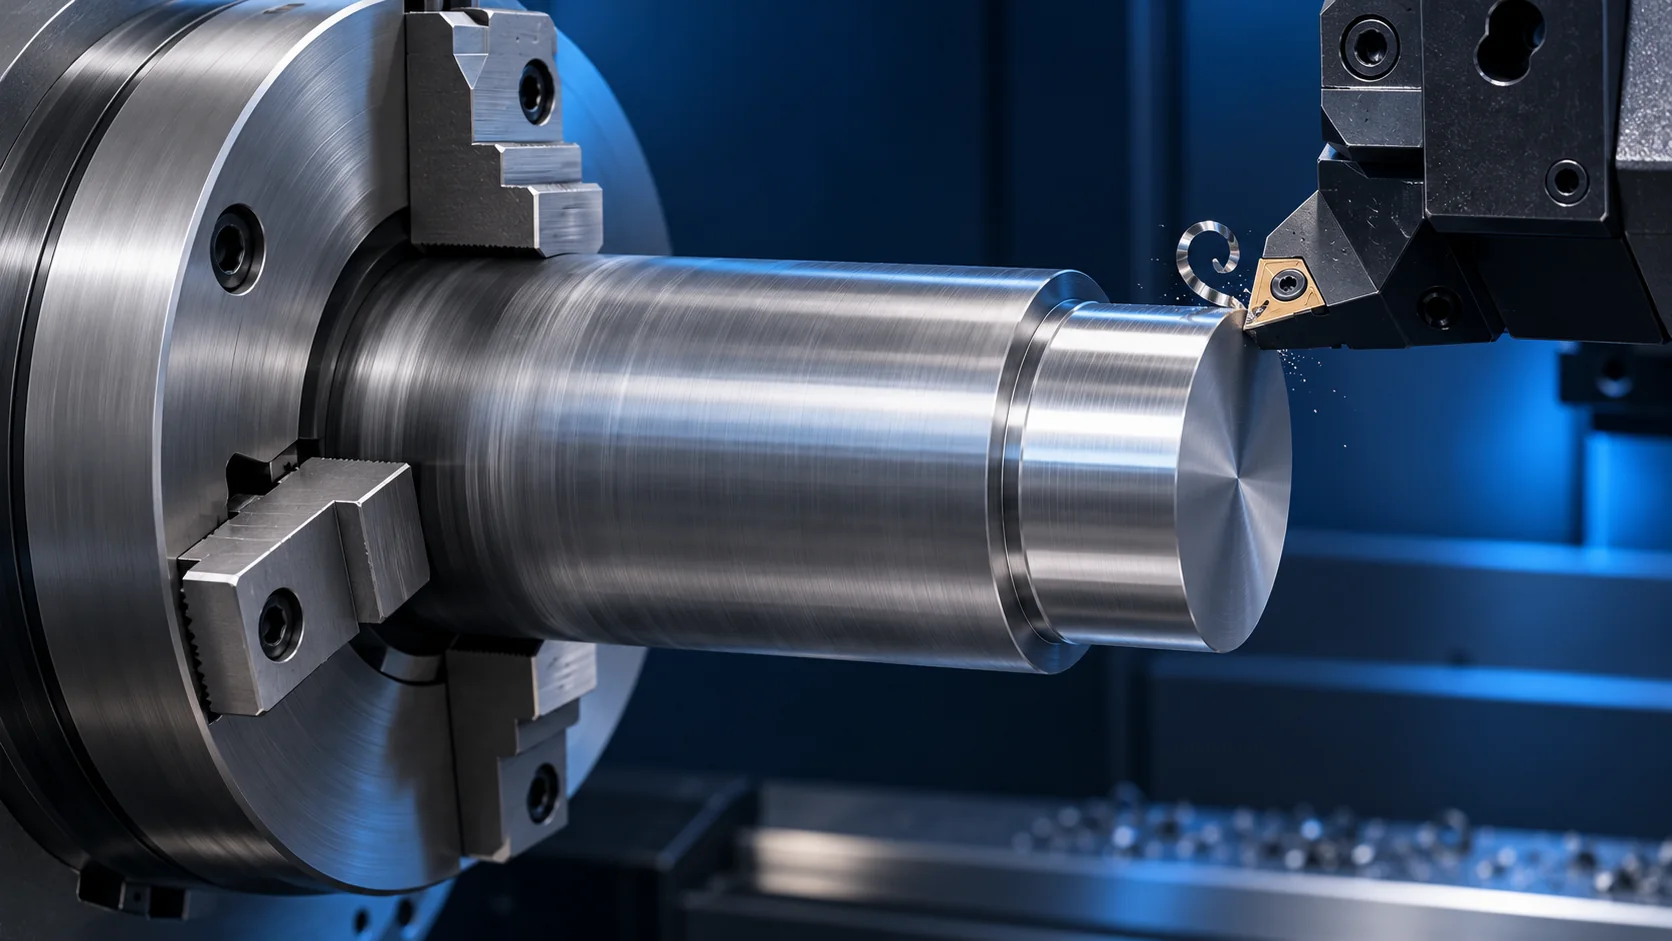
Vid vanlig svarvning roterar spindeln blankan i en chuck eller en annan lämplig uppspänningsanordning. En skärande egg hålls i en hållare medan maskinen rör den relativt till den roterande ytan. Matning längs rotationsaxeln kan minska en yttre diameter över en längd; matning över en slutyta kan avlägsna material radiellt och skapa en plan slutyta. En varierande bana kan producera en konisk yta eller en stegprofil. Maskinens styrda glidbanor, verktygspositioner och program avgör var dessa skärningar utförs. De bevisar dock inte, i sig själva, vilka mått den färdiga komponenten har. MIT OpenCourseWare beskriver den grundläggande svarvrelationen som ett roterande arbetsstycke och ett positionsstyrda verktyg; Sandvik Coromants handledning för extern svarvning skiljer mellan axial matning, profilmatning och ansiktsmatning. [1] [2]

“CNC” syftar på datornumerisk styrning av maskinens rörelser och funktioner. En manuell svarv kan producera samma grundläggande rundade ytor; ett CNC-program koordinerar upprepade rörelser, verktygspositioner och sekvenser. Den viktiga skillnaden för en ritning är fortfarande fysisk: skärande egg måste nå den krävda ytan och arbetsstycket måste förbli korrekt placerat under skärningen. Ett program kan inte nå bakom en blockerad axelskuldra eller hålla en osupporterad tunn vägg endast genom att lägga till fler koordinater.
Komponenten kan förbli i ett och samma grepp för flera skärningar, men en färdig bakre yta eller en egenskap som döljs av chuckbackarna kan kräva ett andra grepp. Likaså kan en svarvcentralt med drivet borr rotera ett verktyg för en sekundär egenskap; detta ändrar inte det normala svarvprincipen. Att hålla vanlig svarvning och utrustad sekundär bearbetning åtskilda förhindrar att en maskinbeskrivning blir en obefogad löfte om komponentens egenskaper.
Formerna som svarvning naturligt skapar
Tänk dig en linje genom spindeln och blankans centrum. En yta som kan svepas runt denna linje är en naturlig kandidat för svarvning: en cylinder, kon, ringformad yta, koncentriskt hål eller omgivande urgrävning. Tabellen kopplar den färdiga egenskapen till en trolig operation. Det är en vägbeskrivning, inte en instruktion att utföra varje listad skärning på varje komponent.
| Färdig egenskap | Trolig operation | Där vägen ändras |
|---|---|---|
| Yttre diameter, steg eller konisk yta | Extern längd- eller profilsvavning | En axelskuldra eller en urgrävning måste vara tillgänglig för hela verktyget och dess hållare. |
| Plan slutyta eller ringformig säte | Ansiktsbearbetning (facing) | Den fjärran änden kan vara dold i det första greppet eller kvarstå efter avskiljning från stångmaterial. |
| Initial centrerad öppning | Axial borrning eller ett annat hålframställningssteg | En borrning är inte automatiskt ett färdigt passningshål. |
| Kontrollerad innerdiameter eller inre steg | Inre svarvning, vanligen kallad borrning | Stångkroppen kräver inmatningsutrymme, nåbarhet, stabilitet och avlopp för spån. |
| Omkretsvis urholkning | Yttre, ansikts- eller inre urholkning beroende på geometrin | Detta är skilda urholkningspositioner; den valda ringen, tätningsytan eller friytan definierar den slutliga formen. |
| Cylindrisk gänga | Gängsvarvning eller en annan lämplig gängframställningsmetod | Den angivna formen, gångavståndet, användbara längden och verktygsets utgång bestämmer vägen. |
| Sidohål, sidourholkning eller vredplan | Bearbetning med drivet verktyg eller en separat fräsningssättning | Funktionen uppstår inte från vanlig axissymmetrisk svarvning. |

Tre skillnader är omedelbart avgörande. Först: borrning skapar en öppning, medan borrning (boring) kan bearbeta dess vägg till en specificerad inre profil; ett fritt hål kan över huvud taget inte kräva någon borrning. Andra: en urholkning på ytterdiametern är inte samma verktygsansats som en cirkulär urholkning i en ändyta. Tredje: en gängform kan framställas på ett svarv, men ett “svarvat komponent” innebär inte att varje funktion måste bearbetas med ett envärdigt svarvverktyg. MIT:s svarvhandbok beskriver dessa separata operationer, medan Sandviks riktlinjer för inre svarvning förklarar varför hålets diameter och djup begränsar stången. [1] [3]
För en närmare jämförelse mellan ytterdiametersvarvning, ansiktsbearbetning, urholkning och avskärning, använd guiden för svarningsoperationer. För skillnaden mellan en ytterbearbetning och en slutförda borrning, se borrning kontra svarvning. De färdiga funktionerna på ritningen avgör vilka operationer som måste utföras och verifieras.
Från råmaterial till färdig svarvad komponent
Tänk på en cylindrisk adapter med två ytterdiametrar, en sätesaxel, ett centralt färdigborrat hål och en specificerad baksida. Detta är en hypotetisk komponent, inte ett rapporterat VETCNC-projekt. Dess slutliga form ser enkel ut i CAD, men en enda verktygsväg kan inte definiera hela tillverkningsvägen. Följande ordning uttrycker beroenden; en verkstad kan ändra skärningssekvensen för att anpassa den till sitt råmaterial, uppspänning och maskin.
- Läs de funktionella ytorna innan du väljer råmaterial. Identifiera vilken ytterdiameter som passar en motkomponent, vilken axel som sitter mot den, om hålet positionerar en annan komponent och om baksidan fastställer monteringslängden. Dessa svar skiljer en fritt dimensionerad mått från en kontrollerad gränsyta. Råmaterialform och materialtillstånd måste vara kompatibla med den godkända ritningen.
- Ge en första greppytta och exponerat skärutrymme. Stångmaterial kan lämna material bakom den framtida adaptern för chucken; ett förskuret råmaterial kan istället använda en befintlig ytterdiameter eller en förberedd uppspänningsyta. I båda fallen upptar käkarna faktiskt utrymme. Det första greppet måste lämna de avsedda främre funktionerna och verktygets tillvägagångssätt tillgängliga utan att behandla en delikat färdigyta som försumbart klämytmaterial.
- Skapa de tillgängliga rotationsfunktionerna. Yttre svarvning etablerar de stegeformade diametrarna; ansiktsbearbetning etablerar en tillgänglig ändyta. Om råmaterialet är massivt utförs en axial hålbearbetning innan någon borrning av dess vägg. Ett redan befintligt hål i rörmaterial ändrar denna sekvens. Hålet kräver endast en slutförande borrningspass när dess funktion och ursprungliga tillstånd kräver det. Urholkningar eller gängor läggs endast till om konstruktionen kräver dem.
- Lös den dolda änden. Om adaptern kommer från stångmaterial separeras den genom avskärning, men detta kan lämna en liten rest eller en burk. Om baksidan bestämmer en sätesyta eller total längd kan den behöva en andra uppspännings- och ansiktsbearbetningsoperation. Om den änden endast är en fritt dimensionerad yta kan ett annat accepterat kanttillfälle räcka. Sandvik Coromants svarvhandbok beskriver avvägningen vid avskärningens ände; den preskriver inte en enda slutförande sekvens för varje komponent. [7]
- Granska den frigivna tillståndet. Mät passningsdiametrar och hål i det tillfälle då komponenten godkänts. Om deras förhållande till varandra eller till sättytan påverkar monteringen kräver ritningen ett lämpligt geometriskt krav och en kontrollmetod, inte bara separata storleksmätningar.

Denna tillvägagångssätt förklarar också varför ”en uppspännning” och ”en maskin” är olika påståenden. Flera bearbetningsoperationer kan utföras på en maskin medan komponenten hålls, vänds eller överförs mer än en gång. Varje förändring av greppet kan påverka vilka ytor som är tillgängliga och vilka förhållanden som måste kontrolleras. Tillvägagångssättet ska bedömas utifrån den färdiga komponenten, inte utifrån antalet verktygsnamn i en broschyr.
Tre komponenter som visar när drejning är lämplig
Stegad axel. Den stegade axeln har lagersäten, en axelansats och en ändgänga och är främst utformad kring en axel. Vid lämplig uppspänning kan de åtkomliga diametrarna, ändytan och gängan svarvas. Tillverkningsutmaningen är inte att “runda delar är enkla”; ett långt avsnitt med liten diameter kan böja sig, och en anliggande axelansats kräver den avsedda relationen till sin motdel. Svarvning är fortfarande huvudprocessen, med stöd och kontroll som delar av bearbetningen.
Flänsad sleeve. En sleeve har både en ytterdiameter och ett hål som kan placera andra komponenter, med en flänsyta som ställer in axialpositionen. Drejning kan bearbeta både yttre och inre ytor, förutsatt att borrstången når den användbara borrningslängden och att tunnväggiga delar kan hållas utan oacceptabel deformation. Ett hål i det ursprungliga blankstycket anger endast hur borrstången kommer in; det fastställer inte hålets slutliga storlek, ytkvalitet eller axiella förhållande efter att sleeve:n frigivits.

Sidopåsluten adapter. En adapter kan ha drejade ytterdiametrar, ytor och ett hål samt en radial vätskeport. Huvudkroppen förblir en stark kandidat för drejning, men vanlig axissymmetrisk bearbetning kan inte placera den radiala porten vid en vald vinkel eller öppna den genom väggen. En kompatibel drejcentral med nödvändiga drivna verktyg och positionsinställningsmöjligheter kan bearbeta den, eller den separerade komponenten kan skickas till en fräs. Den inre kanten där porten möter hålet kan också kräva ett specificerat villkor om strömning, rengöring eller montering är beroende av detta.

Axlar, bushingar och adaptorer förekommer i många produkter, men deras bearbetningsväg följer den faktiska geometrin, materialet, mängden och godkännandekraven. En fyrkantig monteringsplatta med spridda skruvhål har en annan primär geometri även om ett av hålen är cirkulärt; en frässtyrd väg kan vara mer lämplig. Komponentens funktion avgör vilka egenskaper som är kritiska.
Vad lattdesignen förändrar
En konventionell CNC-latt har en roterande spindel och ett verktygssystem anordnat för att nå arbetsstycket. Den vanliga tvåaxliga drejbilden räcker för att förklara ytterdiametrar, ytor och centrerade axiala egenskaper. Verkliga maskinkonfigurationer kan dock lägga till en dubbdocka eller annat stöd, en C-axel för styrd spindelposition, drivna axiala eller radiale verktygshållare, Y-axelrörelse eller en andra spindel. Dessa alternativ påverkar vilka egenskaper och sidor som kan nås utan att flytta komponenten till en annan maskin. Haas Automations latthandbok identifierar spindeln, chucken och tornet och markerar dubbdocka och C-axeldrift som alternativ på dess illustrerade maskinfamilj. [4]
Drivna verktyg roterar ett skärande verktyg för operationer såsom borrning, fräsning eller slitsning på en lämpligen utrustad drejcentral. Axiala verktyg närmar sig en ände; radiale verktyg närmar sig omkretsen. Maskinen kräver också en lämplig metod för att positionera arbetsstycket och röra verktyget längs den nödvändiga banan. Haas:s lattdriftshandbok beskriver sådan sekundärbearbetning på kompatibla lattar. Den visar inte att alla lattar har dessa verktygshållare, eller att en specifik sidoslitsning är möjlig utan rätt axlar och fria utrymmen. [5]

En andra spindel eller en överföringsanordning kan exponera en baksida utan ett separat manuellt spännsteg på vissa maskiner. Det kan minska hanteringen, men eliminerar inte behovet av att kontrollera förhållandet mellan framsidan och baksidan. En enklare svarvmaskin kombinerad med en separat fräs- eller andra svarvkonfiguration kan också vara den rätta lösningen. De detaljerade skillnaderna mellan drivna verktyg, spindelindexering och ytterligare axlar behandlas i live tooling- och mill-turn-guiden. För maskinstorleksbeteckningar såsom stavkapacitet, svängdiameter och svarvlängd ska du använda svarvspecifikationsguiden istället för att tolka en katalognr som en gräns för färdigdelens mått.
Uppspänning, tillgänglighet och mätning bestämmer det färdiga resultatet
Ett drejverktyg kan endast skära en yta medan arbetsstycket hålls säkert och hela verktygsmonteringen har utrymme att nå den. En lång, smal utskjutande del kan böja sig under skärbelastning; en tunnväggig sleeve kan deformeras under käktryck och återgå till sin ursprungliga form efter frigivning. Det är olika problem, så en generisk instruktion om ”tunga toleranser” löser inte båda. Det första kräver en tillvägagångssätt som tar hänsyn till spännvidd och stöd. Det andra kräver ett tillvägagångssätt och en kontrollmiljö som återspeglar den frigivna komponenten. De detaljerade konstruktionsimplikationerna finns i CNC-drejningskonstruktionsguiden.

Inre drejning lägger till en andra tillträdesgräns. Skärtippen, hållaren och borrstången måste alla kunna komma in i öppningen, nå den krävda färdiga längden och lämna utrymme för spån. Sandvik Coromant identifierar långt utskjutande, böjning, vibration och spånevakuering som sammankopplade begränsningar vid inre drejning. Att välja en större borrstång kan förbättra stabiliteten endast om hålet har tillräckligt med utrymme; den faktiska diametern och djupet styr vilken montering som passar. Ett CAD-hål djupt inne i en kropp är därför inte bevis för att hela dess inre vägg kan slutföras med ett visst verktyg. [3]
Inspektionen måste följa funktionen för det aktuella draget. En diametermätning på en yttre diameter (OD) fastställer den uppmätta storleken på just den platsen; den fastställer inte att ett separat hål delar samma axel. Ett ansikte kan ha en godtagbar lokal ytyta trots att dess orientering eller axiala position fortfarande misslyckas i monteringen. När sambandet är avgörande kan ritningen ange de krävda referensytorna och de geometriska kontrollerna med hjälp av den relevanta ritningsstandarden. ASME Y14.5 innehåller språk för sådana krav; dess offentliga omfattning tilldelar inte automatiskt någon standardtolerans till denna adapter. [6]

Dessa förhållanden gör inte snittning i sig otillförlitlig. De förklarar varför noggrannhet hör ihop med ett specificerat drag, en specifik monteringsuppsättning, ett visst materialtillfälle och en angiven verifieringsmetod. Maskinens positionsangivelser, ett valt skärande verktyg och en nominell CAD-dimension är olika saker än en mätbar, godkänd del.
När man väljer mellan snittning, fräsning eller båda
Börja med de ytor som gör att delen fungerar. Om dess lokaliseringssdiametrar, hål, tätningsyta och axiell axel huvudsakligen delar en gemensam axel är en snittningsbaserad tillvägagångssätt en stark kandidat. Om den funktionella formen är en blockform med flera plana ytor, fickor och hål som är placerade från dessa plan är fräsning ofta det naturliga utgångsläget. Om delen kombinerar en betydande rotationskropp med ett fåtal sidoytor är ett tillvägagångssätt med snittning plus sekundär bearbetning ofta lämpligt: det bevarar de användbara axialsymmetriska snitten samtidigt som det ger en väg för icke-runda arbetsoperationer. Detta är en geometribaserad första bedömning, inte en universell kostnads- eller kvalitetsrankning.
Till exempel bör den sidsportade adaptern ovan inte beskrivas som “icke-vridbar.” Dess koncentriska gränssnitt kan vridas; porten kräver en separat skärningsrörelse och en angiven vinkelläge. Omvänt bör ett fyrkantigt housing inte omvandlas till en vriduppgift enbart för att ett centralt hål skulle kunna borras. Undersök vilken process skapar den största andelen av den funktionella geometrin med säker fastspänning och tillgängliga verktyg, och jämför sedan hela bearbetningsvägen, inklusive överföringar och mätningar. jämförelsen mellan svarv och fräs utvecklar detta val för blandade geometrier.
Material, blankform, kvantitet och den specificerade slutstaten kan påverka svaret. En gjutning med nästan färdig ytterdiameter (OD) kan kräva endast lokal vridning av passytor. En stavdel med omfattande sidoslitsar kan kräva omfattande fräsning även om utgångsmaterialet är rundt. Ingen av dessa påståenden fastställer vilken uppgift som är billigare utan en gemensam ritning och jämförbara levererade förhållanden.
Vad gör en vridrutin praktisk att anbuda
Hela delen innebär mer arbete än den synliga yttre skärningen. Det ursprungliga blanket måste erhållas och spännas; varje verktyg kräver tillträde; en dold ände kan kräva en ny spännning; avaxiella detaljer kan kräva drivna verktyg eller en andra maskin; och kritiska förhållanden kräver lämplig kontroll. Materialklass och -tillstånd påverkar både den krävda färdiga delen och skärningsplanen. Kvanten påverkar hur inställningsarbetet fördelas över enskilda delar, men ingen fast batchstorlek gör vridning eller fräsning automatiskt fördelaktig.
En användbar ritning låter processplaneraren se de färdiga gränssnitten i stället för att gissa dem. Den anger materialet och dess tillstånd, den slutgiltiga geometrin, funktionella mått, de slutytor och hål som positionerar monteringen, eventuella krav på geometrisk relation, gäng- eller spårangivelser samt accepterat kant- eller yttillstånd där detta påverkar funktionen. Den behöver inte ange ett specifikt verktygsinsatsmärke eller varje verktygsväg. Om ett radiellt hål kan förflyttas runt omkretsen utan att påverka funktionen bör man inte oavsiktligt tvinga en vinkelläge från en CAD-vy. Om det måste justeras mot en annan funktion ska denna relation anges uttryckligen.
Samma princip gäller vid jämförelse av offertförslag: fråga om varje tillvägagångssätt inkluderar samma färdiga ytor, sekundära funktioner, materialtillstånd, kvantitet och omfattning av kontroll. Ett lågt pris för en första-sidan-svarvning är inte direkt jämförbart med ett pris för en fullständigt färdigbearbetad och mätad komponent. När geometrin och godkännandekriterierna är tydliga blir val av bearbetningsmetod en diskussion om genomförbara vägar snarare än om processbeteckningar.
Frågor om CNC-svarvning
Är CNC-svarvning samma sak som en CNC-svarv?
Svarvning är den skärande processen; en CNC-svarv eller svarvcenter är en maskin som utför den. Samma maskin kan även borra, släpa, spåra, gänga eller, om den är utrustad med drivna verktyg, utföra drivna verktygsoperationer. De installerade alternativen och delens uppspänningsplan bestämmer den fullständiga bearbetningsvägen.
Kan CNC-svarvning göra ett hål i en massiv del?
En svarv kan göra en centrerad initial öppning med en axial borr. Intern svarvning eller släpning kan sedan utvidga eller färdigbearbeta ett befintligt hål när hålets funktion kräver det. Ett enkelt passningshål kan kräva endast borrning; ett precisionshål för positionering kräver sitt eget färdigbearbetade och kontrollerade krav. [1]
Kan en drejd del ha plana ytor eller hål som inte är centrerade?
Ja. De cylindriska funktionerna kan drejas, medan plana ytor och icke-centrerade hål kräver en annan skärningsrörelse. En kompatibel maskin kan använda drivna verktyg och de nödvändiga positionsaxlarna; annars kan en separat fräsningssättning tillverka dem. Begreppet »drejd del« beskriver huvudtillverkningsvägen, inte ett förbud mot sekundära funktioner.
Garanterar CNC-drejning en standardtolerans?
Nej. Slutliga krav tillhör den enskilda funktionen, materialets tillstånd, sättningen och inspektionsplanen. En ytterdiameterpassning, en borrhålsstorlek och deras ömsesidiga axelförhållande är separata krav. Ange vad monteringen kräver och utvärdera hela tillverkningsvägen; en maskins positionsnoggrannhet är inte en allmän tolerans för färdigdelar.
Tekniska källor
- Massachusetts Institute of Technology OpenCourseWare. Drejbänk, 2004, sid. 2–5. Principen med roterande arbetsstycke och de skilda operationerna drejning, ansiktsbearbetning, borrning, borrning av befintligt hål (boring) och avskiljning.
- Sandvik Coromant. Yttre vändning. Längsgående, profil- och ansiktsvändningsverktygsmatning.
- Sandvik Coromant. Inre vändning. Håldiameter, djup, borrstångsöverhäng och spåntransport.
- Haas Automation. Driftmanual för svarv: 1. Svarv – Introduktion. Chuck, spindel, torn och konfigurationsberoende stöd samt C-axel-alternativ.
- Haas Automation. Driftmanual för svarv – NGC – 2025, §§6.18–6.20. Axial och radial livverktyg för sekundär fräsning, borrning och skårvärdning på kompatibla svarv.
- ASME. Y14.5 – Måttangivelser och toleranser, 2018, offentlig omfattning för Y14.5. Ritnings- och modellspråk för mått, referensytor och geometriska förhållanden.
- Sandvik Coromant. Vändningshandbok, kapitel om avskärning och urhuggning. Kompromisser mellan avskärningsända, burr och avslutande bearbetning.
Om VETCNC
VETCNC förmedlar en familjetillverkningsbakgrund till onlinebeställning av CNC-tjänster. Kevin har tio års erfarenhet från CNC-branschen och samarbetar med familjens fabriker i Kina samt ett bredare nätverk av partners. Målet är att göra tillverkningsavtalet, de tekniska kraven och ansvarsfördelningen tydliga innan en beställning placeras.
Läs Kevins historia →


