このページについて
CNC治具は、利用可能な基準から部品を正確に定位し、計画された切削に対しても部品を変形させず、工具および作業者に十分な作業空間を確保しなければなりません。その設計は、クランプのカタログからではなく、図面および加工工程順序から開始します。量産向けの治具では、他の作業者が同一手順で部品を装着できる接触配置と、取り外し・再装着後に定位が維持されているかを検証可能な検査計画が得られます。
本ガイドでは、フライス加工部品向けのこの接触配置の構築方法を解説します。面およびエッジによる定位が十分な場合と、穴ペアが有効な場合、追加の接触が定位精度を逆に悪化させる理由、および治具を量産用セットアップとして採用する前に検証する方法について述べます。当社の包括的な工具およびワークホルディングガイドでは、全体のセットアップおよび一般的な保持方法を比較しています。本項の課題は、保持方法を選定した後の治具設計です。
まず図面における関係性を確認し、次に各セットアップ時点での部品の加工状態を確認します。
完成された特徴部から定位することは、その特徴部が実際に存在するようになって初めて可能になります。図面上で重要な寸法を制御する面および穴を明記し、各加工工程の前にどの面および穴が利用可能かを明記します。粗加工用の未加工切断面は材料保持に使用できますが、機械加工済み取付面から位置が規定される完成ポケットの基準として、無意識にその未加工面が採用されてはなりません。取付面を作成する工程と、その取付面を利用する工程では、それぞれ異なる定位課題が生じます。
幾何公差枠内の基準参照は、要求事項の定義および評価方法を記述します。物理的な治具は製造用ツールであり、機能面に同様に接触する可能性がありますが、そのピン、パッドおよびクリアランスは、図面の基準参照枠を自動的に正確に模擬するものではありません。治具計画では、治具接触部、工作機械のワーク座標系および図面要求事項との関係を明確に記述する必要があります。図面言語はASME Y14.5で規定されています。NISTによる基準解析では、物理的基準シミュレータと製造中のワーク位置決めに用いる特徴部との区別が説明されています。[1] [2]
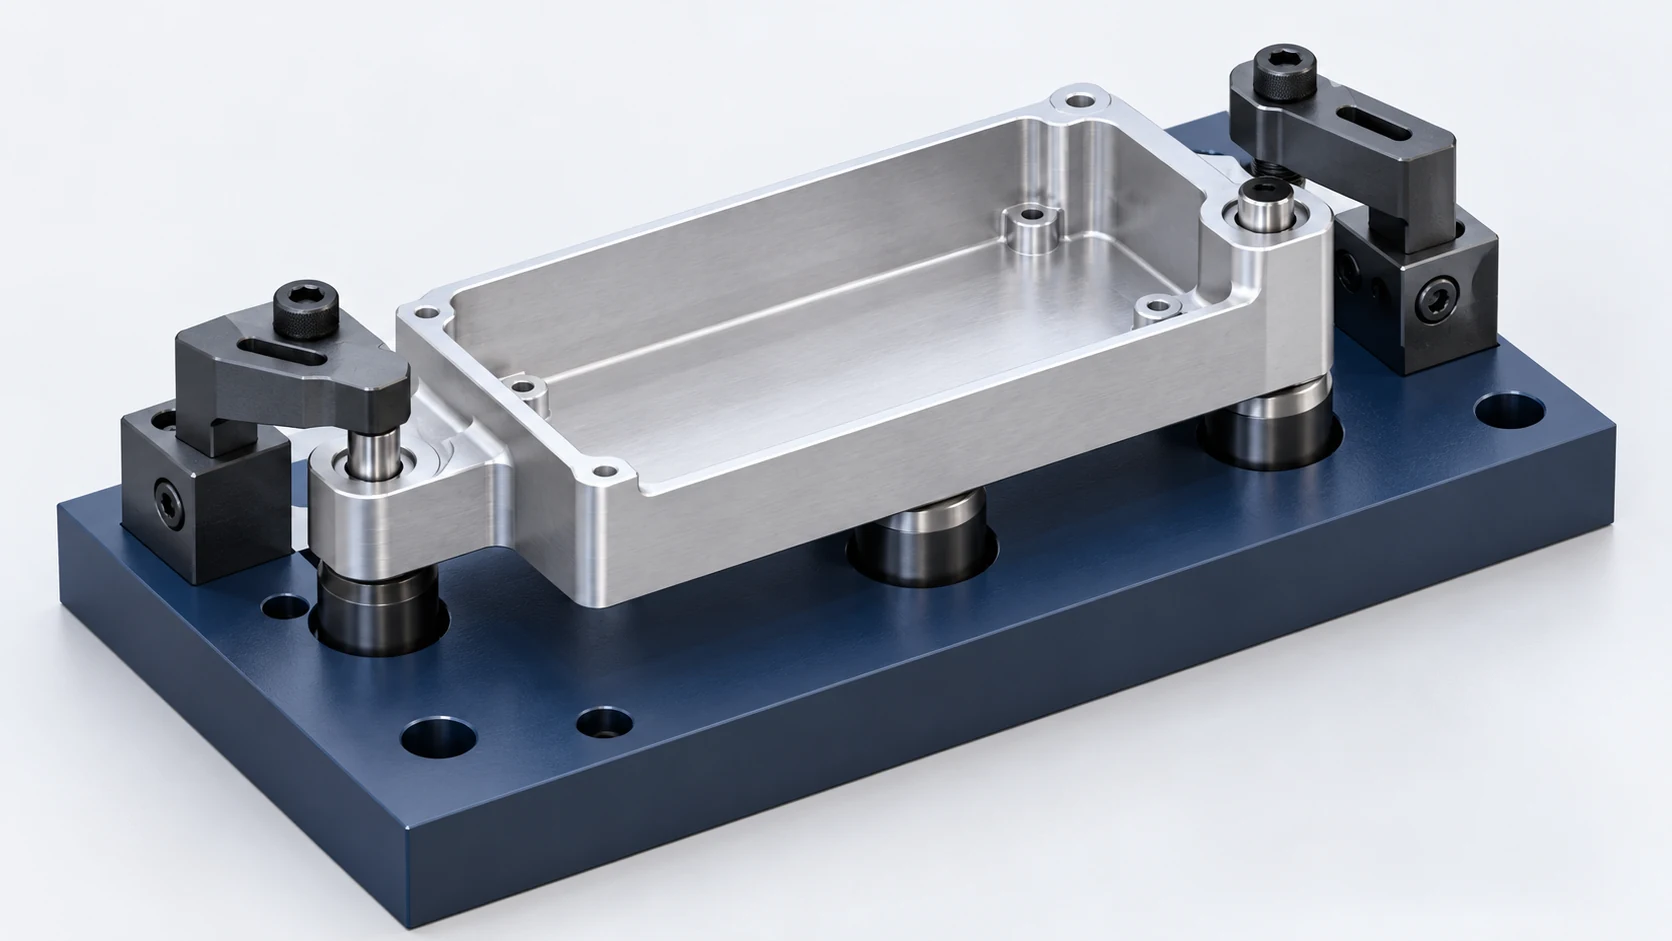
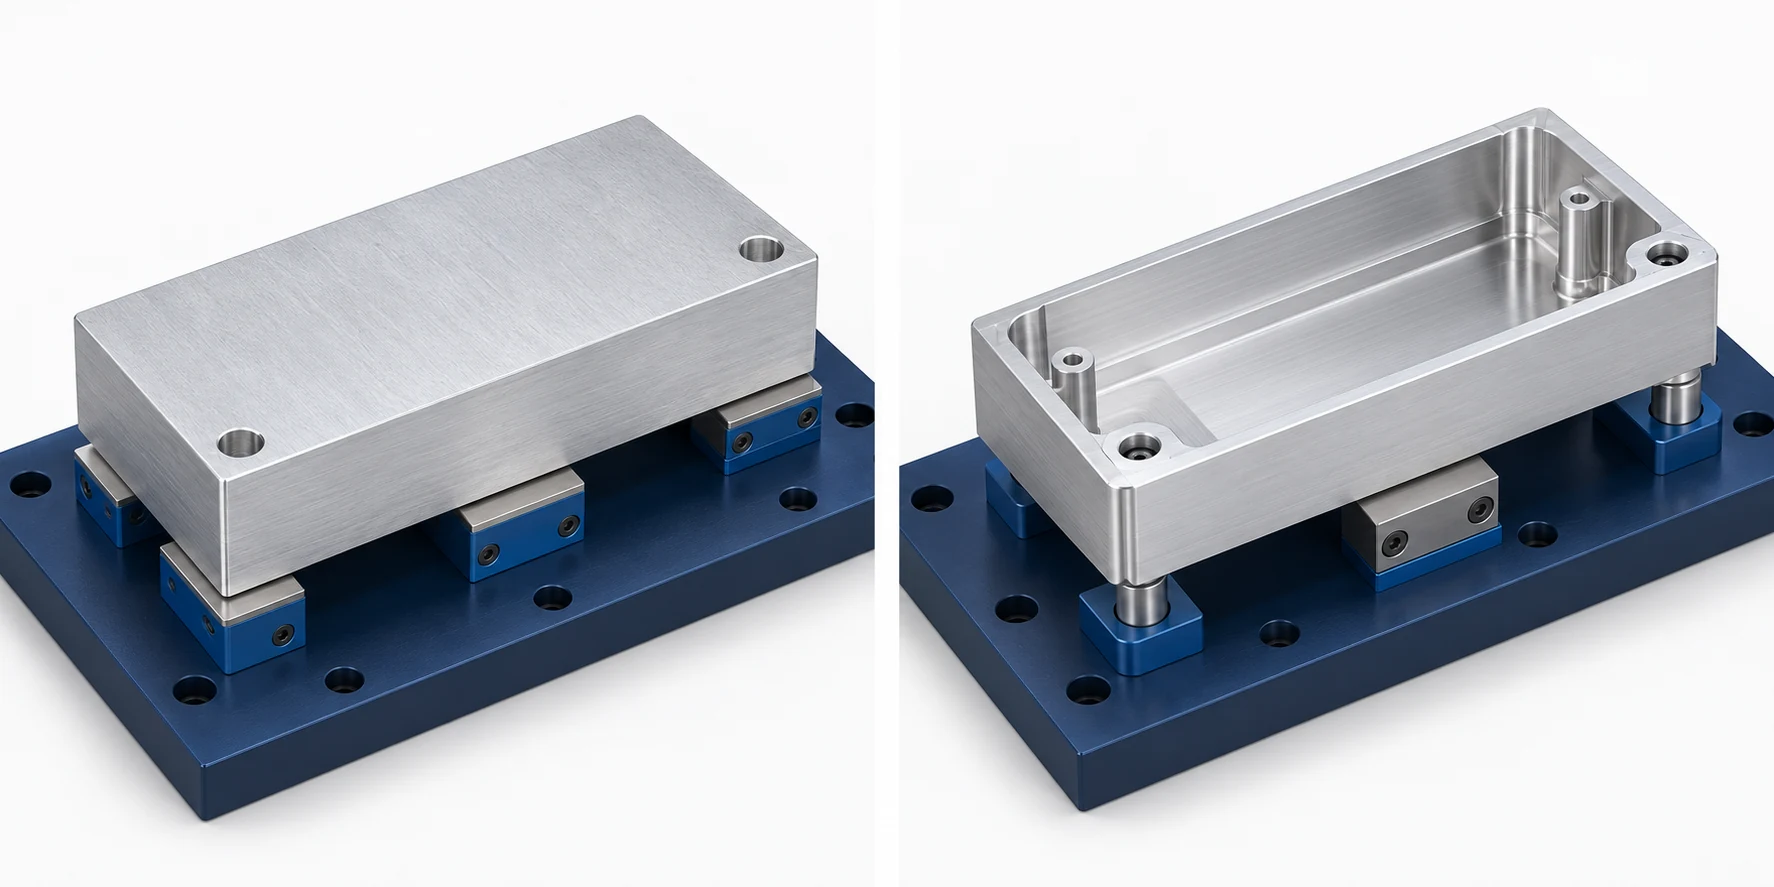
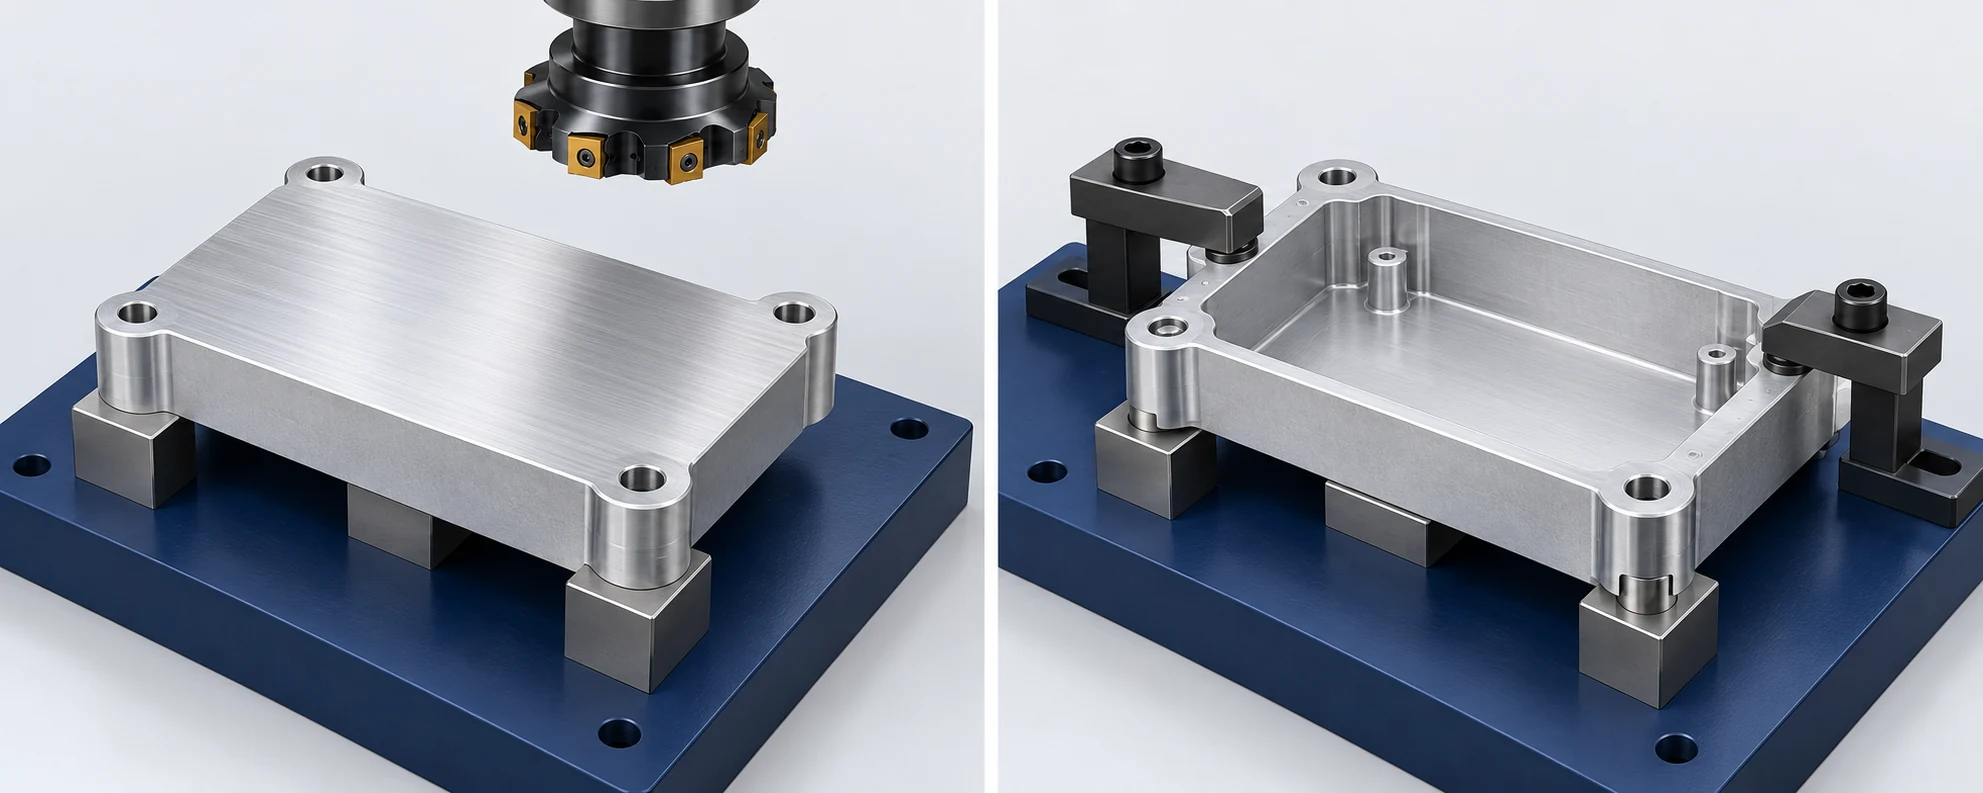
例えば、仕上げた下面を取付面Aとし、隅のボスに二つの組立穴、上面にポケットを持つ長方形の筐体用素材を考える。ポケットは取付部を基準に所定の位置に設け、底面の高さは面Aを基準とする。最初の工程では、後で削り取る部分をつかんで素材を保持し、面Aと二つの穴を加工できる。次の治具では加工済みの面と一対の穴で位置決めし、上面のポケットに工具が届くようにする。こうすれば実際の穴を基準にポケットを配置できる。ただし、穴の配置や面と穴の位置関係が既に図面の要求から外れていれば、そこを基準に位置決めしても不適合は解消しない。
最初の設計判断は、どの特徴部を同時に加工する必要があるか、どの特徴部をセットアップ間で転送可能か、およびどの特徴部を治具から部品を取り外した後に測定する必要があるかを決定することです。各工程の向きおよび転送時のワークピースの状態を記録します。NISTの機械加工工程計画モデルでは、中間特徴部、機械座標系に対するワークピース位置、および治具・クランプの配置を、それぞれ独立した計画判断事項として扱います。[3]
互いに干渉しないように位置を定義する接触部を選択します。
平らな部品は、多くの場合、十分に間隔を取った三つの主支持パッドに載せ、側面の二つの接触点に押し付けて、端面を一か所のストッパーに突き当てる。よく知られた3-2-1方式は、角形ワークの動きを接触点でどのように拘束するかを示す。加工のたびに購入部品が六個必要という意味ではない。実際の接触点の数と形状は、基準が平面か、直径で定まる円筒面か、穴か、あるいは別の形状かによって決まる。例えば円筒形の部品では、平面上の六つの接触点を使うより、軸を基準に位置決めする方が自然な場合がある。Carr Laneの Guide to Locating & Clamping Principles は平面、同心、半径方向の位置決めを説明し、位置決め要素の間隔を広く取る理由を示している。 [4]
安定性とアクセス性に優れ、機械加工済みの外側面は、それらの基準から制御される特徴部の定位に使用できます。図面の機能的関係が穴に基づく場合、あるいは外周エッジが最終基準として不適切なほど除去されるか、ばらつきが大きすぎる場合には、穴ペアを用います。
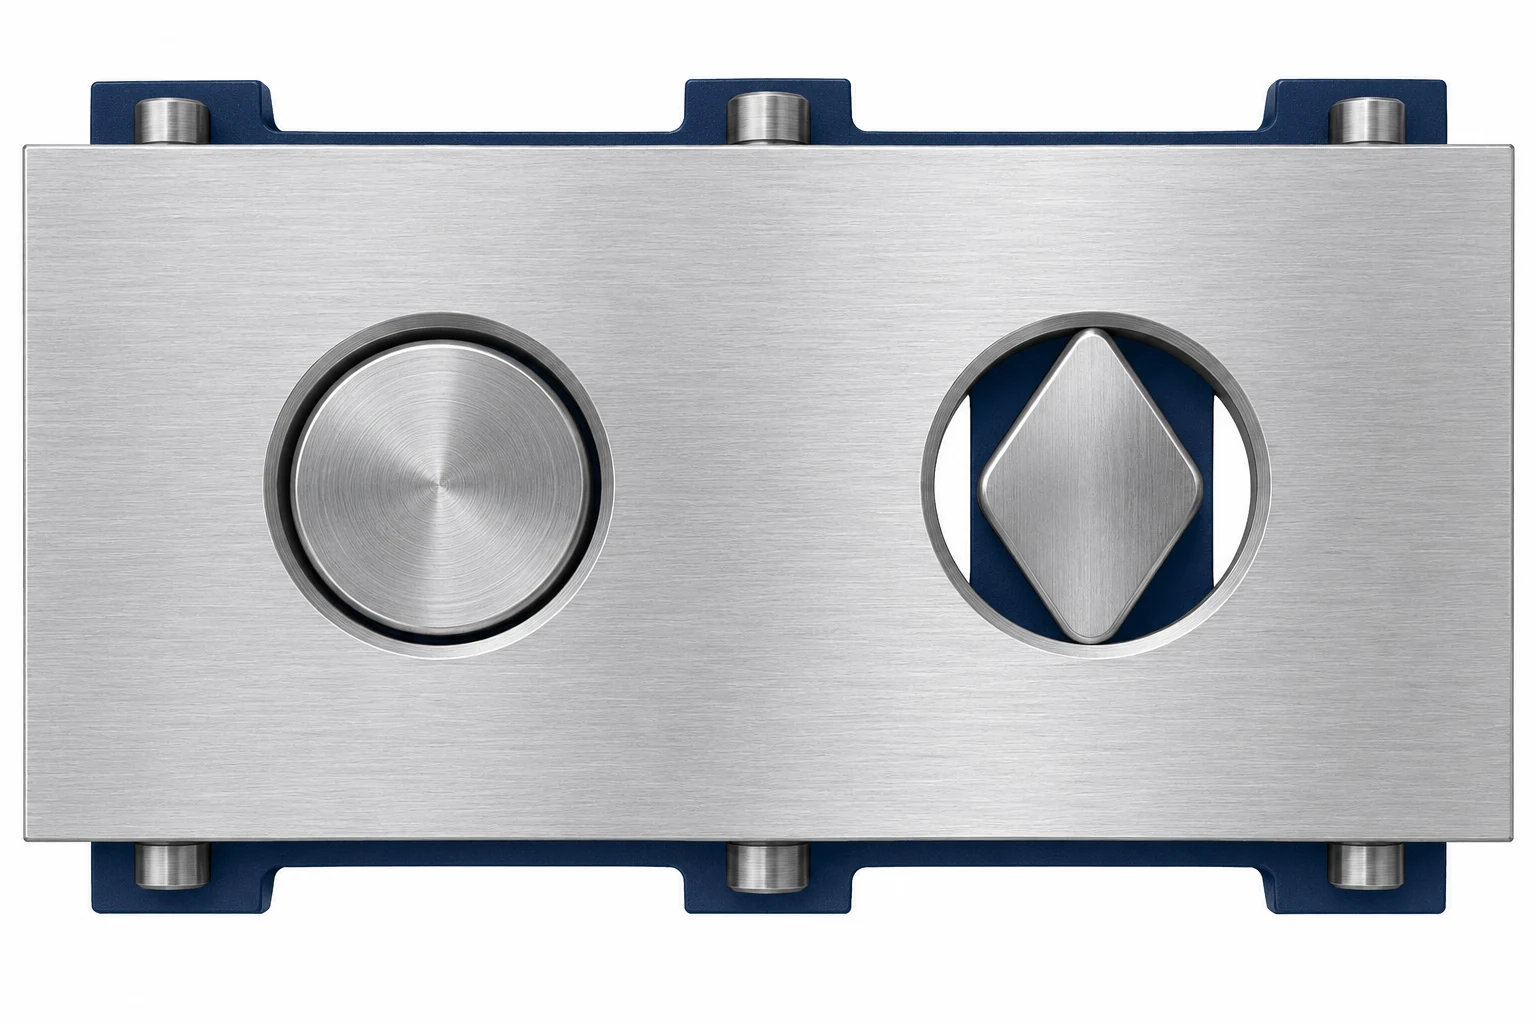
筐体の例では、ボスの周囲の剛性が高い箇所にパッドを間隔を空けて配置し、加工済みの下面を載せる。一方の穴には丸ピンを入れ、取付面内の二方向を拘束する。もう一方の穴には逃げを設けたダイヤピンを入れ、先の丸ピンを中心とする回転を拘束する。逃げの方向は両穴の中心を結ぶ直線に沿わせる。これと直交する方向で接触を保つことで、穴間隔のわずかなばらつきを許容しながら回転を抑えられる。すきまの小さい丸ピンを二本使うと、両穴の間隔を厳密に強制してしまう。実際の穴配置に許容範囲内のばらつきがあると、装着時に引っ掛かったり、一つの面が浮いて座ったりする場合がある。ダイヤピンで誤った穴配置は直せない。接触の向きとすきまは穴の位置関係に合わせる必要がある。Carr Laneの位置決めピンガイドは、丸ピンとダイヤピンの組合せを過剰拘束を避ける方法として説明している。 [5]
補助支持は別に考える。張り出しの長い部分や薄肉部には、切削荷重やクランプ荷重を受ける支持が必要になることがある。主たる位置決めを終えてから補助支持を当てるか、位置決め基準と競合する固定の当たりにならないように配置する。完全には平らでないワークに四つの剛性の高い脚を当てると、載せるたびに違う三点でがたつくことがある。クランプを締めて一時的に平らに押さえても、解放すると仕上がり形状が変わり得る。このため、接触点を増やしても位置決めの再現性が向上するとは限らない。
接触点の選定はまた、ワークピースの状態にも依存する。機械加工済み面は、鋳造皮膜面や切断面とは異なる基準面を提供する。可変式または均等化サポートは表面のばらつきに対応可能であるが、各部品ごとに再調整が必要な場合は、明確な調整方法とその結果を検証する手段が必須である。入力特徴(entering feature)が十分に安定しており、一貫して着座できる場合には、固定式サポートが有効である。接触設計は、バリ、表面粗さおよび実際の部品への許容範囲内のマーキングとの両立性を確保しなければならない。
切削荷重は、柔軟な壁ではなくサポートを通じて伝達する。
ロケータは位置を決定し、クランプは加工中にワークピースをその接触点に保持する。最も厳しい予定切削(工具の入り込み・退出・工具方向の変化を含む)における想定荷重方向を描き、それぞれの荷重をワークピースからサポート、ストップ、またはフィクスチャ本体へと追跡する。空洞の上方にある薄肉リップにクランプを押し当てた場合、静的試験ではワークピースを保持できても、切削開始前にリップが変形する可能性がある。一方、近傍にサポートを備えた堅牢なボス上にクランプを配置すれば、より短く剛性の高い荷重経路が得られる。Carr Lane社のフィクスチャ設計ガイドラインでは、クランプを強固なサポートポイント上に配置し、その荷重をロケータまたはサポート領域へと導くことを推奨している。[4]
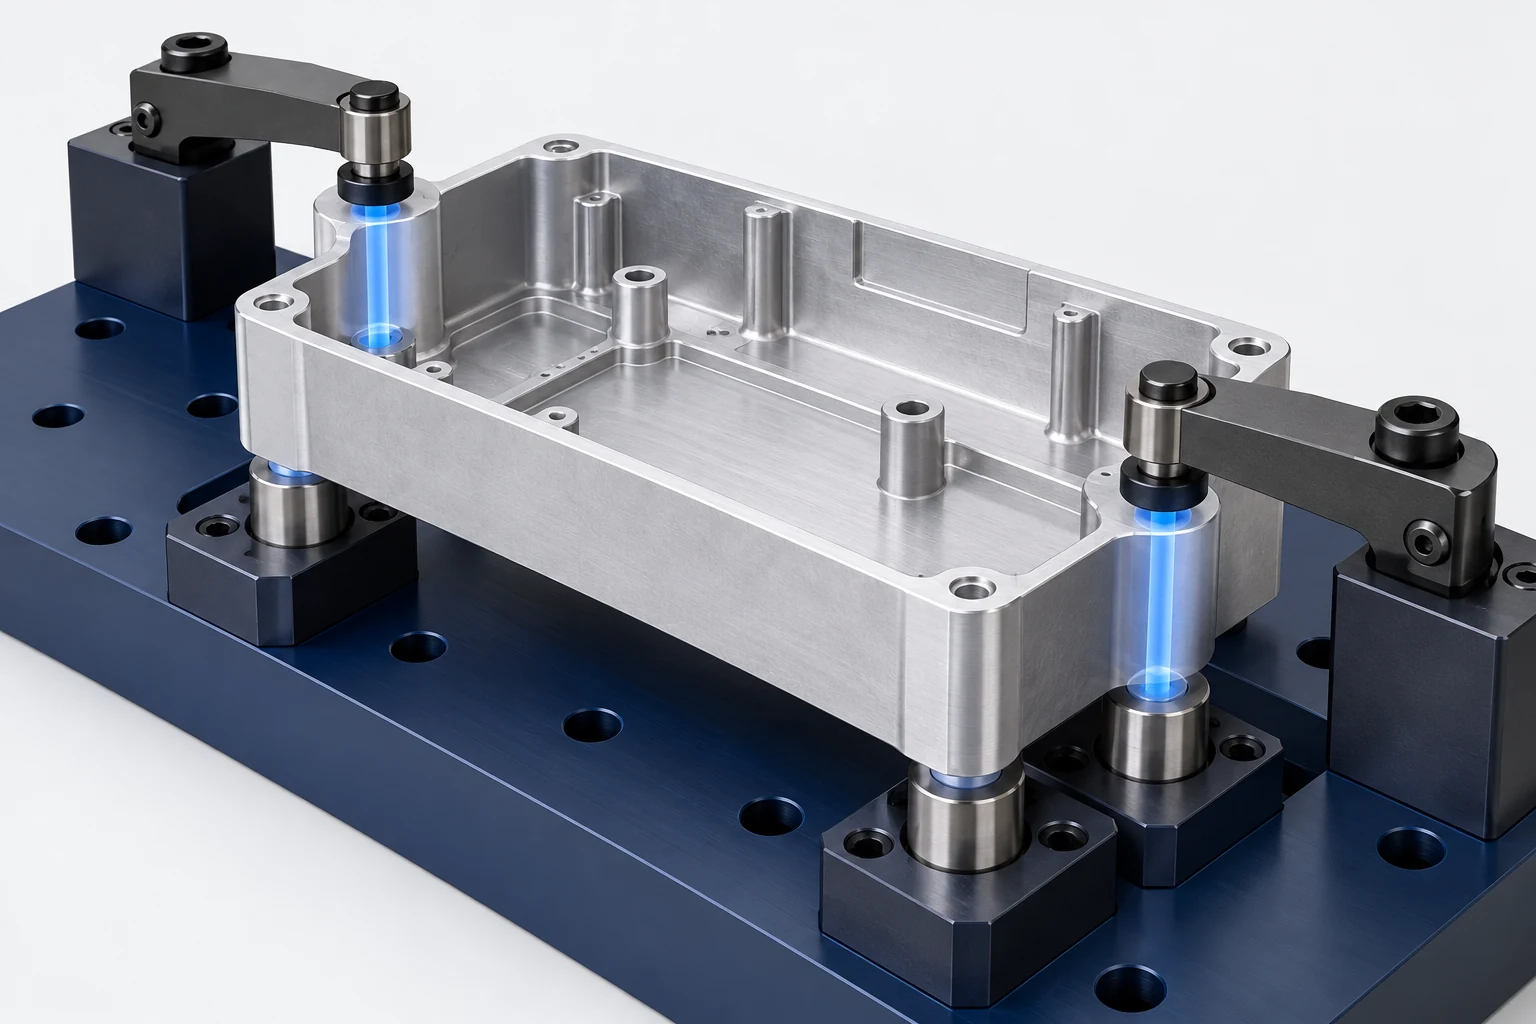
エンクロージャの角部ボスは、ポケット外側におけるクランプ領域の候補となる。その適否は、ボスの幾何形状、当該工程での残り材厚、およびボス上面が接触を受け入れ可能かどうかに依存する。ボス上面にシール面が図面で規定されている場合、その面を傷つけたり変形させたりするクランプは、ワークピースが固定されていても不適切な選択である。クランプパッドまたは代替接触点により荷重を分散することも可能だが、接触面積の変更は工具アクセスの変化を伴う。これらの両方の課題は、同一のセットアップモデル上で解決する必要がある。
クランプ力には上限と下限の二種類の破損モードが存在する。拘束力が小さすぎると、切削中のずれやチョッタリングを許容してしまう。逆に大きすぎたり、不適切な位置に作用させると、ワークピースが曲がったり、解放後にスプリングバックを起こす。カタログに記載されたクランプ力の定格値や、汎用的な「 firmly tighten(しっかり締める)」という指示では、特定の部品に対する結果を保証できない。切削力の方向、接触面の摩擦係数、局所剛性、サポート位置、およびオペレータによる締付け方法のすべてが影響する。柔軟な部品の場合、解析が推奨される:NISTが元来提案した柔軟フィクスチャリングのモデルでは、接触位置、クランプ力、加工力およびそれらに起因する変形を統合的に評価している。[6]
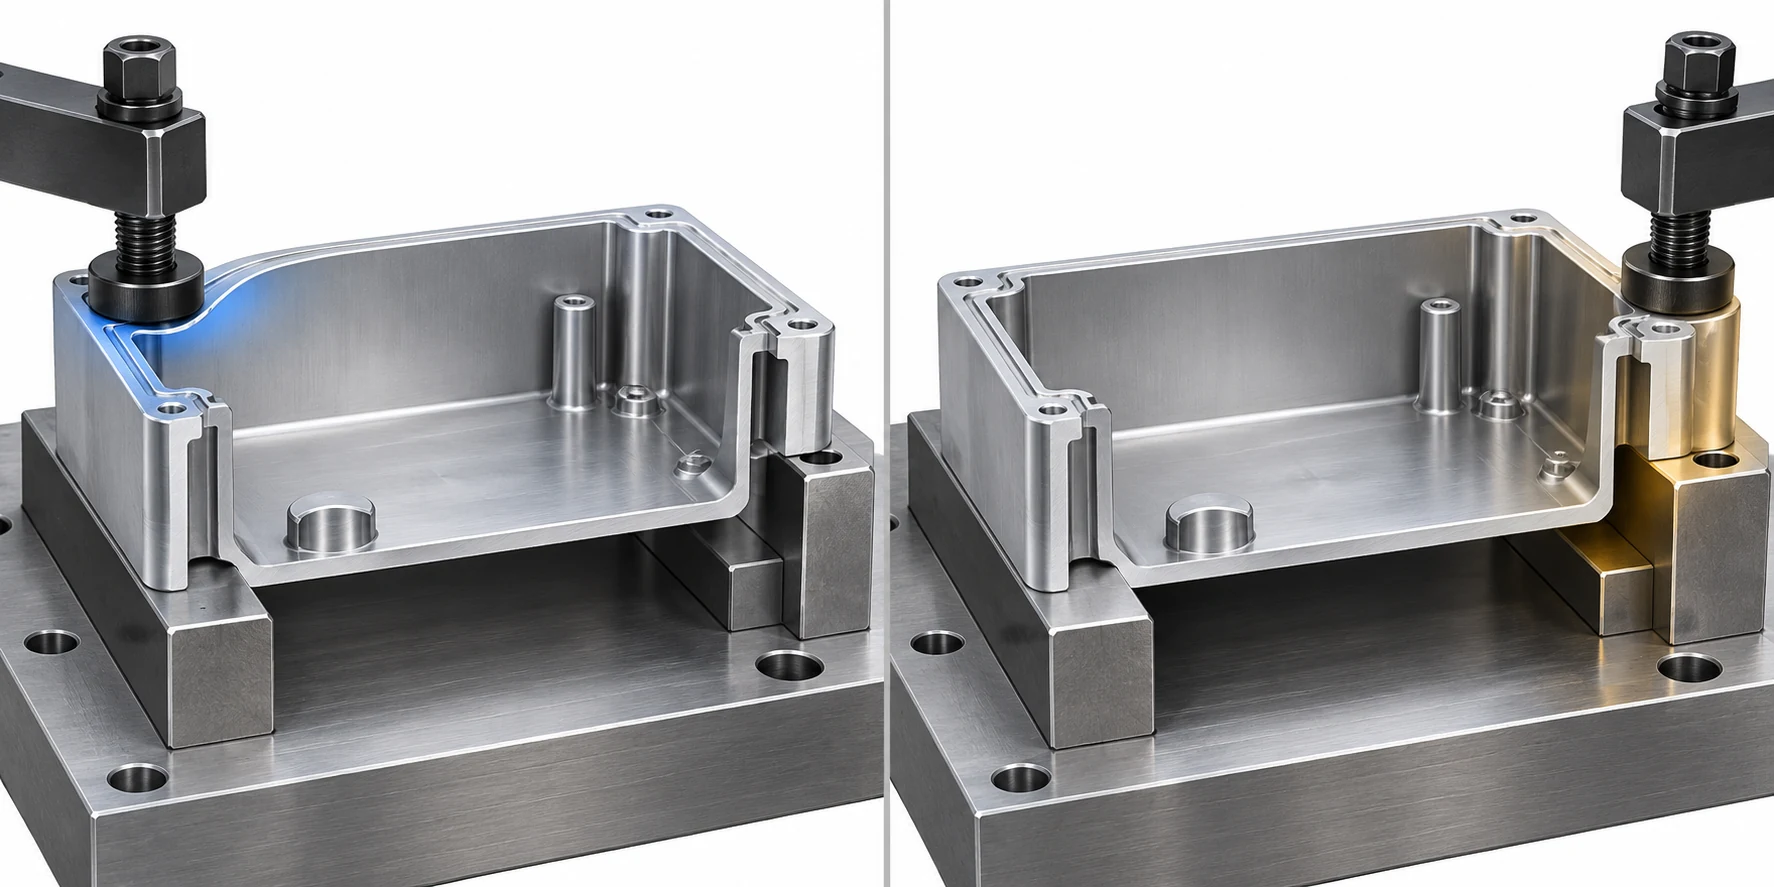
薄肉部の下面に補助支持が必要な場合、その支持は加工荷重を支えるものであり、部品を一次定位面から押し上げてはなりません。部品が定位面に完全に座った後に支持を接触させ、その後、支持の作動によってワークピースの原点が移動したり、制御面が変形したりしないことを確認してください。ワーク支持は、クランプとして機能することなく荷重に抵抗できる場合があります。カーレーン社は『ワーク支持ガイド』において、これらの機能を明確に区別しています。Work Supports Guide[7]
工具アセンブリおよびフィクスチャを、全切削行程にわたりモデル化する。
ポケットは切削刃先に対してクリアであっても、ホルダ、スピンドルノーズ、またはクランプによってアプローチ時に遮られることがある。各工程について、実際の工具アセンブリ、ワークピースの材厚、フィクスチャ本体、締結部品およびクランプの可動範囲をモデル化する必要がある。アプローチ、切削パス、退避、プロービングおよび工具交換をすべて確認する。最終形状のみでクリアランスチェックを行うと、荒削り前の材厚による干渉を見逃す可能性がある。また、開始時のみでチェックすると、材料除去に伴い露出するクランプの干渉を見逃す可能性がある。
筐体の隅のボスを上から押さえるときは、ポケット加工工具と縁の仕上げ工具がキャビティの外周まで届く空間を残す。上面に残る形状の穴あけや面取りにも、安全な工具経路が必要になる。最後に加工する箇所をクランプがふさいでいる場合、プログラムの途中でクランプを移すと保持状態が変わり、改めて位置決めし、検証する必要がある。初めから工具の通過範囲外にクランプを置く、背の低い当たりを使う、あるいは二度目の段取りを計画に組み込む方がよい場合もある。判断の基準は工具とホルダーの実際の形状であり、CAMのプレビューに赤い干渉表示が出ないという期待には頼れない。
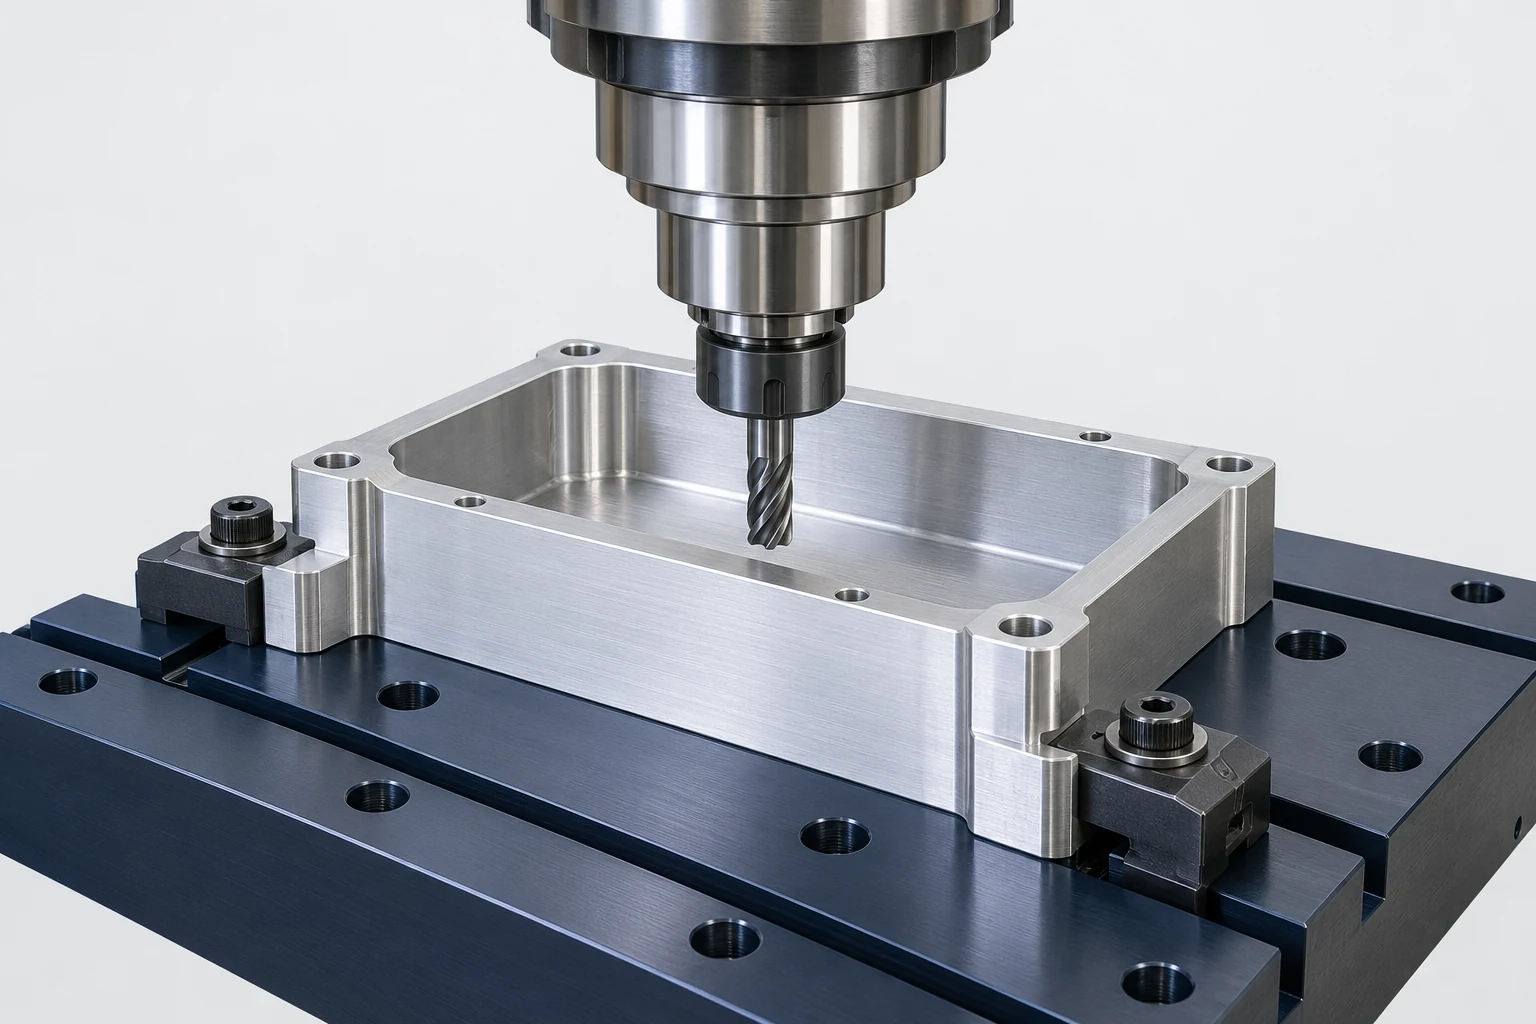
回転およびマルチアクシス加工は、この問題をさらに拡大する。あるインデックス位置では工具をクリアするフィクスチャでも、回転後には干渉を起こす可能性がある。また、より高いグリップ高さはアクセス性を向上させる一方で、支持性を悪化させる可能性がある。こうしたレイアウトについては、別途用意された5軸ワークホルディングおよび4軸ワークホルディングのガイドに記載されている。本フラットエンクロージャにおいて、単に不適切なクランプ位置を回避するために回転運動を導入することは、ルートレベルでの正当化が必要である。
清潔な着座および正確なローディングを再現可能にする。
一次パッドの下にチップが挟まると、ワークピース全体の角度が変化する。ロケーション穴にバリがあると、ピンが完全に着座しなくなる。サイドストップにチップが挟まれると、クランプがしっかりと締められていてもポケットが横方向にずれる可能性がある。接触領域へのブラシまたはブローオフの安全なアクセスを確保し、チップが堆積する恐れのあるポケットには逃がし溝を設け、他の位置が利用可能な場合に、主なチップ流の直中に接触点を配置しないようにする。Carr Lane社のロケーションガイドラインでは、チップ制御および冷却液排出をフィクスチャ設計上の課題と位置づけており、これらは部品の定位に直接影響を与えるためである。[4]
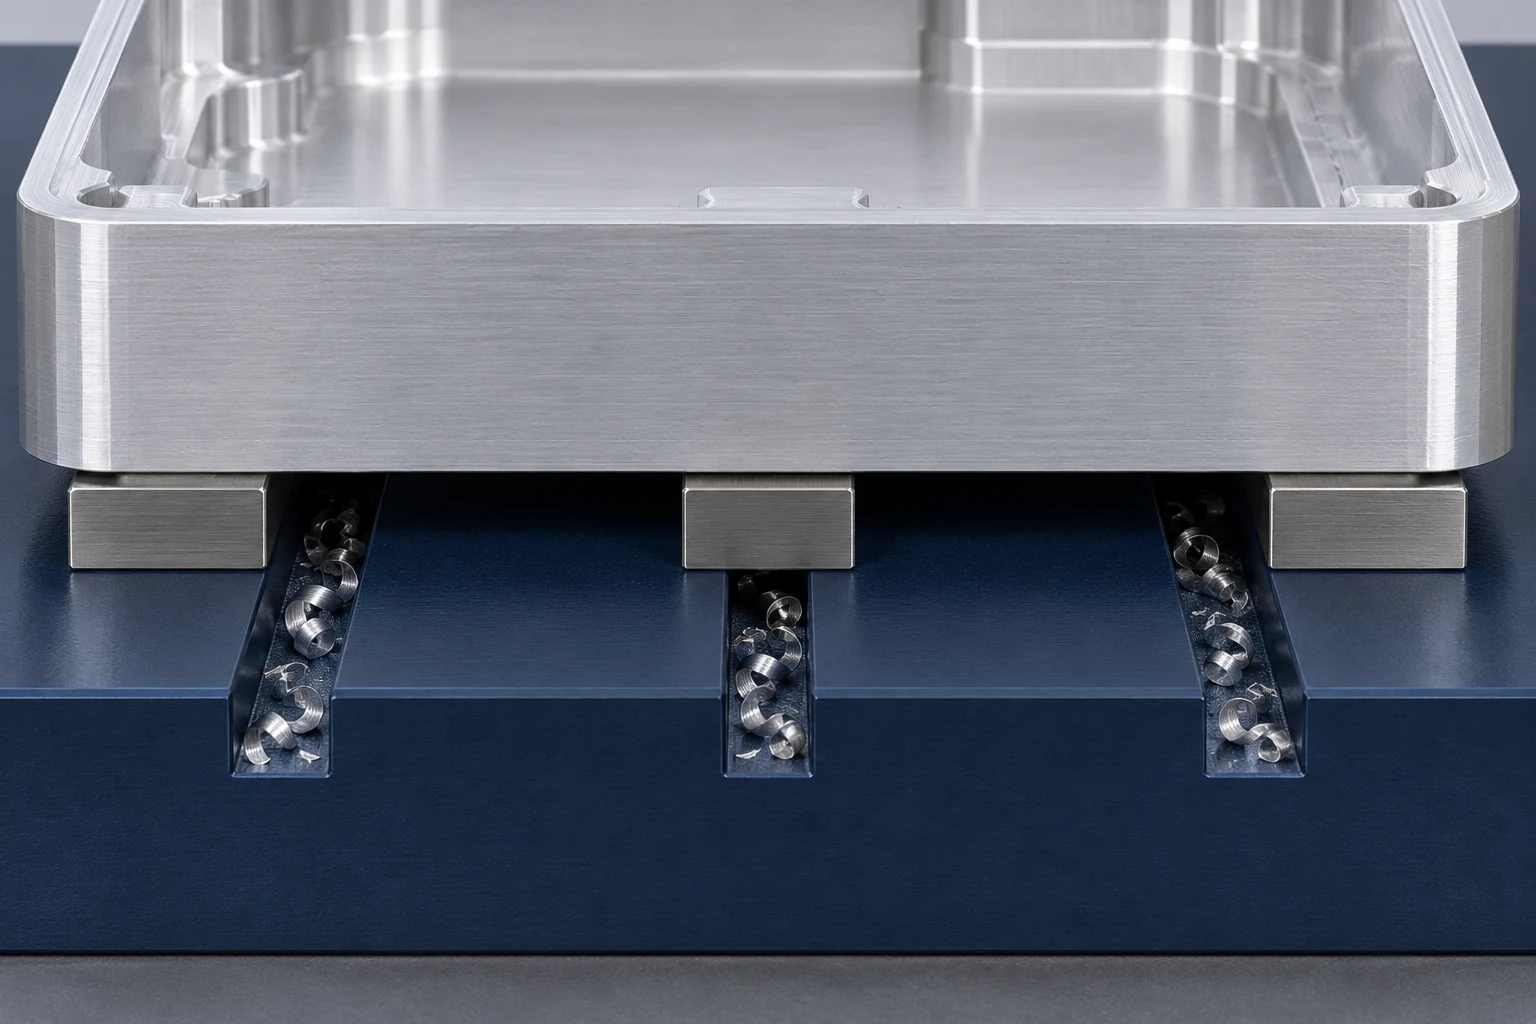
オペレーターは、カバーがパッドに完全に座っていること、およびピンが嵌合していることを明確に判断できる必要があります。単純な装着手順の一例は以下の通りです:接触面を清掃し、部品の下面をパッド上に載せ、円形ピン穴を位置合わせし、リリーフピンに沿って回転させて嵌合させ、座り具合を確認した後、クランプします。この順序は物理的な依存関係に従っており、部品が完全に座る前にクランプすると、誤った位置へ強制的に押し込まれる可能性があります。この手順は、特定の一人だけが理解できる「触感」のような目に見えない感覚に頼ってはなりません。
- 基準接触面を清掃します。 パッド、ピンおよび装着される部品の表面から切屑を除去し、損傷がないか点検します。
- 主基準面を座らせ、一対の穴を位置決めます。 円形ピンは平面内位置を決定し、リリーフピンは穴間隔の厳密さを要求せずに向き(オライエンテーション)を決定します。
- 締め付け前に座り具合を確認します。 パッドに隙間がある、あるいは異常な荷重が発生する場合は、クランプ力をさらに増すのではなく、点検が必要です。
- 定義された順序でクランプを適用します。 補助支持部は設計通りに接触させ、部品を持ち上げることなく装着します。
外観が左右対称な部品の場合、非対称なストップ、特有のピン位置、またはその他の明確に識別可能な装着特徴を設けることで、逆向きに装着された部品が正しく座っているように見せかけることを防止できます。この詳細設計は、許容されるワークピースの変動範囲と整合性を保ち、偶発的に新たな基準面(デイタム)が生じることを回避する必要があります。多工程用治具では、各ステーションの識別および部品の状態管理も必要です。「CNC tombstone guide」では、この別個の課題について詳しく説明しています。
カバーや enclosure の治具に異なる設計が必要な場合、
面と穴による位置決めは、それらの特徴がアクセス可能であり、安定しており、かつ図面におけるポケットの寸法・公差を規定する基準特徴である場合にのみ有効です。図面での関係性、装着される部品、完成部品のすべてが、同一の基準伝達をサポートしなければなりません。
この構想は、次の三つの変更のどれかに該当すれば見直す必要がある。ポケットを別のデータム形体から規定する場合、当たりの配置と検査の段取りもその位置関係に合わせる。下から穴にアクセスできなければ、後工程の位置決めにはピンを使えない。ポケット加工後にボスに安全な接触面積が十分に残らなければ、素材の状態で工具に干渉しなかった位置でもクランプは使えない。いずれも位置決め面、クランプの当たり、または工程順序の見直しが必要で、締付力を増やしても解決しない。
繰返し位置決め精度と完成形状の両方を、それぞれ独立して検証します。
治具の適格性を確認する際には、少なくとも二つの問いがある。まず、部品を載せ直すたびに治具が狙いどおりに位置を決めるか。次に、その位置で加工し、部品を外した後の仕上がりが要求を満たすか。部品を一度載せた状態でのワークオフセットやプローブ測定結果だけでは、後者は確認できない。NISTの機上測定の活用事例では、治具のアライメント、ワークの段取り、工程内測定、加工後検査を区別している。 [8]
まず、治具の機械上での位置および固定状態を確認します。意図された治具またはワークピースの基準面からワーク座標系を設定します。計画通りの全工程を含む初品(ファーストアーティクル)を加工し、指定された基準面体系および測定条件に基づき、図面で規定された特徴を検査します。その後、部品を取り外し、接触面を清掃して再装着し、測定されたセットアップ位置が繰返し再現されるかを確認します。さらに、別の部品を用いて、入荷ワークピース間のばらつきを評価します。部品が治具上で繰返し再現されるように見えても、取り外し後に不合格となる場合は、拘束による変形および測定条件を検討すべきであり、単にオフセットを変更するべきではありません。Renishaw社のプロービングに関するガイドラインでは、治具基準面および基準特徴の測定はセットアップ機能として位置づけられており、これらの測定は完成部品の受入判定を代替するものではありません。[9]
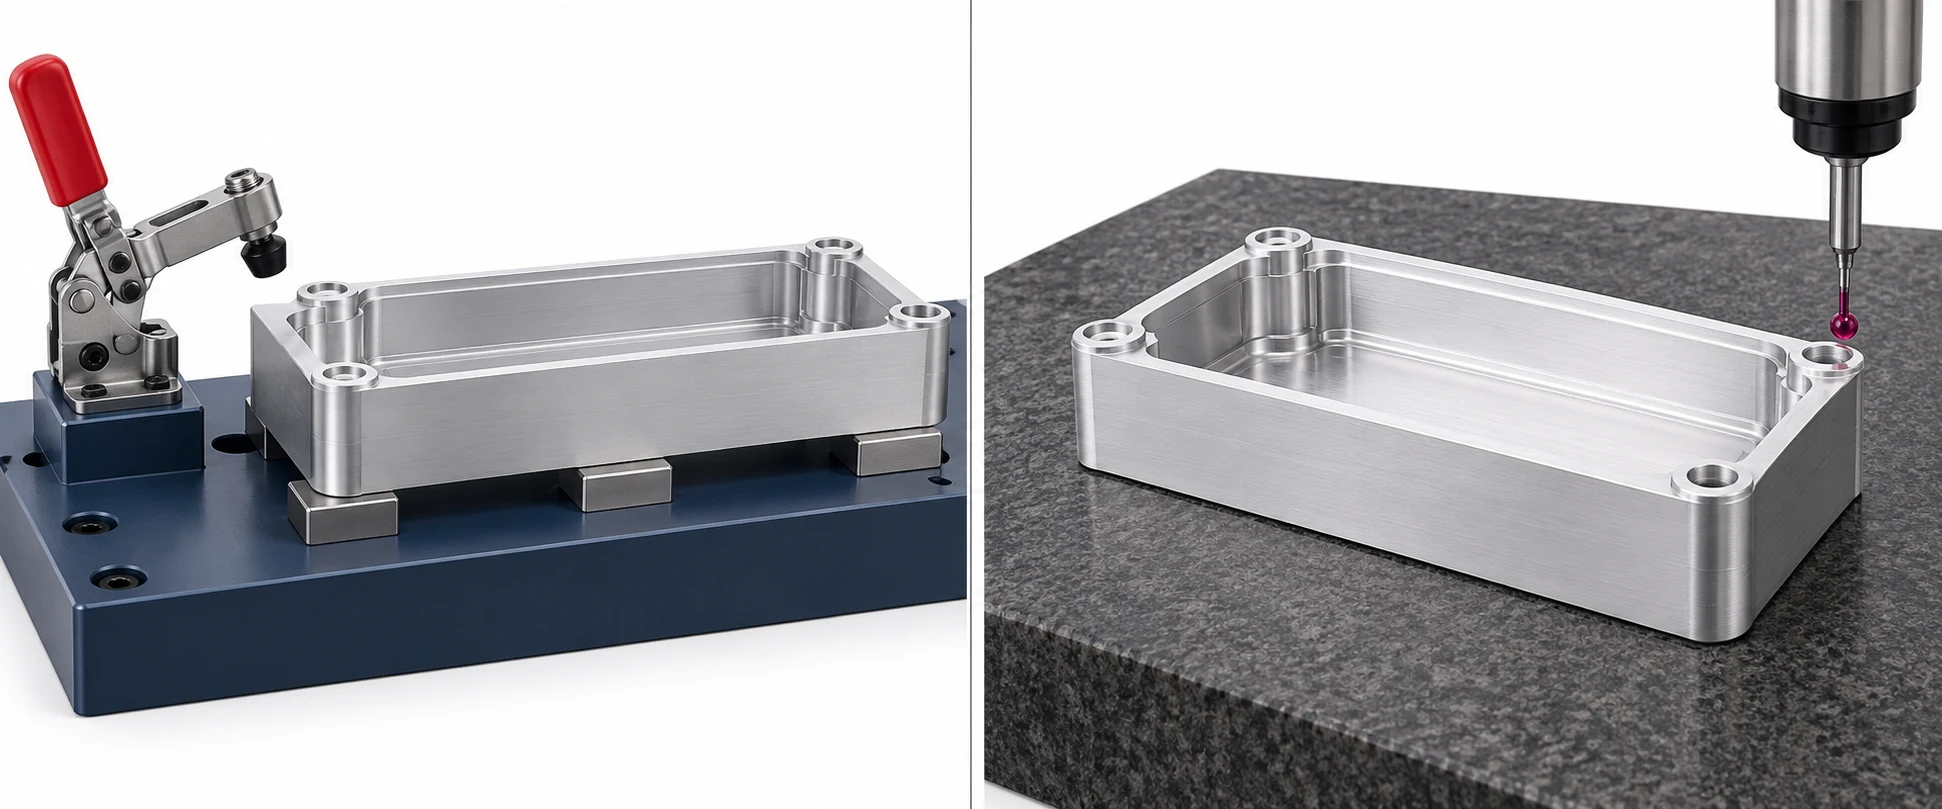
不具合の現れ方に応じて点検先を選ぶ。同じ部品を載せ直すとワーク原点が変わる場合は、切りくず、ばり、ピンのはめあい、着座を調べる。原点は再現するのにクランプを外すとポケットの壁面が変化する場合は、クランプと支持による変形を確認する。複数の部品で位置決めは安定していてもポケットと穴との位置関係がずれる場合は、最初の工程の穴配置、治具のピン位置、ワークオフセット、図面基準から見た工具経路を確認する。三つの原因は異なり、一律に締付力を増やすと原因の手掛かりを隠し、部品の状態を悪化させるおそれがある。
| 観測された結果 | 検証すべき可能性の高いメカニズム | 差別化可能な点検項目 |
|---|---|---|
| 同一部品を再装着した後にセットアップ位置が変化する | 不安定な座り具合または冗長な位置決め | 切断前に、清掃済みの接触面の痕跡を検査し、部品の位置再現性を繰り返し確認する |
| 位置決めは再現されるが、アンクランプ後に薄肉部の形状が変化する | 弾性拘束または支持されていない切削 | 図面に定義された測定条件のもとで、治具内および治具外における特徴の状態を比較する |
| 部品の位置決めは一貫して再現されるが、特徴は取付け穴に対してオフセットしている | 誤った転送、ピン位置、またはプログラム上の基準設定 | 初工程の穴パターンおよび治具接触面を測定した後、プログラムされたワーク原点をトレースする |
この表は診断の出発点であり、特定の生産ロットから得られた結論ではない。再現性、精度、解放歪みを明確に区別している。受入基準は図面および合意済み検査方法から導き出されるものであり、治具の一般的な再現性数値ではこれらを代替できない。
治具の再利用可能性を確保する設計判断を記録する
実用的な治具図面や段取り記録には、投入時の部品の状態、対象工程、主な接触面、ピンやストッパーの機能、クランプ位置と締付順序、補助支持、工具の逃げに関する前提、切りくず除去のための作業空間、ワーク座標の基準を記す。どの測定で治具を検証し、どの測定で完成部品を検証するかも示す。組み上げた治具の写真だけでは、二本目のピンに逃げを設けた理由や、補助支持をいつ部品に当ててよいかは分からないので、こうした記録の方が役に立つ。
改訂は重要である。穴パターン、壁厚、ボス形状、基準要件の変更により、物理的には依然として部品を収容できる治具であっても無効となる場合がある。再利用に先立ち、これらの変更を接触スキームおよび加工工程順序と照合して検討する必要がある。部品ファミリーにばらつきがある場合は、どの接触面を固定とし、どの接触面を可動とするかを明確に決定し、その可動調整の検証方法を仕様化する。これにより、「再利用可能」が「制御不能」へと変質することを防ぐ。
技術資料
- ASME, Y14.5-2018 (R2024), 寸法公差および幾何公差。標準の適用範囲および基準要素参照枠組み。図面で指定された版および指示記号を適用する。
- Shakarji および Srinivasan(NIST)、先端製造を支えるための標準における基準要素の新たな数学的定義に向けて。工程計画および検査における基準要素、ならびに物理的基準要素シミュレータ。
- NIST、システム統合のための機械加工工程計画活動モデル。セットアップ、治具および工程計画の関係。
- Carr Lane Manufacturing、位置決めおよびクランプ原理ガイド。平面位置決め、ロケータ間隔、チップ制御およびクランプ配置。
- Carr Lane Manufacturing、Locating Pins(丸形およびダイヤモンド形ピンの技術情報)。1軸リリーフおよび冗長位置決め。
- Lee および Haynes(NIST)、柔軟治具システムの有限要素解析。治具接触面、荷重および変形の相互作用。
- Carr Lane Manufacturing、ワークサポートガイド。薄肉部への追加支持、および支持とクランプの区別。
- NIST、機上測定の活用事例および機械加工工程向け情報。治具のアライメント、セットアップおよび測定の役割。
- Renishaw、プローブはいつ行うべきか?。工程設定における治具基準および基準要素の検査。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


