このページについて
「CNC旋盤」と「CNCターニングセンター」という名称だけでは、機械を明確に二種類に分けられません。メーカーによっては、同じような製品にどちらの名称も使います。比較したいのは、部品に対して提案された機械構成です。固定工具によるX/Z旋削、回転工具と主軸の角度制御を備えた旋盤、Y軸移動を備えた構成、必要に応じて反対側の端面を加工する対向主軸があります。いずれもカタログ上では旋盤またはターニングセンターと呼ばれることがあります。
加工工程の妥当性は、見積書に書かれた機種名よりも図面から判断できます。同軸形状のスリーブなら、旋削とつかみ直しだけで足りる場合があります。横穴のある軸では、回転工具とC軸による位置決めが有効です。中心からずれたフライス形状は、その形状に応じてY軸移動、C軸補間、あるいは後工程でのフライス加工を検討します。他の形状が単純でも、背面にねじがあるだけで把持の順序は変わり得ます。ワークの受け渡しから最終検査まで、どの一連の工程なら受入条件を満たす部品を製作できるかを確認します。
名称は重複しているため、実際の構成を確認してください
ターニングセンターを「フライス加工もできる旋盤」と説明することがあります。わかりやすい説明ですが、現在の製品名に一律には当てはまりません。たとえばHaasは製品群をST Series Turning Centersと名付け、その標準モデルをCNC旋盤、ST-20YをY軸付きCNC旋盤と説明しています。これは共通の命名規格ではありません。機種名だけでは、回転工具、Y軸移動、あるいは副主軸が実際に備わっているかは判断できません。[1]
見積もりは、単なる機械名称の比較ではなく、提案された加工工程として読み取るべきである。実際の機械が、必要な工具位置および工具ホルダー、ドライブツール駆動機能、制御可能な主軸角度、実用可能なY軸移動、反対側でのワークホルディング機能を備えているかを確認すること。また、どの機能が他社で加工されるかも確認すべきである。サプライヤーは、旋削工程には基本的な旋盤を、二次加工にはマシニングセンタを用いる場合もあれば、ミルターン構成の機械を用いる場合もある。最終部品の仕様と検査要件が同一であれば、いずれの工程も妥当な選択肢となり得る。「センター」という語が付くからといって、後者の工程が本質的に優れているわけではない。
ひとまとめにされがちな四つの問いを分けて考えます。ワークを確実に把持できるか。工具は各加工部位に届くか。機械の各軸で必要な工具経路を描けるか。仕上げ後の指定状態で検査できるか。カタログから答えられるのは三つ目だけの場合があります。実行可能な工程計画では四つすべてを確認します。特に長い軸、薄肉スリーブ、止まり穴、チャックに近い肩部では、機械の公称能力だけで、選んだ把持方法で工具が届くとは判断できません。
基本的な旋削工程で到達可能な形状から検討を始める
主軸軸線を中心に回転対称な形状が重要な場合、静止ツーリングタレットを備えたX/Z旋盤は合理的な第一選択です。想定される工具で加工可能な外径、肩部、端面、同心穴、溝、またはねじなどを想定してください。被削材の回転によって切削運動が生じ、工具はその軸に沿ってまたは横断して移動します。この範囲は、特徴へのアクセス可能性を記述したものであり、すべての円筒形部品を一括把持で仕上げられることを保証するものではありません。チャック背面に隠れた肩部や、遠方端面への要件がある場合、移送または再把持が必要となることがあります。
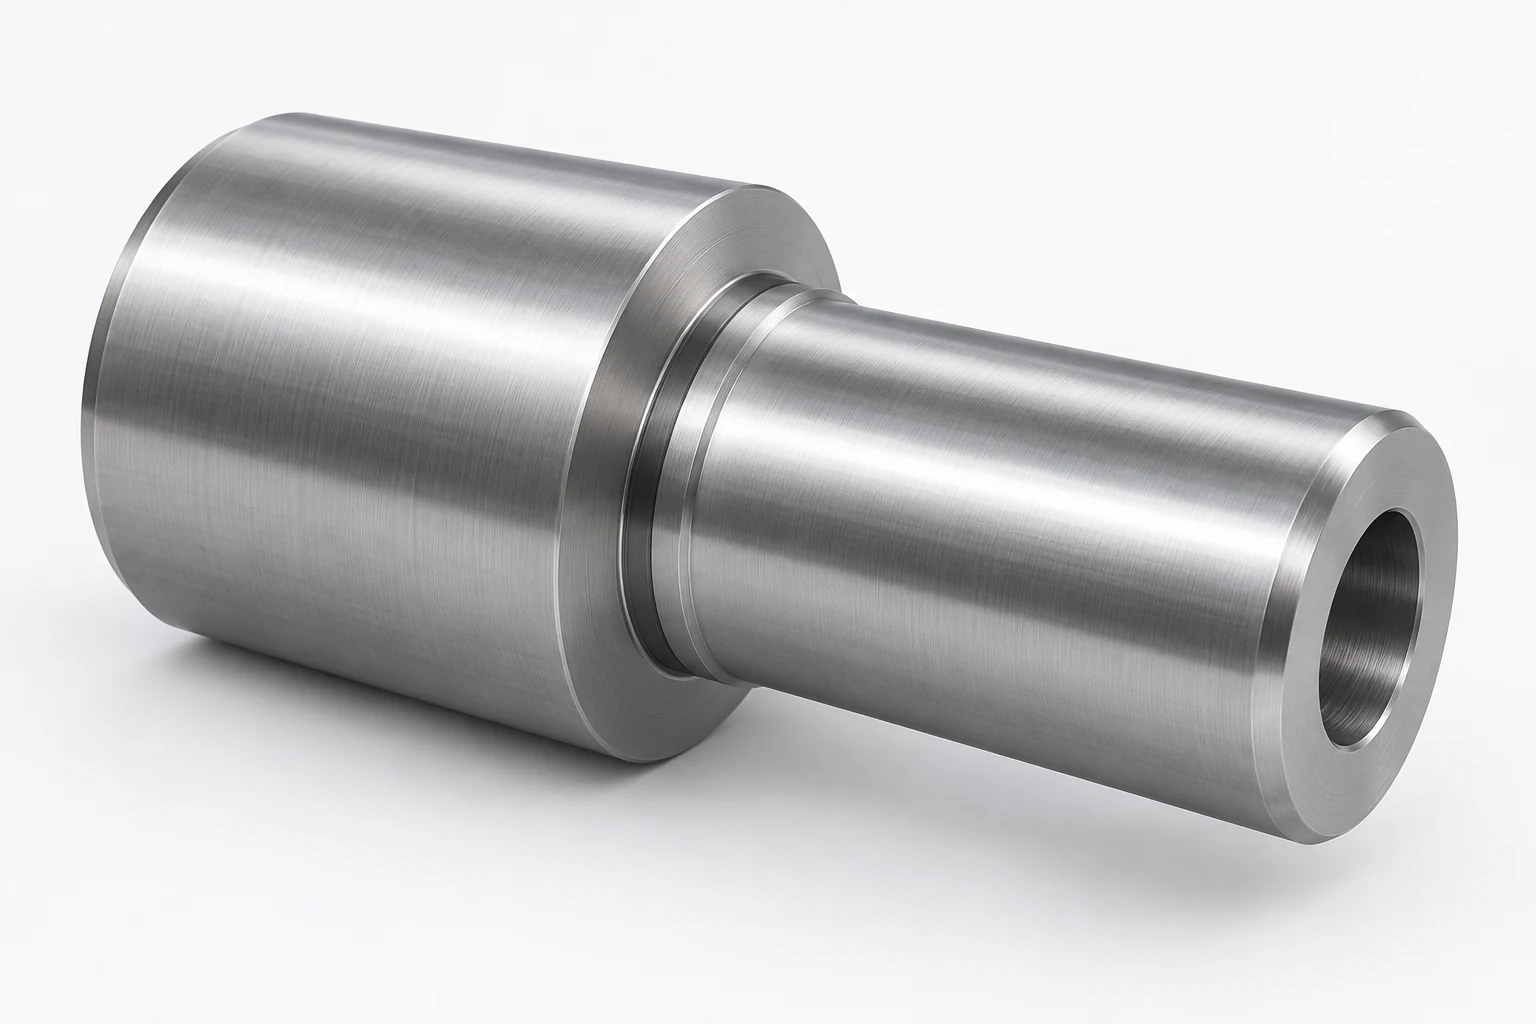
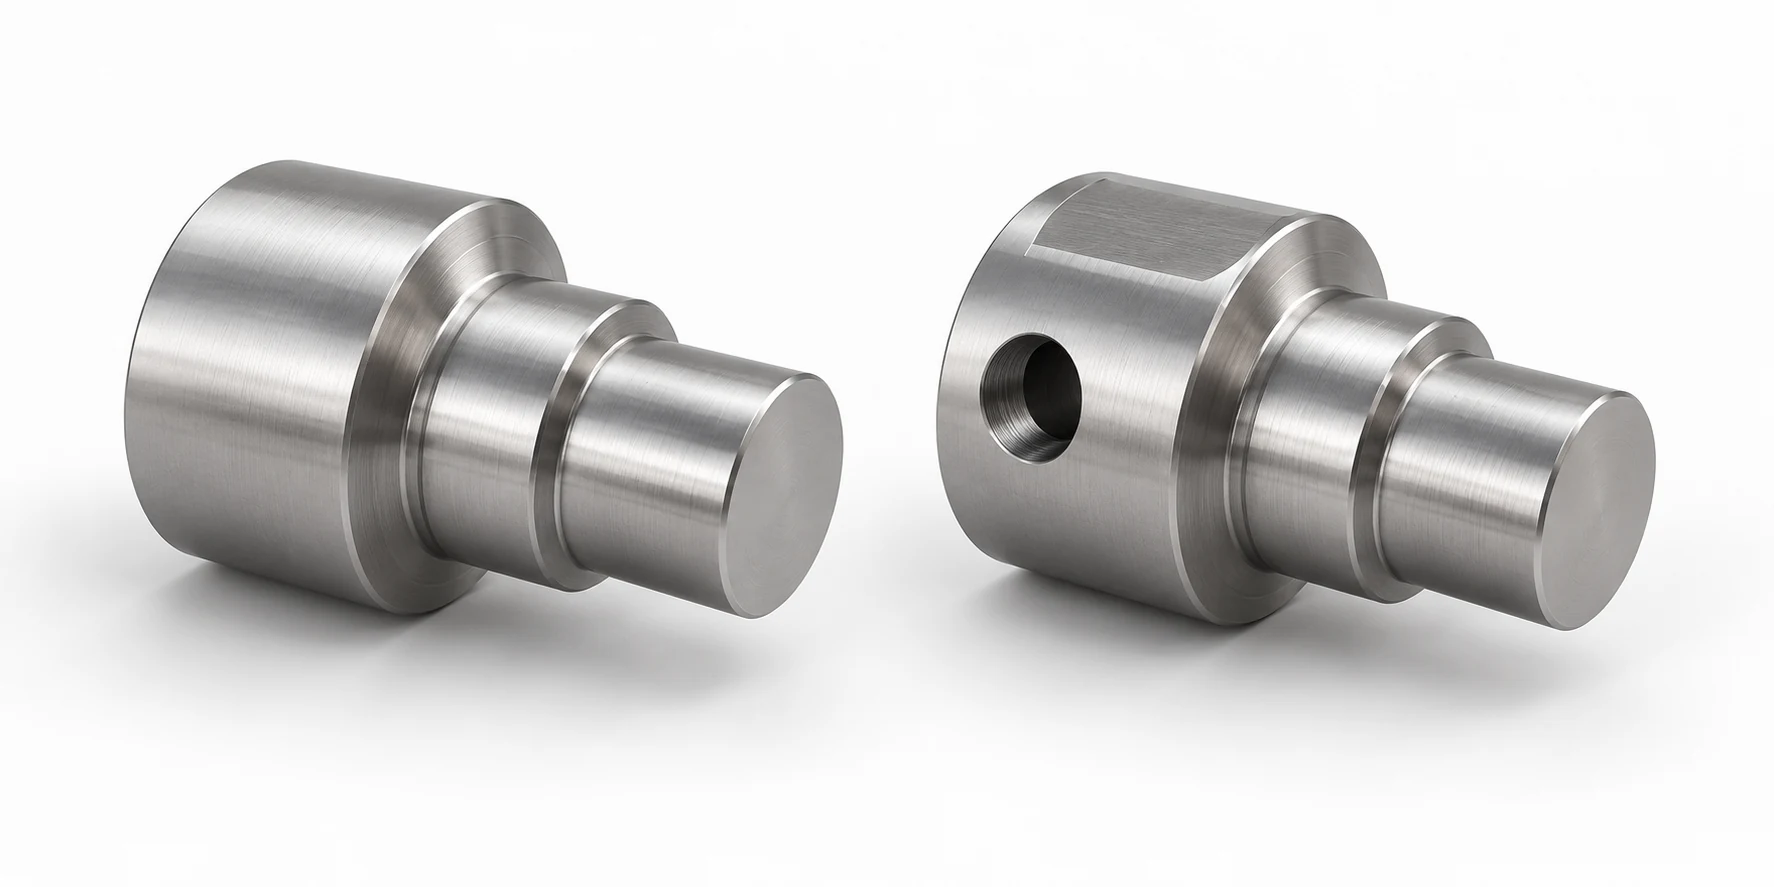
二種類の外径と貫通穴、端面に一つの溝を備えたスリーブを考えます。最初の工程で外径を旋削し、ドリルまたは中ぐりで内径を加工し、工具が届く端面溝を切削できます。両端面間の長さを規定する場合は、反対側の端面を加工するための把持方法も必要です。コレットや生爪でのつかみ直しで足りる場合もあれば、繰り返し生産では副主軸がワークの取り扱いを減らせる場合もあります。いずれの方法でも、切削する形状は基本的に回転対称です。
「旋削専用」という意味で「丸棒材(round stock)」という表現を簡略化して使用しないでください。丸棒シャフトにもキー溝、放射状ポート、または直交穴が設けられることがあります。同様に、ブロック状部品にも、フライス加工された面との位置関係が混合加工ルートを有用にする旋削ボスが設けられることがあります。当社の旋盤対フライス盤ガイドでは、より広範な幾何学的選択について解説しています。ここでの課題は、追加される特徴が基本的な旋削装置を超える設備導入を正当化できるかどうかです。
形状だけでなく、工具のアプローチ方向によって特徴を分類してください
図面では、切削工具が各特徴部にどの方向から接近する必要があるかを明記します。軸方向特徴部は主軸軸線上に位置し、端面穴、端面溝、中心孔などが該当します。径方向特徴部は円筒側面から切入りするもので、横穴、側面溝、レンチ平ら部などが該当します。さらに、その特徴部が同心であるか、定義された角度位置にあるか、中心線からオフセットしているか、反対側面にあるかを明記します。これらの区別は、「フライス加工」と一括りに呼ぶことよりも重要です。
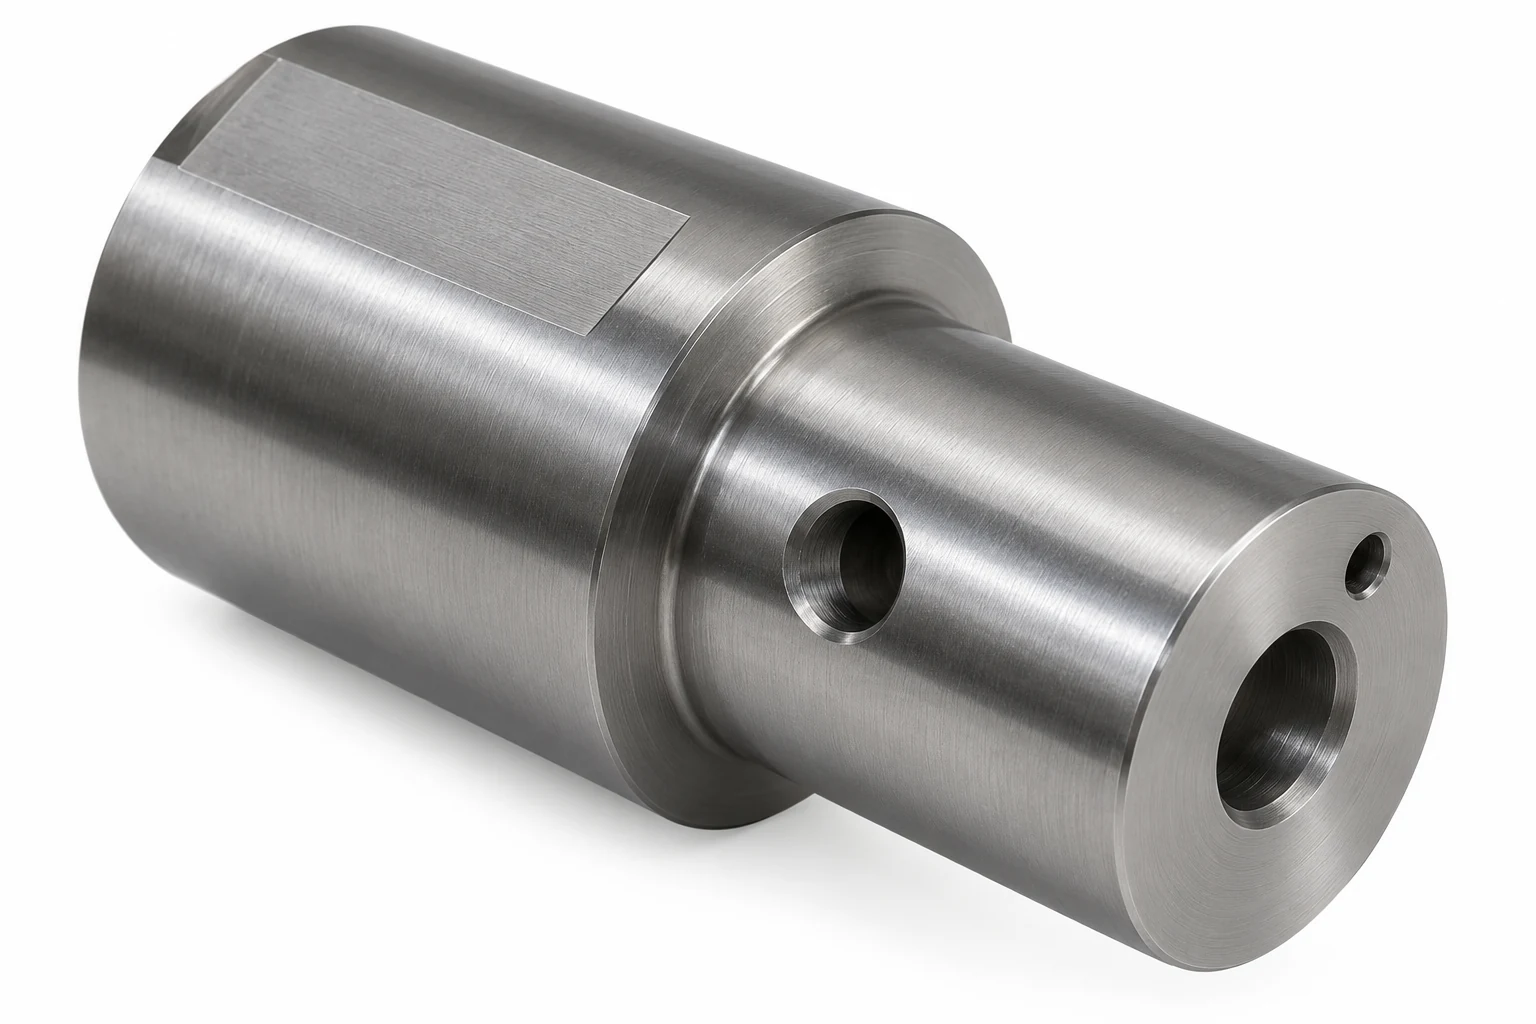
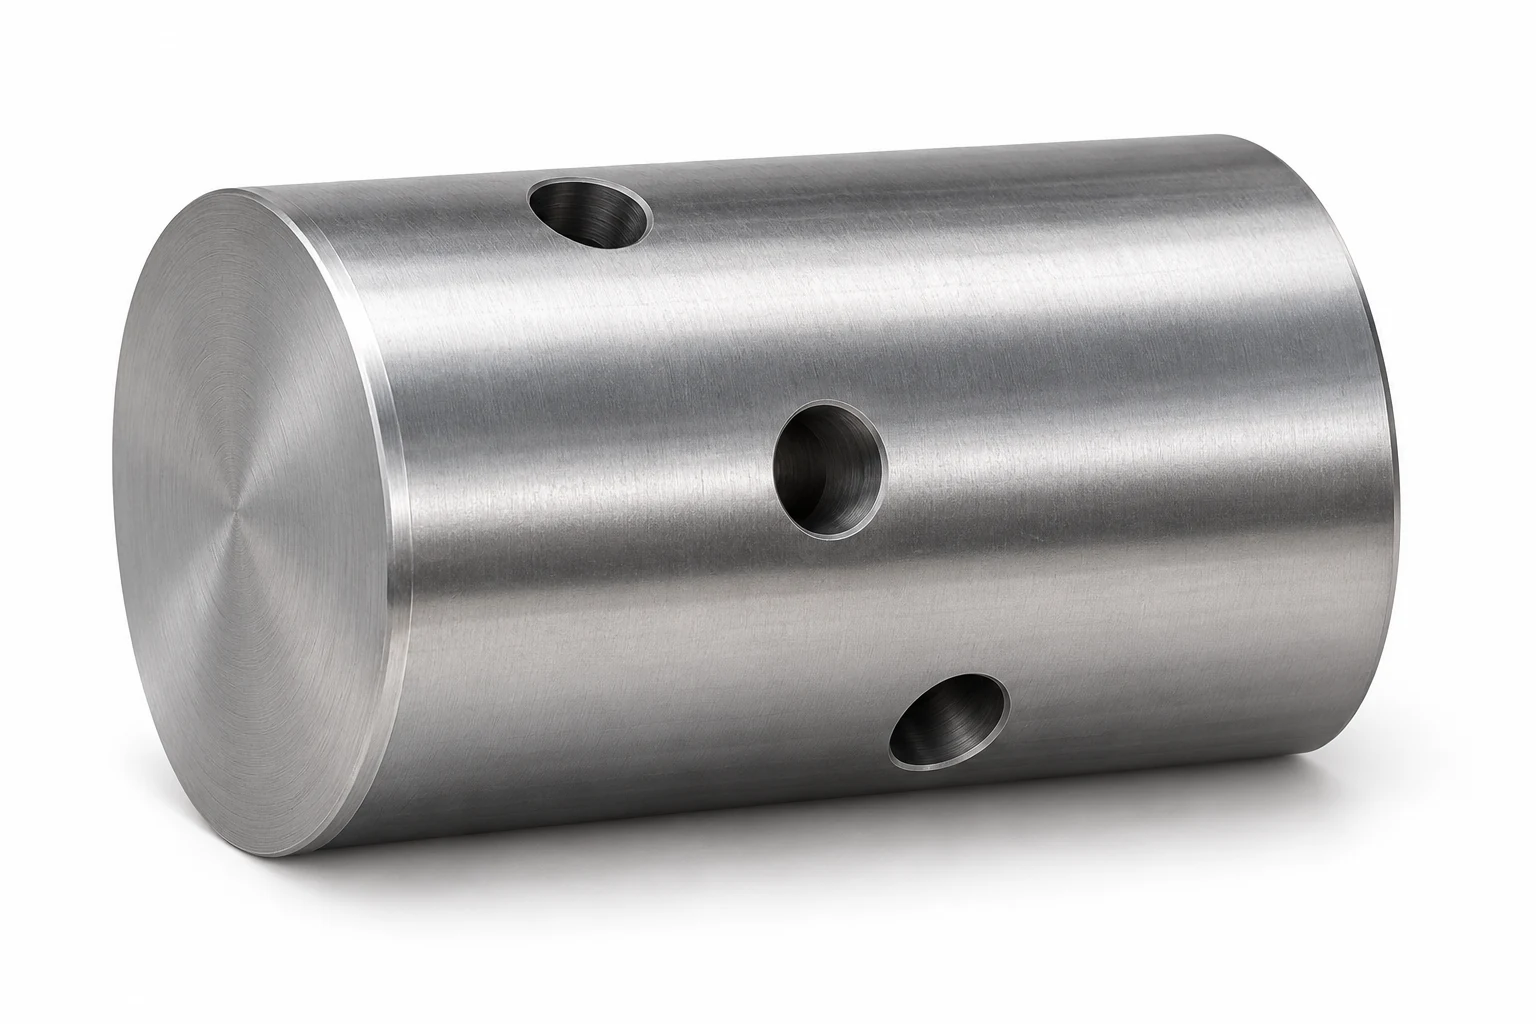
横穴付きの軸を例に取ります。外径と端面の穴は旋削で仕上げる形状です。径方向の穴は、主軸を指定角度に位置決めし、径方向の回転工具で加工できます。角度位置が一か所だけの貫通穴なら、必要な装備を備えた機械で比較的容易に加工できます。異なる角度に並ぶ穴には割り出しが必要です。中心からずれた直線状の壁を持つポケットでは、別の工具経路が必要になります。これら三つを単に「側面加工」と記載すると、工程選定に関わる違いが伝わりません。
加工部位同士の関係も重要です。横穴を旋削溝に合わせたり、別の穴を基準に平面の角度を指定したりする場合があります。その関係が重要なら、旋削と同じ一度の段取りでワークの基準を維持したまま加工することで、基準の移し替えを簡素化できます。ただし、精度が自動的に向上するわけではありません。工具のたわみ、把持方法、工程管理、検査が、仕上がりが受入条件を満たすかどうかを左右します。
同一部品範囲における設定済み加工ルートを比較します
以下の三つの加工工程を比較し、候補を絞り込みます。各行が示すのは機械の呼称ではなく、実際に装備され、プログラムで使用する機能です。見積先には、対象図面に対する工具の向き、加工可能範囲、把持方法、工具が各部に届くかどうかを確認します。
| 設定された旋盤加工ルート | 組み合わせ可能な機能 | 図面で確認すべき境界 | その境界が不適合の場合の可能性が高い代替案 |
|---|---|---|---|
| 静止工具を用いたX/Z軸旋盤加工 | アクセス可能な同軸直径、端面、内径穴、溝、ねじ | 工具が計画された把持状態で、両端およびすべての所定表面に到達可能か? | 反対側端面の再把持;離心軸方向の特徴部には別途加工工程を追加 |
| X/Z軸に加えて駆動工具とC軸制御 | 上記の回転加工に加え、選択された面方向または径方向の穴、溝、角度付き形状 | 設置済みの軸方向/径方向ツールホルダー、角度制御、およびプログラムされた工具パスが、当該形状に到達可能か? | アクセス不能な形状については、別の装備済み工作機械、または別途のフライス盤/治具を用いる |
| 駆動工具およびC軸に加えてY軸移動機能 | 上記に加え、実用可能な直線Y軸移動を要する偏心形状 | 当該形状が実際のY軸移動範囲内に収まり、チャック、タレットおよび隣接する形状から干渉を回避できるか? | アクセス性を再設計するか、あるいはより適した場合に二次加工としてフライス加工工程を採用する |
対向主軸は追加できる構成の一つであり、表の他の行と排他的な第四の工程ではありません。ワークを受け渡し、反対側の端面を加工できるようにする装備です。回転工具やY軸と組み合わせる機械もあれば、その一部だけを備えた機械もあります。図面に背面加工があるというだけで対向主軸が経済的とはいえません。確認すべきなのは、反対側の端部をどのように把持し、仕上げるかです。
ドライブ工具は、部品が保持されたままの状態で、加工可能な特徴(フィーチャー)の範囲を拡大する。
ドライブ工具は、独自の回転切削運動を有する。軸方向ホルダーは端面に接近可能であり、径方向ホルダーはスピンドルを停止または制御した後に回転中の部品の側面に接近する。機械の工具駆動機構、利用可能なホルダー、およびコントローラーのすべてが、計画された切削作業をサポートしている必要がある。Haas社の2025年版『NGC Lathe Operator’s Manual』では、ライブツール操作について記述し、その軸方向および径方向の適用例を明確に区別している。[2]
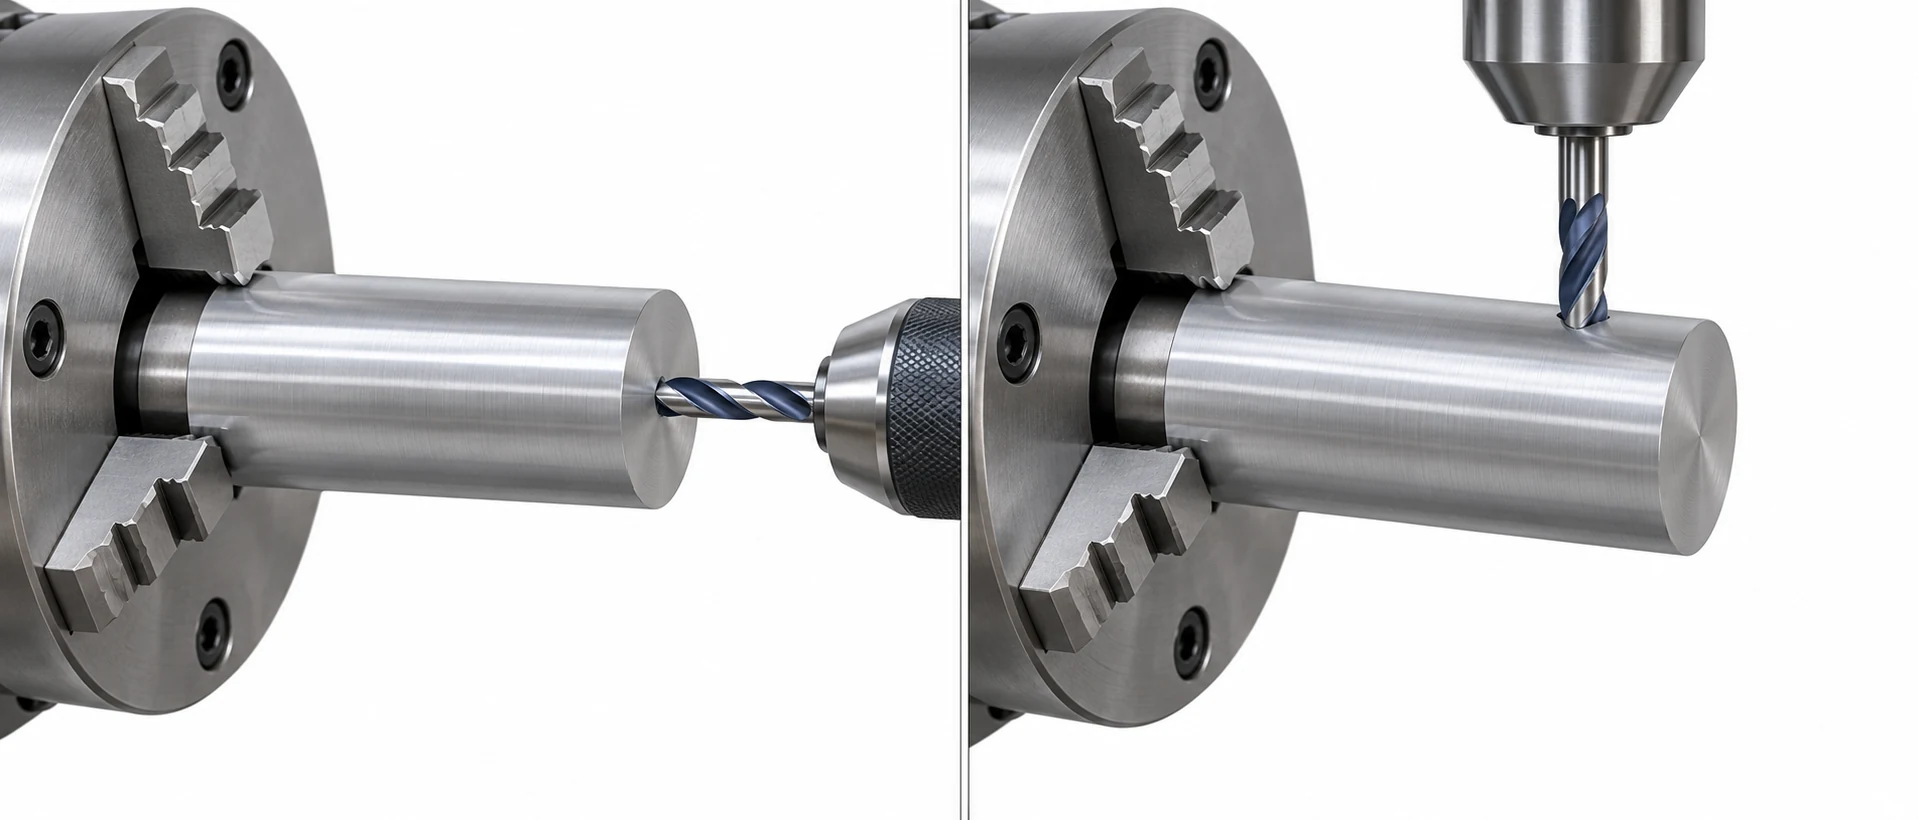
この機能は、旋盤加工部品に数個の穴や平面(フラット)があり、それらが旋盤加工された幾何形状と位置関係を有する場合に有効である。主な利点は通常、ハンドオフの回数が少なくなることである:部品は、選択された二次加工工程を通じて、同一の主保持位置および基準を維持できる。ただし、すべての特徴(フィーチャー)を必ず旋盤で加工すべきという規則は存在しない。大型ポケット、深さのある側面特徴、あるいは工具のアプローチが困難な形状などでは、専用のマシニング加工セットアップの方が明確かつ生産性が高い場合がある。また、ドライブ工具を用いたとしても、アクセス不能な反対面を可及的に加工可能にはならない。
軸方向および径方向ホルダーの機械的構造、およびライブツーリングと広義のミルターン加工との違いについては、当社のライブツーリングガイドをご参照ください。本件における購入判断はより限定的である:この特定の構成が、意味のある搬送(トランスファー)を排除できる一方で、より深刻な工具アプローチ障害や検査上の問題を引き起こさないかどうか、という点である。
C軸制御は、角度位置および選択されたパスを制御する
軸に三つの径方向穴を指定角度で設けるには、工具がそれぞれの位置に当たるよう主軸を停止させるか、角度を制御しながら動かします。C軸でこの角度を制御でき、対応する構成では一部のフライス加工経路に沿った協調動作も可能です。切削のための回転は回転工具が担い、C軸はワークの角度を制御します。どちらか一方の装備だけで、加工できるポケット、平面、輪郭の範囲は決まりません。
部品の端面に軸方向ボルトサークルがある場合、穴の位置決め方法および実際の軸方向駆動工具セットアップがその半径に到達可能かどうかを確認すべきである。径方向パターンの場合、工具が隣接するショルダーをクリアできるか、また基準特徴との角度関係が明示されているかを確認すべきである。これらは機能に関する質問であり、ブランドに関する質問ではない。Haas社の2025年版マニュアルでは、適切に装備された旋盤においてC軸および/またはY軸を用いた形状のフライス加工を明示的に許容しているため、「Y軸なし」という理由だけですべてのフライス加工機能を排除するのは不十分である。[2]
この加工ルートには依然として、正しいホルダー、制御可能なスピンドル、プログラム、安定したワークホルディング、および位置の検証手段が必要である。該当機能がC軸構成の実用的な可動範囲を超えるパスを必要とする場合、Y軸搭載機械または別途フライス加工工程がより適切な選択肢となる可能性がある。この判断は、汎用的な能力一覧ではなく、実際の機能形状および機械セットアップに基づいて行うべきである。
必要な中心から外れたパスにY軸移動が必要な場合にそれを使用する
Y軸は、主軸中心線を横切る方向の直線移動を加えます。回転工具が端面の中心からずれた形状に届き、X/ZとC軸だけでは難しい工具経路を描ける場合があります。HaasはThe Power of Y-Axisでこの使い方を説明しています。ここで重要なのは制御できる移動方向が増えることで、個別機種の公称寸法ではありません。[3]
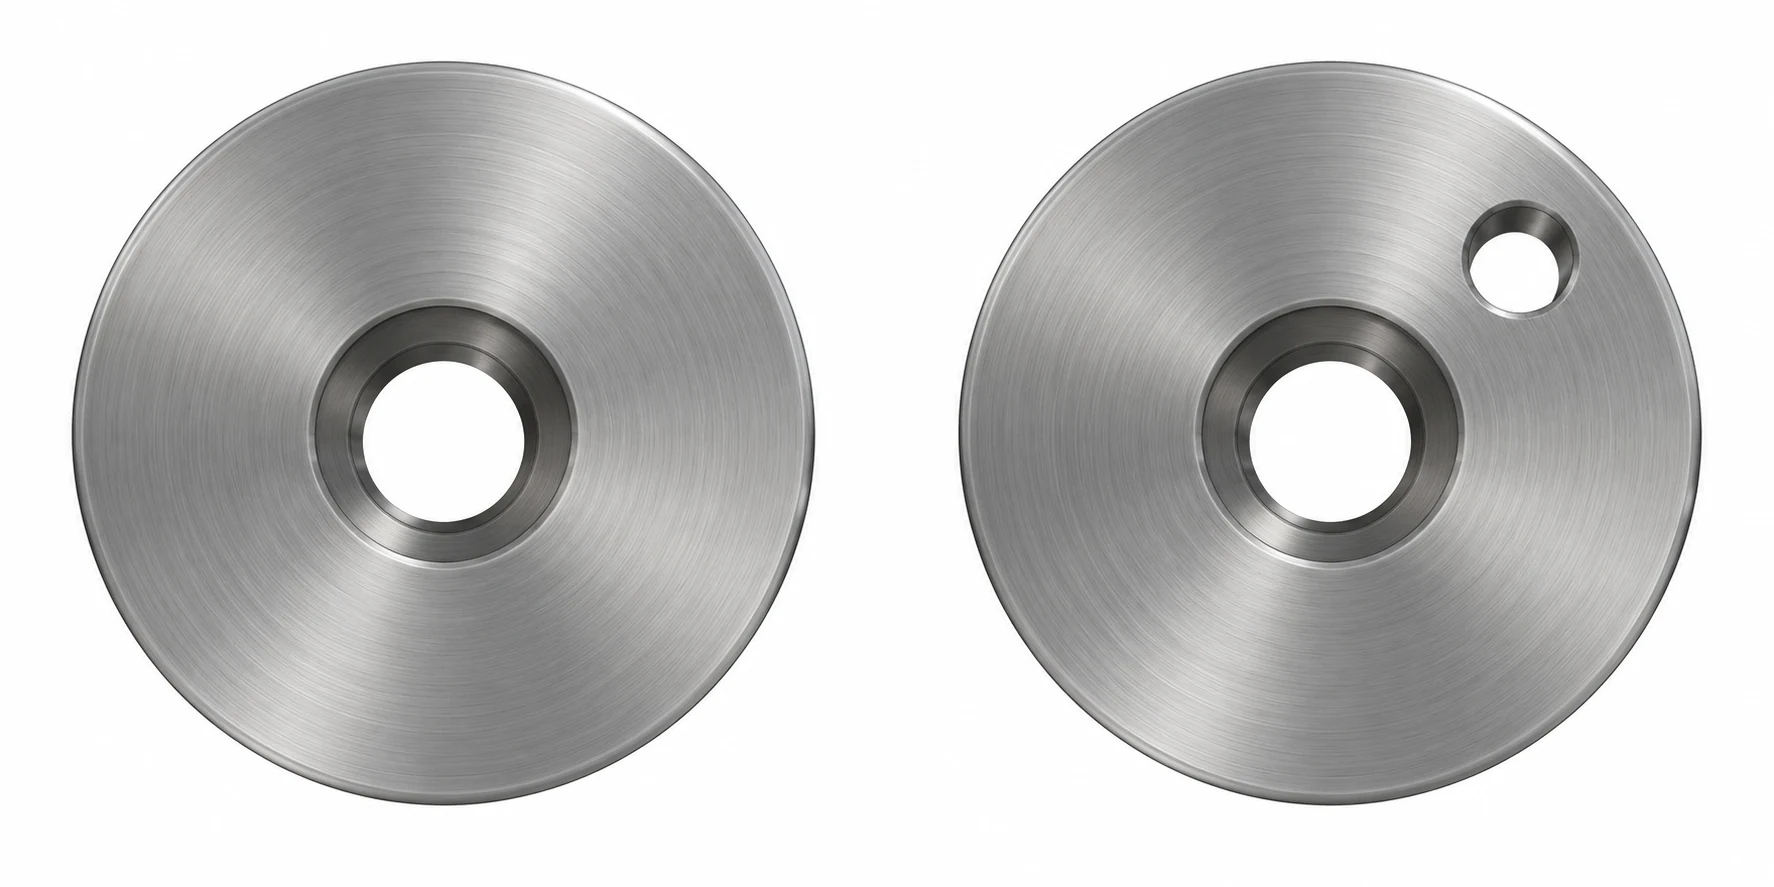
図示例では、中心位置のボアと中心からずれた面の穴は、それぞれ異なるツール位置を必要とします。このオフセット自体がY軸を必須とするわけではありません:C軸制御機能を備えた適切な動力付きツールでその穴に到達できる場合や、別途治具を用いて位置決めできる場合もあります。平底の面ポケットは、中心線から離れた直線的な加工パスを追加します。部品を保持したままそのパスを加工する実用的な方法として、Y軸移動が採用されることがあります。実際に選択されるツール姿勢、NCプログラム上のパス、Y軸の行程範囲、干渉回避のためのクリアランス、および公差との関係性が最終的な判断を左右します。
「Y軸対応」というラベルではなく、具体的に提案される加工内容を確認してください。加工対象の特徴部が高さのある肩部の隣に位置する場合、工具またはホルダーが到達前に干渉してしまうため、公称Y軸行程は実質的に無意味になることがあります。単一のポケット加工のために短納期の少量生産において多大なセットアップ作業が必要となる場合、Y軸搭載機で加工可能であっても、別途マシニングセンターを用いる方が経済的である可能性があります。逆に、複数の関連するオフアクシス特徴部を有する量産部品では、部品の移送回数および基準面の引継ぎ回数を削減できるため、より高度な装備を備えた工程を選択することが正当化されます。
反対側の端部は、切削に使う軸とは別に段取りを計画する
反対側の端部の加工では、機械の軸構成よりも先に把持方法を検討します。丸棒から切り離した後に、端面の仕上げ、裏面の面取り、裏側からの中ぐりやねじ加工が必要な場合があります。最初の把持でその端部が隠れていれば、回転工具やY軸移動があっても工具は届きません。ワークの移載、つかみ直し、または対向主軸への受け渡しと、その後に裏側の形状を仕上げる切削工程を計画します。
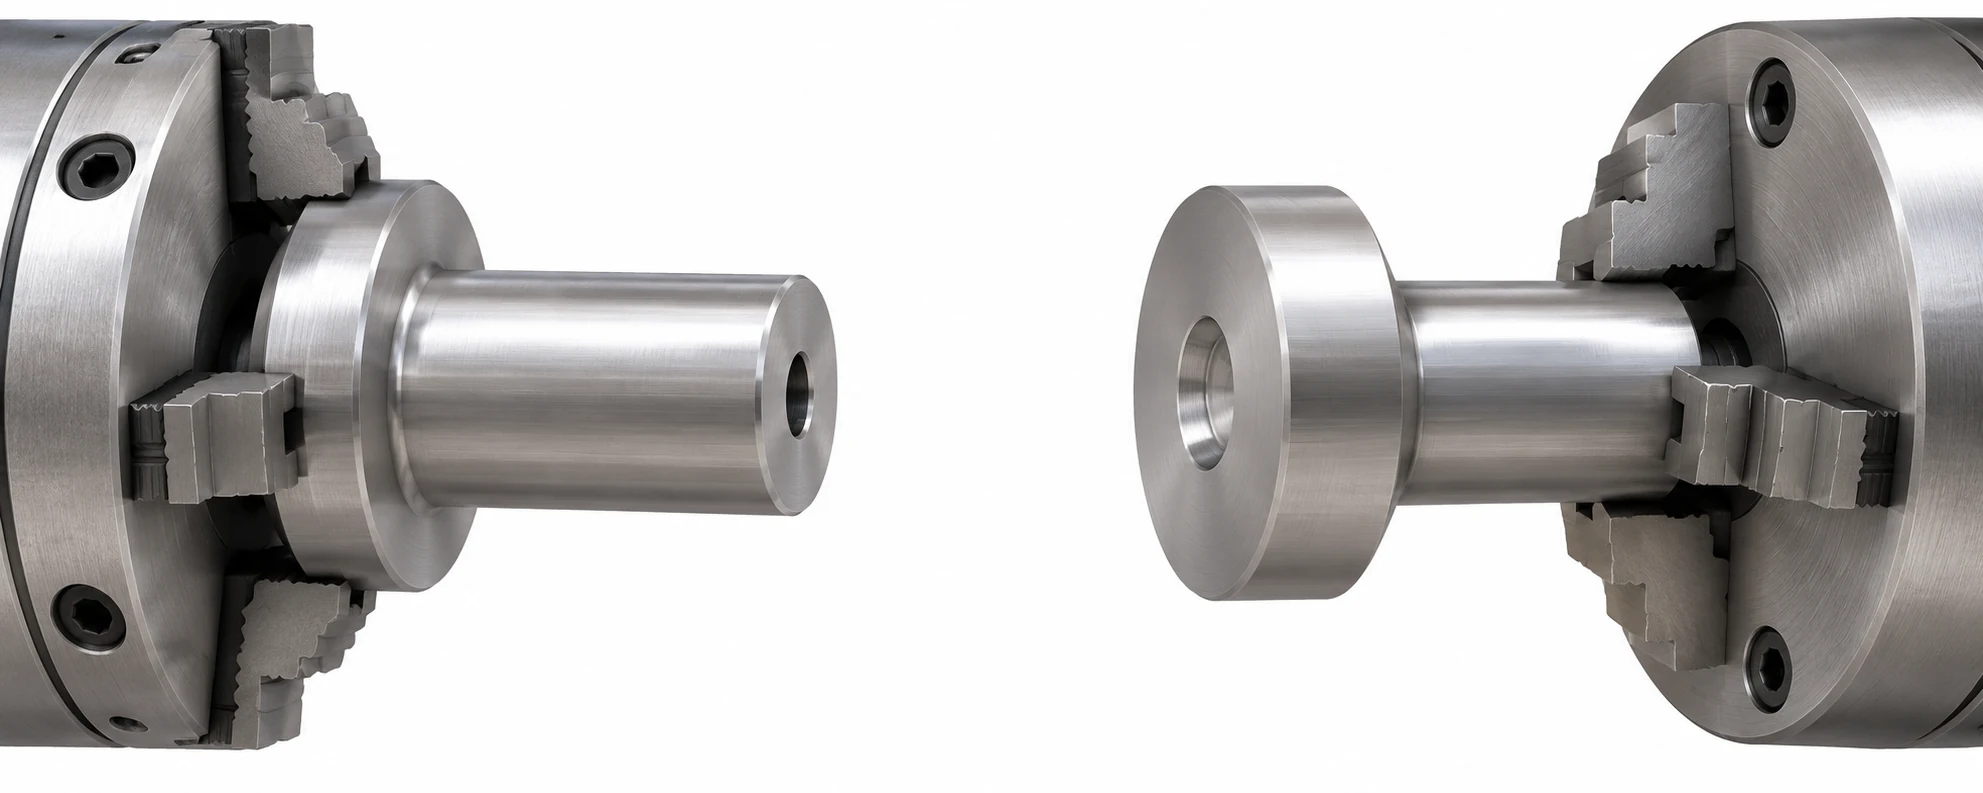
対応機では、切り離す前に対向する副主軸でワークをつかみ、機内で受け渡して裏側を加工できます。Haasはこれを選択可能な構成として示しており、すべてのターニングセンターの共通装備ではありません。[4]加工サイクル中に受け渡せば、別の機械への運搬を省き、受け渡し状態を管理しやすくなります。受け渡し後に深い裏ポケット、側面形状、遮られた面まで加工できるとは限りません。副主軸側での工具の到達範囲と、最初の工程後に把持できる面を確認します。
通常のつかみ直しでも十分な場合があります。少量のスリーブで裏面に単純な端面削りを施すだけなら、別の段取りで対応できます。前後の位置関係が重要な長期の量産では、対向主軸を使うことで、追加設備とプログラム作成の手間に見合う場合があります。見積書には、両方の把持に使う基準と最終寸法を測る位置を明記します。機械一台で完結するかどうかよりも、完成部品が受入条件を満たすかどうかが判断基準です。
三枚の図面で見る三つの加工工程の選び方
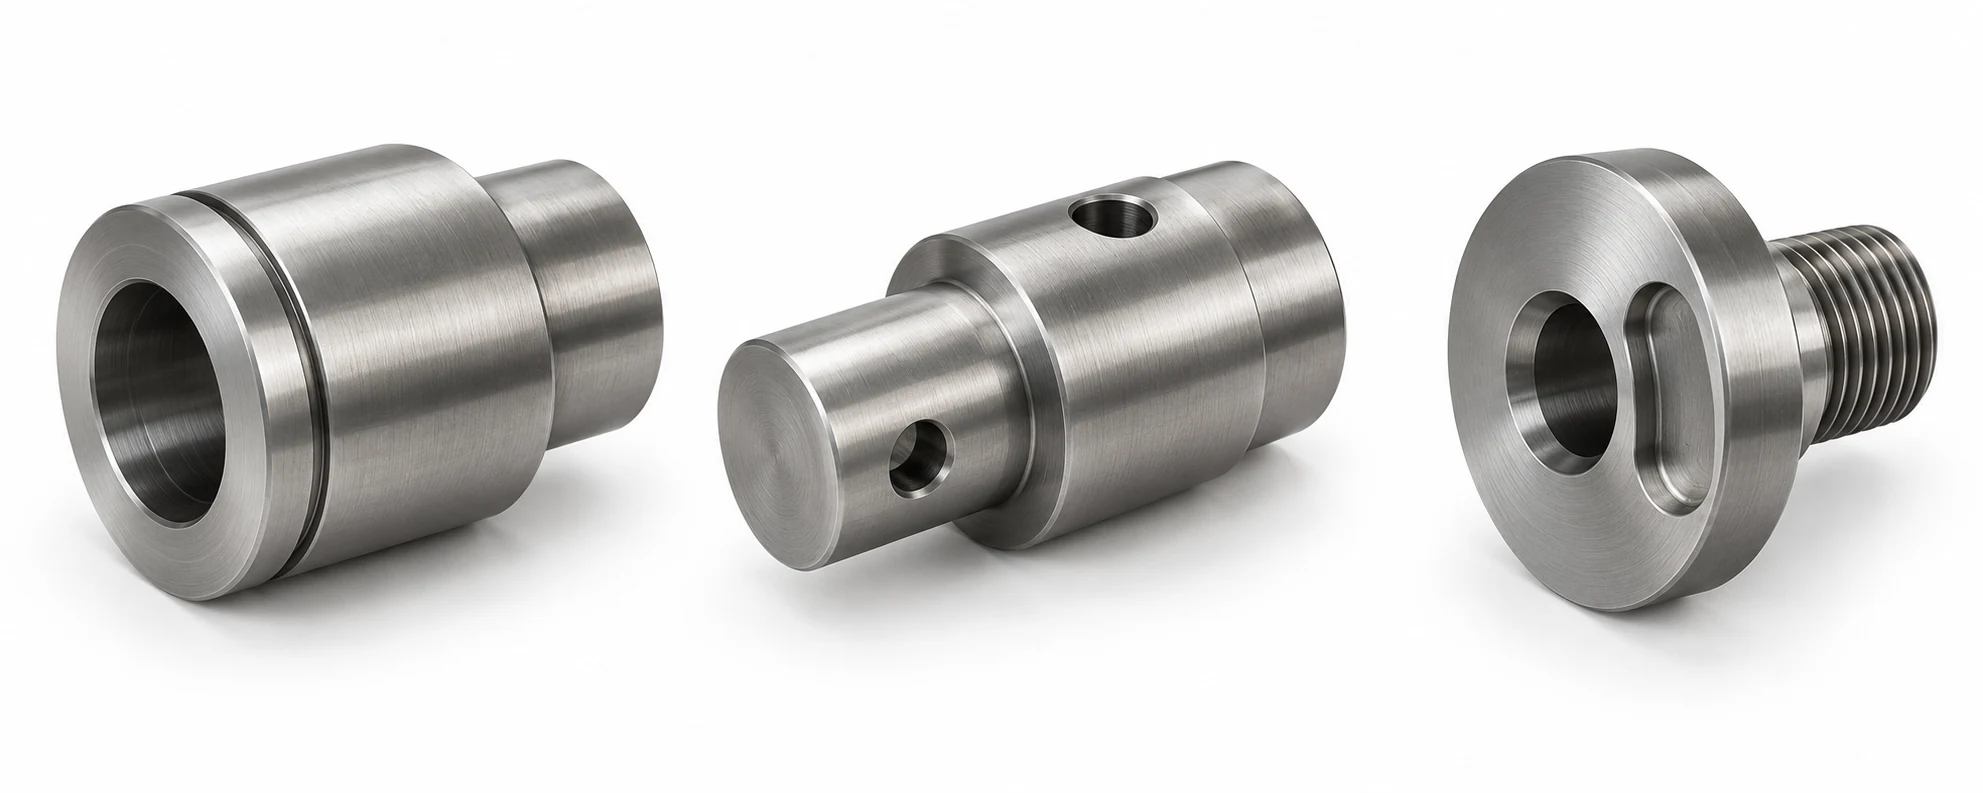
段付きスリーブ(後面が仕上げ済み)
同心の外径部、内径、正面の溝があり、仕上げた端面間の全長が指定されたスリーブを想定します。工具が届く回転形状はX/Z軸の固定工具で加工できます。裏面は正面の加工後につかみ直す必要があります。通常の旋盤でつかみ直す工程は現実的な選択肢です。繰り返し生産するロットなら、対向主軸で取り扱いを減らせる場合があります。Y軸や回転フライス工具だけでは裏面に工具は届きません。各工程で、つかみ直す際に内径をどう保護し、仕上げ全長をどう確認するかを比較します。
交差穴付きシャフト(角度関係あり)
旋削した肩部と横穴があり、その横穴から指定角度の位置にもう一つの径方向穴がある軸を想定します。固定工具による旋削だけでは径方向穴は加工できません。繰り返し生産する場合は、工具ホルダーが肩部に干渉せず、最初の把持で両方の穴に届くなら、C軸位置決めと径方向の回転工具を使う工程をまず検討します。穴同士の角度をその段取りの基準に保てます。干渉して工具が届かなければ、旋削後、同じ基準で位置決めする穴あけ治具またはフライス治具を使います。どちらの工程でも、穴の交差部に生じるバリの処理方法を指定します。径方向穴があるだけでY軸移動が必要になるわけではありません。
正面ポケットおよび背面ねじを備えたフィッティング
フィッティングが旋削内径穴に対してオフセットされた正面ポケットおよび反対側端部のねじを必要とするものと仮定する。Y軸搭載駆動工具セットアップがポケットに到達可能であれば、ポケットと内径穴の相対位置関係が重要である場合、それを初期の正面側ルートとして推奨する。C軸補間のみでY軸なしにポケット全体のパスに到達できる場合は、よりシンプルな構成のこのルートも依然として実行可能である。それ以外の場合は、ポケットを後続のマシニングセンターで加工する。また、背面ねじについては、対向主軸による引継ぎを推奨するのは、移送後の把持でねじ全長およびランアウトが露出する場合に限る。それが不可能な場合は、別途再把持を計画すること。「1回のセットアップでミルターン加工」という見積もりのみでは、遠方端の露出および検査方法が明示されていない。
機能から構成への加工ルートを依頼する
二つの見積書が異なる種類の旋盤を挙げていても、同じ完成部品を提示している場合があります。違いは、加工部位と工程を対応付けた表で確認します。見積対象機に実際に装備されたどの機能で各偏心形状を加工するのか、各端部をどのように把持するのか、どの作業を別の機械で行うのかを明記します。機種シリーズのカタログや「ミルターン」という呼称だけでは判断できません。
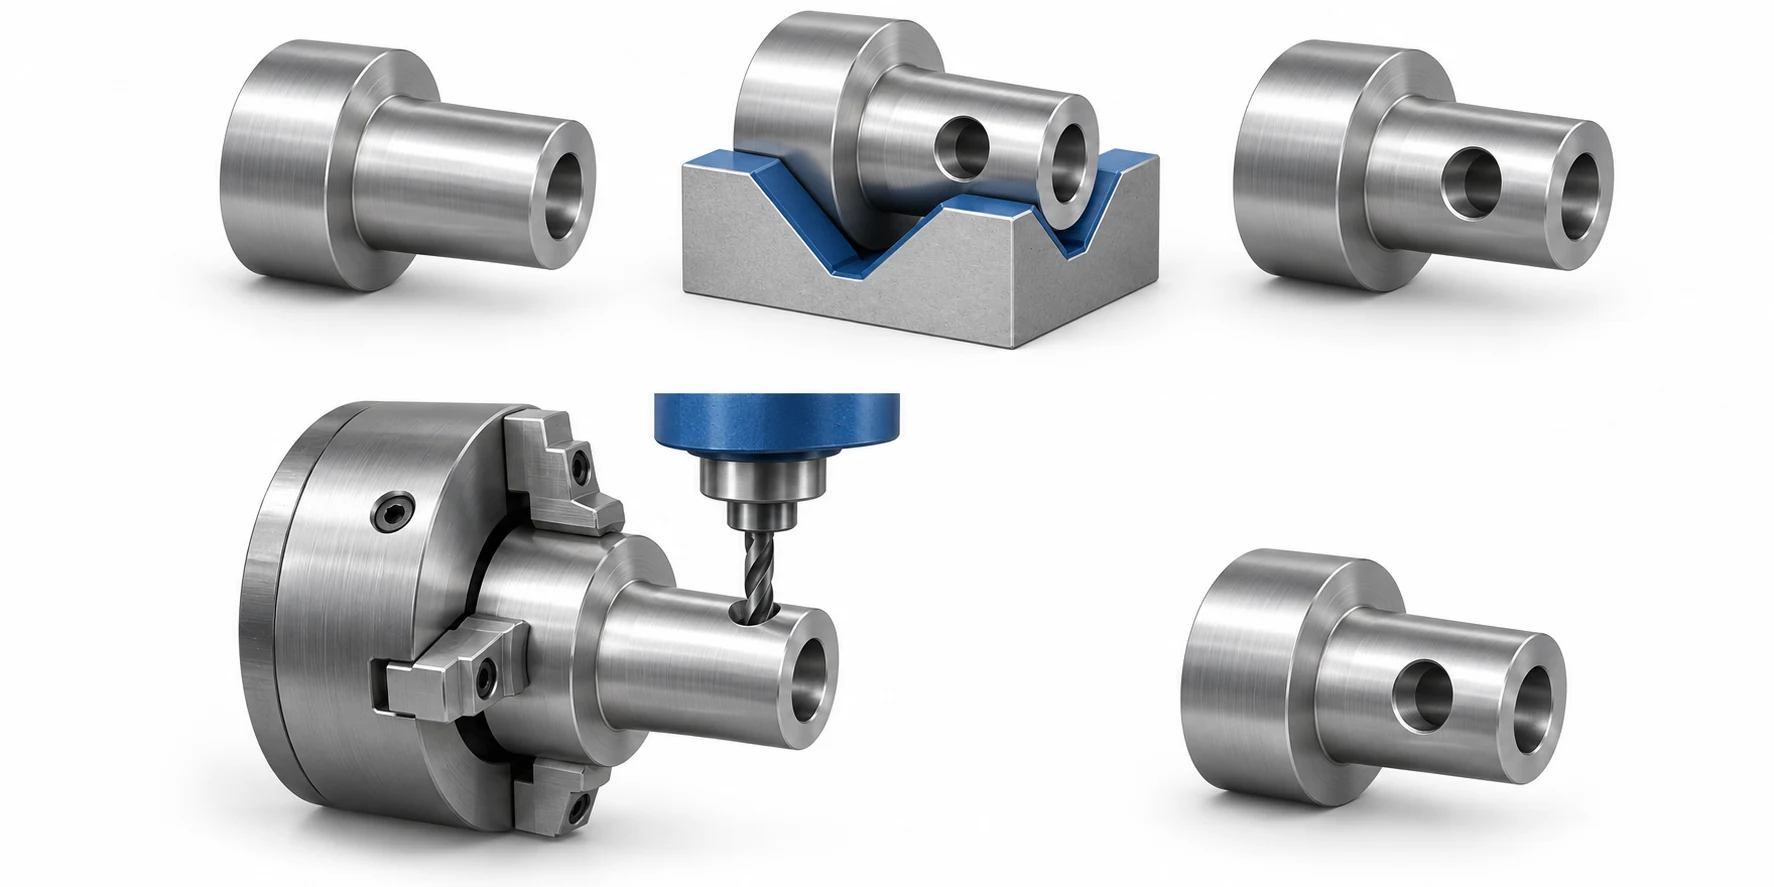
提案された加工ルートを以下の順序で確認する:
- 実装済み設備を特定する。 実際の軸方向・径方向駆動工具ホルダー、C軸制御、Y軸移動、対向主軸の有無を確認すること。カタログ上のオプションは、実装済みオプションではない。
- 非軸方向加工を割り当てる。 各径方向穴、正面側加工部、平面部について、それを到達可能なホルダーおよびC/Y軸動作を対応付け、チャックおよび肩部との干渉を確認すること。
- ワークの受け渡しを確認します。最初の把持で露出する面、反対側の端部加工に残る面、副主軸への受け渡しと別段取りでのつかみ直しのどちらでその面が露出するかを示します。
- 残余工程を明記する。 その旋盤から部品が離脱した後に実施される加工、バリ取り、検査などの工程を明記すること。それらを、あたかも機械が部品の全工程を完了したかのように数え入れてはならない。
機械の公称行程は、ホルダー干渉や必要な端面を覆う把持の可否を決定づけることはできない。旋盤仕様書の読み方ガイドでは、提案機種で何を確認すべきかを説明している。また、把持や加工部位へのアクセスが困難な場合の部品設計変更については、当社の旋削部品設計ガイドを参照のこと。両提案ルートがすべての加工部位を網羅した上で、同一図面改訂版、同一数量、同一受入要件に基づき、総合的な作業量を比較すること。機種名単体では、コストや寸法公差を予測することはできない。
技術資料
- Haas Automation社、STシリーズ旋削センターおよびST-20Y Y軸CNC旋盤。重複する製品名称および機種固有のオプションを文書化するために使用。
- Haas Automation社、NGC Lathe Operator’s Manual(2025年)、§§6.18–6.20。ライブツーリング、C軸およびY軸の操作上の違いを確認するために使用。
- Haas Automation社、Y軸のパワー、p. 1。Y軸旋盤構成における追加の直線的オフセンター移動を説明するために使用。
- Haas Automation社、Y軸のパワー、p. 2、およびA2-5 Finishing Sub-Spindle。オプションの対向主軸による移送および背面側アクセスに使用。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


