Hoppa till innehåll
VETCNCCNC-TILLVERKNING
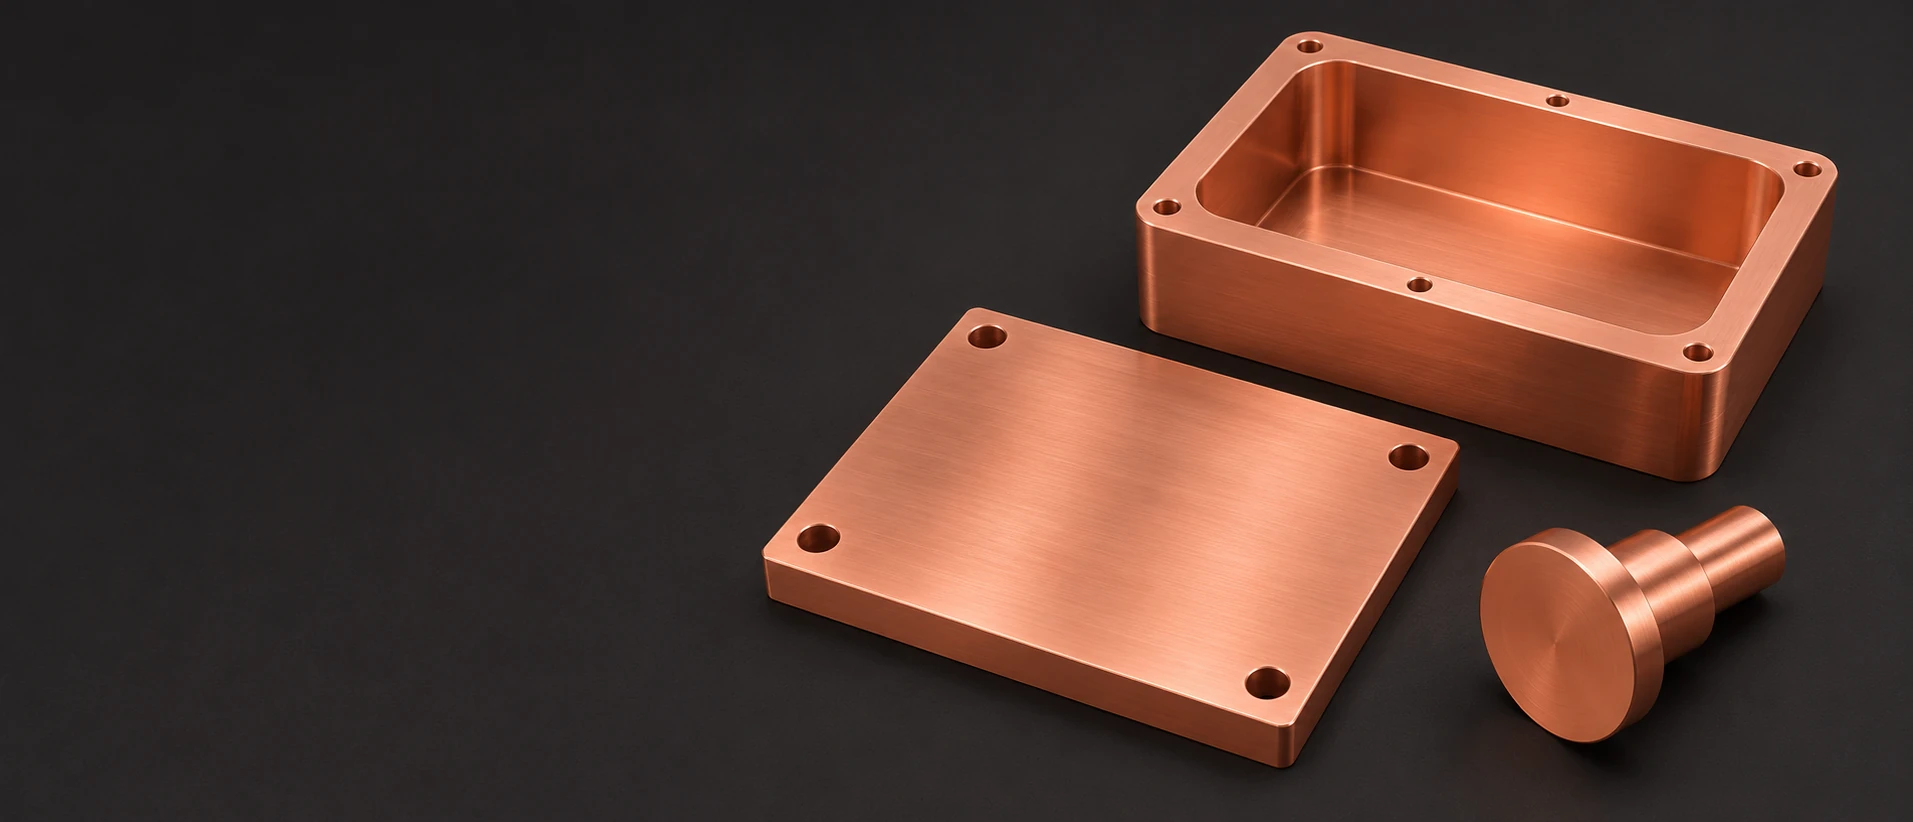
Kopparfärgad platta, öppen kropp med fickor och trappad ledarpin på en mörk yta

C10100 syrefri koppar
CNC-bearbetning

Se Cu-OFE-referensvärden

Anpassade OFE-kopparplattor, kroppar och ledare

6 komponenttyper

Värmemontageplattor

Vi fräsar monteringsytan, tjockleken, hålmönstret och de specificerade fördjupningarna i en OFE-kopparplatta. Förhöjda landytor eller lokala urtag kan inkluderas där den stödda komponenten och fästarrangemanget kräver olika nivåer.

Utskurna RF-kroppar

En kopparkropp med urholkningarkombinerar en inre hålrumsgestaltning med täckningsytor och kopplings- eller monteringsfunktioner. Vi bearbetar den geometri som anges på ritningen, inklusive de specificerade öppningspositionerna och de kvarvarande väggarna. Hålrummets geometri och den fullständiga monteringens RF-prestanda har separata godkännandekrav.

Borrade flänskroppar

Vi svarvar det centrala hålet, yttre registerhålet och flänsytan, med sekundära hål eller urtag placerade från de specificerade referenserna. Kroppen följer det avsedda fog- och monteringsarrangemanget snarare än endast en allmän flänsens yttre diameter.

Ledarpinnar för genombrytning

Vi svarvar de funktionsdiametrar, axlar och ändanslutningar för metallledaren som krävs för den specificerade genombrytningsanordningen. Offerten omfattar den definierade kopparkomponenten; en isolerande del, ett tätningsmedel och en fullständig, godkänd genombrytningsanordning inkluderas endast om detta separat överenskommits.

Bearbetade avståndshylsor

En kopparhylsa kan ge en definierad innerdiameter, axialt avstånd samt en fläns- eller trappad profil. Vi bearbetar kontakt- och friytor för sammanmonteringsarrangemanget, inklusive eventuell lokal urtagning bredvid den intilliggande axeln.

Monteringsblock för ledare

Vi fräser monteringsytorna, ledaröppningarna och fästfunktionerna på en specificerad kopparblock. Hålpositioner och tillträdesfickor kan relateras till komponentens arbetsyta så att ledaren och den omgivande hårdvaran når sina avsedda positioner.

Den här sidan behandlar UNS C10100 syrefritt elektroniskt koppar, även betecknat Cu-OFE / CW009A. VETCNC anbjuder offert för ritningsdefinierade drejda och fräsade komponenter, där utgångsmaterialets form, tillstånd, inkluderat ytarbete och krav på godkännande specificeras för beställningen.

C10100 OFE-koppar: renhet, form och tillstånd

En definierad materialbas med låg syrehalt

CDA identifierar C10100 som syrefritt elektronik-koppar med minst 99,99 % koppar och ett syremaximum på 0,0005 % (5 ppm). Detta är kontrollerat lågt syreinnehåll, inte litterärt noll syre. Den fullständiga produktspecifikationen och de krävda materialbevisen ingår fortfarande i definitionen av den beställda lagervaren.[1]

Urvalsfokus
Den specificerade kemiska sammansättningen och föroreningsbasen

El- och värmetekniska komponenter med känslighet för renhet

Cu-OFE används där materialets renhet och ledningsegenskaper är avgörande för konstruktionen. Renheten hos en fräsad hålighet eller en fogyta definieras tillsammans med materialet, inklusive den levererade ytan samt eventuella termiska eller vakuumkrav. Den levererade ytan och eventuella senare termiska eller vakuumkrav definieras tillsammans med materialet snarare än att antas från benämningen OFE.[2] [4]

Urvalsfokus
Materiell kravspecifikation och levererat ytillstånd

Platta produkter för plattor och fickformade kroppar

En lämplig platt blanka stödjer en bred monteringsplatta eller en kropp med en hålighet och tätningsyta. Egenskapstabellen nedan anger en tillverkares referens för valsade produkter. Den beställda plattan, stången eller andra blankan måste uppfylla sina egna tillämpbara produkt- och leveransvillkor.[2]

Urvalsfokus
Den platta produkten bakom behållna ytor och väggar

Runda produkter för stift, flänsar och ringar

Rundmaterial kan användas för ett ledarstift, en borrfläns eller en mellanring med relaterade rotationsfunktioner. Dess krävda tillstånd följer det faktiska runda produkten och komponenten. En mekanisk tabell för valsad bandstål blir inte godkännandebas för den staven enbart för att båda produkterna är C10100.

Urvalsfokus
Formen för rundmaterial och dess egna krav på tillstånd
Två fasta kopparfärgade stångblanketter med synliga snittade ändytor
Plattblankett med avtryck av ficka och monteringskant bredvid ett stött hålområde

Identifiera tillståndet bakom varje egenskap

Den mekaniska referensen R220 nedan och de glödgade fysikaliska värdena har olika angivna underlag. Leveransvillkoret för mekaniska egenskaper och massledningsförmåga verifieras inte genom samma observation. Var och en dokumenteras på eget underlag: materialregistret för leveransvillkoret och massledningsförmågan, samt dimensionsrapporten för den bearbetade delen.[2] [1]

Mekaniska värden för valsade produkter och typiska fysikaliska värden för glödglödda material hålls åtskilda i denna referens.

KME Cu-OFE / C10100: referenser till valsprodukter och glödglödade egenskaper
EgenskapPublicerat värdeEnhetTillstånd / bas
Draghållfasthet, Rm220–260MPaR220; referens för valsad EN 1652
0,2 % sträckgräns, Rp0.2≤140MPaR220; endast för information
Dragning, A50≥33%R220; mätsträcka 50 mm
Vickers-hårdhet40–65HVR220; endast för information
Elektrisk ledningsförmåga58.6 / 101MS/m / % IACSTypiskt; glödad vid 20 °C
Värmeledningsförmåga394W/(m·K)Typiskt; glödad vid 20 °C
Medellinjär utvidgning17.7µm/(m·K)Referens för glödad material; 20–300 °C

KME Cu-OFE-datablad, intern revidering oktober 2020. De fyra första raderna beskriver dess referens för valsad produkt enligt EN 1652 R220; provhållfasthet och hårdhet anges uttryckligen endast som informativa värden. Temperatur och riktning för mekaniska prov är inte angivna där. De tre sista raderna är typiska fysikaliska värden för glödat material, med bevarad expansionsintervall. Denna referens för valsad produkt är inte en godkännandespecifikation för stav eller stift; beställd lagertyp, tillstånd och produktkrav styr komponenten.

Fräsning och svarvning av C10100 OFE-koppar

Ficksektioner som behåller underlaget under massborttagning samt slutbearbetning av fläns och väggar

Fräsning av ytor, urholkningar och monteringsreferenser

Vi fräsar plattans ytor, fickgeometri och hålmönster från den angivna lokaliseringsbasen. En täckande land eller termisk kontaktyta kan förbli sammanhängande medan angränsande områden får lokal avlastning. Fräskaråtkomst och hörngeometri i fickor löses utan att varje bevarad kant behandlas som en kosmetisk avrundning.

Svarvning av hål, flänsytor och ledare

Svarvning relaterar en kropps invändiga hål, yttre register och axiell yta till dess arbetsaxel. En ledarstift kombinerar på liknande sätt definierade säten, axlar och ändar. De angivna stöd- och spännområdena följer delens faktiska utformning så att en färdig tunn fläns inte omsorgslöst används som spännytans yta.

Släpp de tunna detaljerna vid rätt tidpunkt

Bearbetningssekvensen bevarar användbart stöd medan angränsande material tas bort. En hålighetsvägg eller fläns kan förbli ansluten till en mer massiv blanka tills de operationer som kräver detta stöd är slutförda. Den slutliga friläggningen och kantbearbetningen planeras utifrån geometrin snarare än att tilldela en universell minimiväggtjocklek.[2]

C10100-monteringsytor, hål och axiella passningar

Kopparpositionsytor och den motsvarande komponentenKonceptuell tvärsnittsritning genom ett kopparhål, positionsregister och axial yta. Ritningen definierar storlek, referensytor och godkännandestatus för de fungerande gränsytorna.PositionsregisterC10100-kopparkroppMotsvarande komponentKoncept för gränsyta
En monterad komponent måste ha sin geometri godkänd i det angivna stödläget och det slutliga bearbetningsläget.
Slutligt godkännande baserat på C10100:s funktionsytor
FunktionRitningskravGodkännandevillkorVerifiering
Monteringsplattans framsidaPlanhet, tjocklek och referensytaAngivet fritt / stött / monterat tillfälleFramsidsgeometri och tjocklek
FlänskroppHål-, register- och kopplingsskivdatumEfter inkluderad slutbearbetningDiameter och förhållande till framsidan
LedarpinSkulderpositioner och arbetsprofilAngivet slutligt komponenttillfälleDiametrar och axiella mått
Uppskurna kropparHålskav, lockland och öppningspositionerFrigiven referens och ytillståndKontroller av hål / framsida / platsbestämning av funktionselement

Den frigivna ritningen definierar funktionselementgränser och datum. Krävda ytkvaliteter, rengörings- eller applikationstester anges separat i beställningen; inget vakuum-, RF- eller kryogeniskt prestandaresultat kan härledas från en dimensionsrapport.

Slutgodkännande enligt C10100-komponentens funktionselement

Vi offrar monteringsytan, flänsen, ledaren och hålighetskraven utifrån den frisläppta komponentdefinitionen. Storlek, placering, yttillstånd samt eventuella specificerade renhets- eller vakuumtester är separata godkännandeobjekt. Tolerans och systemkvalificering avtalas för er komponent som separata godkännandeobjekt.

Konstruktionsdetaljer för OFE-kopparkroppar och -plattor

Hörn i uppskurna delar bredvid en kontinuerlig kopplingsskivland

En inre hörnrundning kräver utrymme för den infogade komponenten utan att ta bort landet som används av locket eller den motstående ytan. En lokal hörnentlastning kan ge detta utrymme samtidigt som resten av sätesperimetern bevaras. Ritningen identifierar de avsedda kontakt- och entlastningszonerna.

Monteringsverktygsåtkomst runt monteringsframsidan

Urborrningar, fästhål och en intilliggande vägg måste lämna den krävda banan för monteringsverktyget. En skruv som passar sitt hål kan ändå vara otillgänglig efter att den intilliggande komponenten är monterad. Denna tillgänglighet bedöms i den monterade konfigurationen, inte endast i den öppna bearbetningsuppsättningen.

Undvik oavsiktliga instängda volymer

Där en fog är vänd mot ett vakuumssystem kan en sluten urhöjning, en blindfästning eller en tät överlappning hålla kvar gas eller rengöringsvätska. Konstruktionen kan kräva en överenskommen avluftnings- eller genomgående öppen anordning. Vi lägger inte till avluftningsöppningar i en godkänd del utan godkännande.[4]

Spel för den angivna temperaturspannen

En kopparblock eller -ring kan röra sig i förhållande till sin omgivande montering när temperaturen ändras. Den motparade konstruktionen måste ha det avsedda spelet eller spännkraften över dess faktiska temperaturspann. Lokaliseringssmått vid rumstemperatur och en enda expansionskoefficient löser inte i sig detta monteringsbeteende.

Diskutera delkrav

C10100-komponenter i termiska, RF- och ledarkonstruktioner

En monteringsplatta i den avsedda värmeledningsbanan

En platta kan koppla den stödda komponenten till nästa termiska gränsyta. Dess monteringsmönster och eventuella upphöjda plattor måste lämna den avsedda banan genom den bevarade kopparen. En öppning eller avlastning som läggs till för tillgänglighet måste avstämmas mot denna kontaktarea snarare än bedömas endast som en bearbetningsbekvämhet.

En urholkad kropp som monteras runt sina interna komponenter

En urholkad RF-kropp måste tillåta att den avsedda insatsen, locket och anslutningsutrustningen monteras i sekvens. En urholkning som kan bearbetas från den öppna toppen kan ändå kräva en annan tillvägagångssätt för tillgänglighet när locket eller den intilliggande monteringen är på plats. Den godkända kroppen inkluderar detta monteringsutrymme utan att antyda något RF-stämresultat.

En flänskropp som installeras vid en fog

Kroppen måste ha en installations- och demonteringsbana som inte kräver uthevaring mot dess fogyta. Intilliggande fästen och omgivande utrustning kan styra denna bana. Den bearbetade lokaliseringgeometrin levererar den avsedda gränsytan; täthet och eventuell systemläckacceptans definieras separat.

En ledare kombinerad med en isolerande del

En ledarpin måste kunna införas i den avsedda isolerande eller bärande delen utan att förlita sig på en ospecificerad monteringskraft. Införingsgeometri och monteringssekvens följer denna dels krav. Den metalliska komponenten etablerar inte i sig isoleringen, tätheten eller den elektriska godkännandet för den monterade genomföringen.

C10100-yttilstånd, rengöring och skydd

Definierad kontaktmarkering separerad från en yttre hanteringszon på en monteringsplatta

Angivna ytor i bearbetat tillfälle

En fogyta, ett fästborrhål eller en monteringsyta kan lämnas i bearbetat tillfälle där den uppfyller sina specificerade ytstruktur- och kranvillkor. Kontaktzonen identifieras separat från en extern håll- eller hanteringsyta, så att märken som accepteras på den senare inte definierar den fungerande ytan.

Vald ytbehandling utan att förlora profilen

Polering eller en annan inkluderad ytoperation utförs efter den definierade täckningen och strukturen. Den bevarar den specificerade ytgränsen, hörnen och positionsprofilen istället for att släta alla övergångar slumpmässigt. Rening och skydd av denna yta specificeras och dokumenteras som egna steg, parallellt med kravet på ytjämnhet.

Rengöringsomfattning och levererat tillfälle

Den krävda rengöringsrutten identifierar de ytor och tillfället som ska levereras. För en vakuumvänd del är hanteringsrester och materialval separata frågor. Eventuell specificerad rengöringsverifiering eller efterföljande termisk förberedelse inkluderas uttryckligen i det avtalade omfånget snarare än antas från C10100-kvaliteten.

Skydd efter den krävda rengöringen

Hanteringen och förpackningen säkerställer den överenskomna levererade tillståndet på de angivna ytorna. Delar stöds och separeras där kontakt inte skadar en fungerande yta. Identifiering placeras utanför begränsade zoner, med den specificerade skyddsnivån bevarad fram till det överenskomna överlämningssteget.

C10100-material, geometri och ytacceptans

Monteringsyta och genomgående hål som referensytor med separat geometri, material och renhetsgodkännande

Materialidentifiering och beställd produkt

Registreringen inkluderar UNS C10100, dess produktspecifikation, levererade tillstånd och källidentifiering. Krävd kemisk sammansättning eller andra materialresultat kopplas till denna beställda produkt. En kort beteckning som endast C101 används inte för att lösa en tvetydig benämning eller certifiera en annan råmaterialform.

Mått i det accepterade tillståndet

Vi kontrollerar de specificerade ytorna, hålen, axelskuldernas förhållanden och hålighetens egenskaper i ritningens krävda stödtillstånd och slutbearbetningstillstånd. En senare inkluderad termisk eller ytbehandlingsprocess beaktas i detta acceptanssteg. Ett mått som tas på det tidigare råmaterialet överförs inte enkelt som slutresultat.

Definierade yt- och applikationstester

Ytstruktur, krävd renlighetsdokumentation och eventuella separat specificerade applikationstester följer sin överenskomna acceptansgrund. Offerten anger vilket arbete som ingår samt ansvar för ytterligare tester. En godkänd dimensionell kontroll certifierar inte ett monterat vakuum-, RF- eller kryogeniskt system.

Vad påverkar kostnaden för bearbetning av syrefri koppar C10100?

Produktform och materialtillstånd

En platta, en rund blank och en djupt utskuren kropp använder materialet på olika sätt. Den krävda produktformen, tillståndet, dokumentationen av föroreningar och källbegränsningar påverkar valet och inköpet av råmaterialet innan den färdiga geometrin bearbetas.

Bevarade väggar och tillträde till detaljer

En bred tunn yta, en djup hålighet och ett hål bredvid en fläns kräver olika stöd och verktygstillträde. Bearbetningsordningen och frigörandet kan kräva fler uppsättningar än antalet synliga detaljer indikerar. Dessa krav gäller även om den yttre komponentens omfattning är enkel.

Yttillstånd och krävda register

Vald ytbehandling, en överenskommen rengöringsväg, begränsade hanteringszoner och krävda register utgör definierat arbete. Eventuell ytterligare applikationstestning offertas inom det angivna omfånget. Materialets OFE-beteckning används inte som ersättning för dessa operationer.

Antal med oförändrad definition

Programmering, spännförberedelse och första-delskontroller kan delas mellan identiska komponenter i en och samma produktion. Olika håligheter, ledarens ändar eller yttilstånd behåller sin egen förberedelse. En upprepad del använder den godkända ritningen och grundläggande materialtillståndet.

Från en OFE-kopparprovdel till upprepad produktion

Lös komponentens anordning

En initial komponent kontrollerar montering, monteringsåtkomst samt avsedd yta eller ledargeometri. Ändringar införlivas i den slutförda definitionen innan resterande kvantitet tillverkas i samma anordning.

Representera det slutgiltiga levererade tillståndet

Den representativa komponenten följer det avsedda råmaterialtillståndet och den inkluderade yt- eller termiska behandlingsvägen. Där rengöring och skyddad hantering krävs bedöms det levererade tillståndet tillsammans med geometrin snarare än godkänns enbart från ett outfört råmaterial.

Släpp batchgrunden

Produktspecifikationen, ritningsrevisionen, tillståndet, yt-zonerna och de krävda acceptansregistren definierar produktionen. Överenskomna ändringar blir en del av denna grund så att produktionsdelarna inte är beroende av en oregistrerad justering av en provdel.

Styr en ersättning eller upprepning

En ändrad råmaterialform, källa, tillstånd eller rengöringsväg identifieras i förhållande till den godkända komponentdefinitionen. Detta gör att de berörda material- och ytkraven kan hanteras innan en liknande ersättning ingår i samma montering.

Vanliga frågor om bearbetning av C10100 OFE-koppar

Är den gamla brittiska beteckningen C101 samma som UNS C10100 OFE-koppar?

Nej. Copper Information Center jämför den gamla brittiska beteckningen C101 med Cu-ETP / CW004A, medan Cu-OFE är CW009A. Omfånget för denna sida är UNS C10100 OFE. En ritning eller inköpsorder som endast använder beteckningen C101 kräver att det avsedda beteckningssystemet fastställs innan material anskaffas; den korta beteckningen får inte tystomvandla ett ETP-krav till OFE eller vice versa.

Hur kan koppar ha 101 % IACS utan att vara mer än 100 % ren?

IACS är en ledningsförmågejämförelse, inte en renhetsprocent. Dess 100 % referensvärde fastställdes för glödgad koppar vid 20 °C; modern koppar med hög ledningsförmåga kan överskrida den referensen. Värdet 101 % IACS innebär alltså inte 101 % kopparhalt. Kemisk sammansättning och ledningsförmåga är separata krav med egna angivna enheter och förhållanden.

Fastställer ledningsförmågan vid rumstemperatur en C10100-delens kryogeniska termiska prestanda?

Nej. NIST hanterar koppars egenskaper vid låga temperaturer med avseende på restmotståndsförhållandet (RRR), eftersom renhetsrelaterat restmotstånd påverkar resultatet. Det kryogena termiska beteendet karaktäriseras mot RRR eller ett annat kryogent mått för den faktiska leveransen. Om kryogenisk prestanda eller ett visst RRR krävs måste detta krav och stödjande materialbevis definieras för den faktiska leveransen.

Betyder ett godkänt heliumläcktest även att utgående gasbildning är acceptabel?

Nej. Täthet mot läckage och gas som frigörs från ytor eller innesluten material är olika godkännandefrågor. CERN:s diskussion om vakuumgodkännande behandlar läcktest, utgasning och kontaminationsanalys separat. En komponent eller montering kan därför kräva fler tester än bara ett läckresultat när specifikationen begränsar dess gasbelastning. De krävda testerna och gränsvärdena hör till den aktuella applikationen, inte enbart till beteckningen C10100.

Kan datasheetets noll böjningsförhållande tillämpas på en tjock, bearbetad kopparfäste?

Nej. KME:s angivna 90° böjförhållande gäller för valsad band som inte är tjockare än 0,50 mm, med angiven böjriktning. Det kvalificerar inte en tjock bearbetad fäste eller annan råmaterialform för samma böjning. Dens geometri, tillstånd och krav på formning måste stödjas av relevant dokumentation snarare än av ett överfört värde från tabellen för band.

Kan en rutinmässig skyddande olja appliceras på en renad del med vakuumexponerad yta?

Endast om den specificerade rengörings- och leveransvägen tillåter det. Oljor och hanteringsrester kan introducera kontaminering och gasbelastning; en skyddande behandling som är lämplig för vanlig lagring är inte automatiskt lämplig för en vakuumvänd yta. Den överenskomna hanterings- och förpackningsmetoden måste bibehålla det krävda leveranstillståndet snarare än att lägga till en icke-godkänd film efter rengöring.

PROJEKTSTÖD

Diskutera din C10100 OFE-kopparkomponent

Skicka den matchande ritningen och modellen, fullständig material- och produktspecifikation, krävt råmaterialtillstånd och kvantitet. Identifiera arbetsytor, inkluderad ytväg eller termisk väg samt krävd renlighet eller godkännandedokumentation så att vi kan offra på den definierade komponenten.

Referenser för material och användning av C10100

Namngivna materialdata samt de specifika beteckningar, temperaturer och skillnader i vakuumgodkännande som används här.

  1. Copper Development Association — Datablad för valsad kopparC10100-kemi och föroreninggränser, inklusive maximalt syginnehåll och notering om ledningsförmåga i glödgat tillfälle; version 13 maj 2026.
  2. KME — Cu-OFE / UNS C10100-databladValsad EN 1652-mekanisk data, informativa värden och separata typiska fysikaliska egenskaper i glödgat tillfälle; intern version oktober 2020.
  3. Copper Information Center — Materialbeteckningar och IACSSkillnaden mellan äldre brittisk benämning C101 och Cu-OFE, samt hur ledningsförmåga uttrycks i förhållande till International Annealed Copper Standard.
  4. NIST och CERN — Kryogeniska egenskaper och vakuumgodkännandeBradley och Radebaugh om kopparsegenskaper beroende av RRR; Bregliozzi om skiljaktiga godkännandekriterier för läckage, utgående gas och kontaminering
VETCNCCNC MANUFACTURING

Få ett citat

Ladda upp ritning

*Obligatoriska fält

Illustration av acetaldelens geometri

Förstorad illustration av detaljgeometri

AI-genererad delillustration.

Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB