熱マウントプレート
当社は、OFE銅板のマウント面、厚さ、穴配列および指定された凹部をフライス加工します。支持される部品および固定構成が異なる段差を必要とする箇所には、リフトアップしたランドまたは局所的なクリアランス・ポケットを含めることができます。
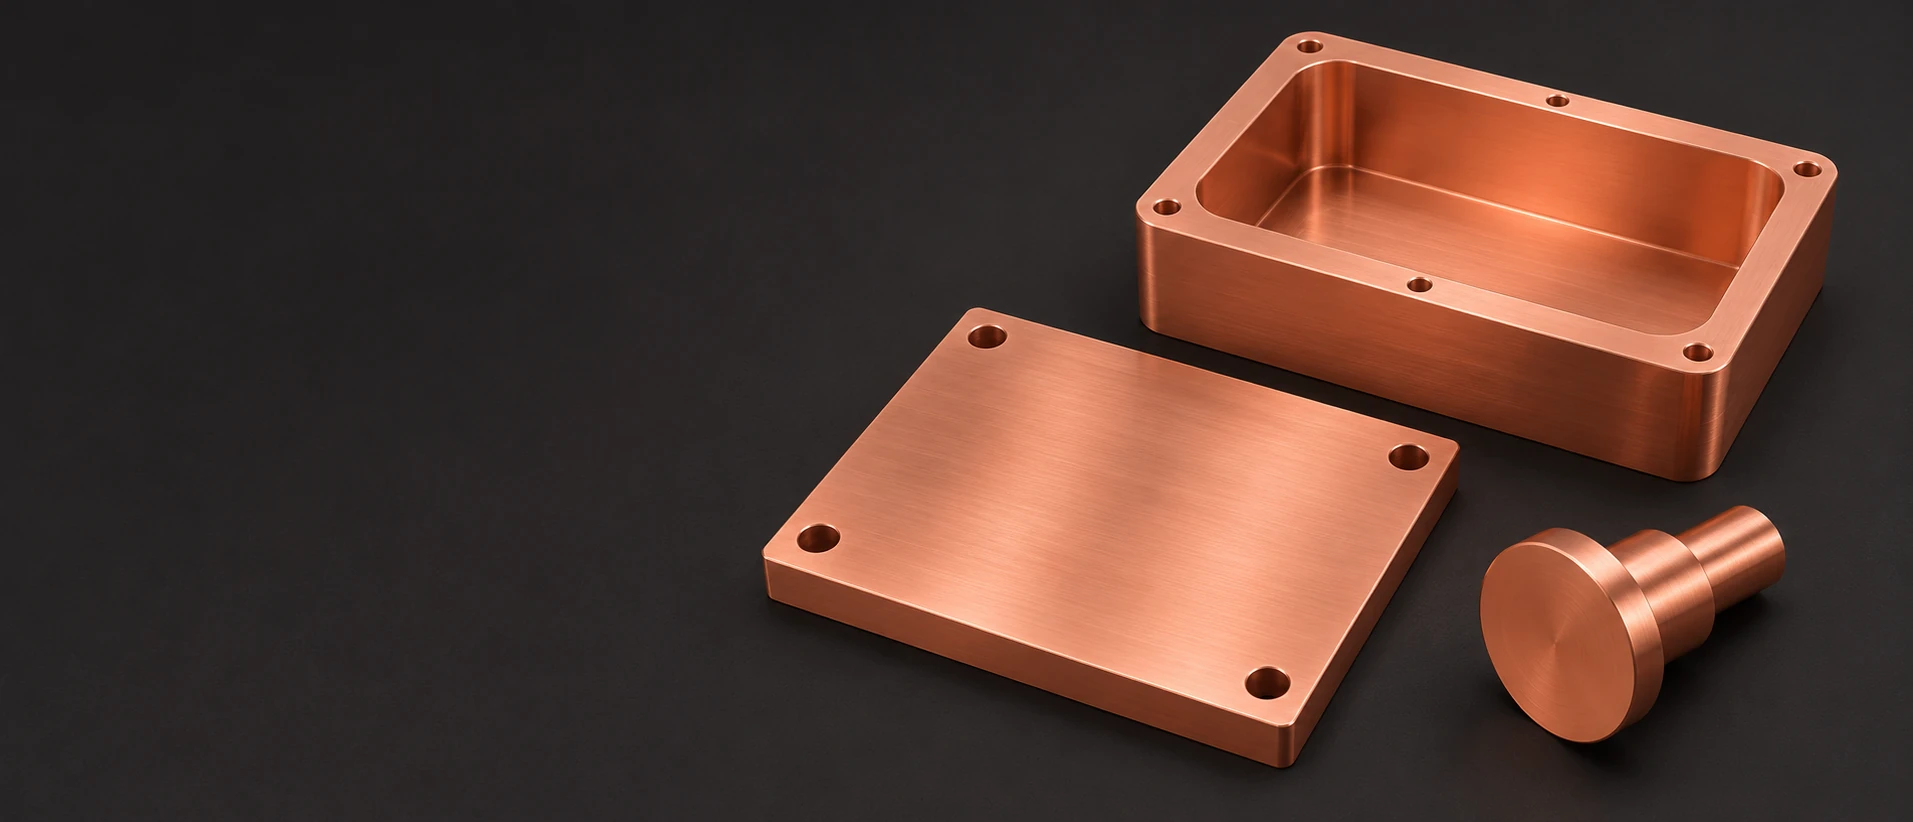
当社は、OFE銅板のマウント面、厚さ、穴配列および指定された凹部をフライス加工します。支持される部品および固定構成が異なる段差を必要とする箇所には、リフトアップしたランドまたは局所的なクリアランス・ポケットを含めることができます。
ポケット加工された銅製本体内部空洞とカバーランド、および結合または取付け機能を統合した構造である。当社は、図面で定義されたこの形状(指定された開口位置および残存壁を含む)を機械加工する。空洞の形状および完全なアセンブリのRF性能については、それぞれ別個の受入要件が適用される。
当社は、中心孔、外周レジスタおよびフランジ面を旋盤加工し、二次的な穴またはリリーフを指定された基準から位置決めします。本体は、単なるフランジの外径ではなく、想定される接合およびマウント構成に従って製造されます。
当社は、金属導体の作動径、肩部および端子接続部を、指定されたフィードスルー構成に応じて旋盤加工します。見積りは、定義された銅部品のみを対象としています。絶縁部材、シールおよび認証済みの完全なフィードスルーは、別途合意がある場合に限り含まれます。
銅リングは、定義された内径、軸方向のスペーシングおよびフランジまたは段付きプロファイルを提供できます。当社は、対向部品との嵌合構成に応じて接触面およびクリアランス面を加工し、隣接する肩部の側面に必要な局所的なリリーフも含めます。
当社は、指定された銅ブロックのマウント面、導体開口部および締結機能をフライス加工します。穴の位置およびアクセス・ポケットは、部品の作動面を基準として設定でき、導体および周辺ハードウェアが所定の位置に到達できるようになります。
本ページでは、UNS C10100無酸素電子用銅(別名:Cu-OFE/CW009A)を取り扱います。VETCNCは、図面で定義された旋盤加工およびフライス加工部品について見積りを提供します。発注時に、材料の形状・状態、含まれる表面処理作業および受入要件を明確に特定する必要があります。
CDAはC10100を無酸素電子用銅と規定しており、銅含有量は最低99.99 %、酸素含有量の上限は0.0005 %(5 ppm)である。これは厳密に制御された低酸素状態であり、文字通り酸素がゼロというわけではない。完全な製品仕様および要求される材料証明書は、発注済み在庫の定義に引き続き含まれる。[1]
Cu-OFEは、その材料純度および導電特性が設計上重要な場合に使用される。機械加工された空洞部または接合面の清浄度は、材料とともに定義されるものであり、供給される表面状態および熱的・真空環境に関する要件も含む。供給される表面状態およびその後の熱的・真空環境に関する要件は、OFEという名称から暗黙的に推定されるのではなく、材料とともに明示的に定義される。[2] [4]
適切な平板状素材(フラットブランク)は、広幅の取付プレート、あるいは空洞部とカバーランドを備えた本体を支持する。以下の特性表は、メーカーによる圧延製品の参照情報を示す。発注されるプレート、バー、その他のブランクは、それぞれに適用される製品規格および納入状態の要件を自ら有していなければならない。[2]
円形材料は、導体ピン、ボーリング加工されたフランジ、あるいは関連する回転機能を有するスペーサーなどに適しています。その要求される状態は、実際の円形製品および部品に応じて定義されます。圧延帯鋼の機械的特性表が、両者がC10100であるという理由だけで、当該ロッドの受入基準になることはありません。


本参照資料では、圧延製品の機械的特性値と、典型的な焼鈍状態の物理的特性値を明確に区別して記載しています。
| 特性 | 公表値 | 単位 | 条件/基準 |
|---|---|---|---|
| 引張強さ、Rm | 220–260 | MPa | R220;EN 1652 圧延材規格参照 |
| 0.2 %耐力、Rp0.2 | ≤140 | MPa | R220;参考情報のみ |
| 延伸率、A50 | ≥33 | % | R220;ゲージ長50 mm |
| ビッカース硬度 | 40–65 | HV | R220;参考情報のみ |
| 電気伝導率 | 58.6 / 101 | MS/m/% IACS | 典型値;20°Cで焼鈍 |
| 熱伝導率 | 394 | W/(m·K) | 典型値;20°Cで焼鈍 |
| 平均線膨張係数 | 17.7 | µm/(m·K) | 焼鈍状態の参照値;20–300°C |
KME の Cu-OFE データシート(2020年10月社内改訂)。最初の四行は、同社の圧延材に関する EN 1652 R220 の参考データで、耐力と硬さは参考値と明記されています。機械試験の温度と方向は記載されていません。最後の三行は焼なまし材の代表的な物性値で、熱膨張については対象温度範囲も併記しています。これらの圧延材データは棒材やピンの受入仕様にはなりません。部品には、発注した素材の形状、材料の状態、製品要件が適用されます。

当社は、指定された定位基準面からプレート面、ポケット形状および穴配列をフライス加工します。カバーランドまたは熱接触面は、隣接領域に局所的なリリーフを施す一方で連続したままとすることが可能です。工具の進入およびポケット角部の形状は、すべての残留エッジを化粧用ブレンドとして扱うことなく解決されます。
旋盤加工では、本体のボア、外周基準面および軸方向面をその作業軸に対して関係付けます。導体ピンも同様に、定義された座面、肩部および端面を組み合わせて構成されます。指定された支持部および把持部は実際の部品形状に従って設定されるため、完成後の薄肉フランジが無差別にクランプ面として使用されることはありません。
切削工程では、隣接する材料を除去する際にも有効な支持を維持する。ポケットの壁部またはフランジは、その支持が必要な工程が完了するまで、より厚実なブランク領域に接続されたままとできる。最終的な分離およびエッジ加工は、幾何形状に応じて計画され、一律の最小壁厚を適用するものではない。[2]
最終的な特徴部の受入に必要な表面処理および熱処理作業は、明記された工程段階に含まれます。
| 特徴 | 図面仕様 | 受入条件 | 検証 |
|---|---|---|---|
| 取付プレート面 | 平面度、厚さおよび基準面積 | 指定された自由状態/支持状態/取付状態 | 面の幾何形状および厚さ |
| フランジ本体 | 内径、レジスタおよび接合面の基準面 | 含まれる最終加工完了後 | 直径と端面との関係 |
| 導体ピン | 肩部位置および工作輪郭 | 指定された最終部品状態 | 直径および軸方向寸法 |
| ポケット加工された本体 | 空洞、カバーランドおよび開口位置 | リリース済みの基準および表面状態 | 空洞/面/特徴位置の検査 |
リリース済み図面は特徴の限界および基準面を定義します。要求される表面状態、洗浄、または適用試験は注文内で別途特定されます。寸法報告書からは、真空、RF、低温性能の結果は一切推定されません。
当社は、承認済み部品定義に基づき、取付面、フランジ、導体および空洞の要求事項を見積もります。サイズ、位置、表面状態、および指定された清掃度または真空試験は、それぞれ個別の受入項目です。部品ごとに公差およびシステム適合性が別途合意され、個別の受入項目となります。
内部角部のRは、カバーや対向面で使用されるランドを除去せずに挿入部品に Clearance を確保する必要があります。局所的な角部リリーフにより、座面周辺の残りの部分を維持しつつ、必要な Clearance を得ることができます。図面には、想定される接触領域およびリリーフ領域が明記されています。
埋頭穴、締結穴および隣接壁は、組立工具に必要なパスを確保しなければなりません。穴に適合するネジであっても、隣接部品の取り付け後にアクセス不能となる場合があります。このアクセス性は、オープンな機械加工セットアップ時ではなく、組立後の状態で検討されます。
接合部が真空系に面している場合、閉じた凹部、盲止め、または密着するオーバーラップ構造により、ガスまたは洗浄液が滞留する可能性があります。設計には、合意済みの換気構造または貫通開口構造が必要となる場合があります。当社は、承認なしに承認済み部品に換気孔を追加しません。[4]
銅ブロックまたは銅リングは、温度変化に伴い周囲のアセンブリに対して相対的に移動します。対向部品の設計では、実際の使用温度範囲において所定のクリアランスまたは拘束を確保する必要があります。常温での位置決め寸法および単一の熱膨張係数のみでは、そのアセンブリ挙動を解決できません。
プレートは、支持対象部品を次の熱界面へ接続できます。その取付パターンおよび任意の盛り上げパッドは、保持された銅材を通る所定の熱伝達経路を妨げてはなりません。アクセス性向上のために追加された開口またはリリーフは、単なる機械加工上の便宜ではなく、当該接触面積との整合性を確認する必要があります。
ポケット形状のRF本体は、所定のインサート、カバーおよび接続ハードウェアを順次装着できる必要があります。開放上部から機械加工可能なキャビティであっても、カバーや隣接アセンブリが存在する状態では異なるアクセス経路が必要になる場合があります。リリース済み本体には、そのアセンブリ空間が含まれますが、RFチューニング結果を保証するものではありません。
本体には、接合面をレバーリング(てこ)で押さえることなく設置・撤去できる経路が必要です。隣接する締結部および周囲のハードウェアが、この経路を規定することがあります。機械加工された位置決め幾何形状は所定のインターフェースを提供しますが、シールおよびシステムの漏れ受入基準は別途定義されます。
導体ピンは、未規定の組立力に依存せずに、所定の絶縁または支持部材に挿入可能でなければなりません。導入用幾何形状および組立順序は、当該部材の要件に従います。金属部品単体では、組立フィードスルーの絶縁性、シール性および電気的適合性を確立しません。

接合面、穴径仕上げ面または取付面は、所定の表面粗さおよびエッジ要件を満たす限り、機械加工後の状態のままとすることが可能です。接触領域は、外部の保持・取扱い領域とは別に特定されるため、後者で許容される痕跡は作業面の品質基準を定義しません。
研磨または他の指定表面処理は、定義された被覆範囲およびテクスチャに従って実施されます。これは、すべての遷移部を無差別に平滑化するのではなく、指定された面境界、コーナーおよび定位プロファイルを維持します。当該面の清掃および保護は、粗さ要件と並列して、それぞれ独自の工程として規定・記録されます。
要求される洗浄工程は、納入時に提供される表面および状態を明示します。真空側部品の場合、取扱いによる残留物および材料選定は別個の課題です。洗浄検証またはその後の熱的前処理のいずれかが指定されている場合は、C10100材質等級から暗黙的に想定されるのではなく、合意済み範囲に明示的に含める必要があります。
取扱いおよび包装方法は、指定面における合意済み納入状態を維持します。部品は、作業面(ランド)に傷がつく可能性のある接触を回避するために支持・分離されます。識別表示は制限区域外に配置され、所定の保護は合意済み引渡し段階まで維持されます。

記録にはUNS C10100、その製品仕様、供給状態および出所識別情報が保持される。要求される化学組成またはその他の材質試験結果は、当該発注製品に紐付けられる。単独で記載された短縮形「C101」は、曖昧な材質指定を解消したり、異なる形状の在庫材を認証するために使用されない。
当社は、図面に規定された支持状態および最終加工状態において、指定された面、内径穴(ボア)、肩部関係および空洞形状を検査する。その後に追加される熱処理または表面処理工程は、当該受入段階において既に考慮される。初期の荒加工材(ブランク)上で測定された値は、単純に最終結果として流用されない。
表面粗さ、要求される清浄度証拠および個別に規定された用途別試験は、合意された受入基準に従って実施される。見積書には含まれる作業範囲および追加試験の責任範囲が明記される。寸法検査の合格は、真空・RF・極低温用の組立システムの認証を意味しない。
板材、円形ブランク、深くポケット加工された本体では、材料の使用方法が異なる。要求される製品形状、状態、不純物証拠および出所制限は、完成形状の切削前にブランク選定および調達に影響を与える。
広く薄い面、深い空洞、フランジ隣接の内径穴(ボア)では、それぞれ異なる支持方法および工具アクセスが必要となる。切削および解放の順序によって、可視の形状数を超える工程数(セットアップ数)が追加される場合がある。これらの要件は、外周コンポーネントの外形が単純であっても維持される。
選択された仕上げ処理、合意済みの洗浄工程、制限付き取扱いゾーンおよび要求される記録は、明確に定義された作業を追加する。追加の用途別試験については、その明示された範囲内で見積りに反映される。材質のOFE(無酸素銅)指定は、当該作業の代用として使用されない。
プログラミング、治具準備および初品検査は、同一部品を一連の加工で製造する際に共有可能である。異なる空洞、導体端部または表面状態については、それぞれ独自の準備が維持される。繰返し製造される部品は、受入済みの図面および材質状態に基づいて製造される。
初期部品により、取付、組立時のアクセス性および想定される面または導体形状が確認される。変更点は、残りの数量を同一配置で製造する前に、承認済み定義に反映される。
代表部品は、想定される在庫材状態および含まれる表面処理または熱処理工程に従う。清浄度および保護取扱いが要求される場合、当該供給状態は、未仕上げの荒加工材(ブランク)のみから承認されるのではなく、形状と併せて評価される。
製品仕様、図面改訂番号、状態、表面ゾーンおよび要求される受入記録が、当該ロットの基準を定義する。合意された変更は、当該基準の一部となり、生産部品が単一サンプルに対する文書化されていない調整に依存することを防ぐ。
承認済み部品定義と照合して、素材の形状、供給元、状態、または洗浄工程に変更が確認された場合、外観が類似した代替品が同一アセンブリに投入される前に、該当する素材および表面要件に対処できます。
いいえ。銅情報センター(Copper Information Center)の対応表によると、旧イギリス規格C101はCu-ETP/CW004Aに相当し、一方Cu-OFEはCW009Aに相当します。本ページの対象範囲はUNS C10100 OFEです。図面または発注書でC101のみが記載されている場合、調達前に意図する規格体系を明確にする必要があります。短縮名称を用いることで、ETP仕様が無意識にOFE仕様に置き換えられたり、その逆が起こったりすることを防いでください。
IACSは導電率の比較指標であり、純度のパーセント値ではありません。その100%基準は、20°Cにおける退火銅に対して定められたものであり、現代の高導電性銅ではこの基準を上回ることがあります。したがって、101% IACSという値は、銅含有量が101%であることを意味しません。化学組成と導電率は、それぞれ独自の単位および測定条件で報告される、別個の要求事項です。
いいえ。NISTでは、残留抵抗率比(RRR)を基準として極低温における銅の特性を扱っている。これは、純度に起因する残留抵抗が結果に影響を与えるためである。極低温における熱的挙動は、実際の供給材に対するRRRまたは他の極低温評価指標に基づいて評価される。極低温性能または特定のRRRが要求される場合、その要求事項および対応する材料証拠を、実際の供給材に対して明確に定義しなければならない。
いいえ。漏れの密閉性と、表面から放出されるガスあるいは材質内部に保持されたガスとの評価は、異なる受入要件です。CERNの真空受入に関する議論では、漏れ試験、放気試験、および汚染分析がそれぞれ独立して取り扱われます。したがって、仕様書においてガス負荷が制限されている場合、漏れ試験の結果のみならず、他の試験も必要となることがあります。必要な試験項目および許容限界は、当該用途に固有のものであり、C10100という材質指定単体には含まれません。
No. KME社が引用した90°の曲げ比の数値は、厚さ0.50 mm以下の圧延帯材について与えられており、曲げ方向も明示されている。これらの数値は、厚肉の機械加工されたラグ(リブ)やその他の形状の材料に対して、同様の曲げを保証するものではない。その幾何形状、状態および要求される成形受入基準については、圧延帯材用の表から転用された数値ではなく、適用可能な実証データが必要である。
指定された洗浄および納入ルートがこれを許容する場合にのみ可能である。油分および取扱いによる残留物は汚染およびガス負荷を引き起こす可能性がある。一般保管向けに適した保護処理が、自動的に真空面向けに適しているとは限らない。合意された取扱いおよび包装方法は、洗浄後に不承認の膜を付与するのではなく、要求される供給状態を維持しなければならない。
対応する図面およびモデル、全材料および製品仕様、要求される在庫状態および数量を送付してください。作業面、含まれる表面処理または熱処理工程、および要求される清浄度または受入記録を明示していただければ、当社は定義された部品について見積もりを提出いたします。
本件で使用される、名称付き材料データおよび特定の材質区分、温度、真空適合性の区別事項。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
