Aller au contenu
VETCNCFABRICATION CNC
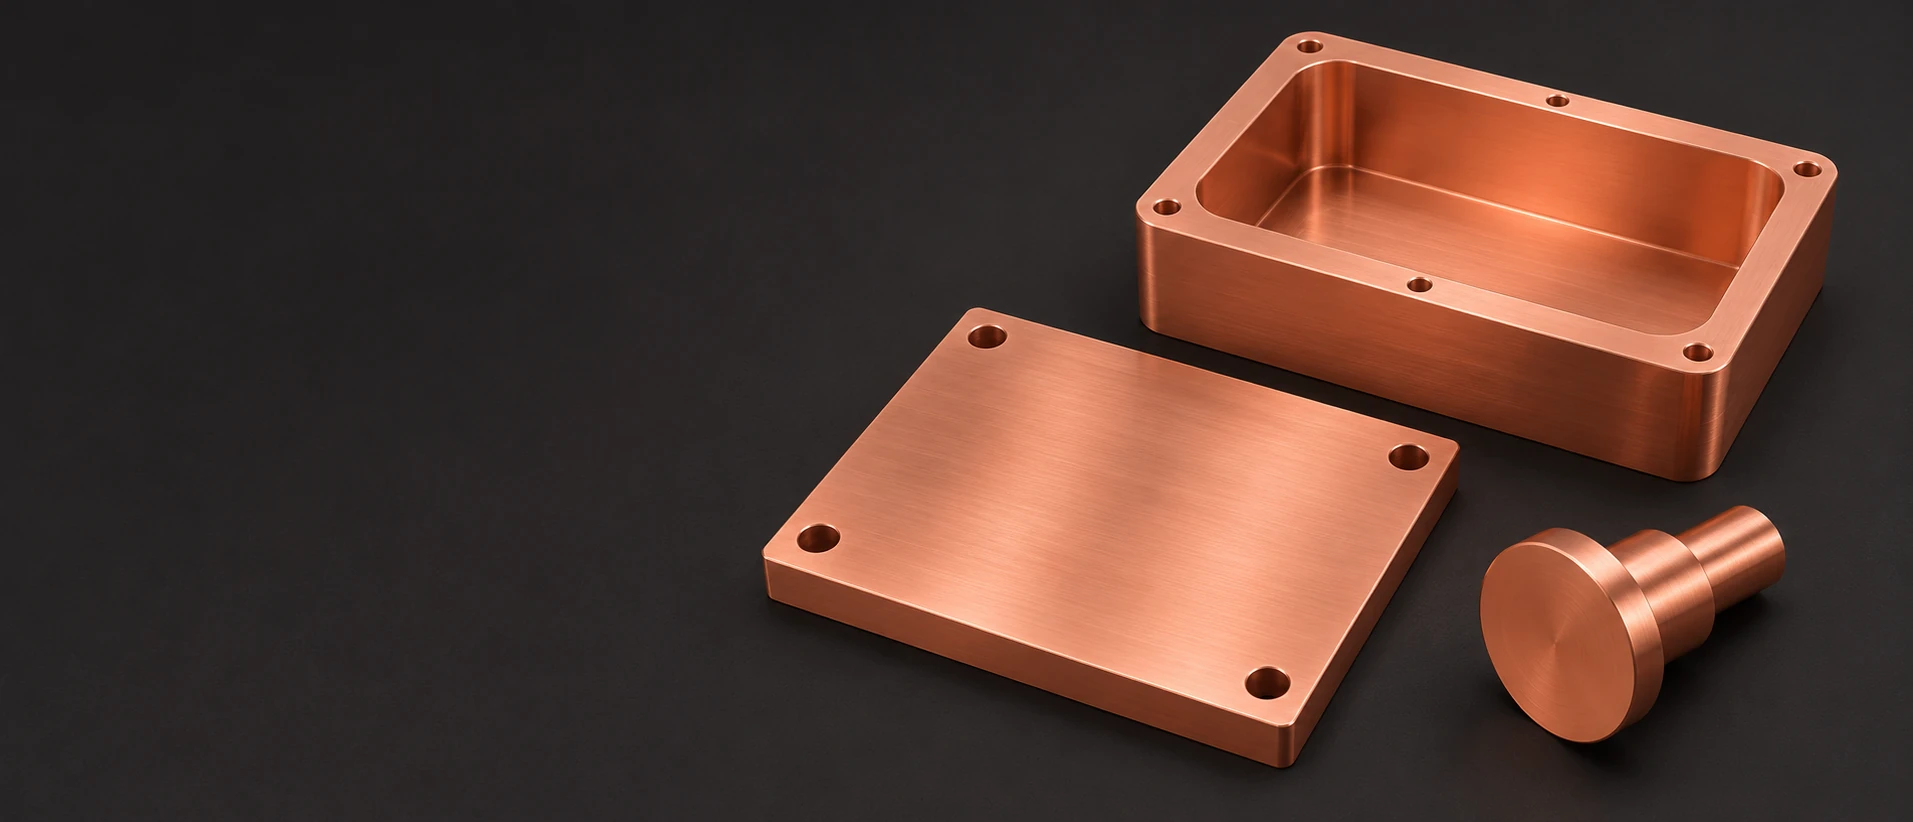
Plaque teintée en cuivre, corps ouvert à poche creusée et broche conductrice à diamètres étagés, posée sur une surface sombre

Cuivre sans oxygène C10100
Usinage CNC

Consultez les valeurs de référence pour le Cu-OFE

Plaques, corps et conducteurs sur mesure en cuivre OFE

6 types de composants

Plaques de montage thermique

Nous usinons la face de montage, l’épaisseur, le perçage et les évidements spécifiés d’une plaque en cuivre OFE. Des zones saillantes ou des poches de dégagement locales peuvent être intégrées là où le composant supporté et le dispositif de fixation nécessitent des niveaux différents.

Corps RF évidés

Corps en cuivre à poches associe une cavité interne à des zones de contact pour couvercle ainsi qu’à des caractéristiques de couplage ou de fixation. Nous usinons cette géométrie définie par le dessin, y compris les positions spécifiées des ouvertures et les parois conservées. La géométrie de la cavité et les performances RF de l’ensemble complet font l’objet d’exigences d’acceptation distinctes.

Corps de bride alésés

Nous tournons l’alésage central, le diamètre extérieur de centrage et la face de bride, avec des trous secondaires ou des dégagements positionnés à partir des références spécifiées. Le corps suit l’arrangement prévu pour l’assemblage et le montage, et non pas uniquement un diamètre extérieur de bride générique.

Broches conductrices traversantes

Nous tournons les diamètres fonctionnels, les épaulements et les raccords d’extrémité du conducteur métallique pour l’arrangement traversant spécifié. Le devis couvre le composant en cuivre défini ; un élément isolant, un joint et une traversée complète qualifiée ne sont inclus que si convenus séparément.

Anneaux entretoises usinés

Un anneau en cuivre peut assurer un alésage défini, un espacement axial et un profil de bride ou étagé. Nous usinons les faces de contact et de dégagement pour l’assemblage apparié, y compris tout dégagement local nécessaire à côté de l’épaulement adjacent.

Bloc de montage pour conducteurs

Nous usinons les faces de montage, les ouvertures pour conducteurs et les éléments de fixation d’un bloc en cuivre spécifié. Les positions des trous et les poches d’accès peuvent être rapportées à la face fonctionnelle du composant afin que le conducteur et les éléments mécaniques environnants atteignent leurs positions prévues.

Cette page traite du cuivre sans oxygène électronique UNS C10100, également désigné Cu-OFE / CW009A. VETCNC établit des devis pour ses composants usinés au tour et à la fraiseur définis par plan, en précisant la forme brute, l’état de la matière, les travaux de finition de surface inclus et les critères d’acceptation requis pour la commande.

Cuivre Cu-OFE C10100 : pureté, forme et état

Une base matérielle définie à faible teneur en oxygène

L’association CDA identifie le C10100 comme du cuivre électronique sans oxygène, contenant au moins 99,99 % de cuivre et un maximum d’oxygène de 0,0005 % (5 ppm). Il s’agit d’un taux d’oxygène contrôlé très faible, non pas d’un taux littéralement nul. La spécification complète du produit et les justificatifs matériels requis restent inclus dans la définition du stock commandé. [1]

Focus de sélection
La composition chimique spécifiée et la base des impuretés

Composants électriques et thermiques sensibles à la pureté

Le Cu-OFE est utilisé là où la pureté du matériau et ses propriétés conductrices sont déterminantes pour la conception. La propreté d’une cavité usinée ou d’une face d’assemblage est définie conjointement avec le matériau, ainsi que la surface fournie et toutes les exigences thermiques ou sous vide. La surface fournie et toute exigence thermique ou sous vide ultérieure sont définies conjointement avec le matériau, et non déduites du seul nom OFE. [2] [4]

Focus de sélection
L’exigence matérielle et l’état de surface fourni

Produits plats destinés aux plaques et aux corps à poches

Une ébauche plane adaptée permet de supporter une grande plaque de fixation ou un corps comportant une cavité et une portée de couvercle. Le tableau des propriétés ci-dessous identifie la référence du producteur pour les produits laminés. La plaque, la barre ou toute autre ébauche commandée doit comporter ses propres exigences applicables en matière de produit et d’état à la livraison. [2]

Focus de sélection
Le produit plat sous-jacent aux faces et parois conservées

Produits ronds destinés aux broches, brides et bagues

Un flan rond convient à une broche conductrice, une bride alésée ou un entretoise dotée de caractéristiques rotatives associées. Son état requis suit celui du produit rond réel et du composant final. Un tableau mécanique relatif à une bande laminée ne devient pas la base d’acceptation pour cette barre simplement parce que ces deux produits sont désignés C10100.

Focus de sélection
La forme en flan rond et ses propres exigences d’état
Deux barreaux bruts en cuivre massif, de couleur cuivre, avec des faces d’extrémité découpées visibles
Pièce brute en plaque avec un empreinte de poche et une jante de montage à côté d’une section de cavité supportée

Identifier l’état sous-jacent à chaque propriété

La référence mécanique R220 ci-dessous et les valeurs physiques recuites reposent sur des bases déclarées différentes. L’état mécanique à la livraison et la conductivité volumique ne sont pas vérifiés par la même observation. Chacun est justifié sur sa propre base : le dossier matière pour l’état à la livraison et la conductivité volumique, le rapport dimensionnel pour la pièce usinée. [2] [1]

Les valeurs mécaniques relatives aux produits laminés et les valeurs physiques typiques à l’état recuit sont maintenues distinctes dans cette référence.

KME Cu-OFE / C10100 : références relatives aux produits laminés et aux propriétés à l’état recuit
PropriétéValeur publiéeUnitéÉtat / base
Résistance à la traction, Rm220–260MPaR220 ; référence EN 1652 pour produits laminés
Limite d'élasticité à 0,2 %, Rp0.2≤140MPaR220 ; à titre informatif
Allongement, A50≥33%R220 ; longueur de base de 50 mm
Dureté Vickers40–65HVR220 ; à titre informatif
Conductivité électrique58.6 / 101MS/m / % IACSValeur typique ; recuit à 20 °C
Conductivité thermique394W/(m·K)Valeur typique ; recuit à 20 °C
Dilatation linéaire moyenne17.7µm/(m·K)Référence recuite ; intervalle de 20 à 300 °C

Fiche technique KME Cu-OFE, révision interne d’octobre 2020. Les quatre premières lignes décrivent la référence produit laminé EN 1652 R220 ; la limite élastique et la dureté sont expressément données à titre informatif. La température et la direction des essais mécaniques ne sont pas indiquées dans ce document. Les trois dernières lignes présentent des valeurs physiques typiques en état recuit, avec conservation de l’intervalle de dilatation. Cette référence produit laminé n’est pas une spécification d’acceptation pour barres ou broches ; la forme de stock commandée, son état et les exigences du produit régissent le composant.

Fraisage et tournage du cuivre OFE C10100

Sections de poche conservant le contre-appui pendant l’enlèvement de matière en gros volume et l’usinage final de la bride et des parois

Fraisage des faces, des cavités et des références de montage

Nous usinons les faces de la plaque, la géométrie des poches et le motif de perçage à partir de la base de localisation spécifiée. Une surface de contact thermique ou une portée de couvercle peuvent rester continues tandis que les zones adjacentes reçoivent un dégagement local. L’accès de l’outil et la géométrie des angles de poche sont résolus sans traiter chaque arête conservée comme un raccord esthétique.

Tournage des alésages, des faces de bride et des conducteurs

Le tournage relie l’alésage, le diamètre extérieur de référence et la face axiale d’un corps à son axe de travail. Une broche conductrice combine de même des sièges, des épaulements et des extrémités définis. Les zones de support et de serrage spécifiées suivent la géométrie réelle de la pièce afin qu’une bride fine finie ne soit pas utilisée de façon non sélective comme surface de serrage.

Libérer les caractéristiques fines au stade approprié

La séquence d’usinage conserve un support utile pendant que le matériau adjacent est retiré. Une paroi de poche ou une bride peut rester connectée à une zone d’ébauche plus massive jusqu’à la fin des opérations nécessitant ce support. La libération finale et les opérations sur les bords sont planifiées en fonction de la géométrie, et non selon une épaisseur minimale universelle de paroi. [2]

Faces de montage, alésages et ajustements axiaux en C10100

Surfaces de localisation en cuivre et composant associéSection conceptuelle d’un alésage en cuivre, d’un épaulement de localisation et d’une face axiale. Le dessin définit les dimensions, les références (datums) et l’état d’acceptation des interfaces fonctionnelles.Épaulement de localisationCorps en cuivre C10100Composant associéConcept d’interface
Un composant monté doit voir sa géométrie acceptée dans l’état de support et de finition final spécifié.
Acceptation finale par caractéristique fonctionnelle en C10100
CaractéristiqueExigence du dessinCondition d’acceptationVérification
Face de plaque de montagePlanéité, épaisseur et zone de référenceÉtat spécifié : libre / supporté / montéGéométrie de la face et épaisseur
Corps de brideRepères d’alésage, de portée et de face d’assemblageAprès le traitement final inclusRelation entre diamètre et face
Broche conductricePositions des épaulements et profil fonctionnelÉtat final spécifié du composantDiamètres et dimensions axiales
Corps à pocheEmplacements de la cavité, de la portée du couvercle et de l’ouvertureÉtat libéré de la référence et de la surfaceVérifications de localisation de la cavité / de la face / des caractéristiques

Le plan libéré définit les limites des caractéristiques et les repères. Les essais requis relatifs à la surface, au nettoyage ou à l’application sont identifiés séparément dans la commande ; aucun résultat relatif aux performances sous vide, en radiofréquence ou cryogéniques n’est déduit d’un rapport dimensionnel.

Acceptation finale par caractéristique du composant C10100

Nous chiffrons les exigences relatives à la face de montage, à la bride, au conducteur et à la cavité à partir de la définition validée du composant. La taille, la localisation, l’état de surface ainsi que toute épreuve de propreté ou sous vide spécifiée constituent des éléments d’acceptation distincts. Les tolérances et la qualification du système sont convenues pour votre composant, en tant qu’éléments d’acceptation séparés.

Détails de conception pour les corps et plaques en cuivre sans oxygène (OFE)

Coins des poches adjacents à une portée d’assemblage continue

Un rayon de congé interne nécessite un dégagement permettant l’insertion du composant sans supprimer la portée utilisée par le couvercle ou la face d’assemblage. Un dégagement localisé peut assurer ce dégagement tout en préservant le reste du périmètre d’appui. Le plan identifie les zones prévues de contact et de dégagement.

Accès de l’outil de montage autour de la face de montage

Les alésages débouchants, les trous de fixation et une paroi adjacente doivent ménager le trajet requis pour l’outil de montage. Une vis adaptée à son trou peut néanmoins devenir inaccessible une fois le composant voisin installé. Cet accès est évalué dans la configuration assemblée, et non uniquement dans la configuration d’usinage ouverte.

Éviter les volumes piégés involontaires

Lorsqu’une face d’assemblage fait face à un système sous vide, un logement fermé, une fixation aveugle ou un recouvrement à ajustement serré peut retenir du gaz ou un liquide de nettoyage. La conception peut nécessiter un dispositif d’aération ou un passage ouvert convenu. Nous n’ajoutons pas de dispositifs d’aération à une pièce validée sans approbation préalable. [4]

Dégagement prévu pour la plage de température spécifiée

Un bloc ou une bague en cuivre peut se déplacer relativement à son ensemble environnant en raison des variations de température. La conception d’assemblage doit prévoir le dégagement ou la contrainte souhaités sur sa plage de température réelle. Les cotes de localisation à température ambiante et un seul coefficient de dilatation thermique ne suffisent pas, à eux seuls, à résoudre ce comportement d’assemblage.

Discutez des exigences relatives à la pièce.

Pièces en C10100 pour assemblages thermiques, RF et conducteurs

Une plaque de montage située dans le trajet thermique prévu

Une plaque peut relier le composant supporté à l’interface thermique suivante. Son motif de fixation et ses éventuelles saillies doivent laisser libre le trajet prévu à travers le cuivre conservé. Une ouverture ou une dégagement ajouté(e) pour accès doit être concilié(e) avec cette zone de contact, et non évalué(e) uniquement comme une commodité d’usinage.

Un corps à poche assemblé autour de ses composants internes

Un corps RF à poche doit permettre le montage séquentiel de l’insert, du couvercle et des éléments de fixation. Une cavité pouvant être usinée depuis le dessus ouvert peut toutefois nécessiter un autre chemin d’accès une fois le couvercle ou un assemblage voisin mis en place. Le corps livré intègre cet espace d’assemblage, sans impliquer pour autant un résultat de réglage RF.

Un corps à bride installé à une jonction

Le corps doit disposer d’un chemin d’installation et de démontage ne nécessitant pas de levier contre sa face de jonction. Les fixations adjacentes et les équipements environnants peuvent déterminer ce chemin. La géométrie de localisation usinée fournit l’interface prévue ; l’étanchéité et toute acceptation de fuite système restent définies séparément.

Un conducteur combiné à un élément isolant

Une broche conductrice doit s’insérer dans l’élément isolant ou de support prévu sans nécessiter une force d’assemblage non spécifiée. La géométrie d’entrée et la séquence d’installation suivent les exigences de cet élément. Le composant métallique, pris isolément, ne garantit pas l’isolation, l’étanchéité ni la qualification électrique du passage étanche assemblé.

État de surface, nettoyage et protection du C10100

Zone de contact définie séparée d’une zone extérieure de manipulation sur une plaque de montage

Zones usinées telles que livrées

Une zone de jonction, un alésage ajusté ou une face de montage peuvent rester dans l’état usiné, à condition de satisfaire aux exigences spécifiées en matière de texture et d’arêtes. La zone de contact est identifiée séparément d’une zone externe de maintien ou de manutention, de sorte que les marques acceptées sur cette dernière ne définissent pas la surface fonctionnelle.

Finition sélective sans altération du profil

Le polissage ou toute autre opération de surface incluse suit la couverture et la texture définies. Il préserve la limite de la face spécifiée, les arêtes et le profil de localisation plutôt que de lisser indistinctement toutes les transitions. Le nettoyage et la protection de cette face sont spécifiés et consignés comme étapes distinctes, aux côtés de l’exigence de rugosité.

Couverture du nettoyage et état fourni

Le processus de nettoyage requis identifie les surfaces et l’état à livrer. Pour une pièce destinée à faire face au vide, les résidus de manutention et le choix du matériau constituent des préoccupations distinctes. Toute vérification de nettoyage spécifiée ou toute préparation thermique ultérieure est explicitement incluse dans le périmètre convenu, et non supposée à partir de la nuance C10100.

Protection après le nettoyage requis

L’organisation de manutention et d’emballage maintient l’état fourni convenu sur les faces désignées. Les pièces sont soutenues et séparées là où un contact risquerait de marquer une zone fonctionnelle. L’identification est placée à l’extérieur des zones restreintes, avec la protection spécifiée conservée jusqu’à l’étape de remise convenue.

Acceptation du matériau C10100, de la géométrie et de la surface

Références de face de montage et d’alésage traversant, avec géométrie, matériau et propreté acceptés séparément

Identité du matériau et produit commandé

L’enregistrement conserve la référence UNS C10100, sa spécification produit, son état fourni et son identification de source. La composition chimique requise ou tout autre résultat relatif au matériau est lié à ce produit commandé. Une désignation abrégée « C101 » seule n’est pas utilisée pour lever une ambiguïté de désignation ni pour certifier une forme de stock différente.

Dimensions dans l’état accepté

Nous vérifions les faces, alésages, relations d’épaulement et caractéristiques de cavité spécifiées dans le dessin, à l’état de support requis et à l’état final du procédé. Une étape thermique ou de surface ultérieure est prise en compte à ce stade d’acceptation. Une mesure effectuée sur la pièce brute antérieure n’est pas simplement reportée comme résultat final.

Essais de surface et d’application définis

La texture de surface, les preuves requises de propreté et tous essais d’application spécifiés séparément suivent leur base d’acceptation convenue. Le devis précise les travaux inclus et la responsabilité pour tout essai complémentaire. Un résultat conforme aux tolérances dimensionnelles ne certifie pas un système assemblé sous vide, haute fréquence ou cryogénique.

Quels facteurs modifient le coût de l'usinage du cuivre C10100 sans oxygène ?

Forme du produit et état du matériau

Une plaque, une pièce ronde brute et un corps profondément évidé utilisent le matériau différemment. La forme du produit requise, son état, les preuves d’impuretés et les restrictions de source influencent la sélection et l’approvisionnement de la pièce brute avant que la géométrie finale ne soit usinée.

Parois conservées et accès aux caractéristiques

Une large face mince, une cavité profonde et un alésage adjacent à une bride nécessitent des supports et des accès outil différents. L’ordre d’usinage et de dégagement peut ajouter des montages au-delà du nombre visible de caractéristiques. Ces exigences subsistent même lorsque l’enveloppe extérieure du composant est simple.

État de surface et documents requis

Les finitions sélectionnées, le parcours de nettoyage convenu, les zones de manipulation restreintes et les documents requis constituent des travaux définis. Tout essai d’application supplémentaire est devisé dans le périmètre explicitement indiqué. La désignation OFE du matériau ne se substitue pas à ces opérations.

Quantité partageant une définition inchangée

La programmation, la préparation de serrage et les contrôles sur la première pièce peuvent être mutualisés entre composants identiques dans une même série. Des cavités différentes, des extrémités de conducteur distinctes ou des états de surface différents conservent leur propre préparation. Une pièce répétée utilise la base du dessin accepté et de l’état du matériau.

D’un échantillon de cuivre OFE à des composants répétés

Résoudre l’agencement du composant

Un composant initial vérifie le montage, l’accès à l’assemblage et la géométrie prévue de la face ou du conducteur. Les modifications sont intégrées à la définition libérée avant que la quantité restante ne soit réalisée selon le même agencement.

Représenter l’état final livré

Le composant représentatif suit l’état de la matière brute prévu et le parcours de surface ou thermique inclus. Lorsque le nettoyage et une manipulation protégée sont requis, cet état livré est pris en compte conjointement avec la géométrie, plutôt que d’être approuvé à partir d’une pièce brute non finie seule.

Libérer la base du lot

La spécification produit, la révision du dessin, l’état, les zones de surface et les documents d’acceptation requis définissent la série. Les modifications convenues font partie intégrante de cette base afin que les pièces de production ne dépendent pas d’un ajustement non documenté appliqué à un seul échantillon.

Contrôler un remplacement ou une répétition

Une modification de la forme brute, de la source, de l’état ou du parcours de nettoyage est identifiée par rapport à la définition du composant accepté. Cela permet de traiter les exigences affectées concernant le matériau et la surface avant qu’un remplacement visuellement similaire n’entre dans le même assemblage.

FAQ sur l’usinage du cuivre C10100 OFE

L’ancienne désignation britannique C101 correspond-elle à la même référence que le cuivre UNS C10100 OFE ?

Non. Le Copper Information Center indique, dans sa comparaison, que l’ancienne désignation britannique C101 correspond à Cu-ETP / CW004A, tandis que Cu-OFE correspond à CW009A. La portée de cette page est limitée à l’alliage UNS C10100 OFE. Un plan ou un bon de commande mentionnant uniquement « C101 » nécessite la clarification préalable du système de désignation visé avant approvisionnement ; le nom abrégé ne doit pas transformer silencieusement une exigence ETP en une exigence OFE, ni inversement.

Comment le cuivre peut-il présenter une conductivité électrique de 101 % IACS sans être pur à plus de 100 % ?

L’IACS est une mesure comparative de conductivité, non un pourcentage de pureté. Sa référence à 100 % a été établie pour du cuivre recuit à 20 °C ; les alliages modernes de cuivre à haute conductivité peuvent dépasser cette référence. La valeur de 101 % IACS ne signifie donc pas une teneur en cuivre de 101 %. La composition chimique et la conductivité restent des exigences distinctes, chacune exprimée dans ses unités et conditions propres.

La conductivité à température ambiante permet-elle d’établir les performances thermiques cryogéniques d’une pièce en cuivre C10100 ?

Non. Le NIST traite les propriétés du cuivre à basse température en se référant au rapport de résistivité résiduelle (RRR), car la résistance résiduelle liée à la pureté influence le résultat. Le comportement thermique à basse température est caractérisé par rapport au RRR ou à une autre mesure cryogénique propre à la livraison effective. Si des performances cryogéniques spécifiques ou une valeur déterminée de RRR sont requises, cette exigence ainsi que les éléments justificatifs matériels correspondants doivent être définis pour la livraison effective.

Le fait de réussir un essai d’étanchéité à l’hélium garantit-il également un dégazage acceptable ?

Non. L’étanchéité aux fuites et les gaz libérés par les surfaces ou retenus dans le matériau constituent deux critères d’acceptation distincts. La documentation du CERN sur l’acceptabilité sous vide traite séparément les essais d’étanchéité, la désorption et l’analyse de contamination. Un composant ou un ensemble peut donc nécessiter davantage qu’un simple résultat d’essai d’étanchéité lorsque la spécification limite sa charge gazeuse. Les essais requis et leurs limites relèvent de cette application précise, et non de la désignation C10100 seule.

La valeur « rapport de courbure nul » indiquée sur la fiche technique peut-elle s’appliquer à une cosse en cuivre usinée épaisse ?

Non. Les valeurs de rapport de pliage à 90° citées par KME sont données pour des bandes laminées d’une épaisseur maximale de 0,50 mm, avec orientation de pliage précisée. Elles ne sont pas applicables à une cosse usinée épaisse ni à toute autre forme de stock pour ce même pliage. Sa géométrie, son état et les critères d’acceptation requis pour la mise en forme doivent être justifiés par des données pertinentes, et non par une simple transposition d’une valeur issue d’un tableau pour bande laminée.

Un huile protectrice standard peut-elle être appliquée sur une pièce nettoyée dont la surface est destinée à faire face à l’environnement sous vide ?

Uniquement si le procédé de nettoyage et la chaîne logistique convenues le permettent. Les huiles et les résidus de manipulation peuvent introduire des contaminants et augmenter la charge gazeuse ; un traitement protecteur adapté au stockage ordinaire n’est pas automatiquement adapté à une surface destinée à faire face au vide. La méthode convenue de manutention et d’emballage doit maintenir l’état fourni requis, plutôt que d’ajouter après nettoyage un film non approuvé.

ASSISTANCE PROJET

Discutez de votre composant en cuivre C10100 OFE

Envoyez le plan et le modèle correspondants, la spécification complète du matériau et du produit, l’état requis du stock et la quantité. Identifiez les faces fonctionnelles, le trajet de surface ou thermique inclus, ainsi que les exigences en matière de propreté ou de documents d’acceptation, afin que nous puissions établir un devis pour le composant défini.

Références documentaires sur le matériau C10100 et ses applications

Données matériaux nommées et distinctions spécifiques relatives à la désignation, à la température et à l’acceptabilité sous vide utilisées ici.

  1. Copper Development Association — Fiche technique des cuivres laminésComposition chimique du C10100 et limites des impuretés, y compris la teneur maximale en oxygène et la note relative à la conductivité à l’état recuit ; révision du 13 mai 2026.
  2. KME — Fiche technique Cu-OFE / UNS C10100Données mécaniques EN 1652 pour produit laminé, valeurs informatives et propriétés physiques typiques à l’état recuit, séparément ; révision interne d’octobre 2020.
  3. Copper Information Center — Désignations des matériaux et IACSAncienne désignation britannique C101 comparée à la dénomination Cu-OFE, et conductivité exprimée par rapport à la norme internationale du cuivre recuit (International Annealed Copper Standard)
  4. NIST et CERN — Propriétés cryogéniques et acceptabilité sous videBradley et Radebaugh sur les propriétés du cuivre dépendantes du rapport RRR ; Bregliozzi sur les critères distincts d’acceptation relatifs aux fuites, au dégazage et à la contamination
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo