Électrodes de cavité profilées
Nous usinons la forme active saillante ainsi que sa base porteuse à partir du modèle d’électrode validé.
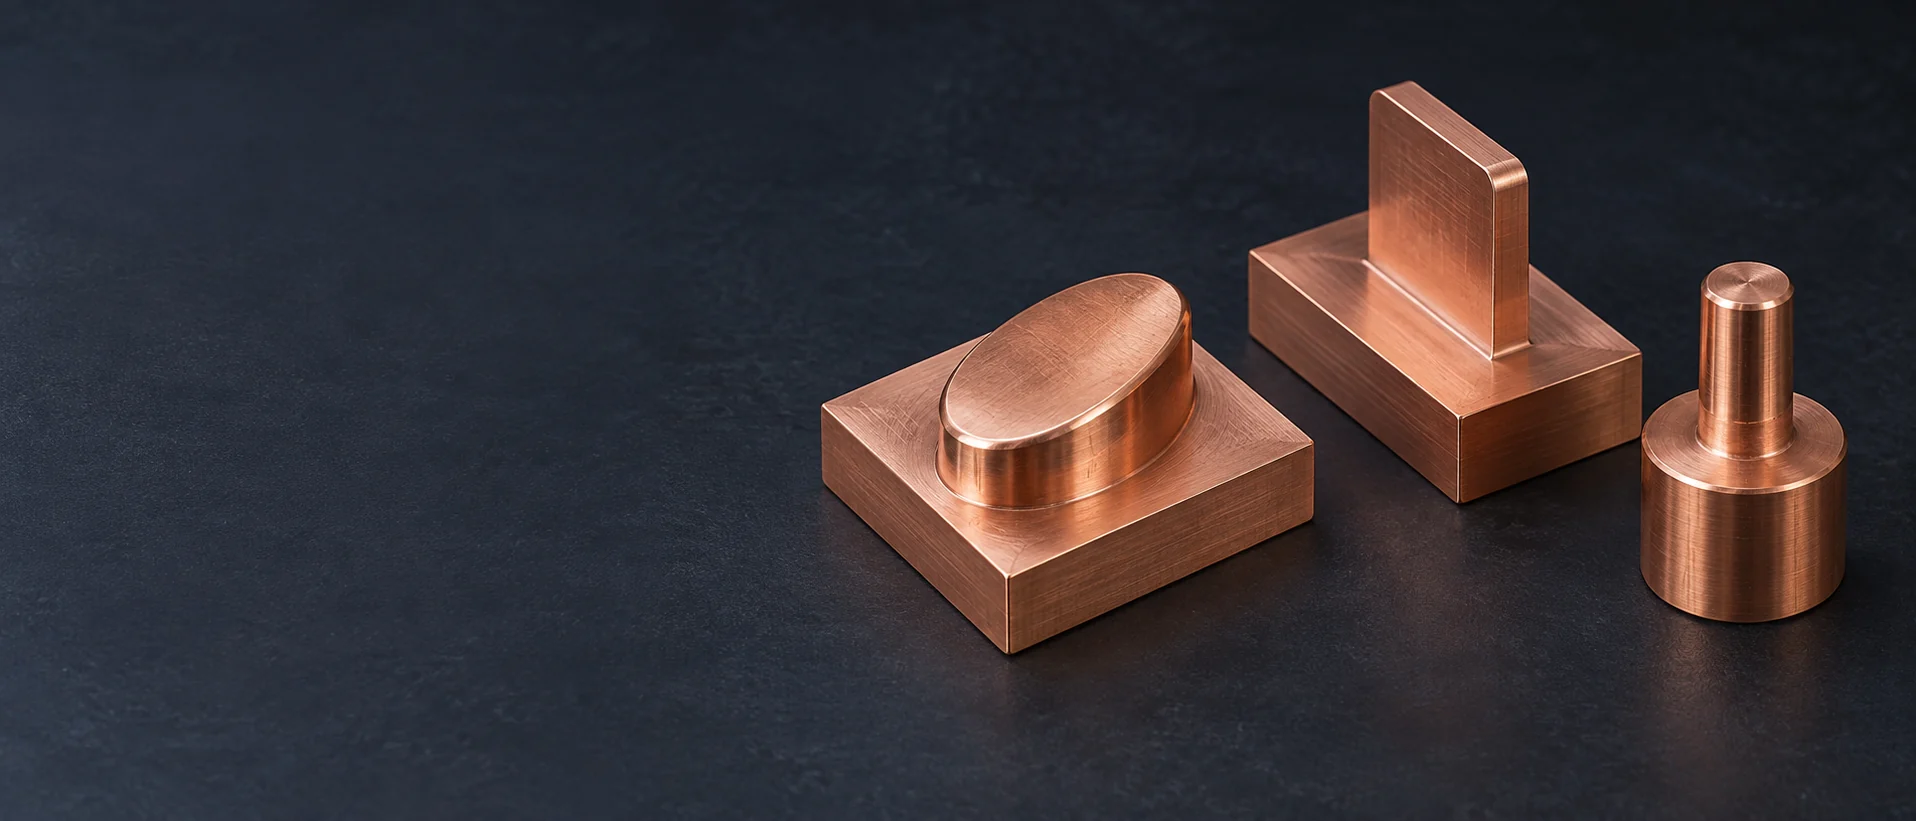
Nous usinons la forme active saillante ainsi que sa base porteuse à partir du modèle d’électrode validé.
Les lames et nervures en cuivre saillantes forment des détails étroits et en creux dans l’outil.
Les faces actives circulaires, les épaulements et les formes annulaires conviennent aux électrodes dont la géométrie principale partage un axe commun.
Nous réalisons au tour les diamètres, épaulements et tiges de fixation des électrodes, avec perçages ou aplatissages secondaires là où le plan le prescrit.
Plusieurs fonctions actives peuvent partager une même base en cuivre, conservant ainsi leurs positions relatives spécifiées au sein d’un seul composant usiné.
Les petites électrodes profilées ciblent un coin, une épaule ou un détail sélectionné, plutôt que de reproduire la cavité dans son ensemble.
Nous usinons les passages fluides spécifiés à travers la géométrie accessible de l’électrode, y compris les entrées et sorties définies sur le plan.
Les ébauches en cuivre peuvent être fournies avec des trous de montage ou des faces de référence préparées pour l’usinage ultérieur des électrodes.
Aucune forme d’électrode correspondante. Essayez un autre nom ou un autre filtre.

Le C11000 offre une conductivité électrique élevée, sans l’addition facilitant l’usinage présente dans le cuivre au tellure. Pour une électrode détaillée, nous tenons compte de la formation des copeaux et du contrôle des bavures lors de la planification des passes d’usinage.

Le tellure améliore la cassure des copeaux et l’usinabilité tout en conservant une conductivité élevée. Nous utilisons le C14500 lorsque celui-ci est spécifié ou approuvé pour l’électrode, et non pas uniquement pour simplifier l’usinage.

C10200 est du cuivre sans oxygène. Pour ses nervures et ses pointes d’électrode fines, l’état de livraison du matériau et le support de coupe influencent la formation de bavures et la stabilité des arêtes.
Indiquez si le modèle correspond à la géométrie nominale de la cavité ou à la forme finale de l’électrode avec la sous-cote requise. Nous usinons la définition d’électrode convenue ; le programmeur EDM spécifie la compensation applicable afin qu’elle ne soit ni omise ni appliquée deux fois.
L’interface du porte-électrode détermine comment l’électrode est positionnée. Nous avons besoin du dessin de montage ou de la référence du porte-électrode, de l’origine de l’électrode et d’un repère d’orientation, notamment lorsque la base présente une symétrie apparente.
Fournissez l’électrode complète, y compris sa tige et sa base. La pointe de travail peut entrer dans un évidement alors qu’un épaulement ou le porte-électrode entre en collision avec l’outillage environnant ; transmettez donc le modèle complet de l’électrode pour la vérification des dégagements.
| Propriété | C11000 ETP | C14500 tellure |
|---|---|---|
| Conductivité électrique à 20 °C | 101 % IACS | 93 % IACS |
| Conductivité thermique à 20 °C | ≈391 W/(m·K) | ≈355 W/(m·K) |
| Dilatation thermique, 20–100 °C | ≈16,9 µm/(m·K) | ≈17,1 µm/(m·K) |
| Masse volumique à 20 °C | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| Module d’élasticité | ≈117 GPa | ≈117 GPa |
| Usinabilité relative | 20 | 85 |
Références techniques approximatives CDA ; les valeurs de conductivité électrique se rapportent au matériau recuit, et l’usinabilité utilise le laiton C36000 = 100. Précisez séparément la forme brute et l’état de trempe. Ces valeurs permettent de comparer les matériaux ; elles ne constituent pas des limites d’usure des électrodes ni des paramètres d’usinage EDM.

Nous utilisons le fraisage pour les formes de travail non circulaires et le tournage pour les diamètres coaxiaux. Les caractéristiques nécessitant les deux opérations conservent une relation définie avec la référence de montage tout au long de la séquence d’usinage.
Nous maintenons un support adéquat lors de l’usinage de caractéristiques en cuivre élancées et vérifions l’accès de l’outil aux surfaces adjacentes. Le plan définit quelles arêtes des ressorts sont fonctionnelles et lesquelles peuvent recevoir une détente d’arête.
Un passage d’arrosage nécessite une entrée, une sortie et une connexion définies au circuit hydraulique fourni. Le plan doit également indiquer l’emplacement interdit d’un trou sur la face active ; cet emplacement fait partie de la conception de l’électrode, et non d’une commodité d’usinage.
Nous distinguons une limite spécifiée de rugosité de surface des marques d’outil visibles autorisées. Une instruction générale de polissage de l’électrode ne définit pas les surfaces ou arêtes pouvant être modifiées.
Le débarrassage des bavures doit préserver le profil actif. Nous conservons une arête de coin ou de ressort contrôlée, distincte des arêtes de base non actives, qui peuvent être chanfreinées pour faciliter la manipulation.
Les sorties percées peuvent laisser des bavures à l’intersection entre le passage et la forme active. Ces intersections doivent être accessibles pour le nettoyage et le contrôle avant l’emballage de l’électrode.
Placer les numéros d’électrode et les repères d’orientation sur une zone non fonctionnelle définie. La position du marquage doit rester visible dans le porte-électrode prévu, sans chevaucher une face de référence.
Nous vérifions les positions et hauteurs requises à partir des repères d’électrode spécifiés. Un profil local correct peut néanmoins être mal positionné par rapport à l’origine du porte-électrode.
L’inspection doit utiliser la géométrie d’électrode libérée et sa révision. Comparer un électrode compensé avec la cavité finie nominale peut créer une erreur de dimension apparente, alors que le défaut de matière est intentionnel.
Les nervures minces et les petites pointes nécessitent une protection lors de la mesure comme lors de l’emballage. Le périmètre d’inspection identifie ces caractéristiques afin qu’un contrôle par contact ou un point d’appui n’endommage pas la forme en cours d’acceptation.

Nous établissons un devis pour les identifiants d'électrodes, les quantités et les spécifications matériaux indiqués. Conservez distinctes, dans les fichiers, les versions d’ébauche et de finition.
Le modèle d’électrode approuvé et sa définition de montage constituent la référence de fabrication. Tout changement apporté à la stratégie d’électroérosion qui modifie la géométrie exige une nouvelle libération.
Nous associons les relevés dimensionnels demandés à l’identification de l’électrode utilisée dans la commande, afin que l’atelier d’outillage récepteur puisse distinguer des formes similaires.
L’emballage isole les faces de travail des pièces adjacentes et soutient la base. Les embouts allongés et les nervures fines ne doivent pas supporter la charge de l’électrode pendant le transport.
Notre devis pour électrodes couvre les composants usinés et les relevés convenus. Si la commande comprend également l’usinage d’une cavité par EDM, la pièce brute, l’opération EDM et l’acceptation de la pièce finie constituent une portée distincte au sein du devis.
| Élément | Inclure |
|---|---|
| Modèle d’électrode | Révision et statut nominal / compensé |
| Support et origine | Interface de montage, repères et orientation |
| Lot d'électrodes | Identifiants, étape et quantité pour chaque forme |
| Matériau et acceptation | Nuance, état de trempe, limites de surface et documents requis |
Identifier la personne autorisée à valider la compensation de l’électrode ainsi que toute modification de la définition d’usinage.
Utilisez les quantités par étape définies dans le plan d’usinage par EDM plutôt qu’un nombre fixe par cavité. L’enlèvement de matière, l’usure de l’électrode, l’état requis des angles et la finition de surface finale peuvent nécessiter des électrodes distinctes pour l’ébauche, l’intermédiaire et la finition. Le programmeur doit valider les quantités et les dépouilles par étape ; nous établissons notre devis sur ce lot défini.
Une électrode usée peut aider à identifier le porte-électrode et la forme générale, mais sa face active ne reflète plus la géométrie initiale. Utilisez le modèle d’électrode validé ou reconstruisez-le à partir de la cavité approuvée et du plan de brûlage. Usiner une copie directe de la pointe usée conserverait précisément l’usure qui a motivé son remplacement.
Non. Cette note compare le comportement en usinage conventionnel, qui influe sur la fabrication de l’électrode. Elle ne mesure pas la vitesse de brûlage par décharge, l’usure de l’électrode ni la finition atteignable de la cavité. Le C14500 requiert donc une validation spécifique pour le procédé EDM, même s’il est plus facile à fraiser ou à tourner que le C11000.
Non. La finition de la cavité dépend également des conditions de décharge de la machine, de la surface de travail effective, de l’évacuation des débris et de la stratégie de finition. L’exigence de surface de l’électrode et la limite d’acceptation de la cavité finie sont des spécifications distinctes. Le résultat d’enfonçage est accepté sur la cavité finie, dans les conditions de décharge et de rinçage propres à la machine.
Cela peut constituer une solution pratique pour atteindre ou usiner des zones séparées, à condition que le plan EDM définisse précisément l’emplacement de chaque électrode et les zones de raccordement entre les brûlages. Le concepteur doit tenir compte des chevauchements, des lignes de jonction et de l’accessibilité. Une simple division du modèle CAO ne résout pas ces transitions.
La compatibilité physique du porte-électrode n’est qu’un premier critère de vérification. La configuration réceptrice doit également intégrer l’orientation de l’électrode, les décalages mesurés et un programme EDM adapté à cette machine. Nous pouvons fournir la définition convenue de l’électrode et les documents associés, mais le transfert de l’outillage n’entraîne pas automatiquement celui d’un procédé de brûlage validé.
Envoyez le modèle de l’électrode, la référence du porte-électrode et la quantité. Nous examinerons la nuance de cuivre, la forme livrée et la gamme d’usinage.
Données matériaux et références relatives à la définition de l’électrode.
Nous utilisons Google Analytics pour comprendre l’utilisation de ce site. Les cookies de mesure ne sont déposés qu’avec votre accord. Politique de confidentialité
