輪郭成形されたキャビティ電極
当社は、納品済みの電極モデルから、突出した作業形状とその支持ベースをフライス加工します。
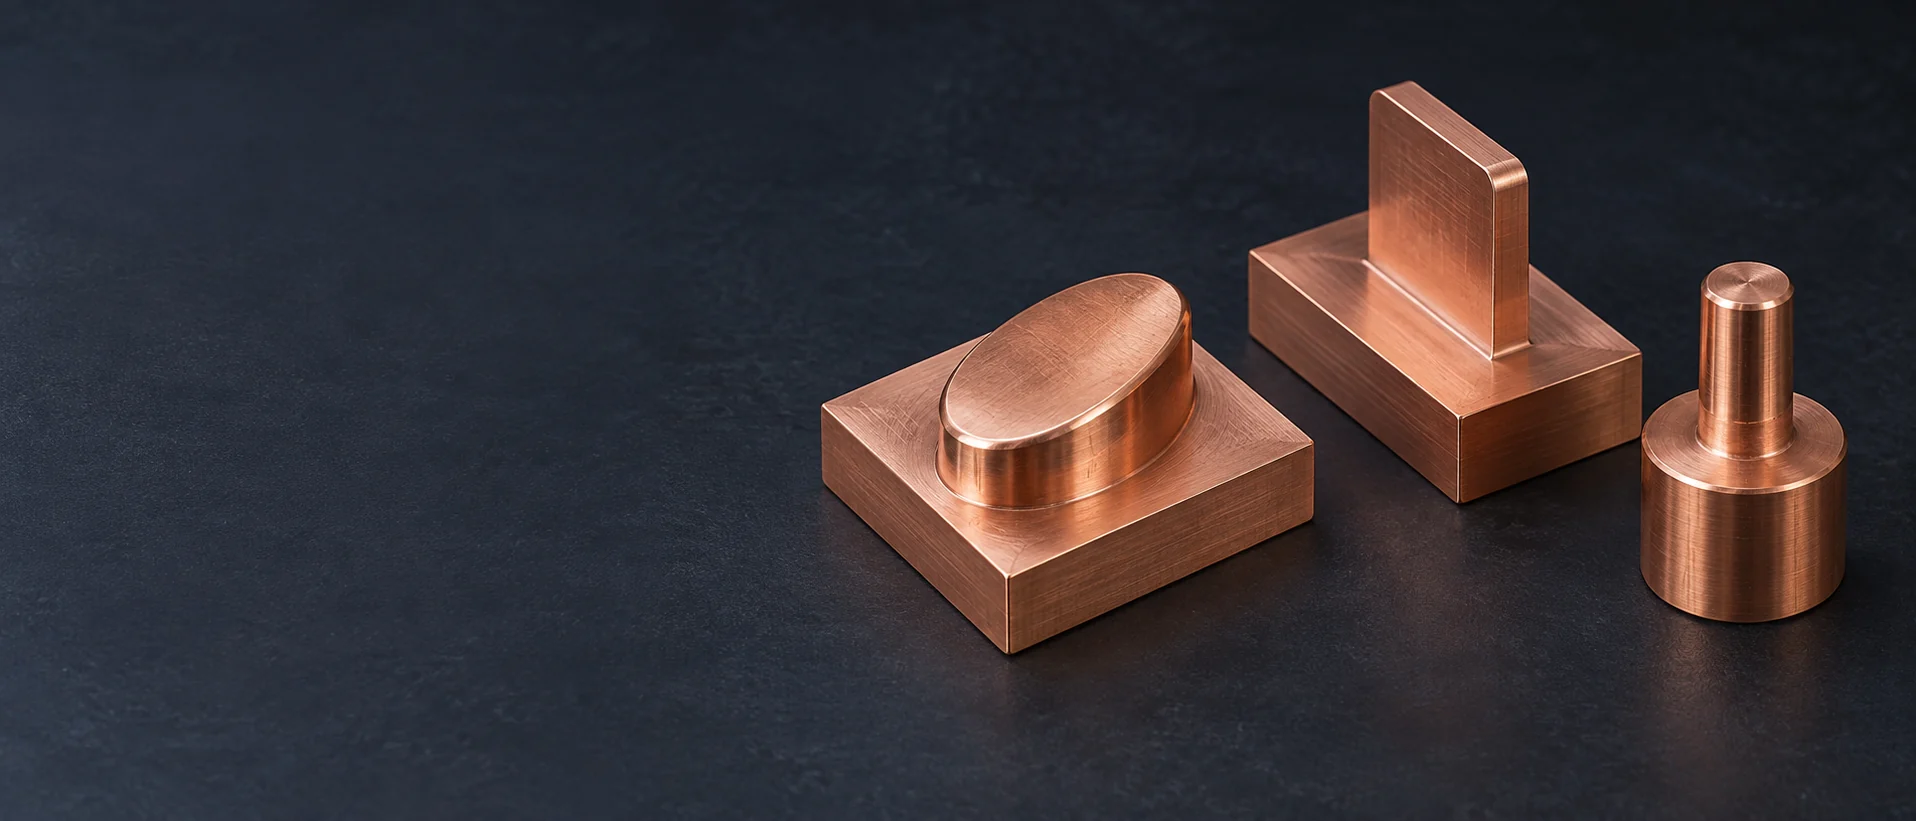
当社は、納品済みの電極モデルから、突出した作業形状とその支持ベースをフライス加工します。
突出した銅製ブレードおよびリブにより、金型内に狭い凹部形状が形成されます。
円形の作業面、段付き形状およびリング形状は、主な幾何学的特徴が共通軸を有する電極に適しています。
当社は、電極の外径、肩部および取付シャンクを旋盤加工し、図面に指定された箇所には二次加工として穴または平面を追加します。
複数の作業形状を共通の銅製ベース上に配置することで、一つの機械加工部品内で指定された相互位置関係を維持できます。
小型の成形電極は、キャビティ全体を再現するのではなく、選択されたコーナー、段差または細部にのみ対応します。
当該電極の形状が加工可能である場合、図面に定義された入口および出口を含む、指定された流体通路を加工します。
銅製ブランクは、取付穴付きまたは後続の電極加工用に加工済み基準面付きで供給可能です。
該当する電極形状が見つかりません。別の名称またはフィルターをお試しください。


C10200は無酸素銅です。細かい電極リブおよび先端部については、素材の在庫状態(ストック・テンパー)および切削時のサポートが、バリの発生およびエッジの安定性に影響を与えます。
モデルが名目上のキャビティ形状であるか、あるいは所定のマイナス寸法を含む最終電極形状であるかを明記してください。当社は合意された電極定義通りに加工を行います。放電加工プログラマーが適用すべき補正値を指定するため、補正が欠落したり重複して適用されたりすることはありません。
ホルダーインターフェースは、電極の位置決め方法を規定します。対称的な形状のベースの場合など、特に取付図面またはホルダー参照情報、電極原点、および向きを示すマーキングが必要です。
シャンクおよびベースを含む電極全体のモデルを提示してください。作業先端部が凹部に挿入される場合でも、肩部またはホルダーが周囲の金型と干渉する可能性があるため、クリアランスチェックのためには電極全体のモデルを送付してください。
| 特性 | C11000 ETP | C14500 テルル銅 |
|---|---|---|
| 20 °Cにおける電気伝導率 | 101 % IACS | 93 % IACS |
| 20 °Cにおける熱伝導率 | ≈391 W/(m·K) | ≈355 W/(m·K) |
| 熱膨張係数(20–100 °C) | ≈16.9 µm/(m·K) | ≈17.1 µm/(m·K) |
| 20 °Cにおける密度 | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| 弾性率 | ≈117 GPa | ≈117 GPa |
| 相対切削性 | 20 | 85 |
CDAによる概算工学的参照値;電気伝導率は焼鈍材を対象とし、切削性はC36000真鍮=100を基準とする。素材の形状および熱処理状態(テンパー)は別途明記すること。これらの数値は素材間の比較を目的としており、放電加工(EDM)における放電速度、電極摩耗限界および達成可能な成形腔仕上げ品質は、EDMプロセスそのものから決定される。

円形でない作業形状にはフライス加工を、同軸直径には旋盤加工を適用します。両方の加工が必要な特徴形状については、加工工程を通じて取付け基準に対する明確な関係性を維持します。
細長い銅製部品の加工中もサポートを維持し、隣接する面への工具のアクセス状況を確認します。図面には、どのリブ端面が機能面であるか、およびどの端面にエッジブレイクを施してもよいかが明記されています。
フラッシング通路には、明確に定義された入口、出口および供給流体ルートへの接続が必要です。また、図面には作業面における穴の禁止位置を明示しなければなりません。この位置は、機械加工上の便宜ではなく、電極設計の一部です。
指定された表面粗さ限界と、許容される可視の工具痕とは明確に区別します。電極全体を研磨するという一般的な指示では、どの表面やエッジを変更してよいかは定義されません。
バリ取りは、作業プロファイルを損なわないよう実施します。制御されたコーナーやリブ端面は、取扱いのための面取り(チャムファリング)が可能な非作業ベース端面と明確に分離して管理します。
ドリル加工による出口では、通路と有効形状(アクティブフォーム)との交差部にバリが残ることがあります。これらの交差部は、電極の梱包前に清掃および検査が可能な状態で確保する必要があります。
電極番号および向きマークは、定義された非作業領域に配置してください。マーク位置は、想定されるホルダー内においても可視状態を保ち、基準面(リファレンスフェイス)を横切らないようにしなければなりません。
指定された電極基準面(ダトゥム)からの所定位置および高さを検査します。局所的な形状が正しくても、ホルダー原点に対する位置がずれている可能性があります。
検査には、承認済みの電極幾何形状およびその改訂版を用いる必要があります。補正済み電極を名目上の完成キャビティと比較すると、意図的に小さく設定された部分で誤ってサイズ誤差と判断される場合があります。
薄肉リブおよび小型先端部は、測定時および梱包時においても保護が必要です。検査範囲にはこれらの特徴が明記されており、接触式検査や支持点の設置によって受入対象の形状が損傷しないよう配慮します。

当社は、記載された電極ID、数量および材質仕様に基づいて見積りを行います。粗加工版および仕上げ版は、ファイル内で明確に区別できるようにしてください。
承認済みの電極モデルおよび取付け定義が製造基準となります。幾何形状を変更する焼入れ戦略の変更には、更新されたリリースが必要です。
当社は、ご依頼の寸法記録を注文で使用される電極識別子に関連付けます。これにより、受入側の金型工場が類似形状を明確に区別できます。
包装は、作業面を隣接部品から隔離し、ベースを支持します。長尺の先端部および薄肉のリブは、出荷時の電極荷重を支えてはなりません。
当社の電極見積もりは、合意済みの機械加工部品および記録を対象としています。注文に空洞の焼入れ加工も含まれる場合、被加工物、EDM加工作業および最終部品の受入は、見積もり内の別個の範囲となります。
| 項目 | 含める |
|---|---|
| 電極モデル | 改訂番号および公称/補正状態 |
| ホルダーおよび原点 | 取付けインターフェース、基準面および向き |
| 電極セット | 各形状のID、工程および数量 |
| 材質および受入条件 | 合金種別、熱処理状態、表面粗さ限界および要求される記録 |
電極補正のリリース担当者および機械加工定義の変更担当者を明示してください。
キャビティごとの固定数量ではなく、EDM工程計画に記載された各工程の数量を基準としてください。材料除去量、電極摩耗、要求されるコーナー形状および最終表面粗さによっては、粗加工・中間加工・仕上げ加工の各工程で別々の電極が必要となる場合があります。プログラマーが各工程における電極数量およびアンダーサイズを明示する必要があります。当社は、そのように定義されたセットに対して見積もりを行います。
摩耗した電極は、ホルダーの種類や概略形状を特定するうえで参考にはなりますが、その作業面はもはや元の幾何形状を証明するものではありません。承認済みの電極モデル、または承認済みキャビティおよびバーン計画から再構築したモデルをご使用ください。摩耗した先端を直接コピーして機械加工すると、交換を要した原因である摩耗状態がそのまま残ってしまいます。
いいえ。この評価は、電極の製作に影響する通常の切削加工での挙動を比較するものです。放電速度、電極摩耗、得られるキャビティの仕上がりは、実際のEDM工程で決まる別の結果です。フライス加工や旋削がC11000より容易な場合でも、使用する工程でC14500を確認してください。
いいえ。成形腔の仕上げ品質は、機械の放電条件、有効作業領域、切屑除去効率および仕上げ戦略にも依存する。電極の表面仕様と成形腔の最終仕上げ受入限界は、それぞれ独立した仕様である。放電加工の結果は、機械固有の放電条件および洗浄条件のもとで、完成した成形腔にて受入判定される。
EDM工程計画において各電極の配置位置および放電領域の接合部が明確に定義されている場合、分割は個別の領域へのアクセスや加工を実現する実用的な手法となります。設計者は、重なり部、目視確認ライン(ウィットネスライン)、および工具アクセス性を考慮しなければなりません。CADモデルのみを単純に分割しても、これらの接合部の問題は解決されません。
物理的なホルダー互換性はあくまで第一の確認項目にすぎません。受入側のセットアップでは、電極の向き、実測オフセット値、および当該マシン向けに適合したEDMプログラムも必要です。当社は合意済みの電極定義および記録資料を提供できますが、工具の移設は自動的に検証済み放電加工プロセスの移転を意味するものではありません。
電極モデル、ホルダーの参照番号、および数量をお送りください。当社で銅の品位、供給形態および機械加工範囲を確認いたします。
材料データおよび電極定義に関する参照情報
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
