Elettrodi contornati per cavità
Lavoriamo in fresatura la forma operativa rilevata e la sua base di supporto partendo dal modello dell’elettrodo rilasciato.
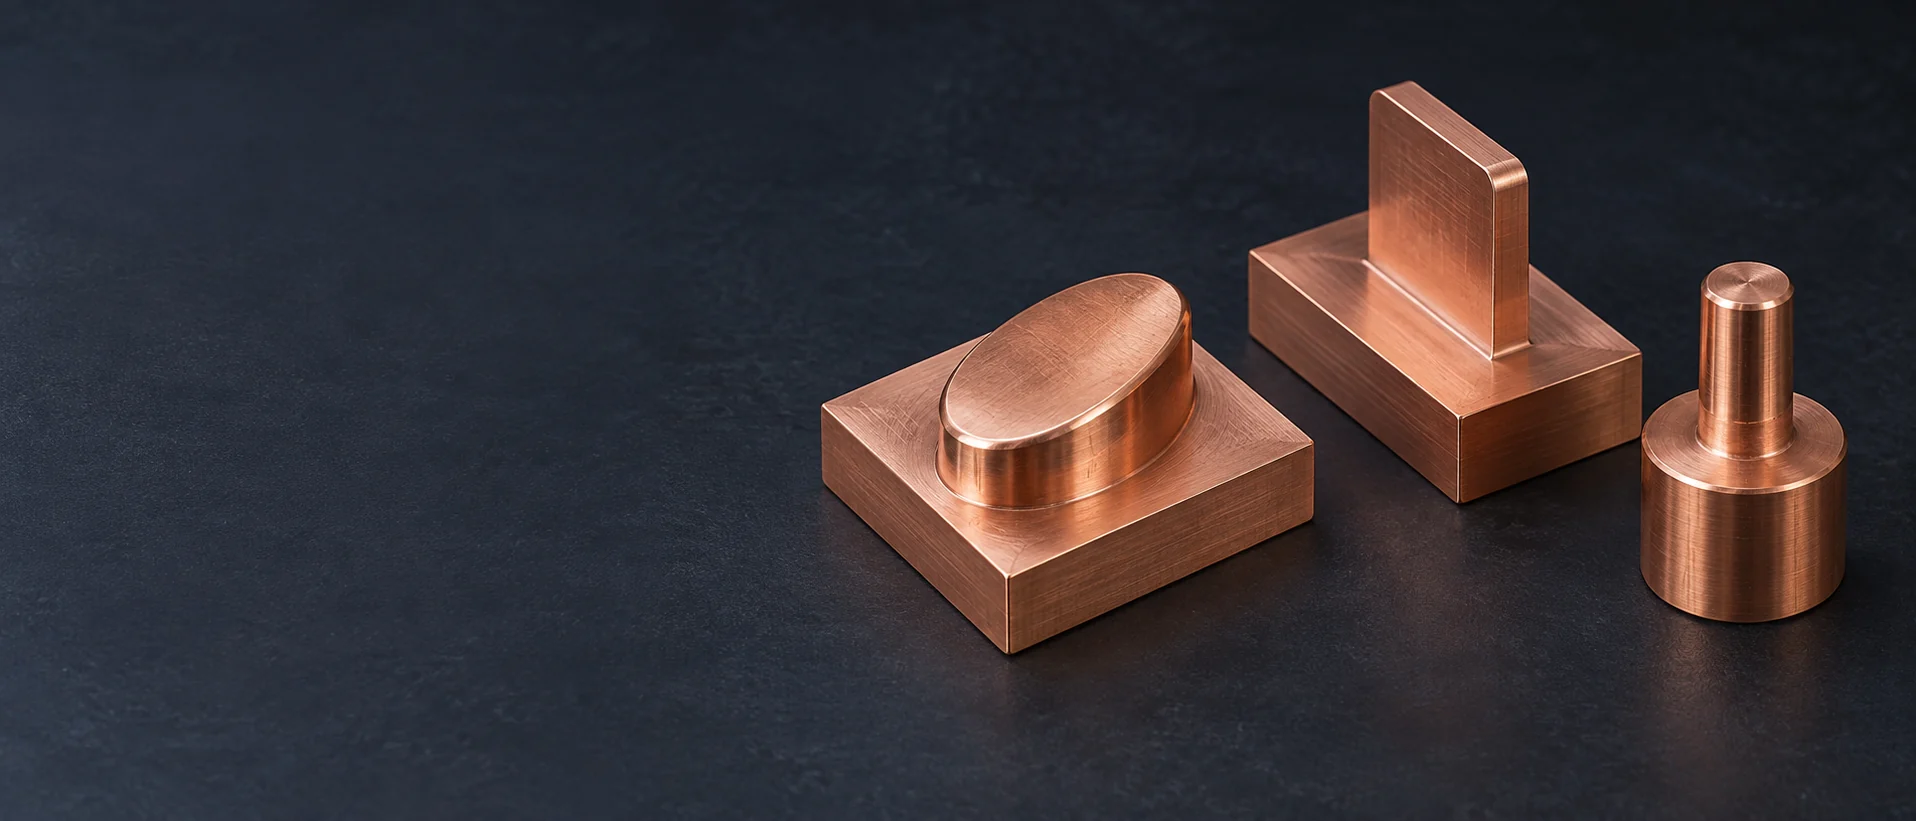
Lavoriamo in fresatura la forma operativa rilevata e la sua base di supporto partendo dal modello dell’elettrodo rilasciato.
Le lame e le nervature in rame rilevate formano dettagli stretti e incassati nell’utensile.
Le facce operative circolari, i gradini e le forme ad anello sono adatti a elettrodi la cui geometria principale condivide un asse comune.
Eseguiamo il tornitura dei diametri, delle spalle e dei gambo di montaggio degli elettrodi, con fori secondari o piani laddove richiesto dal disegno.
Diverse caratteristiche operative possono condividere una stessa base in rame, preservando le posizioni specificate all’interno di un singolo componente lavorato.
Gli elettrodi sagomati di piccole dimensioni sono destinati a un angolo, uno scalino o un dettaglio specifico, anziché riprodurre l’intera cavità.
Realizziamo i canali di fluido specificati attraverso la geometria accessibile dell’elettrodo, inclusi l’ingresso e l’uscita definiti sul disegno tecnico.
I semilavorati in rame possono essere forniti con fori di fissaggio oppure con superfici di riferimento preparate per la successiva lavorazione dell’elettrodo.
Nessuna forma di elettrodo corrispondente. Prova un altro nome o un filtro diverso.

Il grado C11000 garantisce un’elevata conducibilità elettrica senza l’aggiunta di elementi facilitanti la lavorazione (come il tellurio presente nel rame al tellurio). Per un elettrodo dettagliato, teniamo conto della formazione dei trucioli e del controllo dei bordi sfrangiati nella pianificazione delle lavorazioni.

Il tellurio migliora la frantumazione dei trucioli e la lavorabilità, mantenendo tuttavia un’elevata conducibilità elettrica. Utilizziamo il grado C14500 quando è specificato o approvato per l’elettrodo, senza sostituirlo esclusivamente per semplificare la lavorazione.

Il grado C10200 è rame ossigeno-free. Per le nervature e le punte fini degli elettrodi, lo stato di tempra del materiale grezzo e il supporto durante la lavorazione influenzano la formazione dei bordi sfrangiati e la stabilità dei taglienti.
Indicare se il modello rappresenta la geometria nominale della cavità oppure la forma finale dell’elettrodo con il necessario sottodimensionamento. Realizziamo la definizione concordata dell’elettrodo; il programmatore EDM specifica la compensazione applicabile, affinché non venga né omessa né applicata due volte.
L'interfaccia del portaelettrodo definisce come l'elettrodo viene posizionato. Abbiamo bisogno del disegno di fissaggio o del riferimento del portaelettrodo, dell'origine dell'elettrodo e di un segno di orientamento, in particolare quando la base appare simmetrica.
Mostrare l'elettrodo completo, compreso il gambo e la base. La punta di lavoro può entrare in un incavo mentre uno spallamento o il portaelettrodo collide con l’attrezzatura circostante, quindi inviate il modello completo dell’elettrodo per la verifica dei passaggi liberi.
| Proprietà | C11000 ETP | C14500 tellurio |
|---|---|---|
| Conducibilità elettrica a 20 °C | 101 % IACS | 93 % IACS |
| Conducibilità termica a 20 °C | ≈391 W/(m·K) | ≈355 W/(m·K) |
| Dilatazione termica, 20–100 °C | ≈16,9 µm/(m·K) | ≈17,1 µm/(m·K) |
| Densità a 20 °C | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| Modulo di elasticità | ≈117 GPa | ≈117 GPa |
| Machinabilità relativa | 20 | 85 |
Riferimenti ingegneristici approssimativi CDA; i valori di conducibilità elettrica si riferiscono al materiale ricotto, mentre la machinabilità è espressa rispetto al bronzo C36000 = 100. Specificare separatamente la forma del materiale grezzo e il trattamento termico. Questi valori confrontano i materiali; non rappresentano limiti di usura dell'elettrodo né parametri di lavorazione EDM.

Utilizziamo la fresatura per le forme di lavorazione non circolari e il tornio per i diametri coassiali. Le caratteristiche che richiedono entrambi i processi mantengono una relazione definita con il riferimento di montaggio attraverso la sequenza di lavorazione.
Manteniamo il supporto durante la lavorazione di caratteristiche in rame sottili e verifichiamo l’accessibilità della fresa alle superfici adiacenti. Il disegno definisce quali spigoli delle costole sono funzionali e quali possono ricevere una smussatura.
Un canale di flusso richiede un’entrata, un’uscita e un collegamento definiti al percorso fluido fornito. Il disegno deve inoltre indicare dove è vietato realizzare un foro sulla faccia di lavoro; la sua posizione fa parte della progettazione dell’elettrodo, non è una comodità di lavorazione.
Distinguiamo un limite specificato di rugosità superficiale dai segni visibili lasciati dall’utensile che sono ammessi. Un’istruzione generica di lucidare l’elettrodo non definisce quali superfici o spigoli possono essere modificati.
La rimozione delle sbavature deve preservare il profilo attivo. Manteniamo separati uno spigolo o un angolo controllato della costola dagli spigoli della base non funzionali, che possono essere smussati per facilitarne la manipolazione.
Le uscite trapanate possono lasciare sbavature nel punto in cui il foro incontra la forma attiva. Questi punti di intersezione devono essere accessibili per la pulizia e la verifica prima dell’imballaggio dell’elettrodo.
Posizionare i numeri dell’elettrodo e i segni di orientamento su un’area non funzionale definita. La posizione del marchio deve rimanere visibile nel portaelettrodo previsto, senza attraversare una faccia di riferimento.
Verifichiamo le posizioni e le altezze richieste partendo dai riferimenti specificati sull’elettrodo. Un profilo locale corretto può comunque risultare disallineato rispetto all’origine del portaelettrodo.
L’ispezione deve utilizzare la geometria dell’elettrodo rilasciata e la sua revisione. Confrontare un elettrodo compensato con la cavità finita nominale può generare un errore apparente di dimensione, laddove la riduzione di dimensione è invece intenzionale.
Le nervature sottili e le punte piccole richiedono protezione sia durante la misurazione che durante l’imballaggio. L’ambito dell’ispezione identifica tali caratteristiche affinché una verifica a contatto o un punto di supporto non danneggi la forma in fase di accettazione.

Forniamo un preventivo per gli ID elettrodo elencati, le relative quantità e le specifiche del materiale. Mantieni distinte, nei file, le versioni per sgrossatura e finitura.
Il modello approvato dell’elettrodo e la definizione del suo montaggio costituiscono il riferimento produttivo. Eventuali modifiche alla strategia di erosione che alterino la geometria richiedono un nuovo rilascio.
Associamo i record dimensionali richiesti all’identificazione dell’elettrodo utilizzata nell’ordine, in modo che il reparto utensileria ricevente possa distinguere forme simili.
L’imballaggio separa le facce operative dalle parti adiacenti e sostiene la base. Le punte lunghe e le nervature sottili non devono sopportare il carico dell’elettrodo durante la spedizione.
Il nostro preventivo per elettrodi copre i componenti lavorati e i relativi record concordati. Se l’ordine include anche l’erosione di una cavità, il pezzo in lavorazione, l’operazione EDM e l’accettazione del particolare finito costituiscono un ambito distinto all’interno del preventivo.
| Voce | Includere |
|---|---|
| Modello dell’elettrodo | Revisione e stato nominale/compensato |
| Portaelettrodo e origine | Interfaccia di montaggio, riferimenti geometrici e orientamento |
| Set di elettrodi | Identificativi, stadio e quantità per ciascuna forma |
| Materiale e accettazione | Grado, trattamento termico, limiti superficiali e registrazioni richieste |
Indicare chi autorizza la compensazione dell’elettrodo e qualsiasi modifica alla definizione di lavorazione.
Utilizzare le quantità per stadio indicate nel piano EDM, anziché un numero fisso per cavità. La rimozione del materiale, l’usura dell’elettrodo, le condizioni richieste agli spigoli e la finitura superficiale finale possono richiedere elettrodi distinti per sgrossatura, intermedia e finitura. Il programmatore deve autorizzare le quantità e gli undersize per ciascuno stadio; noi quotiamo tale set definito.
Un elettrodo usurato può aiutare a identificare il portaelettrodo e la forma generale, ma la sua faccia attiva non dimostra più la geometria originale. Utilizzare il modello di elettrodo autorizzato o ricostruirlo dalla cavità approvata e dal piano di erosione. Lavorare una copia diretta della punta usurata preservarebbe l’usura che ha reso necessario il ricambio.
No. Tale valore confronta il comportamento durante la lavorazione convenzionale, che influenza la realizzazione dell’elettrodo; non misura la velocità di erosione a scintilla, l’usura dell’elettrodo né la finitura raggiungibile nella cavità. Il C14500 richiede quindi un’apposita approvazione per il processo EDM, anche se risulta più facile da fresare o tornire rispetto al C11000.
No. La finitura della cavità dipende anche dalle condizioni di scarica della macchina, dall’area di lavoro efficace, dall’asportazione dei residui e dalla strategia di finitura. Il requisito di superficie dell’elettrodo e il limite di accettazione della cavità finita sono specifiche distinte. Il risultato dell’erosione è accettato sulla cavità finita, nelle condizioni di scarica e lavaggio proprie della macchina.
Può essere un metodo pratico per raggiungere o lavorare zone distinte, purché il piano EDM definisca la posizione di ciascun elettrodo e i punti di contatto tra le singole erosioni. Il progettista deve tenere conto di sovrapposizioni, linee di giunzione e accessibilità. La semplice suddivisione del modello CAD non risolve tali transizioni.
La compatibilità fisica del portaelettrodo è solo il primo controllo. L’impostazione ricevente richiede inoltre l’orientamento dell’elettrodo, gli scostamenti misurati e un programma EDM adeguato per quella macchina. Possiamo fornire la definizione concordata dell’elettrodo e le relative registrazioni, ma il trasferimento dell’attrezzatura non implica automaticamente il trasferimento di un processo di erosione validato.
Inviare il modello dell'elettrodo, il riferimento del portaelettrodo e la quantità. Esamineremo la qualità del rame, la forma di lavorazione e l'ambito della lavorazione.
Dati materiali e riferimenti alla definizione dell’elettrodo.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
