Formgivna hålrumselektroder
Vi fräser den upphöjda arbetsformen och dess bärande bas från den godkända elektrodmodellen.
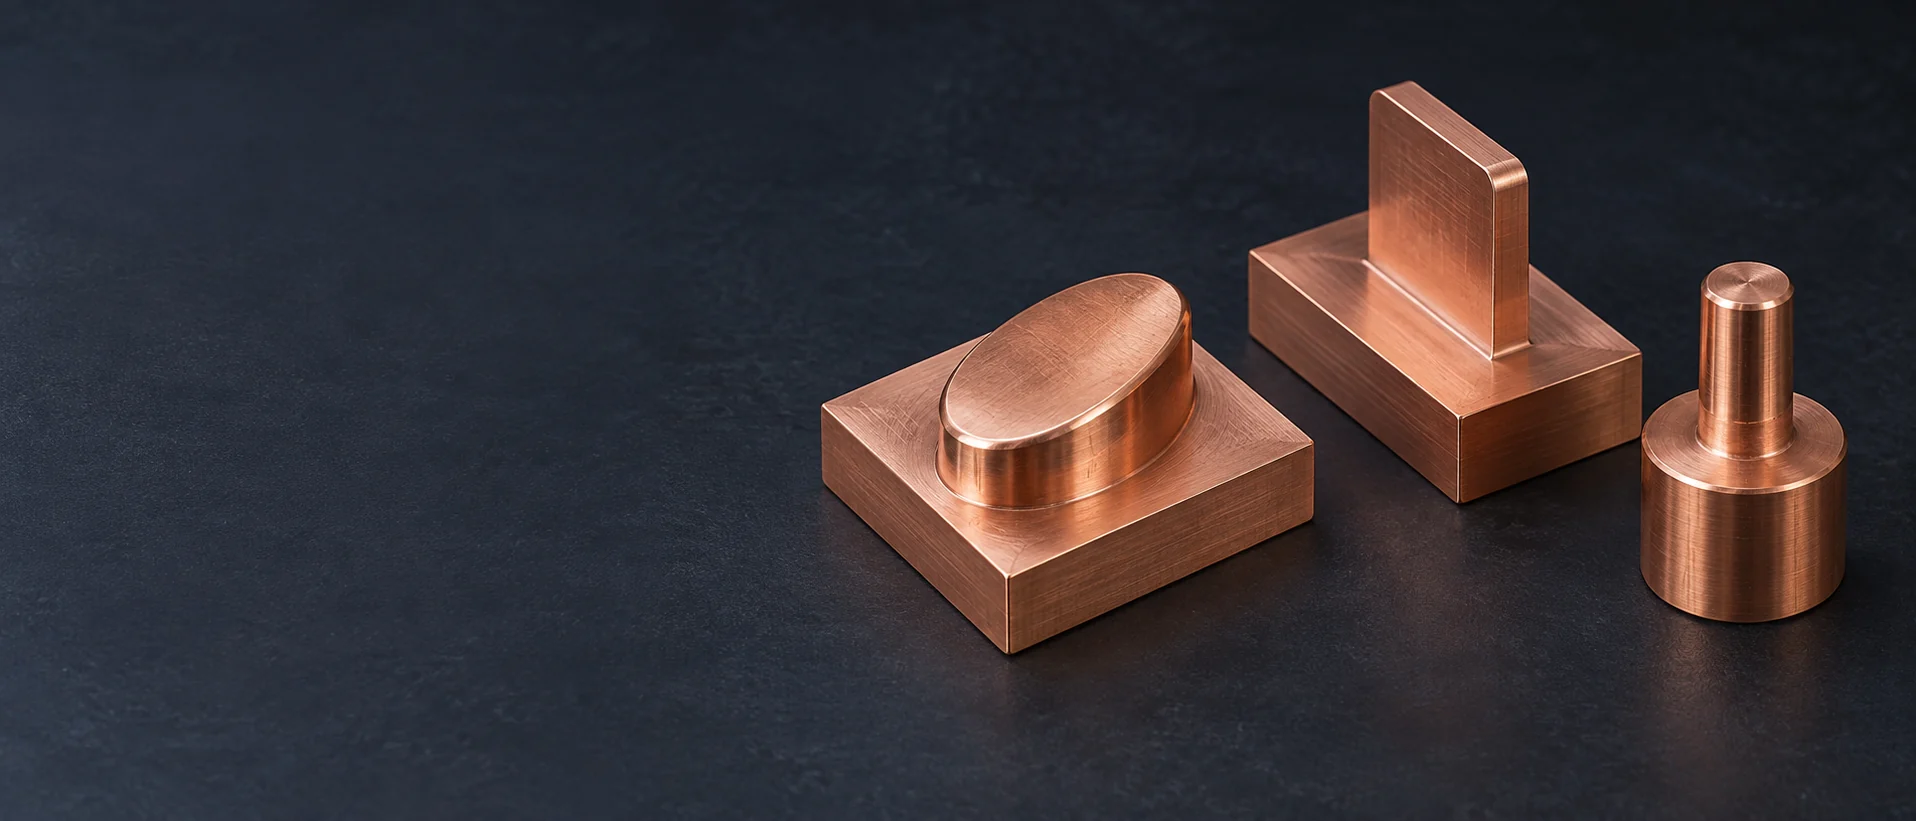
Vi fräser den upphöjda arbetsformen och dess bärande bas från den godkända elektrodmodellen.
Upphöjda kopparblad och ribbor bildar smala insänkta detaljer i verktyget.
Runda arbetsytor, steg och ringformer är lämpliga för elektroder vars huvudsakliga geometri delar en gemensam axel.
Vi svarvar elektroddiametrar, axelskultar och monteringsstavar, samt sekundära hål eller platta ytor där ritningen kräver det.
Flera arbetsfunktioner kan dela en gemensam kopparbas, vilket bevarar deras specificerade positioner inom en enda fräsd komponent.
Små formade elektroder adresserar ett valt hörn, en stege eller en detalj istället för att återge den fullständiga hålrummet.
Vi fräsar specificerade fluidkanaler genom tillgänglig elektrodgeometri, inklusive in- och utgång som anges på ritningen.
Kopparblanketter kan levereras med monteringshål eller förberedda referensytor för efterföljande elektrodbearbetning.
Inga matchande elektrodformer hittades. Försök med ett annat namn eller en annan filterinställning.

C11000 ger hög elektrisk ledningsförmåga utan tillsatsen av fritt bearbetande tellurkoppar. För en detaljerad elektrod tar vi hänsyn till spånformning och burrkontroll vid planeringen av snitten.

Tellur förbättrar spånbristning och bearbetbarhet samtidigt som hög ledningsförmåga bibehålls. Vi använder C14500 när den är specificerad eller godkänd för elektroden, snarare än att ersätta den enbart för att förenkla bearbetningen.

C10200 är syrefri koppar. För dess fina elektrodräfflor och -spetsar påverkar råmaterialets temperatur och skärbelastningen burrbildning och kantstabilitet.
Ange om modellen är den nominella gavformen eller den slutgiltiga elektroden med det krävda underskottet. Vi fräsar den överenskomna elektroddefinitionen; EDM-programmeraren specificerar den tillämpbara kompensationen så att den varken utelämnas eller tillämpas två gånger.
Hållarinterfacet fastställer hur elektroden positioneras. Vi behöver monteringsritningen eller hållarreferensen, elektrodens ursprung och en orienteringsmarkering, särskilt när basen ser symmetrisk ut.
Visa hela elektroden, inklusive dess skaft och bas. Arbetsspetsen kan gå in i ett urtag samtidigt som en ansats eller hållaren kolliderar med omgivande verktyg, så skicka hela elektrodmodellen för utrymmeskontrollen.
| Egenskap | C11000 ETP | C14500 tellurium |
|---|---|---|
| Elektrisk ledningsförmåga vid 20 °C | 101 % IACS | 93 % IACS |
| Värmeledningsförmåga vid 20 °C | ≈391 W/(m·K) | ≈355 W/(m·K) |
| Värmeutvidgning, 20–100 °C | ≈16,9 µm/(m·K) | ≈17,1 µm/(m·K) |
| Densitet vid 20 °C | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| Elasticitetsmodul | ≈117 GPa | ≈117 GPa |
| Relativ bearbetbarhet | 20 | 85 |
CDA:s ungefärliga tekniska referenser; värdena för elektrisk ledningsförmåga avser glödgat material, och bearbetbarheten är baserad på C36000-mässing = 100. Ange materialformen och härdningen separat. Dessa värden används för materialjämförelse; de utgör inte gränsvärden för elektrodslitage eller inställningar för EDM.

Vi använder fräsning för icke-runda arbetsformer och svarvning för koaxiala diametrar. Funktioner som kräver båda behåller en definierad relation till monteringsreferensen genom bearbetningssekvensen.
Vi behåller stöd under bearbetning av smala kopparfunktioner och granskar fräsens tillgänglighet till angränsande ytor. Ritningen definierar vilka ribbkanters funktionella egenskaper som är avgörande och vilka som kan erhålla en kantavrunning.
En spolkanal kräver en definierad inlopp, utlopp och anslutning till den angivna vätskevägen. Ritningen måste även visa var ett hål är förbjudet på arbetsytan; dess placering ingår i elektrodkonstruktionen, inte i bearbetningsbeqvämligheten.
Vi skiljer mellan en specificerad ytytstrukturgräns och tillåtna synliga verktygsmärken. En allmän instruktion att polera elektroden definierar inte vilka ytor eller kanter som får modifieras.
Avlägsnande av burrar måste bevara arbetsprofilen. Vi behåller en kontrollerad hörn- eller ribbkant separat från de icke-funktionella baskanterna, som kan avfasas för hantering.
Borrade utmatningsöppningar kan lämna burrar där kanalen möter den aktiva formen. Dessa skärningspunkter kräver tillgänglighet för rengöring och kontroll innan elektroden förpackas.
Placera elektrodnummer och orienteringsmärken på en definierad icke-funktionell yta. Märkningens position måste förbli synlig i den avsedda fästningen utan att korsa en referensyta.
Vi kontrollerar de krävda positionerna och höjderna från de angivna elektroddatumen. En korrekt lokal profil kan ändå vara felplacerad i förhållande till hållarens ursprung.
Inspektionen måste använda den godkända elektrodgeometrin och dess revision. Att jämföra en kompenserad elektrod mot den nominella färdiga hålrummet kan skapa en skenbar storleksavvikelse där underskottet är avsiktligt.
Tunna ribbor och små spetsar kräver skydd både vid mätning och vid förpackning. Inspektionsomfånget identifierar dessa detaljer så att en kontaktkontroll eller stödpunkt inte skadar den form som ska godkännas.

Vi offrar på de angivna elektrod-ID:n, kvantiteterna och materialspecifikationerna. Behåll alla grov- och finbearbetningsversioner åtskilda i filerna.
Den godkända elektrodmodellen och monteringsdefinitionen utgör tillverkningsreferensen. Ändringar av brännstrategin som påverkar geometrin kräver en uppdaterad släpp.
Vi kopplar de begärda dimensionsprotokollen till det elektrodidentifieringsnummer som används i beställningen, så att verktygsrummet vid mottagning kan skilja mellan liknande former.
Förpackningen separerar arbetsytor från angränsande delar och stödjer basen. Långa spetsar och tunna ribbor får inte bära elektrodens last under transport.
Vår elektrodoffert omfattar de överenskomna bearbetade komponenterna och protokollen. Om beställningen även inkluderar bränning av ett hålrum utgör arbetsstycket, EDM-operationen och godkännandet av slutprodukten en separat omfattning inom offerten.
| Artikel | Inkludera |
|---|---|
| Elektrodmodell | Revision och nominellt/kompenserat status |
| Hållare och ursprung | Monteringsgränssnitt, referensytor och orientering |
| Elektroduppsättning | ID:n, stadiet och mängden för varje form |
| Material och godkännande | Kvalitet, härdningstillstånd, ytbegränsningar och krävda dokument |
Identifiera vem som godkänner elektrodens kompensation samt eventuella ändringar av bearbetningsdefinitionen.
Använd stadiemängderna från EDM-planen i stället för ett fast antal per kavitet. Materialborttagning, elektrodförslitning, den krävda hörnvillkoret och den slutgiltiga ytytan kan kräva separata grov-, mellan- och finkopparelektroder. Programmeraren ska godkänna mängderna och underskotten för varje stadium; vi anbjuder det definierade uppsättningen.
En sliten elektrod kan hjälpa till att identifiera hållaren och den allmänna formen, men dess arbetsyta bevisar inte längre den ursprungliga geometrin. Använd den godkända elektrodmodellen eller återställ den från den godkända kaviteten och brännplanen. Att maskinbearbeta en direkt kopia av den slitna spetsen skulle bevara den slitage som utlöste ersättningen.
Nej. Klassificeringen jämför konventionell skärningsbeteende, vilket påverkar tillverkningen av elektroden. Den mäter inte urladdningsmaskinens brännhastighet, elektrodförslitning eller uppnåelig kavityta. C14500 kräver därför godkännande för EDM-processen även om den är lättare att fräsa eller sätta än C11000.
Nej. Kavitytan beror också på maskinens urladdningsförhållanden, effektiva arbetsyta, avfallsborttagning och färdigbearbetningsstrategi. En elektrods ytkrav och den färdiga kaviteten godkännandegräns är separata specifikationer. Gnistbearbetningsresultatet godkänns på den färdiga kaviteten, under maskinens egna urladdnings- och sköljbetingelser.
Det kan vara ett praktiskt sätt att nå eller bearbeta separata områden, förutsatt att EDM-planen definierar varje elektrods placering och där bränningarna möts. Konstruktören måste ta hänsyn till överlappning, synliga skarvar och tillgänglighet. Att endast dela upp CAD-modellen löser inte dessa övergångar.
Fysisk hållarkompatibilitet är endast den första kontrollen. Den mottagande installationen kräver också elektrodens orientering, mätta förskjutningar och ett lämpligt EDM-program för den maskinen. Vi kan leverera den överenskomna elektroddefinitionen och dokumentationen, men att överföra verktyget innebär inte automatiskt att en validerad brännprocess överförs.
Skicka elektrodmodellen, hållarreferensen och mängden. Vi granskar kopparklassen, bearbetningsformen och omfattningen av bearbetningen.
Materialdata och referenser för elektroddefinition
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
