Gevormde holte-elektroden
Wij frezen de verhoogde werkende vorm en de bijbehorende ondersteunende basis uit het vrijgegeven elektrode-model.
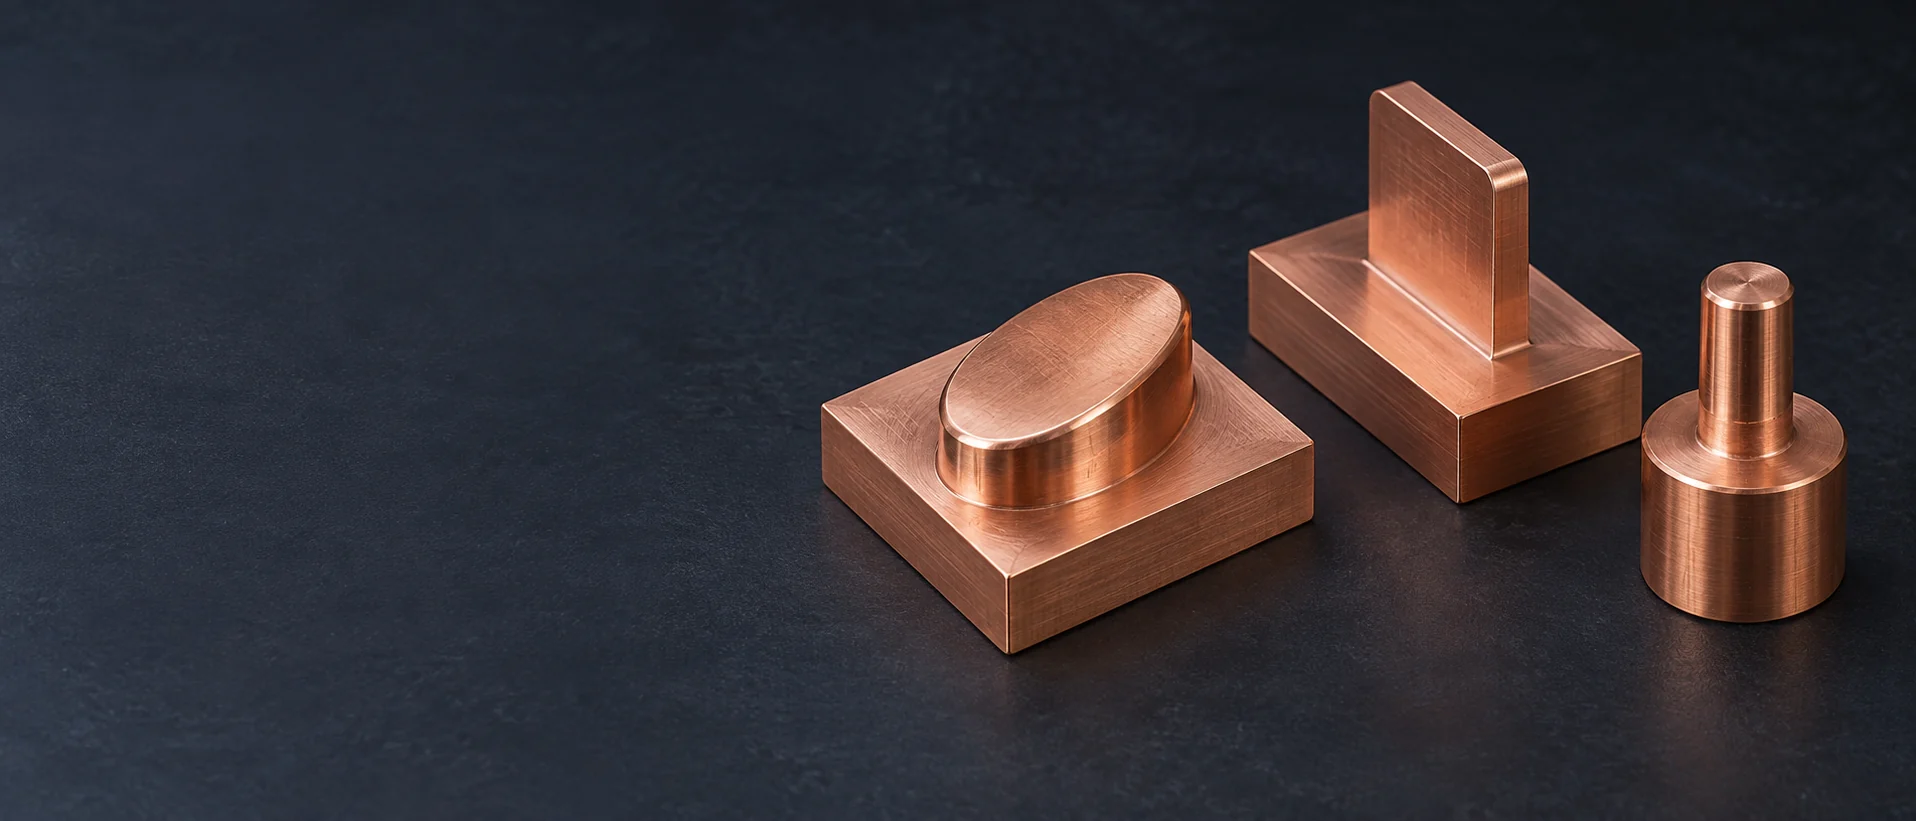
Wij frezen de verhoogde werkende vorm en de bijbehorende ondersteunende basis uit het vrijgegeven elektrode-model.
Verhoogde koperen messen en ribben vormen smalle ingevoerde details in het gereedschap.
Ronde werkvlakken, trappen en ringvormen zijn geschikt voor elektroden waarvan de hoofdmeetkunde een gemeenschappelijke as deelt.
Wij draaien elektrodediameters, schouders en montagestelen, inclusief secundaire gaten of vlakken indien vereist door de tekening.
Meerdere werkende functies kunnen een gemeenschappelijke koperen basis delen, waardoor hun opgegeven onderlinge posities binnen één bewerkte component behouden blijven.
Kleine gevormde elektroden richten zich op een geselecteerde hoek, trap of detail in plaats van de volledige holte te reproduceren.
Wij bewerken gespecificeerde vloeistofdoorgangen door toegankelijke elektrodegeometrie, inclusief de op de tekening gedefinieerde in- en uitgang.
Koperplaten kunnen worden geleverd met montagegaten of voorbereide referentievlakken voor latere elektrodebewerking.
Geen overeenkomstige elektrodevormen gevonden. Probeer een andere naam of filter.

C11000 biedt een hoge elektrische geleidbaarheid zonder de vrijbewerkbare toevoeging die wordt gebruikt in telluriumkoper. Voor een gedetailleerde elektrode rekening houden wij met spaanvorming en ontlasting van buren bij het plannen van de sneden.

Tellurium verbetert de spaanbreuk en bewerkbaarheid terwijl de hoge geleidbaarheid behouden blijft. Wij gebruiken C14500 wanneer dit is gespecificeerd of goedgekeurd voor de elektrode, en vervangen het niet uitsluitend om de bewerking te vereenvoudigen.

C10200 is zuurstofvrij koper. Voor de fijne ribben en toppen van de elektrode beïnvloeden de voorraadtemperatuur en de ondersteuning tijdens het snijden de vorming van buren en de randstabiliteit.
Geef aan of het model de nominale holtegeometrie is of de definitieve elektrodevorm met de vereiste ondermaat. Wij bewerken de overeengekomen elektrodedefinitie; de EDM-programmeur specificeert de toepasselijke compensatie, zodat deze noch wordt weggelaten noch tweemaal wordt toegepast.
De houderinterface bepaalt hoe de elektrode wordt gepositioneerd. Wij hebben de montage-tekening of houderreferentie nodig, het elektrode-oorsprongspunt en een oriëntatiemarkering, met name wanneer de basis symmetrisch lijkt.
Toon de volledige elektrode, inclusief schacht en basis. De werkpunt kan een uitsparing binnengaan terwijl een schouder of de houder nog botst met het omringende gereedschap, dus stuur het volledige elektrodemodel voor de ruimtecontrole.
| Eigenschap | C11000 ETP | C14500 telluur |
|---|---|---|
| Elektrische geleidbaarheid bij 20 °C | 101 % IACS | 93 % IACS |
| Thermische geleidbaarheid bij 20 °C | ≈391 W/(m·K) | ≈355 W/(m·K) |
| Thermische uitzettingscoëfficiënt, 20–100 °C | ≈16.9 µm/(m·K) | ≈17.1 µm/(m·K) |
| Dichtheid bij 20 °C | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| Elastische modulus | ≈117 GPa | ≈117 GPa |
| Relatieve bewerkbaarheid | 20 | 85 |
CDA-benaderende technische referenties; de waarden voor elektrische geleidbaarheid gelden voor gegloeid materiaal, en de bewerkbaarheid is gebaseerd op C36000-messing = 100. Geef de grondvorm en het temperstaat afzonderlijk op. Deze waarden dienen voor materiaalvergelijking; zij zijn geen elektrode-slijtagegrenzen of EDM-instellingen.

Wij gebruiken frezen voor niet-rond werkende vormen en draaien voor coaxiale diameters. Kenmerken die beide bewerkingen vereisen, behouden een gedefinieerde relatie ten opzichte van het montage-referentievlak gedurende de volledige verspaningsvolgorde.
Wij behouden ondersteuning tijdens het verspanen van slanke koperen kenmerken en beoordelen de toegankelijkheid van de frees tot aangrenzende oppervlakken. De tekening definieert welke ribranden functioneel zijn en welke een randafbraam mogen ontvangen.
Een spoelpassage moet een gedefinieerde inlaat, uitlaat en verbinding met de aangeleverde vloeistofroute hebben. Op de tekening moet ook worden aangegeven waar een gat op het werkend oppervlak is verboden; de locatie daarvan maakt deel uit van het elektrodeontwerp, niet van een verspaningsgemak.
Wij onderscheiden een gespecificeerde oppervlaktestructuurbeperking van toegestane zichtbare gereedschapsmarkeringen. Een algemene instructie om de elektrode te polijsten definieert niet welke oppervlakken of randen mogen worden gewijzigd.
Ontbraming moet het werkende profiel behouden. Wij houden een gecontroleerde hoek of ribrand gescheiden van de niet-werkende basisranden, die voor handeling kunnen worden afschuinsten.
Geboorde uitgangen kunnen bramen achterlaten op de plaats waar het kanaal het actieve profiel ontmoet. Deze snijpunten moeten toegankelijk zijn voor reiniging en controle voordat de elektrode wordt verpakt.
Plaats elektrodenummers en oriëntatiemarkeringen op een gedefinieerd niet-werkend gebied. De markering moet zichtbaar blijven in de bedoelde opspaninrichting zonder een referentievlaak te kruisen.
Wij controleren de vereiste posities en hoogten ten opzichte van de gespecificeerde elektrodedatums. Een correcte lokale profielform kan nog steeds verkeerd zijn geplaatst ten opzichte van de oorsprong van de houder.
De inspectie moet uitgevoerd worden met de vrijgegeven elektrodegeometrie en de bijbehorende revisie. Het vergelijken van een gecompenseerde elektrode met de nominale eindholte kan een schijnbare afmetingsafwijking opleveren, terwijl de undersize bewust is ingebouwd.
Dunne ribben en kleine uiteinden moeten tijdens meting én verpakking worden beschermd. Het inspectiebereik identificeert deze kenmerken, zodat een contactcontrole of ondersteuningspunt de vorm die wordt geaccepteerd niet beschadigt.

Wij bieden een offerte voor de genoemde elektrode-ID’s, aantallen en materiaalspecificaties. Houd ruw- en afwerkversies duidelijk gescheiden in de bestanden.
Het goedgekeurde elektrodemodel en de montage-definitie vormen de productiereferentie. Wijzigingen in de brandstrategie die de geometrie beïnvloeden, vereisen een bijgewerkte vrijgave.
Wij koppelen de gevraagde dimensionele registraties aan de elektrode-identificatie die in de bestelling wordt gebruikt, zodat de ontvangende gereedschapswerkplaats soortgelijke vormen kan onderscheiden.
De verpakking scheidt werkende vlakken van naburige onderdelen en ondersteunt de basis. Lange uiteinden en dunne ribben mogen tijdens het transport niet de belasting van de elektrode dragen.
Onze elektrode-offerte omvat de overeengekomen verspaande onderdelen en registraties. Indien de bestelling ook het branden van een holte omvat, vallen het werkstuk, de EDM-bewerking en de acceptatie van het eindproduct onder een afzonderlijk bereik binnen de offerte.
| Onderdeel | Inclusief |
|---|---|
| Elektrode-model | Revisie en status (nominale of gecompenseerde versie) |
| Houder en oorsprong | Montageinterface, referentievlakken en oriëntatie |
| Elektrodenset | IDs, fase en hoeveelheid voor elk onderdeel |
| Materiaal en acceptatie | Kwaliteit, temperatuurtoestand, oppervlaktegrenzen en vereiste registraties |
Identificeer wie de elektrodecompensatie vrijgeeft en eventuele wijzigingen in de bewerkingsdefinitie.
Gebruik de aantallen per stadium uit het EDM-plan in plaats van een vast aantal per holte. Material removal, elektrodeversleten, de vereiste hoekconditie en de uiteindelijke oppervlakteafwerking kunnen afzonderlijke ruw-, tussen- en afwerk-elektroden vereisen. De programmeur dient de aantallen en ondermaat voor elk stadium vrij te geven; wij bieden op die gedefinieerde set.
Een versleten elektrode kan helpen bij het identificeren van de houder en de algemene vorm, maar het werkende oppervlak bewijst niet langer de oorspronkelijke geometrie. Gebruik het vrijgegeven elektrodemodel of reconstrueer het op basis van de goedgekeurde holte en het brandplan. Het verspanen van een directe kopie van de versleten punt zou de slijtage behouden die aanleiding gaf tot vervanging.
Nee. De waardering vergelijkt het conventionele snijgedrag, wat van invloed is op de vervaardiging van de elektrode. Het meet niet de ontladingsverspaningssnelheid, elektrodeversletting of haalbare holteafwerking. C14500 vereist daarom goedkeuring voor het EDM-proces, zelfs wanneer het gemakkelijker te frezen of draaien is dan C11000.
Nr. De afwerking van de holte hangt ook af van de ontladingsomstandigheden van de machine, het effectieve werkgebied, het verwijderen van vervuiling en de afwerkstrategie. De oppervlakte-eis voor de elektrode en de acceptatiegrens voor de afgewerkte holte zijn afzonderlijke specificaties. Het vonkresultaat wordt op de afgewerkte caviteit geaccepteerd, onder de eigen ontlaad- en spoelomstandigheden van de machine.
Het kan een praktische manier zijn om afzonderlijke gebieden te bereiken of te bewerken, mits het EDM-plan de positie van elk elektrode en de plaats waar de ontstekingssporen elkaar ontmoeten, definieert. De ontwerper moet rekening houden met overlap, zichtbare overgangslijnen (witness lines) en toegankelijkheid. Alleen het verdelen van het CAD-model lost deze overgangen niet op.
Fysieke houdercompatibiliteit is slechts de eerste controle. De ontvangende installatie heeft ook de elektrode-oriëntatie, de gemeten offsetwaarden en een geschikt EDM-programma voor die machine nodig. Wij kunnen de overeengekomen definitie van de elektrode en de bijbehorende registraties leveren, maar het overbrengen van de gereedschappen betekent niet automatisch dat ook een gevalideerd brandproces wordt overgenomen.
Stuur het elektrodemodel, de houderreferentie en de hoeveelheid. Wij beoordelen de kwaliteit van het koper, de bewerkte vorm en het verspaningsbereik.
Materiaalgegevens en referenties voor elektrodedefinitie.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
