Formgebundene Hohlraumelektroden
Wir fräsen die erhabene Arbeitsform und ihre tragende Basis aus dem freigegebenen Elektrodenmodell.
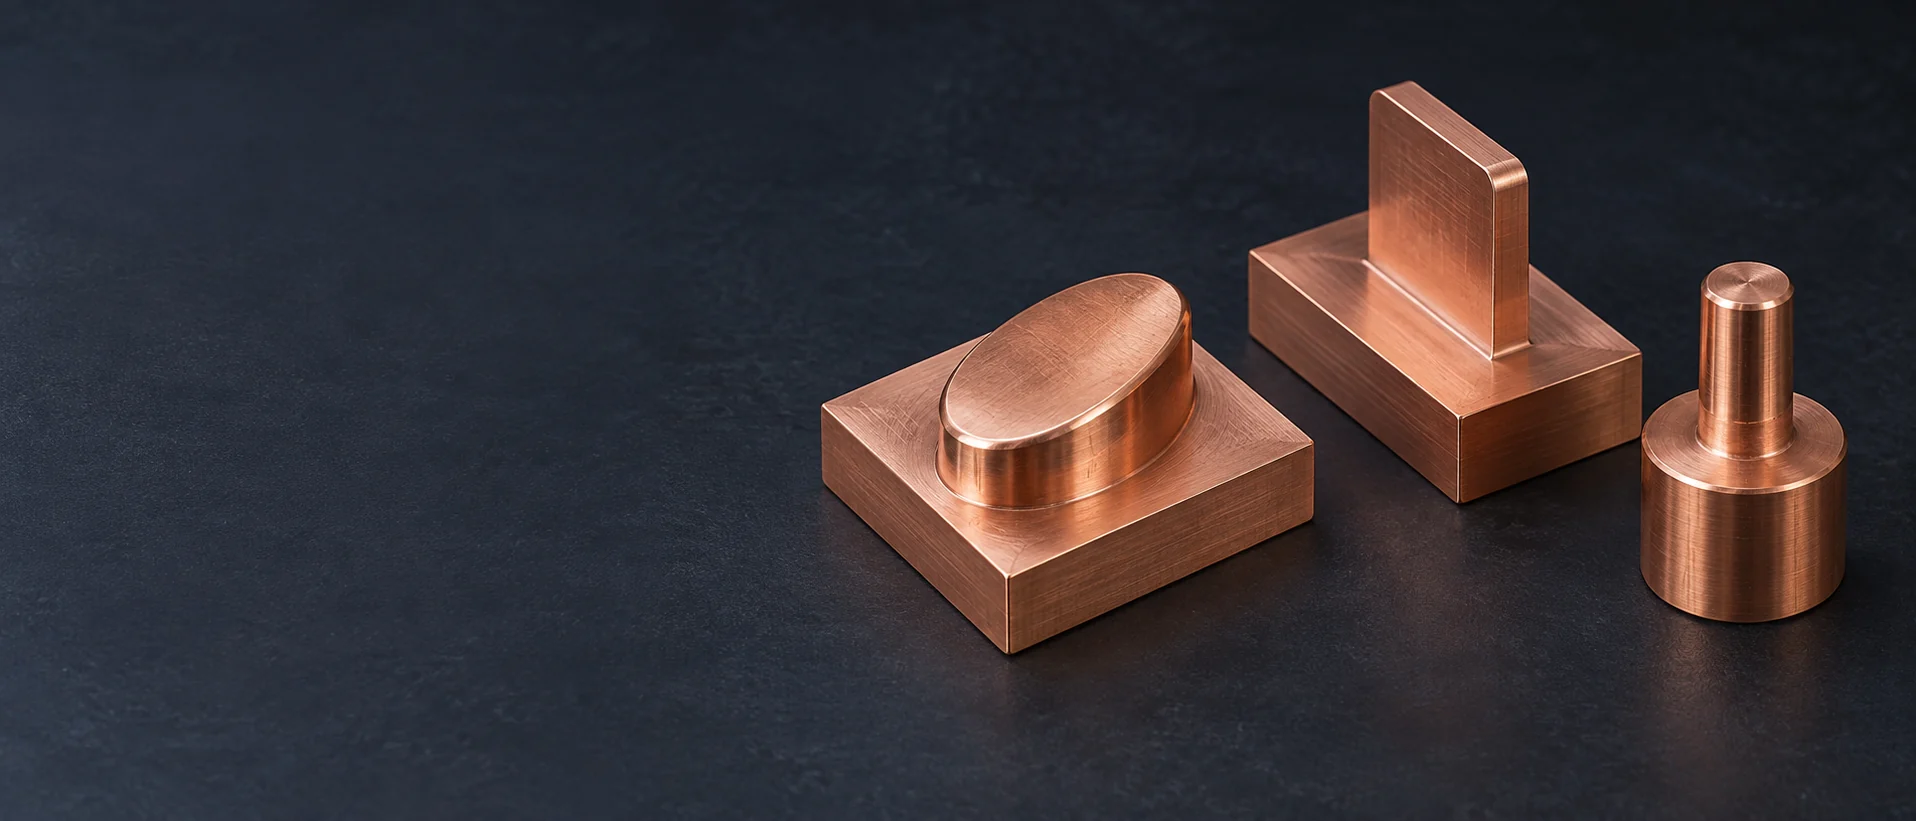
Wir fräsen die erhabene Arbeitsform und ihre tragende Basis aus dem freigegebenen Elektrodenmodell.
Erhabene Kupferschaulen und -rippen bilden schmale, vertiefte Details im Werkzeug.
Runde Arbeitsflächen, Stufen und Ringformen eignen sich für Elektroden, deren Hauptgeometrie eine gemeinsame Achse aufweist.
Wir drehen Elektrodendurchmesser, Absätze und Montageschäfte sowie sekundäre Bohrungen oder Flachstellen, wo die Zeichnung dies vorsieht.
Mehrere Arbeitsmerkmale können eine gemeinsame Kupferbasis teilen, wodurch ihre spezifizierten Positionen innerhalb einer einzigen bearbeiteten Komponente erhalten bleiben.
Kleine formgebende Elektroden bearbeiten eine ausgewählte Ecke, Stufe oder Einzelheit, anstatt die gesamte Kavität zu reproduzieren.
Wir fräsen vorgegebene Fluidkanäle durch zugängliche Elektrodengeometrien, einschließlich des auf der Zeichnung definierten Eintritts und Austritts.
Kupfer-Blankos können mit Montagelöchern oder vorbereiteten Referenzflächen für die nachfolgende Elektrodenbearbeitung geliefert werden.
Keine passenden Elektrodenformen gefunden. Bitte versuchen Sie einen anderen Namen oder ein anderes Filter.

C11000 bietet hohe elektrische Leitfähigkeit ohne den frei spanenden Zusatzstoff, der bei Tellur-Kupfer verwendet wird. Für eine detaillierte Elektrode berücksichtigen wir bei der Schnittplanung die Spanbildung und die Gratkontrolle.

Tellur verbessert das Spanbrechen und die Bearbeitbarkeit, während gleichzeitig eine hohe Leitfähigkeit erhalten bleibt. Wir verwenden C14500, wenn es für die Elektrode spezifiziert oder freigegeben ist, und ersetzen es nicht ausschließlich zur Vereinfachung der Bearbeitung.

C10200 ist sauerstofffreies Kupfer. Bei feinen Elektrodenrippen und -spitzen beeinflussen Ausgangszustand (Temper) des Materials und die Schneidunterstützung die Gratbildung sowie die Kantenstabilität.
Geben Sie an, ob das Modell die nominelle Kavitätsgemometrie oder die endgültige Elektrodenform mit dem erforderlichen Untermaß darstellt. Wir bearbeiten die vereinbarte Elektrodendefinition; der EDM-Programmierer gibt die jeweils anzuwendende Kompensation vor, damit sie weder ausgelassen noch doppelt angewendet wird.
Die Halter-Schnittstelle legt fest, wie die Elektrode positioniert wird. Wir benötigen die Montagezeichnung oder die Halter-Referenz, den Elektroden-Nullpunkt sowie eine Orientierungsmarkierung – insbesondere dann, wenn die Basis symmetrisch aussieht.
Zeigen Sie die vollständige Elektrode inklusive Schaft und Basis. Die Arbeitsspitze kann in eine Vertiefung eintauchen, während eine Schulter oder der Halter mit dem umgebenden Werkzeug kollidiert; senden Sie daher das vollständige Elektrodenmodell für die Freiraumprüfung.
| Eigenschaft | C11000 ETP | C14500 Tellurium-Kupfer |
|---|---|---|
| Elektrische Leitfähigkeit bei 20 °C | 101 % IACS | 93 % IACS |
| Wärmeleitfähigkeit bei 20 °C | ≈391 W/(m·K) | ≈355 W/(m·K) |
| Wärmeausdehnung, 20–100 °C | ≈16,9 µm/(m·K) | ≈17,1 µm/(m·K) |
| Dichte bei 20 °C | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| Elastizitätsmodul | ≈117 GPa | ≈117 GPa |
| Relative Zerspanbarkeit | 20 | 85 |
CDA-technische Näherungswerte; die Angaben zur elektrischen Leitfähigkeit beziehen sich auf weichgeglühtes Material, die Zerspanbarkeit ist relativ zu C36000-Messing = 100. Geben Sie Form und Temperaturzustand des Rohmaterials separat an. Diese Werte dienen zum Materialvergleich; sie stellen weder Verschleißgrenzen für Elektroden noch Einstellwerte für das EDM-Verfahren dar.

Wir verwenden Fräsen für nichtrunde Werkstückformen und Drehen für koaxiale Durchmesser. Merkmale, die beide Verfahren erfordern, behalten im gesamten Bearbeitungsablauf eine definierte Beziehung zum Aufspannbezug bei.
Wir bewahren die Stützung während der Bearbeitung schlanker Kupfermerkmale bei und prüfen den Zugang des Fräsers zu angrenzenden Flächen. Die Zeichnung legt fest, welche Stegkanten funktional sind und welche eine Fase erhalten dürfen.
Ein Spülkanal benötigt einen definierten Einlass, Auslass und Anschluss an die vorgegebene Fluidführung. Die Zeichnung muss zudem angeben, wo ein Bohrung auf der Arbeitsfläche verboten ist; deren Lage gehört zum Elektrodendesign und ist keine spanende Fertigungsvereinfachung.
Wir unterscheiden eine spezifizierte Oberflächentexturgrenze von zulässigen sichtbaren Werkzeugmarkierungen. Eine allgemeine Anweisung zum Polieren der Elektrode definiert nicht, welche Flächen oder Kanten verändert werden dürfen.
Die Gratentfernung muss das Arbeitsprofil bewahren. Wir halten eine kontrollierte Ecke oder Stegkante separat von den nichtfunktionalen Basiskanten, die zur Handhabung abgeschrägt werden dürfen.
Gebohrte Ausgänge können Grate an den Schnittpunkten des Kanals mit der aktiven Form hinterlassen. Diese Schnittstellen müssen vor dem Verpacken der Elektrode zugänglich sein, um sie reinigen und prüfen zu können.
Elektrodennummern und Orientierungsmarkierungen sind in einem definierten nichtfunktionalen Bereich anzubringen. Die Markierungsposition muss im vorgesehenen Halter sichtbar bleiben, ohne eine Bezugsfläche zu überschreiten.
Wir überprüfen die erforderlichen Positionen und Höhen anhand der vorgegebenen Elektroden-Bezugsflächen. Ein korrektes lokales Profil kann dennoch relativ zum Ursprung des Halteres falsch positioniert sein.
Die Prüfung muss auf der freigegebenen Elektrodengeometrie und ihrer Revision basieren. Der Vergleich einer kompensierten Elektrode mit der nominalen fertigen Kavität kann einen scheinbaren Größenfehler erzeugen, obwohl die Unterschreitung der Nenngröße absichtlich ist.
Dünne Stege und kleine Spitzen benötigen sowohl während der Messung als auch beim Verpacken Schutz. Der Prüfumfang identifiziert diese Merkmale, damit eine Tastprüfung oder ein Stützpunkt die zu akzeptierende Form nicht beschädigt.

Wir erstellen ein Angebot für die aufgeführten Elektroden-IDs, Mengen und Materialspezifikationen. Halten Sie alle Vor- und Feinbearbeitungsversionen in den Dateien klar unterscheidbar.
Das freigegebene Elektrodenmodell und die Montagedefinition sind die Fertigungsreferenz. Änderungen an der Abbrandstrategie, die die Geometrie beeinflussen, erfordern eine aktualisierte Freigabe.
Wir verknüpfen die angeforderten dimensionsbezogenen Aufzeichnungen mit der in der Bestellung verwendeten Elektrodenkennung, sodass die empfangende Werkzeugmacherei ähnliche Formen unterscheiden kann.
Die Verpackung trennt die Arbeitsflächen von benachbarten Teilen und stützt die Basis. Lange Spitzen und dünne Rippen dürfen während des Transports nicht das Gewicht der Elektrode tragen.
Unser Elektrodenangebot umfasst die vereinbarten bearbeiteten Komponenten und Aufzeichnungen. Falls die Bestellung zusätzlich das Ausbrennen einer Kavität beinhaltet, bilden Werkstück, EDM-Bearbeitung und Abnahme des Endteils einen separaten Leistungsumfang innerhalb des Angebots.
| Position | Enthalten |
|---|---|
| Elektrodenmodell | Revision und Nenn-/Kompensationsstatus |
| Halterung und Ursprung | Montageschnittstelle, Bezugselemente und Orientierung |
| Elektrodensatz | Kennungen, Bearbeitungsstufe und Menge für jede Form |
| Werkstoff und Abnahmebedingungen | Legierungsgrad, Temperzustand, Oberflächengrenzwerte und erforderliche Aufzeichnungen |
Geben Sie an, wer die Elektrodenkompensation sowie etwaige Änderungen an der Bearbeitungsdefinition freigibt.
Verwenden Sie die Stückzahlen pro Bearbeitungsstufe gemäß dem EDM-Plan statt einer festen Anzahl pro Kavität. Materialabtrag, Elektrodenverschleiß, geforderte Eckbedingung und gewünschte Endoberflächenqualität können separate Vor-, Zwischen- und Feinelektroden erfordern. Der Programmierer legt die Mengen und Untermaße pro Stufe fest; wir kalkulieren diesen definierten Satz.
Eine verschlissene Elektrode kann bei der Identifizierung von Halterung und allgemeiner Form behilflich sein, doch ihre Arbeitsfläche beweist nicht mehr die ursprüngliche Geometrie. Verwenden Sie das freigegebene Elektrodenmodell oder rekonstruieren Sie es aus der genehmigten Kavität und dem Ausbrennplan. Eine direkte Kopie der verschlissenen Spitze würde den Verschleiß bewahren, der den Austausch notwendig machte.
Nein. Die Bewertung vergleicht das konventionelle Zerspanverhalten, das die Herstellung der Elektrode beeinflusst. Sie misst weder die Funkenerosionsgeschwindigkeit, den Elektrodenverschleiß noch die erzielbare Kavitätenoberfläche. C14500 erfordert daher eine gesonderte Freigabe für das EDM-Verfahren, auch wenn es sich leichter fräsen oder drehen lässt als C11000.
Nein. Die Kavitätenoberfläche hängt zudem von den Entladungsbedingungen der Maschine, der effektiven Arbeitsfläche, der Spanabfuhr und der Feinbearbeitungsstrategie ab. Die Oberflächenvorgabe für die Elektrode und die Akzeptanzgrenze für die fertige Kavität sind getrennte Spezifikationen. Das Erodierergebnis wird an der fertigen Kavität abgenommen, unter den Entlade- und Spülbedingungen der jeweiligen Maschine.
Dies kann ein praktikabler Weg sein, um separate Bereiche zu erreichen oder zu bearbeiten – vorausgesetzt, der EDM-Plan definiert die Lage jeder Elektrode und die Übergangsbereiche zwischen den Funkenerosionsvorgängen. Der Konstrukteur muss Überlappungen, Sichtkanten und Zugänglichkeit berücksichtigen. Eine alleinige Unterteilung des CAD-Modells löst diese Übergänge nicht.
Die physische Kompatibilität des Halters ist lediglich die erste Prüfung. Die Aufnahmekonfiguration benötigt zudem die korrekte Elektrodenausrichtung, gemessene Versätze sowie ein geeignetes EDM-Programm für diese Maschine. Wir können die vereinbarte Elektrodendefinition und die zugehörigen Aufzeichnungen liefern; die Übertragung der Werkzeuge überträgt jedoch nicht automatisch einen validierten Funkenerosionsprozess.
Senden Sie das Elektrodenmodell, die Halter-Referenz und die Menge. Wir prüfen die Kupferlegung, die Verarbeitungsform und den Bearbeitungsumfang.
Materialdaten und Referenzen zur Elektrodendefinition.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
