Elektrody konturowe do wnęk
Frezujemy wypukłą formę roboczą i jej podstawę nośną z zatwierdzonego modelu elektrody.
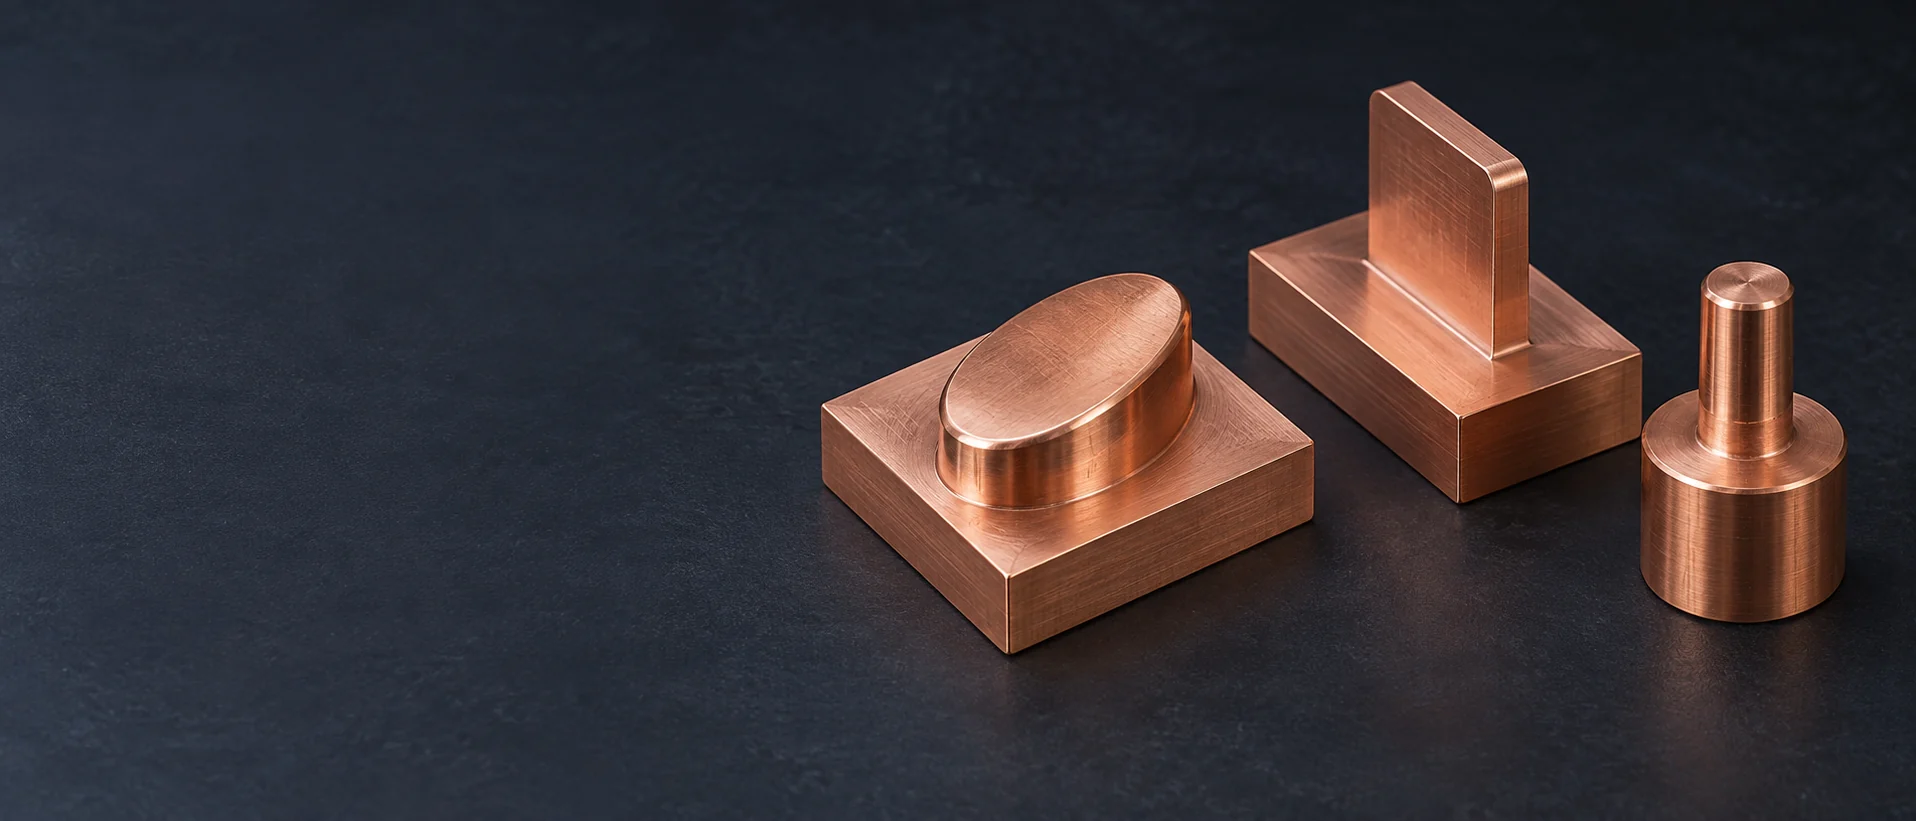
Frezujemy wypukłą formę roboczą i jej podstawę nośną z zatwierdzonego modelu elektrody.
Wypukłe blaszki i żeberka miedziane tworzą wąskie, zagłębione detale w formie.
Okragłe powierzchnie robocze, stopnie i formy pierścieniowe nadają się do elektrod, których główna geometria współdzieli wspólną oś.
Toczymy średnice elektrod, barki i trzpienie montażowe, z dodatkowymi otworami lub płaszczyznami w miejscach określonych na rysunku.
Kilka funkcji roboczych może współdzielić wspólną miedzianą podstawę, zachowując swoje określone położenia w jednym obrabianym elemencie.
Małe elektrody o niestandardowym kształcie służą do obróbki wybranego narożnika, stopnia lub szczegółu, a nie do odtworzenia całej kawerny.
Obrabiamy wskazane kanały przepływu cieczy przez dostępne geometrie elektrod, w tym wejście i wyjście określone na rysunku.
Blok miedziany może być dostarczony z otworami montażowymi lub przygotowanymi powierzchniami odniesienia do dalszej obróbki elektrody.
Brak pasujących kształtów elektrod. Spróbuj innej nazwy lub filtra.

C11000 zapewnia wysoką przewodność elektryczną bez dodatków ułatwiających toczenie stosowanych w miedzi tellurowej. Dla szczegółowej elektrody uwzględniamy tworzenie wiórków i kontrolę zastrzałów przy planowaniu przebiegu frezowania.

Tellur poprawia łamliwość wiórków i obrabialność, zachowując przy tym wysoką przewodność. Stosujemy gatunek C14500 tylko wtedy, gdy został on określony lub zatwierdzony do danej elektrody, a nie wyłącznie w celu uproszczenia obróbki.

C10200 to beztlenkowa miedź. Dla cienkich żeber i wierzchołków elektrody stan wyjściowy materiału (temper) oraz wsparcie podczas cięcia wpływają na powstawanie zastrzałów oraz stabilność krawędzi.
Określ, czy model przedstawia nominalną geometrię kawerny, czy końcową formę elektrody z wymaganym niedomiarem. Obrabiamy uzgodnioną definicję elektrody; programista EDM określa odpowiednie kompensacje, aby nie zostały one pominięte ani dwukrotnie zastosowane.
Interfejs uchwytu określa sposób lokalizacji elektrody. Potrzebujemy rysunku montażowego lub odniesienia do uchwytu, położenia początku układu współrzędnych elektrody oraz znacznika orientacji — szczególnie w przypadku symetrycznej podstawy.
Zamieść pełny model elektrody, łącznie z trzpieniem i podstawą. Końcówka robocza może wejść we wybranie, podczas gdy odsadzenie lub uchwyt koliduje z otaczającym oprzyrządowaniem, dlatego proszę przesłać kompletny model elektrody do sprawdzenia prześwitów.
| Właściwość | C11000 ETP | C14500 z tellurem |
|---|---|---|
| Przewodność elektryczna w temperaturze 20 °C | 101 % IACS | 93 % IACS |
| Przewodność cieplna w temperaturze 20 °C | ≈391 W/(m·K) | ≈355 W/(m·K) |
| Rozszerzalność cieplna w zakresie 20–100 °C | ≈16,9 µm/(m·K) | ≈17,1 µm/(m·K) |
| Gęstość w temperaturze 20 °C | ≈8.91 g/cm³ | ≈8.94 g/cm³ |
| Moduł Younga | ≈117 GPa | ≈117 GPa |
| Względna obrabialność | 20 | 85 |
Odniesienia inżynierskie CDA (przybliżone); wartości przewodności elektrycznej dotyczą materiału odpuszczonego, a wskaźniki obrabialności odnoszą się do mosiądzu C36000 = 100. Stan wyjściowy materiału (forma dostawy i stan wykończenia) należy określić osobno. Te wartości służą do porównania materiałów — nie są one granicami zużycia elektrod ani ustawieniami procesu EDM.

Wykorzystujemy frezowanie do nieokrągłych kształtów roboczych oraz toczenie do współosiowych średnic. Elementy wymagające obu tych operacji zachowują zdefiniowaną relację do odniesienia montażowego w całym cyklu obróbki.
Podczas obróbki smukłych elementów miedzianych utrzymujemy wsparcie i sprawdzamy dostęp frezu do powierzchni sąsiednich. Rysunek określa, które krawędzie żeber są funkcjonalne, a które mogą otrzymać zaokrąglenie krawędzi.
Kanał odpływu wymaga zdefiniowanego wlotu, wylotu oraz połączenia z dostarczaną trasą medium roboczego. Rysunek musi również pokazywać miejsce, w którym otwór jest zabroniony na powierzchni roboczej; jego lokalizacja stanowi część projektu elektrody, a nie wygodę technologiczną obróbki.
Rozróżniamy określony limit chropowatości powierzchni od dopuszczalnych widocznych śladów narzędzi. Ogólne polecenie polerowania elektrody nie określa, które powierzchnie lub krawędzie mogą zostać zmienione.
Usunięcie wypraski musi zachować profil roboczy. Zachowujemy kontrolowane naroże lub krawędź żeberka osobno od niemających funkcji krawędzi podstawy, które można fazować w celu ułatwienia obsługi.
Wyloty wierconych kanałów mogą pozostawiać wypraskę w miejscach, gdzie kanał styka się z aktywną formą. Te strefy przecięć wymagają dostępu do czyszczenia i kontroli przed zapakowaniem elektrody.
Numery elektrod i znaki orientacyjne umieszczamy w ustalonej strefie niemającej funkcji. Położenie oznaczenia musi być widoczne w zamierzonym uchwycie bez nachodzenia na powierzchnię odniesienia.
Sprawdzamy wymagane położenia i wysokości względem określonych punktów odniesienia elektrody. Poprawny lokalny profil może nadal być nieprawidłowo umieszczony względem początku uchwytu.
Kontrola musi wykorzystywać wydaną geometrię elektrody oraz jej wersję. Porównanie skompensowanej elektrody z nominalną gotową kawerną może prowadzić do pozornego błędu wymiarowego, gdy niedomiar jest zamierzony.
Cienkie żeberka i małe wypustki wymagają ochrony zarówno podczas pomiaru, jak i pakowania. Zakres kontroli identyfikuje te cechy, aby sprawdzenie kontaktowe lub punkt podparcia nie uszkodziły kształtu podlegającego akceptacji.

Wyceniamy wymienione identyfikatory elektrod, ilości oraz specyfikacje materiału. W plikach należy zachować rozróżnienie między wersjami przeznaczonymi do obróbki roughing i finishing.
Zatwierdzony model elektrody oraz definicja jej mocowania stanowią odniesienie produkcyjne. Zmiany strategii spalania wpływające na geometrię wymagają nowej wersji wydania.
Powiązujemy żądane rekordy wymiarowe z identyfikacją elektrody używaną w zamówieniu, aby odbierająca warsztatowo-w narzędziownia mogła rozróżnić podobne formy.
Opakowanie oddziela czynne powierzchnie od sąsiednich części i wspiera podstawę. Długie końcówki oraz cienkie żeberka nie powinny przenosić obciążenia elektrody podczas transportu.
Nasza wycena elektrod obejmuje uzgodnione skomponowane elementy i rekordy. Jeśli zamówienie obejmuje również wypalanie kawerny, to przedmiot obrabiany, operacja EDM oraz akceptacja gotowego wyrobu stanowią osobny zakres w ramach wyceny.
| Pozycja | Dołącz |
|---|---|
| Model elektrody | Wersja i status: nominalny/lub skompensowany |
| Uchwyt i początek układu współrzędnych | Interfejs montażowy, punkty odniesienia (datums) oraz orientacja |
| Zestaw elektrod | Identyfikatory, etap i ilość dla każdej formy |
| Materiał i akceptacja | Stop, stan wytrzymałościowy, ograniczenia powierzchni oraz wymagane dokumenty |
Określ osobę uprawnioną do zatwierdzenia korekty elektrody oraz wszelkich zmian definicji obróbki.
Korzystaj z ilości elektrod na poszczególne etapy określonych w planie EDM, a nie z ustalonej liczby elektrod na wnękę. Usuwanie materiału, zużycie elektrody, wymagany stan narożników oraz końcowa chropowatość powierzchni mogą wymagać osobnych elektrod do obróbki wstępnej, pośredniej i końcowej. Programista powinien określić ilości oraz niedomiar wymiarów dla każdego etapu; wyceniamy dokładnie ten zestaw.
Zużyta elektroda może pomóc w identyfikacji uchwytu i ogólnego kształtu, ale jej czynna powierzchnia już nie odzwierciedla oryginalnej geometrii. Użyj wydanej modelu elektrody lub odtwórz ją na podstawie zatwierdzonego modelu wnęki i planu spalania. Obróbka bezpośredniego kopii zużytego wierzchołka zachowałaby zużycie, które stało się przyczyną jego wymiany.
Nie. Ten współczynnik porównuje zachowanie materiału podczas konwencjonalnej obróbki skrawaniem, co wpływa na proces wykonywania elektrody. Nie określa on prędkości spalania przy EDM, zużycia elektrody ani osiągalnej chropowatości wnęki. Dlatego stop C14500 wymaga osobnego zatwierdzenia do procesu EDM, nawet jeśli jest łatwiejszy do frezowania lub toczenia niż C11000.
Nie. Wykończenie wnęki zależy również od warunków iskrzenia maszyny, skutecznej powierzchni roboczej, usuwania odpadów oraz strategii wykańczania. Wymagania dotyczące powierzchni elektrody i granice akceptacji wykończonej wnęki to osobne specyfikacje. Wynik wypalania odbiera się na gotowym gniazdzie, w warunkach wyładowania i płukania właściwych dla danej maszyny.
Może to być praktycznym sposobem na osiągnięcie lub obróbkę oddzielnych obszarów, pod warunkiem że plan iskrzenia EDM określa położenie każdej elektrody oraz miejsca styku poszczególnych iskrzeń. Projektant musi uwzględnić nachodzenie elementów, linie widoczności (witness lines) oraz dostęp. Same podzielenie modelu CAD nie rozwiązuje tych przejść.
Zgodność fizyczna uchwytu to jedynie pierwsza kontrola. W konfiguracji odbiorczej wymagane są również orientacja elektrody, zmierzone przesunięcia oraz odpowiedni program iskrzenia EDM dla tej maszyny. Możemy dostarczyć uzgodnioną definicję elektrody i jej dokumentację, jednak przeniesienie narzędzi nie oznacza automatycznego przeniesienia zweryfikowanego procesu iskrzenia.
Wyślij model elektrody, oznaczenie uchwytu oraz ilość. Przeanalizujemy gatunek miedzi, formę wyjściową materiału oraz zakres obróbki skrawaniem.
Dane materiałowe oraz odniesienia do definicji elektrody.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
