Vai al contenuto
VETCNCCNC MANUFACTURING
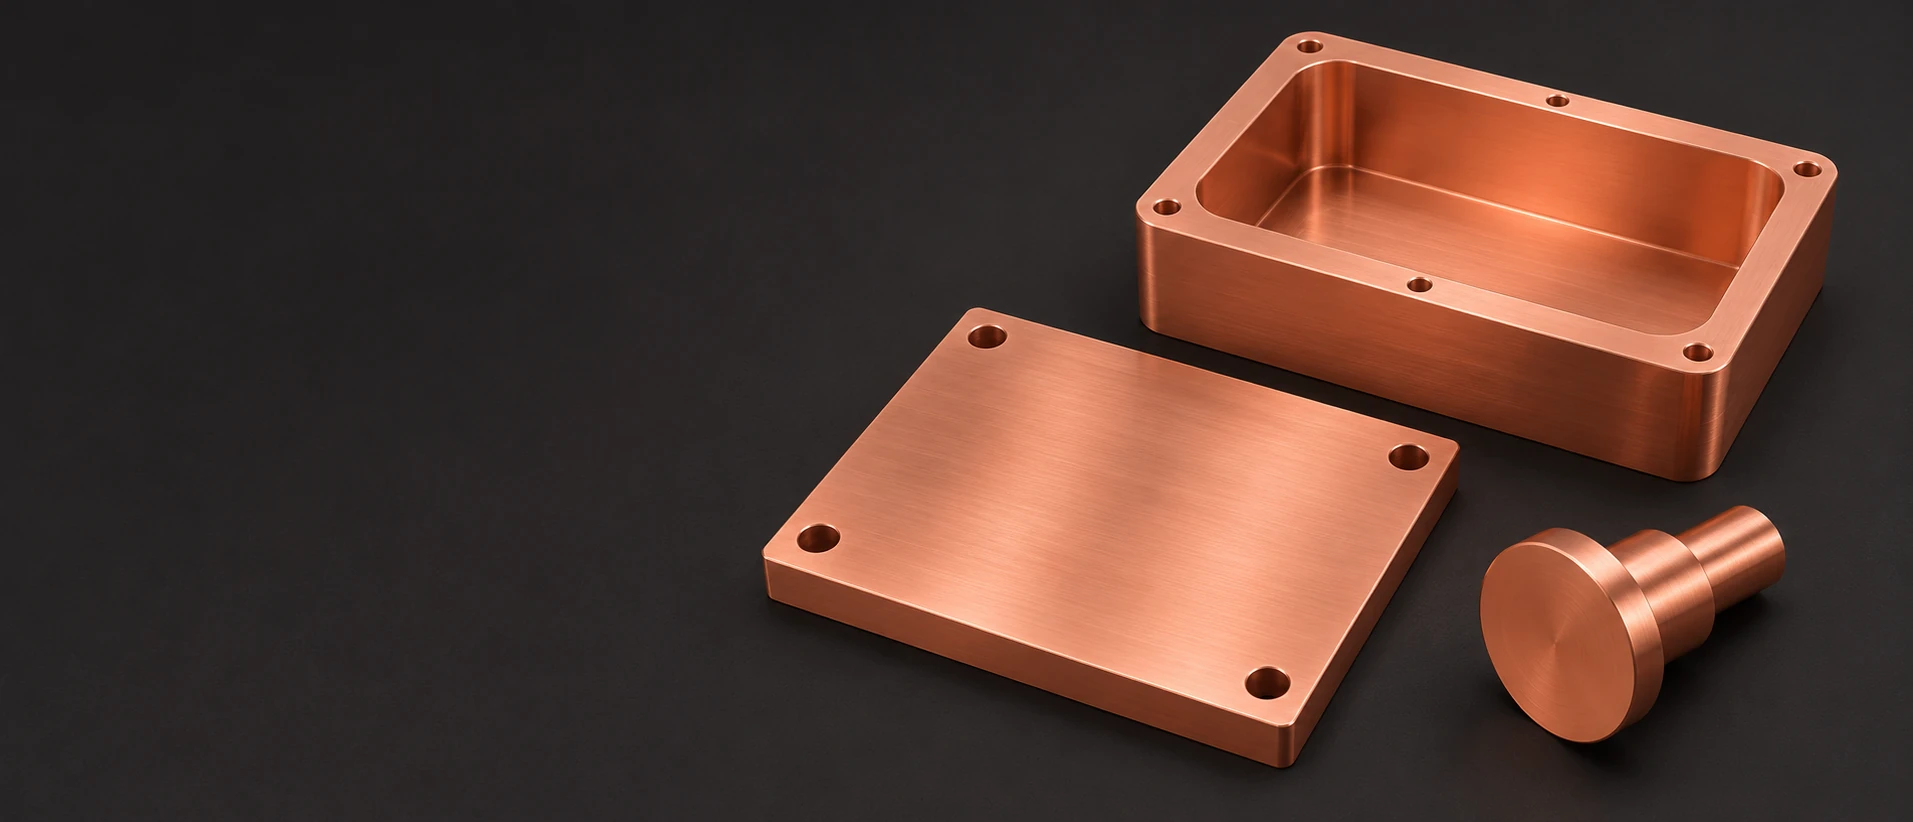
Piastra color rame, corpo aperto con tasche e perno conduttore a gradini su superficie scura

Rame ossigeno-free C10100
Lavorazione CNC

Consulta i valori di riferimento per Cu-OFE

Lastre, corpi e conduttori personalizzati in rame OFE

6 tipi di componenti

Piastre di fissaggio termico

Fresiamo la superficie di fissaggio, lo spessore, il foro passante e le tasche specificate su una piastra in rame OFE. È possibile includere zone rialzate o tasche locali di sgancio dove il componente supportato e il sistema di fissaggio richiedono livelli diversi.

Corpi RF scanalati

Un corpo in rame con tasche fresate combina una cavità interna con zone di appoggio del coperchio e caratteristiche di accoppiamento o fissaggio. Realizziamo quella geometria definita dal disegno, comprese le posizioni specificate degli aperture e le pareti mantenute. La geometria della cavità e le prestazioni RF dell’intero assieme hanno requisiti di accettazione separati.

Corpi flangiati alesati

Torniamo il foro centrale, il registro esterno e la faccia della flangia, posizionando fori secondari o svasature rispetto ai riferimenti specificati. Il corpo segue la configurazione prevista per il giunto e il fissaggio, non semplicemente un diametro esterno generico della flangia.

Perni conduttori per passanti

Torniamo i diametri funzionali, le spalle e i collegamenti estremi del conduttore metallico per la disposizione specificata del passante. Il preventivo riguarda esclusivamente il componente in rame definito; un elemento isolante, una guarnizione e un passante completo qualificato sono inclusi solo se concordati separatamente.

Anelli distanziali lavorati

Un anello in rame può fornire un diametro interno definito, uno spazio assiale e un profilo a flangia o a gradini. Fresiamo le superfici di contatto e di sgancio per l’accoppiamento previsto, compresi eventuali smussi locali necessari accanto alla spalla adiacente.

Blocchi di fissaggio per conduttori

Fresiamo le superfici di fissaggio, gli alloggiamenti per i conduttori e le caratteristiche di fissaggio di un blocco in rame specificato. Le posizioni dei fori e le tasche di accesso possono essere riferite alla faccia funzionale del componente, in modo che il conduttore e gli elementi hardware circostanti raggiungano le posizioni previste.

Questa pagina riguarda il rame elettronico senza ossigeno UNS C10100, indicato anche come Cu-OFE / CW009A. VETCNC fornisce preventivi per componenti torniti e fresati definiti dal disegno tecnico, specificando la forma di partenza del materiale, lo stato di fornitura, le lavorazioni superficiali incluse e i criteri di accettazione richiesti per l’ordine.

Rame OFE C10100: purezza, forma e stato di fornitura

Una base materiale a basso contenuto controllato di ossigeno

CDA identifica C10100 come rame ossigeno-free-elettronico, con contenuto minimo di rame pari al 99,99 % e tenore massimo di ossigeno dello 0,0005 % (5 ppm). Si tratta di un contenuto controllato di ossigeno basso, non di assenza letterale di ossigeno. La specifica completa del prodotto e le evidenze richieste sul materiale restano parte della definizione del materiale ordinato. [1]

Focus sulla selezione
Composizione chimica specificata e base di impurezze

Componenti elettrici e termici sensibili alla purezza

Cu-OFE è utilizzato laddove la purezza del materiale e le sue proprietà conduttive sono rilevanti per il progetto. La pulizia di una cavità lavorata o di una superficie di giunzione è definita contestualmente al materiale, insieme alla superficie fornita e a eventuali requisiti termici o per vuoto. La superficie fornita e gli eventuali successivi requisiti termici o per vuoto sono definiti contestualmente al materiale, anziché essere dedotti dal nome OFE. [2] [4]

Focus sulla selezione
Requisito materiale e stato superficiale fornito

Prodotti piani per piastre e corpi con tasche

Una lamina grezza piana adeguata supporta una piastra di montaggio ampia oppure un corpo con cavità e zona di appoggio per coperchio. La tabella delle proprietà riportata di seguito indica un riferimento di prodotto laminato del fornitore. La lamina, la barra o l’altro grezzo ordinato devono riportare i propri requisiti applicabili relativi al prodotto e allo stato di consegna. [2]

Focus sulla selezione
Prodotto piano alla base delle facce e pareti conservate

Prodotti tondi per perni, flange e anelli

Il materiale tondo può essere adatto a un perno conduttore, a una flangia forata o a uno spaziatore con caratteristiche rotazionali correlate. Lo stato di fornitura richiesto segue il prodotto tondo effettivamente fornito e il componente finale. Una tabella meccanica riferita a nastri laminati non diventa automaticamente la base di accettazione per tale barra solo perché entrambi i prodotti sono classificati C10100.

Focus sulla selezione
Forma del materiale tondo e relativi requisiti di stato di fornitura
Due grezzi cilindrici solidi color rame con facce di taglio visibili
Lamina grezza con impronta di tasca e bordo di fissaggio accanto a una sezione di cavità supportata

Identifica lo stato alla base di ogni proprietà

Il riferimento meccanico R220 riportato di seguito e i valori fisici ricotti hanno basi dichiarate diverse. Lo stato meccanico di consegna e la conducibilità volumetrica non sono verificati mediante la stessa osservazione. Ciascuno è documentato sulla propria base: il record materiale per lo stato meccanico di consegna e la conducibilità volumetrica, il rapporto dimensionale per il particolare lavorato. [2] [1]

I valori meccanici dei prodotti laminati e i valori fisici tipici dello stato ricotto sono mantenuti distinti in questa documentazione.

KME Cu-OFE / C10100: riferimenti per prodotti laminati e proprietà dopo ricottura
ProprietàValore dichiaratoUnitàStato / base
Resistenza a trazione, Rm220–260MPaR220; riferimento EN 1652 per prodotti laminati
Carico di snervamento allo 0.2%, Rp0.2≤140MPaR220; a titolo puramente informativo
Allungamento, A50≥33%R220; lunghezza della base di misura 50 mm
Durezza Vickers40–65HVR220; a titolo puramente informativo
Conducibilità elettrica58.6 / 101MS/m / % IACSValore tipico; ricotto a 20 °C
Conducibilità termica394W/(m·K)Valore tipico; ricotto a 20 °C
Dilatazione lineare media17.7µm/(m·K)Riferimento ricotto; intervallo 20–300 °C

Scheda tecnica KME Cu-OFE, revisione interna ottobre 2020. Le prime quattro righe descrivono il riferimento per prodotti laminati EN 1652 R220; la resistenza allo snervamento e la durezza sono esplicitamente fornite a titolo informativo. La temperatura e la direzione del collaudo meccanico non sono specificate. Le ultime tre righe riportano valori fisici tipici in condizione ricotta, mantenendo l’intervallo di dilatazione termica indicato. Questo riferimento per prodotti laminati non costituisce una specifica di accettazione per barre o perni; la forma, lo stato e i requisiti del materiale ordinato regolano il componente finale.

Fresatura e tornitura del rame OFE C10100

Sezioni di tasca che mantengono il supporto durante la rimozione di sovrametallo e la lavorazione finale della flangia e delle pareti

Fresatura di facce, cavità e riferimenti di montaggio

Fresiamo le facce della piastra, la geometria delle tasche e il pattern dei fori partendo dal riferimento di posizionamento specificato. Una superficie di copertura o una faccia di contatto termico possono rimanere continue mentre aree adiacenti ricevono un alleggerimento locale. L’accesso dell’utensile e la geometria degli spigoli interni delle tasche vengono risolti senza trattare ogni spigolo conservato come una smussatura estetica.

Tornitura di alloggiamenti, facce di flangia e conduttori

La tornitura definisce la relazione tra l’alloggiamento, il registro esterno e la faccia assiale di un corpo rispetto al suo asse di lavoro. Analogamente, un perno conduttore combina sedi, spalle e estremità definite. Le aree di supporto e di presa specificate seguono la geometria effettiva del pezzo, in modo che una flangia sottile finita non venga utilizzata indiscriminatamente come superficie di serraggio.

Rilasciare le caratteristiche sottili nel momento opportuno

La sequenza di taglio mantiene un supporto utile mentre il materiale adiacente viene rimosso. Una parete di tasca o un risalto possono rimanere collegati a un’area della sagoma più massiccia fino al completamento delle operazioni che richiedono tale supporto. Il distacco finale e la rifinitura dei bordi sono pianificati in funzione della geometria, anziché assegnare uno spessore minimo universale della parete. [2]

Facce di montaggio, alloggiamenti e accoppiamenti assiali in C10100

Superfici di posizionamento in rame e componente abbinatoSezione concettuale di un foro in rame, registro di posizionamento e spalla assiale. Il disegno definisce le dimensioni, i riferimenti geometrici (datums) e lo stato di accettazione delle interfacce operative.Registro di posizionamentoCorpo in rame C10100Componente di accoppiamentoConcetto di interfaccia
Un componente accoppiato richiede che la sua geometria sia accettata nello stato di supporto e di processo finale specificato.
Accettazione finale della caratteristica funzionale in rame senza ossigeno C10100
CaratteristicaRequisito sul disegnoCondizione di accettazioneVerifica
Faccia di piastra di montaggioPlanarità, spessore e area di riferimentoStato specificato: libero / supportato / montatoGeometria della faccia e spessore
Corpo flangiaRiferimenti di foro, registro e superficie di giunzioneDopo la lavorazione finale inclusaRelazione tra diametro e superficie frontale
Perno conduttorePosizioni della spalla e profilo funzionaleCondizione finale specificata del componenteDiametri e dimensioni assiali
Corpo con tascheUbicazioni della cavità, della zona di appoggio del coperchio e dell’aperturaRiferimento e stato superficiale rilasciatiVerifiche della posizione della cavità / della superficie frontale / delle caratteristiche

Il disegno rilasciato definisce i limiti delle caratteristiche e i riferimenti. Le prove richieste relative alla superficie, alla pulizia o all’applicazione sono identificate separatamente nell’ordine; nessun risultato relativo a prestazioni in vuoto, a radiofrequenza o criogeniche è deducibile da una relazione dimensionale.

Accettazione finale mediante la caratteristica del componente C10100

Forniamo quotazioni per i requisiti relativi alla faccia di montaggio, al risalto, al conduttore e alla cavità sulla base della definizione rilasciata del componente. Dimensioni, posizione, stato superficiale e qualsiasi prova di pulizia o per vuoto specificata costituiscono elementi di accettazione distinti. Tolleranze e qualifica del sistema sono concordate per il vostro componente come elementi di accettazione separati.

Dettagli progettuali per corpi e piastre in rame OFE

Spigoli delle tasche adiacenti a una zona continua di giunzione

Un raggio interno d’angolo richiede uno spazio di riserva per consentire l’inserimento del componente senza rimuovere la zona di giunzione utilizzata dal coperchio o dalla superficie di accoppiamento. Un alleggerimento locale d’angolo può fornire tale spazio di riserva preservando il resto del perimetro di appoggio. Il disegno individua le zone previste di contatto e di alleggerimento.

Accesso degli utensili di assemblaggio intorno alla superficie di montaggio

Controfiletti, fori di fissaggio e una parete adiacente devono lasciare libera la traiettoria richiesta per l’utensile di assemblaggio. Una vite che entra perfettamente nel proprio foro potrebbe comunque risultare inaccessibile dopo l’installazione del componente vicino. Tale accessibilità viene valutata nella configurazione assemblata, non soltanto nell’assetto aperto di lavorazione.

Evitare volumi intrappolati involontariamente

Laddove una giunzione sia rivolta verso un sistema a vuoto, una recessione chiusa, un fissaggio cieco o un sovrapposizione con aderenza stretta possono trattenere gas o liquido per la pulizia. Il progetto potrebbe richiedere un accordo su un sistema di sfiato o di passaggio aperto. Non aggiungiamo sfiati a un particolare rilasciato senza approvazione. [4]

Gioco per l’intervallo di temperatura specificato

Un blocco o un anello in rame può muoversi rispetto all’insieme circostante al variare della temperatura. La progettazione dell’accoppiamento deve prevedere il gioco o il vincolo previsti sull’intero intervallo effettivo. Le dimensioni di posizionamento a temperatura ambiente e un singolo coefficiente di espansione non risolvono di per sé tale comportamento di assemblaggio.

Discutere i requisiti del componente

Componenti in rame senza ossigeno C10100 per assemblaggi termici, RF e conduttori

Una piastra di fissaggio nel percorso termico previsto

Una piastra può collegare il componente supportato all’interfaccia termica successiva. Il suo schema di fissaggio e qualsiasi sporgenza rialzata devono lasciare libero il percorso termico previsto attraverso il rame conservato. Un’apertura o uno svaso aggiunti per l’accesso devono essere conciliati con tale area di contatto, anziché essere valutati esclusivamente in base alla comodità di lavorazione.

Un corpo scanalato assemblato intorno ai suoi componenti interni

Un corpo RF scanalato deve consentire l’inserimento sequenziale dell’inserto previsto, del coperchio e delle relative viti di fissaggio. Una cavità lavorabile dall’alto aperto potrebbe comunque richiedere un diverso percorso di accesso una volta installato il coperchio o un assemblaggio adiacente. Il corpo rilasciato include tale spazio di assemblaggio, senza implicare alcun risultato di taratura RF.

Un corpo con flangia installato in un giunto

Il corpo richiede un percorso di installazione e rimozione che non preveda l’utilizzo di leve contro la sua superficie di giunzione. I fissaggi adiacenti e gli altri componenti circostanti possono determinare tale percorso. La geometria di posizionamento realizzata mediante lavorazione fornisce l’interfaccia prevista; la tenuta stagna e qualsiasi accettazione di perdite del sistema restano definite separatamente.

Un conduttore combinato con un elemento isolante

Un perno conduttore deve inserirsi nell’elemento isolante o di supporto previsto senza fare affidamento su una forza di montaggio non specificata. La geometria di immissione e la sequenza di installazione seguono i requisiti di tale elemento. Il componente metallico da solo non garantisce l’isolamento, la tenuta stagna o la qualifica elettrica del passacavo assemblato.

Condizione superficiale, pulizia e protezione del C10100

Zona di contatto definita, separata da una zona esterna per la manipolazione su una piastra di montaggio

Zone di appoggio come lavorate, secondo specifica

Una zona di giunzione, un foro calibrato o una superficie di fissaggio possono rimanere come lavorati, purché soddisfino i requisiti specificati di rugosità e di spigoli. La zona di contatto è identificata separatamente da un’area esterna di presa o manipolazione, pertanto i segni ammessi su quest’ultima non definiscono la superficie funzionale.

Finitura selezionata senza alterazione del profilo

La lucidatura o un'altra operazione superficiale inclusa segue la copertura e la texture definite. Essa preserva il contorno della faccia specificata, gli spigoli e il profilo di posizionamento, anziché levigare indiscriminatamente ogni raccordo. La pulizia e la protezione di tale faccia sono specificate e registrate come passaggi distinti, insieme al requisito di rugosità.

Copertura della pulizia e stato fornito

Il percorso di pulizia richiesto identifica le superfici e lo stato da consegnare. Per un componente destinato a impiego in vuoto, i residui da manipolazione e la scelta del materiale sono questioni distinte. Eventuali verifiche di pulizia specificate o preparazioni termiche successive sono esplicitamente incluse nell’ambito concordato, anziché essere assunte sulla base della qualità C10100.

Protezione dopo la pulizia richiesta

L’organizzazione della manipolazione e dell’imballaggio mantiene lo stato fornito concordato sulle superfici designate. I pezzi sono supportati e separati dove il contatto non danneggerà una zona funzionale di appoggio. L’identificazione è posizionata al di fuori delle zone vincolate, con la protezione specificata mantenuta fino allo stadio concordato di consegna.

Accettazione del materiale C10100, della geometria e delle superfici

Faccia di montaggio e riferimenti di foro passante con geometria, materiale e requisiti di pulizia distinti

Identità del materiale e prodotto ordinato

Il documento riporta la designazione UNS C10100, la relativa specifica di prodotto, lo stato di fornitura e l’identificativo del fornitore. I risultati chimici richiesti o altri dati relativi al materiale sono riferiti esclusivamente al prodotto ordinato. L’abbreviazione C101 da sola non viene utilizzata per risolvere una designazione ambigua né per certificare una forma di fornitura diversa.

Dimensioni nello stato accettato

Verifichiamo le superfici, i fori, le relazioni tra spalle e le caratteristiche delle cavità indicate nel disegno, nello stato di supporto richiesto e dopo l’ultima lavorazione. Un eventuale trattamento termico o superficiale successivo è già contemplato in questa fase di accettazione. Una misurazione effettuata sul grezzo precedente non viene semplicemente riportata come risultato finale.

Prove definite sulle superfici e sull’applicazione

La texture superficiale, le prove richieste di pulizia e qualsiasi prova applicativa specificata separatamente seguono la base concordata di accettazione. Il preventivo identifica il lavoro incluso e la responsabilità per ulteriori prove. Il superamento dei controlli dimensionali non certifica un sistema assemblato per vuoto, radiofrequenza o criogenico.

Cosa influenza il costo della lavorazione del rame C10100 privo di ossigeno?

Forma del prodotto e stato del materiale

Una piastra, un grezzo tondo e un corpo con tasche profonde utilizzano il materiale in modo diverso. La forma richiesta del prodotto, lo stato, le prove di impurità e le restrizioni sulla provenienza influenzano la selezione e l’approvvigionamento del grezzo prima che venga eseguita la lavorazione della geometria finale.

Pareti residue e accessibilità delle caratteristiche

Una faccia ampia e sottile, una cavità profonda e un foro affiancato da una flangia richiedono supporti e accesso utensile differenti. L’ordine di lavorazione e di distacco può richiedere montaggi aggiuntivi rispetto al numero visibile di caratteristiche. Questi requisiti rimangono validi anche quando l’involucro esterno del componente è semplice.

Stato superficiale e registrazioni richieste

La finitura selezionata, il percorso di pulizia concordato, le zone di manipolazione limitate e le registrazioni richieste aggiungono un lavoro definito. Qualsiasi prova applicativa aggiuntiva è preventivata entro il suo ambito dichiarato. La designazione OFE del materiale non sostituisce tali operazioni.

Quantità con definizione invariata

La programmazione, la preparazione del fissaggio e i controlli sul primo pezzo possono essere condivisi tra componenti identici realizzati in un’unica corsa. Cavità diverse, estremità conduttrici o stati superficiali diversi mantengono la propria preparazione specifica. Un componente ripetuto utilizza il disegno accettato e la base dello stato del materiale.

Da un campione di rame OFE a componenti ripetuti

Definire la disposizione del componente

Un componente iniziale verifica il montaggio, l’accessibilità per l’assemblaggio e la geometria prevista della faccia o del conduttore. Le modifiche vengono incorporate nella definizione rilasciata prima che la quantità residua venga realizzata nella stessa disposizione.

Rappresentare lo stato finale fornito

Il componente rappresentativo segue lo stato del grezzo previsto e il percorso superficiale o termico incluso. Qualora siano richiesti pulizia e manipolazione protetta, tale stato fornito viene valutato in parallelo alla geometria, anziché essere approvato esclusivamente su un grezzo grezzo non finito.

Definire la base del lotto

La specifica del prodotto, la revisione del disegno, lo stato, le zone superficiali e le registrazioni di accettazione richieste definiscono la corsa produttiva. Le modifiche concordate diventano parte integrante di tale base, in modo che i pezzi di produzione non dipendano da un aggiustamento non documentato effettuato su un singolo campione.

Controllare una sostituzione o una ripetizione

Una modifica della forma del grezzo, della provenienza, dello stato o del percorso di pulizia viene identificata rispetto alla definizione accettata del componente. Ciò consente di affrontare tempestivamente i requisiti relativi al materiale e alla superficie interessati, prima che un sostituto apparentemente identico entri nello stesso assemblaggio.

Domande frequenti sulla lavorazione del rame C10100 privo di ossigeno

Il vecchio rame britannico C101 ha la stessa designazione del rame ossigeno-free UNS C10100?

No. Il confronto fornito dal Copper Information Center associa il vecchio rame britannico C101 al rame Cu-ETP / CW004A, mentre il Cu-OFE corrisponde a CW009A. L’ambito di questa pagina è il rame OFE UNS C10100. Un disegno o un ordine di acquisto che riporta esclusivamente la sigla C101 richiede la chiarificazione del sistema di designazione inteso prima dell’approvvigionamento; la sigla abbreviata non deve trasformare silenziosamente un requisito ETP in uno OFE, né viceversa.

Come può il rame avere una conducibilità del 101 % IACS senza essere più puro del 100 %?

L’IACS è un confronto di conducibilità, non una percentuale di purezza. Il suo riferimento al 100 % è stato stabilito per rame ricotto a 20 °C; il rame moderno ad alta conducibilità può superare tale riferimento. Il valore IACS del 101 % non significa quindi un contenuto di rame pari al 101 %. La composizione chimica e la conducibilità rimangono requisiti distinti, ciascuno con proprie unità di misura e condizioni di riferimento.

La conducibilità a temperatura ambiente stabilisce le prestazioni termiche criogeniche di un componente in rame ossigeno-free C10100?

No. Il NIST tratta le proprietà del rame a bassa temperatura facendo riferimento al rapporto di resistività residua, o RRR, poiché la resistenza residua legata alla purezza influenza il risultato. Il comportamento termico a bassa temperatura è caratterizzato in funzione dell’RRR o di un altro parametro criogenico relativo al materiale effettivamente fornito. Se è richieste prestazioni criogeniche specifiche o un determinato valore di RRR, tale requisito e le relative evidenze materiali devono essere definiti per il materiale effettivamente fornito.

Il superamento del test di perdita con elio stabilisce anche un degassamento accettabile?

No. La tenuta ermetica e i gas rilasciati dalle superfici o dal materiale trattenuto sono domande distinte di accettazione. La discussione sull’accettazione in vuoto del CERN tratta separatamente i test di tenuta, il degasaggio e l’analisi delle contaminazioni. Un componente o un assieme potrebbero quindi richiedere più di un semplice risultato di tenuta qualora la specifica ne limiti il carico gassoso. I test richiesti e i relativi limiti appartengono a quell’applicazione specifica, non alla sola designazione C10100.

Il rapporto di piegatura pari a zero indicato nel foglio dati può essere applicato a una staffa in rame fresata di spessore elevato?

No. Le voci citate da KME relative al rapporto di piegatura di 90° si riferiscono a nastri laminati di spessore non superiore a 0,50 mm, con orientamento della piega specificato. Esse non qualificano una staffa fresata spessa né altre forme di semilavorato per la stessa piegatura. La sua geometria, condizione e i requisiti di accettazione della formatura richiedono evidenze applicabili, anziché l’estrapolazione di dati da tabelle per nastri.

È possibile applicare un olio protettivo di routine a una parte rivolta verso il vuoto e precedentemente pulita?

Solo se la procedura di pulizia concordata e il percorso di consegna lo consentono. Gli oli e i residui da manipolazione possono introdurre contaminazioni e carico gassoso; un trattamento protettivo idoneo per lo stoccaggio ordinario non è automaticamente idoneo per una superficie esposta al vuoto. Il metodo concordato di manipolazione e imballaggio deve mantenere lo stato di fornitura richiesto, anziché aggiungere un film non approvato dopo la pulizia.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in rame OFE C10100

Invia il disegno e il modello corrispondenti, la completa specifica del materiale e del prodotto, lo stato di fornitura richiesto e la quantità. Indica le superfici funzionali, il percorso superficiale o termico incluso e i requisiti di pulizia o i documenti di accettazione necessari, affinché possiamo quotare il componente definito.

Riferimenti sul materiale C10100 e sulle sue applicazioni

Dati materiali nominati e distinzioni specifiche di designazione, temperatura e accettazione in vuoto utilizzate qui.

  1. Copper Development Association — Scheda tecnica dei rame laminatiComposizione chimica e limiti di impurezze per C10100, inclusi il tenore massimo di ossigeno e la nota sulla conducibilità in condizione ricotta; revisione del 13 maggio 2026.
  2. KME — Rame senza ossigeno Cu-OFE / UNS C10100, scheda tecnicaDati meccanici, valori informativi e proprietà fisiche tipiche in condizione ricotta per lega laminata secondo EN 1652; revisione interna ottobre 2020.
  3. Centro Informazioni Rame — Denominazioni dei materiali e IACSVecchia denominazione britannica C101 rispetto a Cu-OFE, e conducibilità espressa in rapporto allo standard internazionale del rame ricotto.
  4. NIST e CERN — Proprietà criogeniche e accettazione in vuotoBradley e Radebaugh sulle proprietà del rame dipendenti da RRR; Bregliozzi sull’accettazione distinta di perdite, degassaggio e contaminazione.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB