Przejdź do treści
VETCNCCNC MANUFACTURING
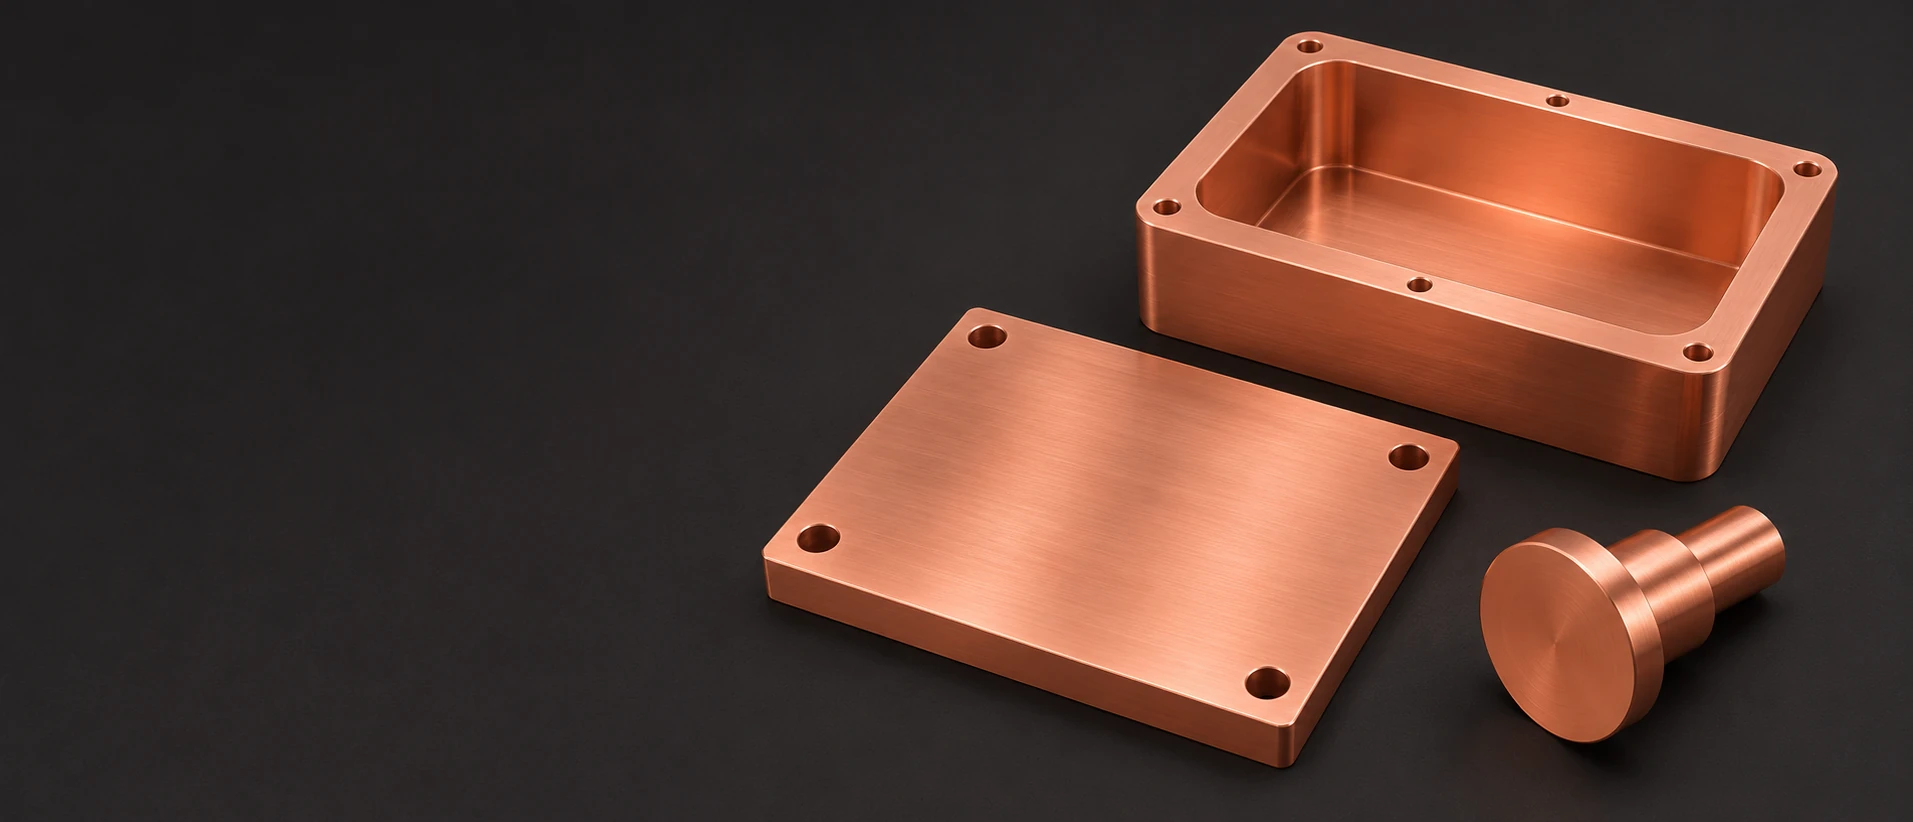
Płyta w kolorze miedzi, otwarta korpusowa konstrukcja z kieszeniami oraz stopniowany pin przewodzący na ciemnej powierzchni

Miedź beztlenowa C10100
CNC Obróbka skrawaniem

Zobacz wartości referencyjne dla Cu-OFE

Indywidualne płyty, korpusy oraz przewodniki ze stopu miedzi beztlenowej OFE

6 typów elementów

Płyty montażowe cieplne

Frezujemy powierzchnię montażową, grubość, układ otworów oraz określone wg rysunku wnęki na płycie ze stopu miedzi beztlenowej OFE. Wystające obszary lub lokalne kieszenie luzu mogą zostać wykonane tam, gdzie wspierany element i układ mocowania wymagają różnych poziomów wysokości.

Korpusy RF z wcięciami

Wytaczany korpus z miedziŁączy wnękę wewnętrzną z powierzchniami do przykrycia oraz cechami do sprzęgania lub montażu. Obrabiamy tę geometrię określoną na rysunku, w tym pozycje otworów i zachowane ściany. Geometria wnęki oraz RF-performance całego zespołu mają odrębne wymagania akceptacji.

Korpusy z tuleją prowadzącą i płaskim kołnierzem

Toczymy centralny otwór wewnętrzny, zewnętrzny rejestr oraz powierzchnię kołnierza, przy czym dodatkowe otwory lub rowki są pozycjonowane względem określonych punktów odniesienia. Korpus jest dostosowany do zamierzonego układu połączenia i montażu, a nie wyłącznie do ogólnego średnicy zewnętrznej kołnierza.

Kołki przewodzące przeponowe

Toczymy robocze średnice, barki oraz końcówki kołka przewodzącego z metalu dla określonego układu przeponowego. Wycena obejmuje zdefiniowaną część miedzianą; izolacyjny element, uszczelkę oraz kompletny, zakwalifikowany kołek przeponowy są uwzględniane tylko w przypadku osobnej umowy.

Pierścienie dystansowe wykonane metodą skrawania

Miedziany pierścień może zapewnić określoną średnicę wewnętrzna, osiowy dystans oraz profil kołnierza lub stopniowany. Obrabiamy powierzchnie stykowe i luzu dla układu współpracy, w tym wszelkie lokalne rowki luzu potrzebne obok sąsiedniego barku.

Blok montażowy przewodnika

Frezujemy powierzchnie montażowe, otwory na przewodniki oraz cechy mocujące określonego bloku miedzianego. Pozycje otworów i kieszenie dostępu mogą być odniesione do roboczej powierzchni komponentu, aby przewodnik i otaczające go elementy osiągnęły swoje zamierzone położenia.

Ta strona dotyczy miedzi beztlenowej elektronicznej UNS C10100, oznaczanej również jako Cu-OFE / CW009A. VETCNC wycenia komponenty toczone i frezowane zgodnie z rysunkiem, przy czym dla zamówienia określone są forma materiału wyjściowego, stan dostawy, wykonana obróbka powierzchniowa oraz wymagania akceptacyjne.

Miedź beztlenowa C10100: czystość, forma i stan dostawy

Zdefiniowana podstawa materiału o niskiej zawartości tlenu

CDA określa C10100 jako miedź beztlenową elektroniczną (oxygen-free-electronic copper), zawierającą co najmniej 99,99 % miedzi i maksymalnie 0,0005 % tlenu (5 ppm). Jest to kontrolowane niskie stężenie tlenu, a nie dosłownie zero tlenu. Pełna specyfikacja produktu oraz wymagane dowody materiałowe pozostają częścią definicji zamówionego surowca.[1]

Zakres wyboru
Określony skład chemiczny oraz podstawa zanieczyszczeń

Komponenty elektryczne i cieplne wymagające wysokiej czystości materiału

Cu-OFE stosuje się tam, gdzie czystość materiałowa i właściwości przewodzące mają znaczenie dla projektu. Czystość obrabianej wnęki lub powierzchni połączenia definiuje się razem z materiałem, uwzględniając dostarczoną powierzchnię oraz wszelkie wymagania cieplne lub próżniowe. Dostarczona powierzchnia oraz wszelkie późniejsze wymagania cieplne lub próżniowe definiuje się razem z materiałem, a nie zakłada się ich na podstawie nazwy OFE.[2] [4]

Zakres wyboru
Wymagania materiałowe oraz stan dostarczonej powierzchni

Wyroby płaskie do płyt i elementów z wnękami

Właściwa płaska płyta surowcowa wspiera szeroką płytę montażową lub korpus z wnęką i powierzchnią styku pokrywy. Poniższa tabela właściwości identyfikuje referencyjny produkt walcowany producenta. Zamówiona płyta, pręt lub inny surowiec musi spełniać własne, stosowne wymagania dotyczące produktu i stanu dostawy.[2]

Zakres wyboru
Wyroby płaskie stanowiące podstawę zachowanych powierzchni i ścian

Wyroby okrągłe do sworzni, kołnierzy i pierścieni

Pręt okrągły może być stosowany do pinów przewodzących, kołnierzy z wytaczanymi otworami lub dystansów z powiązanymi cechami obrotowymi. Wymagany stan dostawy zależy od rzeczywistego wyrobu okrągłego i gotowego komponentu. Tabela mechaniczna dla walcowanego paska nie staje się podstawą akceptacji dla takiego pręta wyłącznie dlatego, że oba wyroby są oznaczone jako C10100.

Zakres wyboru
Forma pręta okrągłego oraz jej własne wymagania co do stanu dostawy
Dwa solidne półfabrykaty prętowe w kolorze miedzi z widocznymi powierzchniami cięcia
Płyta surowcowa z konturem kieszeni i obrzeżem montażowym obok obszaru wnęki podpartego

Określ stan dostawy za każdym razem, gdy podawana jest właściwość

Poniższy mechaniczny odniesienie R220 oraz podane wartości fizyczne dla stanu odpuszczenia opierają się na różnych źródłach. Stan dostarczenia materiału pod względem własności mechanicznych oraz przewodność objętościowa nie są potwierdzane w ramach jednego i tego samego badania. Każda z tych cech jest dokumentowana osobno: stan dostarczenia materiału i przewodność objętościowa – w dokumencie materiałowym, wymiary wyrobów gotowych – w raporcie pomiarowym.[2] [1]

W niniejszym odniesieniu wartości mechaniczne wyrobów walcowanych i typowe wartości fizyczne po ulepszaniu cieplnym w stanie odpuszczenia są traktowane osobno.

KME Cu-OFE / C10100: odniesienia do walcowanych produktów i właściwości po wyżarzeniu
WłaściwośćWartość podanaJednostkaStan / podstawa
Wytrzymałość na rozciąganie, Rm220–260MPaR220; odniesienie do walcowanych wyrobów zgodnie z EN 1652
Granica plastyczności 0,2%, Rp0.2≤140MPaR220; wyłącznie do informacji
Wydłużenie, A50≥33%R220; długość pomiarowa 50 mm
Twardość wg Vickersa40–65HVR220; wyłącznie do informacji
Przewodność elektryczna58.6 / 101MS/m / % IACSTypowe; odpuszczone w temperaturze 20 °C
Przewodność cieplna394W/(m·K)Typowe; odpuszczone w temperaturze 20 °C
Średnie liniowe rozszerzalność cieplna17.7µm/(m·K)Odpuszczony materiał odniesienia; zakres temperatur 20–300 °C

Arkusz danych technicznych KME Cu-OFE, wewnętrzna wersja październik 2020. Pierwsze cztery wiersze opisują odniesienie do wyrobu walcowanego zgodnego z normą EN 1652 R220; wytrzymałość na rozciąganie i twardość podane są wyłącznie w charakterze informacyjnym. Temperatura i kierunek przeprowadzenia badań mechanicznych nie są tam określone. Ostatnie trzy wiersze zawierają typowe wartości fizyczne odpuszczonego materiału, przy zachowaniu podanego zakresu rozszerzalności cieplnej. To odniesienie do wyrobu walcowanego nie stanowi specyfikacji akceptacji prętów lub sworzni; decydujące znaczenie mają forma zamówienia, stan materiału oraz wymagania produktowe.

Frezowanie i toczenie miedzi C10100 OFE

Obszary kieszeni zapewniające podparcie materiału tylnego podczas masowego usuwania materiału oraz końcowego frezowania płaszczyzny mocującej i ścianek

Frezowanie powierzchni, wnęk i elementów bazujących do montażu

Frezujemy powierzchnie płyty, geometrię kieszeni oraz układ otworów, bazując na określonej powierzchni lokalizacyjnej. Powierzchnia przykrywająca lub powierzchnia kontaktu termicznego może pozostać ciągła, podczas gdy sąsiednie obszary otrzymują lokalne ulgi. Dostęp frezarki oraz geometria narożników kieszeni są rozwiązywane bez traktowania każdej zachowanej krawędzi jako estetycznego zaokrąglenia.

Toczenie otworów wylotowych, powierzchni kołnierza i przewodników

Toczenie określa położenie otworu wylotowego, zewnętrznego rejestru i czoła osiowego względem osi roboczej ciała. Sworzeń przewodnika łączy w analogiczny sposób zdefiniowane gniazda, barki i końce. Określone obszary podparcia i chwytu są dostosowywane do rzeczywistej geometrii części, aby cienki kołnierz nie był stosowany bez wyjątków jako powierzchnia chwytu.

Zwalnianie cienkich cech w odpowiednim etapie

Kolejność operacji skrawania zapewnia zachowanie użytecznego wsparcia podczas usuwania materiału sąsiedniego. Ścianka kieszonki lub kołnierz mogą pozostawać połączone z bardziej masywną częścią surowca aż do zakończenia wszystkich operacji wymagających tego wsparcia. Ostateczne oddzielenie elementu oraz obróbka krawędzi są planowane z uwzględnieniem geometrii, a nie przyjmowane jako jedna uniwersalna minimalna grubość ścianki.[2]

Powierzchnie montażowe, otwory wylotowe i pasowania osiowe dla C10100

Powierzchnie lokalizacyjne z miedzi i element współpracującySchematyczny przekrój przez miedziany otwór, pierścień lokalizacyjny i powierzchnię czołową osiową. Rysunek określa wymiary, bazę pomiarową oraz stan akceptacji interfejsów roboczychPierścień lokalizacyjnyKorpus z miedzi C10100Element współpracującyKoncepcja interfejsu
Składnik dopasowany wymaga akceptacji jego geometrii w określonym stanie podparcia oraz w stanie końcowej obróbki.
Końcowa akceptacja według funkcjonalnej cechy wykonanej z miedzi C10100
CechaWymaganie rysunkoweWarunek akceptacjiWeryfikacja
Powierzchnia płyty montażowejPłaskość, grubość i obszar bazowyOkreślony stan swobodny / podparty / zamontowanyGeometria powierzchni czołowej i grubość
Korpus kołnierzaOtwór, powierzchnia bazowa i powierzchnia styku jako elementy odniesieniaPo wykonaniu końcowej obróbki włącznieZależność między średnicą a powierzchnią czołową
Wtyczka przewodzącaPołożenie barków i roboczy profilOkreślony stan końcowego komponentuŚrednice i wymiary osiowe
Korpus z wgłębieniemPołożenie wnęki, powierzchni przykrywającej oraz otworówZatwierdzona odniesienia i stan powierzchniKontrole położenia wnęki / powierzchni czołowej / cech geometrycznych

Zatwierdzony rysunek określa granice cech geometrycznych oraz elementy odniesienia. Wymagane badania powierzchni, czystości lub zastosowania są określone osobno w ramach zamówienia; żaden wynik badań próżniowych, fal radiowych lub kriogenicznych nie wynika z raportu wymiarowego.

Ostateczna akceptacja na podstawie cech komponentu C10100

Wyceniamy wymagania dotyczące powierzchni montażowej, kołnierza, przewodnika i kieszeni na podstawie wydanego definicji komponentu. Wymiary, położenie, stan powierzchni oraz wszelkie określone wymagania dotyczące czystości lub testów próżniowych stanowią osobne pozycje akceptacji. Tolerancje oraz kwalifikacja systemu są uzgadniane indywidualnie dla Państwa komponentu jako osobne pozycje akceptacji.

Szczegóły konstrukcyjne korpusów i płytek z miedzi beztlenowej (OFE)

Narożniki wgłębienia obok ciągłej powierzchni styku

Promień wewnętrznego narożnika wymaga luzu umożliwiającego wprowadzenie komponentu bez usunięcia powierzchni styku przeznaczonej na pokrywę lub powierzchnię sprzęgającą. Lokalne ułatwienie narożnika może zapewnić ten luz, zachowując jednocześnie resztę obwodu osadzenia. Rysunek określa strefy zamierzonego kontaktu oraz strefy ułatwienia.

Dostęp narzędzi montażowych wokół powierzchni montażowej

Gniazda wypuszczone, otwory mocujące oraz przylegająca ściana muszą zapewnić wymagany tor dostępu narzędzia montażowego. Śruba pasująca do swojego otworu może być nadal niedostępna po zamontowaniu sąsiedniego komponentu. Dostęp ten jest oceniany w układzie zmontowanym, a nie tylko w konfiguracji otwartej podczas obróbki.

Unikanie niezamierzonych objętości zamkniętych

W miejscach, gdzie powierzchnia połączenia styka się z układem próżniowym, zamknięta wnęka, ślepe mocowanie lub ciasne nachodzenie mogą zatrzymywać gaz lub ciecz do czyszczenia. Projekt może wymagać uzgodnionego rozwiązania wentylacyjnego lub otwartego przejścia. Nie dodajemy otworów wentylacyjnych do wydanego komponentu bez wcześniejszej zgody.[4]

Luz odpowiadający zakresowi temperatury roboczej

Blok lub pierścień miedziany może zmieniać swoje położenie względem otaczającego zespołu wraz ze zmianą temperatury. Konstrukcja sprzęgająca musi zapewniać zamierzony luz lub ograniczenie ruchu w rzeczywistym zakresie temperatur. Wymiary lokalizacyjne przy temperaturze pokojowej oraz pojedynczy współczynnik rozszerzalności termicznej same w sobie nie rozstrzygają zachowania zespołu.

Omówić wymagania dotyczące części

Komponenty z miedzi beztlenowej C10100 w zastosowaniach termicznych, RF oraz przewodzących

Płyta montażowa w zaplanowanej ścieżce przepływu ciepła

Płyta może łączyć wspierany komponent z kolejnym interfejsem termicznym. Jej wzór otworów montażowych oraz ewentualne podwyższone płaszczyzny muszą pozostawić nieprzerwaną ścieżkę przepływu ciepła przez zachowaną miedź. Otwór lub luz dodany w celu zapewnienia dostępu musi być uwzględniony w stosunku do powierzchni kontaktowej, a nie oceniany wyłącznie pod kątem wygody obróbki.

Korpus z wnękami, montowany wokół swoich elementów wewnętrznych

Korpus RF z wnękami musi umożliwiać sekwencyjne montowanie zamierzonego wkładu, pokrywy oraz elementów mocujących. Kanał możliwy do wykonania od otwartej strony górnej może wymagać innego toru dostępu po zamontowaniu pokrywy lub sąsiedniego zespołu. Dostarczony korpus obejmuje tę przestrzeń montażową, bez implikowania wyniku strojenia RF.

Korpus z kołnierzem montowany w połączeniu

Korpus wymaga ścieżki montażu i demontażu, która nie wymaga dźwigniowania względem jego powierzchni połączenia. Sąsiednie elementy mocujące oraz otaczająca aparatura mogą określać tę ścieżkę. Geometryczne cechy lokalizacyjne uzyskane metodą obróbki skrawaniem zapewniają zamierzony interfejs; uszczelnienie oraz akceptacja wycieków systemowych pozostają osobno zdefiniowane.

Przewodnik połączony z elementem izolującym

Wtyk przewodzący musi zostać wprowadzony do zamierzonego elementu izolującego lub nośnego bez konieczności stosowania nieokreślonej siły montażowej. Geometria prowadząca oraz kolejność montażu są zgodne z wymaganiami tego elementu. Komponent metalowy sam w sobie nie zapewnia izolacji, uszczelnienia ani kwalifikacji elektrycznej zmontowanego przewodu przejściowego.

Stan powierzchni, czyszczenie i ochrona miedzi beztlenowej C10100

Zdefiniowana powierzchnia styku oddzielona od zewnętrznego obszaru obsługi na płycie montażowej

Powierzchnie określone jako obrabiane

Powierzchnia połączenia, otwór dopasowany lub powierzchnia montażowa mogą pozostać w stanie po obróbce, o ile spełniają określone wymagania dotyczące chropowatości i krawędzi. Strefa kontaktowa jest identyfikowana oddzielnie od zewnętrznej strefy chwytania lub obsługi, więc ślady dopuszczalne na tej drugiej nie określają stanu powierzchni roboczej.

Wybrane ulepszenie powierzchni bez utraty profilu

Polerowanie lub inna włączona operacja powierzchniowa następuje zgodnie z określoną powłoką i teksturą. Zachowuje ona określone granice powierzchni czołowej, narożniki oraz profil lokalizacyjny, a nie gładzi wszystkich przejść bez wyjątku. Czyszczenie i ochrona tej powierzchni są określone i dokumentowane jako osobne etapy, obok wymagania dotyczącego chropowatości.

Zakres czyszczenia oraz stan dostarczenia

Wymagana metoda czyszczenia określa powierzchnie i stan, które mają zostać dostarczone. W przypadku części przeznaczonej do pracy w próżni pozostałości po obsłudze oraz dobór materiału to osobne zagadnienia. Każde określone potwierdzenie czyszczenia lub późniejsza przygotowanie termiczne są jawnie uwzględnione w uzgodnionym zakresie prac, a nie zakłada się ich na podstawie stopu C10100.

Ochrona po wymaganym czyszczeniu

Układ obsługi i pakowania zapewnia zachowanie uzgodnionego stanu dostarczenia na wyznaczonych powierzchniach. Elementy są podparte i oddzielone tam, gdzie kontakt nie spowoduje uszkodzenia roboczej powierzchni montażowej. Identyfikacja umieszczana jest poza strefami ograniczonymi, a określona ochrona pozostaje w mocy aż do uzgodnionej fazy przekazania.

Materiał, geometria i akceptacja powierzchni miedzi beztlenowej C10100

Płaszczyzna montażowa i otwór wzdłużny jako odniesienia geometryczne, materiałowe i czystościowe z osobnymi kryteriami akceptacji

Identyfikacja materiału oraz zamówiony produkt

Dokumentacja zawiera oznaczenie UNS C10100, specyfikację produktu, stan dostarczenia oraz identyfikację źródła. Wymagane wyniki analizy chemicznej lub inne właściwości materiału są powiązane z tym właśnie zamówionym produktem. Krótkie oznaczenie C101 samo w sobie nie służy rozstrzygnięciu niejednoznacznej identyfikacji ani certyfikacji innej formy materiału surowego.

Wymiary w stanie zaakceptowanym

Sprawdzamy określone powierzchnie, otwory, zależności między stopkami oraz cechy wnęki w stanie wspieranym i końcowym zgodnym z rysunkiem. Późniejszy etap termiczny lub powierzchniowy jest uwzględniony w tej fazie akceptacji. Pomiar wykonany na półfabrykacie wcześniejszym nie jest przenoszony mechanicznie jako wynik końcowy.

Określone testy powierzchniowe i aplikacyjne

Struktura powierzchni, wymagane dowody czystości oraz wszelkie osobno określone testy zastosowania podlegają ustalonej podstawie akceptacji. Wycena określa zakres wykonywanych prac oraz odpowiedzialność za dodatkowe badania. Przepuszczenie pomiarowe nie certyfikuje zmontowanego układu próżniowego, RF lub kriogenicznego.

Co wpływa na koszt obróbki skrawaniem miedzi C10100?

Forma wyrobu i stan materiału

Płyta, okrągły półfabrykat i element o głębokich kieszeniach zużywają materiał w różny sposób. Wymagana forma wyrobu, stan materiału, dowody zawartości zanieczyszczeń oraz ograniczenia źródłowe wpływają na wybór i pozyskanie półfabrykatu przed wykonaniem końcowej geometrii.

Zachowane ściany i dostęp do cech konstrukcyjnych

Szeroka cienka powierzchnia, głęboka wnęka oraz otwór w pobliżu kołnierza wymagają różnych sposobów podparcia i dostępu narzędzi. Kolejność frezowania i zwalniania może zwiększyć liczbę ustawień poza widoczną liczbą cech konstrukcyjnych. Te wymagania pozostają bez zmian nawet wtedy, gdy zewnętrzny kontur komponentu jest prosty.

Stan powierzchni i wymagane dokumenty

Wybrane operacje wykańczania, uzgodniona ścieżka czyszczenia, strefy ograniczonego obchodzenia się z częścią oraz wymagane dokumenty stanowią określony zakres prac. Każde dodatkowe badania zastosowania są wyceniane w ramach ich wyraźnie określonego zakresu. Oznaczenie OFE dla danego materiału nie zastępuje tych operacji.

Ilość części o niezmienionej definicji

Programowanie, przygotowanie uchwytu oraz kontrola pierwszej sztuki mogą być wspólne dla identycznych komponentów w jednej serii. Różne wnęki, końcówki przewodników lub stany powierzchni zachowują własne przygotowanie. Powtarzana część wykonywana jest na podstawie zaakceptowanego rysunku i ustalonego stanu materiału.

Od próbki miedzi OFE do powtarzalnych komponentów

Określenie układu komponentu

Pierwszy komponent sprawdza sposób mocowania, dostęp do montażu oraz zamierzony kształt powierzchni lub przewodnika. Wprowadzone zmiany są uwzględniane w wydanym definicyjnie rysunku przed wyprodukowaniem pozostałej ilości w tym samym układzie.

Reprezentacja końcowego stanu dostarczenia

Przedstawicielny komponent odzwierciedla zamierzony stan półfabrykatu oraz uwzględnioną ścieżkę obróbki powierzchniowej lub cieplnej. Tam, gdzie wymagane są czyszczenie i ochrona podczas obsługi, taki stan dostarczenia jest rozpatrywany łącznie z geometrią, a nie wyłącznie na podstawie niedoskonałego surowego półfabrykatu.

Ustalenie podstawy partii

Specyfikacja wyrobu, wersja rysunku, stan materiału, strefy powierzchni oraz wymagane dokumenty akceptacji definiują serię produkcyjną. Uzgodnione zmiany stają się jej częścią, aby części produkcyjne nie zależały od nieudokumentowanej korekty jednej próbki.

Kontrola zamiennika lub powtórzenia

Zmiana formy półfabrykatu, źródła, stanu materiału lub ścieżki czyszczenia jest identyfikowana w stosunku do zaakceptowanej definicji komponentu. Pozwala to na wcześniejsze uwzględnienie wpływających na materiał i powierzchnię wymagań przed wprowadzeniem podobnie wyglądającego zamiennika do tego samego zespołu.

Często zadawane pytania dotyczące obróbki skrawaniem miedzi C10100 OFE

Czy brytyjska miedź C101 to to samo oznaczenie co miedź UNS C10100 OFE?

Nie. Porównanie opracowane przez Copper Information Center mapuje starsze brytyjskie oznaczenie C101 na miedź Cu-ETP / CW004A, podczas gdy miedź Cu-OFE odpowiada oznaczeniu CW009A. Zakres tej strony obejmuje wyłącznie UNS C10100 OFE. Rysunek lub zamówienie zakupowe zawierające wyłącznie oznaczenie C101 wymaga uprzedniego wyjaśnienia systemu oznaczeń przed pozyskaniem materiału; skrócona nazwa nie może milcząco zamieniać wymogu ETP na OFE ani odwrotnie.

Jak miedź może mieć przewodność 101 % IACS, nie będąc czystsza niż 100 %?

IACS to porównanie przewodności, a nie procent czystości. Jego odniesienie 100 % zostało ustalone dla miedzi odpuszczonej w temperaturze 20 °C; współczesna miedź o wysokiej przewodności może przekraczać tę wartość odniesienia. Wartość IACS wynosząca 101 % nie oznacza więc zawartości 101 % miedzi. Skład chemiczny i przewodność pozostają osobnymi wymaganiami z własnymi jednostkami i warunkami pomiaru.

Czy przewodność elektryczna w temperaturze pokojowej określa kriogeniczne właściwości cieplne części z miedzi C10100?

NIST traktuje właściwości miedzi w niskich temperaturach z odniesieniem do współczynnika oporności resztkowej (RRR), ponieważ oporność resztkowa związana z czystością materiału wpływa na wynik. Zachowanie cieplne w niskich temperaturach charakteryzuje się względem RRR lub innego parametru kriogenicznego dla rzeczywistego dostarczanego materiału. Jeśli wymagana jest określona wydajność kriogeniczna lub konkretna wartość RRR, to wymaganie oraz wspierające je dowody materiałowe muszą zostać zdefiniowane dla rzeczywistego dostarczanego materiału.

Czy przejście testu szczelności wodoru helowego gwarantuje również akceptowalne wypraszanie?

Nie. Szczelność i gazy wydzielane z powierzchni lub zachowane w materiale to różne kwestie akceptacji. W dyskusji CERN dotyczącej akceptacji próżniowej testy szczelności, wydzielania gazów oraz analiza zanieczyszczeń są traktowane osobno. Komponent lub zespół mogą więc wymagać więcej niż tylko wyniku testu szczelności, jeśli specyfikacja ogranicza obciążenie gazem. Wymagane testy i limity należą do danej aplikacji, a nie wyłącznie do oznaczenia C10100.

Czy podany w karcie katalogowej zerowy stosunek gięcia można zastosować do grubej, frezowanej tulei miedzianej?

Nie. Podane przez KME wartości stosunku gięcia dla kąta 90° dotyczą pasków walcowanych o grubości nie przekraczającej 0,50 mm, przy określonej orientacji gięcia. Nie uprawniają one do stosowania tego samego stosunku gięcia w przypadku grubej, frezowanej tulei ani innego kształtownika. Jej geometria, stan oraz wymagania dotyczące procesu kształtowania wymagają odpowiednich dowodów, a nie przeniesienia danych z tabeli dla pasków.

Czy do oczyszczonej części skierowanej ku próżni można zastosować typowy olej ochronny?

Tylko wtedy, gdy określona metoda czyszczenia i droga dostawy na to pozwalają. Oleje i pozostałości po obsłudze mogą wprowadzać zanieczyszczenia i obciążenie gazem; środek ochronny stosowany w zwykłych warunkach magazynowania nie jest automatycznie odpowiedni dla powierzchni skierowanej do wnętrza próżni. Umówiona metoda obsługi i pakowania musi zapewniać zachowanie wymaganego stanu dostarczenia, a nie nakładanie niezatwierdzonej warstwy po czyszczeniu.

WSPARCIE PROJEKTOWE

Omów swoją część z miedzi OFE C10100

Wyślij pasujący rysunek i model, pełną specyfikację materiałową i produktową, wymagany stan materiału wyjściowego oraz ilość. Określ powierzchnie robocze, uwzględnione powierzchnie lub trasę cieplną oraz wymagane czystość lub dokumenty akceptacji, abyśmy mogli wycenić określoną część.

Dane materiałowe i odniesienia aplikacyjne dla C10100

Nazwane dane materiałowe oraz konkretne oznaczenie, temperatura i różnice w akceptacji próżniowej stosowane w tym miejscu.

  1. Copper Development Association — Karta danych technicznych miedzi walcowanychSkład chemiczny i ograniczenia zanieczyszczeń C10100, w tym maksymalna zawartość tlenu oraz uwaga dotycząca przewodności elektrycznej po wyżarzeniu; wersja z 13 maja 2026 r.
  2. KME — Karta danych technicznych Cu-OFE / UNS C10100Walcowane dane mechaniczne z normy EN 1652, wartości informacyjne oraz oddzielne typowe fizyczne właściwości po wyżarzeniu; wewnętrzna wersja z października 2020 r.
  3. Copper Information Center — Oznaczenia materiałów i IACSPorównanie nazewnictwa starej brytyjskiej miedzi C101 i Cu-OFE oraz wyrażanie przewodności względem Międzynarodowego Standardu Wyżarzonej Miedzi (IACS)
  4. NIST i CERN — Właściwości kriogeniczne i akceptacja pod próżniąBradley i Radebaugh na temat właściwości miedzi zależnych od stosunku RRR; Bregliozzi na temat odrębnych kryteriów akceptacji przecieków, wydzielania gazów i zanieczyszczeń
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB