Zum Inhalt springen
VETCNCCNC FERTIGUNG
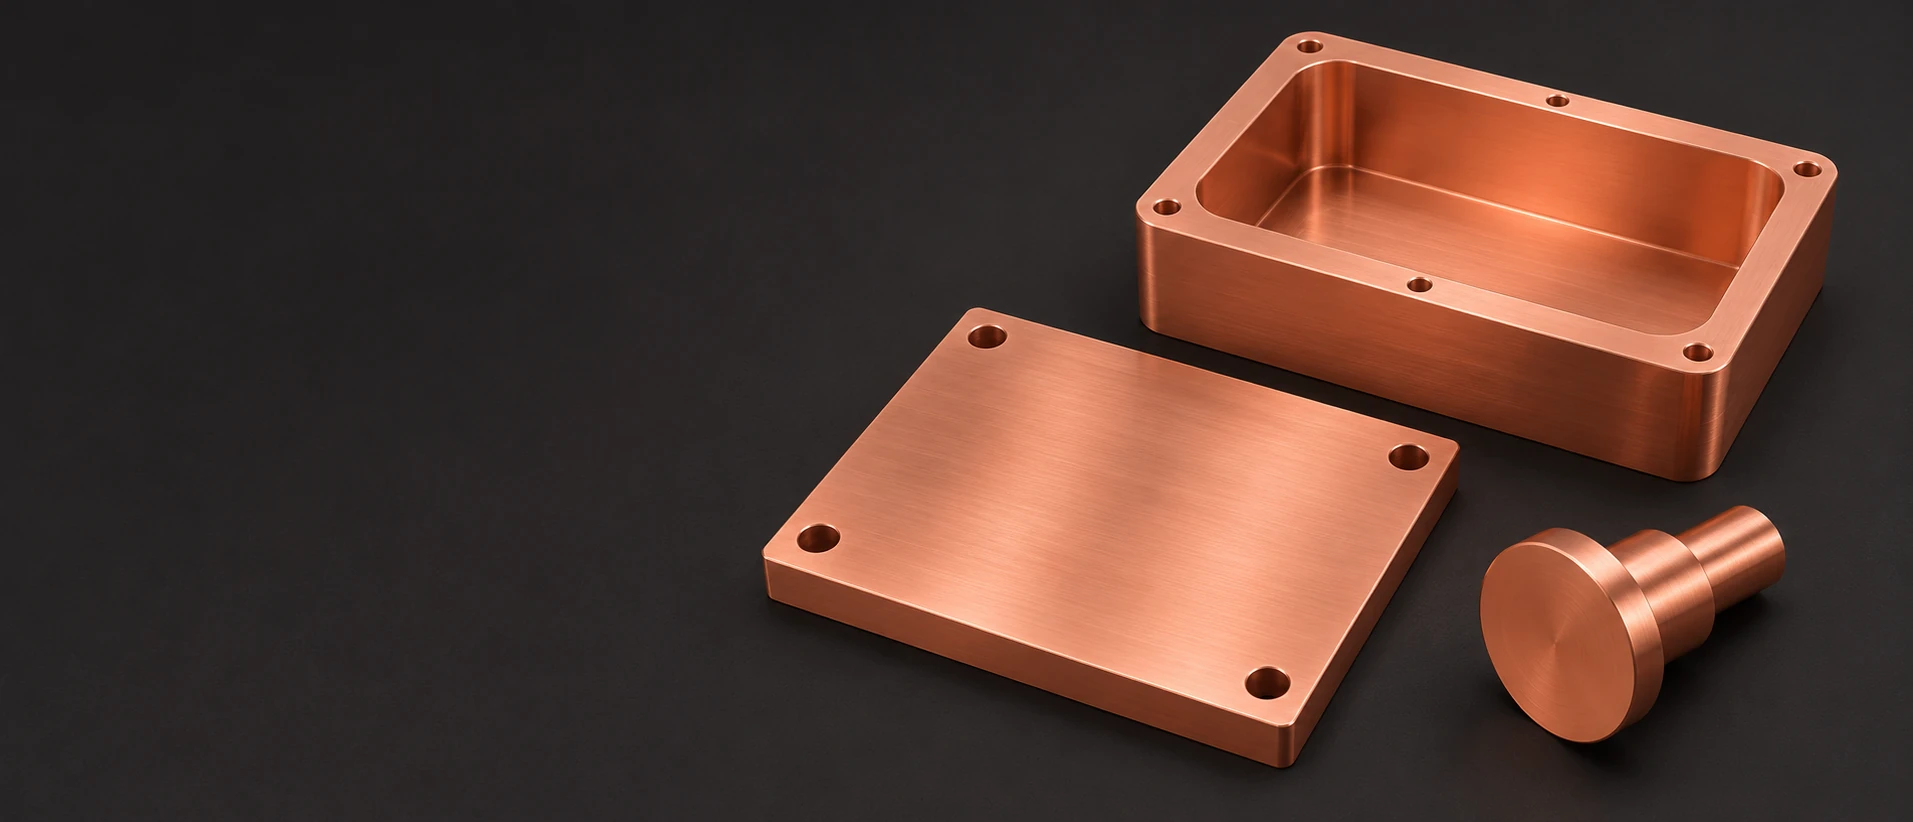
Kupferfarbene Platte mit offenem, vertieftem Körper und gestufter Leiterstift auf dunklem Untergrund

C10100 sauerstofffreies Kupfer
CNC-Bearbeitung

Siehe Cu-OFE-Referenzwerte

Individuelle OFE-Kupferplatten, -körper und -leiter

6 Komponententypen

Thermische Montageplatten

Wir fräsen die Montagefläche, die Dicke, das Lochmuster und die spezifizierten Aussparungen einer OFE-Kupferplatte. Erhöhte Flächen oder lokale Freistellungen können dort ergänzt werden, wo das zu montierende Bauteil und die Befestigungsanordnung unterschiedliche Höhenlagen erfordern.

Ausgehöhlte HF-Körper

Ein ausgehöhlter Kupferkörper kombiniert einen inneren Hohlraum mit Deckelstegen sowie Kopplungs- oder Befestigungselementen. Wir fertigen diese zeichnungsgemäße Geometrie, einschließlich der spezifizierten Öffnungspositionen und der verbleibenden Wände. Für die Hohlraumgeometrie sowie die gesamte Baugruppe gelten separate Anforderungen an die Hochfrequenzleistung (RF-Leistung).

Gedrehte Flanschkörper

Wir drehen die zentrale Bohrung, den äußeren Anschlag und die Flanschfläche; sekundäre Bohrungen oder Freistellungen werden von den angegebenen Bezugsflächen aus positioniert. Der Körper folgt der vorgesehenen Füge- und Montageanordnung und nicht allein einem allgemeinen Außendurchmesser des Flansches.

Durchführungsleiterstifte

Wir drehen die funktionalen Durchmesser, Absätze und Endanschlüsse des metallischen Leiters für die spezifizierte Durchführungsanordnung. Das Angebot umfasst ausschließlich die definierte Kupferkomponente; ein Isolierteil, eine Dichtung sowie eine qualifizierte komplette Durchführung sind nur dann enthalten, wenn dies gesondert vereinbart wurde.

Bearbeitete Abstandsringe

Ein Kupferring kann eine definierte Bohrung, axiale Abstände sowie ein Flansch- oder gestuftes Profil bereitstellen. Wir bearbeiten die Kontakt- und Freistellflächen für die jeweilige Paarungsanordnung, einschließlich aller lokal erforderlichen Freistellungen neben dem angrenzenden Absatz.

Leiter-Montageblöcke

Wir fräsen die Montageflächen, die Leiteröffnungen und die Befestigungselemente eines spezifizierten Kupferblocks. Die Lochpositionen und Zugriffs-Aussparungen können bezogen auf die funktionale Fläche des Bauteils angeordnet werden, damit Leiter und umgebende Hardware ihre vorgesehenen Positionen erreichen.

Diese Seite behandelt UNS C10100 sauerstofffreies elektronisches Kupfer, auch als Cu-OFE / CW009A bezeichnet. VETCNC erstellt Angebote für zeichnungsgemäß gedrehte und gefräste Komponenten aus diesem Werkstoff; Form, Lieferzustand, mitzuliefernde Oberflächenbearbeitung sowie erforderliche Abnahmebedingungen werden für die Bestellung festgelegt.

C10100 OFE-Kupfer: Reinheit, Form und Lieferzustand

Eine definierte Grundlage mit niedrigem Sauerstoffgehalt

Die CDA klassifiziert C10100 als sauerstofffreies elektronisches Kupfer mit mindestens 99,99 % Kupfergehalt und einem Sauerstoffmaximum von 0,0005 % (5 ppm). Dies ist ein gezielt niedriger Sauerstoffgehalt, nicht wörtlich null Sauerstoff. Die vollständige Produktspezifikation und die erforderlichen Werkstoffnachweise bleiben Teil der Bestelldefinition für den Ausgangswerkstoff. [1]

Auswahlkriterium
Die spezifizierte chemische Zusammensetzung und die Grundlage für Verunreinigungen

Elektrische und thermische Komponenten mit hoher Reinheitsanforderung

Cu-OFE wird dort eingesetzt, wo die Materialreinheit und die leitfähigen Eigenschaften für das Konstruktionskonzept entscheidend sind. Die Reinheit einer bearbeiteten Hohlraum- oder Fügefläche wird gemeinsam mit dem Werkstoff festgelegt, einschließlich der gelieferten Oberfläche sowie eventueller thermischer oder vakuumtechnischer Anforderungen. Die gelieferte Oberfläche sowie spätere thermische oder vakuumtechnische Anforderungen werden gemeinsam mit dem Werkstoff definiert – sie werden nicht allein aus der Bezeichnung OFE abgeleitet. [2] [4]

Auswahlkriterium
Die Werkstoffanforderung und der gelieferte Oberflächenzustand

Flachprodukte für Platten und ausgehobelte Körper

Ein geeigneter ebener Rohling unterstützt eine breite Montageplatte oder einen Körper mit Hohlraum und Abdeckfläche. Die nachfolgende Eigenschaftstabelle nennt einen Hersteller-Referenzwert für Walzprodukte. Die bestellte Platte, der Stab oder ein anderer Rohling muss seine eigenen anwendbaren Produkt- und Lieferzustandsanforderungen erfüllen. [2]

Auswahlkriterium
Das Flachprodukt hinter den erhaltenen Flächen und Wänden

Rundprodukte für Stifte, Flansche und Ringe

Rundmaterial eignet sich für Leiterstifte, aufgebohrte Flansche oder Abstandshalter mit zugehörigen rotationssymmetrischen Merkmalen. Der erforderliche Lieferzustand richtet sich nach dem konkreten Rundprodukt und der Komponente. Eine mechanische Tabelle für gewalzte Bänder wird nicht automatisch zur Abnahmegrundlage für diese Stange, nur weil beide Produkte die Werkstoffbezeichnung C10100 tragen.

Auswahlkriterium
Die Rundmaterialform und ihre eigenen Lieferzustandsanforderungen
Zwei massive kupferfarbige Stangenrohlinge mit sichtbaren geschnittenen Stirnflächen
Plattenrohling mit einer Taschenkontur und einer Montageleiste neben einem gestützten Hohlraumbereich

Identifizieren Sie den Lieferzustand hinter jeder Eigenschaft

Der mechanische Bezug R220 unten sowie die angegebenen physikalischen Werte für den weichgeglühten Zustand beruhen auf unterschiedlichen Bezugsgrößen. Der mechanische Lieferzustand und die volumetrische Leitfähigkeit werden nicht durch dieselbe Messung verifiziert. Jeder Wert wird jeweils eigenständig belegt: der Werkstoffnachweis für den Lieferzustand und die volumetrische Leitfähigkeit, der Maßprotokoll für das bearbeitete Teil. [2] [1]

Mechanische Werte für Walzprodukte und typische physikalische Werte für den weichen Glühzustand werden in dieser Referenz klar voneinander getrennt.

KME Cu-OFE / C10100: Referenzen zu walztechnisch hergestellten Erzeugnissen und zu Eigenschaften im weichgeglühten Zustand
EigenschaftVeröffentlichter WertEinheitZustand / Grundlage
Zugfestigkeit Rm220–260MPaR220; Referenz für gewalzte EN 1652-Produkte
Streckgrenze Rp0,2 (0,2 %-Dehngrenze)≤140MPaR220; nur zu Informationszwecken
Dehnung, A50≥33%R220; Messlänge 50 mm
Vickers-Härte40–65HVR220; nur zu Informationszwecken
Elektrische Leitfähigkeit58.6 / 101MS/m / % IACSTypisch; geglüht bei 20 °C
Wärmeleitfähigkeit394W/(m·K)Typisch; geglüht bei 20 °C
Mittlere lineare Ausdehnung17.7µm/(m·K)Geglühte Referenz; 20–300 °C

KME-Cu-OFE-Datenblatt, interne Überarbeitung Oktober 2020. Die ersten vier Zeilen beschreiben die Referenz für das gewalzte Erzeugnis nach EN 1652 R220; Streckgrenze und Härte sind ausdrücklich informativ. Temperatur und Richtung der mechanischen Prüfung sind dort nicht angegeben. Die letzten drei Zeilen enthalten typische physikalische Werte für den geglühten Zustand, wobei das Ausdehnungsintervall beibehalten wurde. Diese Referenz für das gewalzte Erzeugnis ist keine Annahmespezifikation für Stäbe oder Stifte; die bestellte Rohform, Lieferzustandsangabe und Produktanforderungen bestimmen die Komponente.

Fräsen und Drehen von C10100 OFE-Kupfer

Taschenabschnitte, die die Unterseite während der Grobabtragsbearbeitung halten, sowie abschließende Flansch- und Wandbearbeitung

Fräsen von Flächen, Hohlräumen und Montagebezugsflächen

Wir fräsen die Plattenflächen, Taschengeometrie und Bohrbildausgangsbezogen auf die angegebene Lagebasis. Eine Abdeckfläche oder thermische Kontaktfläche kann durchgängig bleiben, während benachbarte Bereiche lokal entlastet werden. Der Fräserzugang und die Tascheneckgeometrie werden gelöst, ohne jede erhaltene Kante als kosmetische Abrundung zu behandeln.

Drehen von Bohrungen, Flanschflächen und Leitern

Beim Drehen wird die Bohrung, die Außendurchmesser-Registerfläche und die axiale Fläche eines Körpers zur Arbeitsachse in Beziehung gesetzt. Ein Leiterstift kombiniert ebenfalls definierte Sitzflächen, Absätze und Enden. Die angegebenen Stütz- und Spannbereiche folgen der tatsächlichen Bauteilgeometrie, sodass ein fertiger dünner Flansch nicht wahllos als Spannfläche genutzt wird.

Freigabe der dünnen Merkmale zum richtigen Zeitpunkt

Die Schnittfolge bewahrt eine nutzbare Unterstützung, während benachbartes Material entfernt wird. Eine Taschenwand oder ein Flansch können bis zum Abschluss der Bearbeitungsschritte, für die diese Unterstützung erforderlich ist, mit einem massiveren Rohlingsbereich verbunden bleiben. Die endgültige Freigabe und die Kantenbearbeitung werden anhand der Geometrie geplant, statt eine universelle Mindestwandstärke vorzugeben. [2]

C10100-Montageflächen, Bohrungen und axiale Passungen

Kupferne Positionierflächen und das korrespondierende BauteilKonzeptioneller Schnitt durch eine kupferne Bohrung, einen Positionierring und eine axiale Fläche. Die Zeichnung definiert Masse, Bezugsflächen (Datums) sowie den akzeptablen Zustand der funktionalen Schnittstellen.PositionierringC10100-KupferkörperKorrespondierendes BauteilKonzept der Schnittstelle
Ein eingepasstes Bauteil muss seine Geometrie im angegebenen Stützzustand und im Endbearbeitungszustand akzeptiert haben.
Endgültige Freigabe anhand der funktionalen Merkmale aus C10100
MerkmalZeichnungsanforderungZulassungsbedingungVerifizierung
MontageplattenflächeEbenheit, Dicke und BezugsflächeSpezifizierter Frei-, Stütz- oder MontagezustandFlächengeometrie und Dicke
FlanschkörperBohrung, Anschlag- und FügeflächendatumsNach der abschließenden BearbeitungDurchmesser- und Flächenbeziehung
LeiterstiftSchulterpositionen und ArbeitsprofilSpezifizierter Endzustand der KomponenteDurchmesser und axiale Abmessungen
HohlraumkörperHohlraum-, Deckelfläch- und ÖffnungspositionenFreigegebener Bezug und OberflächenzustandPrüfung von Hohlraum / Fläche / Merkmalsposition

Die freigegebene Zeichnung definiert die Grenzen der Merkmale und die Bezugsflächen. Erforderliche Oberflächen-, Reinigungs- oder Anwendungstests sind separat innerhalb der Bestellung ausgewiesen; aus einem Maßbericht wird weder ein Vakuum-, Hochfrequenz- noch ein kryogener Leistungsresultat abgeleitet.

Endgültige Freigabe anhand des C10100-Komponentenmerkmals

Wir kalkulieren die Anforderungen an Montagefläche, Flansch, Leiter und Hohlraum gemäß der freigegebenen Komponentendefinition. Größe, Lage, Oberflächenzustand sowie sämtliche spezifizierten Reinheits- oder Vakuumprüfungen sind gesonderte Freigabepunkte. Toleranz und Systemqualifizierung werden für Ihre Komponente vereinbart und stellen ebenfalls gesonderte Freigabepunkte dar.

Konstruktionsdetails für OFE-Kupferkörper und -platten

Taschenecken neben einer durchgehenden Fügefläche

Ein Innenradius benötigt Freiraum für das einzufügende Bauteil, ohne die von Deckel oder Gegenfläche genutzte Fügefläche zu entfernen. Eine lokale Eckentlastung kann diesen Freiraum schaffen, während der übrige Sitzumfang erhalten bleibt. Die Zeichnung kennzeichnet die vorgesehenen Kontakt- und Entlastungsbereiche.

Zugang für Montagewerkzeuge rund um eine Montagefläche

Senkbohrungen, Befestigungslöcher und eine angrenzende Wand müssen den erforderlichen Pfad für das Montagewerkzeug freigeben. Eine Schraube, die in ihr Loch passt, kann nach Einbau der benachbarten Komponente dennoch unzugänglich sein. Dieser Zugang wird im montierten Zustand bewertet, nicht nur im offenen Bearbeitungssetup.

Vermeiden Sie unbeabsichtigte eingeschlossene Volumina

Wo eine Verbindungsfläche einem Vakuumsystem zugewandt ist, kann eine geschlossene Aussparung, eine blinde Befestigung, eine abgedichtete Vertiefung oder eine eng anliegende Überdeckung Gas oder Reinigungsflüssigkeit zurückhalten. Das Design erfordert möglicherweise eine vereinbarte Entlüftung oder eine offene Durchgangsanordnung. Wir fügen keine Entlüftungsöffnungen an einem freigegebenen Teil ohne vorherige Genehmigung hinzu. [4]

Freiraum für den angegebenen Temperaturbereich

Ein Kupferblock oder -ring kann sich relativ zu seiner Umgebung bei Temperaturänderungen verschieben. Die Gegenkonstruktion muss über den tatsächlichen Temperaturbereich die vorgesehene Spiel- oder Haltefunktion aufweisen. Lokalisierungsmaße bei Raumtemperatur und ein einzelner Ausdehnungskoeffizient allein lösen dieses Montageverhalten nicht.

Besprechen Sie die Teileanforderungen

C10100-Komponenten in thermischen, HF- und Leiterbaugruppen

Eine Montageplatte im vorgesehenen Wärmeübertragungspfad

Eine Platte kann die gestützte Komponente mit der nächsten thermischen Schnittstelle verbinden. Ihr Montagemuster und eventuelle erhabene Flächen müssen den vorgesehenen Pfad durch das verbleibende Kupfer freihalten. Eine zur Zugänglichkeit hinzugefügte Aussparung oder Entlastung muss mit dieser Kontaktfläche abgestimmt werden, statt allein nach dem Aspekt der Bearbeitungsbequemlichkeit beurteilt zu werden.

Ein ausgehöhlter Körper, der um seine internen Komponenten herum montiert wird

Ein ausgehöhlter HF-Körper muss zulassen, dass der vorgesehene Einsatz, der Deckel und die Verbindungshardware nacheinander eingebaut werden können. Eine Vertiefung, die von der offenen Oberseite aus bearbeitet werden kann, erfordert möglicherweise trotzdem einen anderen Zugangsweg, sobald der Deckel oder eine benachbarte Baugruppe montiert ist. Der freigegebene Körper umfasst diesen Montageraum, ohne jedoch ein HF-Abstimmungsergebnis zu implizieren.

Ein Flanschkörper, der an einer Fügeverbindung installiert wird

Der Körper benötigt einen Einbau- und Ausbauweg, bei dem nicht gegen seine Fügefläche gehebelt werden muss. Angrenzende Befestigungselemente und umgebende Hardware können diesen Weg bestimmen. Die maschinell hergestellte Positioniergeometrie stellt die vorgesehene Schnittstelle bereit; Dichtung und etwaige System-Leckakzeptanz bleiben separat definiert.

Ein Leiter in Kombination mit einem isolierenden Element

Ein Leiterstift muss in das vorgesehene isolierende oder tragende Element eintreten, ohne sich auf eine nicht spezifizierte Montagekraft zu stützen. Die Einführgeometrie und die Montagereihenfolge folgen den Anforderungen dieses Elements. Die metallische Komponente allein begründet weder die Isolierung, noch die Dichtung oder die elektrische Qualifikation des zusammengesetzten Durchführungsbauteils.

C10100-Oberflächenzustand, Reinigung und Schutz

Definierte Kontaktfläche, getrennt von einer äußeren Handhabungszone auf einer Montageplatte

Spezifizierte, spanabhebend hergestellte Flächen

Eine Fügefläche, eine passgenaue Bohrung oder eine Montagefläche kann im spanabhebend hergestellten Zustand belassen werden, sofern sie die geforderte Oberflächentextur und Kantenanforderungen erfüllt. Die Kontaktzone wird gesondert von einem externen Halte- oder Handhabungsbereich identifiziert, sodass Markierungen, die im letzteren akzeptiert werden, die funktionale Oberfläche nicht definieren.

Ausgewählte Nachbearbeitung ohne Verlust des Profils

Polieren oder eine andere inbegriffene Oberflächenbearbeitung erfolgt gemäß der festgelegten Abdeckung und Textur. Dabei bleibt die spezifizierte Flächengrenze, die Ecken sowie das Positionierungsprofil erhalten, anstatt sämtliche Übergänge unkritisch zu glätten. Die Reinigung und Schutzbehandlung dieser Fläche sind als eigenständige Arbeitsschritte festgelegt und dokumentiert, ergänzend zur Angabe der Rauheitsanforderung.

Reinigungsumfang und der gelieferte Zustand

Die erforderliche Reinigungsroute legt die zu liefernden Oberflächen und deren Zustand fest. Für ein vakuumseitiges Teil sind Handhabungsrückstände und Werkstoffauswahl separate Aspekte. Jede spezifizierte Reinigungsverifikation oder nachfolgende thermische Vorbehandlung ist ausdrücklich im vereinbarten Umfang enthalten und wird nicht allein aus der C10100-Werkstoffklasse abgeleitet.

Schutz nach der erforderlichen Reinigung

Die Handhabungs- und Verpackungsanordnung erhält den vereinbarten Lieferzustand auf den festgelegten Flächen bei. Teile werden dort unterstützt und getrennt, wo Kontakt keine funktionale Fläche beschädigen kann. Die Kennzeichnung erfolgt außerhalb gesperrter Zonen; der spezifizierte Schutz bleibt bis zum vereinbarten Übergabetermin erhalten.

C10100-Werkstoff, Geometrie und Oberflächenfreigabe

Montagefläche und Durchgangsbohrung als Referenzflächen mit separater Geometrie, Werkstoff- und Reinheitsfreigabe

Werkstoffidentität und das bestellte Produkt

Die Dokumentation enthält die Angabe UNS C10100, die dazugehörige Produktspezifikation, den gelieferten Zustand und die Herkunftsidentifikation. Erforderliche chemische Analysen oder sonstige Werkstoffprüfungen beziehen sich ausschließlich auf dieses bestellte Produkt. Eine kurze Bezeichnung ‚C101‘ allein wird nicht verwendet, um eine mehrdeutige Benennung zu klären oder eine andere Rohform zu zertifizieren.

Abmessungen im freigegebenen Zustand

Wir prüfen die spezifizierten Flächen, Bohrungen, Schulterverhältnisse und Hohlraummerkmale im vom Zeichnungsstand geforderten Trag- und Endbearbeitungszustand. Ein später einzubeziehender thermischer oder oberflächlicher Arbeitsschritt wird bereits in dieser Freigabestufe berücksichtigt. Eine Messung am früheren Rohling wird nicht einfach als Endergebnis übernommen.

Definierte Oberflächen- und Anwendungstests

Oberflächentextur, Nachweise für die erforderliche Sauberkeit sowie gegebenenfalls separat festgelegte Anwendungstests folgen ihrer vereinbarten Abnahmegrundlage. Das Angebot benennt den Umfang der enthaltenen Arbeiten und die Verantwortung für zusätzliche Prüfungen. Ein dimensionsgerechter Nachweis zertifiziert kein montiertes Vakuum-, HF- oder kryogenes System.

Was beeinflusst die Kosten für die Bearbeitung von C10100-Kupfer?

Produktform und Werkstoffzustand

Eine Platte, ein runder Rohling und ein stark ausgehöhlter Körper nutzen das Material unterschiedlich. Die geforderte Produktform, der Zustand, Nachweise für Verunreinigungen sowie Herkunftsbeschränkungen wirken sich bereits vor dem Schneiden der fertigen Geometrie auf die Auswahl und Beschaffung des Rohlings aus.

Erhaltene Wände und Zugänglichkeit von Merkmalen

Eine breite dünne Fläche, ein tiefer Hohlraum und eine Bohrung neben einem Flansch erfordern unterschiedliche Aufspannung und Werkzeugzugänglichkeit. Die Reihenfolge des Bearbeitens und Freigebens kann zusätzliche Aufspannungen notwendig machen, die über die sichtbare Anzahl der Merkmale hinausgehen. Diese Anforderungen bestehen auch dann, wenn die äußere Komponentenumhüllung einfach ist.

Oberflächenzustand und erforderliche Aufzeichnungen

Ausgewählte Nachbearbeitungsschritte, eine vereinbarte Reinigungsroute, eingeschränkte Handlungsbereiche sowie erforderliche Aufzeichnungen stellen definierte Arbeitsleistungen dar. Jeder zusätzliche Anwendungstest wird innerhalb seines angegebenen Umfangs separat kalkuliert. Die OFE-Bezeichnung des Werkstoffs ersetzt diese Maßnahmen nicht.

Menge mit unveränderter Definition

Programmierung, Vorbereitung der Aufspannung sowie Erstteilprüfungen können bei identischen Komponenten innerhalb eines Durchlaufs gemeinsam genutzt werden. Unterschiedliche Hohlräume, Leiterenden oder Oberflächenzustände behalten ihre jeweils eigene Vorbereitung bei. Ein wiederholtes Teil basiert auf der genehmigten Zeichnung und dem vereinbarten Werkstoffzustand.

Vom OFE-Kupfer-Muster zu Serienteilen

Legen Sie die Anordnung der Komponente fest

Ein erstes Komponentenmuster prüft Montage, Zugänglichkeit für die Montage sowie die vorgesehene Flächen- oder Leitergeometrie. Änderungen werden in die freigegebene Definition eingearbeitet, bevor die restliche Menge in derselben Anordnung hergestellt wird.

Stellen Sie den endgültigen gelieferten Zustand dar

Das repräsentative Komponentenmuster folgt dem vorgesehenen Rohmaterialzustand sowie der enthaltenen Oberflächen- oder Wärmebehandlungsroute. Wo Reinigung und geschütztes Handling erforderlich sind, wird dieser gelieferte Zustand gemeinsam mit der Geometrie bewertet – nicht allein anhand eines unbearbeiteten Rohlings.

Freigabe der Losgrundlage

Die Produktspezifikation, die Zeichnungsrevision, der Zustand, die Oberflächenzonen sowie die erforderlichen Abnahmedokumente definieren den Fertigungsdurchlauf. Vereinbarte Änderungen werden Bestandteil dieser Grundlage, sodass die Serienteile nicht von einer nicht dokumentierten Anpassung an ein Einzelmuster abhängen.

Steuerung eines Ersatz- oder Wiederholungsteils

Eine geänderte Rohmaterialform, Herkunft, Zustandsangabe oder Reinigungsroute wird gegenüber der akzeptierten Komponentendefinition identifiziert. Dadurch können die betroffenen Material- und Oberflächenanforderungen behandelt werden, bevor ein optisch ähnliches Ersatzteil in dieselbe Montage eingeht.

FAQs zur C10100-OFE-Kupfer-Bearbeitung

Ist die alte britische Bezeichnung C101 identisch mit der UNS-C10100-Bezeichnung für sauerstofffreies Kupfer (OFE)?

Nein. Der Vergleich des Copper Information Center ordnet das alte britische C101 Cu-ETP / CW004A zu, während Cu-OFE als CW009A geführt wird. Der Geltungsbereich dieser Seite ist ausschließlich UNS C10100 OFE. Eine Zeichnung oder Bestellung, die allein die Kurzbezeichnung C101 enthält, erfordert vor der Beschaffung die Klärung des beabsichtigten Bezeichnungssystems; der Kurzname darf nicht stumm eine ETP-Anforderung in OFE umwandeln oder umgekehrt.

Wie kann Kupfer eine Leitfähigkeit von 101 % IACS aufweisen, ohne reiner als 100 % zu sein?

IACS ist ein Leitfähigkeitsvergleich, keine Reinheitsangabe in Prozent. Der 100-%-Bezugswert wurde für geglühtes Kupfer bei 20 °C festgelegt; modernes hochleitfähiges Kupfer kann diesen Bezugswert übertreffen. Der IACS-Wert von 101 % bedeutet daher nicht einen Kupfergehalt von 101 %. Chemische Zusammensetzung und elektrische Leitfähigkeit bleiben getrennte Anforderungen mit eigenen angegebenen Einheiten und Prüfbedingungen.

Legt die elektrische Leitfähigkeit bei Raumtemperatur die tieftemperaturbedingte thermische Leistung eines C10100-Bauteils fest?

Nein. Das NIST bewertet die Tieftemperatur-Eigenschaften von Kupfer unter Bezugnahme auf das Residual Resistivity Ratio (RRR), da die reinheitsbedingte Restwiderstandswirkung das Ergebnis beeinflusst. Das tieftemperaturbedingte thermische Verhalten wird anhand des RRR oder einer anderen tieftemperaturbezogenen Messgröße für das tatsächlich gelieferte Material charakterisiert. Falls eine bestimmte Tieftemperatur-Leistung oder ein spezifischer RRR gefordert ist, müssen diese Anforderung sowie die entsprechenden Materialnachweise für das tatsächlich gelieferte Material festgelegt werden.

Stellt das Bestehen eines Helium-Dichtheitstests zugleich eine akzeptable Ausgasung sicher?

Nein. Dichtheit und aus Oberflächen oder im Material eingeschlossene Gase sind unterschiedliche Freigabekriterien. Die CERN-Vakuumfreigabediskussion behandelt Dichtheitstests, Ausgasung und Kontaminationsanalyse separat. Ein Bauteil oder eine Baugruppe benötigt daher möglicherweise mehr als nur ein Dichtheitsprüfungsresultat, wenn die Spezifikation ihre Gasbelastung begrenzt. Die erforderlichen Prüfungen und Grenzwerte gehören zu dieser Anwendung – nicht allein zur Bezeichnung C10100.

Lässt sich das im Datenblatt angegebene Biegeverhältnis von null auf eine dicke, bearbeitete Kupferanschlusslasche übertragen?

Nein. Die von KME genannten Biegeverhältniswerte für 90°-Biegungen gelten für gewalzte Bänder mit einer Dicke von maximal 0,50 mm und einer spezifizierten Biegerichtung. Sie qualifizieren weder eine dicke, bearbeitete Klemme noch eine andere Halbzeugform für dieselbe Biegung. Geometrie, Zustand und geforderte Umformfreigabe erfordern stattdessen die jeweils zutreffenden Nachweise – nicht die Übertragung eines Tabellenwerts aus einem Banddatenblatt.

Kann ein übliches Schutzöl auf ein gereinigtes, vakuumseitiges Bauteil aufgetragen werden?

Nur, wenn die vereinbarte Reinigung und der Lieferweg dies zulassen. Öle und Handhabungsrückstände können Kontamination und Gasbelastung verursachen; eine für normale Lagerung geeignete Schutzbehandlung ist nicht automatisch für eine vakuumseitige Oberfläche geeignet. Die vereinbarte Handhabungs- und Verpackungsmethode muss den geforderten Lieferzustand bewahren – statt nach der Reinigung eine nicht genehmigte Schicht hinzuzufügen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr C10100-OFE-Kupferbauteil

Senden Sie die passende Zeichnung und das Modell, die vollständige Material- und Produktspezifikation, den geforderten Halbzeugzustand sowie die Menge. Kennzeichnen Sie die funktionsrelevanten Flächen, die einzubeziehenden Oberflächen- oder Wärmeleitwege sowie die erforderlichen Sauberkeits- oder Freigabedokumente, damit wir das definierte Bauteil kalkulieren können.

C10100-Material- und Anwendungsreferenzen

Benannte Materialdaten sowie die hier verwendeten spezifischen Bezeichnungen, Temperaturen und Unterscheidungen zur Vakuumfreigabe.

  1. Copper Development Association – Datenblatt für KnetkupferChemische Zusammensetzung und Verunreinigungsgrenzwerte für C10100 einschließlich des maximal zulässigen Sauerstoffgehalts und des Hinweises auf die Leitfähigkeit im weichgeglühten Zustand; Revision vom 13. Mai 2026.
  2. KME – Cu-OFE / UNS C10100-DatenblattMechanische Kennwerte für gewalztes EN 1652, informativ angegebene Werte sowie getrennte typische physikalische Eigenschaften im weichgeglühten Zustand; interne Revision Oktober 2020.
  3. Copper Information Center – Werkstoffbezeichnungen und IACSUnterschiede zwischen der alten britischen Bezeichnung C101 und der Cu-OFE-Nomenklatur sowie die Angabe der Leitfähigkeit bezogen auf den International Annealed Copper Standard (IACS).
  4. NIST und CERN – Tieftemperatur-Eigenschaften und VakuumverträglichkeitBradley und Radebaugh zu kupferspezifischen Eigenschaften, die vom Residual Resistivity Ratio (RRR) abhängen; Bregliozzi zu unterschiedlichen Anforderungen an Dichtheit, Ausgasung und Kontamination.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB