På denna sida
En femaxlig maskin kan ha en högre timpris och ändå producera en billigare del om den eliminerar tillräckligt med hantering, installationsändringar eller bearbetningstid. Den kan också öka kostnaden utan att ge någon användbar besparing. Jämförelsen beror på den fullständiga bearbetningsvägen för samma färdiga del, i den mängd du faktiskt avser att beställa.
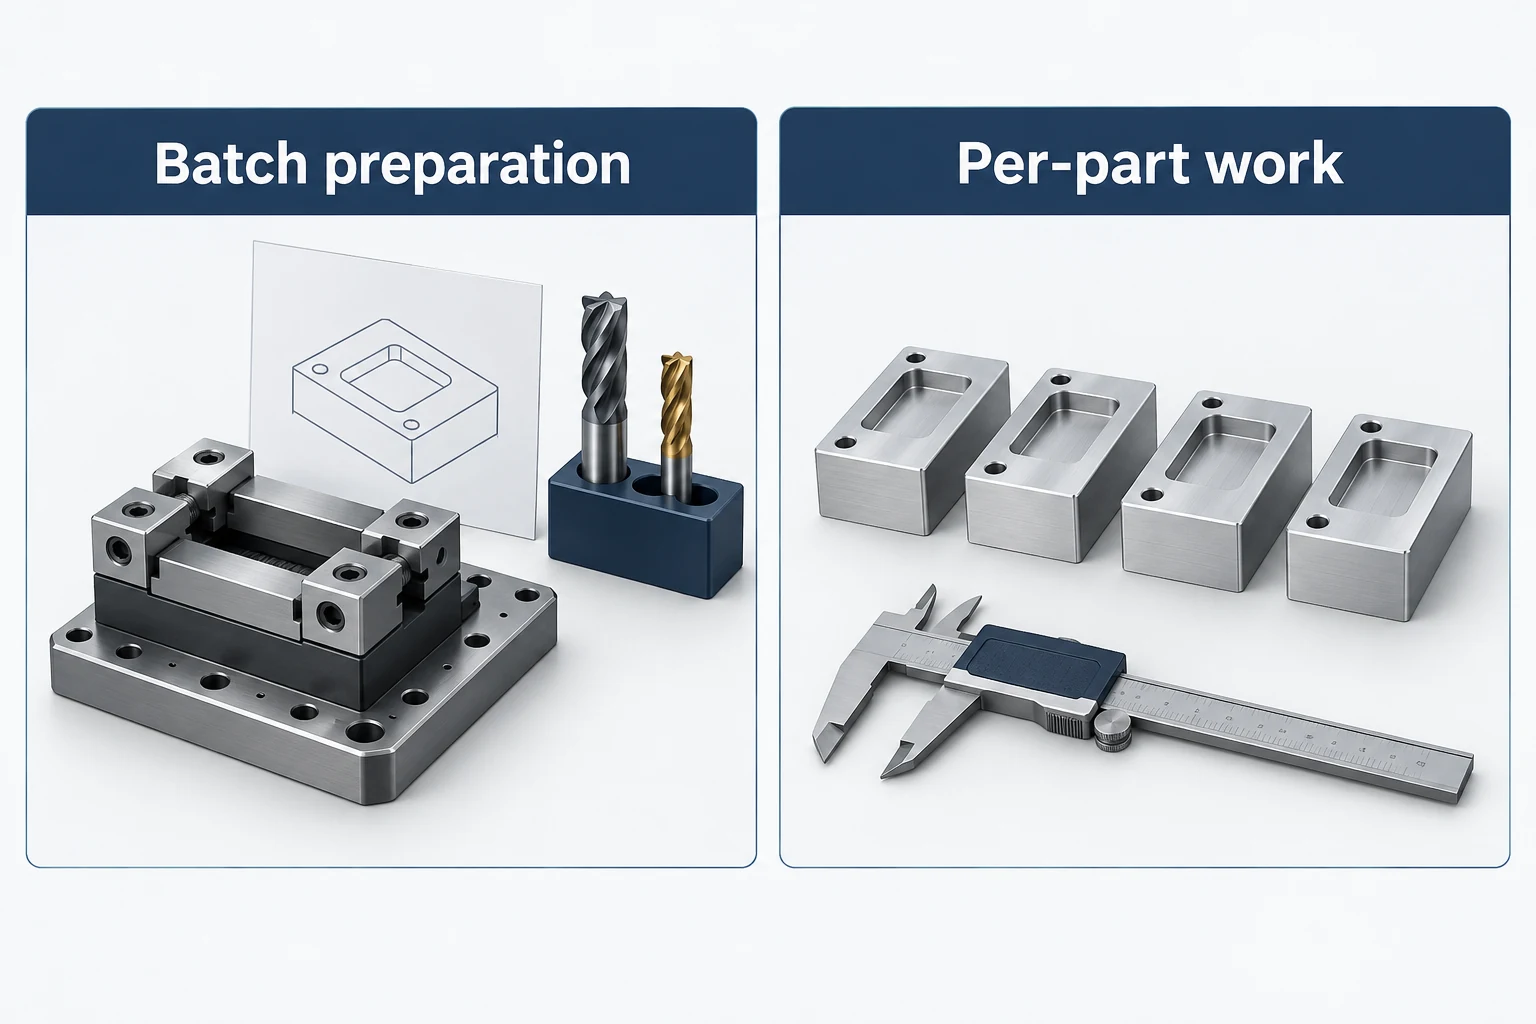
För att uppskatta femaxlig CNC-bearbetningskostnad separerar du parti-förberedelse från återkommande arbete, omvandlar maskintid i minuter till kostnad och inkluderar operationerna efter den huvudsakliga fräsningen. Exemplet nedan visar hur resultatet förändras med parti-storlek och cykeltid.
Jämför genomförbara bearbetningsvägar för samma komponent
En blockformad del med hål och fickor på flera ytor kan kräva upprepad omklamping på en treaxlig fräs. Rotationspositionering kan exponera dessa ytor medan blocket förblir fastspänt. Detta kan eliminera hantering och arbetet med att lokalisera om delen. En enkel platta som fräsas från en tillgänglig riktning kan få liten nytta av de extra axlarna. [1]
Skilj mellan maskinen och bearbetningsläget. Indexerad 3+2-bearbetning och samtidig femaxlig bearbetning kan utföra olika operationer på samma del. Fastvinklade hål kan vara lämpliga för 3+2; en kontur som drar nytta av förändrad verktygsriktning kan motivera samtidig rörelse. Fråga vilka operationer som skapar besparingen istället för att specificera kontinuerlig femaxlig bearbetning för hela jobbet. [2]
Vad ingår i en kostnadsuppskattning för femaxlig bearbetning?
Programmering och verifiering är verkliga förberedelsearbeten: den planerade rörelsen måste passa maskinen, verktygen, råmaterialet och spännanordningen. Spännanordningen måste även ha tillräckligt med clearance för indexering utan att försämra stödet. Ett kort verktyg hjälper endast om hela monteringen kan nå detaljen. [2] [3]
| Kostnadspost | Vad som ska inkluderas | Fråga om femaxlig bearbetning |
|---|---|---|
| Parti-förberedelse | Programmering, verifiering, förberedelse av spännanordning och maskininstallation | Vad skiljer de föreslagna vägarna åt? |
| Råmaterial och verktyg | Specificerat material och tillstånd, spännutrymme, verktygsanvändning | Kräver spännanordningen extra råmaterial eller en förberedande fräsning? |
| Maskintid | Skärning, indexeringsrörelser, verktygsbyten och andra inkluderade cykelrörelser | Är uppskattningen en fullständig cykel eller endast skärtiden? |
| Hantering och efterföljande operationer | Laddning, avburkning, omklamping och bearbetning av täckta ytor | Hur är klämytan slutförd? |
| Godkännande och leverans | Krävd inspektion, dokumentation, ytbehandling, förpackning och omfattning av leverans | Prissätts båda tillvägagångssätten till samma leveransstatus? |
En hållfunktion kan kräva arbete före och efter huvudcykeln. NTMA:s diskussion om spännutrustning beskriver exempelvis förberedelse av en svansfjädring i råmaterialet och borttagning av den efter att de övriga ytorna bearbetats. Räkna in dessa operationer när denna spännstrategi används; “fem sidor i en monteringsställning” är inte ett fullständigt kostnadsuttalande för delen. [1]
Bygg upp kostnadsuppskattningen utifrån fasta och återkommande arbetsmoment
För en enda serie är en användbar utgångsmodell:
Uppskattad styckkostnad = F ÷ Q + R × t ÷ 60 + V
- F: förberedelsekostnad som debiteras denna serie, i USD.
- Q: antal godkända delar i serien.
- R: tillämplig maskintimkostnad, i USD per timme.
- t: inkluderad maskintid per del, i minuter.
- V: andra återkommande kostnader per del, i USD.
För flera maskiner eller operationer summera deras individuella R × t ÷ 60-belopp. Inkludera en kostnad endast en gång: om timkostnaden redan omfattar operatörens tid eller verktygsanvändning ska den inte läggas till igen i V. Allokera separata minimikostnader per serie till F; håll tydligt uteslutna frakt- eller andra avgifter synliga utanför modellen.
En genomarbetad jämförelse: när den högre timtaxan ger avkastning
Antagna inmatningar, i USD. Båda tillvägagångssätten ger samma godkända del. Det finns en enda produktionsomgång, inga underkända delar eller omarbete, och inga ändringar i kraven. Tidsuppgifterna inkluderar alla maskinoperationer i varje tillvägagångssätt. Övrig återkommande arbetsinsats antas vara lika; frakt, skatter och separat tillämpade kommersiella avgifter är uteslutna.
| Antagna indata | 3-axligt tillvägagångssätt | 5-axligt tillvägagångssätt |
|---|---|---|
| Förberedelse F | $300 per serie | $500 per serie |
| Maskintimkostnad R | $90/timme | $150/timme |
| Maskintid t | 20 minuter/del | 10 minuter/del |
| Maskinkostnad R × t ÷ 60 | $30/del | $25/del |
| Övriga återkommande kostnader V | $20/del | $20/del |
Det treaxliga tillvägagångssättet kostar $300 ÷ Q + $50 per del. Det femaxliga tillvägagångssättet kostar $500 ÷ Q + $45. Den återkommande besparingen på $5 måste först täcka den ytterligare förberedelsekostnaden på $200.
| Godkänd batchstorlek Q | 3-axlig styckkostnad | 5-axlig styckkostnad |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
Tillvägagångssätten är kostnadsneutrala vid ($500 − $300) ÷ ($50 − $45) = 40 delar med dessa inmatningar.
Ändra nu endast den femaxliga cykeltiden till 12 minuter. Då blir maskinkostnaden $30 per stycke, vilket motsvarar treaxlig bearbetning. Eftersom det inte finns någon återkommande besparing som kan täcka de extra $200, förblir den dyrare vid varje ändlig batchstorlek under dessa antaganden. Kontrollera tidsuppskattningen innan du litar på skärningspunkten.
Om provresultat avslöjar underkända delar eller omarbete, återberäkna kostnaden med hjälp av den totala kostnaden för att leverera Q godkända delar. Räkna inte in underkända delar i levererad mängd och anta inte att färre inställningar eliminerar skrot. En modell förklarar en jämförelse; leverantörens offrade pris måste fortfarande ange dess omfattning.
Minska arbete som komponenten inte behöver
Börja med de dyraste operationerna som identifierats i bearbetningsvägen. Den användbara förändringen är den som tar bort arbete utan att påverka funktion eller godkännande.
- Använd den enklaste lämpliga rörelsen. Behåll operationer med fast orientering där de ger tillräcklig tillgänglighet. Reservera samtidig bearbetning för ett tydligt fördelaktigt tillfälle vad gäller tillgänglighet eller ytkontakt.
- Granska spänning och tillgänglighet tillsammans. En godkänd spännutrymmesmarginal kan förenkla spännanordningen, men inkludera dess borttagning. Undvik att byta en billig spännanordning mot svår slutförning eller en otillgänglig yta.
- Behåll krävd kvalitet; ifrågasätt onödig omfattning. Identifiera de funktioner som kräver strikt toleranskontroll eller en specifik ytyta. Låt konstruktionsansvarig godkänna alla reducerade krav innan omprisning sker.
- Ange realistiska produktionsfrigivningar. Ett sparad program eller en spännanordning kan spara förberedelsekostnader senare. Maskininställning, statuskontroller och versionsgranskning kan fortfarande upprepas; fråga vilka avgifter som återkommer.
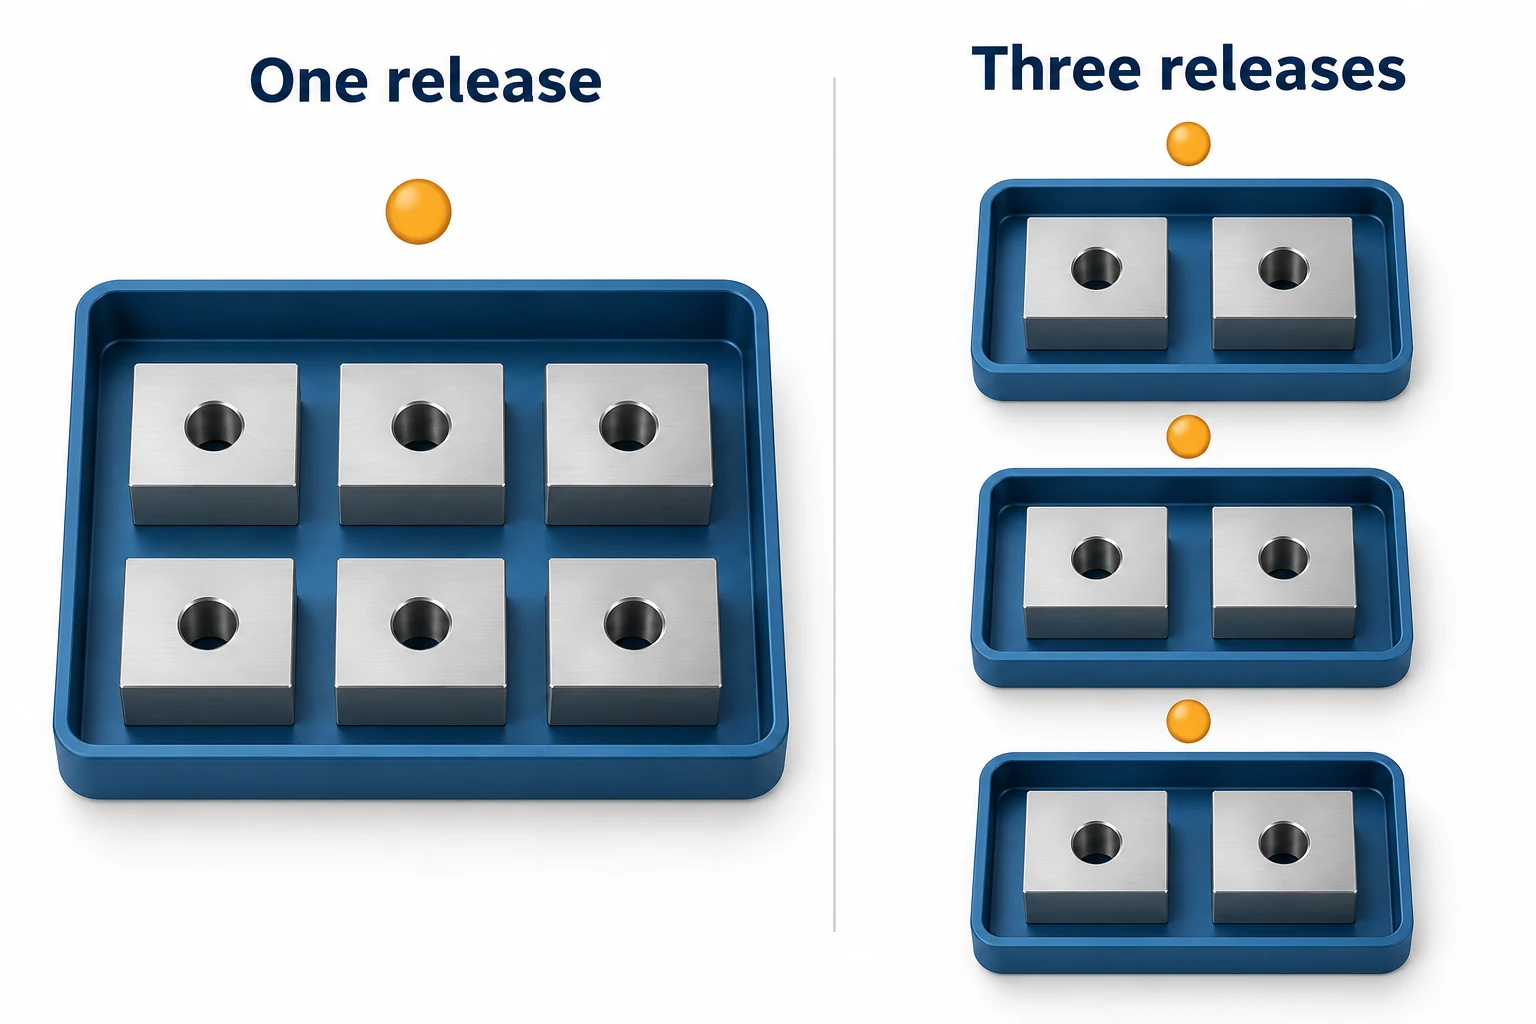
En större batch sprider förberedelsekostnaden, men innebär också att mer kapital bindes till fler delar. Använd inte en årlig prognos som Q om produktionen kommer att startas om för flera separata frigivningar. CNC-kostnads- och leverantörsvalsguide behandlar den bredare jämförelsen mellan beställningsomfattning och inköpsengagemang.
Begär ett pris som du kan jämföra
Skicka samma revision, material och tillstånd, realistiska partistorlekar, slutlig ytbehandling och godkännandekrav för varje offert. Begär den fullständiga delpriset, eventuella separata förberedelsekostnader, undantag samt villkor för återbeställningar. Leverantörer får inte avslöja sina interna timpriser; en jämförbar omfattning och en tydlig förklaring av arbetsgången är dock fortfarande användbar.
När ett förslag kostar mer ska du identifiera arbetet bakom skillnaden: en annan spännanordning, en andra inställning, ytterligare konturfinbearbetning eller krav på omfattande inspektion. När det kostar mindre ska du kontrollera vilken bearbetningsoperation eller vilket krav som ändrats. För en geometrisk granskning beskriver vår sida om femaxlig bearbetning den flertydiga och konturerade bearbetningen som ska diskuteras.
Vanliga frågor
Hur mycket kostar femaxlig CNC-bearbetning per timme?
Det finns ingen användbar universell timkostnad utan dess faktureringsgrund och inkluderad omfattning. En timkostnad kan inkludera olika komponenter för arbetslön, verktyg eller driftskostnader. Begär det fullständiga delpriset för din partistorlek; använd en timkostnad endast tillsammans med den tid och de kostnader den faktiskt täcker.
Är 3+2-bearbetning alltid billigare än samtidig femaxlig bearbetning?
Nej. 3+2 kan förenkla operationer som endast kräver fasta angreppsriktningar. Samtidig rörelse kan minska annat arbete på en lämplig kontur. Jämför programmering, verifiering, maskintid och efterföljande operationer för samma färdiga krav.
Eliminerar en återbeställning installationskostnader?
Inte nödvändigtvis. Programmering och specialtillverkade spännanordningar kan återanvändas, medan inläsning av installationen, kontroll av dess skick och bekräftelse av att den godkända revisionen fortfarande gäller kräver arbete. Kom överens med leverantören om avgifter för bevarade verktyg och återbeställningspartier.
Tekniska källor
- NTMA, The Record, februari 2014: “Användning av 5 axlar för att sänka kostnader”, sidor 24–25. Spännanordning, tillträde och ytterligare operationer; inte aktuella prisuppgifter.
- Autodesk, 5-axlig bearbetning och 3+2-axlig fräsning (5-axlig positionsbestämd) med Autodesk Fusion 360. Skärningslägen, CAM-förberedelse och verifiering.
- Haas Automation, 5-axlig förenkling, sida 2. Verktygsräckvidd, grepp och indexeringsspelrum.



