Sur cette page
Une machine à cinq axes peut comporter un tarif horaire plus élevé tout en produisant une pièce à moindre coût, à condition qu’elle élimine suffisamment de manipulations, de changements de montage ou de temps d’usinage. Elle peut aussi augmenter le coût sans apporter d’économie utile. Cette comparaison dépend de la gamme complète de fabrication de la même pièce finie, pour la quantité que vous comptez réellement commander.
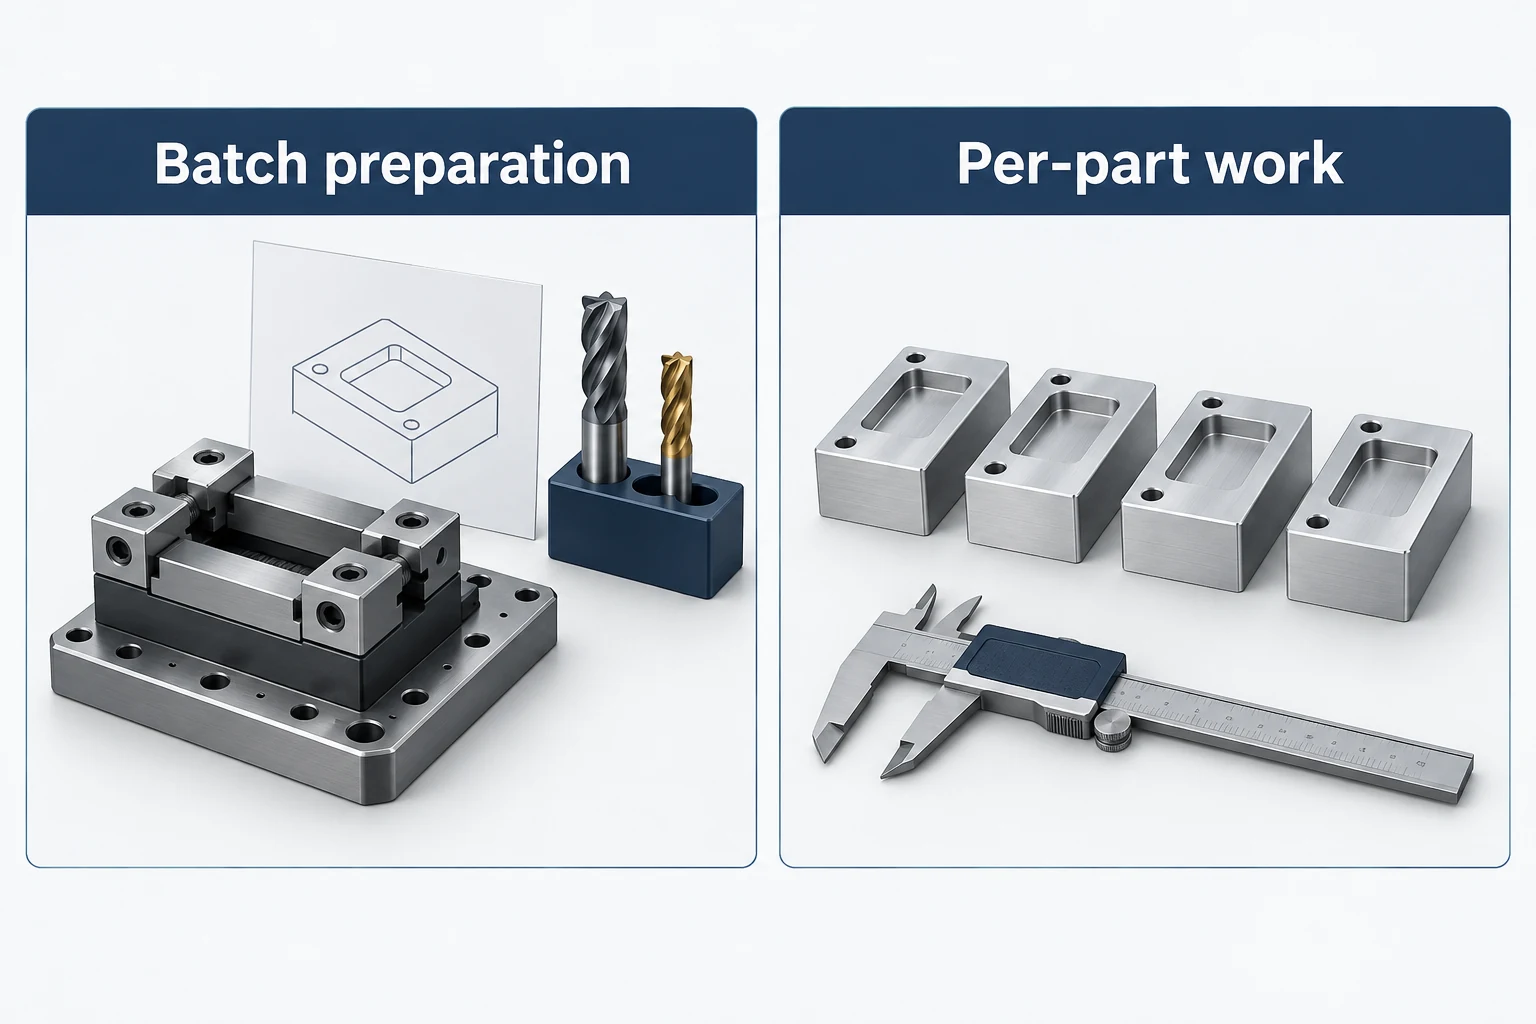
Pour estimer le coût d’usinage CNC à cinq axes, distinguez la préparation du lot du travail répétitif, convertissez les minutes-machine en coût, et incluez les opérations postérieures au cycle principal de fraisage. L’exemple ci-dessous montre comment le résultat varie selon la taille du lot et le temps de cycle.
Comparez les options de fabrication réalisables pour la même pièce
Un bloc percé et usiné avec des poches sur plusieurs faces peut nécessiter plusieurs reprises de serrage sur une fraiseuse à trois axes. Le positionnement rotatif permet de présenter ces faces tout en maintenant le bloc fixé. Cela peut supprimer les manipulations ainsi que le travail de repérage de la pièce. Une simple plaque usinée depuis une seule direction accessible peut tirer peu d’avantages des axes supplémentaires. [1]
Distinguez la machine du mode de coupe. L’usinage indexé 3+2 et l’usinage simultané à cinq axes peuvent servir à des opérations différentes sur une même pièce. Des perçages à angle fixe conviennent bien à la solution 3+2 ; une génération de contour bénéficiant d’un changement continu de direction de l’outil justifie l’usinage simultané. Interrogez-vous sur les opérations spécifiques qui génèrent l’économie, plutôt que de prescrire systématiquement une coupe continue à cinq axes pour l’ensemble de la pièce. [2]
Que doit inclure une estimation de coût à cinq axes ?
La programmation et la vérification constituent un travail réel de préparation : le mouvement prévu doit être compatible avec la machine, les outils, la matière brute et le dispositif de serrage. Le dispositif de serrage doit également offrir suffisamment de dégagement pour l’indexage, sans compromettre la rigidité de la fixation. Un outil court n’est utile que si l’ensemble complet (porte-outil + outil) parvient effectivement à atteindre la zone à usiner. [2] [3]
| Poste de coût | Ce qu’il faut inclure | Question relative à l’usinage à cinq axes |
|---|---|---|
| Préparation du lot | Programmation, vérification, préparation du dispositif de serrage et réglage de la machine | Quelles différences existent entre les gammes de fabrication proposées ? |
| Matière brute et outillage | Matériau et état spécifiés, réserve de matière pour le serrage, utilisation des outils | Le montage nécessite-t-il une réserve de matière supplémentaire ou une passe de préparation ? |
| Temps machine | Coupe, indexage, changements d’outils et autres mouvements cycliques inclus | L’estimation correspond-elle à un cycle complet ou uniquement au temps de coupe ? |
| Manutention et opérations ultérieures | Chargement, ébavurage, re-serrage et usinage des faces recouvertes | Comment la face de serrage est-elle finie ? |
| Acceptation et livraison | Inspection requise, documents, finition, emballage et étendue de la livraison | Les deux procédés sont-ils chiffrés pour le même état à la livraison ? |
Un élément de maintien peut nécessiter des opérations avant et après le cycle principal. La discussion de la NTMA sur les systèmes de maintien, par exemple, décrit la réalisation d’une queue d’aronde dans la matière brute, puis son retrait une fois les autres faces usinées. Comptabilisez ces opérations lorsque cette stratégie de montage est utilisée ; l’expression « cinq faces en un seul montage » ne constitue pas une déclaration complète du coût de la pièce. [1]
Établissez l’estimation à partir des travaux fixes et récurrents
Pour un lot, un modèle de départ utile est :
Coût unitaire estimé = F ÷ Q + R × t ÷ 60 + V
- F : préparation facturée à ce lot, en dollars.
- Q : nombre de pièces acceptées dans le lot.
- R : taux horaire machine applicable, en dollars par heure.
- t : minutes machine incluses par pièce.
- V : autre coût récurrent par pièce, en dollars.
Pour plusieurs machines ou opérations, additionnez leurs montants individuels R × t ÷ 60. Comptabilisez un coût une seule fois : si le taux couvre déjà le temps opérateur ou l’utilisation des outils, ne l’ajoutez pas à nouveau dans V. Affectez les frais minimums par lot séparément à F ; conservez visibles, en dehors du modèle, les frais de transport ou autres exclus explicitement.
Comparaison détaillée : quand le taux plus élevé se justifie
Entrées supposées, en USD. Les deux itinéraires produisent la même pièce acceptée. Il y a un seul lot de production, aucune pièce rejetée ni aucune reprise, et aucune modification des exigences. Les durées indiquées incluent l’ensemble des opérations machines de chaque itinéraire. Les autres tâches récurrentes sont supposées identiques ; les frais de transport, les taxes et les frais commerciaux appliqués séparément sont exclus.
| Données d’entrée supposées | Gamme à 3 axes | Gamme à 5 axes |
|---|---|---|
| Préparation F | $300 par lot | $500 par lot |
| Taux machine R | $90/heure | $150/heure |
| Temps machine t | 20 minutes/pièce | 10 minutes/pièce |
| Coût machine R × t ÷ 60 | $30/pièce | $25/pièce |
| Autre coût récurrent V | $20/pièce | $20/pièce |
La gamme à trois axes coûte $300 ÷ Q + $50 par pièce. La gamme à cinq axes coûte $500 ÷ Q + $45. Son économie récurrente de $5 doit d’abord permettre de récupérer $200 de préparation supplémentaire.
| Quantité acceptée par lot Q | Coût unitaire à 3 axes | Coût unitaire à 5 axes |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
Les itinéraires atteignent le seuil de rentabilité à ($500 − $300) ÷ ($50 − $45) = 40 pièces avec ces entrées.
Modifiez désormais uniquement le cycle à cinq axes pour qu’il soit de 12 minutes. Son coût machine devient alors de $30 par pièce, identique à celui de la gamme à trois axes. En l’absence d’économie récurrente permettant de compenser les $200 supplémentaires, il demeure plus coûteux à toute taille de lot finie dans le cadre de ces hypothèses. Vérifiez l’estimation du temps avant de vous fier au point de croisement.
Si les résultats des essais révèlent des pièces défectueuses ou nécessitant une retouche, reconstruisez le calcul en utilisant le coût total requis pour livrer Q pièces acceptées. Ne comptez pas les pièces rejetées dans la quantité livrée, ni ne supposez qu’un nombre réduit de montages élimine les rebuts. Un modèle explique une comparaison ; le prix proposé par le fournisseur doit toutefois toujours préciser sa portée.
Réduire les opérations inutiles sur la pièce
Commencez par les opérations les plus coûteuses identifiées dans la gamme de fabrication. La modification utile est celle qui supprime du travail tout en préservant la fonction et l’acceptabilité.
- Utilisez le mouvement le plus simple adapté à la tâche. Conservez les opérations à orientation fixe là où elles assurent un accès suffisant. Réservez l’usinage simultané aux cas où un bénéfice identifiable d’accès ou de contact surfacique le justifie.
- Examinez conjointement la fixation et l’accès. Une réserve de matière pour le serrage approuvée peut simplifier le montage, mais incluez son retrait. Évitez d’échanger un montage peu coûteux contre une finition difficile ou une surface inaccessible.
- Conservez la qualité requise ; remettez en question toute exigence superflue. Identifiez les caractéristiques nécessitant un contrôle serré ou une finition spécifique. Obtenez l’approbation du responsable de la conception avant toute révision du prix suite à une réduction d’exigence.
- Faites chiffrer des lancements de production réalistes. Un programme ou un montage conservé peuvent réduire ultérieurement les coûts de préparation. Les réglages machines, les vérifications d’état et l’examen des révisions peuvent toutefois se reproduire ; demandez quels frais sont répétitifs.
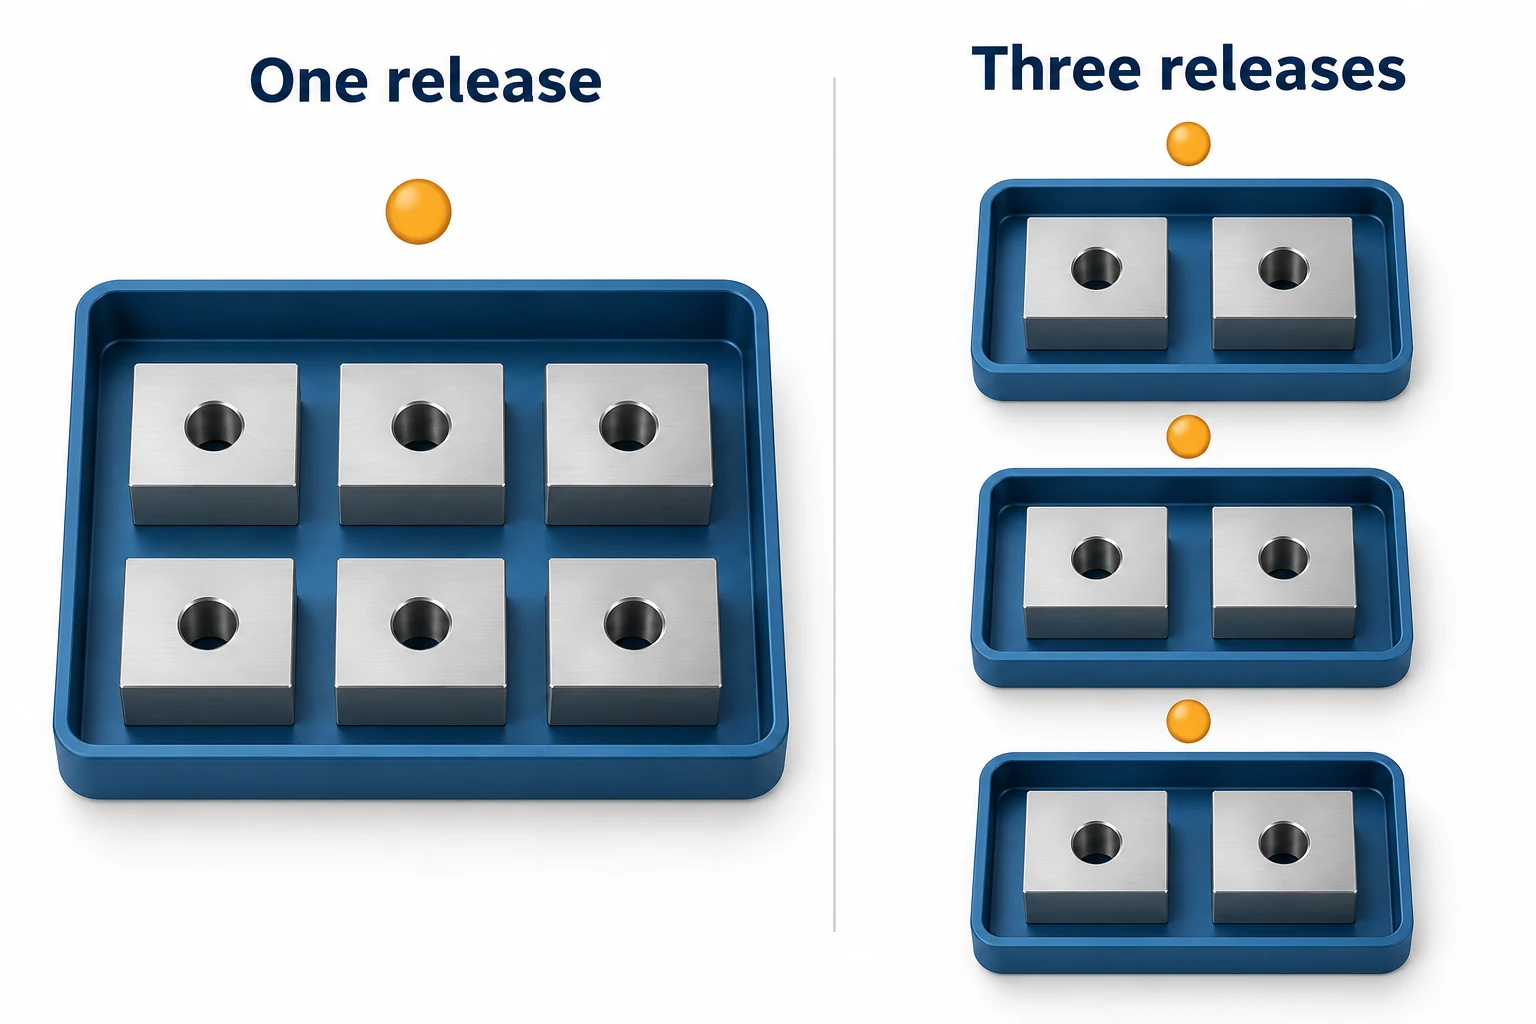
Un lot plus important répartit le coût de préparation, mais il engage également davantage de fonds dans un plus grand nombre de pièces. N’utilisez pas une prévision annuelle comme quantité Q lorsque la production redémarrera pour plusieurs lancements distincts. Le CNC guide sur les coûts et la sélection des fournisseurs couvre la comparaison plus large de l’étendue de la commande et des engagements d’achat.
Demandez un prix que vous pouvez comparer
Envoyez pour chaque devis la même révision, le même matériau et le même état, des quantités de lot réalistes, la finition finale et les exigences d’acceptation. Demandez le prix complet de la pièce, tous les frais de préparation séparés, les exclusions et les conditions applicables aux commandes répétées. Les fournisseurs ne divulguent pas nécessairement leurs taux horaires internes ; toutefois, une étendue comparable et une explication claire du processus restent utiles.
Lorsqu’une proposition coûte plus cher, identifiez le travail à l’origine de cette différence : un montage différent, une deuxième mise en position, une finition de contour supplémentaire ou une exigence d’inspection plus poussée. Lorsqu’elle coûte moins cher, vérifiez quelle opération ou quelle exigence a changé. Pour un examen géométrique, notre page dédiée à l’usinage à cinq axes décrit les travaux multi-faces et contournés à discuter.
Questions fréquemment posées
Quel est le coût horaire de l’usinage CNC à cinq axes ?
Aucun taux universel n’est utile sans sa base de facturation et son étendue incluse. Un taux peut intégrer des composantes différentes de main-d’œuvre, d’outillage ou de frais généraux. Demandez le prix complet de la pièce pour votre quantité de lot ; n’utilisez un taux horaire que s’il couvre effectivement le temps et les coûts concernés.
L’usinage 3+2 est-il toujours moins coûteux que l’usinage simultané à cinq axes ?
Non. L’usinage 3+2 peut simplifier des opérations nécessitant uniquement des directions d’approche fixes. Un mouvement simultané peut réduire d’autres opérations sur un contour adapté. Comparez la programmation, la vérification, le temps-machine et les opérations ultérieures pour les mêmes exigences finales.
Une commande répétée élimine-t-elle systématiquement les frais de mise en place ?
Pas nécessairement. La programmation et les montages dédiés peuvent être réutilisables, tandis que l’installation du montage, la vérification de son état et la confirmation de la révision approuvée nécessitent tout de même du travail. Convenez avec le fournisseur des frais liés aux outillages conservés et aux lots répétés.
Sources techniques
- NTMA, The Record, février 2014 : « Utiliser 5 axes pour réduire les coûts », pages 24–25. Montage, accessibilité et opérations supplémentaires ; ne fournit pas de données actuelles sur les prix.
- Autodesk, Usinage à 5 axes et Fraisage à 3+2 axes (positionnel à 5 axes) avec Autodesk Fusion 360. Modes d’usinage, préparation CAM et vérification.
- Haas Automation, 5-Axis Simplified, page 2. Portée de l’outil, serrage et dégagement pour indexage.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


