In questa pagina
Una macchina a cinque assi può avere una tariffa oraria più elevata e produrre comunque un pezzo a costo inferiore, se riduce sufficientemente le operazioni di movimentazione, i cambi di allestimento o il tempo di lavorazione. Può però anche aumentare il costo senza generare un risparmio utile. Il confronto dipende dall’intero percorso di lavorazione per lo stesso pezzo finito, nella quantità che si intende effettivamente ordinare.
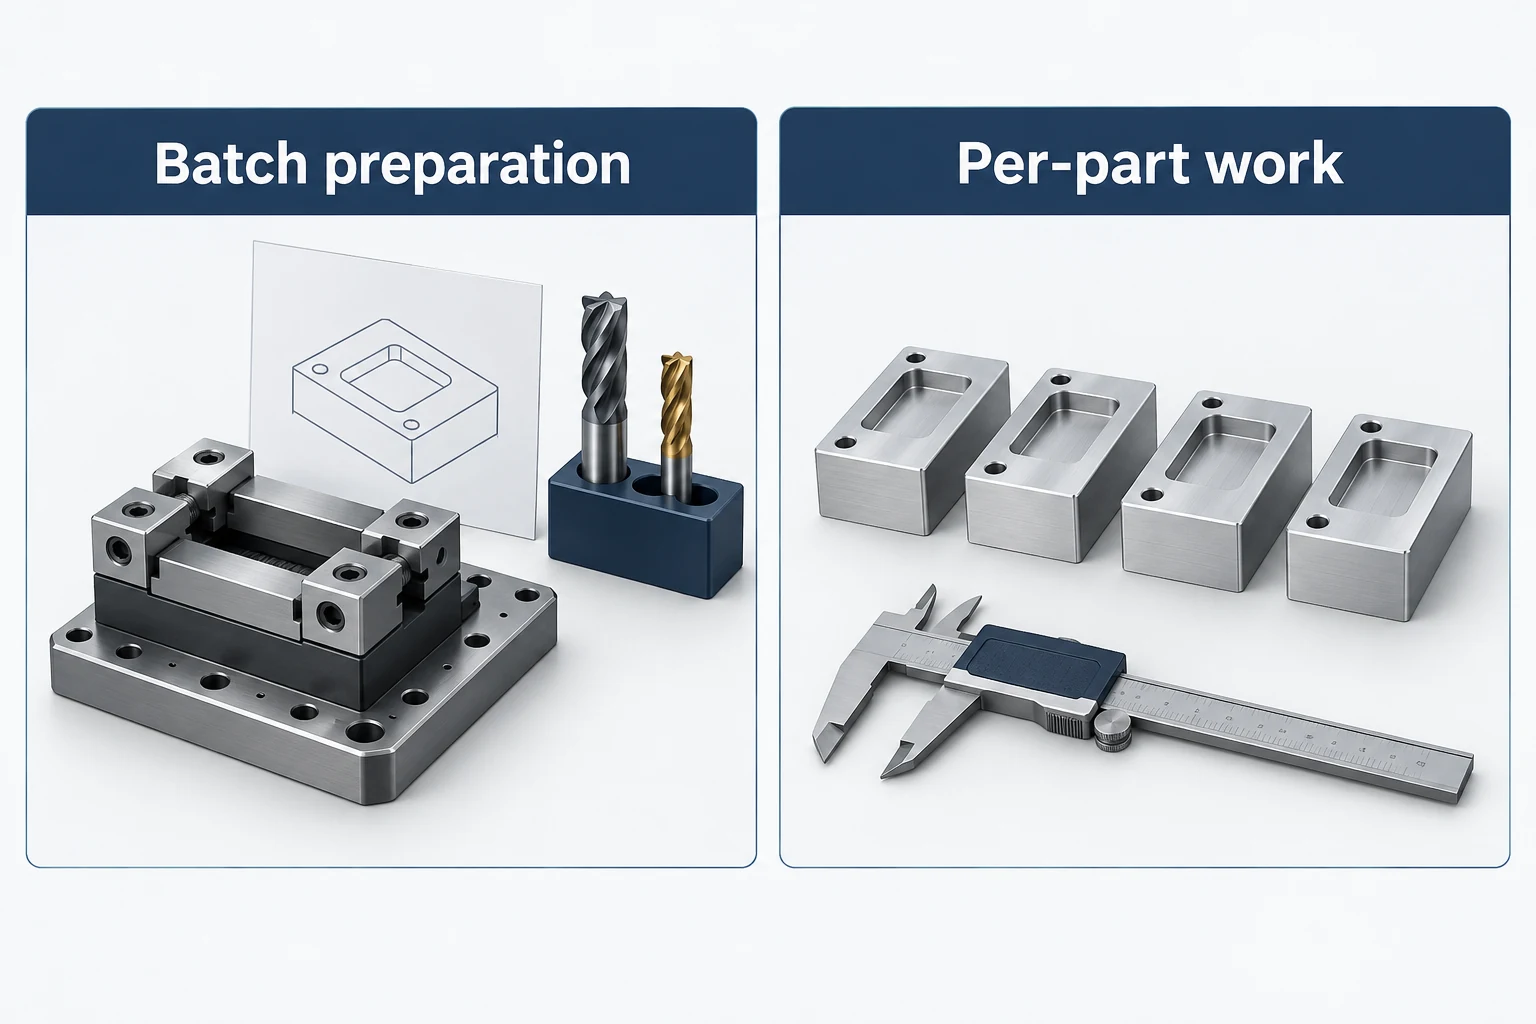
Per stimare il costo di lavorazione CNC a cinque assi, separare la preparazione del lotto dal lavoro ricorrente, convertire i minuti macchina in costo e includere le operazioni successive al ciclo principale di fresatura. L’esempio riportato di seguito mostra come il risultato varia in funzione della dimensione del lotto e del tempo ciclo.
Confronta percorsi fattibili per lo stesso pezzo
Un blocco con fori e tasche su diverse facce potrebbe richiedere ripetuti reinserraggi su una fresatrice a tre assi. Il posizionamento rotatorio può esporre tali facce mantenendo il blocco fissato in un’unica presa. Ciò può eliminare la manipolazione e il lavoro di nuovo posizionamento del pezzo. Una semplice piastra lavorata da una sola direzione accessibile potrebbe trarre pochi vantaggi dagli assi aggiuntivi. [1]
Distingui la macchina dalla modalità di taglio. La lavorazione 3+2 e la lavorazione simultanea a cinque assi possono servire operazioni diverse su un singolo componente. Fori con angolo fisso possono essere adatti a 3+2; un contorno che trae vantaggio da una variazione della direzione dell’utensile può giustificare il movimento simultaneo. Chiedi quali operazioni generano il risparmio invece di specificare la lavorazione continua a cinque assi per l’intero lavoro. [2]
Cosa deve essere incluso in una stima dei costi per lavorazione a cinque assi?
La programmazione e la verifica sono attività reali di preparazione: il movimento pianificato deve essere compatibile con la macchina, gli utensili, il grezzo e il sistema di fissaggio. Anche il sistema di fissaggio deve garantire uno spazio libero sufficiente per l’indexing, senza compromettere il supporto. Un utensile corto è vantaggioso solo se il gruppo utensile completo riesce a raggiungere l’elemento da lavorare. [2] [3]
| Voce di costo | Cosa includere | Domanda relativa alla lavorazione a cinque assi |
|---|---|---|
| Preparazione del lotto | Programmazione, verifica, preparazione del sistema di fissaggio e allestimento macchina | Quali sono le differenze tra i percorsi proposti? |
| Materiale grezzo e utensileria | Materiale e condizione specificati, sovrametallo per il serraggio, utilizzo degli utensili | Il dispositivo di fissaggio richiede ulteriore materiale grezzo o una lavorazione preliminare? |
| Tempo macchina | Lavorazione, posizionamento angolare, cambio utensile e altri movimenti ciclici inclusi | La stima riguarda un ciclo completo oppure soltanto il tempo di taglio? |
| Manipolazione e operazioni successive | Caricamento, sbavatura, riserraggio e lavorazione delle facce coperte | Come viene finita la faccia di serraggio? |
| Accettazione e consegna | Ispezione richiesta, documentazione, finitura, imballaggio e ambito della consegna | Entrambi i percorsi sono quotati per la stessa condizione al momento della consegna? |
Un elemento di serraggio può richiedere lavorazioni prima e dopo il ciclo principale. La discussione di NTMA sul fissaggio, ad esempio, descrive la realizzazione di una coda di rondine sul grezzo e la sua successiva rimozione dopo aver lavorato le altre facce. Contare tali operazioni quando si adotta questa strategia di fissaggio; l’affermazione «cinque facce in un unico piazzamento» non rappresenta un costo completo del pezzo. [1]
Costruire la stima partendo da attività fisse e ricorrenti
Per un singolo lotto, un modello utile di partenza è:
Costo unitario stimato = F ÷ Q + R × t ÷ 60 + V
- F: preparazione addebitata a questo lotto, in dollari.
- Q: pezzi accettati nel lotto.
- R: tariffa oraria applicabile della macchina, in dollari all’ora.
- t: minuti macchina inclusi per pezzo.
- V: altro costo ricorrente per pezzo, in dollari.
Per più macchine o operazioni, sommare i singoli importi R × t ÷ 60. Addebitare un costo una sola volta: se la tariffa include già il tempo dell’operatore o l’utilizzo degli utensili, non aggiungerlo nuovamente in V. Allocare gli eventuali costi minimi per lotto a F; mantenere visibili, al di fuori del modello, le spese di trasporto o altre spese esplicitamente escluse.
Un confronto dettagliato: quando la tariffa oraria più elevata conviene
Input ipotizzati, in USD. Entrambe le vie producono lo stesso componente accettato. È previsto un unico lotto di produzione, senza parti scartate né ritrattamenti, e senza variazioni nei requisiti. I valori temporali includono tutte le operazioni macchina per ciascuna via. Il restante lavoro ricorrente è considerato identico; sono esclusi trasporto, tasse e costi commerciali applicati separatamente.
| Dati ipotizzati | 3 assi | 5-assi |
|---|---|---|
| Preparazione F | $300 per lotto | $500 per lotto |
| Tariffa macchina R | $90/ora | $150/ora |
| Tempo macchina t | 20 minuti/pezzo | 10 minuti/pezzo |
| Costo macchina R × t ÷ 60 | $30/pezzo | $25/pezzo |
| Altri costi ricorrenti V | $20/pezzo | $20/pezzo |
Il percorso a tre assi costa $300 ÷ Q + $50 per pezzo. Il percorso a cinque assi costa $500 ÷ Q + $45. Il suo risparmio ricorrente di $5 deve innanzitutto recuperare i $200 di preparazione aggiuntiva.
| Numero di pezzi accettati nel lotto Q | 3 assi: costo unitario | 5 assi: costo unitario |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
Le due vie raggiungono il pareggio a ($500 − $300) ÷ ($50 − $45) = 40 pezzi con questi input.
Modificare ora soltanto il ciclo a cinque assi in 12 minuti. Il relativo costo macchina diventa $30 per pezzo, pari a quello del percorso a tre assi. Senza alcun risparmio ricorrente da cui recuperare i $200 aggiuntivi, rimane più costoso per ogni dimensione finita del lotto, secondo queste ipotesi. Verificare la stima dei tempi prima di fare affidamento sul punto di incrocio.
Se i risultati della prova rivelano scarti o rilavorazioni, ricostruire il calcolo utilizzando il costo totale necessario per consegnare Q pezzi accettati. Non includere gli scarti nella quantità consegnata né assumere che un numero minore di montaggi elimini gli scarti. Un modello spiega un confronto; il prezzo offerto dal fornitore deve comunque specificarne l’ambito di applicazione.
Ridurre il lavoro non necessario per il pezzo
Iniziare dalle operazioni costose identificate nel percorso. La modifica utile è quella che elimina lavoro preservando la funzione del pezzo e i requisiti di accettazione.
- Utilizzare il movimento più semplice idoneo. Mantenere le operazioni con orientamento fisso dove garantiscono un accesso adeguato. Riservare la lavorazione simultanea a un vantaggio identificabile in termini di accesso o contatto superficiale.
- Esaminare insieme fissaggio e accesso. Un sovrametallo per il serraggio approvato può semplificare il dispositivo di fissaggio, ma va inclusa la sua rimozione. Evitare che un dispositivo economico comporti una finitura difficoltosa o una superficie inaccessibile.
- Mantenere la qualità richiesta; mettere in discussione ambiti non necessari. Identificare le caratteristiche che richiedono un controllo stringente o una finitura specifica. Far approvare dal responsabile del progetto qualsiasi riduzione dei requisiti prima di ricalcolarne il prezzo.
- Richiedere preventivi per lanci di produzione realistici. Un programma o un dispositivo di fissaggio conservati possono ridurre la preparazione successiva. L’allestimento macchina, i controlli di stato e la verifica delle revisioni possono comunque ripetersi; chiedere quali voci di costo si ripetono.
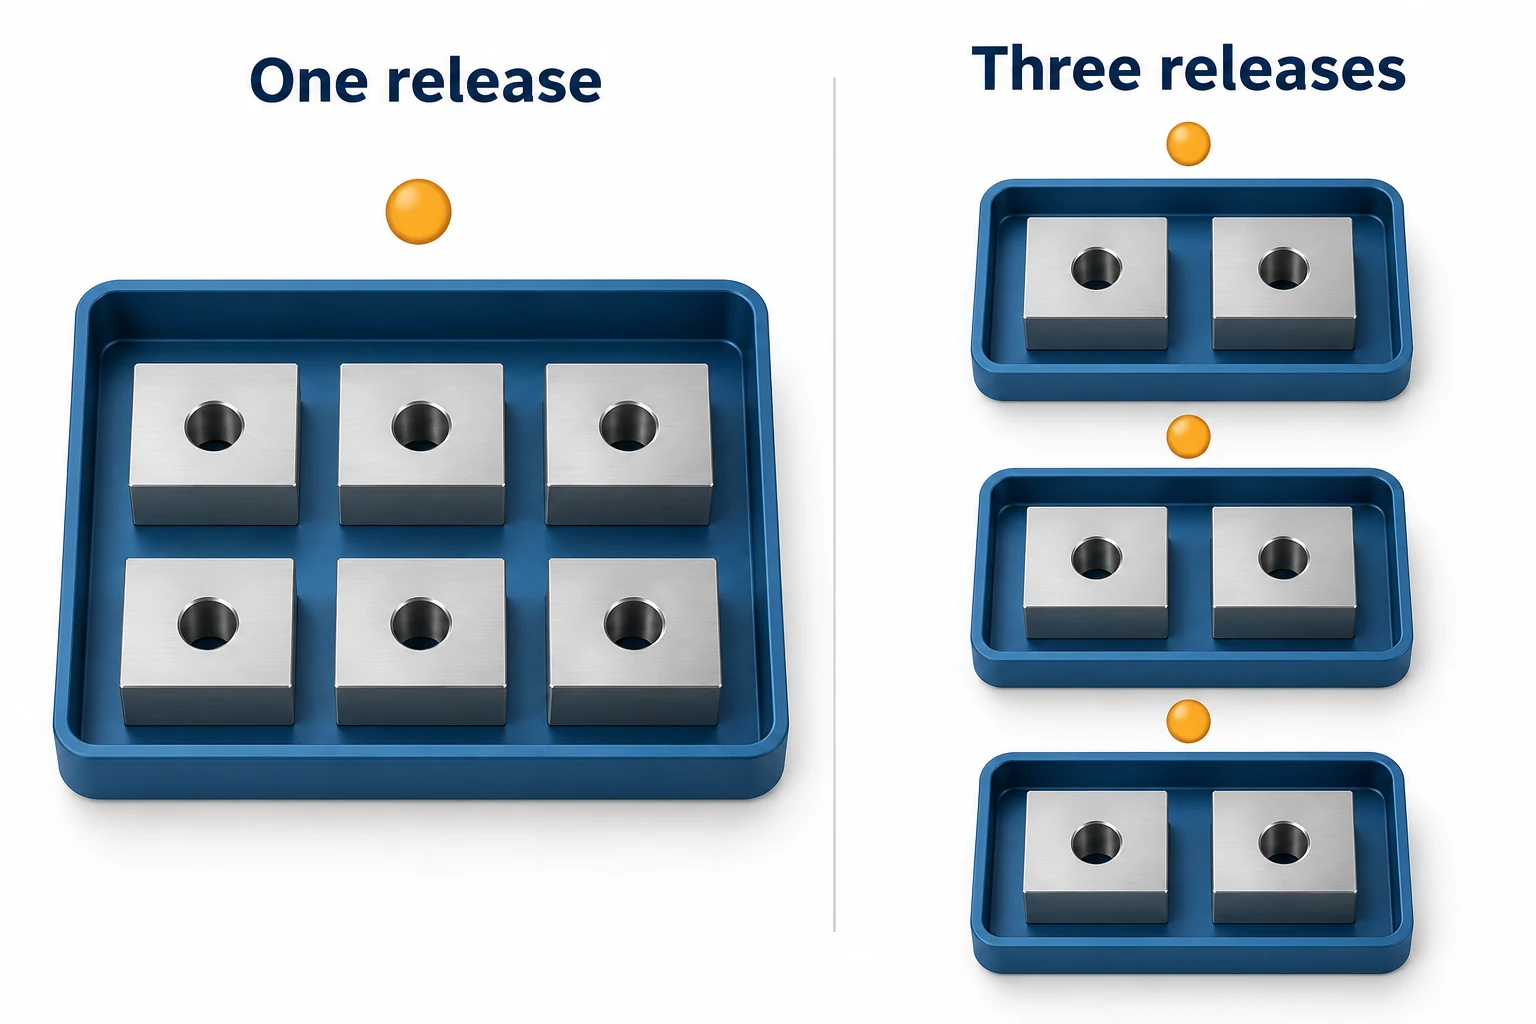
Un lotto più grande distribuisce il costo di preparazione, ma impegna anche maggiori capitali su un numero maggiore di parti. Non utilizzare una previsione annuale come Q quando la produzione riprenderà con diversi lanci di produzione distinti. La guida ai costi CNC e alla selezione dei fornitori copre il confronto più ampio tra ambito dell’ordine e impegni di acquisto.
Chiedi un prezzo che tu possa confrontare
Invia per ogni preventivo la stessa revisione, lo stesso materiale e la stessa condizione, quantità di lotto realistiche, finitura finale e requisiti di accettazione. Chiedi il prezzo completo del pezzo, eventuali costi separati di preparazione, esclusioni e condizioni per ordini ripetuti. I fornitori potrebbero non rivelare le proprie tariffe orarie interne; tuttavia, un ambito di fornitura confrontabile e una chiara spiegazione del processo rimangono utili.
Quando un preventivo ha un costo maggiore, identifica il lavoro alla base della differenza: un diverso sistema di fissaggio, un secondo montaggio, una finitura di contorno aggiuntiva o un requisito ispettivo più esteso. Quando il costo è inferiore, verifica quale operazione o requisito è cambiato. Per una revisione geometrica, la nostra pagina del servizio di lavorazione a cinque assi descrive il lavoro su più facce e su superfici sagomate da discutere.
Domande frequenti
Quanto costa l’ora di lavorazione a cinque assi CNC?
Non esiste una tariffa universale utile senza la sua base di fatturazione e l’ambito coperto. Una tariffa può includere componenti diversi relativi a manodopera, utensili o costi generali. Chiedi il prezzo completo del pezzo per la tua quantità di lotto; utilizza una tariffa oraria solo insieme al tempo e ai costi che essa copre effettivamente.
3+2 è sempre più economico della fresatura simultanea a cinque assi?
No. 3+2 può semplificare operazioni che richiedono soltanto direzioni di avvicinamento fisse. Il movimento simultaneo può ridurre altri lavori su un contorno adatto. Confronta programmazione, verifica, tempo macchina e operazioni successive per gli stessi requisiti del pezzo finito.
Un ordine ripetuto elimina i costi di allestimento?
Non necessariamente. La programmazione e i sistemi di fissaggio dedicati possono essere riutilizzati, mentre preparare la macchina, verificare lo stato dell’allestimento e confermare che la revisione rilasciata sia ancora valida richiedono comunque lavoro. Concorda con il fornitore i costi per attrezzature conservate e per lotti ripetuti.
Fonti tecniche
- NTMA, The Record, febbraio 2014: «Utilizzare 5 assi per ridurre i costi», pagine 24–25. Sistemi di fissaggio, accessibilità ed operazioni aggiuntive; non dati aggiornati sui prezzi.
- Autodesk, Lavorazione a 5 assi e Fresatura a 3+2 assi (posizionale a 5 assi) con Autodesk Fusion 360. Modalità di taglio, preparazione e verifica CAM.
- Haas Automation, 5 assi semplificati, pagina 2. Sbraccio dell’utensile, presa e spazio per l’indexing.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


