Nesta página
Uma máquina de cinco eixos pode ter uma tarifa horária mais alta e ainda produzir uma peça de menor custo, caso elimine suficientemente manuseio, alterações de preparação ou tempo de usinagem. Também pode acrescentar custo sem gerar economia útil. A comparação depende da rota completa para a mesma peça acabada, na quantidade que você realmente pretende encomendar.
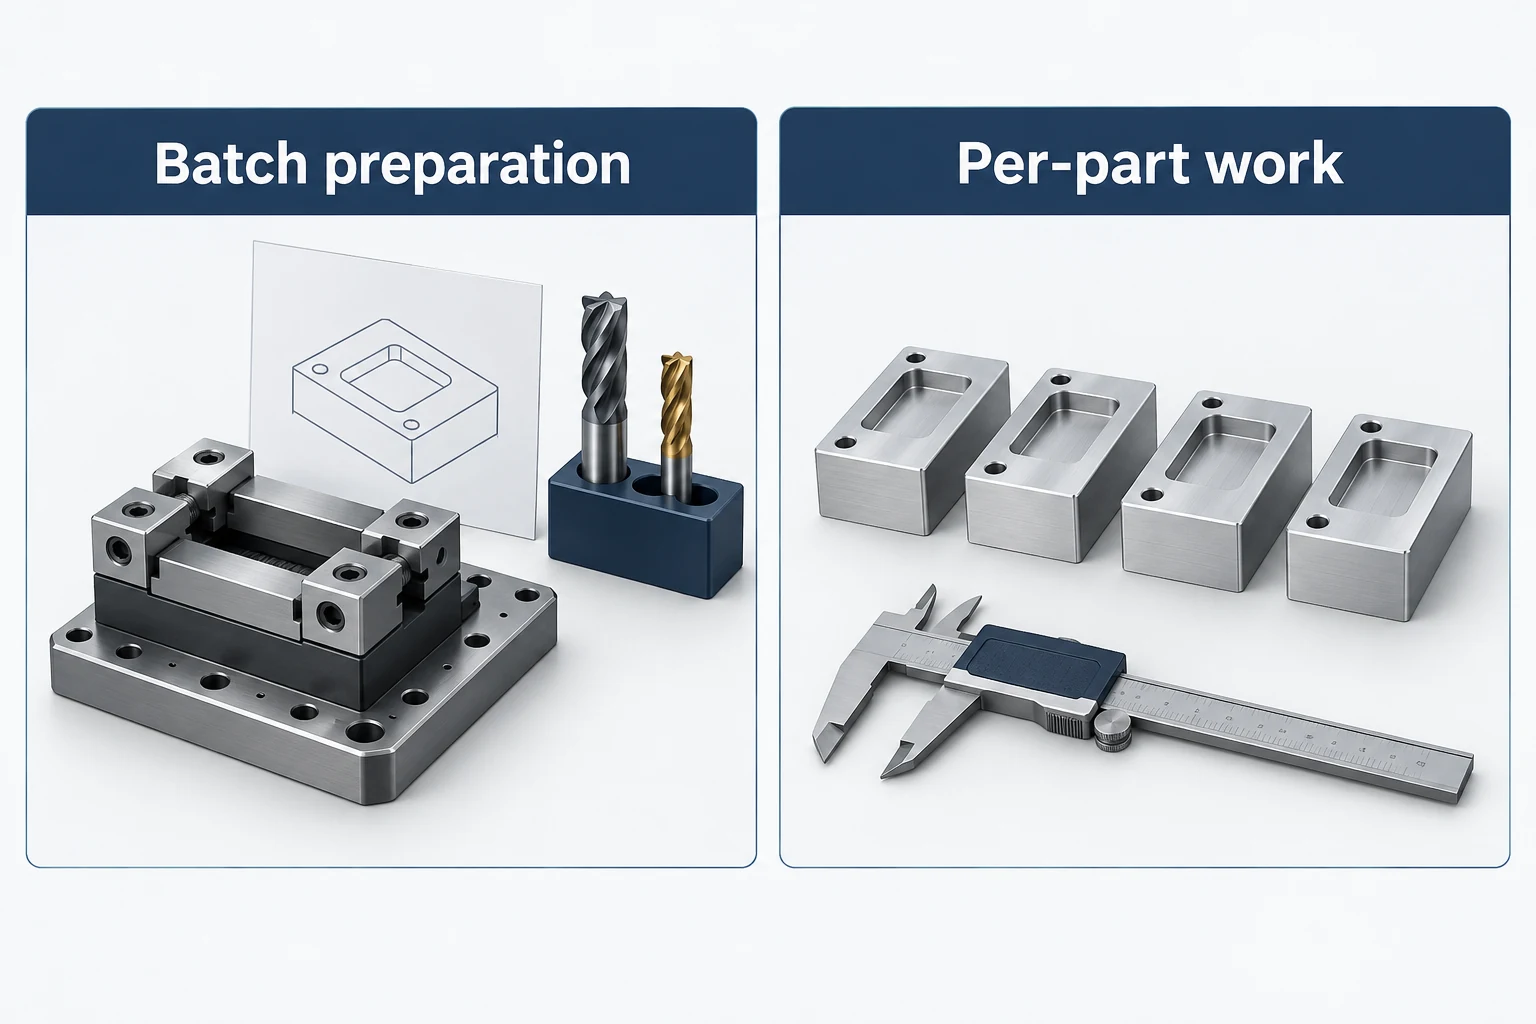
Para estimar o custo de usinagem CNC de cinco eixos, separe a preparação do lote do trabalho recorrente, converta os minutos de máquina em custo e inclua as operações posteriores ao ciclo principal de fresagem. O exemplo abaixo mostra como o resultado varia com o tamanho do lote e o tempo de ciclo.
Compare rotas viáveis para a mesma peça
Um bloco com furos e cavidades em várias faces pode exigir reprendagem repetida em uma fresadora de três eixos. O posicionamento rotativo pode expor essas faces enquanto o bloco permanece fixado. Isso pode eliminar o manuseio e o trabalho de realinhamento da peça. Uma placa simples usinada a partir de uma única direção acessível pode obter pouca vantagem dos eixos adicionais. [1]
Distinga a máquina do modo de corte. A usinagem indexada 3+2 e a usinagem simultânea de cinco eixos podem atender a diferentes operações em uma mesma peça. Furos com ângulo fixo podem ser adequados para 3+2; um contorno que se beneficie da mudança contínua da direção da ferramenta pode justificar movimento simultâneo. Pergunte quais operações geram a economia, em vez de especificar usinagem contínua de cinco eixos para toda a peça. [2]
O que deve constar em uma estimativa de custo de cinco eixos?
Programação e verificação são trabalhos reais de preparação: o movimento planejado deve ser compatível com a máquina, as ferramentas, a matéria-prima e o dispositivo de fixação. O dispositivo de fixação também precisa de folga suficiente para indexação, sem comprometer o suporte. Uma ferramenta curta só ajuda se todo o conjunto puder alcançar a característica. [2] [3]
| Item de custo | O que incluir | Pergunta sobre cinco eixos |
|---|---|---|
| Preparação do lote | Programação, verificação, preparação do dispositivo de fixação e configuração da máquina | Quais são as diferenças entre as rotas propostas? |
| Estoque e ferramentaria | Material e condição especificados, folga para fixação, uso de ferramentas | O dispositivo exige estoque adicional ou um corte de preparação? |
| Tempo de máquina | Usinagem, indexação, trocas de ferramenta e outros movimentos cíclicos incluídos | A estimativa corresponde a um ciclo completo ou apenas ao tempo de usinagem? |
| Manuseio e operações posteriores | Carga, desbaste, re-fixação e usinagem de faces cobertas | Como é feito o acabamento da face de fixação? |
| Aceitação e entrega | Escopo exigido de inspeção, registros, acabamento, embalagem e entrega | Ambas as rotas foram orçadas na mesma condição entregue? |
Um recurso de fixação pode exigir trabalho antes e depois do ciclo principal. A discussão sobre dispositivos de fixação da NTMA, por exemplo, descreve a preparação de uma guia em forma de língua-de-moca no estoque e sua remoção após a usinagem das demais faces. Inclua essas operações quando essa estratégia de fixação for utilizada; a afirmação “cinco faces em uma única montagem” não representa o custo total da peça. [1]
Construa a estimativa com base em trabalhos fixos e recorrentes
Para um lote, um modelo inicial útil é:
Custo unitário estimado = F ÷ Q + R × t ÷ 60 + V
- F: preparação cobrada neste lote, em dólares.
- Q: peças aceitas no lote.
- R: taxa horária aplicável da máquina, em dólares por hora.
- t: minutos de máquina incluídos por peça.
- V: outros custos recorrentes por peça, em dólares.
Para várias máquinas ou operações, some os valores individuais de R × t ÷ 60. Inclua um custo apenas uma vez: se a taxa já cobrir o tempo do operador ou o uso de ferramentas, não o adicione novamente em V. Atribua encargos mínimos separados por lote a F; mantenha visíveis, fora do modelo, frete ou outros encargos claramente excluídos.
Uma comparação detalhada: quando a taxa mais alta compensa
Suposições ilustrativas, em USD — não são tarifas de mercado nem uma cotação VETCNC. Ambas as rotas produzem a mesma peça aceita. Há um único lote de produção, sem peças rejeitadas ou retrabalho, e sem alteração nos requisitos. Os valores de tempo incluem todas as operações de máquina em cada rota. Outros trabalhos recorrentes são considerados iguais; frete, impostos e encargos comerciais aplicados separadamente são excluídos.
| Entradas supostas | 3-eixo | 5-eixo |
|---|---|---|
| Preparação F | $300 por lote | $500 por lote |
| Taxa da máquina R | $90/hora | $150/hora |
| Tempo de máquina t | 20 minutos/peça | 10 minutos/peça |
| Custo da máquina R × t ÷ 60 | $30/peça | $25/peça |
| Outro custo recorrente V | $20/peça | $20/peça |
O roteiro de três eixos custa $300 ÷ Q + $50 por peça. O roteiro de cinco eixos custa $500 ÷ Q + $45. A economia recorrente de $5 deve primeiro recuperar os $200 adicionais de preparação.
| Quantidade de lote aceita Q | 3-custo unitário por eixo | 5-custo unitário por eixo |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
Os roteiros atingem o ponto de equilíbrio em ($500 − $300) ÷ ($50 − $45) = 40 peças. Este é um resultado dessas entradas, não uma quantidade mínima recomendada para usinagem de cinco eixos.
Agora altere apenas o ciclo de cinco eixos para 12 minutos. Seu custo de máquina passa a ser $30 por peça, igualando o roteiro de três eixos. Sem economia recorrente para recuperar os $200 adicionais, ele permanece mais caro em qualquer tamanho finito de lote, sob essas hipóteses. Verifique a estimativa de tempo antes de confiar no ponto de cruzamento.
Se os resultados dos testes revelarem peças rejeitadas ou retrabalho, refaça o cálculo usando o custo total necessário para entregar Q peças aceitas. Não inclua peças rejeitadas na quantidade entregue nem suponha que menos montagens eliminem desperdício. Um modelo explica uma comparação; o preço oferecido pelo fornecedor ainda deve especificar seu escopo.
Reduza o trabalho que a peça não necessita
Comece pelas operações caras identificadas no roteiro. A alteração útil é aquela que elimina trabalho sem comprometer a função e a aceitação.
- Utilize o movimento mais simples adequado. Mantenha operações com orientação fixa onde elas proporcionarem acesso adequado. Reserve a usinagem simultânea apenas quando houver benefício identificável de acesso ou contato superficial.
- Revise fixação e acesso em conjunto. Uma tolerância de fixação aprovada pode simplificar o dispositivo de fixação, mas inclua sua remoção. Evite trocar um dispositivo de fixação barato por um acabamento difícil ou por uma superfície inacessível.
- Mantenha a qualidade exigida; questione escopos desnecessários. Identifique as características que exigem controle rigoroso ou um acabamento específico. Obtenha a aprovação do proprietário do projeto para qualquer redução de requisito antes de reavaliar o preço.
- Solicite lançamentos de produção realistas. Um programa ou dispositivo de fixação retido pode economizar preparação posteriormente. A configuração da máquina, verificações de condição e revisão de versões ainda podem ocorrer repetidamente; pergunte quais encargos se repetem.
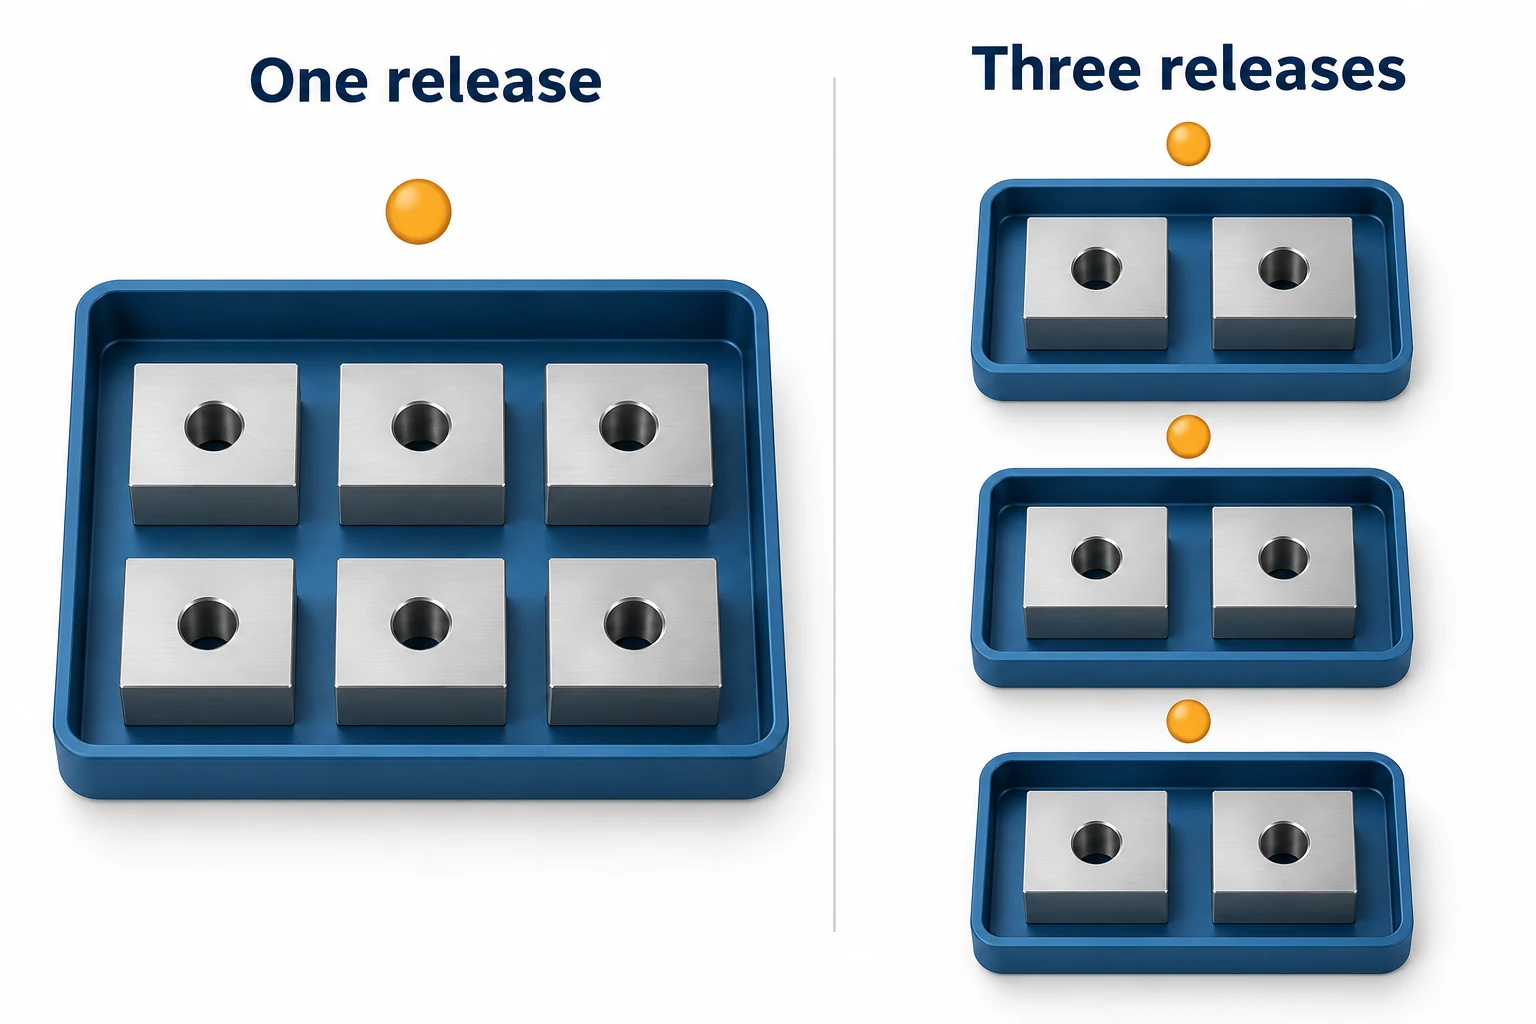
Um lote maior dilui o custo de preparação, mas também compromete recursos financeiros com mais peças. Não utilize uma previsão anual como Q quando a produção for reiniciada em várias liberações separadas. O CNC guia de custos e seleção de fornecedores abrange a comparação mais ampla do escopo do pedido e dos compromissos de compra.
Solicite um preço que possa ser comparado
Envie a mesma revisão, material e condição, quantidades realistas por lote, acabamento final e requisitos de aceitação para cada cotação. Solicite o preço completo da peça, quaisquer custos adicionais de preparação, exclusões e condições para pedidos repetidos. Os fornecedores podem não divulgar suas taxas horárias internas; mesmo assim, um escopo comparável e uma explicação clara do processo de fabricação ainda são úteis.
Quando uma proposta tem custo maior, identifique o trabalho subjacente à diferença: um dispositivo diferente, uma segunda montagem, acabamento contornado adicional ou exigência de inspeção mais abrangente. Quando o custo é menor, verifique qual operação ou requisito foi alterado. Para uma análise geométrica, nossa página de serviço de usinagem de cinco eixos descreve os trabalhos multifaciais e contornados passíveis de discussão.
Perguntas frequentes
Quanto custa, por hora, a usinagem de cinco eixos CNC?
Não existe uma taxa universal útil sem sua base de cobrança e escopo incluído. Uma taxa pode englobar diferentes componentes de mão de obra, ferramental ou custos indiretos. Solicite o preço completo da peça para sua quantidade por lote; utilize uma taxa horária apenas com o tempo e os custos que ela realmente cobre.
A usinagem 3+2 é sempre mais barata do que a usinagem simultânea de cinco eixos?
Não. A 3+2 pode simplificar operações que exigem apenas direções fixas de aproximação. O movimento simultâneo pode reduzir outros trabalhos em contornos adequados. Compare programação, verificação, tempo de máquina e operações posteriores para os mesmos requisitos finais.
Um pedido repetido elimina as taxas de montagem?
Não necessariamente. A programação e dispositivos dedicados podem ser reutilizados, enquanto carregar a montagem, verificar seu estado e confirmar que a revisão liberada ainda está válida exigem trabalho. Acerte com o fornecedor as taxas para ferramental retido e pedidos repetidos por lote.
Fontes técnicas
- NTMA, The Record, fevereiro 2014: “Usando 5 Eixos para Reduzir Custos”, páginas 24–25. Fixação de peças, acessibilidade e operações adicionais; não se trata de dados atuais de precificação.
- Autodesk, 5-eixo Usinagem e 3+2 Eixos Fresamento (Posicional de 5-Eixos) com Autodesk Fusion 360. Modos de corte, preparação e verificação CAM.
- Haas Automation, 5-Eixo Simplificado, página 2. Alcance da ferramenta, fixação e folga para indexação.



