Tässä artikkelissa
Viisiakselinen kone voi olla korkeamman tuntihinnan arvoinen ja silti tuottaa halvemman osan, jos se poistaa riittävästi käsittelyä, asennusvaihtoja tai koneistusaikaa. Se voi myös lisätä kustannuksia ilman hyödyllistä säästöä. Vertailu perustuu saman valmiin osan täydelliseen koneistusreittiin tilattavassa määrässä.
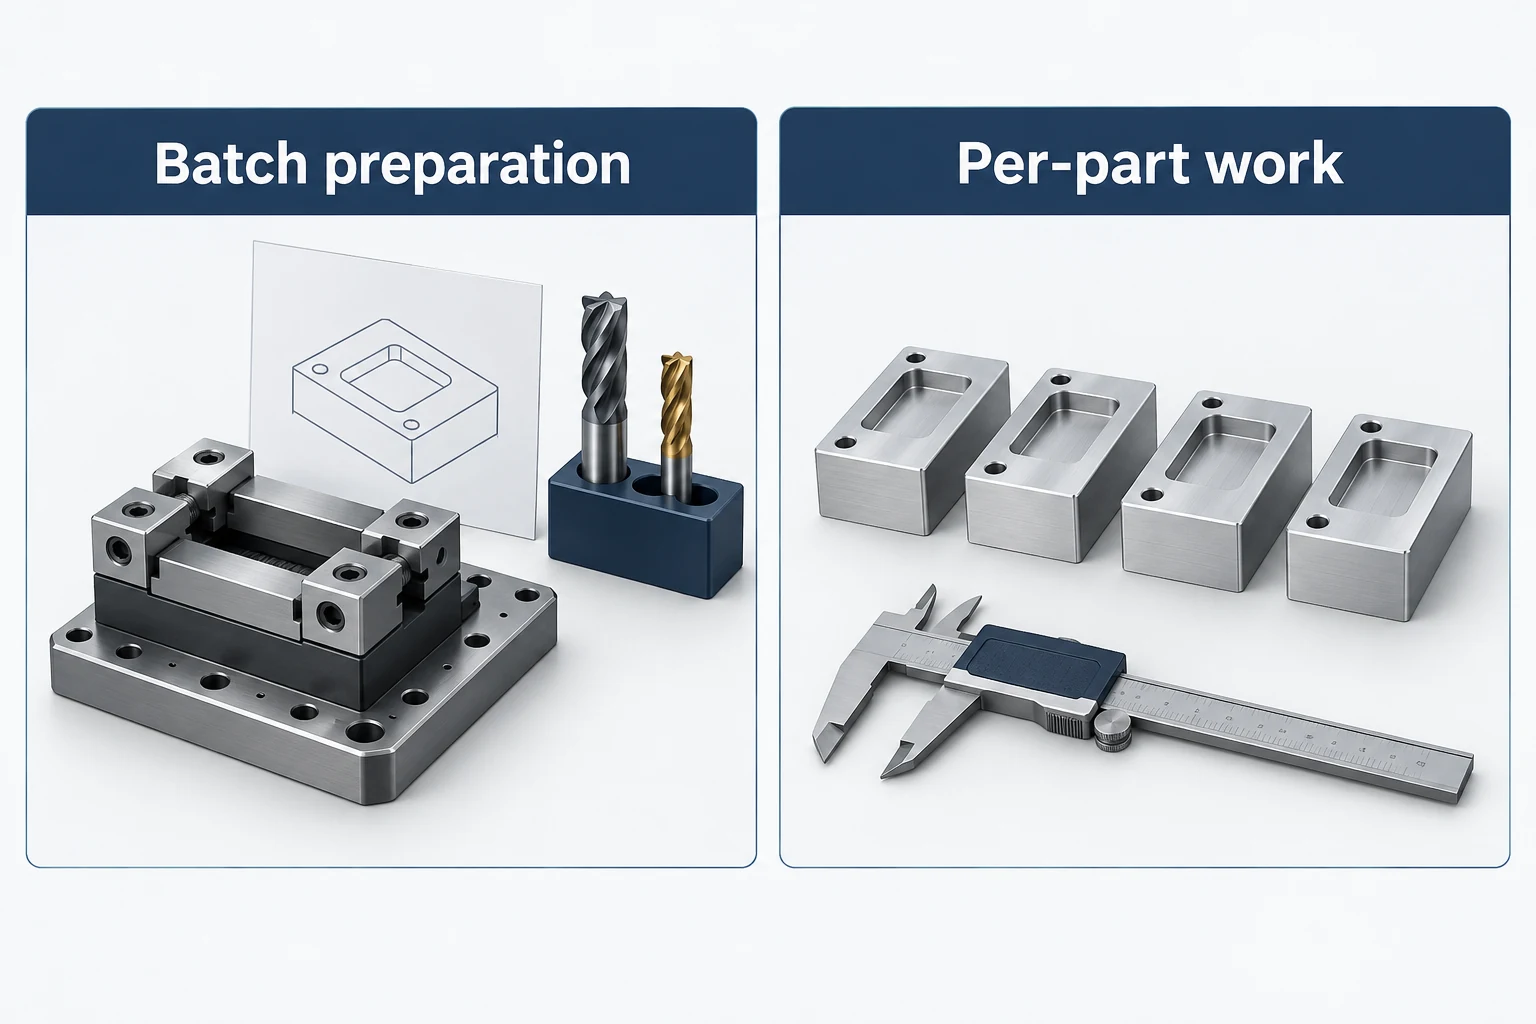
Viisiakselisen CNC-koneistuksen kustannusten arviointia varten erotetaan erän valmistus toistuvasta työstä, muunnetaan koneajat kustannuksiksi ja otetaan huomioon pääjyrsintäkierroksen jälkeiset toiminnot. Alla oleva esimerkki näyttää, kuinka tulos muuttuu erän koossa ja kierroksenajassa.
Vertaa saman osan toteuttamiskelpoisia reittejä.
Lohko, jossa on reikiä ja taskuja useilla pinnoilla, saattaa vaatia toistuvaa uudelleenpuristusta kolmiakselisella jyrsimellä. Kiertyvä sijoitus voi esittää näitä pintoja, kun lohko pysyy kiinnitettynä. Tämä voi poistaa käsittelyn ja osan uudelleensijoittelun työn. Yksinkertainen levy, joka koneistetaan yhdestä saavutettavasta suunnasta, saattaa hyötyä vähän lisäakseleista. [1]
Erota kone koneistustapaan. Indeksoitu 3+2-koneistus ja samanaikainen viisiakselinen koneistus voivat palvella eri toimintoja samalla osalla. Kiinteäkulmaiset reiät sopivat mahdollisesti 3+2:lle; muoto, joka hyötyy työkalusuunnan vaihtamisesta, voi perustella samanaikaisen liikkeen. Kysy, mitkä toiminnot tuovat säästön, eikä määrittele jatkuvaa viisiakselista leikkausta koko tehtävälle. [2]
Mitä kuuluu viisiakseliseen kustannusarvioon?
Ohjelmointi ja tarkistus ovat todellista valmistelutyötä: suunniteltu liike on sovitettava koneeseen, työkaluihin, raaka-aineeseen ja kiinnityslaitteeseen. Myös työkappaleen kiinnitys vaatii riittävästi vapaa-tilaa indeksointia varten ilman tuen heikentämistä. Lyhyt työkalu auttaa vain, jos koko kokoonpano pääsee käsiksi kohdepiirteeseen. [2] [3]
| Kustannuskohta | Mitä sisällytetään | Viisiakselinen kysymys |
|---|---|---|
| Erikoisvalmisteiden valmistelu | Ohjelmointi, tarkistus, kiinnityslaitteen valmistelu ja koneen asennus | Mitä muuttuu ehdotettujen valmistustapojen välillä? |
| Raaka-aine ja työkalut | Määritelty materiaali ja käsittelytila, kiinnitystoleranssi, työkalujen käyttö | Tarvitseeko kiinnitin lisäaineketta vai esikoneistusleikkausta? |
| Koneaika | Leikkaus, indeksointi, työkalunvaihdot ja muut sisällytetyt syklin liikkeet | Onko arvio täydellinen koneistussykli vai pelkkä leikkausaika? |
| Käsittely ja myöhempät toimenpiteet | Työkappaleen lataus, jäysteenpoisto, uudelleenkiinnitys ja peitetyille pinnoille tehtävä koneistus | Miten kiinnityspinta on valmistettu? |
| Hyväksyntä ja toimitus | Vaadittu tarkastus, asiakirjat, viimeistely, pakkaus ja toimitusalue | Onko molemmat valinnat hinnoiteltu samaan toimitettuun tilaan? |
Pidätysominaisuus voi vaatia työtä ennen ja jälkeen pääkierroksen. Esimerkiksi NTMA:n keskustelu kiinnitystavasta kuvaa kantamateriaaliin valmistettavaa liukasliitosta ja sen poistamista muitten pintojen koneistamisen jälkeen. Laske nämä toimenpiteet, kun kyseistä kiinnitysstrategiaa käytetään; ilmaisu ”viisi sivua yhdessä asennossa” ei ole koko osan kustannuslauseke. [1]
Rakenna hinta-arvio kiinteistä ja toistuvista työtehtävistä
Yhden erän osalta hyvä lähtömalli on:
Arvioitu yksikkökustannus = F ÷ Q + R × t ÷ 60 + V
- F: tähän erään laskutettava valmistus, dollareina.
- Q: hyväksytyt osat erässä.
- R: sovellettava kone-tuntihinta, dollareina tunnissa.
- t: sisällytetty koneaika per osa minuutteina.
- V: muut toistuvat kustannukset per osa, dollareina.
Useiden koneiden tai operaatioiden tapauksessa lisää yksittäiset R × t ÷ 60 -määrät. Sisällytä kustannus vain kerran: jos hinta kattaa jo käyttäjän työn tai työkalujen käytön, älä lisää sitä uudelleen kohtaan V. Ota erilliset eräkohtaiset vähimmäiskustannukset huomioon kohtaan F; pidä selvästi poissuljetut kuljetuskulut tai muut kulut näkyvissä mallin ulkopuolella.
Lasketun vertailun esimerkki: milloin korkeampi hinta kannattaa.
Oletetut syötteet, USD:ssa. Molemmat valmistusvaihtoehdot tuottavat saman hyväksytyn osan. Valmistus tapahtuu yhdessä erässä, hylättyjä osia tai korjaustyötä ei ole, eikä vaatimuksissa ole muutoksia. Aikaluvut sisältävät kaikki koneoperaatiot kummassakin vaihtoehdossa. Muu toistuva työ oletetaan yhtä suureksi; rahtikulut, verot ja erikseen sovellettavat kaupalliset maksut on jätetty pois.
| Oletettu syöte | 3-akselinen reitti | 5-akselinen reitti |
|---|---|---|
| Valmistelu F | 300 USD erässä | 500 USD erässä |
| Koneen hinta R | 90 USD/tunti | 150 $/tunti |
| Koneaika t | 20 minuuttia/osaa | 10 minuuttia/osaa |
| Konekustannus R × t ÷ 60 | 30 $/osaa | 25 $/osaa |
| Muut toistuvat kustannukset V | $20/kappale | $20/kappale |
Kolmiakselinen reitti maksaa $300 ÷ Q + $50 kappaleelta. Viisiakselinen reitti maksaa $500 ÷ Q + $45. Sen $5 toistuva säästö on ensin kattava $200 lisävalmistusta varten.
| Hyväksytty eräkoko Q | 3-akselinen yksikkökustannus | 5-akselinen yksikkökustannus |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
Vaihtoehdot ovat kustannustasapainossa kohdassa ($500 − $300) ÷ ($50 − $45) = 40 kappaletta näillä syötteillä.
Muuta nyt vain viisiakselisen koneistuksen työkierron ajaksi 12 minuuttia. Sen konekustannus on tällöin $30 kappaletta kohti eli sama kuin kolmiakselisella valmistusreitillä. Koska toistuvaa säästöä ei synny ylimääräisen $200 kattamiseen, viisiakselinen reitti pysyy näillä oletuksilla kalliimpana kaikilla äärellisillä eräkoilla. Tarkista aika-arvio ennen kuin luotat kustannusten leikkauspisteeseen.
Jos kokeellisten tulosten perusteella havaitaan hylättyjä tai uudelleenkoneistettavia osia, rakenna laskelma uudelleen käyttäen kokonaiskustannusta, joka vaaditaan Q hyväksytyn osan toimittamiseen. Älä laske hylättyjä osia toimitettujen osien määrään eikä oleta, että vähemmän asennuksia poistaisi romun. Malli selittää vertailua; toimittajan tarjoama hinta on edelleen ilmoitettava sen soveltamisalan mukaisesti.
Vähennä työtä, jota osa ei tarvitse
Aloita reitityksessä tunnistettujen kalliiden toimintojen käsittelystä. Hyödyllinen muutos on se, joka poistaa työtä säilyttäen samalla toiminnallisuuden ja hyväksyntävaatimukset
- Käytä yksinkertaisinta sopivaa liikettä. Säilytä kiinteäorientaatiotoiminnot siellä, missä ne tarjoavat riittävän pääsyn. Varaa samanaikainen leikkaus vain tunnistettavaan pääsyn tai pinnan kosketuksen etuun
- Tarkista kiinnitys ja pääsy yhdessä. Hyväksytty kiinnitystoleranssi voi yksinkertaistaa kiinnitinlaitetta, mutta sen poisto on sisällytettävä. Älä vaihda edullista kiinnitinlaitetta vaikeaan viimeistelyyn tai pääsemättömään pintaan
- Säilytä vaadittu laatu; kyseenalaista tarpeeton laajuus. Tunnista ne ominaisuudet, jotka vaativat tiukkaa säätöä tai tiettyä pinnanlaatua. Suunnittelun vastuuhenkilön on hyväksyttävä kaikki vähennetyt vaatimukset ennen uudelleen hinnoittelua
- Hinnoittele realistisia tuotantotuottoja. Tallennettu ohjelma tai kiinnitin voi säästää valmistelua myöhemmin. Koneen asennus, tilan tarkistukset ja versiotarkastukset voivat silti toistua; kysy, mitkä maksut toistuvat
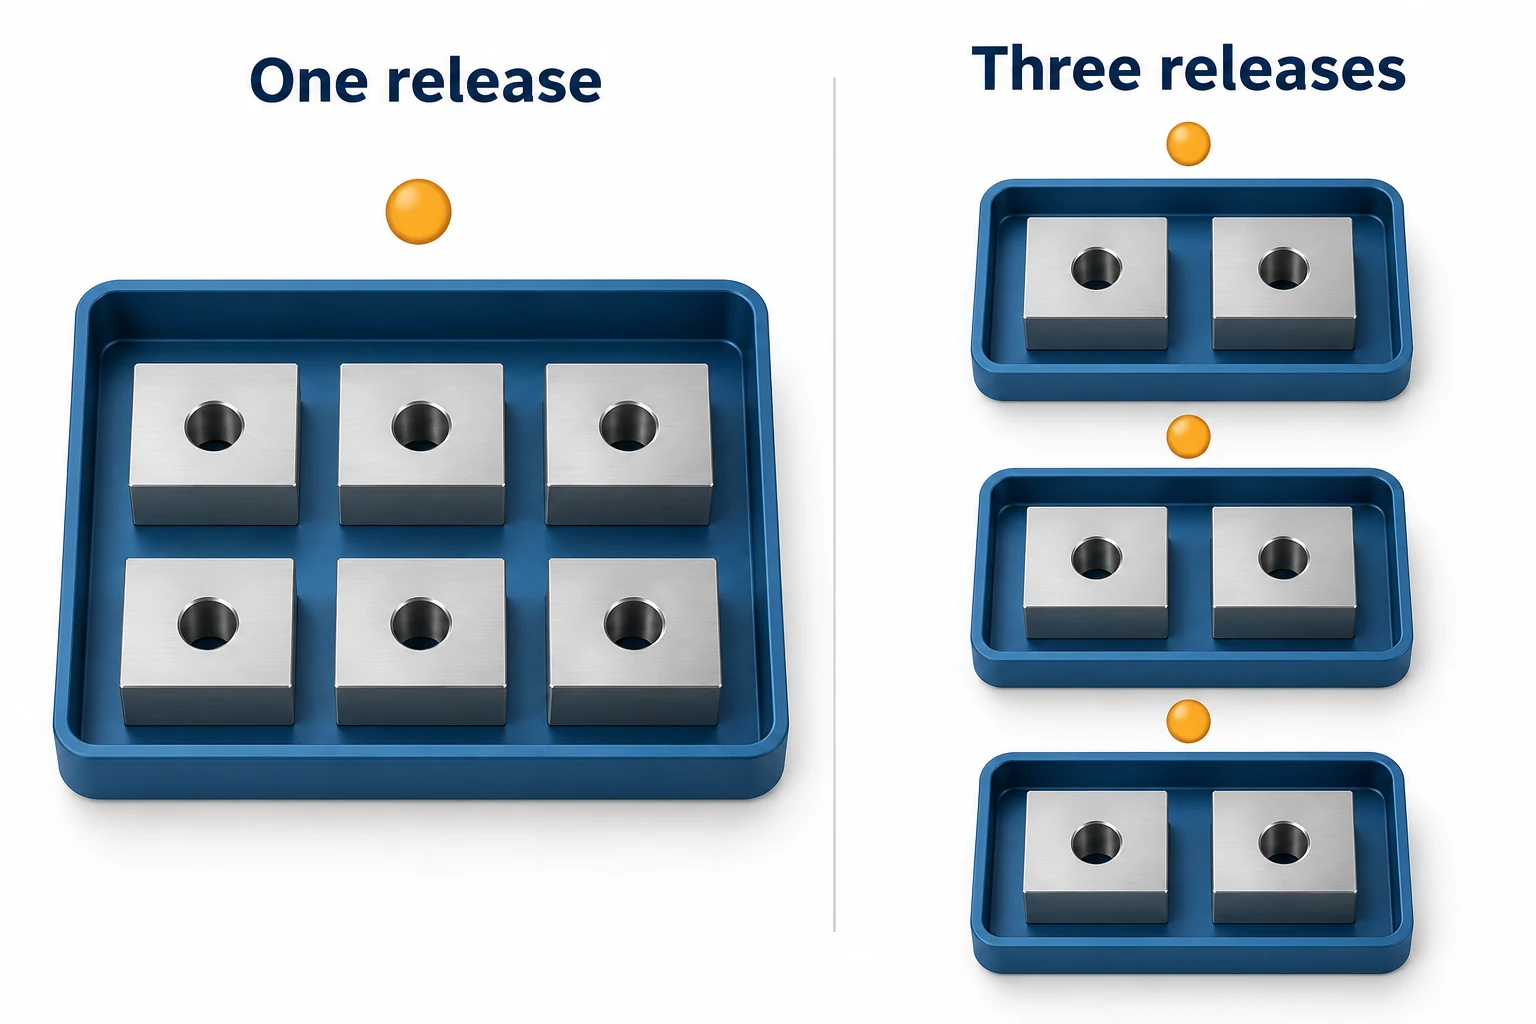
Suurempi erä jakaa valmistelukustannukset, mutta se sitoo myös rahaa useampaan osaan. Älä käytä vuosittaisia ennusteita Q:n arvona, kun tuotanto käynnistyy uudelleen useissa erillisissä tuottoerissä. CNC-kustannus- ja toimittajavalintaa koskeva opas käsittelee laajemmin tilauslaajuuden ja ostovelvoitteiden vertailua
Pyydä hintaa, jota voit verrata
Lähetä sama versio, materiaali ja käsittelytila, realistiset eräkoot, lopullinen pinnankäsittely ja hyväksyntävaatimukset jokaiseen tarjoukseen. Pyydä koko osan hintaa, mahdollisia erillisiä valmistusmaksuja, poissuljettuja kohteita ja toistotilaukseen liittyviä ehtoja. Toimittajat eivät saa paljastaa sisäisiä tuntipalkkojaan; vertailukelpainen laajuus ja selkeä selitys valitusta valmistustavasta ovat kuitenkin edelleen hyödyllisiä.
Kun tarjous on kalliimpi, tunnista eroa aiheuttava työ: erilainen kiinnitin, toinen asennus, lisäkontuuripintakäsittely tai laajemmat tarkastusvaatimukset. Kun tarjous on halvempi, tarkista, mikä toiminto tai vaatimus on muuttunut. Geometriatarkistusta varten meidän viisiakselisen koneistuksen palvelusivu kuvaa monitasoisia ja kontuuroituja työtehtäviä keskustelua varten.
Usein kysytyt kysymykset
Kuinka paljon viisiakselinen CNC-koneistus maksaa tunnissa?
Yleispätevää yksikköhintaa ei ole hyödyllistä ilman sen laskentaperustaa ja sisällytettyä laajuutta. Yksikköhinta voi sisältää erilaisia työvoima-, työkalu- tai yleiskulukomponentteja. Pyydä koko osan hintaa teille sopivalla eräkoolla; käytä tuntihintaa vain silloin, kun se kattaa todellisesti kyseisen ajan ja siihen liittyvät kustannukset.
Onko 3+2-koneistus aina halvempaa kuin samanaikainen viisiakselinen koneistus?
Ei. 3+2 voi yksinkertaistaa toimintoja, joissa tarvitaan vain kiinteitä lähestymissuuntia. Samanaikainen liike voi puolestaan vähentää muuta työtä sopivalla kontuurilla. Vertaa ohjelmointia, verifiointia, koneaikaa ja myöhempää työtä samojen valmiiden vaatimusten perusteella.
Poistuuko toistotilaus asennuskustannukset?
Ei välttämättä. Ohjelmointi ja erityisesti valmistetut kiinnityslaitteet voivat olla uudelleenkäytettäviä, mutta asennuksen lataaminen, sen kunnon tarkistaminen ja hyväksytyn version vahvistaminen vaativat edelleen työtä. Sovi toimittajan kanssa säilytettävien työkalujen ja toistotilauksien maksut.
Tekniset lähteet
- NTMA, The Record, helmikuu 2014: „Kustannusten alentaminen käyttäen 5 akselia“, sivut 24–25. Työkalunpitimet, pääsy ja lisätoiminnot; ei nykyisiä hinnoittelutietoja.
- Autodesk, 5-akselinen koneistus ja 3+2-akselinen jyrsintä (5-akselinen paikallisesti ohjattu) Autodesk Fusion 360 -ohjelmalla. Leikkaustavat, CAM-valmistelu ja tarkistus.
- Haas Automation, 5-akselinen yksinkertaistettu, sivu 2. Työkalun ulottuvuus, kiinnitys ja indeksointitila.



