Auf dieser Seite
Eine Fünf-Achsen-Maschine kann einen höheren Stundensatz haben und dennoch ein kostengünstigeres Teil erzeugen, wenn sie ausreichend Handhabungsaufwand, Rüstwechsel oder Bearbeitungszeit einspart. Sie kann aber auch zusätzliche Kosten verursachen, ohne einen sinnvollen Einspareffekt zu bringen. Der Vergleich hängt vom vollständigen Bearbeitungsweg für dasselbe fertige Teil ab – in der tatsächlich geplanten Bestellmenge.
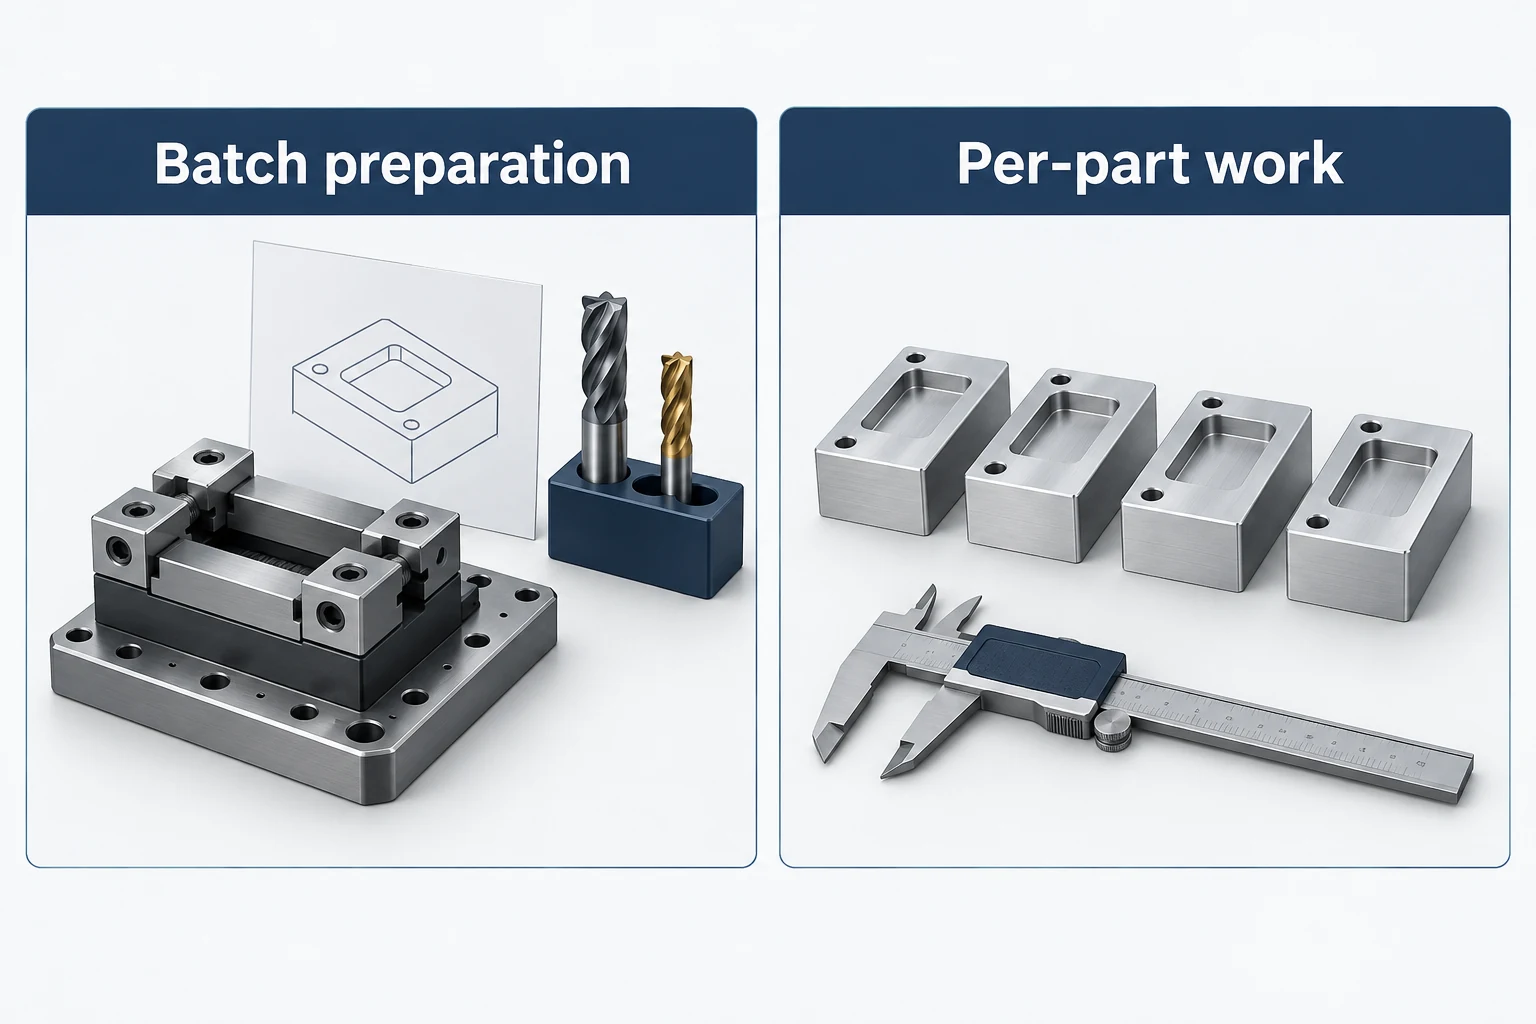
Um die Fünf-Achsen-CNC-Bearbeitungskosten abzuschätzen, trennen Sie die Vorbereitung des Loses von der wiederkehrenden Arbeit, rechnen Sie Maschinenminuten in Kosten um und berücksichtigen Sie die Operationen nach dem Hauptfräszyklus. Das folgende Beispiel zeigt, wie sich das Ergebnis mit der Losgröße und der Zykluszeit ändert.
Vergleichen Sie machbare Bearbeitungswege für dasselbe Teil
Ein Block mit Bohrungen und Taschen auf mehreren Seiten erfordert möglicherweise wiederholtes Neuspannen auf einer Dreiaxen-Fräsmaschine. Durch rotatorische Positionierung können diese Seiten dargestellt werden, während der Block weiterhin eingespannt bleibt. Dadurch entfallen Handhabung und der Aufwand, das Teil erneut zu positionieren. Eine einfache Platte, die aus einer zugänglichen Richtung bearbeitet wird, profitiert möglicherweise kaum von den zusätzlichen Achsen. [1]
Unterscheiden Sie die Maschine vom Zerspanungsmodus. Indexierte 3+2-Bearbeitung und simultane Fünf-Achsen-Bearbeitung können unterschiedliche Operationen am selben Teil ausführen. Bohrungen mit festem Winkel eignen sich möglicherweise für 3+2; eine Kontur, deren Bearbeitung von einer stetig wechselnden Werkzeugrichtung profitiert, kann simultane Bewegung rechtfertigen. Fragen Sie danach, welche konkreten Operationen die Kosteneinsparung bewirken – statt vorschnell kontinuierliche Fünf-Achsen-Zerspanung für den gesamten Auftrag vorzugeben. [2]
Was gehört in eine Fünf-Achsen-Kostenschätzung?
Programmierung und Verifikation sind echte Vorbereitungsarbeiten: Die geplante Bewegung muss zur Maschine, zu den Werkzeugen, zum Rohmaterial und zur Spannvorrichtung passen. Auch bei der Werkstückaufspannung ist ausreichend Freiraum für die Indexierung erforderlich – ohne dabei die Haltekraft zu beeinträchtigen. Ein kurzes Werkzeug hilft nur dann, wenn die gesamte Werkzeugaufnahme die gewünschte Geometrie erreichen kann. [2] [3]
| Kostenposition | Was einzubeziehen ist | Frage zur Fünf-Achsen-Bearbeitung |
|---|---|---|
| Losvorbereitung | Programmierung, Verifikation, Spannvorrichtungsvorbereitung und Maschineneinrichtung | Was unterscheidet die vorgeschlagenen Bearbeitungswege? |
| Rohmaterial und Werkzeuge | Spezifiziertes Material und Zustand, Aufmaß für Halterung, Werkzeugeinsatz | Benötigt die Spannvorrichtung zusätzliches Rohmaterial oder einen Vorbearbeitungsschnitt? |
| Maschinenlaufzeit | Zerspanung, Positionierung, Werkzeugwechsel und andere im Zyklus enthaltene Bewegungen | Bezieht sich die Kostenschätzung auf den vollständigen Zyklus oder ausschließlich auf die Zerspanungszeit? |
| Handhabung und nachfolgende Operationen | Beladen, Entgraten, Neuspannen und Bearbeitung der zuvor verdeckten Flächen | Wie wird die Spannfläche bearbeitet? |
| Abnahme und Lieferung | Erforderliche Prüfung, Dokumentation, Nachbearbeitung, Verpackung und Umfang der Lieferung | Wurden beide Fertigungswege auf denselben gelieferten Zustand kalkuliert? |
Eine Haltefunktion kann Arbeit vor und nach dem Hauptzyklus erfordern. Die NTMA-Diskussion zu Spannvorrichtungen beschreibt beispielsweise das Herstellen einer Schwalbenschwanznut im Rohmaterial und deren Entfernung nach Bearbeitung der übrigen Flächen. Diese Operationen sind bei Anwendung dieser Spannstrategie einzubeziehen; die Aussage „fünf Seiten in einer Aufspannung“ stellt keine vollständige Teilekostenangabe dar. [1]
Stellen Sie die Kostenschätzung aus fixen und wiederkehrenden Arbeiten zusammen
Für eine Charge ist ein sinnvolles Ausgangsmodell:
Geschätzte Einzelteil-Kosten = F ÷ Q + R × t ÷ 60 + V
- F: Aufbereitungskosten, die dieser Charge belastet werden, in US-Dollar.
- Q: akzeptierte Teile in der Charge.
- R: geltender Maschinenstundensatz, in US-Dollar pro Stunde.
- t: eingeschlossene Maschinenminuten pro Teil.
- V: sonstige wiederkehrende Kosten pro Teil, in US-Dollar.
Bei mehreren Maschinen oder Operationen addieren Sie deren individuelle Beträge R × t ÷ 60. Tragen Sie eine Kostenposition nur einmal ein: Falls der Satz bereits die Bedienungszeit oder den Werkzeugeinsatz abdeckt, dürfen diese nicht erneut in V hinzugefügt werden. Weisen Sie gesonderte Mindestchargenkosten F zu; deutlich ausgeschlossene Frachtkosten oder andere Positionen halten Sie außerhalb des Modells transparent.
Ein detaillierter Vergleich: Wann sich der höhere Satz auszahlt
Veranschaulichende Annahmen in USD – keine Marktpreise oder ein VETCNC-Angebot. Beide Wege erzeugen dasselbe akzeptierte Teil. Es gibt eine Produktionscharge, keine Ausschuss- oder Nacharbeitsteile und keine Änderung der Anforderungen. Die Zeitangaben umfassen sämtliche Maschinenoperationen jedes Weges. Andere wiederkehrende Arbeiten werden als gleich angenommen; Fracht, Steuern sowie separat angewendete kommerzielle Gebühren sind ausgeschlossen.
| Annahmen zur Eingabe | 3-achsiger Weg | 5-achsiger Weg |
|---|---|---|
| Aufbereitung F | $300 pro Charge | $500 pro Charge |
| Maschinensatz R | $90/Stunde | $150/Stunde |
| Maschinenlaufzeit t | 20 Minuten/Teil | 10 Minuten/Teil |
| Maschinenkosten R × t ÷ 60 | $30/Teil | $25/Teil |
| Weitere wiederkehrende Kosten V | $20/Teil | $20/Teil |
Die Dreiachsen-Bearbeitungsroute kostet $300 ÷ Q + $50 pro Teil. Die Fünfachsen-Bearbeitungsroute kostet $500 ÷ Q + $45. Die wiederkehrende Einsparung in Höhe von $5 muss zunächst die zusätzlichen Vorbereitungskosten in Höhe von $200 ausgleichen.
| Akzeptierte Losgröße Q | 3-Achsen-Stückkosten | 5-Achsen-Stückkosten |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
Die Break-even-Menge liegt bei ($500 − $300) ÷ ($50 − $45) = 40 Teile. Dieses Ergebnis folgt aus den eingegebenen Werten und stellt keine empfohlene Mindestbestellmenge für die Fünfachsen-Bearbeitung dar.
Ändern Sie nun ausschließlich die Fünfachsen-Zykluszeit auf 12 Minuten. Dadurch sinken die Maschinenkosten auf $30 pro Teil und entsprechen damit der Dreiachsen-Bearbeitungsroute. Da keine wiederkehrende Einsparung mehr vorliegt, um die zusätzlichen $200 auszugleichen, bleibt diese Route unter diesen Annahmen bei jeder endlichen Losgröße teurer. Überprüfen Sie die Zeitabschätzung, bevor Sie sich auf den Schnittpunkt verlassen.
Falls Prüfergebnisse Ausschuss oder Nacharbeit offenbaren, stellen Sie die Berechnung neu auf Grundlage der Gesamtkosten für die Lieferung von Q akzeptierten Teilen auf. Zählen Sie ausgeschlossene Teile nicht zur gelieferten Menge und gehen Sie nicht davon aus, dass weniger Aufspannungen Ausschuss eliminieren. Ein Modell dient dem Vergleich; der vom Lieferanten angebotene Preis muss den Umfang seiner Leistung weiterhin klar benennen.
Verringern Sie die Arbeit, die das Bauteil nicht benötigt
Beginnen Sie mit den kostenintensivsten Operationen der Bearbeitungsroute. Die sinnvolle Änderung ist diejenige, die Arbeitsaufwand reduziert, ohne Funktion oder Akzeptanz einzuschränken.
- Verwenden Sie die einfachste geeignete Bewegung. Behalten Sie festorientierte Operationen bei, sofern sie ausreichenden Zugang gewährleisten. Reservieren Sie simultanes Schneiden für einen nachweisbaren Vorteil hinsichtlich Zugang oder Oberflächenkontakt.
- Überprüfen Sie Spannung und Zugang gemeinsam. Eine genehmigte Spannzulage kann die Spannvorrichtung vereinfachen, doch muss deren Entfernung berücksichtigt werden. Vermeiden Sie den Austausch einer kostengünstigen Spannvorrichtung gegen aufwändige Nachbearbeitung oder eine unzugängliche Oberfläche.
- Halten Sie die erforderliche Qualität ein; stellen Sie unnötigen Umfang infrage. Identifizieren Sie die Merkmale, die eine enge Toleranz oder eine bestimmte Oberflächenbeschaffenheit erfordern. Der Konstruktionsverantwortliche muss jede Reduzierung der Anforderungen vor einer Neukalkulation genehmigen.
- Fordern Sie realistische Produktionsfreigaben an. Ein gespeichertes Programm oder eine gespeicherte Spannvorrichtung kann spätere Vorbereitungskosten senken. Maschineneinrichtung, Zustandsprüfungen und Revisionen können jedoch weiterhin wiederkehren; erkundigen Sie sich, welche Gebühren sich wiederholen.
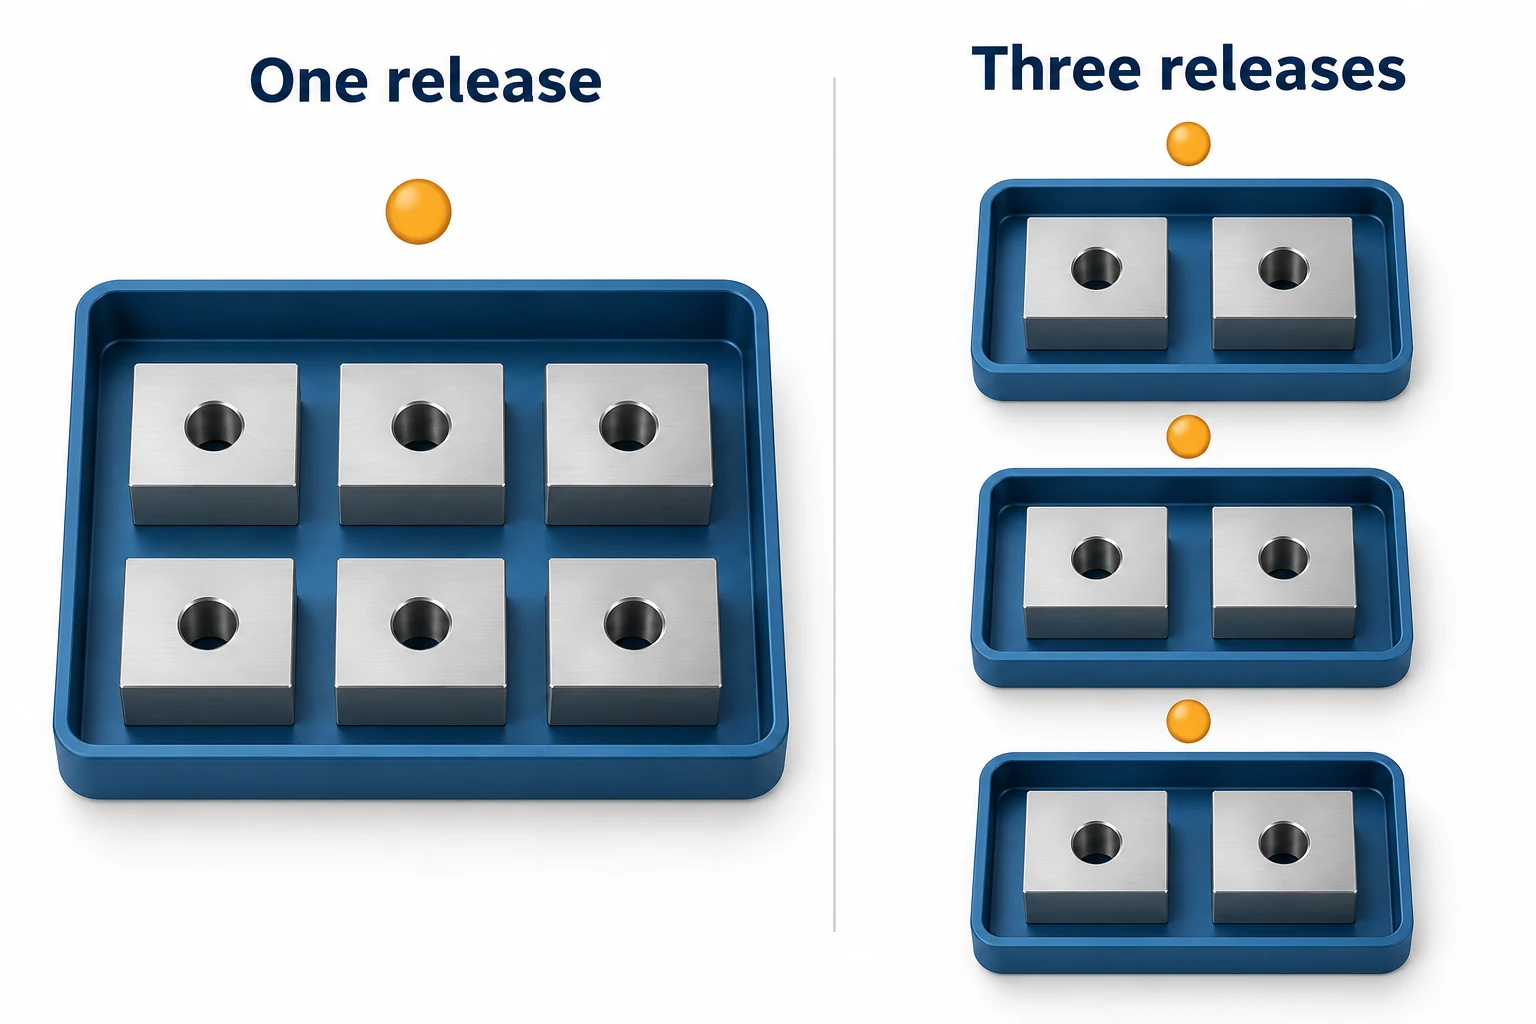
Eine größere Losgröße verteilt die Vorbereitungskosten, bindet aber auch mehr Kapital in weitere Teile. Verwenden Sie keine jährliche Prognose als Menge Q, wenn die Fertigung für mehrere separate Serienanläufe wieder aufgenommen wird. Der CNC-Kosten- und Lieferantenauswahl-Leitfaden umfasst den umfassenderen Vergleich von Auftragsumfang und Beschaffungsverpflichtungen.
Fordern Sie einen Preis an, mit dem Sie vergleichen können
Senden Sie für jedes Angebot dieselbe Zeichnungsrevision, denselben Werkstoff und Zustand, realistische Losgrößen, die endgültige Oberflächenfinish sowie die Anforderungen an die Abnahme. Fordern Sie den vollständigen Teilpreis, etwaige gesonderte Vorbereitungskosten, Ausschlussklauseln und Bedingungen für Wiederholungsbestellungen an. Lieferanten müssen ihre internen Stundensätze nicht offenlegen; ein vergleichbarer Leistungsumfang sowie eine klare Erläuterung des Fertigungsprozesses sind dennoch hilfreich.
Wenn ein Angebot teurer ist, identifizieren Sie die zugrunde liegende Arbeit: eine andere Spannvorrichtung, ein zweiter Aufspannvorgang, zusätzliche Kontur-Finishbearbeitung oder umfangreichere Prüfanforderungen. Wenn es günstiger ist, prüfen Sie, welche Operation oder welcher Anforderungsaspekt sich geändert hat. Für eine Geometrieprüfung beschreibt unsere Fünf-Achsen-Bearbeitungsservice-Seite die Mehrseiten- und konturierte Bearbeitung, die besprochen werden soll.
Häufig gestellte Fragen
Wie hoch sind die Kosten für die Fünf-Achsen-CNC-Bearbeitung pro Stunde?
Es gibt keine allgemein verwendbare, aussagekräftige Stundensatzangabe ohne Angabe ihrer Abrechnungsgrundlage und des darin enthaltenen Leistungsumfangs. Ein Stundensatz kann unterschiedliche Komponenten für Lohnkosten, Werkzeuge oder Gemeinkosten enthalten. Fordern Sie den vollständigen Teilpreis für Ihre Losgröße an; verwenden Sie einen Stundensatz nur dann, wenn Zeit und Kosten, die er tatsächlich abdeckt, klar definiert sind.
Ist 3+2-Bearbeitung immer günstiger als simultane Fünf-Achsen-Bearbeitung?
Nein. 3+2 kann Operationen vereinfachen, bei denen lediglich feste Anfahr-Richtungen erforderlich sind. Simultane Bewegung kann bei geeigneten Konturen andere Bearbeitungsschritte reduzieren. Vergleichen Sie Programmierung, Verifikation, Maschinenlaufzeit und nachfolgende Operationen für dieselben fertigungsseitigen Anforderungen.
Entfallen bei einer Wiederholungsbestellung die Aufspannkosten?
Nicht zwangsläufig. Programmierung und spezielle Spannvorrichtungen können wiederverwendet werden, während das Einrichten der Vorrichtung, deren Zustandsprüfung und die Bestätigung, dass die freigegebene Zeichnungsrevision weiterhin gültig ist, weiterhin Arbeitsaufwand erfordern. Vereinbaren Sie mit dem Lieferanten die Kosten für beibehaltene Werkzeuge und Wiederholungslose.
Technische Quellen
- NTMA, The Record, Februar 2014: „Using 5 Axes to Cut Cost“, Seiten 24–25. Spanntechnik, Zugänglichkeit und zusätzliche Operationen; keine aktuellen Preisdaten.
- Autodesk, 5-Achsen-Bearbeitung und 3+2-Achsen-Fräsen (5-Achsen-Positionierung) mit Autodesk Fusion 360. Schnittmodi, CAM-Vorbereitung und Verifikation.
- Haas Automation, 5-Achsen-Vereinfachung, Seite 2. Werkzeugreichweite, Spannung und Freiraum für die Indexierung.



