このページについて
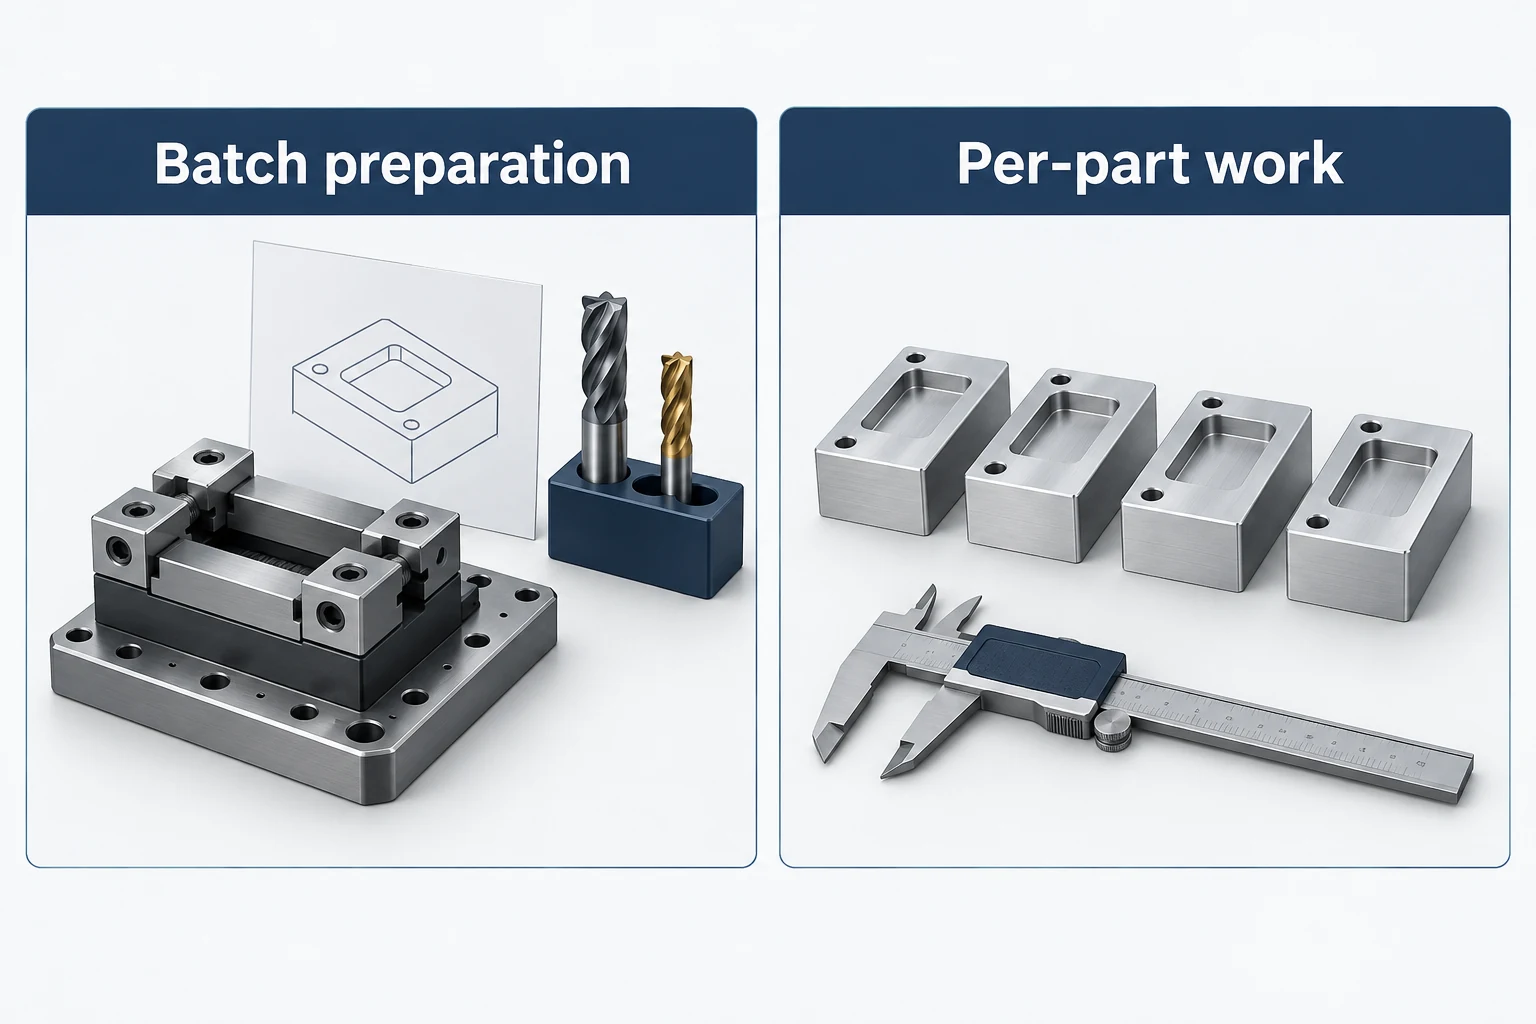
部品単価の5軸CNCマシニングコストは、合格品1個あたりのロット準備コスト、機械加工時間コスト/個、およびその他の繰返し発生コスト/個を合計することで算出します。 時給単価が高くなっても、加工時間の短縮、段取り変更回数の削減、または取扱い作業の簡素化により十分な効果が得られる場合、結果として部品単価は低下します。同一の完成部品仕様を満たす複数の加工ルートを比較してください。
実際の例では、実際の例5軸加工ルートは準備に200米ドルを追加し、受入済み部品1個あたりの繰返しコストを5米ドル削減します。モデル化された単価は、40個で一致し、それぞれ57.50米ドルとなります。これらの前提条件下では、3軸加工ルートは40個未満で安価であり、5軸加工ルートは40個を超えると安価になります。5軸加工のサイクル時間が10分から12分に延長された場合、繰返しによるコスト削減は消失し、追加の準備費用には当該モデルにおいて回収が見込めません。
同一部品に対する実現可能な加工ルートを比較する
複数の面に穴やポケットがあるブロックでは、3軸フライス盤で何度かつかみ直す必要がある場合があります。回転位置決めなら、固定したままそれらの面を工具に向けられます。これにより、部品を扱う手間や再位置決めを省けることがあります。一方向から加工できる単純なプレートでは、軸を追加しても得られる効果が小さいことがあります。 [1]
機械本体と切削モードを明確に区別してください。インデックス式の3+2加工と同時5軸加工は、同一部品上で異なる工程に適用可能です。固定角度の穴加工には3+2加工が適している場合がありますが、工具姿勢を連続的に変化させる必要がある輪郭加工では同時運動が正当化されます。全工程を連続5軸加工で実施するのではなく、どの工程がコスト削減を実現するのかを明確に確認してください。[2]
5軸加工コスト試算に含めるべき項目は?
プログラミングおよび検証は実際の準備作業であり、計画された工具軌跡は機械本体、工具、素材および治具の条件に適合しなければなりません。また、治具によるワークホルディングには、インデックス動作時の干渉回避に十分なクリアランスを確保しつつ支持力を維持する必要があります。短尺工具は、アセンブリ全体が対象特徴に到達可能である場合にのみ有効です。[2] [3]
| コスト項目 | 含めるべき内容 | 5軸加工に関する質問 |
|---|---|---|
| ロット準備 | プログラミング、検証、治具準備および機械段取り | 提案された各加工ルート間で変化する項目は? |
| 素材および工具 | 指定された材質および状態、保持余裕量、工具使用条件 | 治具に追加素材または下準備切削が必要か? |
| 機械稼働時間 | 切削、インデックス動作、工具交換およびその他の含まれるサイクル内移動 | 試算は全サイクル時間か、それとも切削時間のみか? |
| 取扱いおよび後工程 | ローディング、バリ取り、再クランプ、および被覆面の加工 | クランプ面はどのように仕上げられますか? |
| 受入および納入 | 必要な検査、記録、仕上げ、包装および納入範囲 | 両ルートとも同一納入状態で価格算出されていますか? |
保持用特徴部(ホールディングフィーチャー)は、主加工サイクルの前後で作業を要することがあります。たとえばNTMAのワークホルディングに関する議論では、素材にダボテール溝を加工し、他の面の加工後にこれを除去する方法が説明されています。その治具戦略を採用する場合、これらの作業もカウントしてください。「1回の段取りで5面加工」という表現は、完成品全体のコストを示す完全な記述ではありません。[1]
固定費および繰返し作業から見積もりを作成します
一ロットを対象とする場合、次の式を出発点にできます。
推定単価 = F ÷ Q + R × t ÷ 60 + V
- F:当該ロットに課される準備費用(米ドル)
- Q:ロット内の合格品数量
- R:適用される機械時間当たり単価(米ドル/時)
- t:1個あたりに含まれる機械稼働時間(分)
- V:1個あたりのその他の繰返し費用(米ドル)
機械や工程が複数ある場合は、それぞれの R × t ÷ 60 を合計します。各費用は一度だけ計上し、時間単価に作業者の時間や工具の使用が含まれていれば、Vに重ねて加えないようにします。別にかかるロット最低料金はFに割り当て、明示的に除外した運賃などは式の外に示します。
高単価が投資回収を果たす実例比較
米ドル(USD)での仮定条件。どちらの方法でも同じ合格部品を作ります。生産は一ロットとし、不合格品、再加工、要求事項の変更はありません。所要時間には各方法のすべての機械加工工程を含めます。その他の繰返し作業は同等とし、運賃、税、別途適用される商取引上の料金を除外します。
| 仮定した入力 | 3軸ルート | 5軸ルート |
|---|---|---|
| 準備費用 F | ロットあたり300米ドル | ロットあたり500米ドル |
| 機械単価 R | 時給90米ドル | 時給150米ドル |
| 機械加工時間 t | 部品あたり20分 | 部品あたり10分 |
| 機械コスト R × t ÷ 60 | 部品あたり30米ドル | 部品あたり25米ドル |
| その他の継続的コスト V | 部品あたり20米ドル | 部品あたり20米ドル |
3軸加工ルートのコストは300米ドル ÷ Q + 50米ドル/部品である。5軸加工ルートのコストは500米ドル ÷ Q + 45米ドル/部品である。その部品あたり5米ドルの継続的削減額は、まず追加の準備費用200米ドルを回収しなければならない。
| 受諾ロット数量 Q | 3軸単価 | 5軸単価 |
|---|---|---|
| 10 | $80.00 | $95.00 |
| 40 | $57.50 | $57.50 |
| 100 | $53.00 | $50.00 |
これらの入力値における損益分岐点は、(500米ドル − 300米ドル) ÷ (50米ドル − 45米ドル) = 40個である。
次に、5軸サイクル時間を12分にのみ変更する。これにより機械コストは部品あたり30米ドルとなり、3軸ルートと一致する。しかし、追加の200米ドルを回収するための継続的削減額が存在しないため、これらの仮定の下では、有限のロットサイズにおいては常に高コストのままである。クロスオーバー点を信頼する前に、加工時間の見積もりを確認すること。
試作結果で不良品または再加工が必要な場合、Q個の合格品を納入するために必要な総コストを用いて計算を再構築すること。不良品を納入数量に含めないこと、また工程数の削減が歩留まりの改善を保証しないと想定しないこと。モデルは比較を説明するものであり、サプライヤーが提示する価格は依然としてその範囲(scope)を明記しなければならない。
部品が不要な工程を削減する
加工ルートで特定された高コスト工程から着手する。有効な変更とは、機能および受入要件を維持したまま、工程を削除するものである。
- 最も適切な単純な運動を使用してください。 十分なアクセスが得られる場合は、固定姿勢での加工を維持します。同時切削は、明確に特定できるアクセス性または表面接触の利点がある場合にのみ用います。
- 治具保持と加工アクセスを併せて検討してください。 承認済みの保持余裕量により治具が簡素化される場合がありますが、その除去作業も含めて検討します。安価な治具を得るために、仕上げが困難になることや、アクセス不能な表面が生じることを避けてください。
- 必要な品質を維持し、不要な範囲を疑問視してください。 厳密な寸法管理または特定の仕上げ面を要する特徴を明確に特定します。要求仕様の緩和については、再見積もりを行う前に設計責任者による承認を得てください。
- 現実的な生産ロット単位での見積もりを依頼してください。 既存のプログラムや治具を活用すれば、後の準備作業が節約できます。ただし、機械の段取り、状態確認、リビジョンの再確認などは依然として発生する可能性があります。どの費用項目が再発生するかを確認してください。
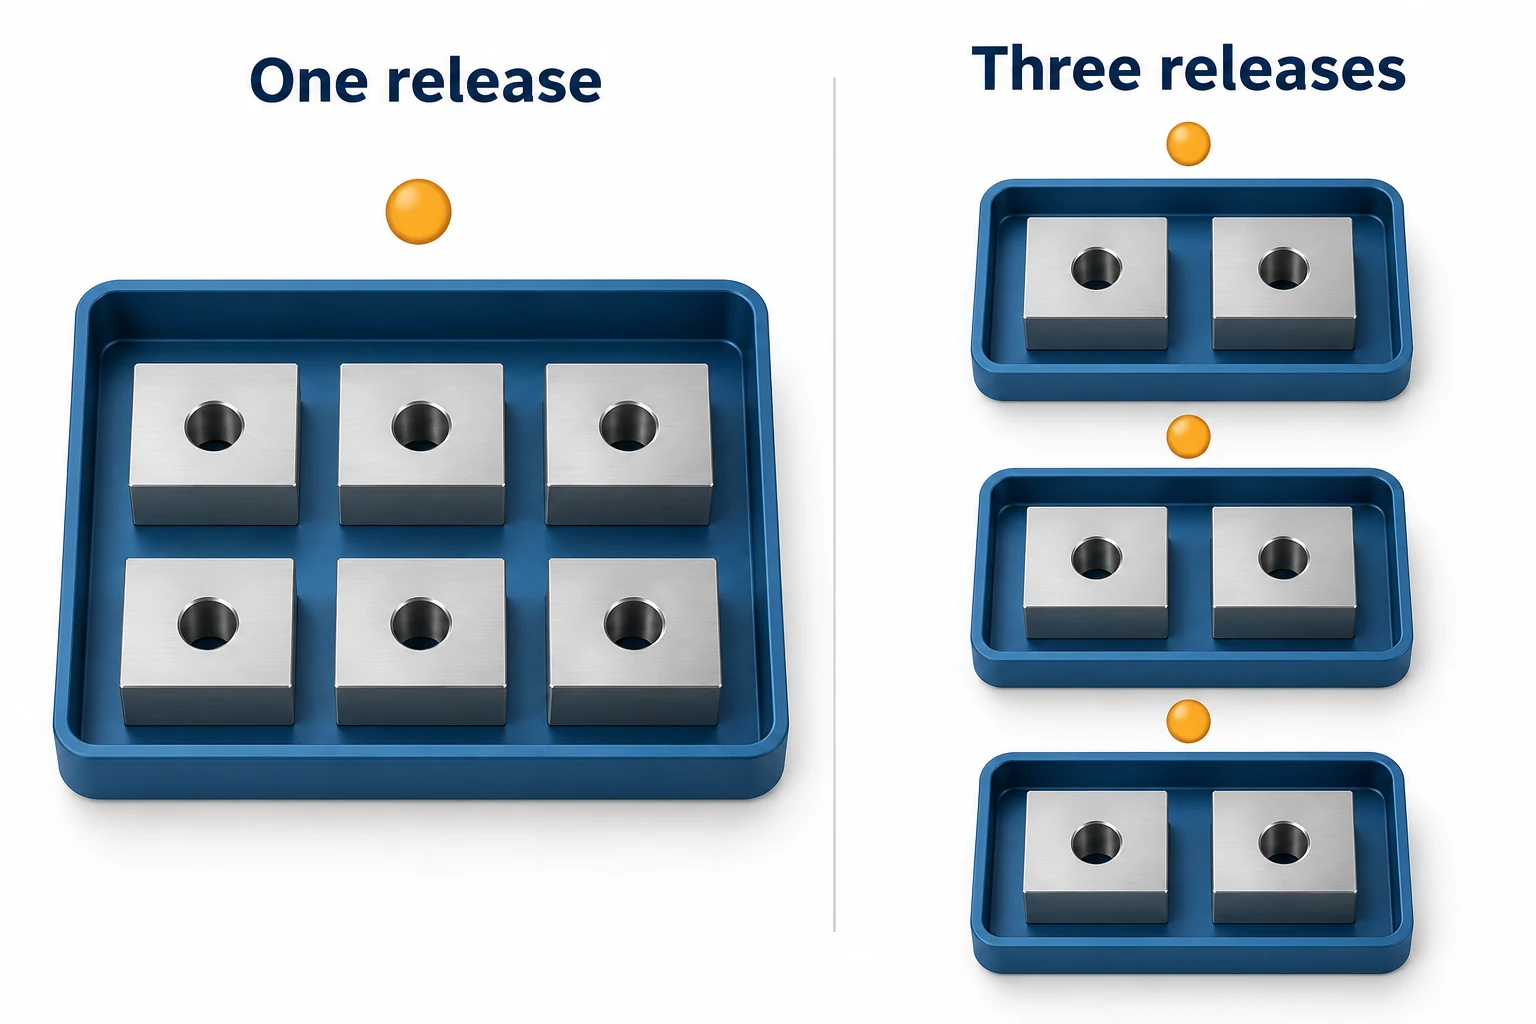
大量ロットでは準備費用が分散されますが、同時に、より多くの部品に対する資金コミットメントも発生します。生産が複数の別個のロットで再開される場合、年間予測値をQ(ロット数量)として使用しないでください。 CNCコストおよびサプライヤー選定ガイドでは、注文範囲と調達コミットメントに関する包括的な比較について説明しています。
比較可能な価格を依頼してください
各見積もりに対して、同一のリビジョン、材料、材料状態、現実的なロット数量、最終仕上げおよび受入要件を提示してください。部品単体価格、別途請求される準備費用、除外項目および再発注条件を明示して依頼してください。サプライヤーは内部の時給単価を開示しない場合がありますが、比較可能な作業範囲および明確な工程説明は依然として有用です。
各サプライヤーに対し、以下の項目を明示するよう依頼してください:
- 一括課金費用:プログラミング、専用工具、治具製作(別途課金される場合)
- 各リリースごとに発生する課金:段取り、品質確認(qualification)、再検証(revalidation)。年間需要が何回の生産リリースに相当するかを確認してください。
- 合格品一個あたりの費用。機械加工、見積もりに含まれる個品検査、外注加工、その他の繰返し作業です。単価にどの項目が含まれるか確認します。
提案価格が高額である場合、その差額の原因となる作業内容を特定してください:異なる治具、2回目の段取り、追加の輪郭仕上げ、あるいはより広範な検査要件などです。逆に低額である場合、どの加工工程または要件が変更されたかを確認してください。幾何形状レビューに関しては、当社の5軸マシニングサービスページで、多面および輪郭加工についての議論事項を概説しています。
よくあるご質問
5軸CNCマシニングの時給はいくらですか?
課金基準および含まれる作業範囲が明示されていない限り、汎用的な単価には実用的価値がありません。単価には、異なる人件費、工具費、間接費などが含まれる場合があります。ご依頼のロット数量における部品単体価格を依頼してください。時給単価は、実際にカバーされる作業時間およびコストを明確に示す場合にのみ使用してください。
3+2軸マシニングは、常に同時5軸マシニングよりも安価ですか?
いいえ。3+2軸マシニングは、固定されたアプローチ方向のみが必要な加工を簡素化できます。一方、同時運動は、適切な輪郭形状において他の加工工程を削減できる場合があります。同一の完成要件に基づき、プログラミング、検証、機械加工時間および後続工程を比較してください。
再発注では段取り費用が免除されますか?
必ずしも免除されません。プログラムおよび専用治具は再利用可能ですが、段取りへの部品装着、状態確認、リリース済みリビジョンの適合性確認などの作業は依然として発生します。治具の継続使用および再発注ロットに対する費用については、サプライヤーと事前に合意してください。
技術資料
- NTMA、『The Record』2014年2月号:「5軸を活用したコスト削減」、pp.24–25。治具保持、加工アクセスおよび追加工程に関する解説であり、現行の価格情報ではありません。
- Autodesk、5軸マシニングおよび3+2軸フライス加工(5軸位置決め) Autodesk Fusion 360による。切削モード、CAM準備および検証。
- Haas Automation、5-Axis Simplified、p.2。工具の到達範囲、把持性およびインデックスクリアランス。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


