このページについて
アクリルは、外観が重視され、衝撃負荷が限定される剛性・透明性を要する機械加工部品の出発点として有用です。偶然の衝撃や耐衝撃性が設計上の主な要因となる場合は、通常ポリカーボネートがより適した材料候補となります。両材料ともCNC加工が可能ですが、それぞれに仕上げおよび組立計画が必要です。
アクリルはポリメチルメタクリレート(PMMA)であり、ポリカーボネートはPCです。これらを単なる代替可能な透明材として扱わず、指定されたアクリルおよびポリカーボネートのグレードと、それぞれが切削加工後の挙動を比較してください。視認面が切削される場合、カバーが固定される場合、あるいは清掃方法が定義される場合など、選択は変化しうります。
部品が実際に使用する特性を比較します
衝撃抵抗性、剛性、透明性はそれぞれ異なる設計課題に対応します。カバーが破損に耐えうる一方で、アセンブリが許容する以上のたわみを生じる可能性があります。剛性・透明性に優れたウィンドウでも、衝撃を受ける場所に設置される場合は不適切な選択となることがあります。
| 設計上の優先事項 | アクリル/PMMA | ポリカーボネート/PC |
|---|---|---|
| 透明な外観 | 透明な視認面および研磨済みエッジに適した候補 | 透明グレードが入手可能;要求される最終的な視認性を明示してください |
| 偶発的衝撃 | ノッチや脆性破壊に対してより感受性が高い | 通常はより靭性に優れた候補 |
| 曲げに対する抵抗性 | 充填されていないPCよりも一般的に剛性が高い | 選択した板厚および支持条件におけるたわみを確認してください |
| 高温作動条件 | 荷重、暴露時間、およびグレード固有の限界値を確認してください | 一般的に熱的余裕度が高いが、実際の使用条件も評価してください |
| 屋外使用または傷つきやすい環境下での使用 | 優れた耐候性を有するが、仕上げおよび表面保護も依然として重要 | 適切なUV保護または耐擦傷性製品を選定してください |
これらは一般に流通している透明材の選定傾向であり、すべての配合物仕様を保証するものではありません。ACRYLITE社のセルキャストデータおよびPlaskolite社のTUFFAKガイドは特定製品を記述しています。衝撃改質アクリルおよびコーティング済みPCについては、それぞれ独自の比較が必要です。材料の衝撃値は、完全な保護アセンブリの適合性を保証するものではありません。[1] [2]
素材およびポリマーの在庫品を選定します
アクリルの場合、鋳造(キャスト)または押出(エクストルーデッド)在庫品および正確なグレードを特定します。セルキャスト製ACRYLITE GPは内部応力が低いと記述されていますが、これは heavily machined part(高度に機械加工された部品)が応力フリーになることを意味しません。また、元の面を untouched(非加工状態)で維持する必要がある場合、在庫品の厚さ公差も重要です。所定の最終厚さ公差を設定する前に、入手可能な在庫品の厚さ公差を確認してください。
ポリカーボネート(PC)の場合、一般用途・光学用・UV保護付き・コーティング付きの在庫品を明確に区別します。元のシート表面に施されたコーティングは、新たに機械加工された凹部には一切の保護効果を発揮しません。コーティングを保持すべきすべての表面は、材料除去計画の対象外に設定してください。「材料および設計ガイド」では、グレード・在庫品形状・使用条件の連携方法について詳しく説明しています。
熱を制御し、切削を支持します
アクリルはノッチ感度が高いため、穴縁の損傷や鋭角的かつ荷重を受けた特徴部が重要となります。ドリル加工中は、出口側を支持する必要があります:ドリルが貫通する際、最後に支持されていない材料が欠けやすくなります。適切なバックアップ材およびドリルの刃形状により、このリスクを低減できます。ACRYLITEのドリル加工ガイドでは、穴の深さが増すにつれて切屑排出が重要であることも強調されています。[3]
ポリカーボネート(PC)は、切削条件が不適切な場合、溶融またはバリ付きのエッジを生じることがあります。Plaskoliteは、フライス加工における送り速度不足を、熱および変形の原因の一つとして挙げています。したがって、単に送り速度を低下させるだけでは、信頼性のある対策とはなりません。工具の鋭さ・被削材との接触量・切屑排出性能・冷却の各要素を総合的に検討してください。[2]
どちらの材料でも、薄肉部を支持し、過度な拘束で無理に平らにしないでください。固定を解除した部品を、指定された状態で検査してください。切削液が実際に使用する素材に適合するか確認してください。金属に適した切削液でも、アクリルに微細な亀裂(クレージング)を生じさせることがあります。主軸回転数や送り速度を、すべての工具や加工形状に対して同じ値にそろえないでください。 [4]
清浄なまま維持すべき表面を明示します
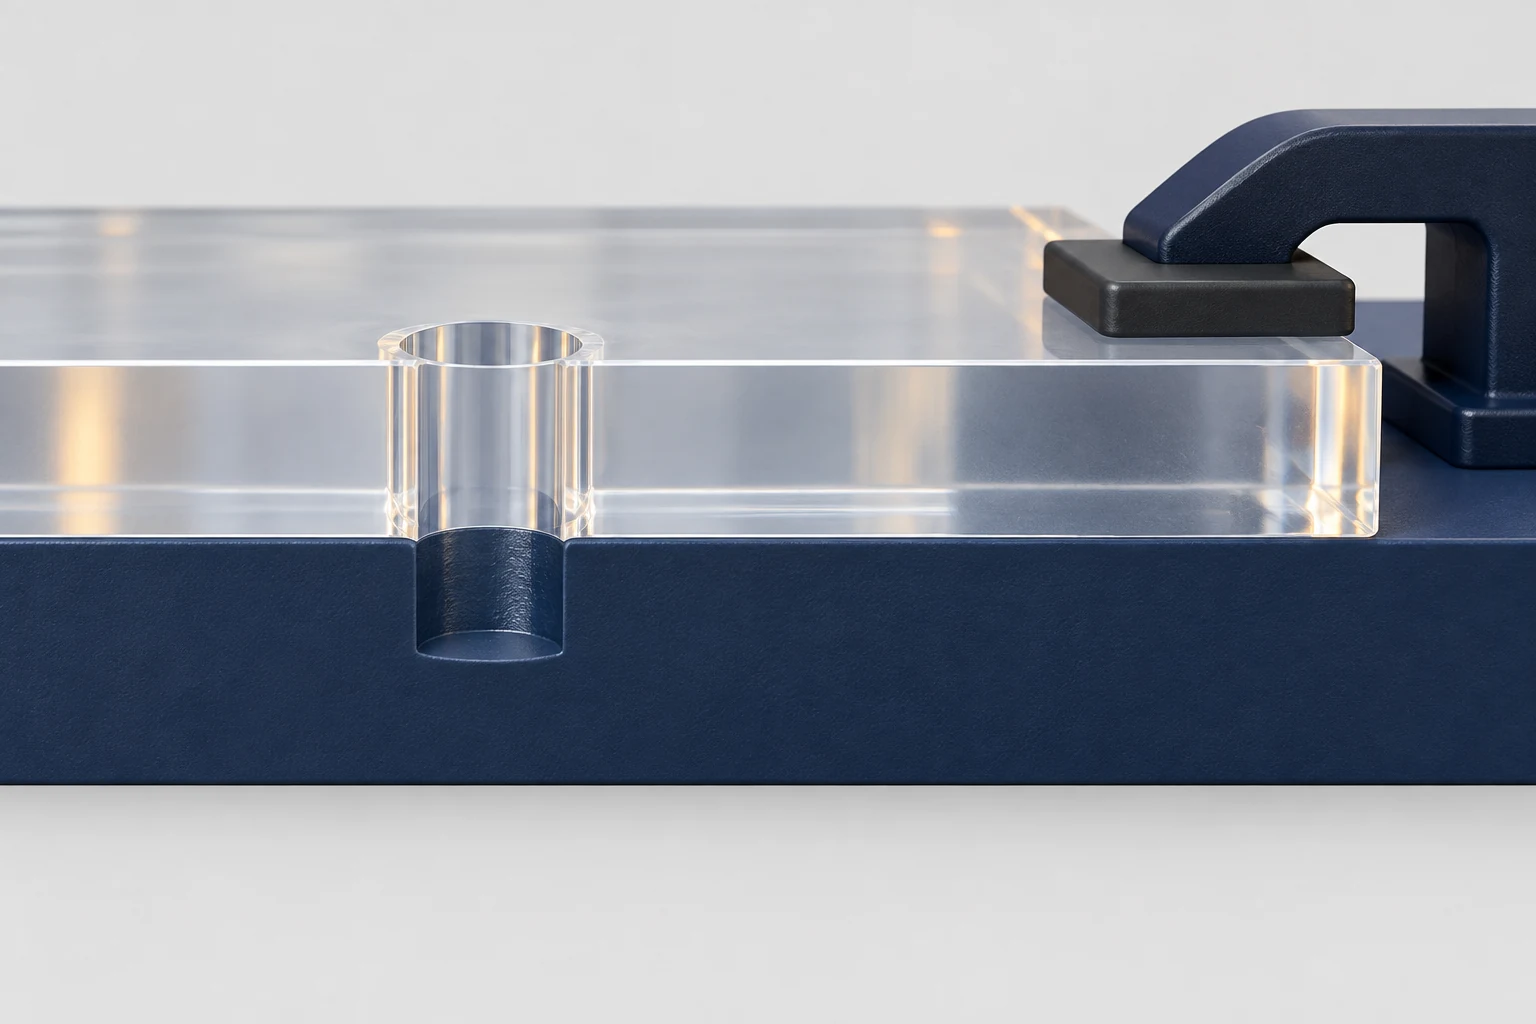
非加工のシート表面とフライス加工されたポケット底面は異なる表面です。元の視認面が要求仕様を満たす場合、それを維持することで不要な仕上げ工程を回避できる可能性があります。視認経路が機械加工面を横切る場合は、その面を所定の仕上げ工程後に評価してください。
アクリルのエッジは、外観を向上させるために研磨可能です。必要な作業量は初期切断面の状態に依存します。研磨は寸法変化を伴わない単なる化粧工程とはみなせません。組立やシール用のエッジ近傍での材料除去量を厳密に制御してください。フレームポリッシュ(炎焼き)も応力を導入するため、後続の接着や化学薬品への暴露において問題となることがあります。[5]
ポリカーボネート(PC)の場合、アクリル向けの仕上げ処理手順をそのまま流用するのではなく、当該製品に特化した仕上げを合意してください。「透明」という要件の意味を明確に定義します:インジケーターの視認、微細なマーキングの読取り、あるいは特定波長における光学測定値の達成などです。光沢のあるサンプルのみでは、ヘイズ・歪み・特定波長における性能を保証できません。
加工後に残留する応力を考慮して洗浄を評価します
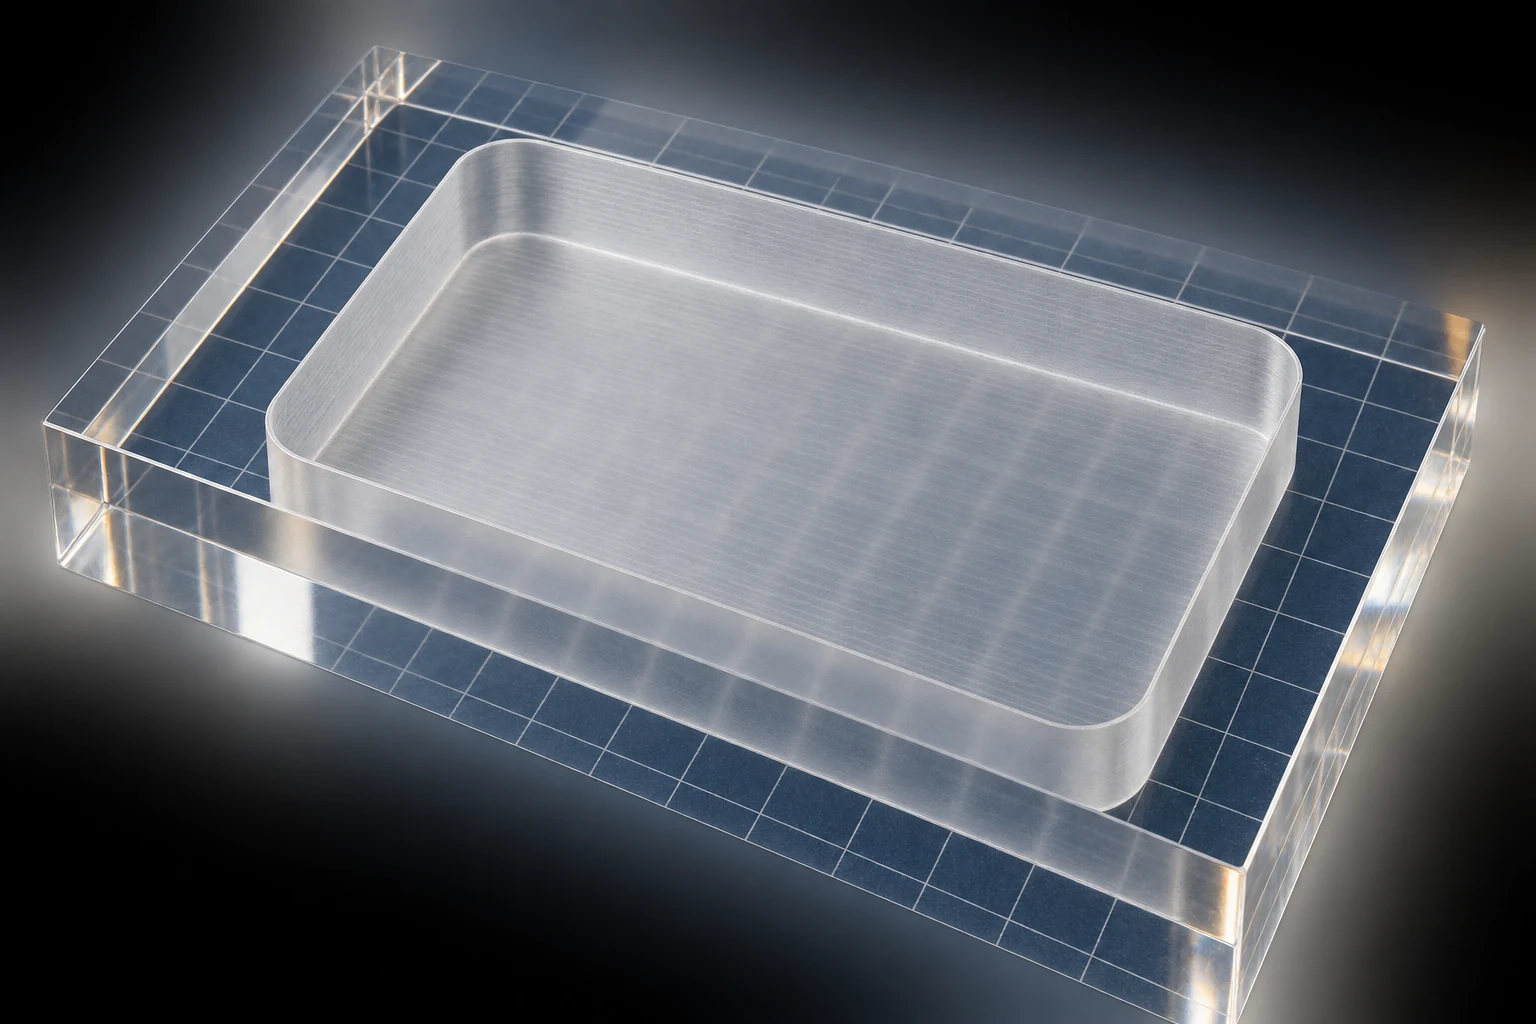
両ポリマーとも、応力と不適合な化学薬品が同時に作用すると、クラッシング(微細な亀裂)を生じることがあります。材料レビューには、洗浄剤・接着剤・シーラント・接触流体を含めてください。製品名・濃度・温度・接触時間・荷重状態のすべてが重要です。ポリカーボネート(PC)の靭性が高いからといって、この破損モードが排除されるわけではありません。[4] [2]
機械加工または仕上げ後に応力緩和が有効な場合があります。ACRYLITEでは、加工応力を低減するためのアニーリング(焼鈍)が記述されていますが、このプロセスには適切な支持および制御された加熱・冷却が必要です。ただし、不適合な洗浄剤を適合品に変えることはできません。選択したグレードに対応するプロセス順序および最終検査段階を合意してください。[6]
検査用カバーへの選択を適用します
オペレーターが内部インジケーターを視認するための着脱式カバーを検討します。遮蔽され、軽荷重の設置環境では、アクリルは妥当な候補となります。可能であれば、元の中央視認面を維持し、エッジ仕上げと取付け座面を分離して処理してください。
カバーが定期的に取り扱われたり衝撃を受けたりする場合、まずポリカーボネート(PC)を検討してください。そのたわみ量・ファスナー配置・要求される表面耐久性を再確認してください。Plaskoliteは、円錐形ファスナー頭部が同社シート内に有害な局所応力を誘起する可能性があると警告しています。より靭性の高いポリマーだからといって、ファスナー構造をそのまま流用してよいわけではありません。[2]
提案された取付構成で完成品の試作サンプルを評価してください。インジケーターの可読性が確保されていることを確認した後、合意済みの清掃条件および使用条件を評価します。カバーが危険な衝撃を含む必要がある場合は、完全な保護アセンブリを別途定義し、検証してください。いずれの候補材料も要求される環境下で耐えられない場合、材料またはアセンブリ設計を再検討してください。
材料選定に研磨および応力除去を含めてください。
生地シートの単価のみでは、どちらの完成品オプションがより低コストかを判断できません。選定した在庫材と、それに必要な機械加工、研磨、応力除去、検査、保護梱包を比較してください。比較の際は、上記で定めた視認面および最終寸法を維持してください。
当社のアクリルCNC加工ページでは、PMMAルートと視認面、取付特徴、最終寸法との関係を示しています。
技術資料
- ACRYLITE、セルキャストシート(GP):物理的特性、1235G、2024年9月。製品固有の材料特性および在庫材に関する検討事項。
- Plaskolite、TUFFAKポリカーボネートシート加工ガイド。製品選定、機械加工、化学薬品への耐性、機械的締結。
- ACRYLITE、穴あけ加工。工具形状、熱、切屑排出、貫通時の支持。
- ACRYLITE、機械加工。ノッチ感度、切削熱、冷却液との適合性。
- ACRYLITE、エッジ仕上げ。機械加工面、研磨、熱誘起応力。
- ACRYLITE、アニーリング。加工中の応力除去および支持。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


