このページについて
CNC工具およびワークホルディングは、工作機械の運動と完成品との間の接続部を構成します。切削工具は材料を除去し、ツールホルダーはそれらを工作機械に接続し、ワークホルディングは被加工物の位置決め、支持および拘束を行います。適切なカッターであっても、そのホルダーが特徴部に到達できないほど大型である場合、被加工物が負荷下で移動する場合、またはチップが正しく seating できない場合、不良結果を生じることがあります。
したがって、実用的な選択肢は完全なセットアップです。本ガイドでは、そのセットアップを評価する方法、一般的な保持方法を比較する方法、および切削条件をアクセス性および検査と関連付ける方法を説明します。これは、提案された製造工程について議論するエンジニアおよび調達担当者、ならびに同一の工作機械が異なる部品に対して異なる工具を必要とする理由を学ぶ読者を対象としています。
CNC工具システムには何が含まれるべきですか?
『ツール』という語は、単に切削工具を指す場合もあれば、より広範な生産設備の集合体を意味する場合もあります。見積書においては、この用語が何を含むかを明確に確認してください。交換可能なインサート、カスタム形状の工具、機械加工済みのチャック jaws 一組、専用治具は、それぞれ交換および再利用に関する異なる購入要件を伴います。
接続関係を順に検討してください:工作機械のスピンドルまたはタレット、ツールホルダー、切削刃、被加工物、治具、工作機械テーブルまたはワークスピンドルです。各接続は、所定の適合性、アクセス性および切削力に対する耐性を確保しなければなりません。その後の測定によって、得られた形状が図面仕様を満たすかどうかを確認します。高価なカッターであれ、高精度の工作機械仕様であれ、それら単体では全体の連鎖性能を保証しません。
まず、形状および切削作業から始めます。
ポケット、ドリル穴、外径旋削面は、それぞれ異なる切削動作を必要とします。従来のフライス加工ではカッターが回転し、従来の旋削では被加工物がタレットに保持された工具に対して回転します。ライブツーリング機能付きの工作機械では複合加工が可能ですが、個々の工具は依然としてその切削作業に適合しなければなりません。当社のCNCフライス加工の仕組みに関する解説では、フライス運動についてさらに詳細に述べています。
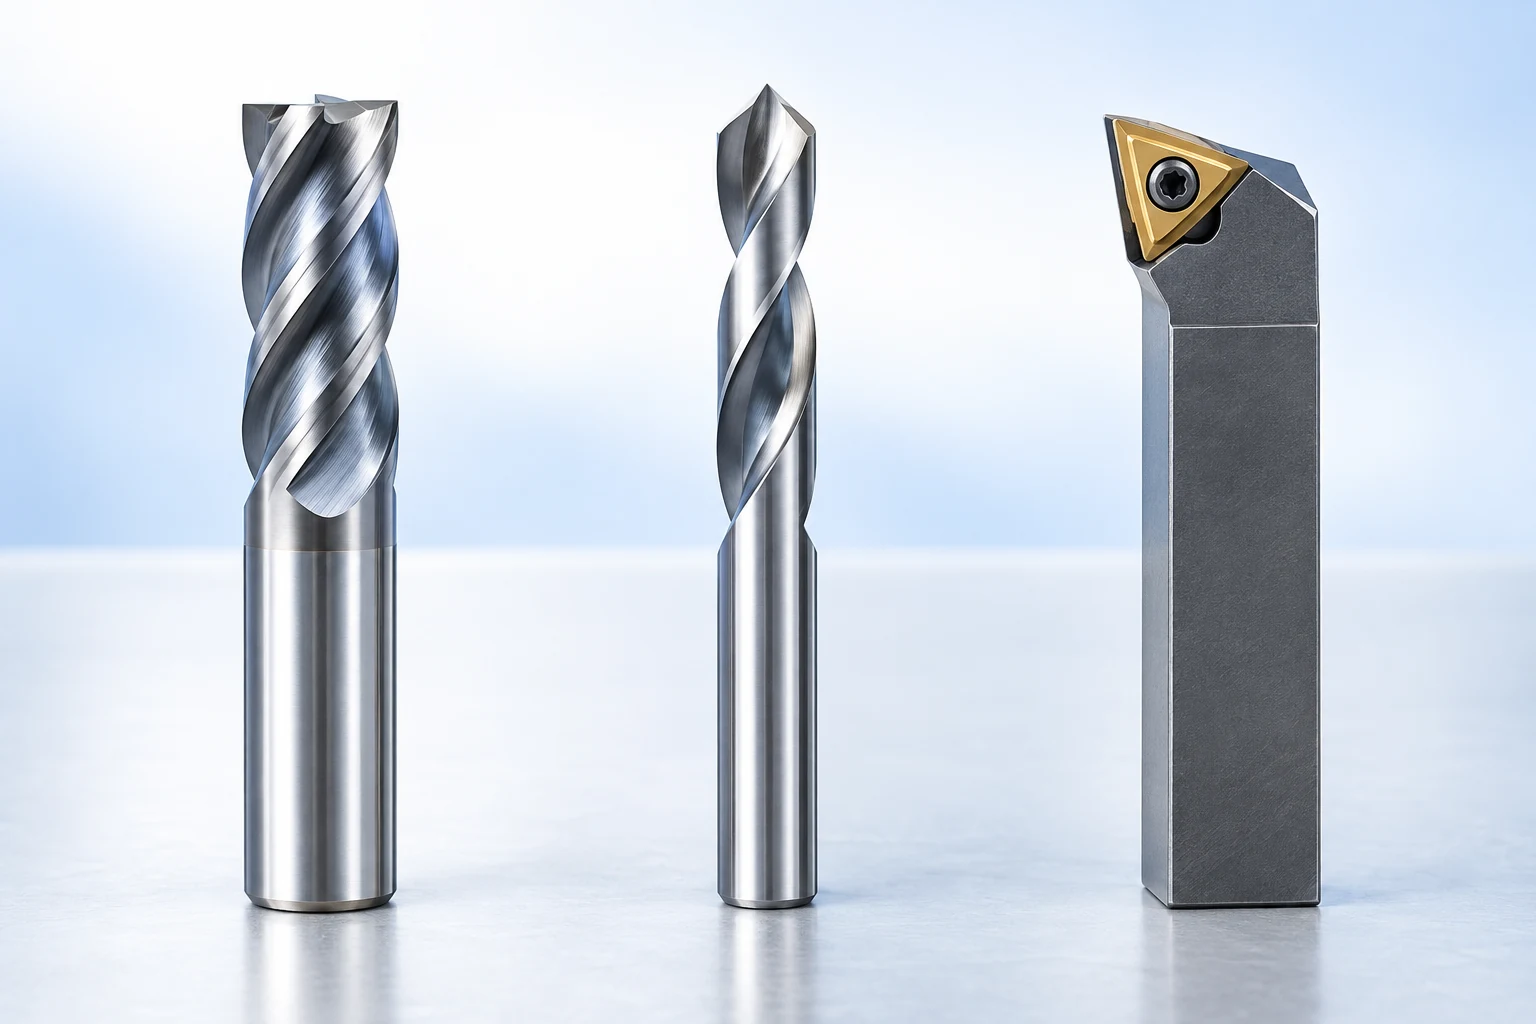
一般的なCNC切削工具の系統は、異なる形状要件に対応しています。一つの部品には複数の系統が必要となる場合があり、工具を保持する工作機械が、その作業内容を自動的に定義するわけではありません。[15]
| 形状または切削作業 | 一般的な工具系統 | 依然として選択を左右する要因 |
|---|---|---|
| 広くアクセス可能な平面 | フェースミル | フェース幅、カッターのアクセス性および要求される表面粗さ |
| ポケット、スロットまたは側面壁 | エンドミル | コーナー形状、チップ排出性および有効リーチ |
| 新規の円筒形穴 | ドリル | 穴径、深さ、位置および材料 |
| 既存の穴で仕上げ寸法または仕上げ面を必要とするもの | リーマまたはボーリング工具 | 開始穴のサイズ、仕上げ要件および位置 |
| 内部ねじ | タップ(切削用)またはスレッドミル | ねじ形状、穴へのアクセス性、材料および切屑排出 |
| 外径旋削加工または溝加工による外径 | 旋削または溝加工用工具 | 部品の支持方法、インサートの幾何形状および工具の到達長 |
これはタスクマップであり、各行に列挙された工具が互いに交換可能であるという主張ではない。たとえばリーマ加工とボーリング加工はいずれも既存の穴を仕上げる手法だが、それぞれ異なる公差(サイズ)、表面粗さおよび位置精度の課題に対応する。具体的なカッター選定は図面および選択された加工工程に基づいて行う。[16] [17]
フライス加工では、エンドプロファイル、カッティング直径、フルート配列、および有効切削長を区別します。スクエアエンドプロファイルとボールノーズでは接触幾何形状が異なります。フルートはまたチップの排出スペースも確保するため、切削刃数を増やすことが自動的に性能向上を意味するわけではありません。Harvey Performance社の The Anatomy of an End Mill が、これらの個別の特徴を解説しています。 [1]
材料の規格および状態はこの判断に不可欠である。「鋼」だけでは、カッターまたはインサートの適用可否を判断できない。加工種類、合金種および硬度または熱処理状態が、適用可能な工具ガイドラインに影響を与える。旋削用インサートでは、形状、グレード、チップブレーカーおよびノーズ半径が相互に整合していなければならない。仕上げ用の幾何形状がホルダーに適合するからといって、それが重切削や断続切削に適していると単純に想定してはならない。[2]
有用な最初の比較例として、内部コーナーが小さい広いポケットがある場合を挙げられる。大きなカッターで開放部の材料を効率よく除去できても、コーナー部の仕上げには小さな工具が必要となる。すべてのパスで小さな工具を選択すればアクセス性は確保されるが、荒加工ルートの効率は低下する。逆に大きな工具のみを選択するとコーナー部が未仕上げのまま残る。そのため工具リストでは、各カッターの役割(何を加工するか)を明記すべきであり、単に直径を列挙するだけでは不十分である。
深さはさらに別の制約条件となる。工具は非切削シャンクが隣接壁に干渉しないよう、所定の表面まで到達しなければならない。全長を延長しても、必ずしも干渉回避の Clearance が得られるわけではない。工具の切削部およびリリーフネック(軸部の減肉部)について、アプローチおよび退避の全行程にわたり、仕上げ前の残留材料を含めた特徴形状との干渉を評価する必要がある。
ホルダー、到達長および機械インターフェースを確認する
ホルダーには二つの明確な機能がある:機械への接続と切削工具の把持である。CAT、BTおよびHSKは機械側インターフェースの規格ファミリーを示す;コロット式、油圧式、シュリンクフィット式および機械式フライスチャックは、それぞれ異なる工具把持方式を表す。シャンク径が一致するだけでは互換性が保証されない。スピンドルインターフェース、必要に応じて保持ハードウェア、工具シャンクおよびアセンブリの限界値は、関連する機械およびホルダーの仕様に厳密に従わなければならない。[3]
特徴形状へのアクセス要件に応じてアセンブリを選定する。カッターがポケット底面に到達可能でも、ホルダーがその縁部に干渉する場合がある。カッターを延長することで干渉回避は可能だが、同時にアセンブリの剛性および振動特性も変化する。Sandvik Coromant社のフライス加工ガイドラインでは、短く剛性の高いアセンブリを推奨しており、機械・治具・ワークピースを振動発生要因の可能性のある要素として扱っている。[4]
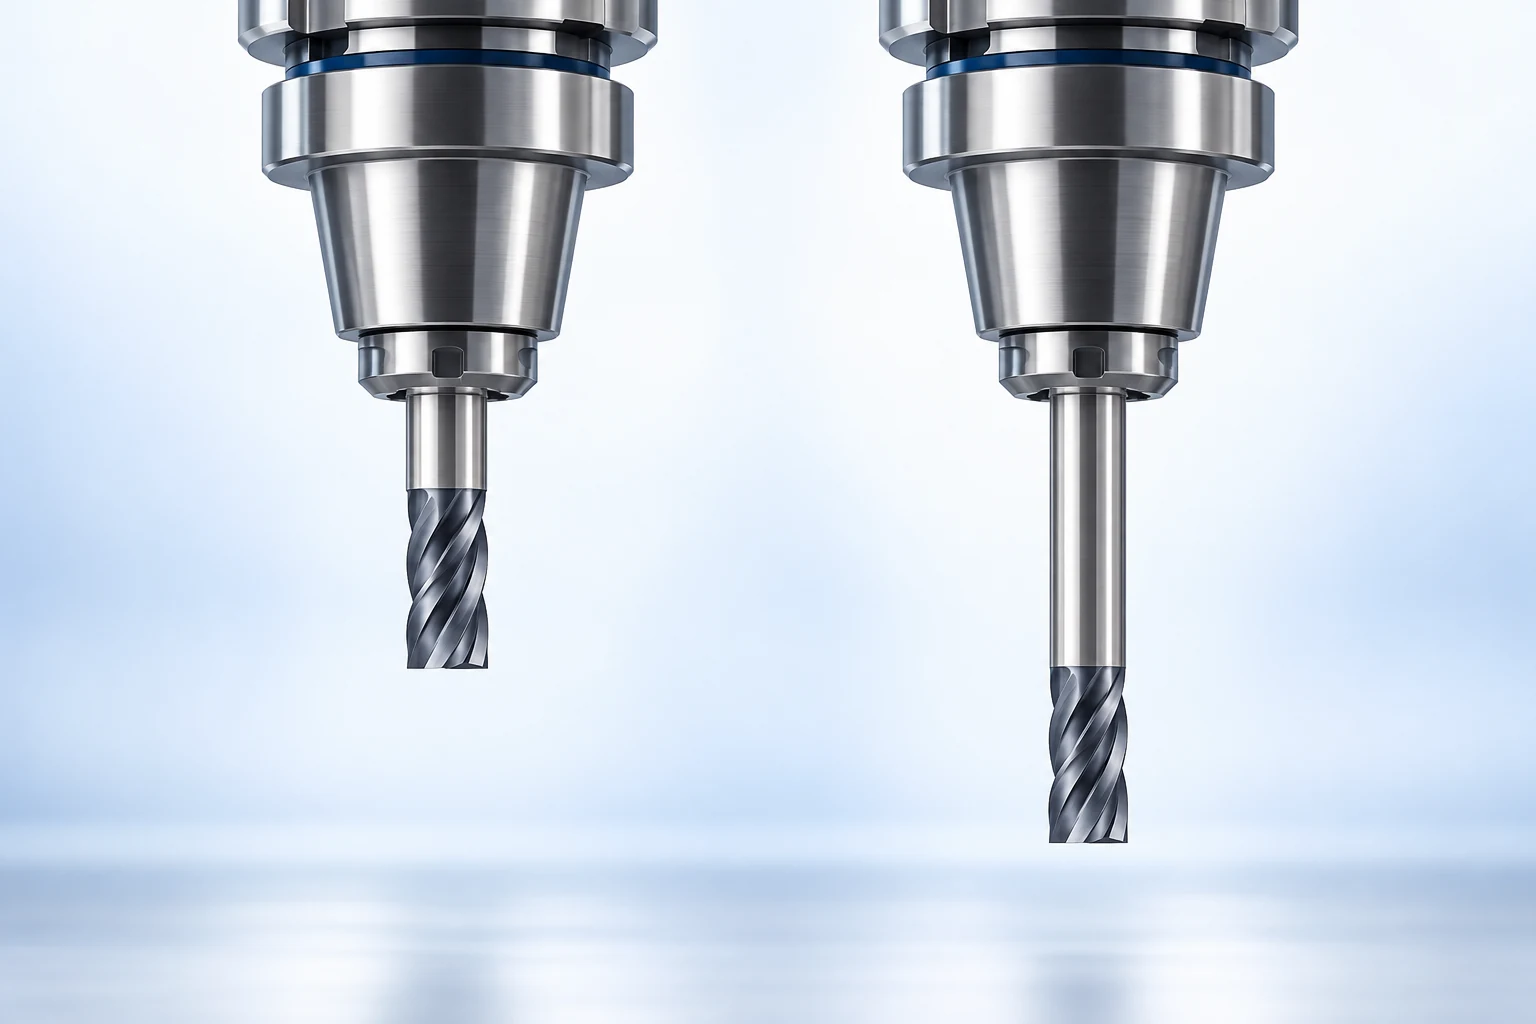
全長と切削長を混同してはならない。リリーフネック(軸部の減肉部)により、ホルダー下方の壁干渉回避が可能になるが、それは切刃数の追加とは無関係である。実際にワークピースと接触可能な工具の部位を確認する必要がある。切削計画時には、アセンブリ全体の幾何形状を正確に反映させるべきである。[1]
ランアウトとバランスは、それぞれ異なる課題に対応する。ランアウトは工具の回転軸に対する実際の回転軸ずれを示すものであり、バランスは回転中の質量分布を示すものである。バランス規格の適合のみでは、切刃の許容ランアウトが満たされていることを保証しない。選定時には、把持要件および冷却液通路の互換性も併せて検討する必要がある。また機械の移動範囲、スピンドル特性および工具交換限界については、当社のCNCマシニングセンター ガイドで別途解説している。
実際の拘束条件に応じた把持システムを選択する
異なるホルダーファミリーは、それぞれ異なる実用的課題を解決する。以下の実用的制約を活用して選択肢を絞り込む。なお、選定した製品についても、正しいインターフェース、シャンク互換性および動作限界の確認は必須である。[11]
- コロットチャック: 複数の互換コロットにより、異なる工具シャンクに対応可能。コロットの対応範囲およびアセンブリを整合させ、締付ナットのクリアランスも確保すること。
- 油圧ホルダー: 加熱装置を用いないレンチ操作による工具交換が可能。ただし、利用可能なシャンクサイズ、必要に応じたスリーブ要件およびホルダーの外形寸法によって、選択肢は依然として制限される。
- 収縮-fitホルダー:細身の設計は、壁近くでのアクセス性を向上させます。互換性のある工具シャンク、加熱装置、および適切な工具交換手順が必要です。
- 機械式フライス用チャック:選定したチャックのグリップ性能(保持力)、工具との適合性、およびフライス加工における本体クリアランスを評価してください。ファミリー名のみでは、厳しい切削条件への適合性は保証されません。
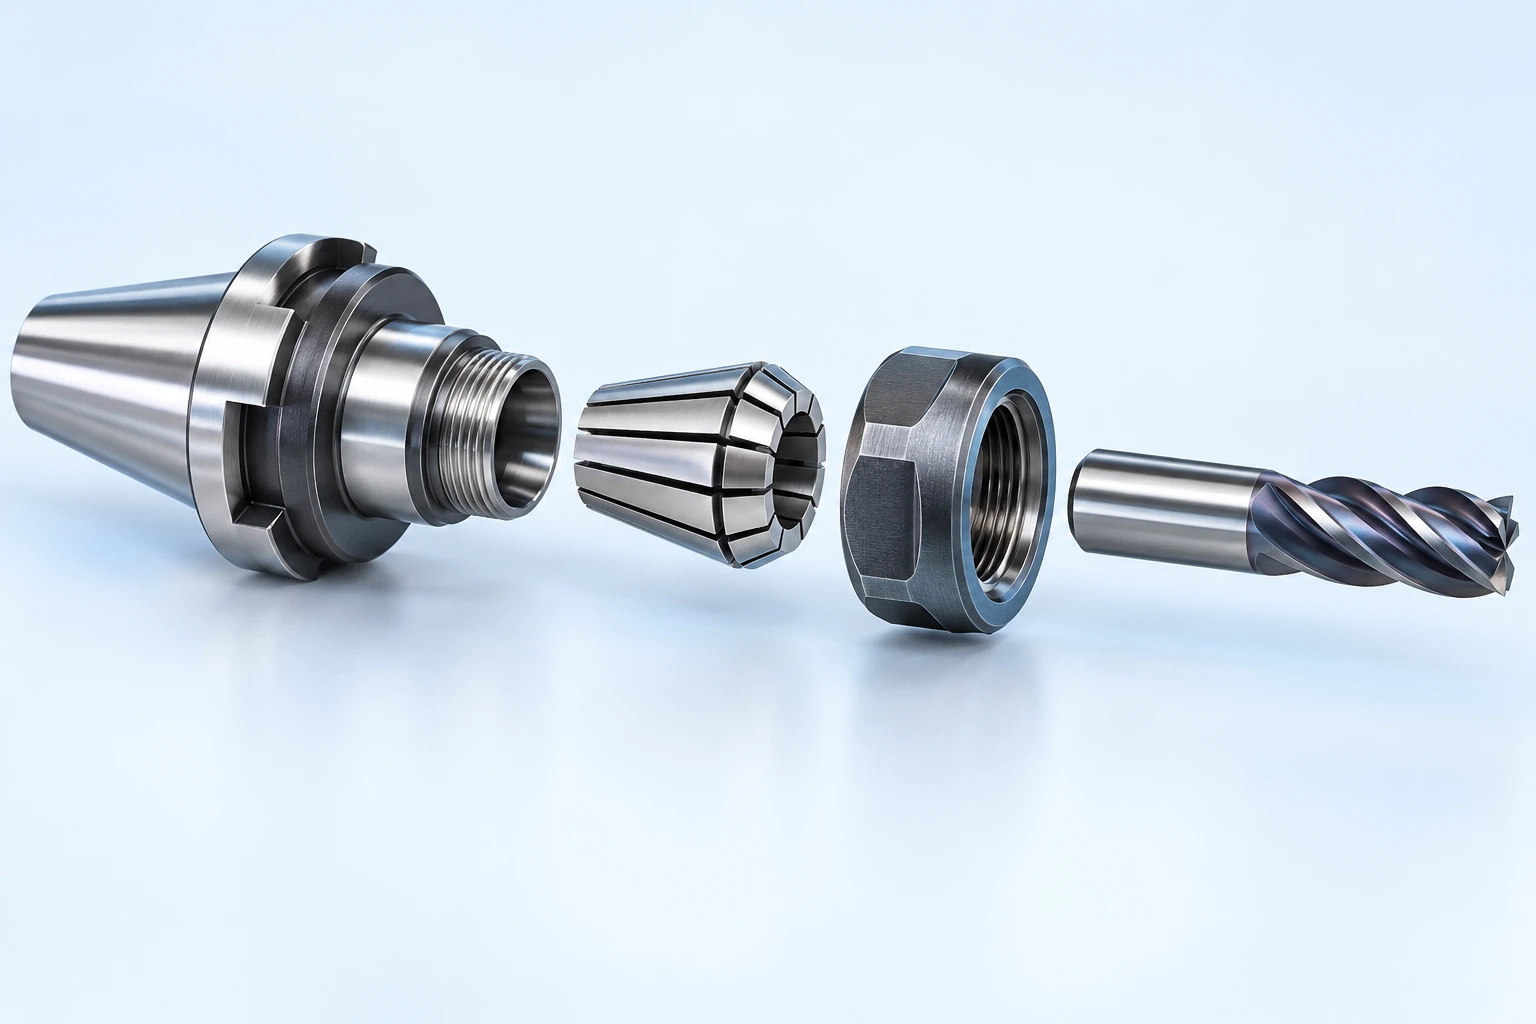
コレットチャックは、小さな部品が重要になる理由を示す例です。コレット、保持ナット、工具シャンクは、互いに適合する組合せで使います。一個のコレットでホルダーシステムの径の全範囲をカバーすることはできません。REGO-FIXのER組立手順では、コレットを先にナットにはめてから、ナットをホルダーに取り付けます。別のホルダーで慣れた手順を流用せず、使用するシステム固有の組立て、挿入、締付けの指示に従ってください。 [12]
制限条件に応じてホルダーを選択してください:細身のアセンブリは高さのある壁横のクリアランスを確保でき、頻繁に工具交換を行う作業ではより迅速な工具交換手順が有利です。いずれの場合も、グリップインターフェースおよびアセンブリ限界を、実際の切削条件に適合させる必要があります。
位置決め、支持、クランプを分離する
位置決め部はワークの位置を決定します。支持部は荷重を支えます。クランプはワークを所定の接触面に対して確実に押し付けて固定します。クランプを締めても、位置決め面の下に切屑が挟まっている場合や、基準として使用される未加工面の状態が不均一な場合には、信頼性のある補正は得られません。
単純な角柱形状の部品では、3-2-1位置決めの考え方により、主基準の三つの接点、副基準の二つの接点、端部の一つの接点で位置を決めます。これは設計原則であり、すべての治具に独立したピンを六本取り付けるという指定ではありません。重複した接点や互いに干渉する接点は、部品の安定した着座を妨げることがあります。Carr Laneの位置決めとクランプの手引きでは、切りくずの逃げを確保し、クランプ力を支持された領域へ向けることも重視しています。 [5]
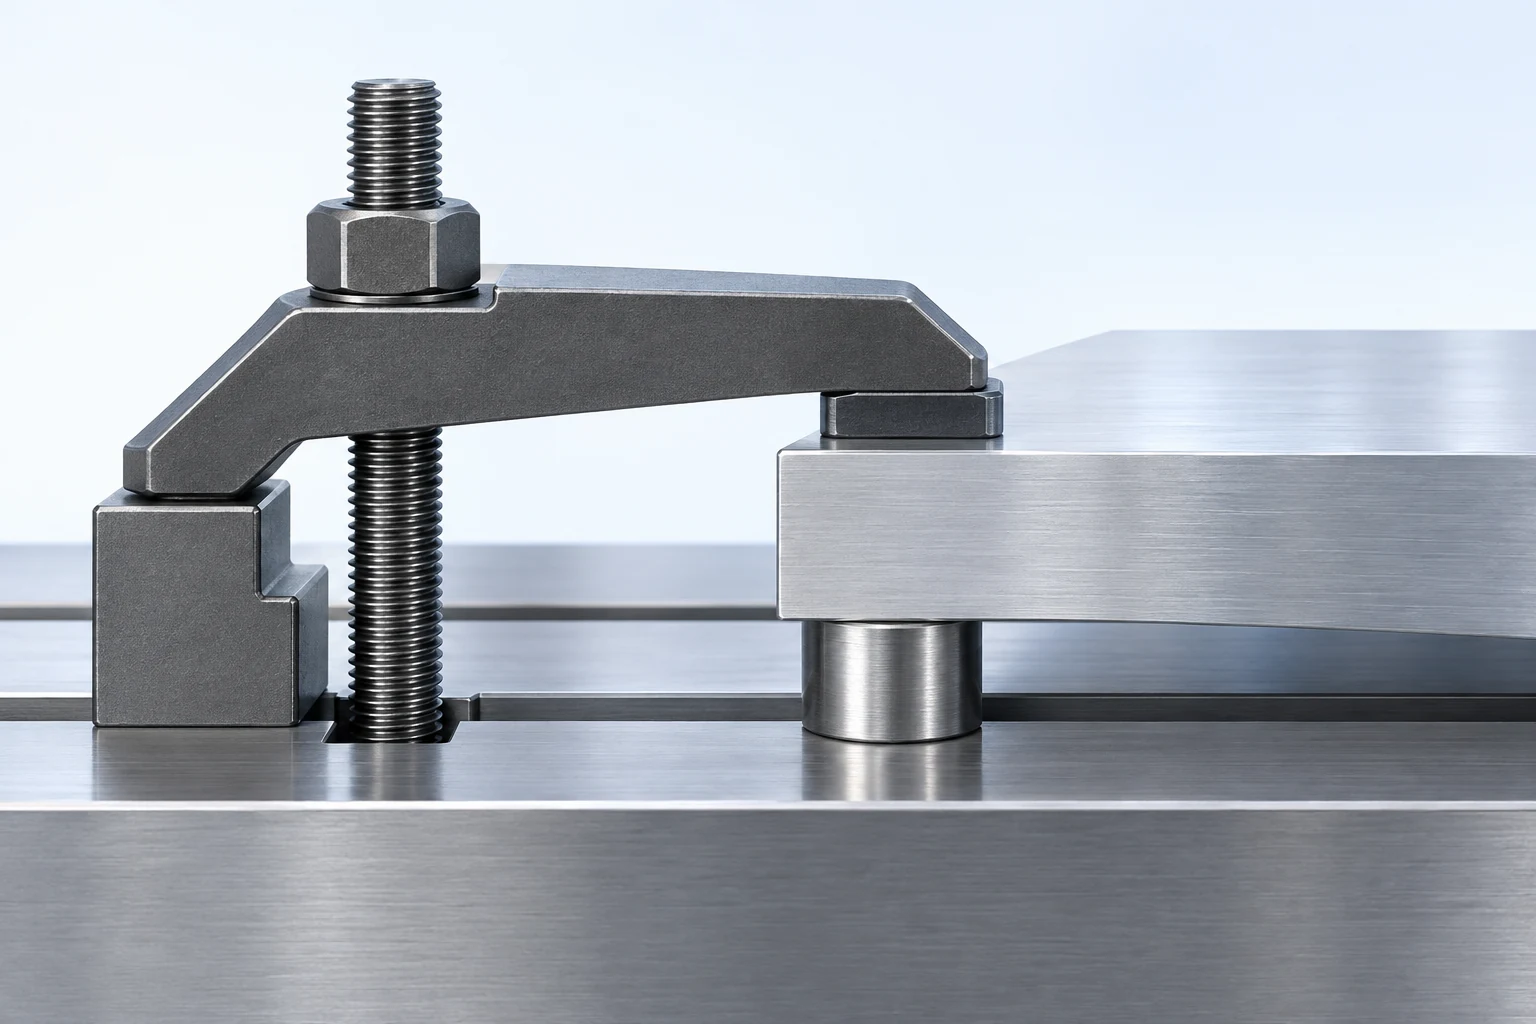
厚みのある取付パッドと薄肉ウェブを持つブラケットを例に考えます。パッドを把持し、ウェブを押圧することは、同一のクランプを使用する場合であっても、異なる機械的状況です。工程計画では、実際の接触面積、力の方向、および許容されるマーク(傷)を考慮しなければなりません。外観面やシールランドなどには、未加工材表面とは異なる接触位置が求められることがあります。
位置決めはまた、図面の基準(デイタム)との関係性も必要とします。初期工程では、使いやすい素材のエッジを活用できる場合もありますが、最終的に完成形状が要求される基準に対してどのように制御されるかを、工程計画で明確に説明する必要があります。
部品および繰返し作業ごとにワークホルディングを比較する
最適な保持方法とは、当該作業に対して実用的な接触面を確保し、切削アクセス性を確保し、かつ実行可能な装着手順を提供する方法です。単発部品に対して専用治具を自動的に採用する必然性はなく、反対に、形状が複雑で取り扱いにくい部品を繰返し加工する場合に汎用バイスを自動的に経済的と判断することもできません。
| 部品保持構成 | 実用的な適用場面 | 再検討すべきタイミング |
|---|---|---|
| 標準ジャワ付きバイス | 把持面へのアクセスが容易な角形素材 | 実用的な把持力が不足している、またはジャワが次の加工部位を遮っている |
| チャックまたはコロット | 適切な把持径を有する回転体ワーク | 把持長さが短い、または選択した把持方式で薄肉壁が変形する |
| 専用位置決め治具 | 複雑な部品の繰返し加工または厳密な基準(デイタム)移動が要求される場合 | 繰り返しの需要が少なすぎる、または定位用特徴部の変更が頻繁に行われる場合 |
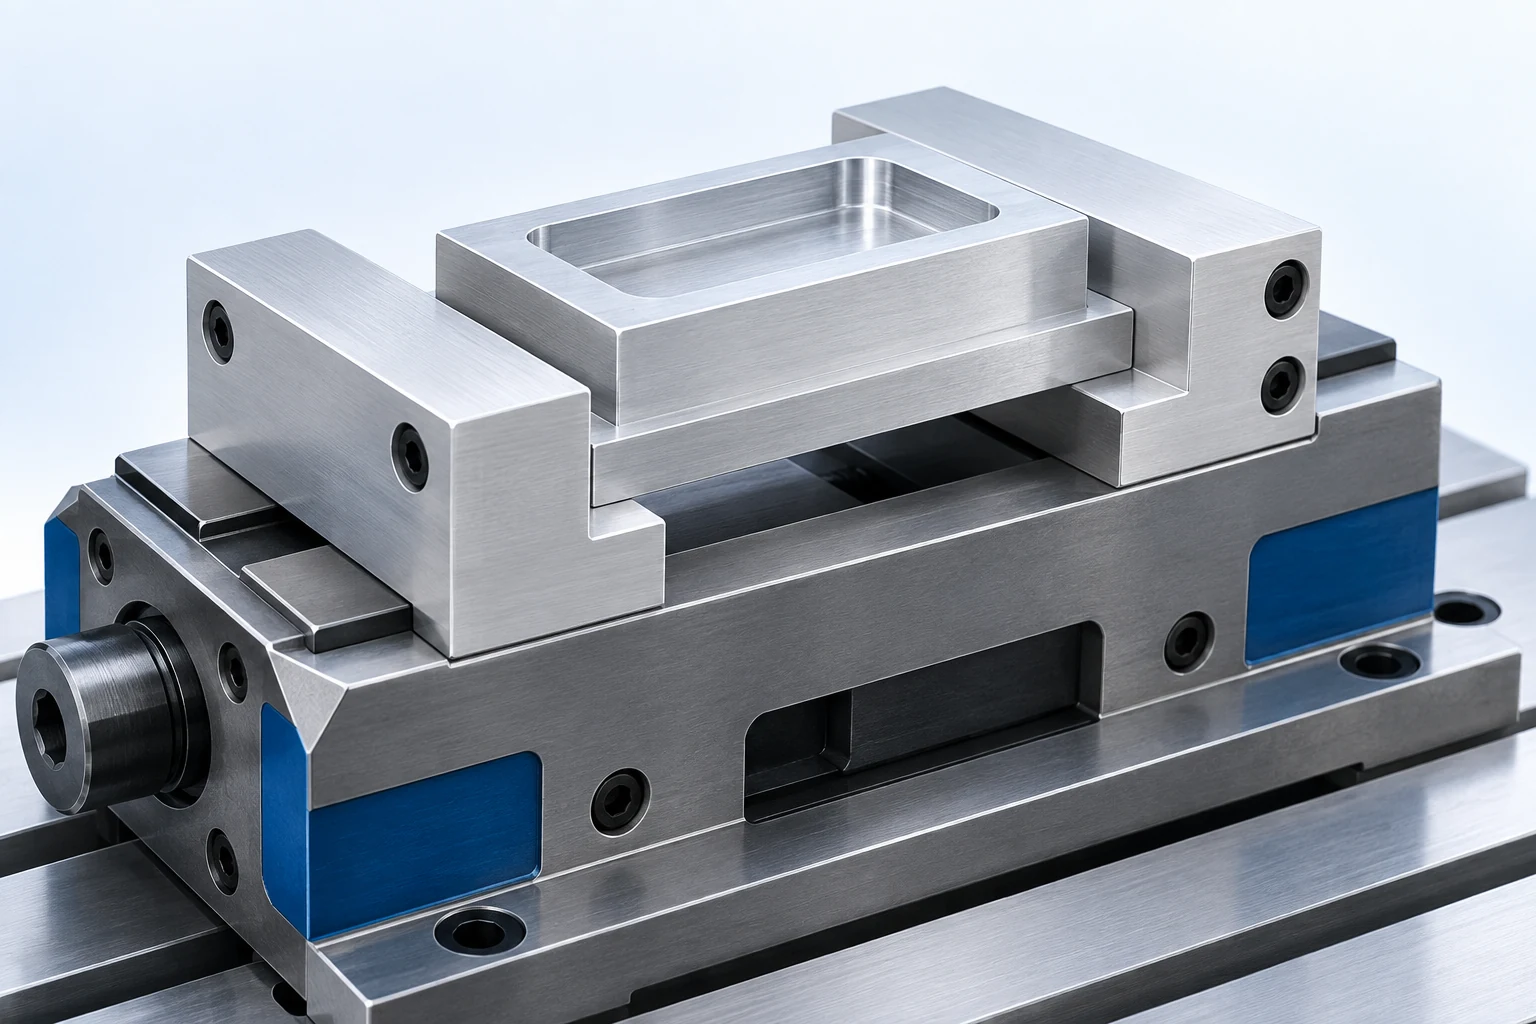
ソフトジャウは、「ソフト」という語が表面無傷を保証するからではなく、その接触形状を部品に合わせて機械加工できるため有用です。成形された接触面により、成形済みまたは部分的に仕上げ済みの部品を繰り返し正確に定位して支持できます。ただし、設計変更によってジャウの空洞形状が合わなくなる場合や、仕上げ済みの表面がその接触を許容しなくなる場合には、再評価が必要です。提案される接触面は、依然として重要なシール部や外観要件のある領域を避けなければなりません。同様に、円筒状部品が常にコレットに装着すべきというわけではありません。利用可能な把持径、支持されていない長さ、壁の剛性によっては、他の保持方法の方が実用的になることがあります。
パレットまたはゼロポイントインターフェースは、治具またはワークホルダアセンブリの繰り返し取り付けをサポートします。このクイックチェンジインターフェースは、アセンブリ間で機能しますが、部品を拘束する機構を置き換えるものではありません。Jergens社のモジュラー工作物保持に関するガイドラインは、この「取り付け」と「工作物へのアクセス」の区別を明確に示しています。パレット化されたセットアップを比較する際には、両レベルを評価してください。[6]
繰り返し発注の場合には、部品の設計変更と併せて、治具の設計変更、定位面および交換可能な接触部の情報を文書化してください。穴の位置を移動させる図面変更であれば治具は引き続き使用可能かもしれませんが、把持面(グリッピングランド)を削除する変更では使用不可となる可能性があります。経済的な判断基準は、次回ロットにおいてどれだけの有効な段取り作業が存続するかであり、治具を物理的に保管可能かどうかではありません。
再利用可能な工具が節約すべき金額を算出してください
たとえば、別の方法と比べて治具に$240の追加費用がかかり、合格品あたり3 minの時間短縮になるとします。他の費用と歩留まりを一定とし、その時間を時間あたり$80相当と仮定します。削減額は3 ÷ 60 × $80 = 部品あたり$4です。治具の追加費用は$240 ÷ $4 = 60個で回収できます。
20個では時間短縮による節約額は80米ドルにとどまります。100個では400米ドルとなり、追加治具費用を差し引いた純利益は160米ドルとなります。実際の比較には、治具の設計・検証・保守費用、ならびに不良品・再加工費用の差異も含める必要があります。高速なローディングサイクルは、それが繰り返し合格品を生産できる場合にのみ価値があります。
切削速度、送り、剛性を相互に関連づけて選択してください
工具メーカーが提供する切削条件データは、特定の材料および加工種類に対する出発点にすぎません。これらのデータを適用するには、実際の工具の被削材接触状態、工具突出長、機械の実性能および保持構成を考慮する必要があります。ある切削速度の推奨値が、薄肉部や不十分な把持状態がその切削荷重に耐えられることを保証するものではありません。
フライス加工におけるプログラム送りの関係式は次のとおりです。
送り速度(mm/min)=歯送り(mm/歯)×主軸回転数(rev/min)×有効切刃数。 [7]
仮に四枚刃のカッターを6,000 rpm、刃当たり送り0.04 mmで使うと、送り速度は0.04 × 6,000 × 4 = 960 mm/minです。送り速度を960 mm/minに保ったまま主軸回転速度を3,000 rpmに下げると、プログラム上の刃当たり送りは0.08 mmになります。元の倍です。
これらの数値は関係性を説明するものであり、推奨設定を示すものではありません。実際のチップ厚さは、被削材接触状態およびカッタの幾何学的形状にも依存します。この例は、「主軸回転数を下げる」というアドバイスが不完全である理由を説明しています:他の条件が不利な方向に変化する可能性があるからです。同様に、送りを過度に低下させると、振動問題の解決ではなく、むしろ摩擦を引き起こすことがあります。単一のオーバーライドを万能な解決策とみなす前に、アセンブリ全体、被削材接触状態および工作物の支持状態を総合的に調査してください。[4]
チップおよび適切な切削液の排出経路を確保してください
工具選定には、材料がチップとなってからの挙動も含まれます。治具要素に囲まれたポケットと開放端では、チップの排出経路が異なります。チップが捕捉・再切削される場所、あるいはローディング時に定位接触面に堆積する場所を確認してください。ノズルの配置は、実際のホルダおよびクランプが装着された状態で評価する必要があります。
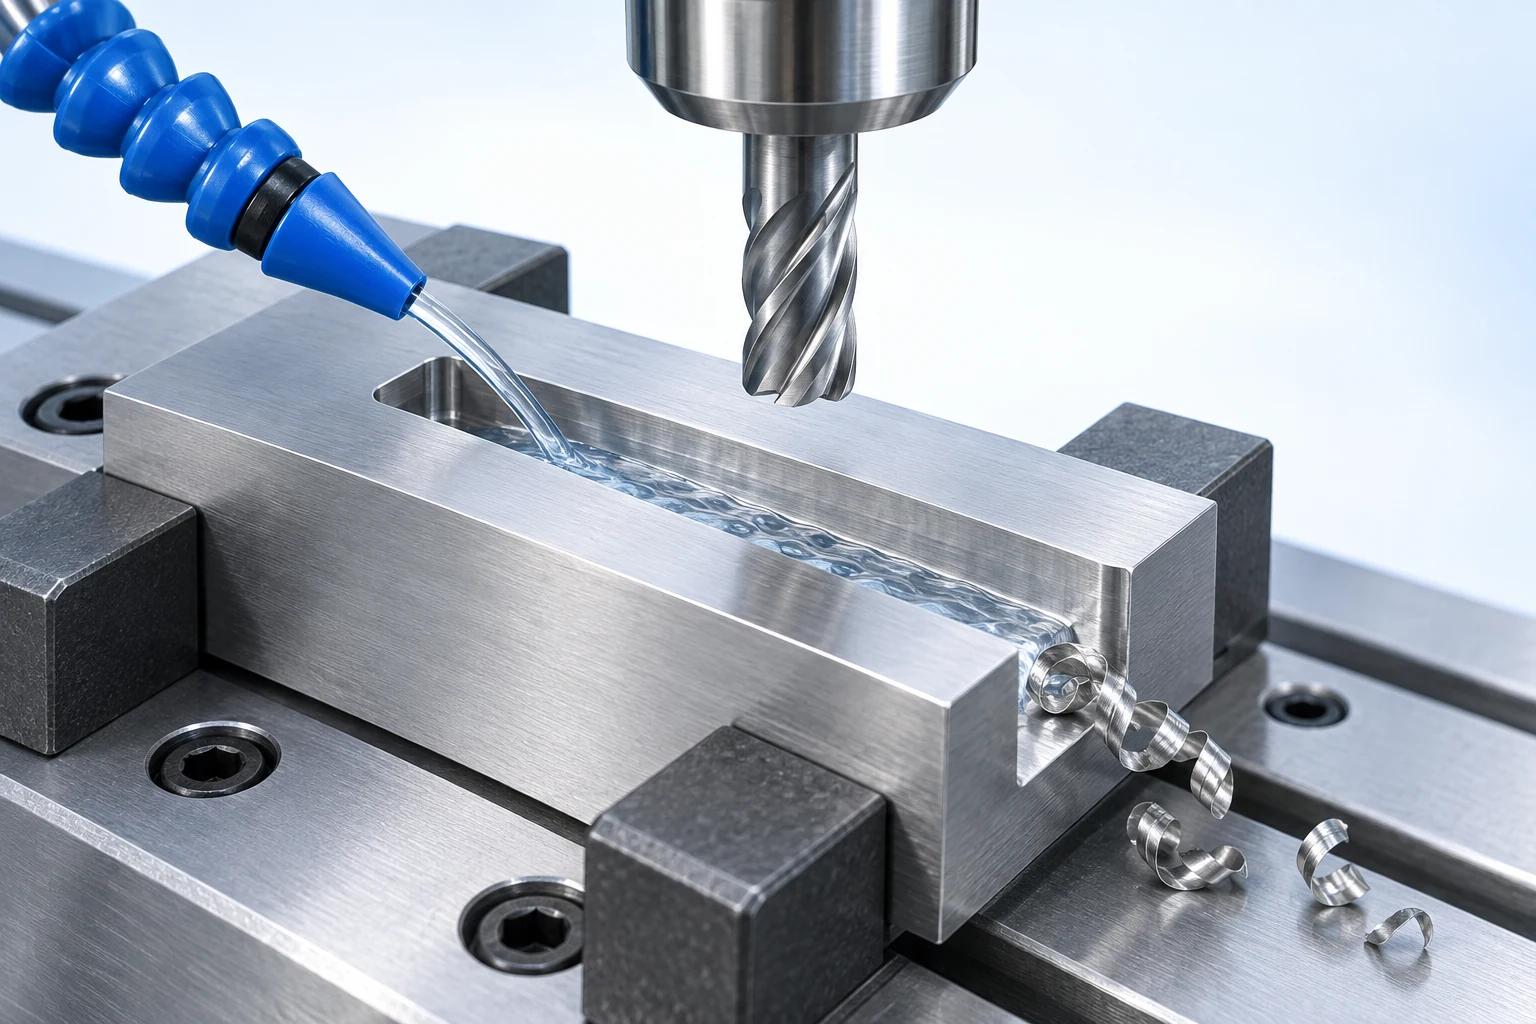
冷却液の量を増やすことは万能な解決策ではありません。断続切削によるフライス加工では、熱サイクルが重要であり、不適切な湿式切削戦略は熱亀裂の原因となる可能性があります。他の材料および仕上げ加工用途では、潤滑、冷却、または切屑排出性能の向上が有効です。選択した工具、材料、加工種別に応じたガイドラインに従い、その後、冷却液供給が加工領域に確実に到達することを確認してください。Sandvik Coromantは、これらの相反する条件について『乾式フライス加工または切削油使用時』で論じています。[8]
段取りは、部品間で清掃および再装着を実施しやすくする必要があります。切屑制御の問題は、前回の部品の切削サイクルが正常に見えた場合でも、次回のローディング時に位置決めの問題へと発展する可能性があります。
加工工程全体を通じて、工具のアクセス性を計画します。
段取りは、初期のブリレットがクランプされたときだけでなく、素材が除去された後にも機能しなければなりません。荒削り工程では、後に把持面として使用される表面が除去されることがあります。外壁の仕上げ加工により、次の工具パスでチャックの jaws が露出する場合があります。背面の特徴形状(バックフェイス・フィーチャー)は、部品の大部分が上面からアクセス可能であっても、二回目の段取りを必要とする場合があります。
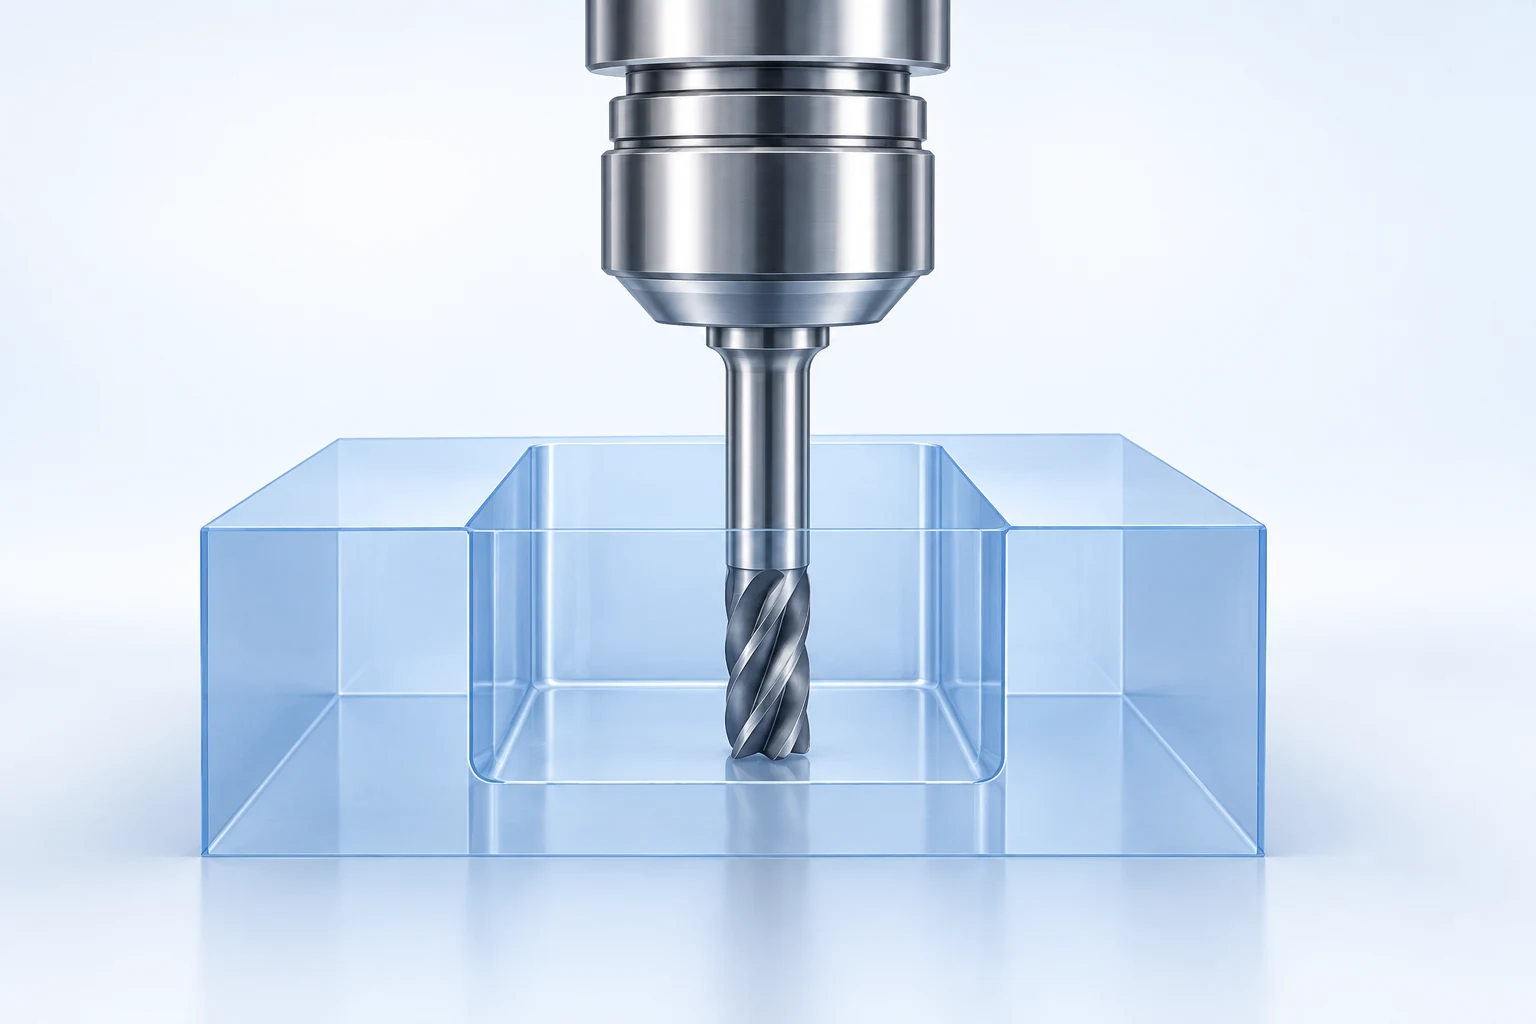
CAM検証では、意図した工具アセンブリ、素材(ストック)、治具のジオメトリを用い、ソフトウェアが対応している場合は機械の運動も含めて実行する必要があります。Autodesk社では、工具パスのシミュレーションと、機械の運動学および構成を含む検証とを明確に区別しています。クランプの欠落や不正確なホルダーモデルは、検証におけるギャップを生じさせます。[9]
衝突のないモデルは、物理的な把持性、切削安定性、または完成品の寸法精度を保証するものではありません。それは、モデルの範囲内で幾何学的および運動学的な問いに答えるものです。このプロセスには依然として有効な位置決め方式と、複数の段取り間で所定の関係性を維持する方法が必要です。当社の加工工程選定ガイドでは、これらの加工工程を他の製造工程と結びつけています。
工具を測定し、ワークピースの位置を決定し、その結果を検証します。
工具設定(トールセッティング)は、工具長さおよび半径または直径といった値を設定するものであり、適切なシステムでは工具の破損検出も可能です。ワークピースのプロービングは、位置の決定および選択された特徴形状の測定を実施できます。これらの機能はそれぞれ異なる目的を果たしており、Renishaw社の工具設定およびプロービングに関する文献にその説明があります。[10]
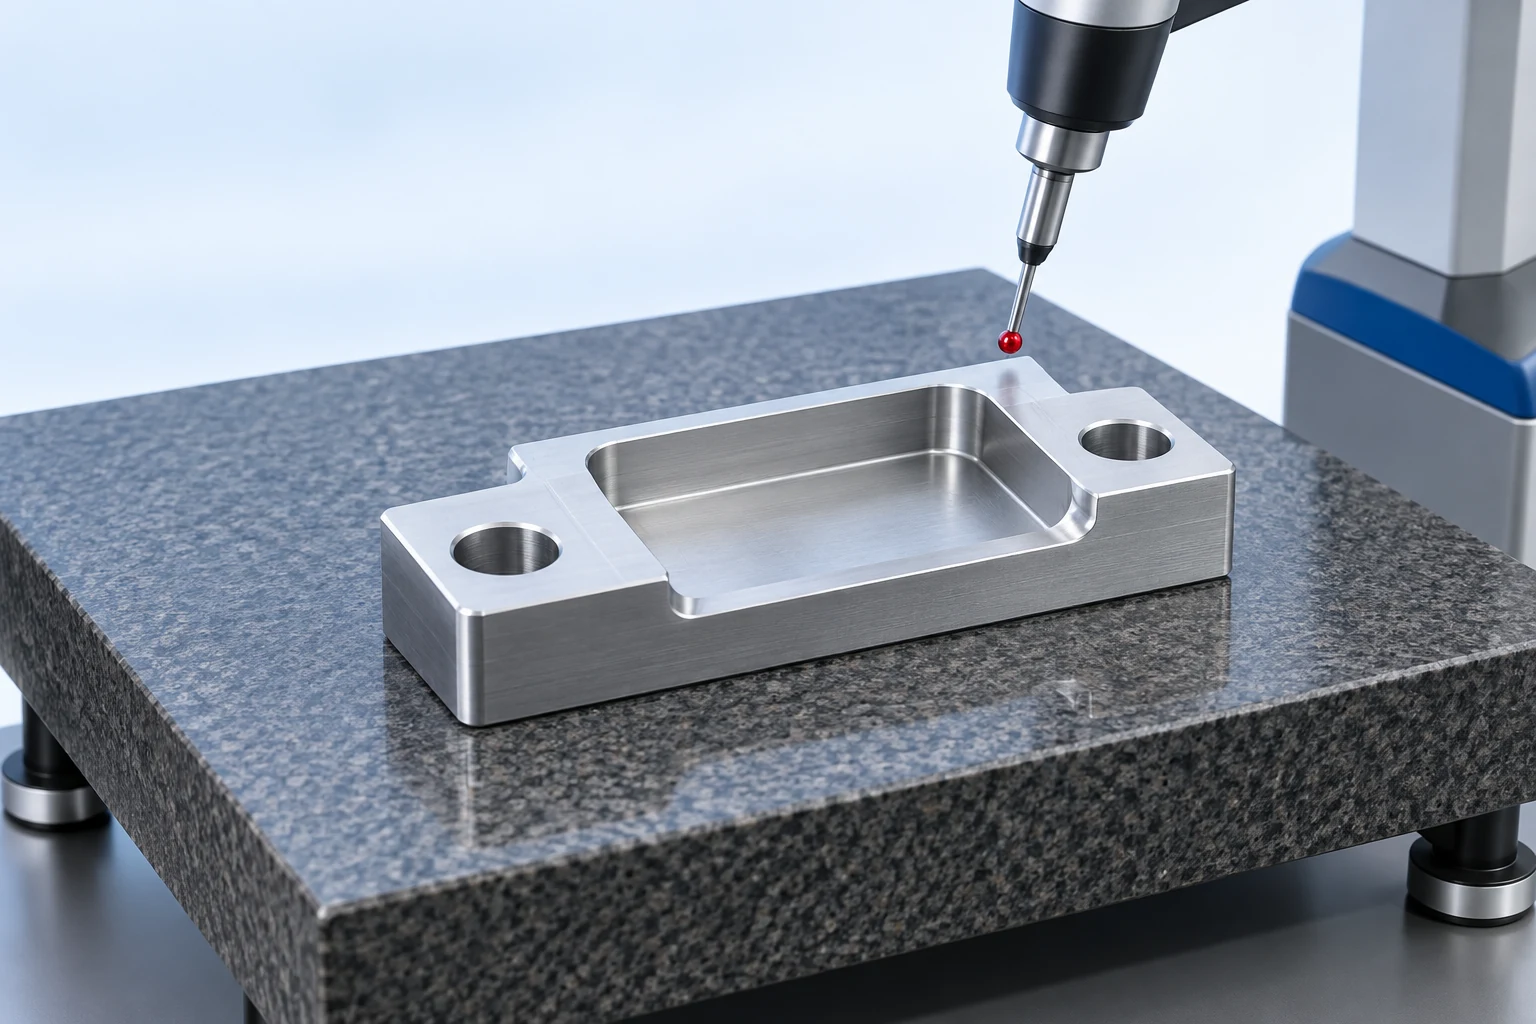
正しい工具オフセットが設定されていても、部品が正しく位置決めされているとは限りません。また、プローブによるワーク原点の設定が完了しても、切削中に部品が座り続けているとは限りません。受入判断は、適切な測定計画を用いて、図面に記載された寸法、幾何学的関係性および表面要件を総合的に評価する必要があります。
柔軟な部品については、測定時の状態を考慮してください。加工中に平面に保持されていた壁または底面は、解放後に形状が変化する可能性があります。図面で無拘束状態での評価が要求されている場合、クランプされた状態でのみ測定を行った場合には、関連する結果を見逃す可能性があります。逆に、明示的に規定された拘束条件は厳密に遵守すべきです。測定条件は、検査対象の特徴形状とともに測定計画に明記する必要があります。
例:段階状ブラケットを一括ジョブとして計画します。
上面中央のポケット、二つの突き出た端部パッド、下面側から座ぐりした二つの取付け穴を備えた長方形ブラケットを考えます。仕上げた下面を主な取付け基準とし、一つの側面と一つの端部を残りの位置決め基準とします。重要な関係には、下面から上面パッドまでの高さ、ポケットの位置、各取付け穴とその座ぐりとの芯の一致が含まれます。
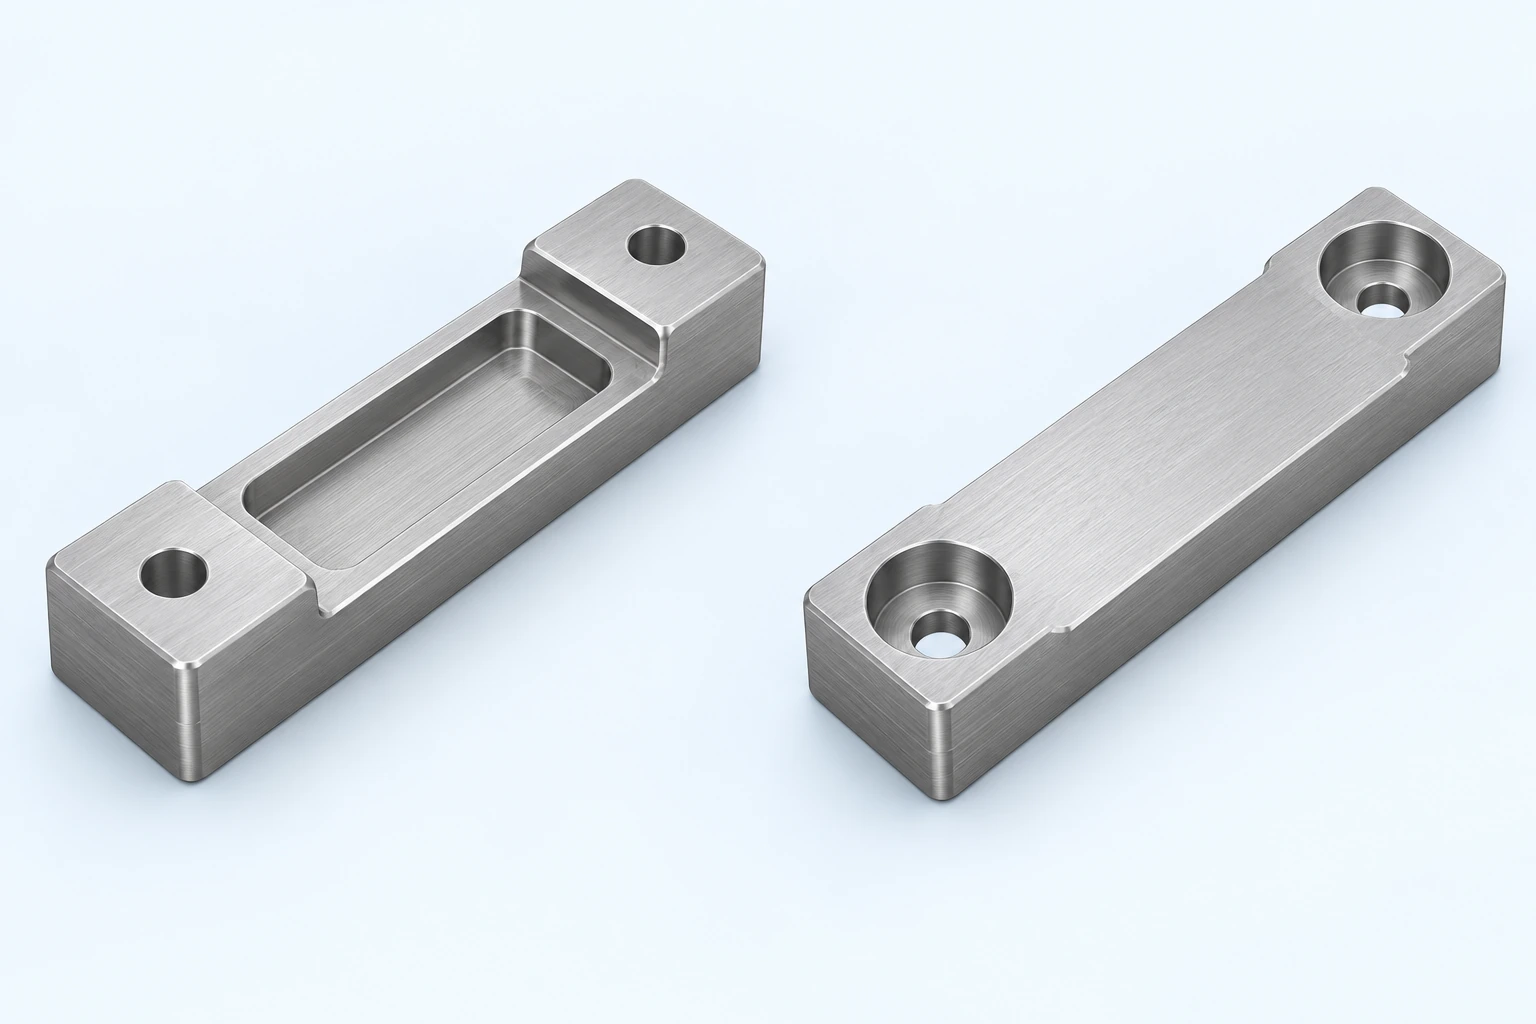
一回目の段取り:反転後の作業に必要な基準面を作成します。
一回目のバイス段取りで使用可能な把持帯を確保できる素材(ストック)から始めます。将来の下面を上方に向けます。この取付面を面取り加工し、アクセス可能な下面のカウンタボアおよび貫通穴を加工し、次工程の位置決めに使用する側面および端面のアクセス可能な部分を確立します。素材および工具パスは、この向きでの切削が完了するまで、現在の把持状態を維持するのに十分な接触面積を確保しなければなりません。
部品を解放する前に、新しい基準面が使用可能であることを確認し、下面の特徴形状が完全に加工済みであることを確認します。エッジのバリや次回のローディング時に挟まれた切屑は、それ以外は合理的な移動を無効化する可能性があります。基準面は外観上の鏡面仕上げである必要はありませんが、適用される図面要求事項を満たし、意図した接触を提供できなければなりません。
二回目の段取り:取付面を座らせ、上面を露出させます。
ワークピースを反転させ、仕上げ済みの下面の健全な領域に接触する支持具の上に載せます。カウンターボアの下方には逃げを確保し、位置決め接触部のバリを取り除いて、部品が意図された支持具上に確実に載るようにします。位置決めは、加工済みの側面および端面に対して行います。チャックの jaws は、上面のパッド、ポケット、および工具のアプローチ領域を確保したまま、残りの頑健な側面領域を把持しなければなりません。標準チャック jaws でそれが達成できない場合は、形状付き jaws を選択肢の一つとして検討できます。
既に加工済みの下面を高さ基準面として用い、上面のパッドおよび中央ポケットの仕上げ加工を行います。これにより、取付面と上面幾何形状との間の重要な関係が明示されます。ポケットの加工によって、残りの切削工程に必要な剛性を確保するための材料が除去される場合、この段取りは不適切です。その支持具は、本工程全体を通じて下面の健全な領域に確実に接触していなければなりません。このような干渉が生じる場合は、加工順序または治具の変更が必要であり、異なるワークオフセットでは解決しません。
工具および検査を特定の特徴部に割り当てます。
ポケットの開放領域、コーナー形状および深さを用いて、荒加工および仕上げ加工用工具を割り当てます。より小径の仕上げ用カッターは、荒加工用カッターが残したコーナーに到達可能ですが、そのホルダーは依然としてポケット上方に十分なクリアランスを確保する必要があります。カウンターボアは、初回段取りで下面を上向きに配置した状態で加工されています。このルートは、当該面をスパインドゥルに向けることで所定のアプローチ方向を確保しています。従来型のストレート工具では、反対側面から同様のアクセスを得るために追加の突出長を設けても、同等の到達性は得られません。
最終検査では、個別のツールパス寸法ではなく、完成部品の各特徴部相互間の関係性を確認すべきです。図面の基準を用いて、取付面に対する上面パッドの高さ、所定のポケット位置、および取付穴/カウンターボア間の関係を検査します。初回承認部品が合格した場合、それは観測された結果の妥当性を証明しますが、その後の再ロードおよび工具交換においても、以下に記述する制御手順を継続して適用する必要があります。
本ブラケットの場合、CNC加工RFQにおいて、再利用可能な治具・工具と部品固有の要求事項を明確に区別します。各工程で使用される接触部および基準面を記録し、後続の設計変更時に再利用される治具との整合性を確認できるようにします。
初回部品以降も段取りを一貫して維持します。
量産開始後の繰返し加工では、初期承認検査ではカバーしきれない変化が発生します。新規ブランクのロード、チャック jaws の再設置、および工具の交換は、それぞれ独立したイベントです。これらのいずれかが段取りの異なる部分に影響を与える可能性があるため、「オフセットを再利用する」という単一の指示では不十分です。
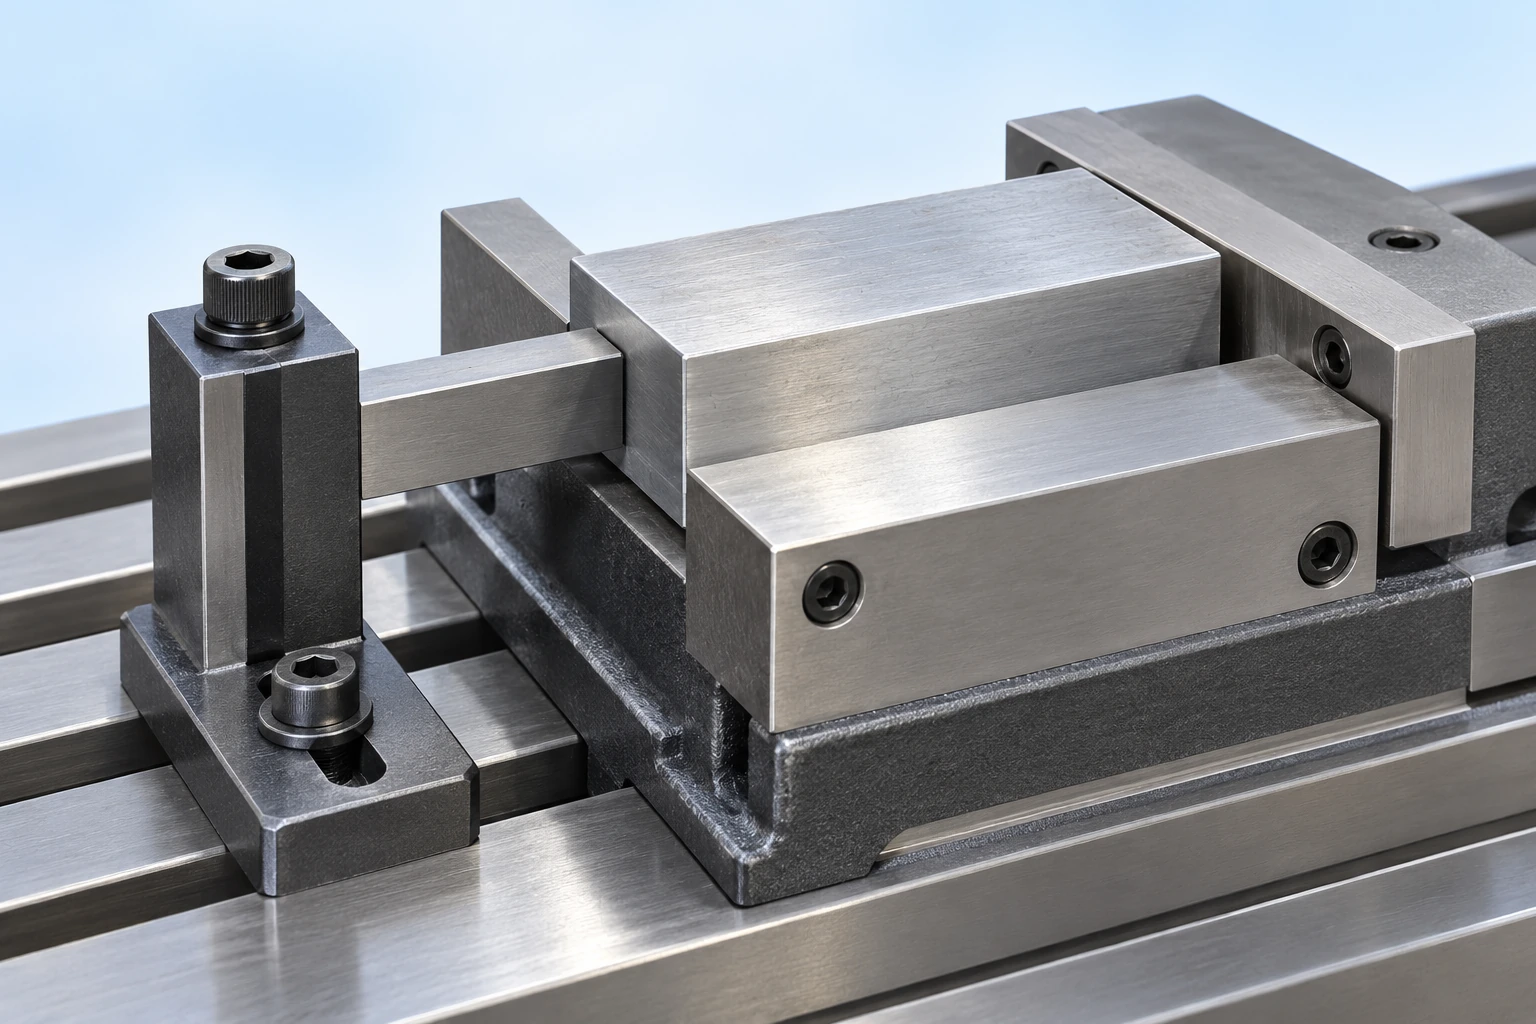
- 別のブランクをロードする場合:位置決め接触部およびストップ位置を明確に識別可能とし、常に清掃された状態を保ちます。切削開始前にワークピースが意図された基準面に確実に接触していることを確認します。
- チャック jaws や治具を再設置する場合:保存されたワーク原点が引き続き有効であると想定せず、再度位置決めを検証します。保存された段取り記録には、チャック jaws や治具の改訂版番号およびそれらが使用する基準特徴部を明記する必要があります。
- 工具を交換する場合:以前のオフセットを信頼する前に、組立全長および切削半径など、当該交換によって影響を受ける諸量を確認します。同一カタログ品番の工具および同一タレット/マガジン位置であっても、組立後の幾何形状が完全に一致するとは限りません。
Renishaw社の工具設定ガイドラインでは、摩耗、損傷工具、不適切な工具形状、汚染された界面接触部を、それぞれ明確に区別された切削誤差の原因として特定しています。[13]
測定パターンは原因究明の指針となります。複数の工具で加工された複数の特徴部に共通して生じるずれは、位置決めおよびワークオフセットの確認を示唆します。一方、単一工具で加工された特徴部に徐々に生じる変化は、当該工具およびその切削挙動の確認を示唆します。ただし、いずれのパターンも原因を確定的に証明するものではありません。補正を適用する前に、工具アセンブリ、座面状態および加工条件と測定値を比較してください。
部品のリスクおよび実証済みの工程安定性に基づき、検査頻度および介入限界を設定します。Renishaw社の工程管理ガイドラインでは、無制限のオフセット変更ではなく、定義された補正限界およびアラームを用います。工具オフセットは、理解され許容される変化を補正するものであり、損傷した切刃や治具内で移動しているワークピースを隠蔽するためのものではありません。[14]
一般的な治具およびワークホールディングに関する質問
購買担当者は特定の切削工具ブランドを指定すべきですか?
通常、図面は所望の結果を規定し、工具選定は製造計画に委ねるべきです。検証済みの工程、契約上の要件、または管理された資格認定によって特定の工具が要求される場合があります。その制約は明示的に記載すべきであり、あらゆる適合可能な工程において推奨ブランドが必須であると想定してはなりません。
治具の所有権は、注文ごとに別途課金される場合、誰が有するか?
別途ツーリング項目を記載しても、所有権、保管、保守、譲渡権は定まりません。これらはサプライヤーと合意すべき商業条件です。また、見積り対象が専用治具、交換式ジャワ、消耗品切削工具、または設計工数であるかを明確に確認してください。同一の名称が異なる納入物を指す場合があります。
同一の段取りを別の材料で再利用できますか?
形状および位置決め方式はそのまま有効な場合もありますが、切削工具、荷重、切屑挙動、許容接触痕は変更される可能性があります。新しい材料および条件は、プロセス変更として扱い、レビューが必要です。CADモデルが変更されていないからといって、従来の機械加工段取りを承認してはなりません。
技術資料
- Harvey Performance、エンドミルの構造 — ツールプロファイル、フルート間隔、および長さの定義。
- サンドビク・コロマント、正しい旋削用インサートの選定方法 — インサートの形状と用途選定。
- BIG DAISHOWA、CNCツールホルダー — スパインドルインターフェース、グリッピングシステム、および保持機構の互換性。
- Sandvik Coromant、フライス加工における振動低減方法 — アセンブリの剛性と切削条件の相互作用。
- カーレーン、定位およびクランプ原理ガイド — 定位、支持、切屑排出、およびクランプ。
- Jergens、5軸知識センター — 概要 — モジュール式ワークホルディングとアクセス。
- サンドビク・コロマント、フライス加工のための公式および定義 — メトリック、H79 — プログラムによる送り量の関係。
- サンドビク・コロマント、乾式 millingまたは切削油を使用したmilling — 間欠切削および用途に応じた切削油使用。
- Autodesk Fusion、製造向けシミュレーション — 検証範囲および機械構成。
- レニショー、工具設定技術および工作機械向けプローブおよび工具測定システム——工具およびワークピースの測定機能。
- BIG DAISHOWA、油圧式ツールホルダー、収縮嵌合式ツールホルダーおよびトータルツーリングシステム総合カタログ 第10巻——加工方法の変化、狭小空間へのアクセス対応、機械式ミリングチャック設計。
- REGO-FIX、ERシステムおよびERフローティングチャックのカタログ、ER組立手順書——互換部品およびコレット/ナットの組立。
- レニショー、 ツールセッターおよび折損工具検出器 — 工具の形状、摩耗および損傷工具の検査。
- レニショー、 IPC — インテリジェント・プロセス・コントロール — 測定に基づく補正および定義された介入限界。
- ISCAR、切削工具ユーザーガイド「切削工具の種類と主な構成要素」——作業種別および主運動による切削工具ファミリー。
- ティム・A・ベーコン、機械加工入門「6.3 ツールの選定」(ベイツ技術カレッジ;ワークフォース・ライブラテクスト)——一般的な工具機能および特徴に基づく選定。
- サンドビク・コロマント、ねじ加工アプリケーションガイドおよびタッピング作業のヒント — タッピングとスレッドミーリングの比較、および穴形状、材料、切屑排出条件に応じた適用範囲。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


