På denna sida
Utanförsköp av CNC-bearbetning kan öka produktionskapaciteten, tillhandahålla en process som saknas i er verkstad och undvika en maskinköp som efterfrågan ännu inte motiverar. Det är lönsamt när dessa fördelar överstiger leverantörens pris plus de koordinerings-, leverans- och kvalitetskostnader som ni behåller. Att behålla arbetet internt kan vara bättre när lämplig kapacitet finns tillgänglig, revisioner sker ofta eller processen är central för er produktkunskap.
Valet kan också vara blandat: behåll utvecklingen och utvalda operationer samtidigt som ni köper serietillverkade delar eller specialarbete. Utvärdera delfamiljen och efterfrågeperioden istället for att behandla all bearbetning som ett enda ”tillverka eller köp”-beslut.
Köp kapacitet för en specifik produktionsbegränsning
En verkstad kan ha tillräckligt med maskiner totalt sett och ändå sakna den kapacitet som en viss order kräver. En drejcentrum kan inte absorbera en backlogg av fräsarbete utan en lämplig bearbetningsväg. Inspektion eller yttre efterbearbetning kan också försena färdigställandet efter att skärande bearbetning är slutförd. Identifiera den operation som begränsar leveranstiden innan ni utanförsköper partiet.
För en tillfällig toppbelastning kan extern produktion skydda schemaläggningen internt utan att man behöver investera i ytterligare en maskin, en fixtur eller en extra skiftbesättning. Den fördelen är starkast när leverantören kan leverera godkända delar innan den interna kön skulle tömmas. Att flytta ett arbete till en lika lång leverantörskö ger liten nytta.
För osäker efterfrågan kan utanförsköp skjuta upp en kapacitetsinvestering tills upprepade beställningar motiverar den. Avvägningen är en återkommande inköpskostnad och mindre direkt kontroll över schemaläggningen. När efterfrågan blir stabil kan beslutet ändras: en bearbetningsväg som var rimlig vid lanseringen är inte automatiskt den bästa vägen varje senare år.
NIST MEP råder tillverkare att undersöka en leverantörs nuvarande kapacitet och möjlighet att expandera, snarare än att lita på antalet maskiner. [1] Tillämpa den skillnaden på den lovade leveranstiden: teknisk förmåga att bearbeta delen och en tillgänglig produktionsplats är separata fakta. En prognos är användbar för planering, men den reserverar inte i sig någon av dessa två.
Få tillgång till en komplett process, bortom en annan maskin
Extern kompetens är värdefull när den täcker en definierad lucka. En leverantör kan ha en lämplig uppspänningslösning för vinklade funktioner, erfarenhet av det angivna materialet eller en mätmetod för en annars svårkontrollerad egenskap. Fördelen är möjligheten att tillverka och verifiera den funktionen utan att bygga hela processen internt.
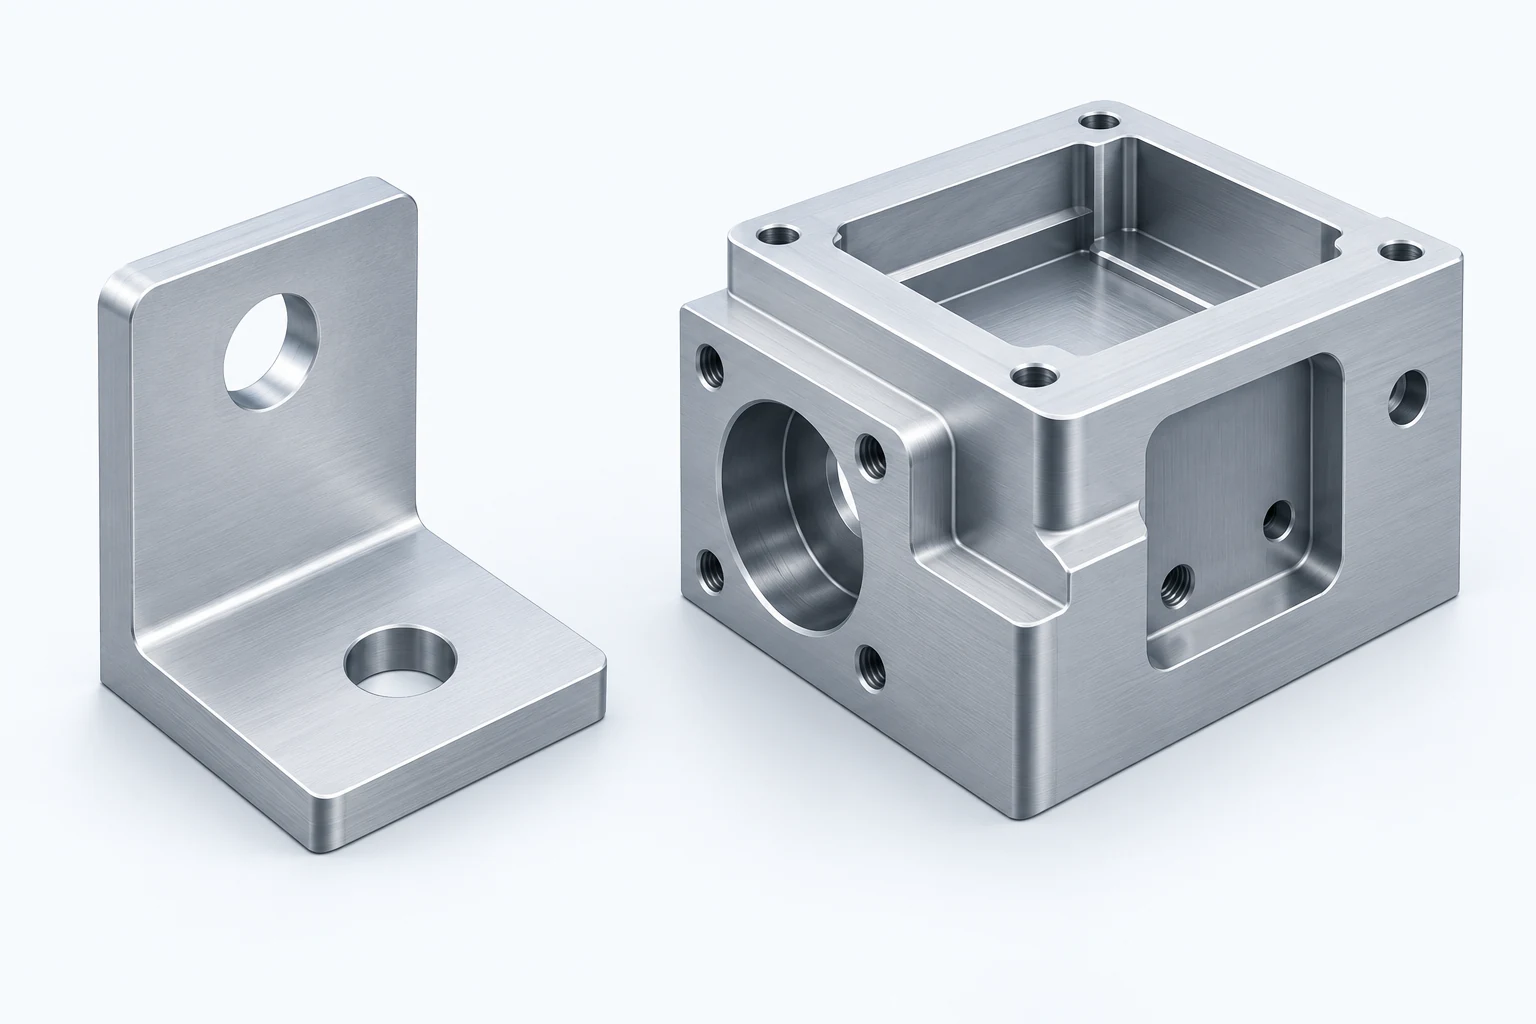
Till exempel kan ett företag som tillverkar enkla bromsar få ett höljesdesign med funktioner på flera ytor. Att köpa det höljet kan vara mer praktiskt än att förvärva utrustning och utveckla en ny bearbetningsväg för en osäker orderström. Jämförelsen bör ändå inkludera en genomförbar intern väg med ytterligare uppspänningsoperationer; att en maskin har fler axlar avgör inte i sig lönsamheten.
En utrustningslista är en första ledtråd. Koppla den föreslagna resursen till tillgänglighet, uppspänning, mätning och tillgänglighet för den faktiska ritningen. Hur man läser en verkstads utrustningslista förklarar den granskningen i detalj. Utanförsköp överför produktionsarbetet, men köparen måste fortfarande ha tillräcklig teknisk förståelse för att bedöma resultatet.
Jämför interna, utanförsköpta och hybrida vägar
Samma situation kan stödja olika val beroende på vad som redan finns tillgängligt. Denna jämförelse förutsätter att varje föreslagen väg kan uppfylla delens krav.
| Situation | Intern väg | Utanförsköpt väg | Användbar hybrid |
|---|---|---|---|
| Tillfällig produktions toppbelastning | Lämpligt om den begränsade operationen har användbar tid | Ökar kapaciteten om en extern plats uppfyller leveransdatumet | Behåll normal efterfrågan inomhus; köp överskottet |
| Sällsynta specialfunktioner | Kräver utveckling av den saknade processen | Använder en leverantörs etablerad bearbetningsväg | Köp specialoperationen; behåll kompatibelt arbete |
| Frekventa konstruktionsändringar | Kort återkopplingsloop mellan konstruktion och bearbetning | Kräver revisionskontroll över organisationer | Behåll utvecklingen nära; släpp stabila delar externt |
| Stabil upprepad efterfrågan | Kan motivera dedikerad kapacitet och processinlärning | Undviker att äga den kapaciteten, men med fortsatt beroende av leverans | Behåll en intern bearbetningsväg och en kvalificerad extern tilldelning |
En hybridväg lägger till handover. Den är värd mödan när kapacitets- eller teknikfördelen överstiger det extra arbetet för transport, installation och verifiering. Att dela upp operationer enbart för att hålla alla befintliga maskiner sysselsatta kan skapa mer arbete utan att förbättra leverans eller kostnad.
Beräkna de kostnader som faktiskt förändras
Den interna kostnaden som visas i en rapport kan inkludera hyra, avskrivningar och lönebaserad stödfunktion som allokerats till varje del. Att outsourca en part innebär inte nödvändigtvis att dessa kostnader försvinner. OpenStax’ behandling av verksamhetsredovisning separerar undvikbara kostnader från kostnader som kvarstår oavsett valet. [2]
Använd beslutets tidsram. Materialinköp, betald övertid och jobbspecifika förbrukningsartiklar kan försvinna när en part flyttas ut. En bindande utrustningsleasing kan dock kvarstå. Personalens tid som frigörs för annat arbete är en kapacitetsfördel, men det är inte automatiskt en lönekostnadsbesparing. Vid långsiktiga beslut kan vilka åtaganden som är undvikbara förändras.
För ett planeringsexempel med 200 delar antas båda vägarna leverera samma godkända delar på det krävda datumet. Alla belopp anges i amerikanska dollar:
- Att tillverka partiet kräver $4,800 i undvikbara material-, arbets- och driftskostnader.
- Ytterligare 1 800 USD i allokerade interna kostnader kvarstår oavsett om partiet tillverkas eller köps.
- Leverantörens fullständiga tillverkningspris är 5 400 USD.
- Att köpa lägger till 600 USD för transport, mottagningsverifiering och orderadministration, utöver leverantörens inkluderade omfattning.
Den interna rapporten visar 4 800 USD + 1 800 USD = 6 600 USD. Att jämföra detta tal endast med leverantörens pris på 5 400 USD tyder på en besparing. Den relevanta skillnaden är:
Outsourcing-premien = 5 400 USD + 600 USD − 4 800 USD = 1 200 USD, eller 6 USD per godkänd del.
De behållna $1,800 finns på båda sidorna. Att inkludera dem konsekvent ger $6,600 för tillverkning jämfört med $7,800 för inköp, samma skillnad på $1,200.
Antag nu att den frigivna produktionsplatsen möjliggör en annan order som annars skulle avvisas. Om den ordern ger ett bidrag på 2 000 USD efter alla dess ytterligare kostnader förbättrar outsourcing den sammansatta resultatet med 2 000 USD − 1 200 USD = 800 USD. Om platsen förblir oanvänd blir denna fördel noll. Använd bidrag, inte den andra orderns försäljningsintäkter, och räkna varje resurskostnad endast en gång.
Denna beräkning svarar på ett beslut om en orderbatch. Att köpa en maskin för flera år kräver en separat prognos för efterfrågan, personalbehov, underhåll och framtida åtaganden. Vägledningen för CNC-kostnader och leverantörsval behandlar de tillverkningskostnader som måste förbli konsekventa vid jämförelse av offertförslag.
Behåll samordning och kvalitetsarbete i planen
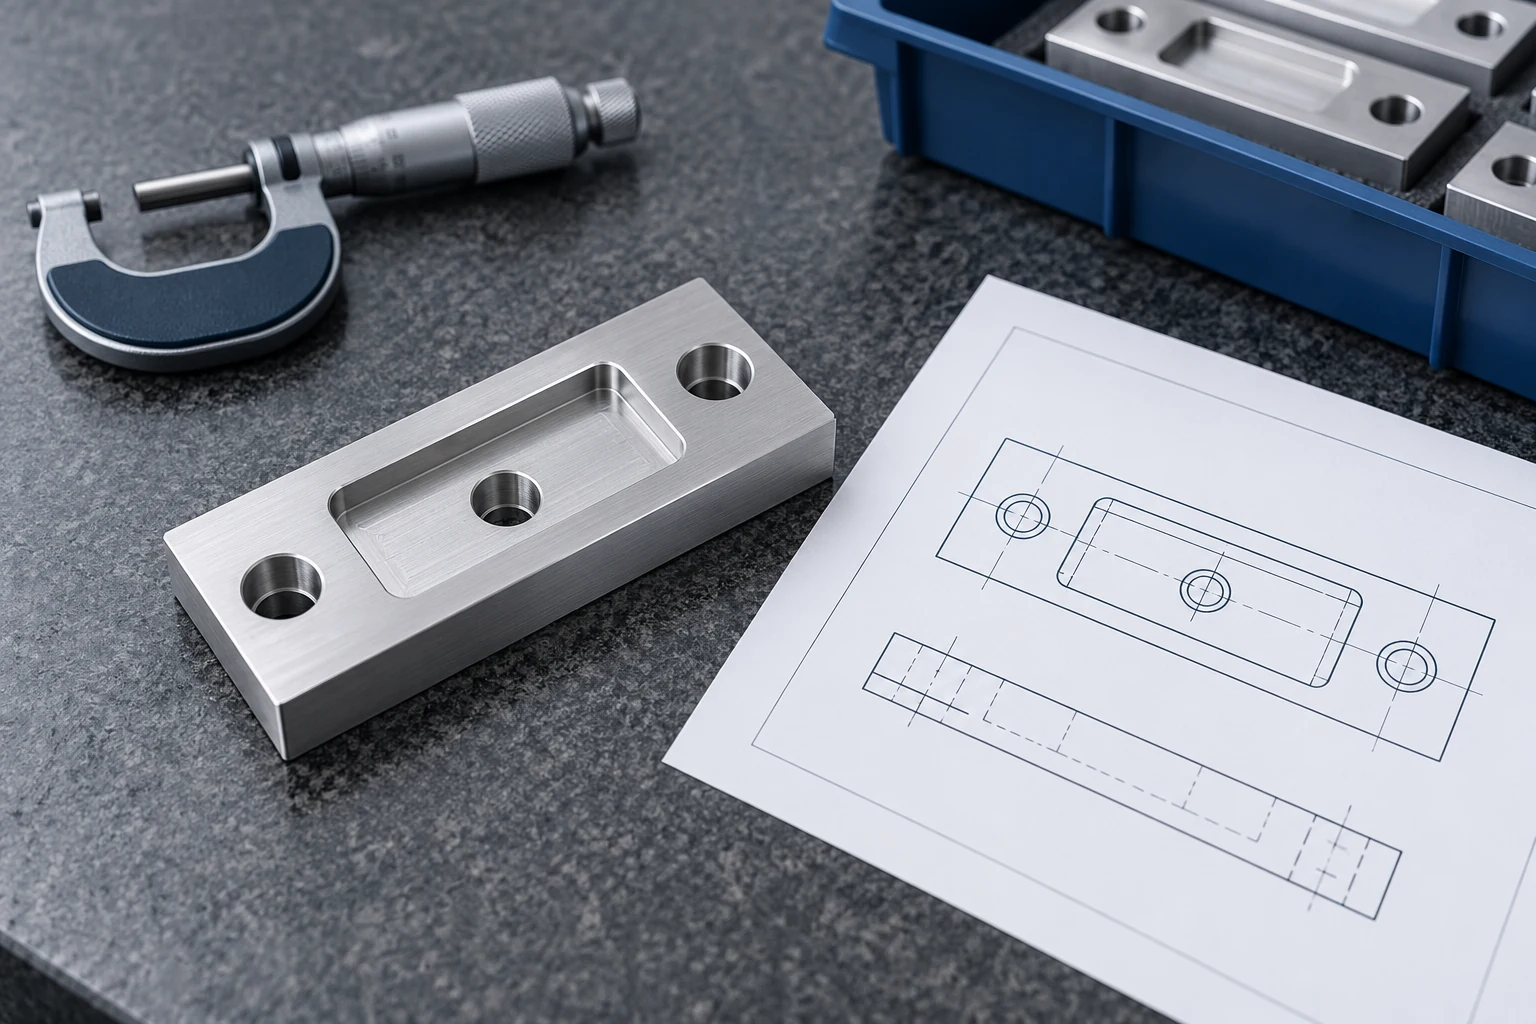
En utlagd del kräver fortfarande en godkänd definition, tekniska beslut och godkännande. Någon måste svara på ritningsfrågor, godkänna ändringar och hantera ett bortsett krav. ASQ inkluderar kommunikation, problemhantering, leverantörsbyten och mottagande verifiering i kostnaden för en leverantörsrelation. [3]
Överväg ett monteringshål som flyttats under en designuppdatering. En intern verkstad kan lösa ändringen i en kort teknisk diskussion. En extern väg kräver en identifierad revision, bekräftelse av vilket arbete som påbörjats samt en disposition för de gamla delarna. Båda vägar kräver kontroll; den externa överlämningsprocessen lägger till en ytterligare plats där antaganden kan skilja sig åt. Frekventa ändringar kan därför förbruka stora delar av den till synes befintliga inköpsfördelen.
Kvalitetsansvar kräver också en praktisk uppdelning. Leverantören kan utföra avtalade kontroller och lämna in dokumentation, medan köparen avgör om dessa resultat täcker delens användning samt eventuella mottagningskrav. Att upprepa varje inspektion utifrån vana ökar kostnaderna; att utesluta verifiering enbart för att en rapport finns kan lämna ett lucka. Definiera egenskapen, godkännandegrunden och åtgärden vid ett fel.
Leverans bör innebära det datum då användbara delar är tillgängliga för nästa bearbetningssteg. Inkludera den tid som krävs för godkännande, transport och mottagning, snarare än att enbart använda datumet för färdigställandet av maskinbearbetningen. NIST:s diskussion om total kostnad för ägande inkluderar effekter av ledning, lagerhållning, frakt och genomloppstid. [4] Om extern tillverkning kräver tidigare beställningar eller större buffertlager ska den kapitalbindning och revisionsrisk som skapas av dessa delar inkluderas.
Använd en hybridväg där överlämnandet är tydligt
En praktisk hybridlösning kan separera delgrupper istället för att dela varje enskild komponent. Behåll snabbt föränderliga utvecklingsdelar inomhus och underentreprenör stabila upprepade vinklar. Detta bevarar direkt designåterkoppling där det är viktigt, samtidigt som upprepad produktionstid frigörs. Det undviker också transport av delvis bearbetade delar mellan olika operationer.
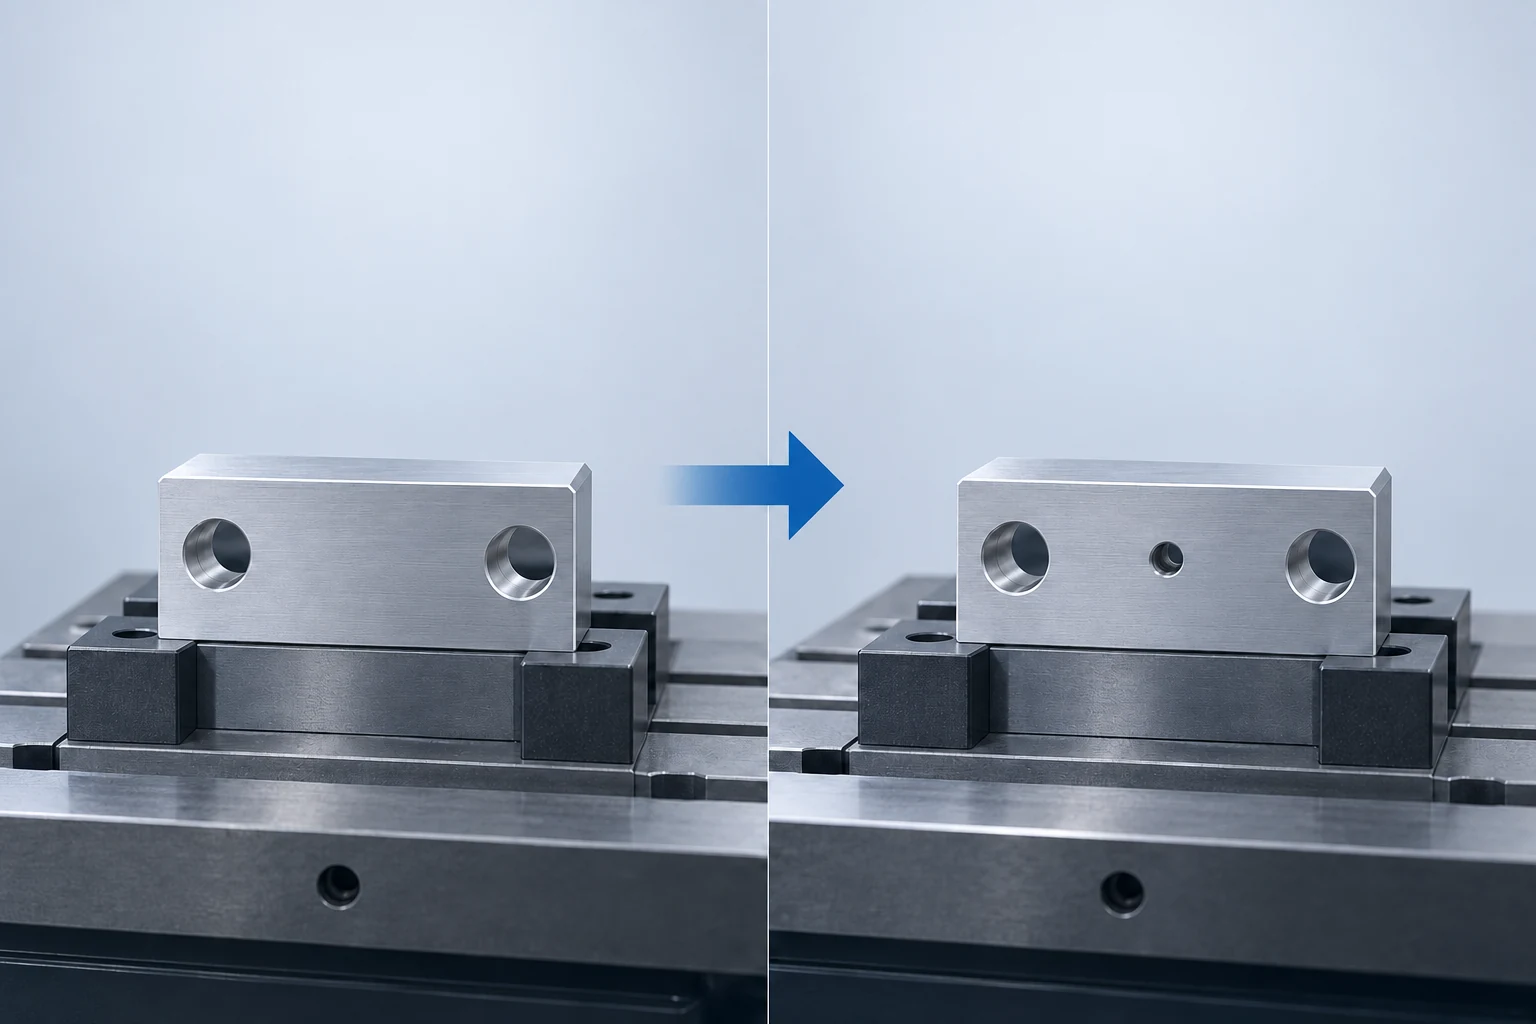
Att dela upp en del kan fungera när gränssnittet är väl definierat. Till exempel kan en extern leverantör framställa halvfabrikat och grova funktioner, medan en intern process slutför en kritisk positioneringsyta. Den inkommande tillståndet måste lämna rätt material och användbara referensytor för den avslutande bearbetningen. Om överlämnandet leder till en annan svår inställning eller gör en funktion svår att verifiera, kan det vara enklare att köpa färdigdelen.
Att behålla den sista bearbetningsoperationen är inte automatiskt en kvalitetsfördel. Det hjälper endast när den interna processen lägger till användbar kapacitet, kontroll eller produktkunskap. En kvalificerad leverantör kan vara bättre placerad för att slutföra relaterade ytor samtidigt. Jämför fullständiga bearbetningsvägar innan du tilldelar operationer baserat på äganderätt.
En annan hybrid är en kvalificerad extern källa för en del som normalt tillverkas internt. Detta kan ge ett alternativ under toppbelastning eller störningar, men ett kontaktnamn är inte en redo reservlösning. Den externa vägen kräver aktuella filer, lämplig förberedelse och bevis på att den kan leverera den krävda tillståndet. Behåll alternativet användbart på en nivå som är lämplig utifrån konsekvenserna av en avbrott; anta inte att identiska material och maskinnamn gör en överföring automatisk.
Bedöm den första överföringen utifrån anledningen till outsourcing
Definiera fördelen innan arbetet släpps. För överskott: mät om den interna begränsningen har lindrats och om godkända delar anlände i tid. För specialkompetens: verifiera funktionen som inte kunde tillverkas eller mätas tillfredsställande internt. För kostnad: jämför den faktiska ytterligare utgiften med det arbete som återstod.
En första överföring bör också avslöja om frågor, revideringar, ickekonforma delar och leveransändringar kan hanteras utan upprepad ingripandeåtgärd. Ett bra prov är användbart, men upprepad produktion kan innebära olika fixturer, verktygsbyten och batchar som bearbetas externt. Guiden från prototyp till pilotbatch förklarar hur dessa produktions skillnader kan testas utan att en godkänd del betraktas som bevis för hela bearbetningsvägen.
Gå igenom beslutet när efterfrågan, designens stabilitet eller den interna kapaciteten förändras. Uppdrag till extern leverantör är mest effektivt när det löser en identifierad begränsning till en acceptabel total kostnad. Att behålla eller återföra arbetet inomhus är rimligt när den begränsningen försvinner eller när den behållna processen blivit mer värdefull.
Tekniska källor
- Art Thomas, NIST:s tillverkningsutvecklingspartnerskap, 8 sätt att förbättra er leverantörsutvärderingsprocess, 30 maj 2023. Kapacitet, kapacitetsutnyttjande, kvalitetsregister och kontinuitetsöverväganden.
- Mitchell Franklin, Patty Graybeal och Dixon Cooper, OpenStax, Principer för redovisning, volym 2: Ekonomistyrning, avsnitt 10.3, ”Utred och avgör om en komponent ska tillverkas eller köpas in”, 2019. Relevant kostnader och kvalitativa faktorer i ett tillverka-eller-köpa-beslut.
- American Society for Quality, Vad är leverantörskvalitet?. Kostnader för leverantörsrelationer, ansvarsområden och prestandauppföljning.
- Gary Steinberg, NIST:s tillverkningsutvecklingspartnerskap, Att justera inhemsk leverantörsstrategi efter affärssuccé, 11 februari 2022. Total kostnad, responsivitet och leveranskontinuitet.



