Nesta página
A terceirização da usinagem CNC pode ampliar a capacidade produtiva, fornecer um processo ausente em sua oficina e evitar uma compra de equipamento cuja demanda ainda não justifica. Ela é vantajosa quando esses benefícios superam o preço do fornecedor somado aos custos de coordenação, entrega e qualidade que você mantém. Manter o trabalho internamente pode ser preferível quando há capacidade adequada disponível, as revisões são frequentes ou o processo é central para o conhecimento técnico do seu produto.
A escolha também pode ser mista: retenha o desenvolvimento e operações selecionadas, enquanto adquire peças repetitivas ou trabalhos especializados. Avalie a família de peças e o período de demanda, em vez de tratar toda a usinagem como uma única decisão de fabricar ou comprar.
Adquira capacidade para uma restrição produtiva específica
Uma oficina pode ter máquinas suficientes no total, mas ainda assim carecer da capacidade exigida por um determinado pedido. Um torno-fresador não consegue absorver um acúmulo de trabalho de fresagem sem uma rota adequada. Inspeção ou acabamento externo também podem atrasar a conclusão após o corte ser realizado. Identifique a operação que limita a entrega antes de terceirizar o lote.
Para um pico temporário de produção, a produção externa pode proteger o cronograma interno sem exigir o compromisso com outra máquina, conjunto de fixação e turno com pessoal. Essa vantagem é mais forte quando o fornecedor consegue entregar peças aceitas antes que a fila interna seja concluída. Transferir um trabalho para uma fila de fornecedor igualmente longa gera poucos resultados.
Para demanda incerta, a terceirização pode adiar um investimento em capacidade até que pedidos repetidos o justifiquem. O compromisso envolve um custo recorrente de aquisição e menor controle direto sobre o agendamento. Uma vez que a demanda se torne estável, a decisão pode mudar: uma rota que fazia sentido para o lançamento não é automaticamente a melhor opção para todos os anos subsequentes.
O NIST MEP recomenda que os fabricantes analisem a capacidade atual de um fornecedor e sua capacidade de expansão, em vez de confiar apenas na contagem de equipamentos. [1] Aplique essa distinção ao prazo de entrega prometido: a capacidade técnica para usinar a peça e uma janela de produção disponível são fatos distintos. Uma previsão é útil para o planejamento, mas não reserva, por si só, nenhum desses dois fatores.
Acesse um processo completo, além de outra máquina
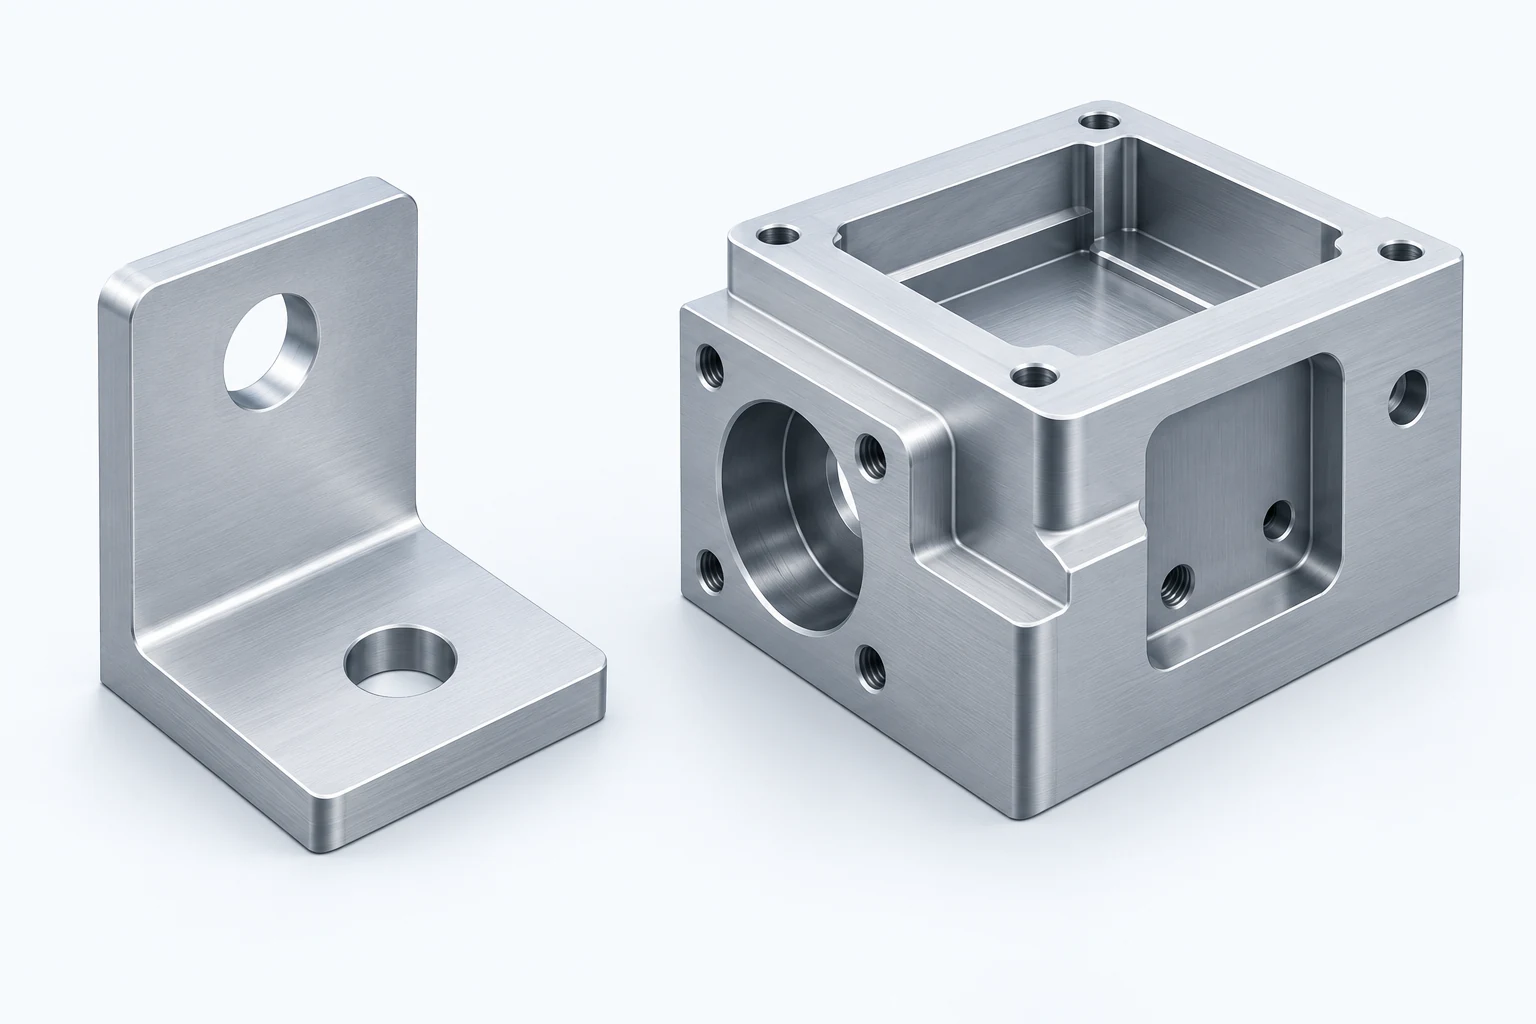
A capacidade externa é valiosa quando ela preenche uma lacuna definida. Um fornecedor pode dispor de uma configuração adequada para recursos angulares, experiência com o material especificado ou um método de medição para uma característica de difícil verificação. O benefício reside na capacidade de produzir e verificar esse recurso sem precisar construir todo o processo internamente.
Por exemplo, uma empresa que fabrica suportes simples pode receber um projeto de carcaça com recursos em várias faces. Comprar essa carcaça pode ser mais prático do que adquirir equipamentos e desenvolver uma nova rota para um fluxo de pedidos incerto. A comparação deve ainda incluir uma rota interna viável com setups adicionais; a presença de mais eixos na máquina não define, por si só, a viabilidade econômica.
A lista de equipamentos é uma pista inicial. Relacione o recurso proposto ao acesso, fixação, medição e disponibilidade para o desenho real. Como ler a lista de equipamentos de uma oficina mecânica explica essa verificação em detalhes. A terceirização transfere o trabalho produtivo, mas o comprador ainda precisa de compreensão técnica suficiente para avaliar o resultado.
Compare as rotas internas, terceirizadas e híbridas
A mesma situação pode sustentar diferentes escolhas, dependendo do que já está disponível. Essa comparação pressupõe que todas as rotas propostas possam atender aos requisitos da peça.
| Situação | Rota interna | Rota terceirizada | Híbrida útil |
|---|---|---|---|
| Pico temporário de produção | Aplica-se se a operação restrita tiver tempo utilizável | Amplia a capacidade se uma janela externa atender à data | Mantenha a demanda normal interna; compre o excesso |
| Recursos especializados pouco frequentes | Exige o desenvolvimento do processo ausente | Utiliza a rota estabelecida de um fornecedor | Adquira a operação especializada; mantenha o trabalho compatível |
| Alterações frequentes de projeto | Ciclo curto de retroalimentação entre projeto e usinagem | Exige controle de revisões entre organizações | Mantenha o desenvolvimento próximo; libere peças estáveis externamente |
| Demanda estável e repetitiva | Pode justificar capacidade dedicada e aprendizado de processo | Evita a propriedade dessa capacidade, com dependência contínua de fornecimento | Mantenha uma rota interna e uma alocação externa qualificada |
Uma rota híbrida adiciona interfaces. É vantajosa quando o benefício de capacidade ou técnico supera o trabalho adicional de transporte, preparação e verificação. Dividir operações apenas para manter todas as máquinas existentes ocupadas pode gerar mais trabalho sem melhorar prazo de entrega ou custo.
Calcule os custos que realmente variam
O custo interno indicado em um relatório pode incluir aluguel, depreciação e suporte salarial alocados a cada peça. Terceirizar um lote não elimina necessariamente essas despesas. A abordagem de contabilidade gerencial da OpenStax distingue custos evitáveis daqueles que permanecem sob qualquer das duas opções. [2]
Utilize o horizonte temporal da decisão. Compras de materiais, horas extras pagas e consumíveis específicos por ordem de serviço podem desaparecer ao transferir um lote para fora. Um contrato de locação de equipamento comprometido pode persistir. O tempo de equipe liberado para outras atividades representa um benefício de capacidade, mas não é automaticamente uma economia na folha de pagamento. Decisões de longo prazo podem alterar quais compromissos são evitáveis.
Para um exemplo de planejamento com 200 peças, suponha que ambas as rotas entreguem as mesmas peças aceitas na data exigida. Todos os valores estão em dólares norte-americanos:
- Produzir o lote exige $4.800 em materiais evitáveis, mão de obra paga e custos operacionais.
- Outros US$ 1.800 em custos internos alocados permanecem, independentemente de o lote ser fabricado internamente ou adquirido externamente.
- O preço total de fabricação do fornecedor é de US$ 5.400.
- A aquisição acrescenta US$ 600 para transporte, verificação de recebimento e administração do pedido, além do escopo já incluído pelo fornecedor.
O relatório interno mostra US$ 4.800 + US$ 1.800 = US$ 6.600. Comparar esse valor apenas com o preço do fornecedor de US$ 5.400 sugere uma economia. A diferença relevante é:
Premium de terceirização = US$ 5.400 + US$ 600 − US$ 4.800 = US$ 1.200, ou US$ 6 por peça aceita.
Os $1.800 retidos existem em ambos os lados. Incluí-los de forma consistente resulta em $6.600 para fabricar versus $7.800 para comprar, a mesma diferença de $1.200.
Agora suponha que o slot de produção liberado permita outro pedido que, caso contrário, seria recusado. Se esse pedido gerar uma contribuição de $2.000 após todos os seus custos adicionais, a terceirização melhora o resultado combinado em $2.000 − $1.200 = $800. Se o slot permanecer ocioso, esse benefício é zero. Utilize a contribuição, não a receita de vendas do outro pedido, e conte cada custo de recurso apenas uma vez.
Este cálculo responde a uma decisão por lote. A aquisição de uma máquina para vários anos exige uma previsão separada de demanda, dimensionamento de pessoal, manutenção e compromissos futuros. O guia de custos e seleção de fornecedores de CNC abrange as cobranças de fabricação que devem permanecer consistentes ao comparar propostas.
Mantenha a coordenação e o trabalho de qualidade integrados ao plano
Uma peça terceirizada ainda exige uma definição liberada, decisões técnicas e aceitação. Alguém deve responder às dúvidas sobre o desenho, aprovar alterações e lidar com um requisito omitido. A ASQ inclui comunicação, resolução de problemas, substituição de fornecedor e verificação de entrada no custo de um relacionamento com fornecedor. [3]
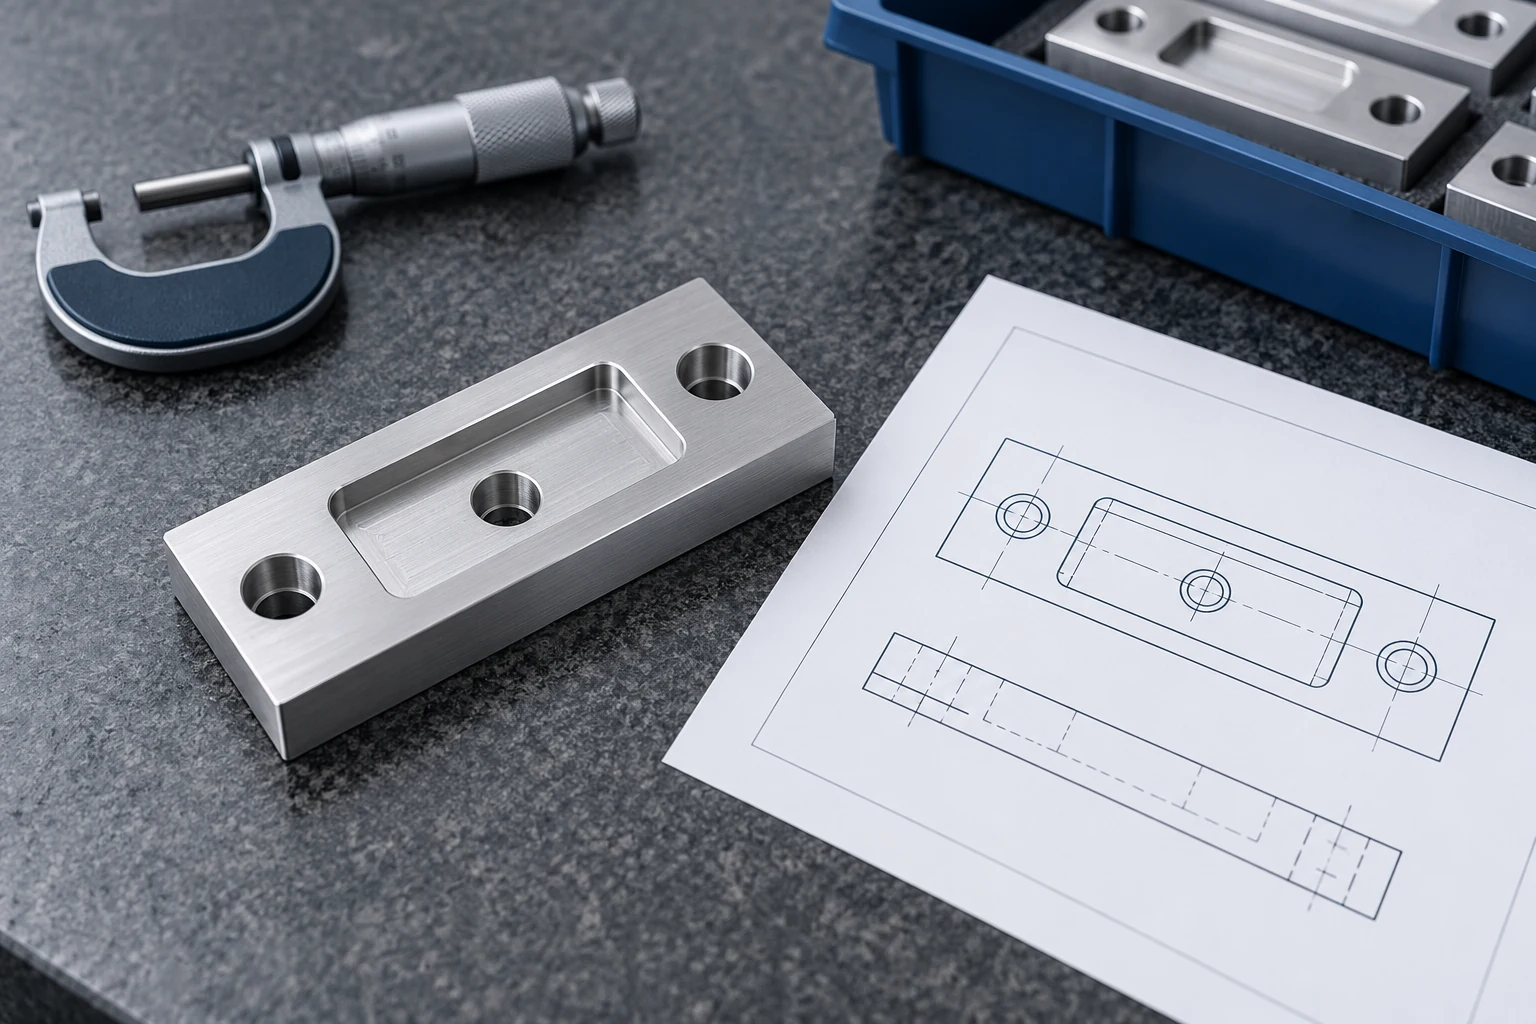
Considere um furo de fixação deslocado durante uma atualização de projeto. Uma oficina interna pode resolver essa alteração em uma breve discussão de engenharia. Um caminho externo exige uma revisão identificada, confirmação de qual trabalho já foi iniciado e uma destinação para as peças antigas. Ambos os caminhos exigem controle; a transferência externa acrescenta outro ponto onde suposições podem divergir. Alterações frequentes podem, portanto, consumir grande parte da vantagem aparente na aquisição.
As responsabilidades de qualidade também exigem uma divisão prática. O fornecedor pode realizar os ensaios acordados e entregar os respectivos registros, enquanto o comprador decide se esses resultados abrangem a utilização da peça e quaisquer requisitos de recebimento. Repetir todas as inspeções por hábito acrescenta custos; omitir a verificação apenas porque existe um relatório pode deixar uma lacuna. Defina a característica, a base de aceitação e a resposta a uma falha.
A entrega deve significar a data em que as peças utilizáveis estão disponíveis para a próxima operação. Inclua o tempo necessário para aprovação, transporte e recebimento, em vez de utilizar apenas a data de conclusão da usinagem. A discussão do NIST sobre o custo total de propriedade inclui os efeitos relacionados à gestão, estoque, frete e tempo de espera. [4] Se a terceirização exigir pedidos antecipados ou estoques tampão maiores, inclua a exposição financeira e de revisões criada por essas peças.
Adote uma abordagem híbrida, com transferência clara de responsabilidades
Um híbrido prático pode separar famílias de peças em vez de dividir cada componente. Mantenha as peças de desenvolvimento de rápida evolução internamente e terceirize suportes estáveis de repetição. Isso preserva o feedback direto de projeto onde ele é mais relevante, ao mesmo tempo que libera tempo destinado à produção em série. Também evita o transporte de peças parcialmente usinadas entre operações.
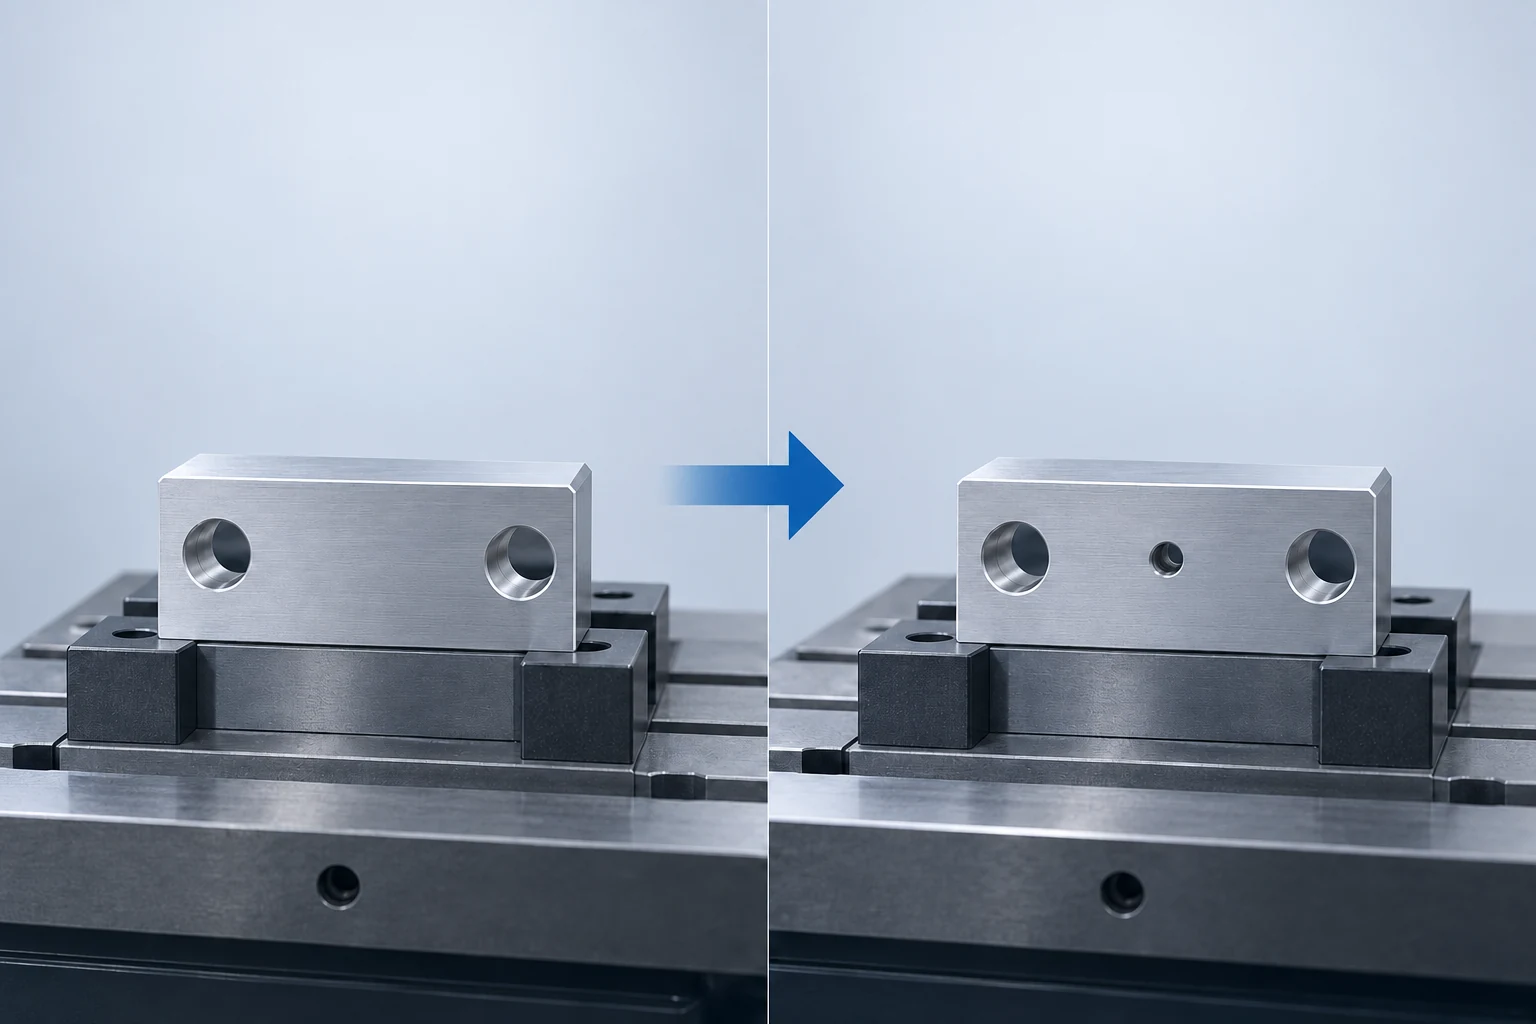
Dividir uma peça pode funcionar quando a interface estiver bem definida. Por exemplo, um fornecedor externo poderia preparar brutas e usinar recursos em desbaste, enquanto uma operação interna finalizaria uma superfície de localização crítica. A condição de entrada deve deixar o material adequado e superfícies de referência utilizáveis para essa usinagem final. Se a transferência entre etapas exigir outra montagem difícil ou tornar um recurso difícil de verificar, adquirir a peça completa pode ser a rota mais simples.
Manter a última operação não é, automaticamente, uma vantagem de qualidade. Ajuda apenas quando o processo interno acrescenta capacidade útil, controle ou conhecimento do produto. Um fornecedor qualificado pode estar melhor posicionado para concluir superfícies relacionadas em conjunto. Compare rotas completas antes de atribuir operações com base na propriedade.
Outro híbrido é uma fonte externa qualificada para uma peça normalmente fabricada internamente. Isso pode oferecer uma opção durante picos de demanda ou interrupções, mas um nome de contato não constitui um plano de contingência pronto para uso. A rota externa exige arquivos atualizados, preparação adequada e evidências de que ela é capaz de entregar a condição exigida. Mantenha a alternativa utilizável em um nível compatível com as consequências da interrupção; não assuma que a identidade de materiais e nomes de máquinas torna a transferência automática.
Avalie a primeira transferência com base na razão da terceirização
Defina o benefício antes de liberar o trabalho. Para transbordamento, meça se a restrição interna foi aliviada e se as peças aceitas chegaram quando necessárias. Para capacidade especializada, verifique a característica que não pôde ser produzida ou medida de forma satisfatória internamente. Para custo, compare os gastos adicionais reais com o trabalho que permaneceu.
Uma primeira transferência também deve revelar se perguntas, revisões, peças não conformes e alterações na entrega podem ser tratadas sem intervenções repetidas. Uma boa amostra é útil, mas a produção em série pode introduzir fixações diferentes, trocas de ferramentas e lotes de processos externos. O guia de protótipo para lote piloto explica como testar essas diferenças de produção sem considerar uma única peça aprovada como prova de toda a rota.
Reavalie a decisão quando a demanda, a estabilidade do projeto ou a capacidade interna mudarem. A terceirização é mais vantajosa quando resolve uma restrição identificada a um custo total aceitável. Manter ou trazer de volta o trabalho para dentro da empresa é razoável quando essa restrição desaparece ou quando o processo mantido se torna mais valioso.
Fontes técnicas
- Art Thomas, Parceria de Extensão em Manufatura do NIST, 8 Maneiras de Melhorar seu Processo de Seleção de Fornecedores, 30 de maio de 2023. Capacidade, capacidade instalada, registros de qualidade e considerações de continuidade.
- Mitchell Franklin, Patty Graybeal e Dixon Cooper, OpenStax, Princípios de Contabilidade, Volume 2: Contabilidade Gerencial, seção 10.3, “Avaliar e Determinar se é Preferível Fabricar ou Comprar um Componente”, 2019. Custos relevantes e fatores qualitativos em uma decisão de fabricar ou comprar.
- Sociedade Americana para a Qualidade, O Que É Qualidade de Fornecedores?. Custos, responsabilidades e avaliação de desempenho relacionados ao relacionamento com fornecedores.
- Gary Steinberg, Parceria de Extensão em Manufatura do NIST, Alinhando Esforços de Sourcing Doméstico com o Sucesso Empresarial, 11 de fevereiro de 2022. Custo total, capacidade de resposta e continuidade do fornecimento.



